旋盤・フライス盤・マシニングセンタの違い|幾何公差から考える工程設計

Q. 旋盤・フライス盤・マシニングセンタは、図面のどこを見て使い分ければよいのでしょうか?
A. 形状に加えて、「どの面・軸を基準に、どの精度を守るか」「加工中にどう保持するか」「完成後にどう測定するか」をセットで判断します。 丸物は旋盤、角物はフライスという分類は出発点です。実際の工程設計では、つかみ直しによる基準のずれ、締め付け変形、工具の届き方、熱処理の順序まで含めて加工方法を選びます。
- 形状で加工候補を絞る。 回転体、平面、多面穴、深いポケットなど、必要な工具運動を確認します。
- 公差と基準で工程を組む。 相互の位置関係が厳しい箇所を、どの段取りで仕上げるかを決めます。
- 検査と総費用で成立性を確かめる。 加工時間だけでなく、治具・測定・手直しまで含めて比較します。
本記事では、旋盤・フライス盤・マシニングセンタの比較を入り口に、設計・購買・生産技術担当者に向けて工程設計を掘り下げます。内容は技術解説であり、後半のケーススタディや計算値は説明用の仮定です。阪神精工の個別加工実績や保証精度を示すものではありません。
1. 加工概要:3種類の工作機械を「工程をまとめる能力」で比較する
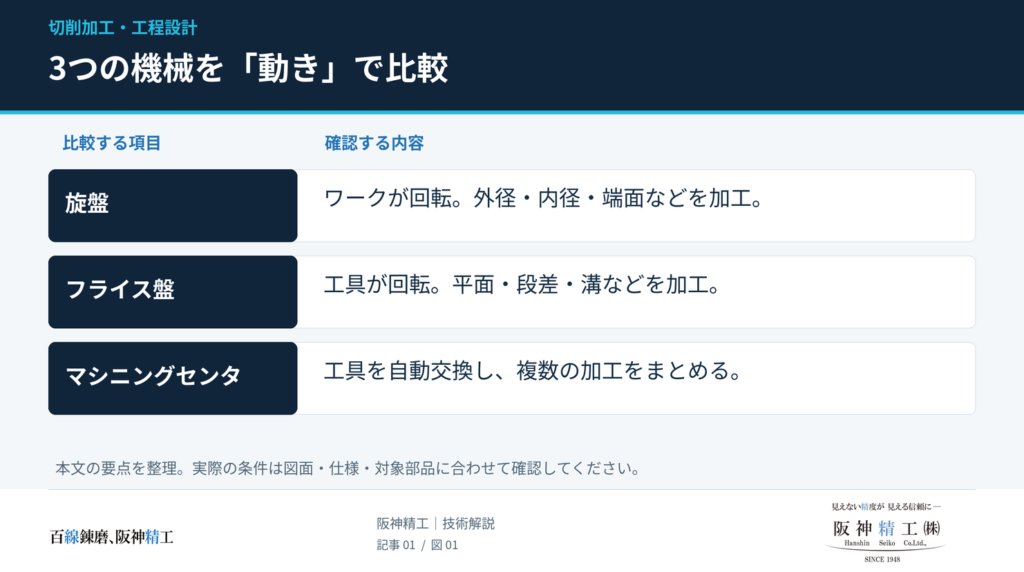
旋削は主に工作物を回転させ、フライス加工は主に工具を回転させて材料を削ります。マシニングセンタは、フライス加工を基礎として、工具の自動交換などにより複数工程を連続実行できる工作機械です。「フライス加工」と「マシニング加工」は、完全に別の切削原理ではありません。
| 比較項目 | 旋盤・NC旋盤 | 汎用・NCフライス盤 | マシニングセンタ |
|---|---|---|---|
| 主な加工運動 | 工作物の回転+工具の送り | 回転工具+テーブル・主軸の送り | 回転工具+制御軸の送り・自動工具交換。回転軸を持つ機種もある |
| 得意な形状 | 外径、内径、端面、テーパ、ねじ | 平面、段差、溝、比較的単純な輪郭 | 多数の穴、複雑な輪郭・ポケット、曲面、多面形状 |
| 同一段取りで関連付けやすい形体 | 外径・内径・端面など | 工具が届く面・溝・穴など | 工具を替えて加工する穴・面・輪郭など |
| 主な保持方法 | チャック、コレット、センタ、専用治具 | バイス、クランプ、専用治具 | バイス、専用治具、パレット、イケールなど |
| 初期準備 | 爪・保持位置・支持方法・NC設定など | 固定・芯出し・工具選定。NC機ではプログラムも必要 | 治具、工具長・径、プログラム、干渉確認、初品確認など |
| 段取り削減の条件 | 加工したい箇所が保持部に隠れず、支持できること | 同じ保持で必要箇所に工具が届くこと | ATCだけでなく、加工面へのアクセスと治具配置が成立すること |
| ロットの考え方 | 単品から量産まで、仕様と自動化により変わる | 単純な単品・追加工が有力。NC機は反復加工にも対応 | 複雑な単品にも有効。量産適性はサイクル・搬送・工具管理次第 |
工具交換の自動化と、工作物のつかみ直し削減は別の話です。 ATCがあっても、下面がバイスに隠れていれば別段取りが必要です。また、5軸機では工作物や工具の姿勢が変わるため、工作物が常に固定姿勢のままとは限りません。多面・5軸・複合加工の機能には機種差があります。
2. 工程設計で難しくなる点:形状精度と基準に対する精度を混同しない
真円度・同軸度・振れは、同じ「丸物の精度」ではない
図面を読む際は、寸法公差だけでなく、幾何公差が何を規制しているかを分けます。真円度・円筒度・平面度は形状を、平行度・直角度・位置度・振れなどは基準との関係を評価します。適用規格と図面の指示に従って判断することが前提です。
| 図面の要求 | 確認する内容 | 工程設計に落とす視点 |
|---|---|---|
| 直径の寸法公差 | 指定された直径寸法の許容範囲 | 寸法を合わせても、形状や軸の位置が満足するとは限らない |
| 真円度・円筒度 | 円形断面・円筒全体の形状 | 加工時と解放後の形状、支持、工具のたわみを確認する |
| 同軸度 | 基準軸に対する対象軸の関係 | どの円筒から基準軸を設定し、他の円筒を仕上げるかを決める |
| 円周振れ・全振れ | 基準軸まわりに回転させたときの対象面の変動 | 回転基準を再現できる加工・測定段取りを用意する |
| 平面度 | 面そのものの平らさ | 押さえ付けた状態だけで合否を判断しない |
| 平行度・直角度 | 指定された基準との姿勢関係 | 基準面への着座、異物、支持、つかみ替えを管理する |
| 位置度 | 指定された理論位置に対する穴の軸線などの位置 | 基準系・穴加工・測定を対応付ける。穴ピッチだけで判断しない |
たとえば、フランジの穴同士のピッチがそろっていても、穴群全体が中央の基準穴に対してずれていれば、指定された位置度を満たさない可能性があります。「穴同士が合っていること」と「組立基準に対して合っていること」は区別が必要です。
位置度φ0.02を「XもYも±0.02」と読まない
円筒状公差域で位置度がφ0.02 mmの場合、許容域の半径は0.01 mmです。説明を単純化し、基準系が確定し、穴軸の傾き・形状偏差がなく、最大実体公差方式などによる公差の追加を考えないとします。
この条件で、穴中心のずれをΔX、ΔYとすると、位置偏差を直径値で表す計算は次のとおりです。
位置偏差の直径値 = 2 × √(ΔX² + ΔY²)
仮にΔX=0.008 mm、ΔY=0.006 mmなら、計算結果は0.020 mmです。各軸のずれが小さく見えても、すでに公差域の境界に達しています。
これは公差域の幾何学的な説明であり、そのまま検査手順にはなりません。実際は穴軸の全長にわたる傾き、データムの設定、図面の付加指示、測定の不確かさを含めて評価します。
3. 精度を安定させる工夫:設計基準・加工基準・測定基準をつなぐ
設計基準は組立機能のための基準、加工基準は工作物を位置決めするための基準、測定基準は検査時に再現する基準です。三者をそろえられれば、基準の受け渡しを簡潔にできます。異なる場合は、その間の位置・姿勢の関係を工程内で管理します。
なお、データムは実物の面そのものではなく、その面や軸などから設定する理想的な基準です。 「加工済みの面を当てたから基準が合った」とは限りません。
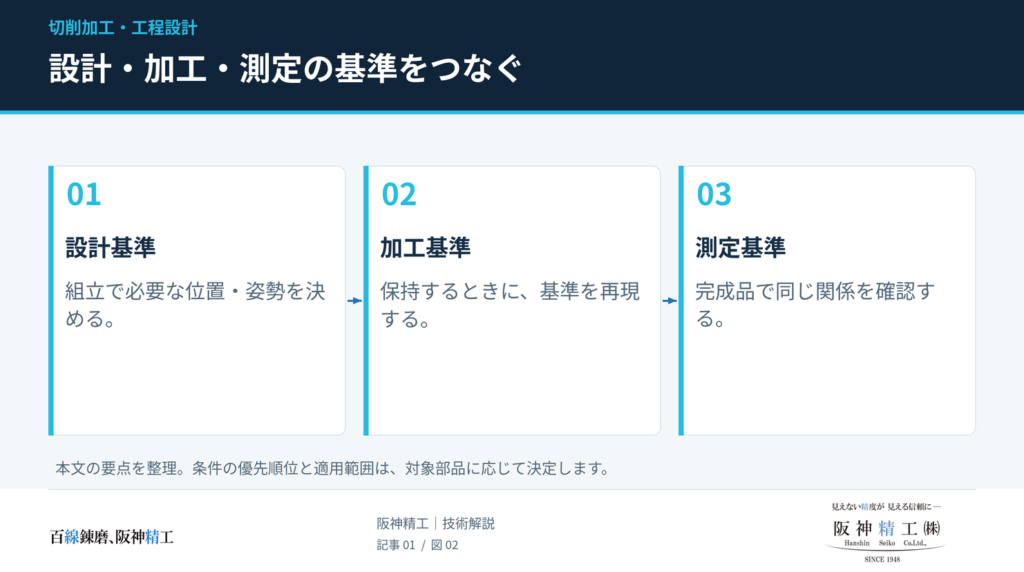
位置決めと締め付けを分けて考える
角物の位置決めでは、一次・二次・三次の基準に対して不要な自由度を拘束する、いわゆる3-2-1の考え方が基本になります。ただし、円筒部品や薄肉部品に、支持点の数だけを機械的に当てはめるものではありません。
工程検討では、次の順序で考えると問題を整理できます。
- どこで位置を決めるか。 基準面・基準穴・端面などを選ぶ。
- どこで切削力を受けるか。 加工点の近くを支え、工作物の浮きやたわみを抑える。
- どこを押さえるか。 必要な保持力と、変形させにくい押さえ位置を両立する。
- 外した後にどうなるか。 解放後の寸法・形状を確認する。
例として、薄いリングを三つ爪チャックで強く締め付けると、保持中と解放後で形状が変わる場合があります。円筒の内径が機上で合っていても、外してから形状不良が現れるなら、寸法補正だけでなく、爪の接触範囲・締め付け力・支持方法を見直す必要があります。
機上計測は、何を補正するのかを明確にする
タッチプローブなどは、工作物の位置・姿勢や工具の状態を確認し、座標設定や工程内補正に活用できます。
ただし、工程設計上は「座標原点のずれ」「工作物の変形」「機械の幾何誤差」を分けて扱います。原点補正だけでは、締め付けで変形した工作物や、全加工領域にわたる機械誤差まで解消できません。機上での確認と、取り外し後の最終検査には、それぞれ役割があります。
4. 旋盤・フライス・マシニングの選定を、保持と仕上げから考える
旋盤:回転基準を共有できる範囲を生かす
外径・内径・端面を同じ保持で仕上げられる形状は、旋盤の有力な対象です。関連する形体を同じ回転基準で加工できるため、工程を組みやすくなります。
一方で、長い内径加工ではボーリングバーがたわみ、薄肉形状ではチャック圧による変形が問題になります。長尺軸では、チャック+心押しセンタ、両センタ、振れ止めなどを形状に応じて選びます。心押し台を使うことと、両センタ支持は同じではありません。
また、偏心形状は支持を追加するだけでは加工できず、偏心量を与える治具・保持、回転時のバランス、干渉を別途検討します。特殊ねじも、ねじ切りバイトだけでなく、ねじ切りフライスや研削を含めて要求仕様から選定します。
旋盤だから、マシニングによる穴加工より常に真円度や表面粗さが優れるとは限りません。 マシニングでのボーリング、工具・機械の状態、保持、仕上げ条件までそろえて比較する必要があります。
フライス盤:単純な追加工でも、基準の再現性が成否を分ける
単純な面削り・溝・段差などでは、汎用またはNCフライス盤が合理的な場合があります。ただし「単品なら汎用機が最速」とも限りません。対話式プログラムや既存治具を使えるマシニングの方が、初品確認まで短いこともあります。
市販部品や支給品への追加工では、既存面の形状・傷・硬さや、どこを基準にするかを確認します。バイスと平行台でつかめることと、要求された位置・姿勢を再現できることは別の条件です。
マシニングセンタ:穴径を出す工程と、穴位置を作る工程を分ける
多数の穴を同じ座標系で加工できる点は、マシニングの強みです。ただし、ドリル・リーマ・面取りをATCでつなぐだけで、厳しい位置度が得られるわけではありません。
リーマは主に穴径・仕上がりを整える工具です。工具メーカーも、下穴の位置や真直度の誤りをリーマで修正できると期待しないよう説明しています。
位置度が厳しい穴では、たとえば「下穴加工→位置・形状を整える中ぐり→必要な仕上げ」のように、どの工程で穴位置を作るかを明確にします。中ぐりで補正する場合も、全周に切削可能な取り代が残っていることや、工具の剛性が前提です。センタ穴加工の要否もドリルの種類・先端形状・入口状態によって変わります。
5. 複合形状の工程分割:順番より先に「残す基準」を決める
外径・内径のあるフランジに、側面のDカットや穴が付く場合などは、旋削とミーリングの組み合わせが必要です。
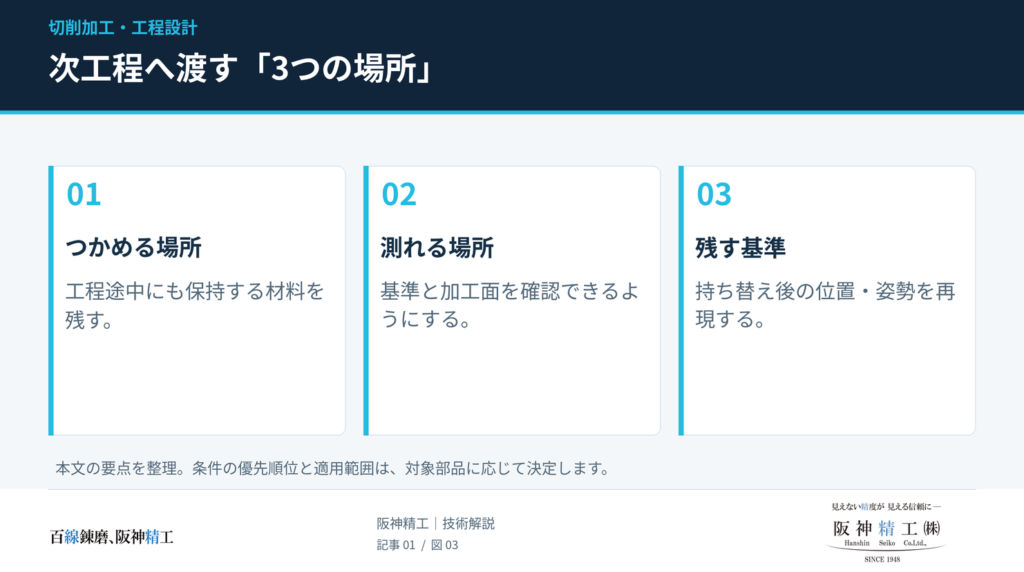
| 工程案 | 選択肢になる条件 | 設計・段取り上の注意点 |
|---|---|---|
| 旋盤→マシニング | 回転形状を先に作り、その基準から溝・穴を加工する | 基準となる外径・内径・端面を後工程で使える状態に残す。回転方向の位置決めも確認する |
| マシニング→旋盤 | 角物の基準や保持部を先に作る方が安定する | 旋盤での把握・バランス・工具干渉を検討する。基準穴に通しただけで芯が出るとは限らない |
| 複合加工機へ集約 | 旋削とミーリングの関係が厳しい、搬送・つかみ替えの負担が大きい | 軸構成、工具到達、保持部、反対側の加工、初期準備工数を確認する |
| 荒加工と最終仕上げを分離 | 除去量が多い、熱処理を挟む、変形の影響が大きい | 仕上げ代を残す箇所と、最終基準を作り直す順序を決める |
完成形状だけでなく、各工程の途中に「つかめる場所」「測れる場所」「次工程に渡す基準」が残るかを確認するのが実務上の要点です。
複合加工機も、必ず全形状を一度の保持で完成できるわけではありません。保持していた側の仕上げには、サブ主軸への受け渡しや持ち替えが必要になる場合があります。「1台で加工する」「1段取りにまとめる」「1チャッキングで完成する」は分けて評価します。実際の工程集約範囲は機種・仕様・工作物に依存します。
6. 横形・5軸マシニング・複合加工機をどう使い分けるか
| 構成・加工方式 | 主に検討する対象 | 確認すべき制約 |
|---|---|---|
| 横形マシニング+割り出し | 側面にまたがる穴・面、イケールを使う反復加工 | 割り出し軸の仕様、治具占有、主軸方向、加工できない面 |
| 5軸機の割り出し加工(3+2) | 斜め穴、傾斜面、多面加工 | 切削前に姿勢を決め、必要に応じて回転軸を固定。干渉と割り出し精度を確認 |
| 同時5軸加工 | 工具姿勢を連続的に変える必要がある曲面など | 工具先端点制御、回転軸動作、ポストプロセッサ、干渉・工具経路の検証 |
| 複合加工機 | 旋削とミーリングを併用する部品 | 旋削主軸、回転工具、Y軸・B軸・サブ主軸などの搭載機能 |
5面に穴があるからといって、同時5軸加工が必要とは限りません。 姿勢を割り出してから加工する3+2で成立する場合があります。一方、旋削機能付きの5軸マシニングもあるため、商品分類の名前だけでなく、実機の機能を確認します。
つかみ替えを減らしても、回転軸の誤差は残る
多軸化では、回転中心の設定や回転軸の位置・姿勢誤差が工具と工作物の位置関係に影響します。
仮に回転角の誤差を10秒角、回転中心から評価点までの距離を100 mmとすると、その誤差成分による位置ずれは、小さい角度の近似で約4.8 μmになります。
位置ずれ ≒ 距離 × 角度[rad]=100 ×(10 ÷ 206,265)mm ≒ 0.0048 mm
これは説明用の計算で、特定機の性能値ではありません。「回転中心から遠い箇所ほど、同じ角度誤差の影響が大きくなる」という意味です。多軸機の採用時には、つかみ替え削減の効果と、回転軸・温度・工具姿勢の影響を合わせて検討します。
7. 工具が届くか:内隅R・突き出し・深穴を工程に落とす
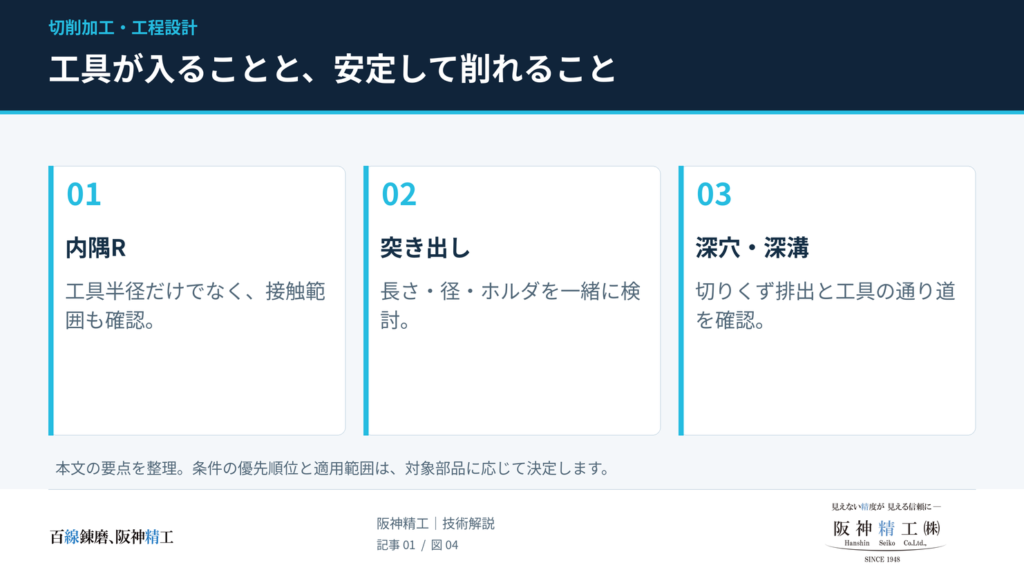
内隅Rは「工具半径が入るか」だけで決めない
ポケット側壁の内隅をエンドミルの側刃で加工する場合、工具半径が幾何学的な制約になります。ただし、部品の内隅Rと工具半径が同じだと、隅で工具が材料に接触する範囲が大きくなり、切削負荷が増えやすくなります。
たとえばR3にφ6工具が形状上入るとしても、仕上げの安定性まで保証するものではありません。要求Rに対して小さめの工具を使い、工具中心が円弧を描ける余地を確保することが検討点です。
Sandvik Coromantは内隅仕上げの目安として、工具径を部品の隅Rの1.5倍以下とする考え方を紹介しています。ただし、これは同社の加工ガイドであり、すべての工具・材質・切り込みに適用する設計規格ではありません。
また、側壁同士の隅Rと、側壁・底面のつながりにある底Rは別です。底Rには工具先端のコーナー形状が関係するため、図面では区別します。逃げを追加する場合も、干渉回避だけでなく、断面減少・応力集中・シール機能などを確認し、設計承認のうえで形状を決めます。
「5Dを超えたら不良」ではなく、何のL/Dかを分ける
工具のL/Dは、突き出し長さLと工具径Dの比です。細長くなるほどたわみや振動を管理しにくくなりますが、一定値を超えた瞬間に加工不能になるものではありません。工具メーカーも、工具・ホルダ・機械・工作物・治具を合わせて振動対策を考えています。
単純な円形断面の片持ちはりに先端荷重Fが作用する静的モデルでは、たわみδは次の関係になります。
δ=FL³/(3EI)、I=πD⁴/64
同じ材質・直径・荷重なら、長さを2倍にするとたわみは8倍です。ただし、これは刃溝、段付き形状、ホルダの柔らかさ、動的なびびりを省略した基本モデルです。実工具の変形量や加工条件を直接決める式ではありません。
| 対象 | 工程で確認すること | 主な検討策 |
|---|---|---|
| 深いポケット | 工具突き出し、刃長、首下長、ホルダ干渉 | 荒・仕上げ工具の分離、加工深さに応じた工具交換、姿勢変更 |
| 長い内径 | ボーリングバーの突出量、把握長さ、切りくず排出 | 大径バー、適切な保持、防振工具、切削負荷の調整 |
| 深穴 | 穴深さ/穴径、入口形状、ドリルの仕様、給油・排出 | 深穴用工具、ガイド穴、内部給油、メーカー指定の加工サイクル |
ドリルの穴深さ/穴径と、エンドミルの自由突き出し/工具径は同じ指標ではありません。裏側から加工すれば深さは短くできますが、両側穴の芯ずれや接続部の段差が問題になる場合があります。形状変更も含め、部品の機能から判断します。
8. 難削材では、機械の種類より「切削状態の安定性」が問われる
SUS304、Ni基耐熱合金、チタン合金では、材料ごとに工具摩耗や発熱、切りくずの挙動が変わります。同じ材料名でも、熱処理状態や硬さの違いが工具選定に影響します。
| 材料例 | 工程上の着眼点 | 機械・工具選定への反映 |
|---|---|---|
| SUS304などのオーステナイト系ステンレス | 加工硬化、凝着、切りくず処理 | 切れ味と刃先強度の両立、安定した送り・取り代、適切な給油 |
| インコネルなどのNi基耐熱合金 | 高い加工負荷、刃先への熱負荷、摩耗。材種・熱処理状態の差 | 使用回転数域でのトルク・剛性、工具寿命管理、切り込みと給油 |
| チタン合金 | 熱が刃先に集中しやすく、条件によって凝着・刃先損傷が問題になる | 工具突出の短縮、安定した切削、切りくず排出、推奨条件の確認 |
ここから導ける工程上の判断は、最高回転数だけで機械を選ばないことです。実際に使う回転数でのトルク、保持剛性、給油、工具寿命を含めて比較します。
「安全のために送りだけを極端に落とす」という調整も、常に有効ではありません。切りくず厚さが過小になれば、刃先が材料をこする状態になり得ます。工具メーカーの推奨範囲を起点として、切削音、摩耗、切りくず、寸法変化を見ながら条件を検証します。
9. 荒加工・熱処理・仕上げ・検査の順序まで設計する
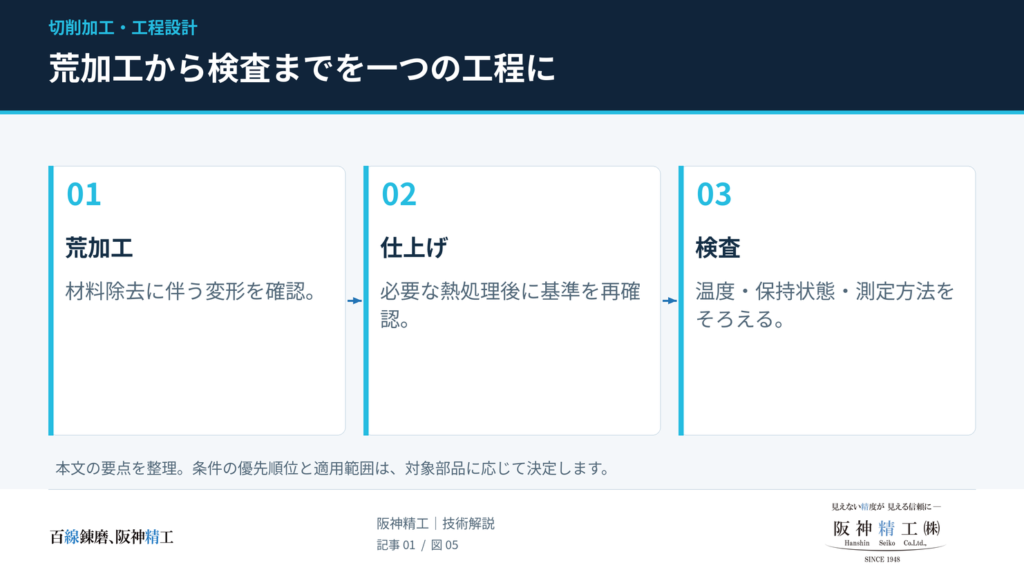
荒加工後に、基準を作り直す余地を残す
片側から大きく削る部品や薄肉形状では、素材の残留応力、除去の偏り、締め付けの影響で変形する場合があります。これを踏まえた工程上の検討策として、必要に応じて荒加工と最終仕上げを分け、仕上げ前に基準面や保持状態を再確認します。
熱処理を挟む部品も、先にすべての寸法を仕上げてよいとは限りません。変形を見込む箇所、仕上げ代、熱処理後の基準、最終加工方法を合わせて決めます。残留応力への対処として熱処理を追加する場合は、材質・調質・要求特性への影響を確認する必要があります。
温度差を、寸法の大きさと関連付ける
一様な温度変化による長さ変化の基本的な見積もりは、ΔL=αLΔTです。αは線膨張係数、Lは基準長さ、ΔTは温度差です。
説明用にα=11.5×10⁻⁶/K、L=100 mm、ΔT=5 Kと仮定すると、ΔLは0.00575 mm、つまり約5.8 μmです。この係数は計算用の仮定であり、特定鋼種の保証値ではありません。
μm単位の管理では、加工直後の温かい部品と、温度が落ち着いた部品の測定値を、そのまま比較できない場合があります。機械・工具側の熱変位も別に存在するため、ワークだけの計算で工程全体を説明しないことが大切です。温度変化と工具摩耗は、工程内管理の対象としても位置付けられています。
測れない公差を、加工方法だけで解決しない
| 検査項目 | 測定計画の例 | 注意点 |
|---|---|---|
| 外径・内径寸法 | マイクロメータ、内径測定器などを寸法・要求精度に応じて選ぶ | 2点寸法だけで真円度・円筒度まで確認できるとは限らない |
| 穴の位置度 | 基準を再現し、必要な測定点・断面を取得できる方法を選ぶ | 入口側の穴中心だけでは、穴軸全体の傾きを評価できない場合がある |
| 平面度・平行度 | 自由状態または図面指定の拘束条件で面を評価する | 定盤や治具への押さえ付けで変形を隠さない |
| 振れ | 図面の基準軸を再現して対象面を測る | 便宜的に回した軸と、指定基準軸が一致しているか確認する |
| 表面粗さ | 指定されたパラメータ・測定条件に対応する方法を選ぶ | 外観の光沢や指触だけで判定しない |
上表は測定計画の考え方であり、阪神精工がすべての測定器を保有するという意味ではありません。検査成績書が必要な場合は、検査項目・基準・測定方法まで、見積段階で共有することが有効です。
10. コストは「加工時間」ではなく、初期準備と1個当たり費用に分ける
複合加工や専用治具の導入判断では、初期準備にかかる費用と、数量に応じて増える費用を分けると比較しやすくなります。
1個当たり費用 C=F/N+v
Fはプログラム・治具・初期段取り・初品確認などの初期費用、Nはその準備で生産する数量、vは1個ごとの機械運転・作業・工具消耗・検査などの費用です。
以下は計算方法を示す仮定であり、相場や阪神精工の見積価格ではありません。共通の材料費などは除外しています。
| 比較項目 | 工程分割案A | 工程集約案B |
|---|---|---|
| 初期費用F | 30,000円 | 90,000円 |
| 1個当たりの変動費v | 4,000円 | 2,500円 |
| 10個製作時の1個当たり費用 | 7,000円 | 11,500円 |
| 40個製作時の1個当たり費用 | 4,750円 | 4,750円 |
| 100個製作時の1個当たり費用 | 4,300円 | 3,400円 |
この仮定では、両案の費用が等しくなる数量は次のとおりです。
N=(90,000−30,000)/(4,000−2,500)=40個
ただし、実務では再注文時の段取り、工具寿命、稼働待ち、不良・再加工、設計変更、外注搬送も含めます。初回の40個と、10個ずつ4回の発注では、段取りが繰り返されるため同じ費用構造とは限りません。
精度面でも、工程能力を評価するなら平均寸法だけでなく、ばらつきや時間による変化を確認します。統計的に安定しているか不明な工程や、少数の試作品の結果から、量産時の能力を断定しないことが必要です。
11. ケーススタディ:工程案をどう比較するか
ケースA:中央穴・Dカット・複数穴を持つフランジ
ここでは説明用の形状として、中央のはめ合い穴、取付端面、側面Dカット、フランジ上の穴群を持つ部品を想定します。材質・寸法・公差値・製作実績は設定しません。
設計上、取付端面を一次基準A、中央穴の軸を二次基準B、Dカットを回転方向の三次基準Cとする必要がある、と仮定します。実際の優先順位は組立機能から決定します。
| 工程案 | 基準の扱い | 検討ポイント |
|---|---|---|
| 旋盤でA・Bを加工し、マシニングでCと穴群を加工 | Aで着座、Bで芯を合わせ、Cと穴群を同じ保持で関連付ける | Cの加工時に工作物が回らない保持が必要。完成したCに対する穴群の関係も検査する |
| 旋盤後、Cを加工してから再度位置決めし、穴群を加工 | A・B・Cを次工程で再現する | つかみ直しは増えるが、加工アクセスや固定を改善できるか比較する |
| 複合加工機でまとめる | 旋削基準を利用し、Cと穴群を加工 | 保持側の仕上げ、機能・干渉、初期準備費用を確認する |
見落としやすいのは、中央穴の軸だけでは、軸まわりの回転方向は決まらないことです。穴群とDカットの角度関係が機能上必要なら、その関係を作る工程と測る方法が必要になります。
ケースB:小さな内隅Rを持つ深いポケット
| 工程候補 | 成立条件・利点 | 先に確認すること |
|---|---|---|
| 小径エンドミルで全体を加工 | 要求Rに届く工具で加工できる | 深さに対する工具剛性、加工時間、摩耗、排出 |
| 大径工具で荒加工+小径工具で隅部仕上げ | 除去量の大きい部分と小R部を分担できる | 隅部の残り代を把握し、仕上げ時の負荷を安定させる |
| 切削+形彫り放電加工 | 導電性材料の止まり形状で、電極が進入できる | 電極製作、排出、電極消耗、放電面の要求 |
| 内隅R拡大・逃げ追加を設計検討 | 相手部品との干渉を避けつつ工具選択を広げられる | 強度・シール・外観などの機能と設計承認 |
このケースでは、機械の高級化だけで解決を図る前に、除去量の大きい部分と、形状が厳しい部分を同じ工具・同じ工法で加工する必要があるかを検討します。
12. 切削加工と放電加工を組み合わせる判断
切削で基準面・下形状を作り、細い溝や異形穴などを放電加工に分担させることも、工程設計の選択肢です。
| 必要な形状・状態 | 検討する加工 | 主な条件 |
|---|---|---|
| 導電性材料の異形貫通穴・スリット | ワイヤーカット放電加工 | ワイヤーを通せること、走行経路・保持・切り落としへの配慮 |
| 導電性材料の止まりポケット・止まり溝 | 形彫り放電加工 | 電極の進入、電極製作、加工くずの排出 |
| 焼入れ後の輪郭・狭い溝 | 放電加工を含む工程比較 | 基準の再現、要求精度、表面性状、後処理 |
| 厳しい寸法・形状と仕上げ面 | 切削・研削・放電の組み合わせ | 最終基準、仕上げ代、検査方法を先に決める |
放電加工でも、数学的なRゼロを保証できるわけではありません。 ワイヤーカットの内隅にはワイヤー半径と放電ギャップが関係し、形彫りでも電極形状・消耗・放電ギャップなどが影響します。必要なのが「相手部品が干渉せず入ること」なら、許容Rや逃げの形状を具体的に伝える方が工程を検討しやすくなります。
また、放電加工は接触して削る加工ではありませんが、熱的な作用を利用します。表面の再凝固層などが部品機能に影響する場合は、仕上げ条件や後処理・検査を検討します。疲労・摺動・耐食性などの要求は、図面とともに共有してください。
13. 阪神精工株式会社が対応できること
阪神精工株式会社は、神戸市を拠点に、ワイヤーカット放電加工、形彫り放電加工、細穴放電加工、マシニング加工などに対応しています。公開設備には、マシニングセンタ、NCフライス盤、汎用旋盤、平面研削盤などが掲載されています。
切削と放電加工の組み合わせを含め、図面の形状・材質・要求精度・支給品の状態を確認しながら加工可否を検討します。異形穴、キー溝、狭いスリット、焼入れ後の追加工などもご相談ください。
| ご相談時にお知らせいただきたい情報 | 工程検討に役立つ理由 |
|---|---|
| 図面・CADデータと対象箇所 | 形状・工具進入方向・加工範囲を確認できる |
| 材質、熱処理、硬さ | 切削工具・加工方法・加工順序を検討できる |
| 基準面・基準軸・重要公差 | 保持と基準の受け渡しを検討できる |
| 数量、継続予定、希望納期 | 初期準備と反復加工のバランスを検討できる |
| 支給品の状態、加工済み箇所 | 傷を避ける保持や残り代を確認できる |
| 検査成績書、表面性状などの要求 | 加工後の確認方法を含めて相談できる |
「この形状は切削と放電のどちらが適しているか」「既存部品に穴や溝を追加できるか」といった段階でも、図面からご相談いただけます。
図面から加工相談・見積もりを依頼する / 設備一覧を見る / ワイヤーカット放電加工を見る
14. まとめ:最適工程は、形状・基準・保持・検査のつながりで決まる
旋盤・フライス盤・マシニングセンタの使い分けでは、得意形状を理解したうえで、厳しい公差をどの工程で作り込むかを考えます。
図面を確認するときは、①重要な機能と基準を読む、②加工したい箇所と保持箇所を分ける、③つかみ替え時の基準を決める、④熱処理・変形を含めて仕上げ順を決める、⑤検査方法と総費用で工程案を比べる、という順序が有効です。
「高精度なら、すべて5軸機や複合加工機に集約すればよい」という考え方にも一理あります。つかみ替えを減らせる点は利点です。一方で、工具の届き方、回転軸の誤差、初期準備、保持部の仕上げは残ります。必要な精度を、再現できる段取りと検査によって満たす工程を選ぶことが、品質とコストの両立につながります。
単純な追加工、熱処理を挟む部品、専用の仕上げ工程が有利な部品では、工程を分ける方が合理的な場合もあります。