曲面・球体への微細穴加工|細穴放電の位置決め・電極径・貫通制御

Q.ドリルが滑りやすい曲面や、硬いベアリング球にも微細な穴を開けられますか?
A.導電性のある材料であれば、細穴放電加工が候補になります。刃先を押し付けて切り込む方式ではないため、曲面への食い付きで生じる切削力の不均衡を避けやすい加工方法です。ただし、狙った穴を得るには、球体の保持、穴軸の位置決め、電極の振れ、加工液の排出、貫通後の停止までを一つの工程として考える必要があります。
曲面への穴あけでは、「穴を開けられるか」と「必要な穴径・位置・内部形状を満たせるか」は別の課題です。特に小径穴では、入口の見た目やワイヤーが通ることだけで、全長の品質を判断できません。
本記事では、金属球や曲面部品への貫通穴を題材に、細穴放電加工の工程設計と検査の考え方を解説します。球体の寸法や加工精度を示す実測事例ではなく、設計・生産技術・加工担当者が条件を整理するための技術解説です。
加工の概要|曲面への細穴放電で、最初にそろえる条件
細穴放電加工は、細い電極と加工物の間で放電を繰り返し、熱作用によって材料を除去する方法です。パイプ電極を使う方式では、電極内部から加工液を供給して加工くずの排出を助けます。加工機メーカーも、湾曲面への穴加工や高硬度材への適用を紹介しています。
| 確認項目 | 曲面・球体での確認内容 |
|---|---|
| 材質・材料状態 | 導電性、鋼種、熱処理、表面処理。ベアリング球という名称だけで鋼種や硬さを決めない |
| 部品形状 | 球径、曲率、加工箇所の周辺形状、保持できる部分 |
| 穴径 | 電極径ではなく、完成後に必要な穴径とその許容差 |
| 穴軸 | 球中心を通るか、中心から外すか。組付け基準に対する方向があるか |
| 加工長さ | 穴軸方向の貫通距離、入口・出口の位置、出口側の空間 |
| 必要な品質 | 位置、方向、入口径・出口径、内部のテーパー、表面状態など |
| 検査方法 | 通線だけでよいか、寸法測定や内部形状・流量の確認まで必要か |
通常の細穴放電では、導電性が加工可否を考える出発点です。金属製とセラミックス製では条件が異なるため、「ベアリング用の球ならすべて同じように加工できる」とは扱いません。
難しい点|曲面では、工具の食い付きと加工基準が変わる
ドリル加工が不利になるのは、切れ刃への負荷が偏るため
傾斜面や非対称な曲面へドリルが進入すると、左右の切れ刃が同じようには食い付きません。偏った切削力は、工具のたわみ、振動、穴位置や形状の乱れにつながります。工具メーカーのSandvik Coromantも、工具の突き出しを短くすることや、必要に応じて入口を平面加工することなどを案内しています。
したがって、曲面へのドリル加工が一律に不可能なわけではありません。球の頂点へ中心を合わせる場合と、中心から外れた傾斜の大きい位置へ進入する場合でも条件が変わります。切削で対応するための前加工・保持・工具条件と、放電加工の電極・加工時間・表面状態を比較して選びます。
| 比較する観点 | ドリルによる切削 | 細穴放電加工 |
|---|---|---|
| 材料の除去 | 切れ刃を接触させて切りくずを作る | 電極との隙間で放電を起こし、熱作用で除去する |
| 曲面の入口 | 食い付き時の負荷の偏りを抑える工夫が必要 | 切れ刃の食い付きは不要。入口での放電の分布や電極位置は管理する |
| 硬い材料 | 工具材種、刃先形状、剛性、切削条件に左右される | 硬さだけを理由に除外せず、導電性や放電条件を確認する |
| 出口・表面 | 抜け際の切削力やバリを考慮する | 貫通時の制御、再凝固した付着物、加工変質層を考慮する |
| 採用の判断 | 穴径・長さ・数量・公差・用途・後処理をそろえて比較する | |
非接触でも、固定や電極の支持は必要
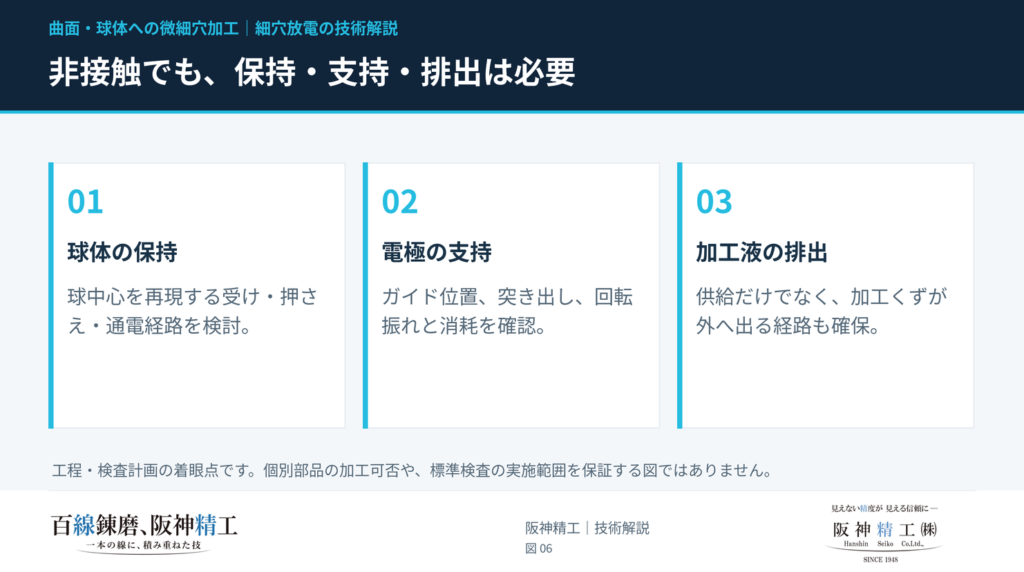
放電加工では、切削工具が材料を押して削るような機械的切削力を避けられます。しかし、加工液の流れ、電極の回転振れ、装置の振動、治具による保持まで消えるわけではありません。
細い電極を長く突出させたり、球を不安定に置いたりすれば、加工位置の再現性は確保しにくくなります。非接触という原理の利点を生かすには、ガイドなどによる電極の支持と、ワークの保持を合わせて検討します。細穴放電加工機には、長い電極の振れを抑える支持機構を備えた例もあります。
電極径と穴径|φ0.2mmの電極で、φ0.2mmの穴ができるとは限らない
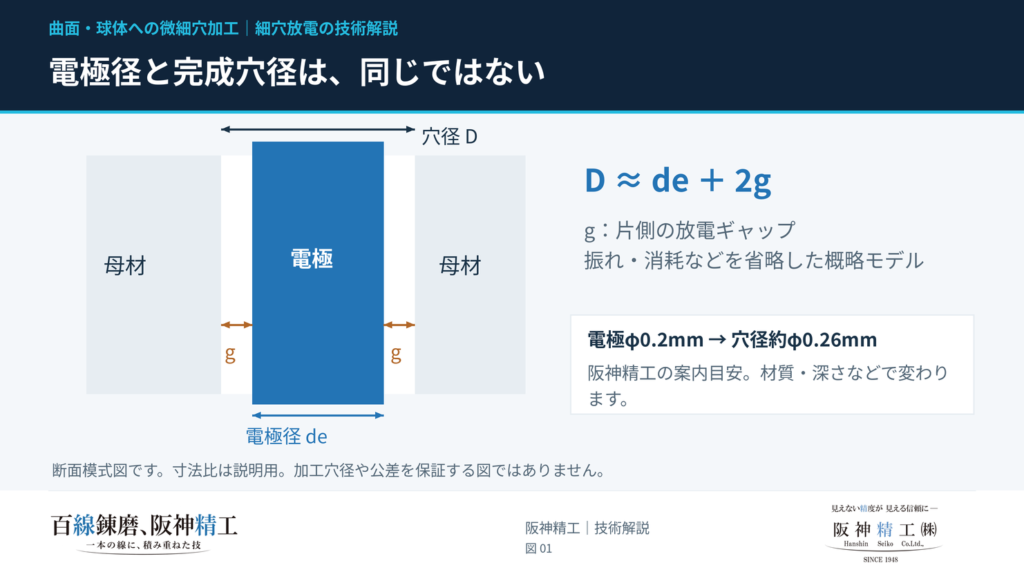
放電加工には、電極と加工面の間に放電ギャップがあります。円柱状の電極を軸方向へ送り、振れや消耗などを省略した単純なモデルでは、加工穴径Dと電極外径deの関係は次のように表せます。
D ≈ de + 2g
gは片側の放電ギャップです。この式は寸法関係を理解するための概略であり、電極の振れ、側面消耗、入口の拡大、局所的な異常放電などを含む加工穴径の保証式ではありません。電極径と、完成した穴の径を分ける母材母材電極電極径 dₑ穴径 D片側 g片側 gD ≈ dₑ + 2gg:片側の放電ギャップ振れ・消耗などを省略した概略モデル寸法・形状は説明用。特定の電極径に対する加工穴径や、公差を保証する図ではありません。図1 電極径・片側ギャップ・穴径の関係。説明用の断面模式図です。
阪神精工の細穴放電加工では、電極径φ0.2mmから対応し、その電極を使用した場合の加工穴径は約φ0.26mmを目安としてご案内しています。これは材質や加工深さなどで変わる目安であり、すべての部品に共通する保証値や、球体加工の実測値ではありません。
図面に必要なのは「電極φ0.2」だけではなく、完成穴の径・公差・評価する位置です。入口、中央、出口で径が変わる可能性を考え、どの断面を測るかまで決めます。
位置決めと保持|球中心・穴軸・出口位置を一組で定義する
球体には、平面部品と同じ置き基準がない
球をただ押さえるだけでは、機械座標に対する球中心が定まりません。保持の検討では、球の座りを再現する受け形状、押さえる方向、接触傷を避けたい面、通電経路を整理します。V溝や球面に対応する受けなどは候補になりますが、実際の形状・材質・必要な露出範囲に合わせて選びます。
また、単独の完全な球には、外観だけで区別できる周方向の向きがありません。組付け状態に対する穴方向や、既存穴との角度が必要な場合は、その基準となる形状・治具・識別方法を別に定めます。
中心を通す穴と、偏心させる穴では貫通距離が違う
半径Rの理想球に対し、穴軸と球中心との最短距離をbとすると、穴中心線が球の内部を通る長さLcは次式になります。
Lc = 2√(R² − b²) (0 ≤ b < R)
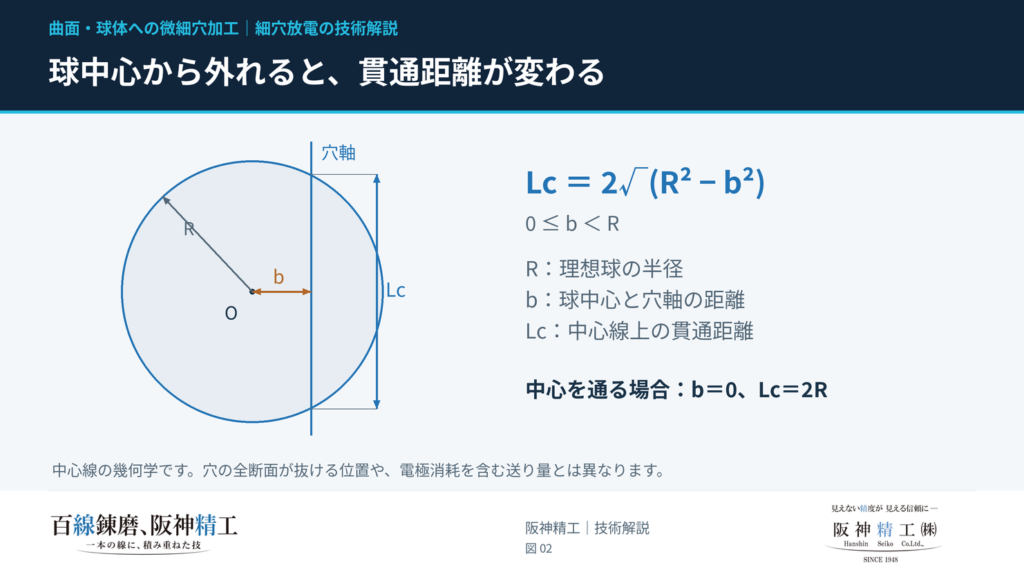
中心を通る場合はb=0で、Lcは球直径に一致します。偏心するほど中心線上の貫通距離は短くなりますが、入口と出口の傾斜は大きくなります。球中心を通るかどうかで、貫通距離が変わるRObL꜀穴軸L꜀ = 2√(R² − b²)R:球の半径b:球中心と穴軸の距離L꜀:中心線上の貫通距離中心を通る場合:b = 0L꜀ = 2R(球直径)理想球の中心線に沿った長さを示す模式図。穴径、先端形状、電極消耗は含みません。実際の送り量や、出口の全断面が開口する位置は、別に検討します。図2 球中心から外れた穴軸の幾何学。図中のOは球中心です。
この式は穴中心線の幾何学的な長さです。実際の穴には径があるため、穴の周囲がすべて抜けるまでの距離や、電極の消耗を含む機械の送り量と同一ではありません。貫通判定には、電極先端形状と入口・出口の曲面も含めて考えます。
入口位置が合っていても、穴軸の傾きで出口がずれる
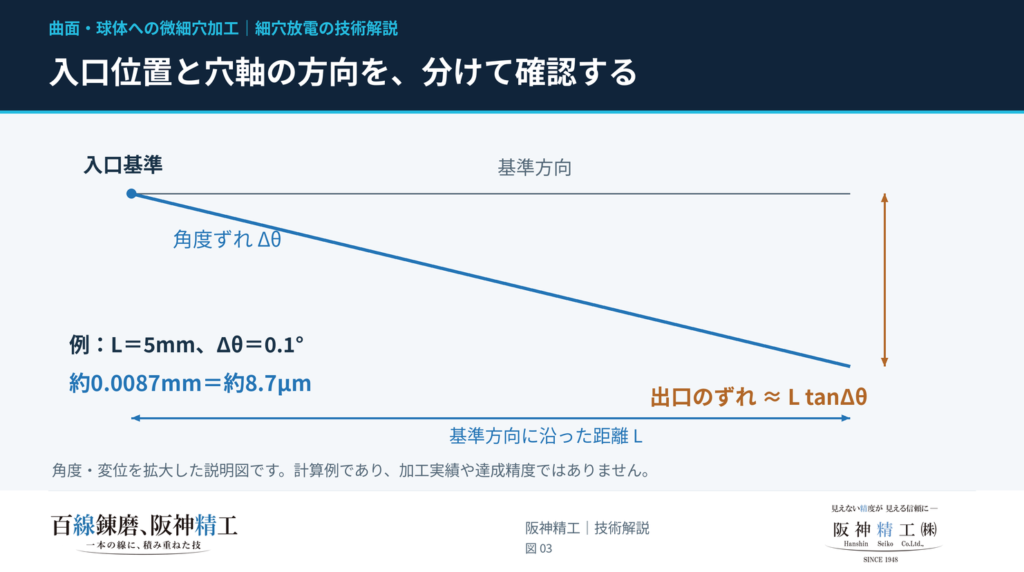
直線状の穴軸を仮定し、基準方向に沿った距離をL、穴軸の角度ずれをΔθとすると、角度ずれによる出口位置のずれは、おおよそL tanΔθです。
例えばL=5mm、Δθ=0.1°なら約0.0087mm、すなわち約8.7μmになります。これは説明用の計算で、加工実績や達成精度ではありません。微細穴では、入口の中心位置と穴軸方向を分けて評価する理由がここにあります。
工程設計の要点|進入・深穴・貫通で変わる加工状態を管理する
1.曲面への進入:放電が始まる位置と範囲を確認する
曲面では、電極先端の各部分からワークまでの距離が同じとは限りません。平面へ正面から進入する場合とは、最初に放電する位置や、その後に広がる加工領域が異なります。
細穴放電の研究でも、曲率や傾斜によって局所的な放電頻度と極間距離が変わる現象が検討されています。したがって、ドリルのように滑らないことを理由に、曲面の影響をゼロとして扱うことはできません。
加工前には、表面形状、ガイドの配置、電極先端の位置を確認します。進入時の状態を見ずに、平面で使った条件をそのまま全行程へ当てはめることは避けます。
2.深穴部分:電極の振れと加工液の排出を合わせて考える
穴径Dに対する加工長さLの比、L/Dは、穴の細長さを比較する目安です。同じ穴径でも、長くなるほど電極消耗や加工くずの排出が工程上の重要な条件になります。ただし、L/Dだけで加工可否や精度が決まるわけではありません。
電極外径が同じでも、中実電極とパイプ電極では加工液の供給方法が異なります。パイプ電極では、内径や流路構造も確認対象です。径を細くするほど、外径、流路、電極の剛性を同時に考える必要があります。
極間に加工くずが滞留すると、放電の集中や加工の不安定化につながります。加工液の供給量だけでなく、排出できる経路があるかを確認します。噴流や電極の退避動作などは、設備と形状に応じた排出方法として検討します。[7]
3.貫通直前:抜け始めと、穴全体が抜けた状態を区別する
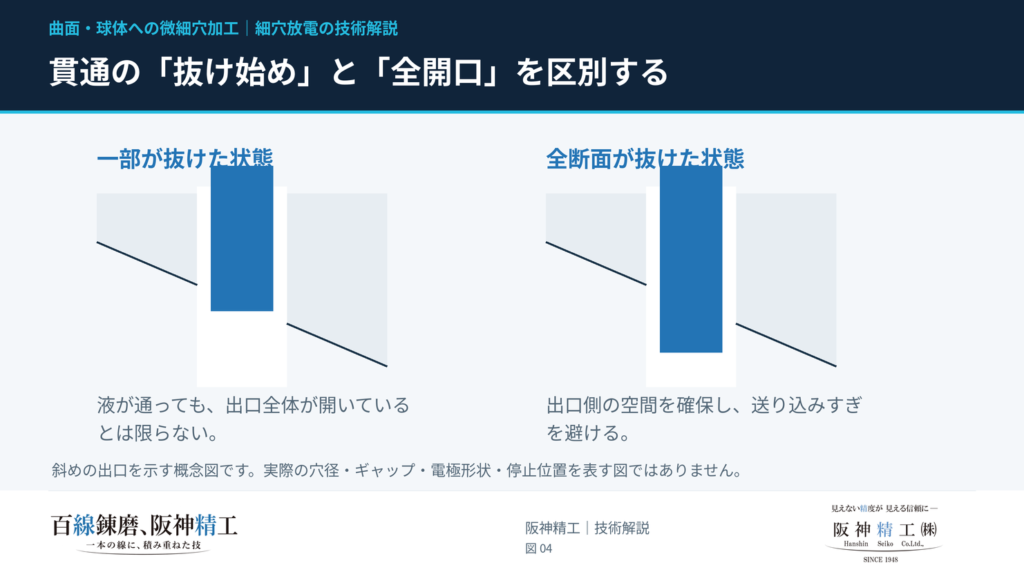
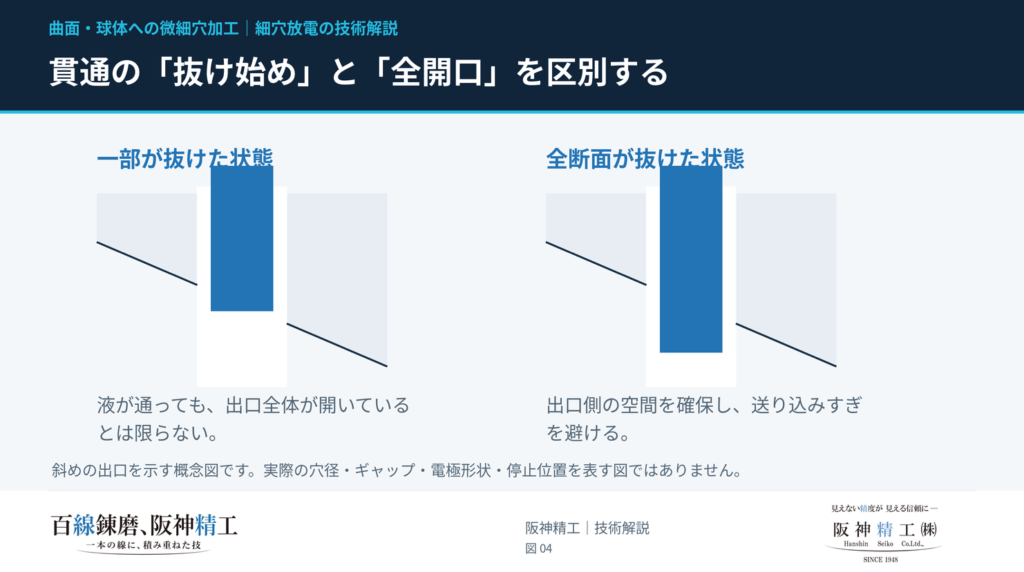
球面や斜面へ抜ける穴では、出口側が電極の全断面にわたって同時に開口するとは限りません。最初に一部が抜けると、加工液の逃げ方や放電状態が変わります。加工液が通ったことだけを、出口形状が完成したことと同一視しないことが重要です。
一方、余裕を見て送り込みすぎると、出口側の治具や、中空部品の反対側の壁を加工してしまう場合があります。牧野フライス製作所は、細穴放電加工機BX3で貫通検出と、過剰な進入による背面加工を防ぐ機能を説明しています。これは設備の機能例であり、あらゆる加工機に同じ機能があるという意味ではありません。
4.停止・後処理:再付着物と残った加工くずを確認する
加工後は、穴の貫通、入口・出口の状態、残留する加工くずを確認します。洗浄や必要な後処理を行う場合も、処理によって穴径や入口形状が変わらないかを含めて工程を考えます。
| 工程段階 | 管理する対象 | 見落としやすい点 |
|---|---|---|
| 段取り | 球中心、穴軸、保持、通電、ガイド位置 | 球が固定されていても、基準位置が再現されているとは限らない |
| 進入 | 曲面と電極先端の位置関係、放電状態 | 非接触でも入口の加工状態は形状の影響を受ける |
| 内部加工 | 電極消耗、振れ、側面への放電、排出 | 送り量をそのまま穴深さと解釈しない |
| 貫通 | 出口の開口範囲、判定方法、停止位置 | 部分的な貫通と全断面の開口を区別する |
| 確認・後処理 | 残留物、入口・出口、穴径、内部状態 | 通線確認だけで寸法合格としない |
「バリ・歪みが出ない」では説明できない、放電加工面の品質
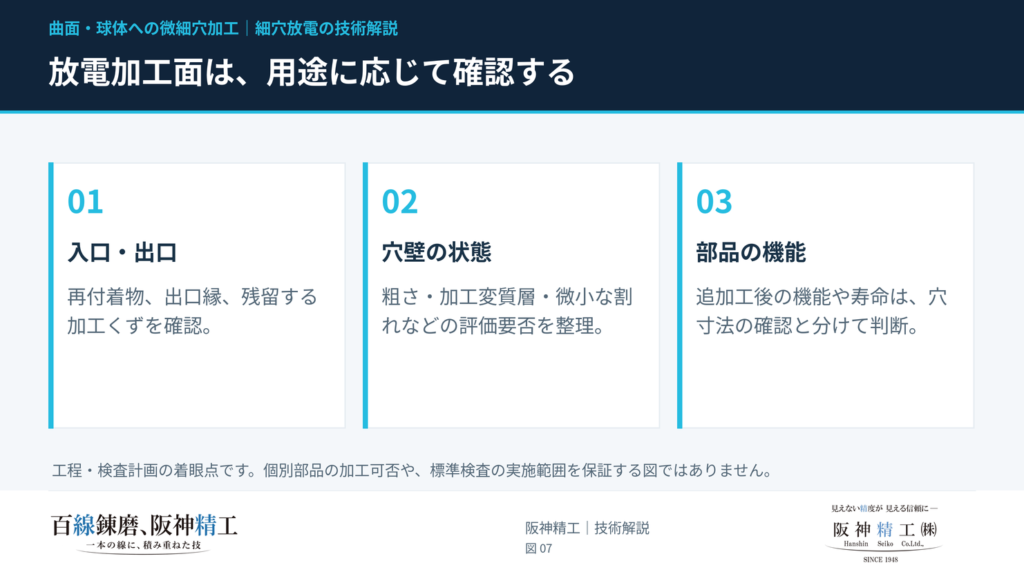
放電加工は、材料を切れ刃で押し出す方式ではありません。しかし熱で材料を除去するため、排出されなかった溶融物が再び固まる再凝固層や付着物など、切削とは異なる表面状態を考える必要があります。
微細放電でも、再凝固層の形成と放電条件の関係は研究対象です。Wangらの研究は高速度鋼を対象にその関係を調べていますが、そこで得られた厚さや条件を、未確認のベアリング球へ共通値として当てはめることはできません。
「バリなし」という言葉だけでは、入口の再付着物、出口縁、穴壁の状態までそろいません。製品の機能に応じて、表面粗さ、加工変質層、微小な割れなどの確認要否を定めます。放電加工面にこうした評価課題があることは、加工機メーカーの技術解説でも示されています。
同様に、非接触という理由だけで部品の変形がゼロになるとは言えません。保持方法、材料状態、温度、加工後の処置も含めて寸法を確認します。使用中に転がり接触や繰返し荷重を受ける球であれば、穴を追加した後の機能や寿命の判断は、穴加工の寸法確認とは別に必要です。
精度の確認|入口の見た目と、穴内部の品質を分ける
曲面上の開口が楕円に見えても、直ちに真円度不良とは言えない
円筒状の穴を傾斜した面で切れば、表面に現れる開口は円とは限りません。穴径に比べて曲率半径が十分大きく、局所的に平面として近似できる場合、穴軸と面の法線のなす角をβとすると、開口の長軸は概ねD/cosβになります。
これは幾何学的な説明であり、小さな球や傾斜が非常に大きい箇所では、その近似をそのまま使えません。要点は、曲面上の開口輪郭と、穴軸に直角な断面の円形状を区別して測ることです。撮影方向による見かけの変化もあるため、写真の縦横寸法だけで穴の真円度を判断しません。
ワイヤーが通ることは、穴径・真直度の測定とは異なる
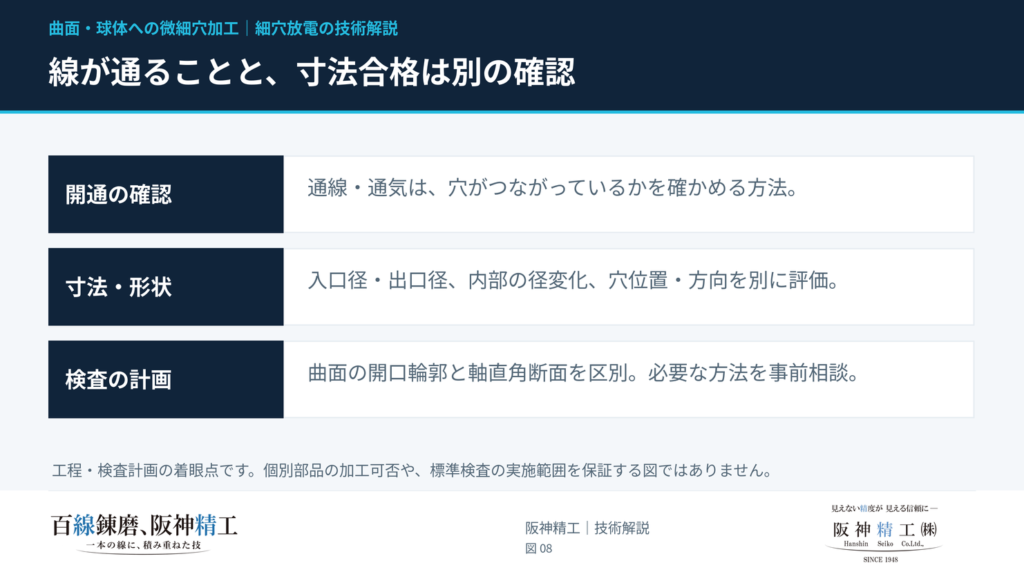
柔軟なワイヤーは、内部の形状に沿って曲がることがあります。また、通したワイヤーの径が不明なら、穴寸法の評価には使えません。通線は開通の確認に役立ちますが、全長が一定径であることや、穴軸が設計どおりであることの証明にはなりません。
| 評価したい内容 | 確認方法の候補 | 事前に決める条件 |
|---|---|---|
| 開通・詰まり | 通線、通気、透過観察など | 開通確認と寸法検査の目的を区別する |
| 入口径・出口径 | 顕微鏡や画像測定など | 観察方向、曲面の影響、縁の定義、測定倍率 |
| 内部の径変化 | 断面観察、適用可能なX線CTなど | 切断の可否、必要な分解能、材料・寸法による測定限界 |
| 穴位置・方向 | 基準に対する入口・出口座標、内部形状の評価 | 球中心や組付け基準、座標の合わせ方 |
| 穴壁の表面状態 | 必要に応じた断面試料・拡大観察 | 粗さや加工変質層の確認要否、評価位置 |
| 流路としての機能 | 流量・圧力損失の測定など | 流体、温度、圧力条件。機能試験だけで寸法を代用しない |
上記は検査計画の候補です。阪神精工がすべての測定設備を保有し、標準検査として実施するという意味ではありません。必要な検査内容と対応方法は、加工のご依頼前に確認します。
阪神精工株式会社が対応できること|曲面・高硬度材の細穴加工を図面から検討
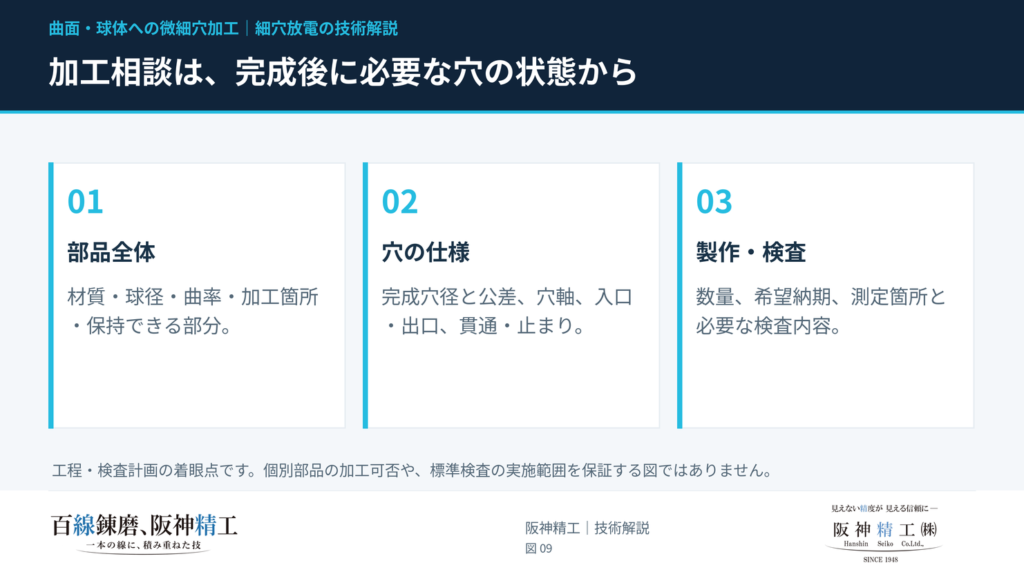
キャプション:加工相談は、完成後に必要な穴の状態から。
阪神精工では、電極径φ0.2mmからの細穴放電加工に対応し、小径穴、深さのある穴、高硬度材への穴加工などをご相談いただけます。最終的な加工可否は、穴径・加工長さ・材質・部品形状・要求精度を確認して判断します。
曲面への加工では、穴だけを拡大した図に加えて、部品全体、穴軸の方向、入口・出口、保持できる箇所が分かる資料が役立ちます。「電極は何mmか」より先に、完成後に必要な穴の状態をお知らせください。
細穴放電加工の対応範囲を見る / オリフィスの微細穴加工を見る
よくあるご質問
Q.φ0.2mmの電極なら、完成穴径もφ0.2mmですか?
同じではありません。放電ギャップなどの影響があるため、電極径と加工穴径を分けます。阪神精工ではφ0.2mm電極に対して穴径約φ0.26mmを目安としていますが、保証値ではありません。
Q.曲面への穴あけは、ドリルでは絶対にできませんか?
工具・材質・曲率・穴方向・前加工によっては可能です。切削での対策と細穴放電の条件を比較し、必要な形状と品質に合う方法を選びます。
Q.非接触なら、電極の振れやワークの変形は考えなくてよいですか?
考慮が必要です。切削力を避けやすいことと、ガイド・保持・加工液・温度などの影響がなくなることは別です。
Q.穴にワイヤーが通れば、寸法検査は不要ですか?
要求仕様によります。開通だけを求める場合と、穴径・位置・内部形状まで求める場合では検査内容が異なります。必要な測定項目を事前にお知らせください。
Q.球の材質が分からなくても相談できますか?
ご相談いただけます。材質記号、購入仕様、熱処理履歴など、分かる情報を添えてください。外観だけで鋼種や硬さ、通常の放電加工への適合を確定することはできません。
まとめ|曲面への微細穴加工は、非接触の利点を工程設計で生かす
細穴放電加工は、曲面への食い付きや硬い材料への切込みで難しさのある穴加工を検討するうえで、有力な選択肢です。その利点を穴品質へつなげるには、電極径と穴径を区別し、穴軸・保持・排出・貫通停止・検査をそろえる必要があります。
球体への微細穴でも、入口の写真や通線だけで判断せず、部品として必要な位置・形状・機能から工程を組み立てます。
曲面・球体・焼入れ材への微細穴加工を、図面からご相談ください。
材質、部品寸法、希望する完成穴径、穴方向、貫通・止まり、数量、必要な検査内容をお知らせください。現物写真だけの場合も、分かる範囲の情報から対応方法を検討します。