シリンダーヘッドの折れボルト・エキストラクター除去|岐阜県からのご依頼

Q.旧車のアルミ製シリンダーヘッドで、ボルトだけでなくエキストラクターまで折れてしまいました。除去を相談できますか?
A.はい。折れ込み位置と周辺の状態を確認し、形彫り放電加工などによる除去を検討します。今回は、岐阜県岐阜市の自動車レストア事業者様からホームページ経由でお問い合わせをいただき、写真確認後に形彫り放電加工での対応をご案内して、正式なご注文につながりました。
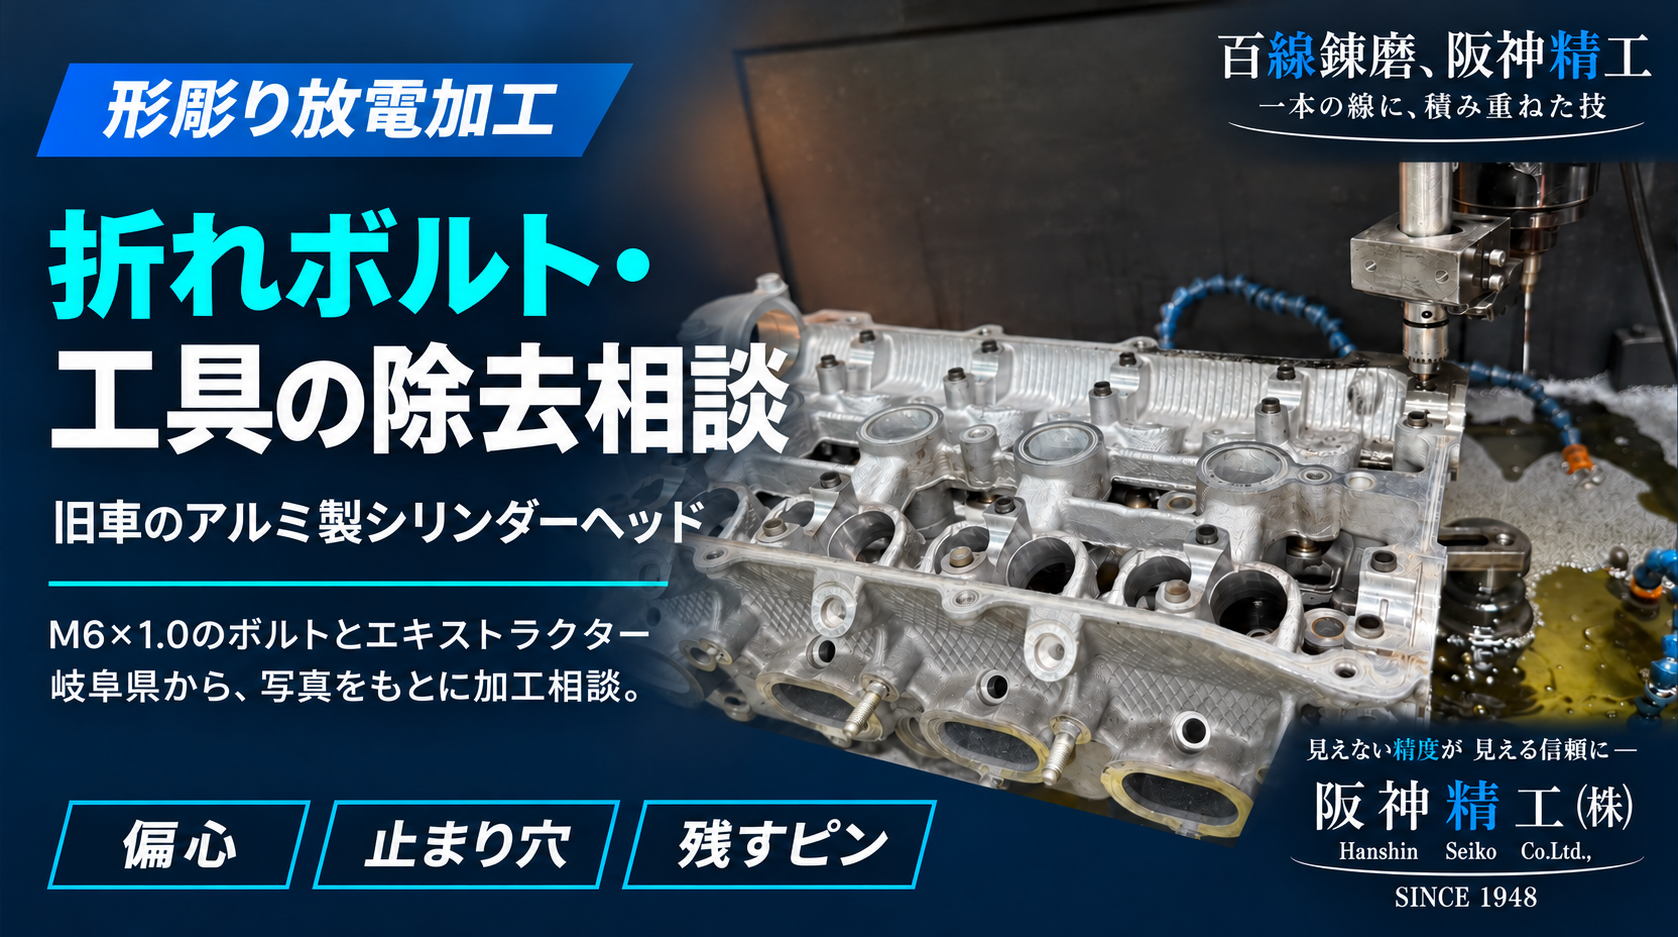
対象は、旧車のアルミ製シリンダーヘッドです。カムシャフトを固定するM6×1.0のボルトが取り外し時に折れ、抜き取りに使用したエキストラクターも内部で折損。さらに、交換部品の供給がない位置決めピンが残されており、ピンを取り外さずに除去できる方法が求められていました。
このような加工では、折れた工具を削れるかに加え、電極をどこから入れ、何を基準に位置と深さを決め、周囲のどの部分を残すかが重要になります。本記事では、実際の受注経緯と、本件の条件から検討すべき技術的なポイントを紹介します。
本記事は、ご相談から加工方法のご案内・受注までの事例です。寸法と内部の状態はご依頼時の申告に基づきます。後半の技術解説は工程検討の着眼点であり、本件で実施した加工条件や加工後の検査結果を示すものではありません。
加工概要|アルミ製ヘッドのM6止まり穴に、二つの折損物が残った状態
ご依頼の目的は、シリンダーヘッドのねじ穴に残ったボルトとエキストラクターの除去です。旧車部品で流通が乏しいことから、現在の部品を生かす方法を探して、当社へお問い合わせいただきました。
| 項目 | ご依頼内容・確認できている情報 |
|---|---|
| ご依頼元 | 岐阜県岐阜市の自動車レストア事業者様 |
| お問い合わせ経路 | 阪神精工のホームページ |
| 対象部品 | 旧車のアルミ製シリンダーヘッド。アルミ合金の種類は未確認 |
| 折損したボルト | M6×1.0。一般的な鉄製ボルトとの申告。鋼種・強度区分は未確認 |
| ボルトの残存状態 | 約16mm埋まっているとの申告。寸法の基準位置は要確認 |
| 折損した工具 | エキストラクター。材質は高速度鋼の可能性があるとの申告で、確定していない |
| 工具の位置 | ボルトの中心から若干ずれて埋まっている。偏心量は未測定 |
| 穴の形状・深さ | 止まり穴。位置決めピン上部から約30mmの深さとの申告 |
| 位置決めピン | 約5mm突出。交換部品がないため、取り外さずに残したいというご要望 |
| ご案内した加工方法 | 送付画像を確認したうえで、形彫り放電加工による除去をご提案 |
| ご依頼の進め方 | お見積り・受注後、部品を梱包して発送いただく段取りをご案内 |
岐阜県から神戸へ|写真確認を経て、形彫り放電加工のご注文に
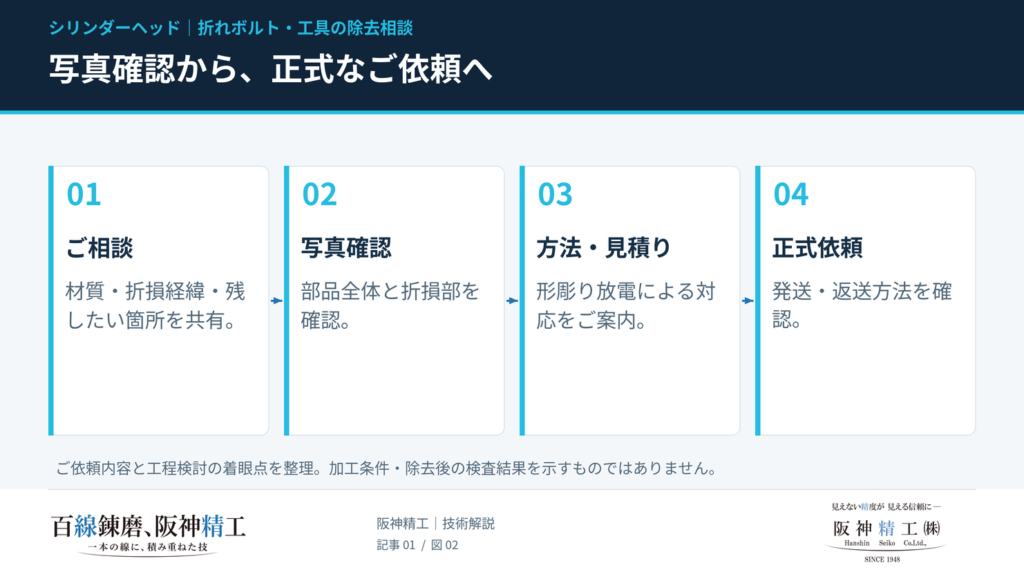
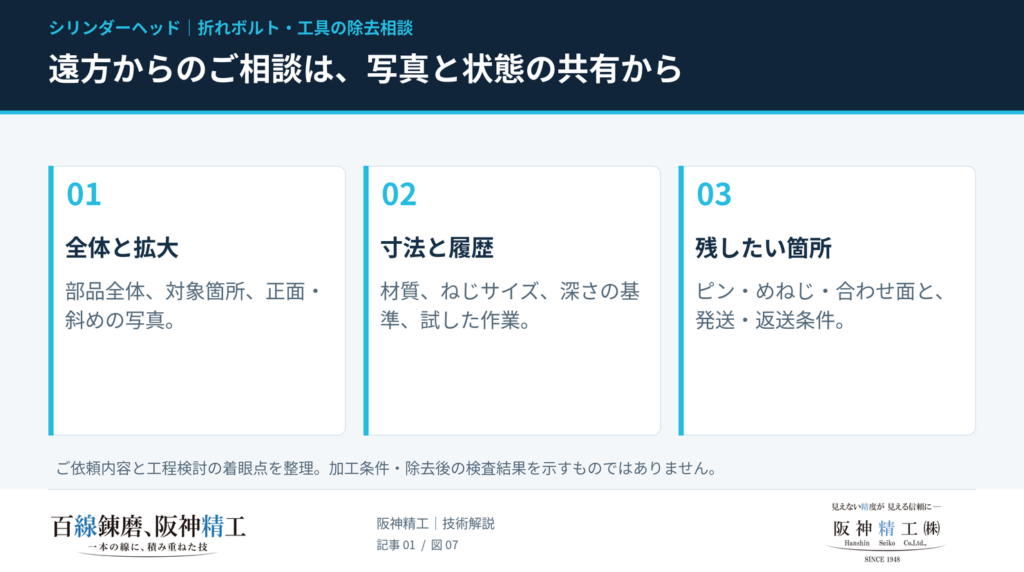
最初のお問い合わせでは、部品の材質、ボルトサイズ、折損した経緯、位置決めピンを残したい理由をお知らせいただきました。当社からは、加工可否の検討に必要な全体写真と折損箇所の拡大写真をご依頼しました。
追加のご連絡で、エキストラクターの偏心、止まり穴の深さの基準、ピンの交換部品がないことを確認。送付画像を拝見し、形彫り放電加工で対応可能とご案内したところ、正式に加工をご依頼いただきました。
| 段階 | 実際のやり取り | 加工検討につながる情報 |
|---|---|---|
| ホームページからの相談 | ボルトとエキストラクターの二重折損についてお問い合わせ | 部品の希少性、M6×1.0、アルミ母材 |
| 写真・状態の確認 | 全体・折損箇所の写真を依頼し、画像をご送付いただく | 周辺形状、偏心、穴の深さ、残すピン |
| 加工方法と見積りの提示 | 形彫り放電加工による対応をご案内 | 除去対象と対応方法の共有 |
| 正式な加工依頼 | お客様から注文をいただき、発送・返送方法を確認 | 現品到着後に状態を確認して加工を進める段取り |
遠方からのご依頼では、写真だけで内部のすべてを判断できるわけではありません。それでも、折損までの経緯と残したい部分を先に共有することで、現品確認に向けた検討を進められます。配送によるご依頼については、全国からの放電加工・配送による加工依頼もご覧ください。
加工上の難しさ|硬さ・偏心・止まり穴・位置決めピンを同時に考える
硬い工具が、ボルトの中心からずれて残っている
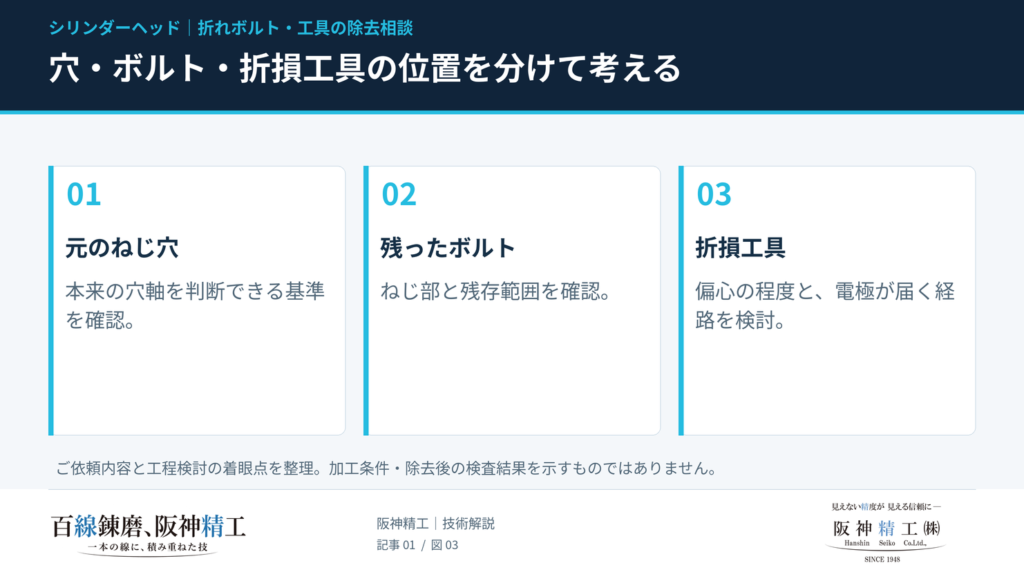
今回は、折れたボルトの中へ打ち込んだエキストラクターも折れ、その工具がボルト中心から若干ずれている状態です。見えている工具の中心へそのまま加工軸を合わせればよいとは限りません。
工程検討では、元のねじ穴の軸、残ったボルトの位置、エキストラクターの位置を分けて考えます。除去したい工具へ届いても、電極の進路がアルミ母材や位置決めピンに近づきすぎれば、残したい箇所との両立が難しくなるためです。偏心量が不明な段階で、一定径の電極で加工できるとは断定できません。
位置決めピンを抜かずに、加工できる空間を確保する
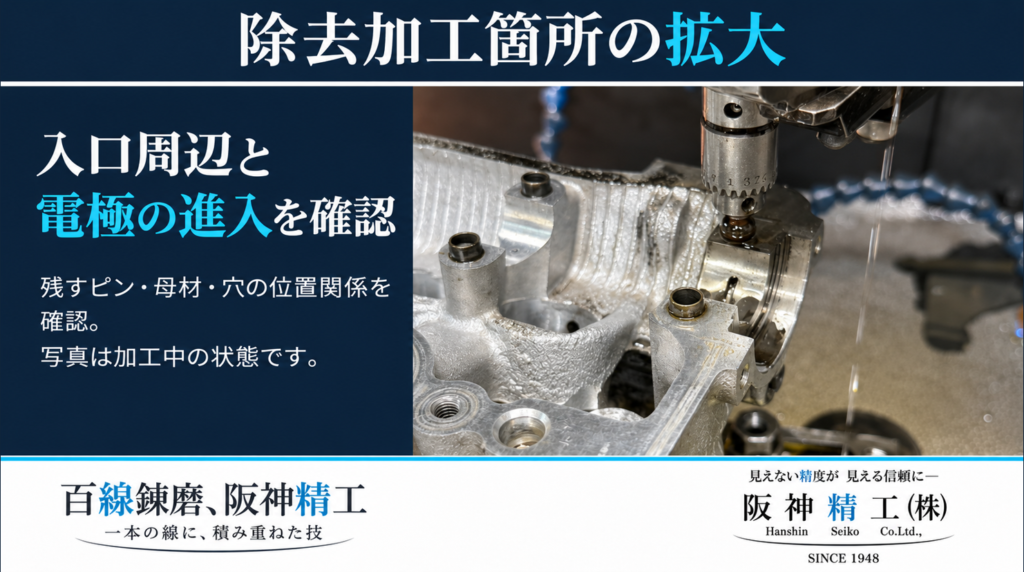
位置決めピンには交換部品がなく、お客様は取り外さずに残すことを希望されていました。本件では、その条件を含めて加工方法を検討する必要があります。
確認するのは突出量だけではありません。ピンとねじ穴の位置関係、電極が通る空間、電極ホルダーとの干渉、加工中に必要となる退避空間も対象です。ピンの見えている輪郭が、そのままねじ穴の中心を示すとは限らないため、位置決めの基準として使えるかも現物で確かめます。
穴底があるため、深さの基準を取り違えられない
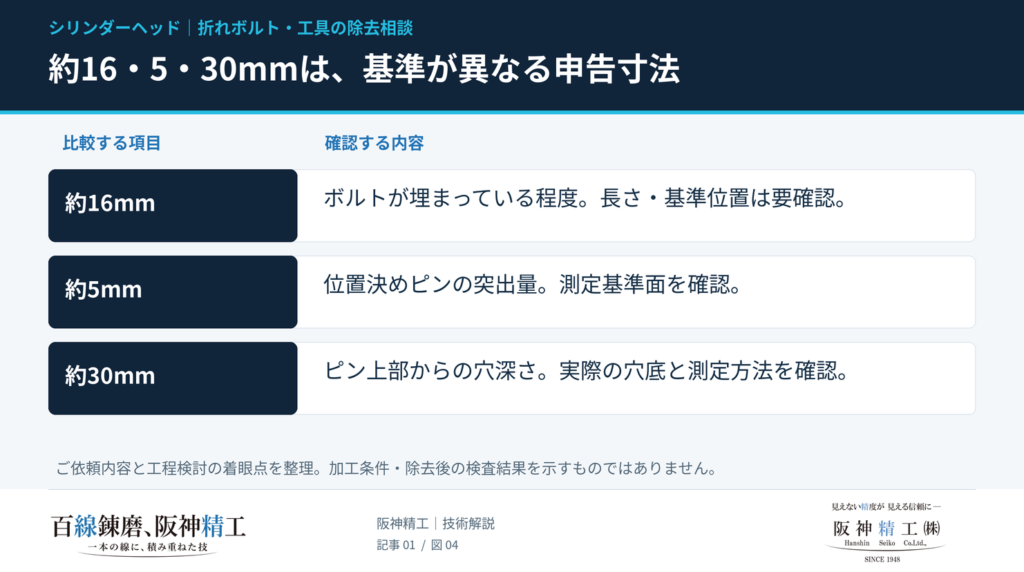
ご連絡には「約16mm」「約5mm」「約30mm」という三つの寸法がありました。このうち約30mmは、位置決めピン上部から測った穴の深さです。シリンダーヘッドの上面からの深さや、有効ねじ深さとは区別します。
| 申告寸法 | 示している内容 | 加工前にそろえる条件 |
|---|---|---|
| 約16mm | ボルトが埋まっている程度 | 残存ボルトの長さなのか、どの面からの距離なのか |
| 約5mm | 位置決めピンの突出量 | 突出量を測った基準面と、ピンの位置・形状 |
| 約30mm | ピン上部からの穴深さ | 測定方法、実際の穴底、折損物との位置関係 |
これらを単純に引き算して、加工可能な残り深さや穴底までの余裕を決めることはできません。共通の基準面を定め、折損物の位置と加工を止める位置を整理することが、止まり穴の除去加工では重要です。
形彫り放電加工をご案内した背景|硬い折損工具と底付き形状に対応する加工原理
形彫り放電加工は、電極と加工対象の間に微小な隙間を設け、放電の熱作用で金属を除去する方法です。刃物の硬さで材料を切り取る方式とは異なり、導電性のある硬い工具材料も加工対象になります。形状を持った電極を送り込むため、底付き形状の加工にも用いられます。
今回も、折損工具が残る止まり穴に対し、当社は形彫り放電加工での対応をご案内しました。ただし、エキストラクターの材質は未確認であり、「高速度鋼だから、この条件で加工した」という実績情報はありません。
また、放電加工が鉄の部分だけを自動的に選んで除去するわけではありません。アルミ母材も導電性を持つため、電極を向ける位置や放電が生じる範囲の管理が必要です。「アルミの中に鉄があるから母材は傷まない」とは判断しません。導電性材料を加工するという原理を、本件の材質の組合せに当てはめた考え方です。
加工方法の特徴は、形彫り放電加工の対応内容で詳しく紹介しています。
技術的に工夫すべき点|電極形状・基準・排出・加工停止位置を設計する
以下は、今回のご依頼条件に対する工程検討の着眼点です。使用電極、保持方法、放電条件、加工時間など、本件での具体的な実施内容は記載していません。
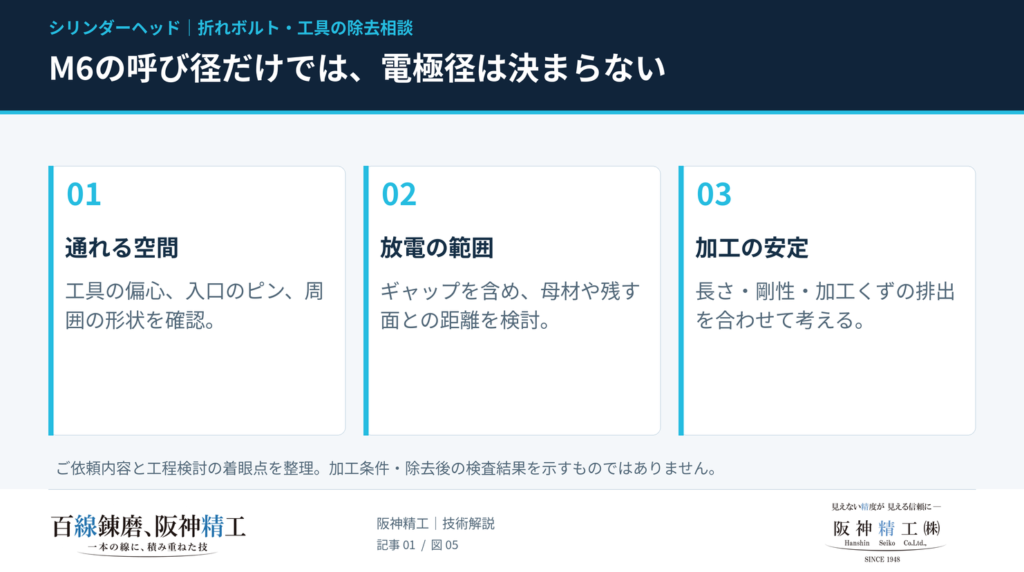
1.M6の呼び径から電極径を決めない
M6×1.0はねじの呼びを示す情報で、折損工具の寸法や、電極が通れる空間の寸法ではありません。ねじ部に残るボルト、偏心した工具、入口周辺のピンを確認し、除去対象へ到達できる電極形状を検討します。
放電加工には電極と加工物の間の隙間である「放電ギャップ」があります。したがって、電極が物理的に入るかに加えて、放電が及ぶ範囲と残す面との関係を考える必要があります。細い電極にすればすべて解決するわけでもなく、必要な除去範囲、長さ、剛性、加工くずの逃げを合わせて検討します。
2.非接触加工でも、保持と基準出しを省略しない
電極と加工物を直接接触させずに加工することと、部品を固定しなくてよいことは別です。本件では、シリンダーヘッドを機械上で保持できる位置、加工箇所へ電極を近づけられる姿勢、保護すべき合わせ面や周辺部品を確認することが検討課題になります。
特に、破断面の見た目だけに頼った中心合わせは避け、元の穴位置を判断できる基準を探す必要があります。位置決めピンを残す条件があるため、ピン自体を強くつかんだり、無理な抜き取りを前提にしたりしない保持方法の検討が求められます。
3.止まり穴では、加工くずの排出と安定した放電を両立する
放電で生じた加工くずが電極と加工対象の間に滞留すると、放電が集中し、加工が不安定になる要因になります。加工液の流れや、電極を上下に退避させるジャンプ動作は、その排出を助ける手段です。
本件のように入口周辺のピンを残し、穴の奥を加工する条件では、電極が進入できることと、加工くずを外へ出せることを合わせて考えます。加工速度を上げることだけを優先せず、現物の空間に合う液処理と電極の動きを検討することが要点です。
4.電極の送り量と、実際に除去された深さを分けて管理する
電極は加工条件に応じて消耗します。止まり穴では、電極先端の状態や放電ギャップを考慮し、機械の送り量だけで「折損物をどこまで除去したか」を判断しないことが必要です。
ボルトとエキストラクターが重なって残る場合には、両方を最初から全体にわたって放電除去するのか、工具を除去してから残ったボルトへの対応を変えるのかも検討対象です。実際の工程は、固着状態、残存形状、めねじとの位置関係を確認して決めます。
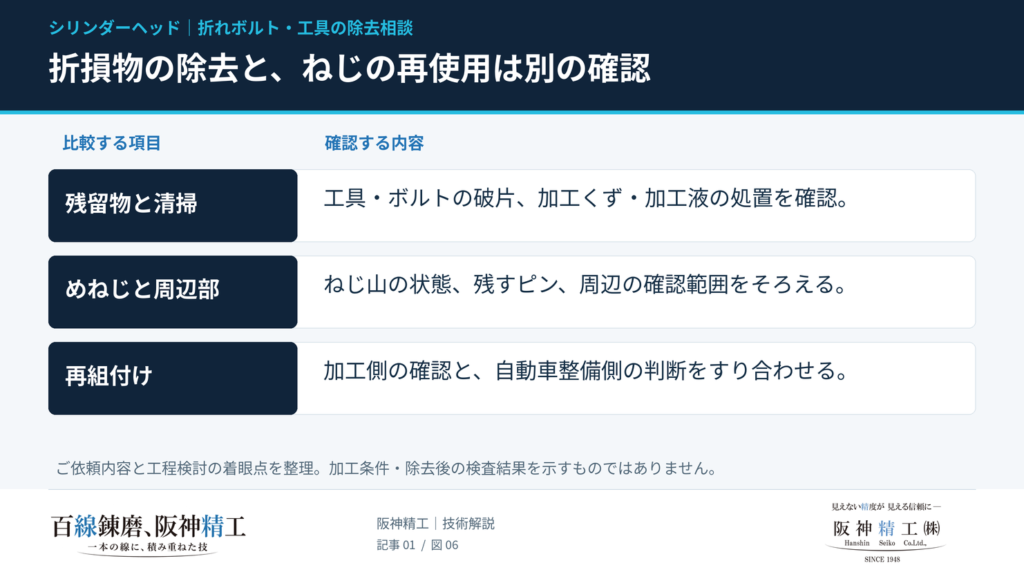
5.折損物の除去と、ねじ穴を再使用できるかの確認を分ける
お客様からは、元のボルトが抜けていないため、ねじ山には損傷がないと思うとのご連絡をいただいていました。ただし、折損物に隠れたねじ面は、除去前の見立てだけでは評価しきれません。
| 除去後に確認したい項目 | 確認の目的 |
|---|---|
| 工具・ボルトの残留 | 破片が残り、次の組付けや清掃を妨げていないか |
| めねじの状態 | 山の欠損、変形、残留物などを確認し、必要な検査方法を決める |
| 位置決めピンと周辺部 | 残す指定の部分について、外観や必要な機能の確認範囲をそろえる |
| 部品の清掃状態 | 次工程へ持ち込む前に、残った加工くず・加工液の処置を確認する |
| 再組付けの判断 | 自動車整備側で必要となる締結・組付け確認と、加工側の確認範囲を共有する |
例えば、ボルトが回って入ることだけでは、ねじ山の全体状態や必要な締結性能まで確認したことにはなりません。ねじゲージによる寸法確認、外観確認、整備側での判断など、何をもって加工完了とするかを事前にすり合わせることが大切です。この表は、本件の検査実施記録ではありません。
阪神精工株式会社が対応できること|折損工具の除去を、写真からご相談いただけます
阪神精工株式会社は、兵庫県神戸市を拠点に、形彫り放電加工・ワイヤーカット放電加工・細穴放電加工などを手がけています。折れたタップや工具の除去についても、材質、折れ込み位置、部品形状を確認して加工方法を検討します。
今回のように「ボルトを抜こうとしてエキストラクターも折れた」「交換できないピンがある」「旧車部品で代替品を入手しにくい」といった場合は、その事情もあわせてお知らせください。取り除く部分と残す部分が分かることで、検討すべき条件を整理できます。
岐阜県をはじめ、遠方からのご依頼もご相談いただけます。発送前に加工内容・受入条件・納期・返送方法を確認し、現品の状態を踏まえて対応を進めます。折損工具除去の一般的な確認事項は、折れたタップの放電除去・揉み取り加工もご参照ください。
| ご相談時にあると役立つ情報 | 今回のご依頼を例にした伝え方 |
|---|---|
| 部品全体の写真 | シリンダーヘッド全体と、対象箇所の位置が分かる写真 |
| 折損箇所の拡大写真 | 正面と斜め方向から、工具・ピン・周辺形状が分かる写真 |
| 材質とねじサイズ | アルミ製、M6×1.0など。工具材質が不明なら不明のままで構いません |
| 深さとその基準 | 「ピン上部から約30mm」のように、どこから測ったかを添える |
| これまでに試した作業 | ボルト折損後にエキストラクターを使用し、その工具も折れたこと |
| 残したい箇所 | 位置決めピン、元のめねじ、合わせ面など |
よくあるご質問
Q.折れたエキストラクターが、ボルトの中心からずれていても相談できますか?
はい。偏心の程度、工具の残り方、周囲に残す部分との距離を確認して検討します。写真で判断できない寸法や内部の状態は、現品確認が必要になる場合があります。
Q.アルミ製のシリンダーヘッドなら、鉄のボルトだけを放電で除去できますか?
鉄の部分を狙って加工する方法を検討できますが、アルミも放電加工の対象になります。材質の違いだけで自動的に母材を保護できるわけではなく、電極の位置・形状・深さの管理が必要です。
Q.位置決めピンを取り外せない状態でも依頼できますか?
ピンを残した状態で電極が進入できるか、周囲との干渉がないかを確認します。今回も、交換部品がないためピンを残したいという条件をお知らせいただいています。個別の可否は現物の形状によって変わります。
Q.除去すれば、元のM6ねじをそのまま使えますか?
除去後のねじの状態を確認する必要があります。もともとの固着・変形や、それまでの抜き取り作業による影響も含めて判断します。工具を除去できることだけで再使用を保証するものではありません。
Q.岐阜など、県外から部品を送って依頼できますか?
はい。今回も岐阜県からホームページ経由でご注文いただき、梱包・発送と返送方法を確認しています。まずは写真と分かる範囲の寸法をお送りいただき、加工内容と発送条件を確認してからお送りください。
まとめ|希少な部品の救済は、除去対象と残す部分の整理から
今回のご依頼は、アルミ製シリンダーヘッドのM6止まり穴に、ボルトとエキストラクターが残り、交換できない位置決めピンもある案件でした。当社は写真と状況を確認し、形彫り放電加工による対応をご案内して、岐阜県から正式なご注文をいただきました。
こうした除去加工では、工具の硬さだけでなく、偏心、進入方向、穴底の位置、母材とめねじを残す範囲が検討の中心になります。部品の価値と加工条件を共有し、現物に合った方法を考えることが出発点です。
折れたボルト・エキストラクターの状態を、写真からご相談ください。
部品全体と折損箇所の写真に、材質・ねじサイズ・穴の深さ・残したい箇所を添えてお知らせください。図面がない旧車部品も、分かる範囲の情報からご相談いただけます。