SCM435シャフトの内径スプライン加工|モジュール0.8・21歯を形彫り放電加工で製作

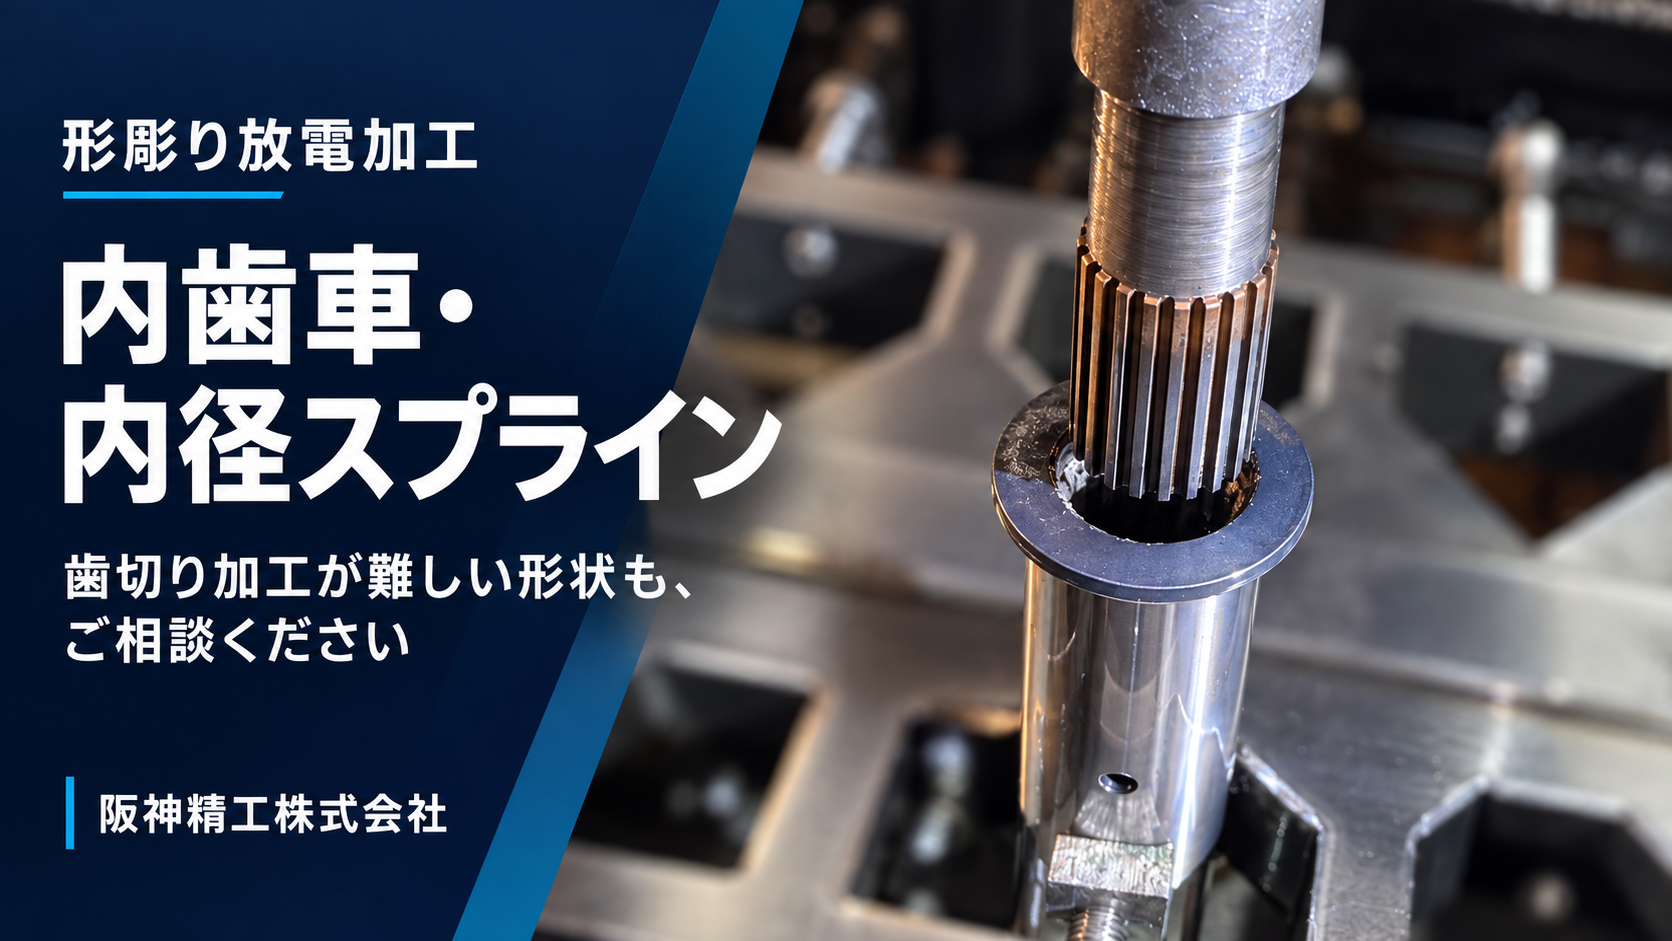
SCM435製シャフトの内径に、形彫り放電加工でスプライン形状(内歯車)を形成した事例です。モジュール0.8、歯数21、基準ピッチ円直径φ16.800mmの小径歯形を加工しました。
今回の課題は、形状が小さく、依頼先の歯車加工設備では対応が難しかったことです。阪神精工では、歯形に対応した電極を用いる形彫り放電加工で、シャフト内部の加工に対応しました。
工具が入らない、加工するためのスペースが足りない。そうした内径形状でも、加工方法を変えることで製作できる場合があります。
加工概要・歯形仕様
| 項目 | 内容 |
|---|---|
| 材質 | SCM435 |
| 製品形状 | シャフト |
| 加工内容 | 内径スプライン・内歯車形状の加工 |
| 加工方法 | 形彫り放電加工 |
| 歯車歯形 | 標準 |
| 歯形 | 並歯 |
| 歯形基準平面 | 歯直角 |
| モジュール | 0.8 |
| 圧力角 | 20° |
| 歯数 | 21 |
| ねじれ角 | 0° |
| 基準ピッチ円直径 | φ16.800mm |
| 全歯たけ | 特殊 |
| 指定精度等級 | JIS B 1702-1 N8級 |
| またぎ歯数 | 2 |
| またぎ歯厚の提示値 | 3.778mm/上限公差+0.15mm・下限公差+0.05mm |
※上記は提示された図面仕様です。基準ピッチ円直径は、歯先径や加工前の穴径とは異なります。
難しかったこと|小さな内径に、21歯の形状を形成する
内径側の歯形加工では、工具の大きさや進入経路、加工時の逃げスペースが制約になります。今回のような小径形状では、使用する歯切り工具や設備によって対応が難しくなる場合があります。
形彫り放電加工では、工具電極と加工物の間に放電を発生させ、電極に対応する形状を形成します。切削工具で歯を削り出す方法とは加工の仕組みが異なるため、歯切りでは対応しにくい内径形状にも検討の幅が広がります。
ただし、電極が入れば加工できるというわけではありません。細かな歯形を保ちながら、歯の厚み・中心位置・深さ方向の形状を整えることが重要です。
技術的なポイント①|放電ギャップを考慮した電極設計
放電加工では、電極と加工物の間に隙間を保ちながら加工が進みます。そのため、完成させたい歯形と同じ寸法で電極を作ればよいわけではありません。
モジュール0.8の細かな歯形では、放電ギャップや電極消耗が歯厚・歯溝の仕上がりに影響します。図面の歯形仕様と加工条件を踏まえ、電極寸法と加工代を検討することが重要になります。
また、今回は全歯たけに「特殊」の指定があります。標準歯形という情報だけで判断せず、図面で指定された歯先・歯底の形状まで確認する必要があります。
技術的なポイント②|シャフトの基準と電極の中心を合わせる
シャフト内部の歯形では、歯の形状に加え、シャフトの基準に対してどこへ加工するかが重要です。
電極と加工物の中心や軸方向の姿勢がずれると、加工される量に偏りが生じ、内歯形状とシャフトの位置関係に影響します。図面で指定された基準に沿って位置決めし、加工中もその関係を保てる保持方法を検討することが大切です。
小さな歯形を作る精度と、その歯形を正しい位置に作る精度。両方を考えた段取りが必要です。
技術的なポイント③|内径の奥でも、安定した放電状態を保つ
内径加工では、電極と加工物の間に発生する微細な加工くず「スラッジ」の排出も重要になります。
スラッジが滞留すると、放電が不安定になり、加工面や寸法に影響することがあります。そのため、加工液の流れや電極の退避動作を含め、加工箇所の状態に合った条件を検討します。
電極形状・位置決め・放電条件を組み合わせて考えることが、小径の内歯車・内径スプライン加工を支えています。
歯切り加工が難しい内径形状も、ご相談ください
阪神精工では、SCM435製シャフトへの内径スプライン加工をはじめ、歯切り工具や設備の制約で対応が難しい形状について、形彫り放電加工による製作方法を検討します。
「内径が小さく、加工先が見つからない」「シャフト内部に歯形を追加したい」といった案件は、図面を添えてご相談ください。
材質・熱処理状態・歯形仕様・加工深さ・必要精度・数量・ご希望納期を確認し、加工可否とお見積りをご案内します。
[図面を添付して内径スプライン加工を相談する]