シャフトへの特殊追加工|キー溝・穴・異形形状

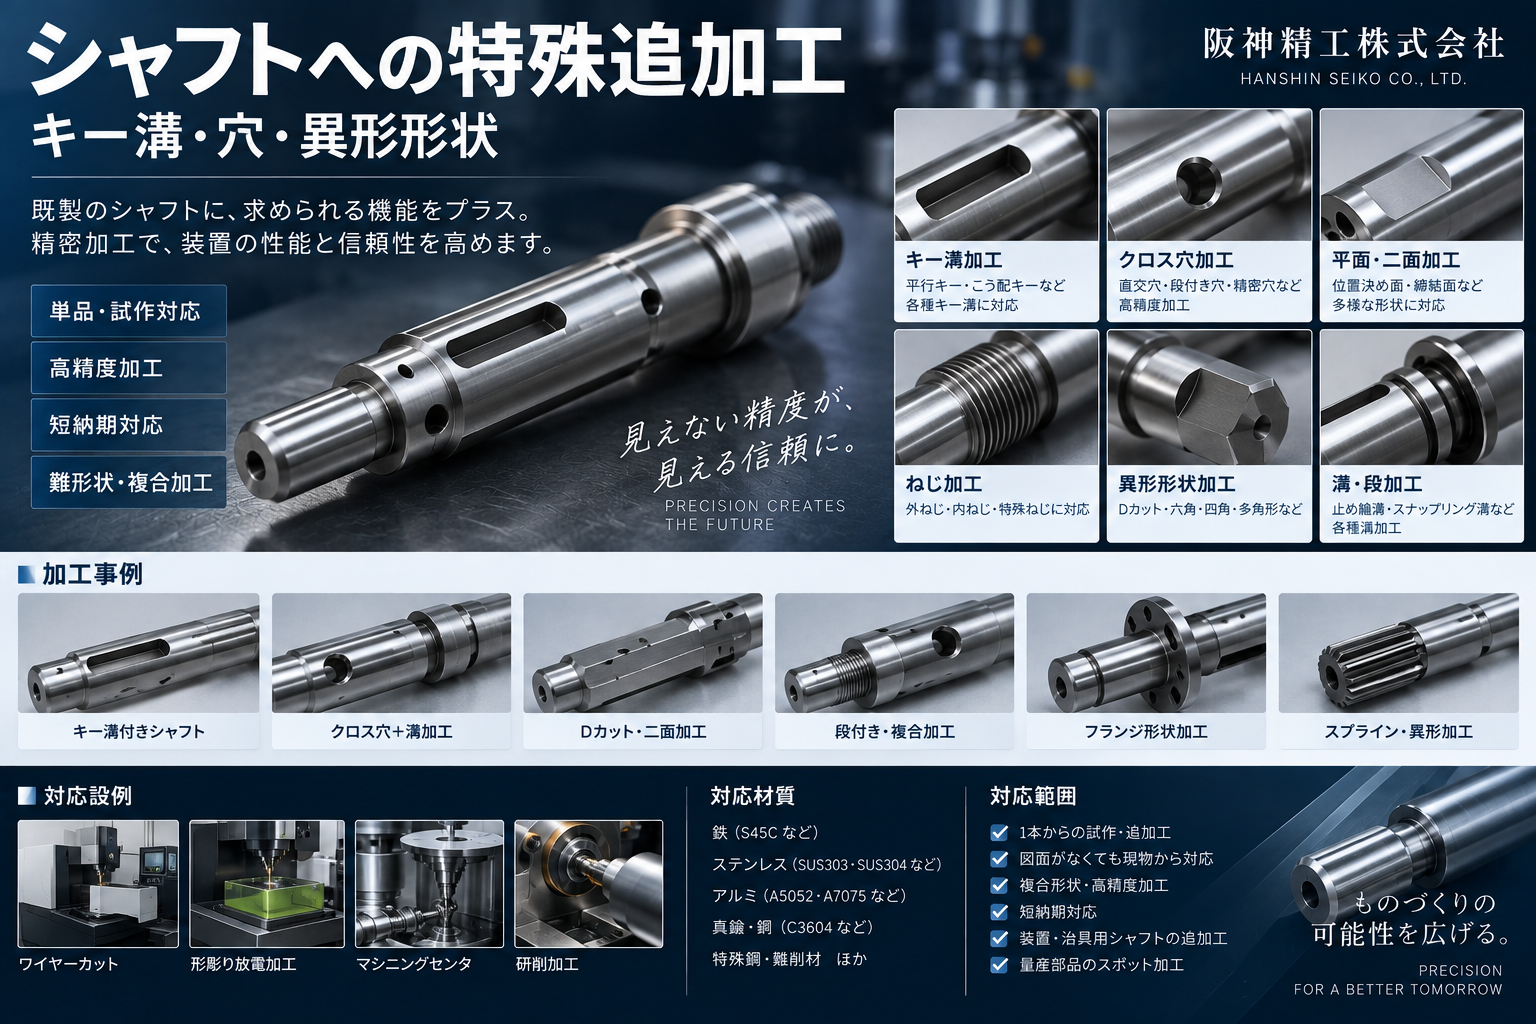
旋盤加工や研磨加工まで完了したシャフトに、キー溝・切欠き・穴・Dカット・異形形状などを追加する精密加工に対応します。
シャフト部品では、外径や段差を旋盤で加工した後に、回り止め・位置決め・部品取付けなどを目的として、軸の外周や端面に別工程の加工が必要になることがあります。
特に、焼入れ後の高硬度シャフト、研磨済みシャフト、細長い軸、特殊な溝形状などは、通常の切削加工だけでは対応が難しくなる場合があります。
阪神精工では、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工・マシニング加工などから、シャフトの形状や追加工内容に応じた加工方法を検討します。
シャフトへの追加工とは
シャフトは旋盤加工だけで完成するとは限りません。
例えば、旋盤で、
外径 → 段差 → 端面 → ねじ部
まで加工した後に、
- キー溝
- Dカット
- 二面幅
- 切欠き
- スリット
- 横穴
- 小径穴
- 端面の異形穴
- 回り止め形状
などを追加するケースがあります。
阪神精工では、シャフト全体を一から製作する案件だけでなく、旋盤加工済み・熱処理済み・研磨済みなどの支給シャフトへの追加工についても加工可否を検討します。
シャフト外周へのキー溝加工
モーター・ギヤ・プーリー・カップリングなどと組み合わせるシャフトでは、トルクを伝達するためにキー溝が使用されます。
キー溝加工では、
- シャフト径
- キー溝幅
- 溝深さ
- 溝長さ
- 軸端からの位置
- 他の形状との角度関係
- 材質・硬度
などを確認する必要があります。
特に、熱処理後や研磨後のシャフトへキー溝を追加する場合には、完成済みの外径や基準面をどのように保持するかも重要になります。
図面と加工前の状態を確認したうえで、加工方法を検討します。
Dカット・二面幅・回り止め形状
丸シャフトの一部分だけを平面にするDカットや、対向する2面を加工する二面幅など、回り止めや部品取付けのための追加工にも対応を検討します。
例えば、
丸軸 → 片側Dカット
丸軸 → 二面幅
丸軸 → 外周の一部を切欠き
丸軸 → 端部のみ特殊輪郭
などです。
単純なフライス加工で対応できる形状もあれば、材質・硬度・形状によってワイヤーカットなどが適している場合もあります。
「焼入れ済みなので切削しにくい」
「小径シャフトなので保持が難しい」
「通常のDカットではなく特殊な輪郭になっている」
といった部品についても、図面から加工方法を検討します。
シャフトへの横穴・小径穴加工
シャフトには、ピンの挿入、給油、エア・流体の通路、位置決めなどを目的として横穴や小径穴が必要になることがあります。
例えば、
- シャフト外周からの横穴
- ピン穴
- 小径貫通穴
- 深い小径穴
- 焼入れ後の穴追加
- 複数方向からの穴加工
などです。
通常のドリル加工が適している場合はマシニング等を使用し、小径・高硬度などの理由で切削が難しい場合には細穴放電加工を検討します。
阪神精工ではφ0.3mmからの細穴放電設備を保有しており、穴径・深さ・シャフト径・材質・加工方向などから加工可否を判断します。
端面からの特殊形状加工
シャフト端面には、組付けや駆動のために特殊な形状が設計されることがあります。
例えば、
- 端面の角穴
- 四角形状
- 六角形状
- 異形穴
- スリット
- 切欠き
- 回り止め形状
- 特殊な凹形状
などです。
貫通できる形状であればワイヤーカット、底付き形状や貫通できない形状であれば形彫り放電など、形状によって加工方法を使い分けます。
「工具が奥まで入らない」
「エンドミルではコーナーRが大きくなる」
「特殊形状のため専用工具が必要になる」
といった場合にも、放電加工を利用できる可能性があります。
複数形状の「角度・位相」を合わせる加工
シャフト加工で重要になるのが、円周方向の位置関係です。
例えば、
キー溝を基準に90°の位置へ横穴
Dカット面を基準に180°反対側へ溝
端面形状と外周キー溝の方向を合わせる
など、複数の加工箇所に角度・位相の指定がある部品です。
それぞれの形状が単独で寸法内に入っていても、互いの位置関係がずれていると組付けできない場合があります。
そのため、シャフトへの複数箇所の追加工では、
- 軸中心
- 端面
- 既存キー溝
- Dカット面
- 基準穴
- 円周方向の角度
など、どこを基準として加工位置を決めるのかを図面から確認します。
研磨済みシャフトへの追加工
外径が研磨によって仕上げられたシャフトへ、後から特殊形状を追加するケースもあります。
この場合、追加工そのものだけでなく、すでに完成している外径を傷つけないように取り扱うことが重要です。
例えば、
「外径公差はすでに仕上がっている」
「研磨面を加工基準として使用したい」
「追加工以外の部分にはできるだけ影響を与えたくない」
といった条件です。
支給品の場合は、加工前の完成状態と、追加工後に維持する必要がある箇所を事前に確認します。
焼入れ済みシャフトへの後加工
耐摩耗性が必要なシャフトでは、熱処理後に追加加工が必要になることがあります。
例えば、
旋盤加工
↓
熱処理
↓
外径研磨
↓
キー溝・異形形状を追加
という工程です。
焼入れ後は材料硬度が高くなるため、一般的な切削加工では工具摩耗などが問題になる場合があります。
導電性材料であれば、ワイヤーカットや形彫り放電などを使用することで、高硬度シャフトへの追加加工が可能な場合があります。
材質・硬度・追加形状・公差を確認して加工方法を検討します。
細長いシャフトは「加工できる形状」だけでは判断できません
シャフトには、プレート部品とは異なる難しさがあります。
特に、
- 小径で長い
- 突き出し量が大きい
- 追加工部分の近くが細い
- 研磨済みで傷を付けられない
- クランプできる場所が限られている
といった部品では、加工形状だけでなくワークをどのように保持するかが重要です。
機械の加工範囲内であっても、シャフト全長・直径・加工位置・保持できる部分によっては対応が難しい場合があります。
そのため、追加工部分だけでなくシャフト全体が分かる図面をご提供ください。
設計変更による追加工にも対応
試作機や専用設備では、組立・試運転後にシャフト形状を変更することがあります。
例えば、
「キー溝を追加することになった」
「横穴を1か所増やしたい」
「Dカットの長さを変更したい」
「端面に回り止め形状が必要になった」
などです。
新しくシャフトを作り直す前に、現在の部品へ追加加工できる可能性があります。
ただし、すでに完成した部品への追加工は失敗時の再製作が難しいため、形状・基準・クランプ方法などを確認して加工可否を判断します。
シャフト追加工をご依頼いただく際に必要な情報
加工可否を確認するため、可能であれば次の情報をご提示ください。
- 材質
- シャフト全長
- 外径・段径
- 熱処理・硬度
- 追加工する形状
- キー溝幅・深さ・長さ
- 穴径・穴深さ
- 加工位置
- 角度・位相
- 寸法公差
- 研磨済み箇所
- 加工時に基準となる箇所
- 加工してはいけない箇所
- 数量
- 現在どこまで加工済みか
特にシャフト全長・加工位置・基準・円周方向の角度は、加工方法や治具を検討するうえで重要な情報です。
このようなシャフト追加工をご相談ください
- 旋盤加工済みシャフトにキー溝を追加したい
- 焼入れ後のシャフトを加工したい
- 研磨済みシャフトへ追加工したい
- シャフトにDカットを追加したい
- 外周から横穴を加工したい
- 小径シャフトに微細穴を加工したい
- シャフト端面に異形形状を加工したい
- キー溝と横穴の角度を合わせたい
- 試運転後の設計変更で追加工が必要になった
- シャフトを作り直さず現在の部品を追加工したい
- 放電加工部分だけ外注したい
シャフトへの特殊追加工は図面から検討します
シャフトへの追加工は、加工する形状だけでなく、軸中心・外径・端面・円周方向の位相・既に仕上がっている箇所との位置関係まで確認する必要があります。
阪神精工では、ワイヤーカット、形彫り放電、細穴放電、マシニングなどから、シャフトの状態と要求形状に適した加工方法を検討します。
「完成したシャフトにキー溝だけ追加できるか」
「焼入れ・研磨後でも加工できるか」
「キー溝と横穴の角度関係まで合わせたい」
「設計変更になったので作り直さず追加工したい」
といった案件も、まずはシャフト全体が分かる図面と追加工内容をご提供ください。
シャフトへのキー溝・Dカット・横穴・小径穴・異形形状などの特殊追加工なら、阪神精工株式会社までご相談ください。