測定値が違う原因と測定器の使い分け|不確かさ・検査協定まで解説

Q. 同じ部品をノギス・マイクロメータ・画像測定機で測ると数値が違います。どれを正しい値と考えればよいですか?
A. 測る寸法の定義をそろえ、その測定条件での不確かさと合否判定ルールを確認して判断します。
- 表示が細かくても、その桁まで正確に測定できるとは限りません。
- 同じ「直径」でも、接触位置・測定断面・計算方法が違えば、異なる量を評価していることがあります。
- 公差限界に近い部品では、測定値だけでなく、測定不確かさをどう扱うかという取り決めが重要です。
加工側では合格だった部品が、受入検査では不合格になる。こうした食い違いを調べるとき、最初から測定器の優劣だけで結論を出すのは適切ではありません。測定対象の定義、温度、保持方法、測定点、評価計算のどこで差が生じたのかを分けて考える必要があります。
本記事では、精密部品の設計・購買・生産技術・品質保証担当者に向けて、測定器の選定から検査方法の合意までを解説します。数値例は、特記のあるメーカー仕様を除き、考え方を示す仮定の計算例です。阪神精工の実測値や保証値ではありません。
1. 最初に決めるのは、測定器より「何を測るか」
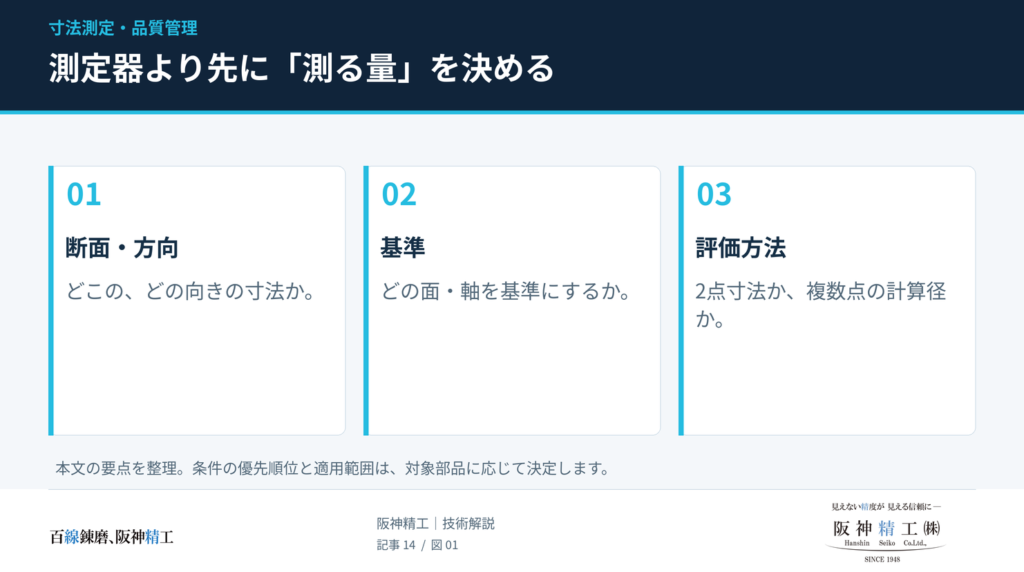
測定の対象となる量を測定量(measurand)といいます。「外径を測る」という指示だけでは、測定量を十分に共有できない場合があります。どの断面の、どの方向の寸法か。あるいは、複数の測定点から計算した円・円筒の径なのか。ここが違えば、測定器が正常でも数値は一致しません。
| 評価する量 | 値が表すもの | 見落としやすい点 |
|---|---|---|
| 指定断面・指定方向の2点寸法 | 定義した対向点間の局部的な寸法 | 他の断面や方向、部品全体の形状までは表さない |
| 平行な測定面で挟んだ幅 | 外側マイクロメータなどの測定面間隔 | 非円形断面では、中心を通る2点間距離と同一とは限らない |
| 最小二乗円の直径 | 測定点から円への距離の二乗和が最小になる円の径 | 局所的な山・谷を平均化するため、その径のピンが通るとは限らない |
| 最大内接円の直径 | 内側輪郭に収まる最大の円の径 | 断面の評価であり、長いピンの全長通過を単独で保証しない |
| 最小外接円の直径 | 外側輪郭を囲む最小の円の径 | 軸の曲がりや他断面の張り出しは別途確認が必要 |
| 真円度 | 円形からの形状のずれ | 直径の公差への適合とは別の特性 |
例えば、ある穴について最小二乗円が20.012 mm、最大内接円が20.004 mmという結果が得られたとします。この差だけで、どちらかの測定が誤りとはいえません。まず「同じ輪郭を、異なる定義で評価していないか」を確認します。円の当てはめ方によって寸法や中心位置が変わることは、測定ソフトウェアメーカーの説明でも示されています。[8]
測定方法の合意によって、図面が要求する特性を別の特性に置き換えてはいけません。適用する図面規格、寸法の指示、幾何公差、使用時の機能を確認し、その要求を検証できる手順に具体化します。
2. ノギス・マイクロメータ・画像測定機の比較
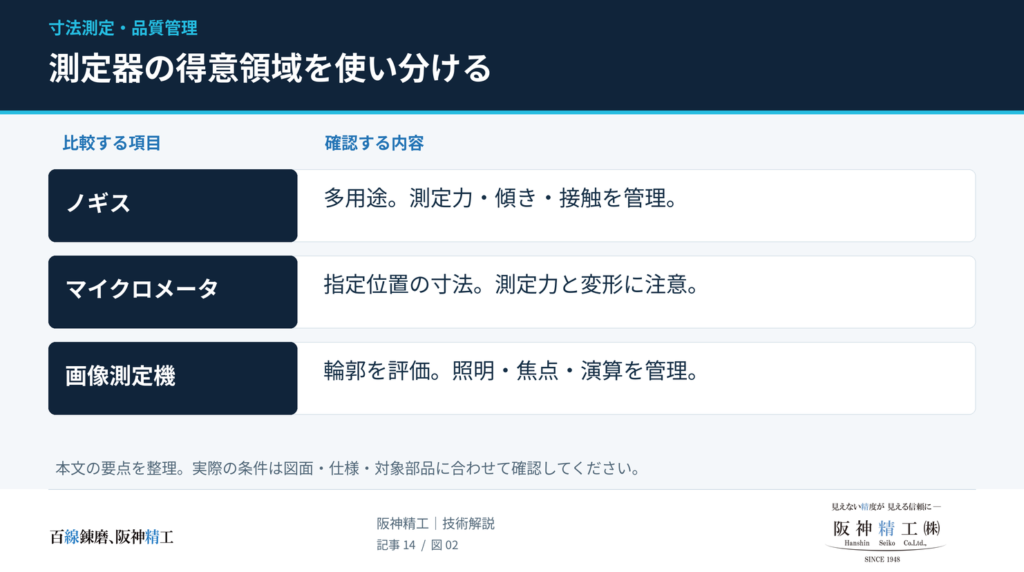
「ノギスは±0.05 mm以下に使用禁止」「画像測定機は一律に±0.002 mm」といった線引きはできません。選定には、型式別の仕様、測定長さ、形状、実際の使用条件を確認する必要があります。
| 比較項目 | ノギス | 標準的な外側マイクロメータ | 画像測定機の光学測定 |
|---|---|---|---|
| 基本原理 | ジョウ間隔などをスケールで読み取る接触測定 | スピンドルの移動量を読み取る接触測定 | 撮像素子・光学系・座標情報によって輪郭を検出 |
| 表示・目盛の例 | デジタル0.01 mm、バーニヤ0.02 mmなど。型式による | デジタル0.001 mm、目盛0.01 mmなど。型式による | 0.1 μm表示の機種もある。表示単位は光学的な解像力や測定精度とは別 |
| 得意な用途 | 外径・内径・段差・深さの汎用測定、工程内確認 | 測定面を適切に当てられる外径・厚さの精密測定 | 可視の2D輪郭、穴中心間距離、微小形状、接触変形を避けたい部品 |
| 構造上の注意 | 測定線とスケールのずれにより、傾きの影響を受ける | 標準的な外側形は測定軸と読み取り軸を一致させやすい | 照明・焦点・輪郭の定義と演算条件が結果に影響 |
| 測定力の影響 | 操作力・当て方で変わる | 定圧機構で変動を抑えられるが、変形は起こり得る | 光学検出では接触測定力がかからない。保持力・自重・温度の影響は残る |
| 不得意な確認 | 厳しい公差の限界近傍、小径内側測定などは慎重な評価が必要 | 真円度・円筒度の全体評価、接触できない部位 | 見えない内壁、深さ方向の全形状、光学条件が安定しない輪郭 |
| 採否の判断 | 仕様と校正状態を確認し、対象寸法に対する測定不確かさ・判定ルールを含めて決める | ||
内側マイクロメータ、3点式内径測定器、シリンダゲージは、それぞれ接触点の構成や読み取り方が違います。特にシリンダゲージは、基準リングなどで設定した寸法からの差を読む比較測定が一般的で、標準的な外側マイクロメータと同じ構造として扱うべきではありません。
3. 分解能・最大許容誤差・繰り返し精度・不確かさを分ける
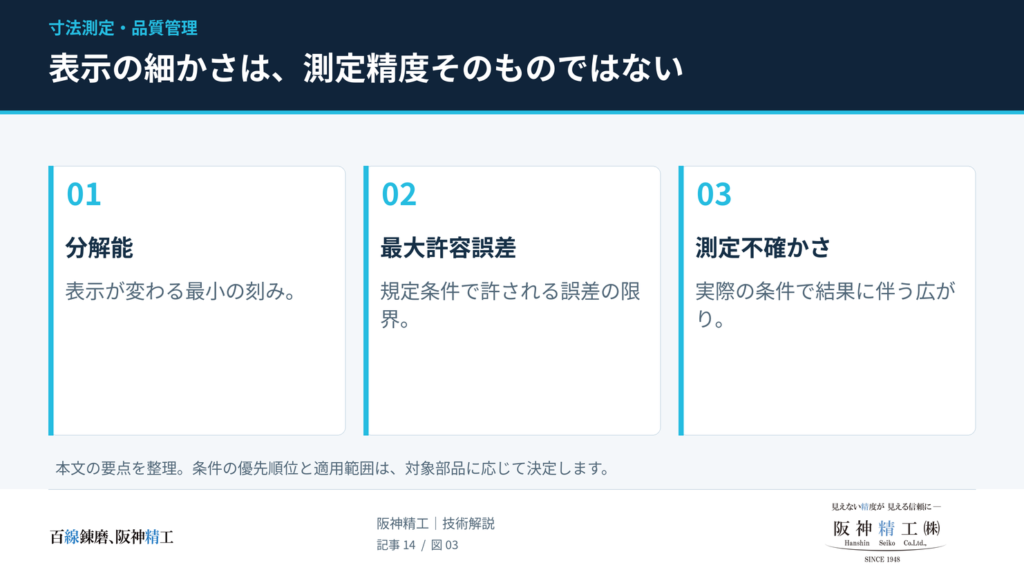
| 用語 | 確認する内容 | 混同すると起こる判断ミス |
|---|---|---|
| 最小表示量・表示分解能 | 表示値が変わる最小の刻み | 0.001 mm表示だから±0.001 mmで測れると思う |
| 最大許容誤差(MPE) | 規定条件で測定器に許される誤差の限界 | カタログ値を、実部品の全測定条件で成立する誤差幅とみなす |
| 繰り返し性 | 同じ条件で繰り返した値のばらつき | 毎回同じ値なら、偏りもないと思う |
| 測定不確かさ | 測定結果に付随する、測定量に合理的に結び付けられる値の広がり | 校正証明書の不確かさだけで、実部品の測定全体を評価する |
これらは役割が異なります。また、メーカーが「測定精度」として示す数値が、常にMPEという意味とは限りません。表記と脚注を一緒に読みます。
IM-7000の仕様からわかる「表示桁」と「精度」の違い
KEYENCEのIM-7000公式仕様には、次のように異なる指標が分けて記載されています。これはメーカー仕様の読み方を示す例です。
| 仕様項目 | 公式仕様の記載例 | 読み取るべき条件 |
|---|---|---|
| 最小表示単位 | 0.1 μm | 測定結果の表示の刻み |
| 繰り返し精度 | ±0.5 μm | 高精度測定モード、ステージ移動なし |
| 測定精度 ±2σ | ±2 μm | 高精度測定モード、連結なし。φ20 mmの範囲、合焦点位置、使用周囲温度23 ℃±1 ℃という脚注条件 |
0.1 μm表示、±0.5 μmの繰り返し精度、±2 μmの測定精度は、同じ意味ではありません。また、上記±2 μmを高精度モードの視野全域やすべての材質・輪郭にそのまま当てはめることもできません。
製品寸法の参照温度20 ℃と、メーカーが機械の性能を示すために設定した23 ℃±1 ℃という試験条件も区別します。実部品の温度、温度補正、測定機の使用条件を含めて検証する必要があります。メーカー仕様を、そのまま個別部品の保証精度として表示することは避けます。
4. アッベ誤差と傾きの誤差は、発生の仕方が違う
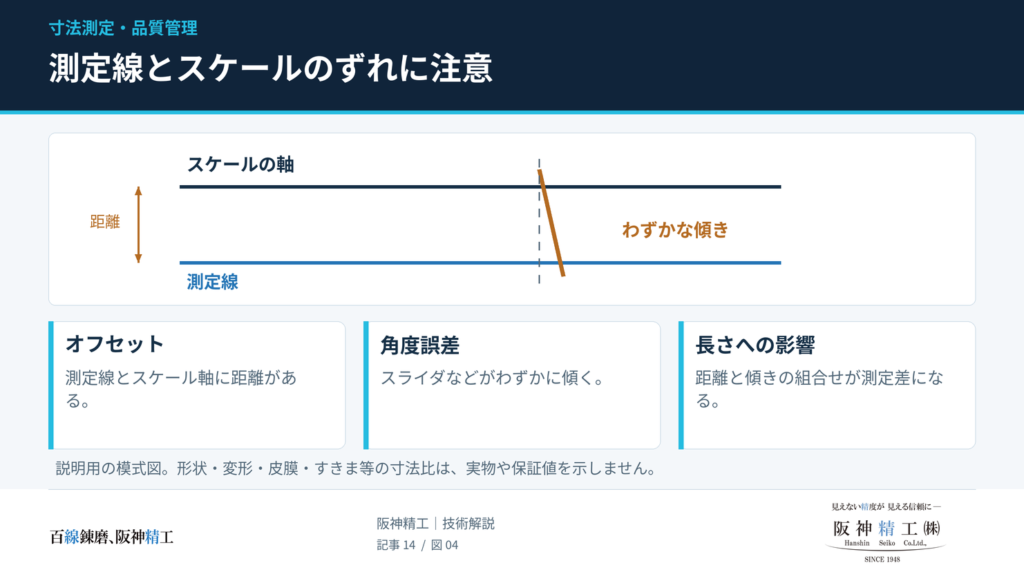
ノギスでは、オフセットと角度誤差が組み合わさる
アッベの原理は、測定線と基準となるスケールの軸を一致させることの重要性を示します。両者に距離がある測定系では、スライダなどのわずかな傾きが長さの誤差に変わります。
アッベ誤差の大きさの近似:|e| ≈ h × |θ|
h:測定線とスケールのずれ/θ:小さな角度誤差[rad]
説明用にh=40 mm、θ=0.0002 radとすると、|e| ≈ 0.008 mm=8 μmです。これは仮定による計算で、すべてのノギスに8 μmの誤差が出るという意味ではありません。実際の影響は、構造、摩耗、測定位置、当て方に依存します。
標準的な外側マイクロメータはこのオフセットの影響を抑えやすい構造ですが、測定面の平面度・平行度、フレーム変形、スピンドルの状態、温度まで無視できるわけではありません。
「傾くと必ず大きく測れる」わけではない
長さLの線分を、傾きθのある方向から投影して測る単純モデルでは、投影長はL cos θとなり、小さくなります。一方、平行な面の間隔を斜めの経路に沿って読めば、L / cos θとなり、大きくなります。
例えば100 mmの線分を0.5°傾けた投影モデルでは、短縮量は100 ×(1 − cos 0.5°)≒0.0038 mmです。符号も大きさも、何をどの方向に測るかによって変わります。実部品では、形状と測定系の幾何関係を確認して判断します。
5. 温度の問題は「室温20 ℃」だけでは解決しない
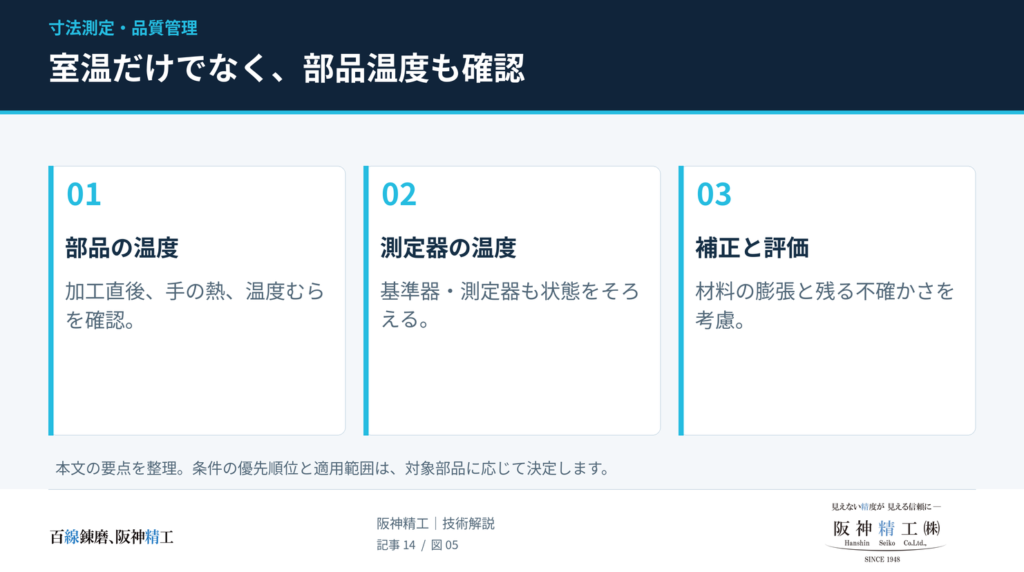
ISO 1は、寸法・幾何特性を指定する際の標準参照温度を定めています。通常の寸法比較では20 ℃を基準とし、別の参照温度が指定されている場合はその指定に従います。これは「20 ℃以外では測定できない」という意味ではなく、基準温度への換算と、その不確かさを考慮するということです。
部品の膨張量と、測定器の表示差は別に計算する
ΔL ≈ L20 × α ×(T − 20)
線膨張係数を23 × 10−6/℃と仮定した、20 ℃で200 mmのアルミ部品が32 ℃になった場合は、次のようになります。係数は説明用の値で、実際には合金種・温度域に応じた値を用います。
200 × 23 × 10−6 × 12 = 0.0552 mm = 55.2 μm
これは部品そのものの長さの変化です。測定器のスケールも同じ温度で膨張する場合、表示差が必ず55.2 μmになるわけではありません。
単純な無補正のスケール比較モデルで、部品とスケールが同じ32 ℃、スケールの線膨張係数を11.5 × 10⁻⁶/℃と仮定すると、両者の差による表示の変化は次の近似になります。
表示差 ≈ L ×(α部品 − αスケール)× ΔT
≈ 200 ×(23 − 11.5)× 10−6 × 12
= 0.0276 mm = 27.6 μm
実機では温度補正、基準器、フレーム、センサ位置などが加わります。この式をすべての画像測定機やマイクロメータに直接適用することはできません。温度差は、部品と測定系の両方から検討します。
温度慣らしは、固定の「2時間」で保証しない
必要な順化時間は、寸法、肉厚、材質、初期温度、包装、置き方などによって変わります。室温が安定していても、輸送直後や加工直後の部品内部に温度差が残ることがあります。
先ほどの200 mmの部品で、未補正の温度差による長さの変化を2 μm以内に抑えるという仮定なら、許される温度差は0.002 ÷(200 × 23 × 10−6)≒0.43 ℃です。この計算は、均一温度の単純モデルによる目安であり、温度計の不確かさや内部の温度分布は別途考慮します。
実務では、代表部品で温度や測定値の時間変化を確認し、必要な順化時間と測定開始条件を決めます。持ち方、断熱具の使用、手で触れる時間も作業条件としてそろえます。
6. 画像測定機は「どの輪郭を拾ったか」が重要
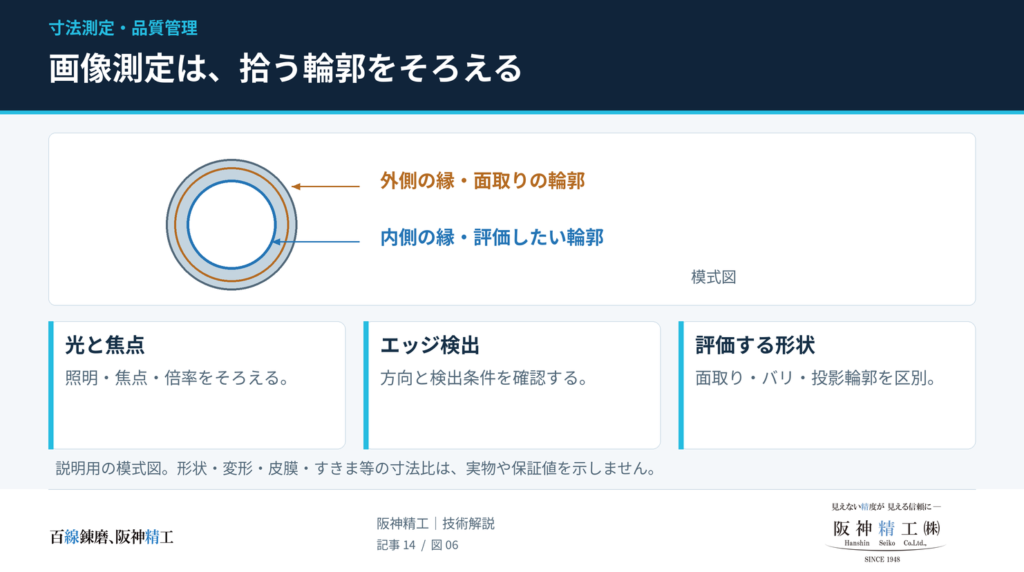
画像測定機は、輪郭付近の明るさの変化などからエッジを求めます。撮像素子はCCDに限らずCMOSも使われています。画像から計算する以上、照明、焦点、倍率、検出方向、しきい値などの条件を管理する必要があります。
| 測定条件 | 確認すること | 条件をそろえる方法 |
|---|---|---|
| 透過照明 | 見えている輪郭が、要求する断面・形状に対応しているか | 照明設定、置き方、投影方向、焦点、対象輪郭を記録する |
| 落射照明 | 反射、加工目、油膜、表面状態によって別の境界を拾っていないか | 照明方向・光量、清掃状態、検出範囲を固定する |
| C面・R面・バリ | 入口の稜線、内壁、張り出しのどこを検出しているか | 断面図とエッジ画像を対応させて測定対象を明示する |
| 厚物・テーパ穴 | 投影で重なる輪郭と、指定高さの内径との違い | 必要なら深さ別測定や別の方法を併用する |
| 輪郭計算 | 平滑化、外れ値除去、当てはめ方法で結果が変わらないか | 測定プログラムの版と演算条件を保存する |
産総研の公開資料にも、同じパターンを同じ画像測定機で測っても、照明の方向や光量によって測定値が変化する例が示されています。見た目にくっきりした画像であることと、寸法評価に適した条件であることは区別して確認します。
面取りがあると、必ず入口径を測ってしまうのか
必ずそうなるわけではありません。理想化した平行光の幾何モデルでは、透過光で見える穴の開口は光路上の遮蔽に制約されます。入口に面取りがあっても、奥の狭い部分が輪郭を決める場合があります。一方、実際の光学系では焦点、側壁反射、回折、エッジ処理なども結果に関係します。
したがって、「透過照明なら最小内径を必ず測れる」「面取りがあれば必ず大径側を拾う」のいずれも一律にはいえません。断面形状と測定画像を照らし合わせ、検出した輪郭が要求する測定量に対応するかを検証します。これは光学測定の原理を部品形状に当てはめた実務上の判断です。
H7などのはめあい寸法を、画像測定機で判定してよいか
公差記号だけで、接触式・非接触式を決めることはできません。指定された寸法を適切に評価でき、測定不確かさと判定ルールが妥当であれば、画像測定を利用できる場合もあります。
ただし、可視輪郭の径を測った結果だけで、穴内部の全長、円筒度、軸の通過性まで確認したことにはなりません。使用機能に必要な検査が不足するなら、内径測定、限界ゲージ、適切な3D測定などを組み合わせます。
7. マイクロメータの定圧機構でも、変形や形状の見落としは残る
定圧機構は、測定力のばらつきを抑える仕組みです。薄肉リングや柔らかい材料が変形しなくなる仕組みではありません。測定力は型式によって異なるため、「すべて5〜10 N」と固定して扱わず、使用する機種の仕様と取扱説明書を確認します。
同じ定圧機構でも、接触までの操作速度や姿勢、測定面の状態が違えば結果が変わることがあります。薄肉部品では、測定力を変えたときの値の変化を確認し、低測定力の機器、適切な支持方法、非接触測定などを検討します。非接触でも、治具で締め付ければ部品は変形します。
2点・3点測定の「径」と、真円度は別の検査
ある方向の幅が規定内でも、断面全体が真円とは限りません。非円形でも方向による幅の変化が小さい形状があり、限られた方向の測定ではうねりを見落とす場合があります。3点式内径測定器も、接触配置によって形状成分への感度が変わるため、すべての真円度誤差を検出できるわけではありません。
径だけでなく真円度や円筒度が機能上必要なら、それらを図面に指定し、対応する測定方法を決めます。「直交2方向を測ったから真円度も合格」とは判断しません。
8. 三次元測定機(CMM)で値が変わる4つの理由
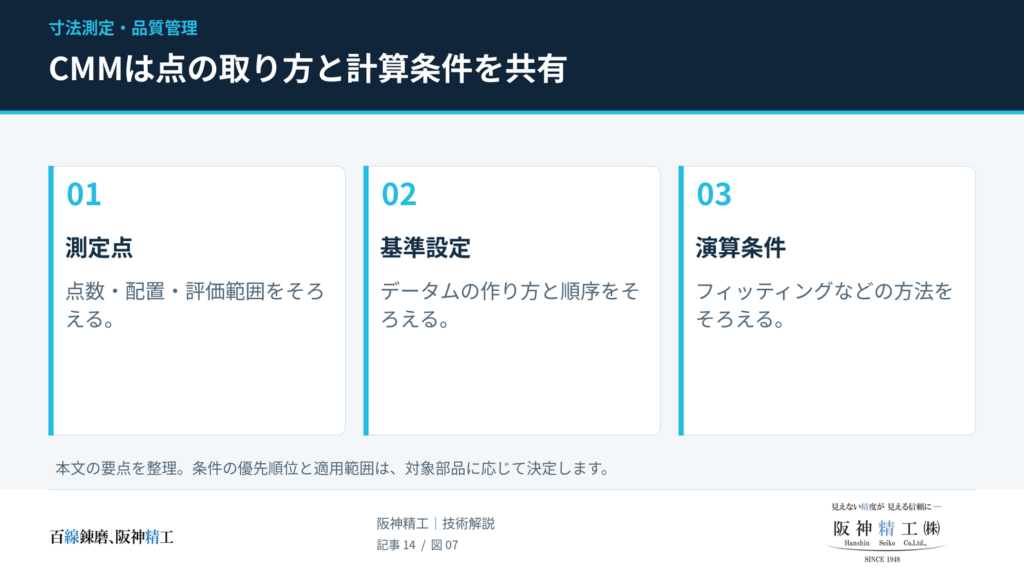
CMMは測定点の座標を取得し、そこから幾何形状や寸法を計算します。取得する点と計算条件を変えると、同じ部品でも結果が変わり得ます。
① データムの設定と3-2-1の考え方
直交する3つの基準面を使う典型例では、一次基準で3自由度、二次基準で2自由度、三次基準で残る1自由度を拘束する考え方を用います。ただし、図面のデータム系は円筒や共通データムなども含むため、すべてを3-2-1に置き換えることはできません。
「A面を基準にした」というだけでなく、対象範囲、点配置、関連付け方、B・Cとの優先関係を確認します。基準を決めるための最低限の点数と、面の状態を適切に評価するための点数は別です。
② プローブの認定と測定子半径の補正
接触式CMMでは、球状測定子の中心位置などから表面の位置を求めるため、有効な測定子寸法や接触方向に応じた補正が必要です。測定子・プローブの組合せ、姿勢、接近条件を確認し、基準球などを使って認定します。長いスタイラスや細いスタイラスでは、たわみなどの影響も検討します。
③ 測定点の配置とサンプリング
同一直線上にない3点があれば数学上の円は決まりますが、その3点だけでは円周全体の形状はわかりません。点配置が周期的な形状誤差と重なると、うねりを見落とす場合もあります。
必要な点数は一律ではありません。立上げ時に点密度や測定断面を増やし、結果がどの程度変わるかを調べたうえで、検査時間と検出力の両面から手順を決めます。測定していない場所の状態を、取得データだけで完全には保証できません。
④ 最小二乗・最大内接・最小外接を使い分ける
| 評価法 | 評価の考え方 | 使用上の注意 |
|---|---|---|
| 最小二乗円 | 輪郭全体に平均的に当てはまる円を求める | 穴に入る最大のピン径とは一致しない場合がある |
| 最大内接円 | 穴の輪郭内に収まる円を求める | 測定点間の突起や、他の深さの狭まりは別問題 |
| 最小外接円 | 軸の輪郭を包む円を求める | 単一断面の径と、全長の包絡条件は区別する |
| 最小領域法による真円度 | 輪郭を挟む同心2円の半径差が最小になる領域を求める | 独立に求めた最大内接円と最小外接円の径差ではない |
ソフトの初期設定が、図面の要求に一致するとは限りません。演算方法、フィルタ、外れ値処理を検査条件に含めます。測定後に合格しやすい演算方法へ変更する運用は避け、要求に合った方法を先に決めます。
9. 限界ゲージと数値測定は、目的を分けて組み合わせる
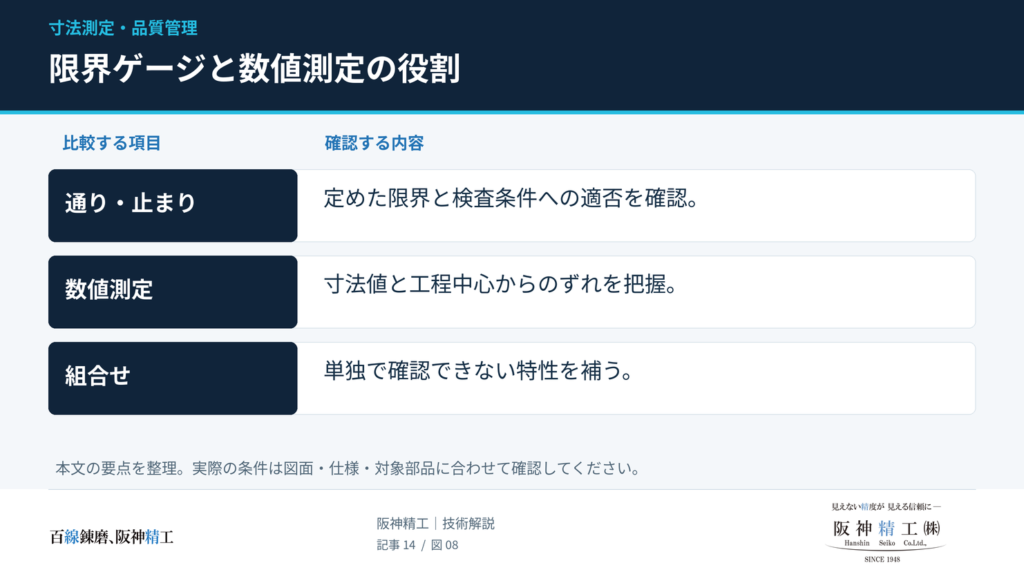
| 方法 | 主な目的 | 単独ではわからないこと |
|---|---|---|
| 通り・止まりのプラグ/リングゲージ | 定めた寸法限界・検査条件に対する適否を確認 | 実寸法の数値、工程の中心からのずれ、他の幾何特性 |
| マイクロメータ・シリンダゲージ | 指定位置の寸法や基準寸法からの差を数値で確認 | 部品全体の形状、未測定箇所の状態 |
| 画像測定機・CMM | 座標、輪郭、中心間距離、設定した幾何特性を評価 | 測定できない面や未取得部分の状態。機能検証との対応も別途必要 |
限界ゲージは、通り側・止まり側の役割を理解して使用します。市販ピンゲージを選べば、どの組合せでも同じ限界検査になるわけではありません。製品公差に対し、ゲージの製作公差、校正値、摩耗、検査長さなどを検討します。内径測定器の基準出しに使うリングゲージと、軸を検査する限界リングゲージも役割が異なります。
機能に対応した検査長さの通りゲージは、局部寸法測定を補う手段になります。ただし、穴位置、表面状態、使用時の締結や荷重まで含めた機能のすべてを保証するものではありません。
量産では、限界ゲージによる検査と、寸法変化を追うための数値測定を組み合わせる運用が考えられます。どこまで全数検査し、どこを抜取りにするかは、特性の重要度と工程の状態を踏まえて合意します。
10. 測定不確かさを、実部品の検査条件で見積もる
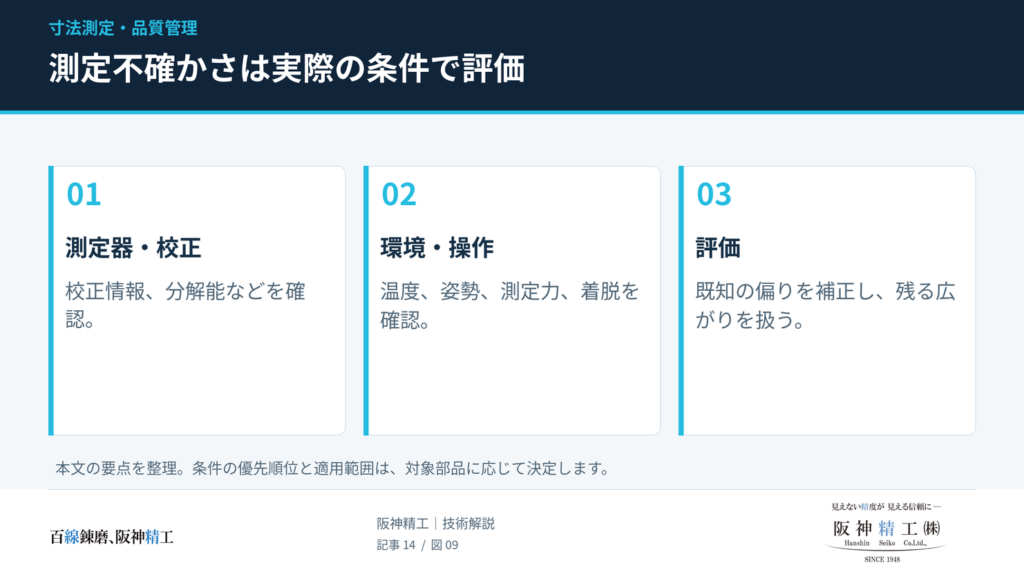
測定不確かさは「誤差の最大値」ではありません。校正、分解能、温度、測定操作などの情報を使い、結果に伴う値の広がりを評価します。まず、既知の偏りを適切に補正し、その補正後にも残る不確かさを扱います。
校正証明書だけでは足りない理由
校正時と実部品測定時では、形状、測定位置、保持方法、温度、作業者が異なります。証明書に記載された不確かさを、そのまま実部品の不確かさとして扱うことはできません。CMMについても、対象となる測定課題ごとの評価が必要です。
証明書の拡張不確かさUと包含係数kがわかる場合、該当成分の標準不確かさはu=U/kとして扱います。また、刻みqで丸められるデジタル表示について、丸め誤差が−q/2〜+q/2の一様分布というモデルなら、標準不確かさはq/√12です。分解能成分と繰り返し性成分に同じ影響を二重計上しないよう確認します。
説明用の不確かさバジェット
下表は、ある接触測定を想定した架空の内訳です。各成分を測定結果の長さに換算済みの標準不確かさとし、相関を無視でき、重複計上がないと仮定します。機器の推奨値や阪神精工の実測データではありません。
| 要因 | 標準不確かさ[μm] | 評価に使う情報の例 |
|---|---|---|
| 校正・補正に伴う成分 | 0.60 | 校正証明書、補正値、使用範囲 |
| 繰り返し性 | 0.80 | 対象とする測定操作を繰り返したデータ |
| 表示の丸め | 0.29 | q=1 μmとしてq/√12 |
| 温度・温度補正の残り | 1.00 | 部品温度、温度計、膨張係数など |
| 測定力による影響の残り | 0.70 | 測定力や接触条件を変えた確認 |
| 姿勢・位置決めの残り | 0.90 | 他の項目に含まれない保持・位置の影響 |
uc = √(0.60²+0.80²+0.29²+1.00²+0.70²+0.90²)
≒ 1.84 μm
U = k × uc、k=2と仮定すると U ≒ 3.68 μm
次節では、説明用にこれを保守的に4 μmへ切り上げて使います。相関があれば共分散項が必要です。また、全測定操作を繰り返したデータに温度や保持の変動が含まれている場合は、それらを再び足さないよう内訳を見直します。
k=2を選ぶと常に「95%が保証される」わけではありません。分布が正規分布に近いなどの条件では約95%に相当しますが、必要な包含係数は分布や有効自由度などを踏まえて決めます。
測定回数を増やしても、すべての不確かさは小さくならない
独立な繰り返し測定の平均を報告する場合、平均の繰り返し性成分は条件に応じてs/√nで評価できます。しかし、校正の偏り、温度補正の不確かさ、同じ照明によるエッジのずれまで、測定回数に応じて減るとは限りません。
また、部品の異なる位置で得た数値を平均すると、形状の違いを消してしまいます。例えば局部寸法がすべて許容範囲内であることを求める検査では、一部の公差外値を平均で隠して合格にすることはできません。
11. 公差内の表示でも、判定ルールによっては合否を保留する
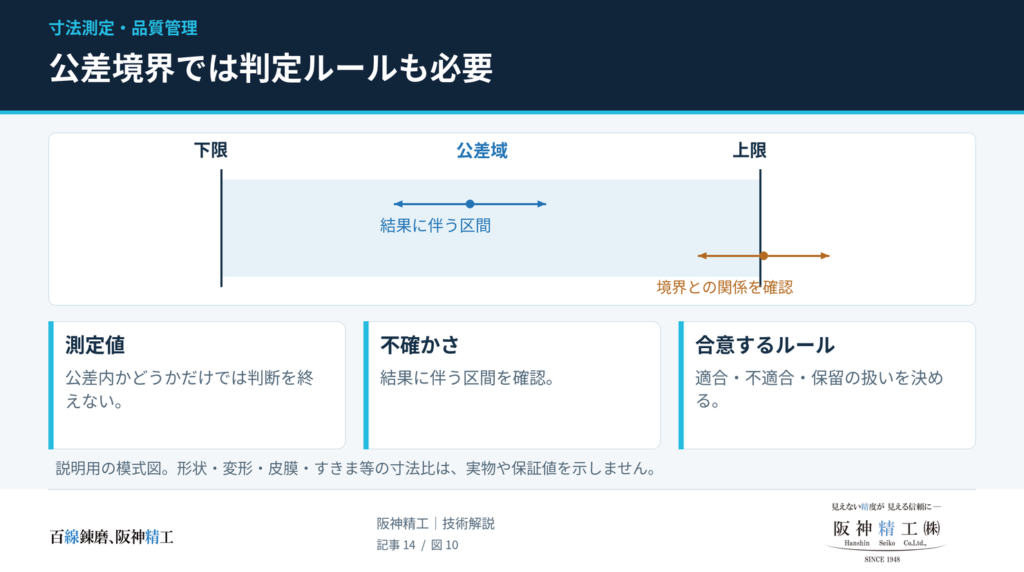
ISO 14253-1は、測定不確かさを考慮した仕様への適合・不適合の判定を扱います。ILAC-G8も、ガードバンドと判定ルールの事前合意を説明しています。重要なのは、採用する規格と契約条件に沿って、発注前に判定方法を明確にすることです。
上下限から不確かさ分を内側に取る、説明用の判定例
寸法公差を20.000 ±0.020 mm、拡張不確かさをU=0.004 mmとします。ここでは、測定結果の区間[y−U, y+U]が全て許容範囲に入れば適合、全て範囲外なら不適合、それ以外は判定保留という取り決めを例にします。規格の全判定条項を再現したものではありません。
許容範囲:19.980〜20.020 mm
この例の適合判定範囲:19.984〜20.016 mm
| 測定値 y[mm] | y ± Uの区間[mm] | この取り決めでの判断 |
|---|---|---|
| 20.015 | 20.011〜20.019 | 全区間が許容範囲内:適合 |
| 20.018 | 20.014〜20.022 | 上限をまたぐ:判定保留 |
| 20.022 | 20.018〜20.026 | 上限をまたぐ:判定保留 |
| 20.025 | 20.021〜20.029 | 全区間が上限を超える:不適合 |
「適合を確認できない」ことと「不適合を確認した」ことは区別します。判定保留時には、不確かさの小さい方法による再評価、測定条件の再確認、指定した判定機関への照会など、次の行動も決めておきます。
一方、表示値だけで合否を決める単純受入れや、ガードバンド外を受入不可とする二値判定など、異なる運用もあります。どのルールを採るかによって判定結果と双方のリスクが変わるため、上記の保留ルールがすべての取引に自動適用されるわけではありません。
「公差の10分の1」は、何を比べるのか明記する
±0.020 mmの公差幅は0.040 mmです。「10分の1」と書くだけでは、片側許容差0.020 mmの10分の1なのか、全幅0.040 mmの10分の1なのかがわかりません。さらに、比較する値が表示分解能、MPE、U、2Uのどれかによっても意味が変わります。
例えば本例の公差幅W=0.040 mm、U=0.004 mmでは、W/U=10ですが、W/(2U)=5です。同じ測定系でも比の定義で数字が変わります。比率を社内基準にする場合は、分子・分母と適用範囲を書き、比率だけで限界近傍の判定まで解決したと考えないことが重要です。
12. 校正・測定システム評価・不確かさは、別の役割を持つ
検査の安定性を確認する際は、計器単体の確認と、日常作業を含む確認を分けると整理しやすくなります。
| 確認 | 主な問い | 実務での使い方 |
|---|---|---|
| 校正・日常点検 | 基準との関係や、機器の状態が把握できているか | 使用範囲の校正情報と、ゼロ・基準器による変化を確認 |
| 測定システム評価 | 人、着脱、日、位置が変わると値がどの程度変わるか | 実際の部品と作業手順を使って変動要因を分ける |
| 不確かさ評価 | 今回の結果にどの程度の不確かさが伴うか | 校正・実験・物理モデルなどの情報を整理 |
| 合否判定 | その結果と不確かさをどう扱うか | 事前に定めた規格・検査協定に従う |
実務上は、同じ測定器で連続して読む確認に加え、部品を置き直す、担当者を替える、時間を置く、といった比較を行うと原因を分けやすくなります。Gage R&Rなどで繰り返し性・再現性を評価しても、基準からの偏りや温度補正を含む不確かさ評価がすべて置き換わるわけではありません。
部品の寸法範囲や形状を代表する試料を使い、測定順序を変え、全読取り値を保存します。評価試験の部品数・測定者数・反復数や許容基準は、要求される品質水準と取引条件に合わせて決めます。
13. そのまま検討に使える「検査協定書・測定要領書」の項目
以下は、重要寸法ごとに埋めるためのひな形です。空欄を残したまま「測定方法を合意済み」とせず、図面番号と改訂番号にひも付けます。特に判定ルール、拘束状態、評価演算は、検査開始前に確認します。
| 項目 | 記載する内容 |
|---|---|
| 対象部品・文書 | 品名[ ]/図番[ ]/図面改訂[ ]/協定書改訂[ ] |
| 管理特性 | 寸法番号[ ]/特性の名称[ ]/上限[ ]/下限[ ]/単位[ ] |
| 適用仕様 | 図面規格・版[ ]/個別注記[ ]/優先する取引仕様[ ] |
| 測定量・評価法 | 局部寸法・幅・関連円・関連円筒など[ ]/演算方法[ ] |
| 測定器・基準器 | 型式[ ]/管理番号[ ]/測定範囲[ ]/基準器[ ]/校正・点検条件[ ] |
| 測定箇所・点配置 | 基準面からの距離[ ]/断面[ ]/方向[ ]/点数・走査条件[ ]/対応図[ ] |
| 基準・姿勢・保持 | データム系[ ]/自由状態・拘束状態[ ]/支持位置[ ]/拘束力・締付条件[ ] |
| 温度条件 | 参照温度[ ]/機器の使用条件[ ]/部品温度の確認方法[ ]/測定開始条件[ ]/補正方法[ ] |
| 表面・前処理 | 清掃[ ]/油膜・表面処理の状態[ ]/バリ・面取りの扱い[ ] |
| 接触・光学条件 | 測定力・測定子[ ]/照明[ ]/焦点[ ]/エッジ検出条件[ ] |
| データ処理 | フィルタ[ ]/外れ値の扱い[ ]/ソフト・プログラム版[ ]/丸め規則[ ] |
| 結果の扱い | 個別値・最小最大・平均の用途[ ]/不確かさU[ ]/包含係数k[ ]/適用範囲[ ] |
| 合否・保留 | 判定ルール[ ]/ガードバンド[ ]/再評価手順[ ]/最終判定の担当[ ] |
| 数量・記録・変更 | 全数・抜取り条件[ ]/成績書項目[ ]/原データ保存[ ]/変更時の再承認[ ] |
| 承認 | 発注側[ ]/加工・検査側[ ]/合意日[ ] |
測定位置の書き方の例
「全長100 mmの軸について、基準端面から10 mmと50 mmの2断面を測る。各断面で、部品上に定めた0°方向と90°方向の外径を測定し、計4値を個別に記録する。」
これは記載形式の例です。この4値だけで、全長の寸法や真円度・円筒度を保証するものではありません。端部・中央部の形状変化が機能に影響するなら、断面追加や別の形状測定を検討します。
薄板・薄肉リングは拘束状態まで図示する
非剛性部品では、自由状態での特性と、指定した拘束状態での特性を区別します。支持位置、部品の向き、締付位置や力を具体化し、必要に応じて自由状態の指示を使います。記号を追記するだけでは、実際の検査姿勢は共有できません。
14. 測定値が食い違ったときの調査手順
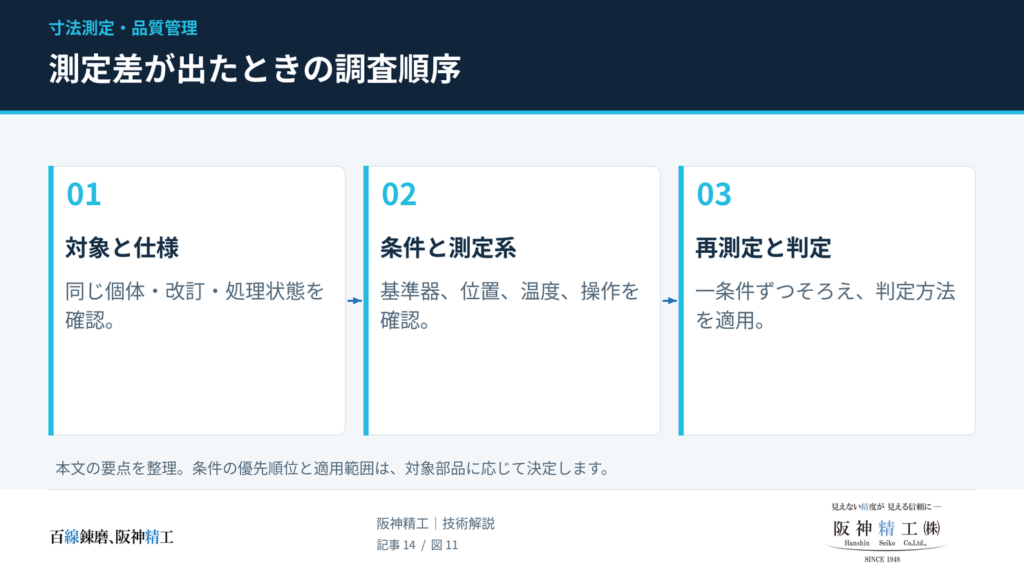
- 同じ部品・同じ仕様かを確認する。個体識別、図面改訂、処理前後の状態、単位をそろえます。
- 同じ量を測っているかを確認する。断面、方向、基準、輪郭、演算方法を比較します。
- 部品を変えずに状態を記録する。温度、清掃状態、バリ、写真、保持方法を残します。再評価前に研磨や追加工を行うと、差の原因を追いにくくなります。
- 測定系を基準器で確認する。ゼロだけでなく、対象寸法に近い範囲や使用する測定モードの状態も確認します。
- 条件を一つずつそろえて再測定する。温度、位置、着脱、担当者、照明などを切り分けます。
- 不確かさと判定ルールに照らす。未解決の場合の再評価方法、担当、記録を協定に残します。
例えば、片側が入口付近の画像輪郭、もう片側が穴の中央深さの接触径を測っていたなら、先に解決すべき問題は測定量の不一致です。条件をそろえる前に「高価な測定機の値を正」と決めても、原因の説明にはなりません。
15. 「そこまで決めると検査コストが上がる」への考え方
反論:すべての寸法について詳細な不確かさ評価や協定書を作れば、準備と検査の工数が増え、単品加工では採算が合わなくなる。
回答:その指摘は妥当です。実務では、取引条件を満たしたうえで、はめあい、シール、組立基準、交換不能な部位など、機能と損失への影響が大きい特性から詳細化する方法が考えられます。要求の共通する寸法は、適用範囲を確認した共通要領書で扱い、個別案件では差分を明示します。
経営上の判断では、測定時間だけでなく、再検査・返品・再加工・納期遅延の費用も合わせて比較します。どの程度の費用対効果が出るかは、実際の不適合率や検査工数がなければわかりません。少数の重要特性から記録を取り、見直していく方法が現実的です。
16. 阪神精工株式会社が対応できること
阪神精工株式会社は、神戸を拠点にワイヤーカット放電加工、形彫り放電加工、細穴放電加工などの精密金属加工に対応しています。単品・試作・小ロットについても、図面の材質・形状・要求精度・納期を確認して加工方法を検討します。
精密部品の加工相談では、公差のある箇所とともに、相手部品との組付け条件や指定の検査方法もお知らせください。例えば「この穴は指定ゲージで確認したい」「このピッチは指定基準から評価したい」といった情報があると、加工と検査の条件を具体的に確認できます。
成績書、指定測定器による検査、外部測定などの対応可否は、内容ごとに確認します。本記事で紹介したすべての測定設備の保有や、すべての公差への対応を示すものではありません。
17. まとめ|公差と一緒に「どう確認するか」を決める
測定値の食い違いを減らすには、寸法の定義、測定条件、不確かさ、判定ルールを一つの検査手順としてそろえることが重要です。
- ノギス・マイクロメータ・画像測定機は、測定対象と使用条件に合わせて選びます。
- 温度・測定力・輪郭検出・点配置・演算方法をそろえ、残る不確かさを評価します。
- 重要寸法は、検査箇所・拘束状態・判定保留時の対応まで発注前に共有します。
例外として、顧客仕様や適用規格で測定器、ゲージ、判定ルールが指定されている場合は、その要求に従って検査を設計します。手順を変更する際は、図面要求を満たすことを確認し、関係者で合意します。
3行でわかるポイント
同じ部品でも、測る場所や方法が違うと数値は変わります。
細かい数字が表示されても、その数字がそのまま正しいとは限りません。
大切な寸法は、測り方と合格の決め方まで先にそろえましょう。