無電解ニッケルめっきの寸法変化と公差設計|穴・軸・ねじの図面指示

Q. 無電解ニッケルめっき後も、穴・軸・ねじの精度を保つにはどう設計すればよいですか?
A. 片面の膜厚をtとすると、穴・軸の直径は原則2t、山角60°のねじ有効径は約4t変化します。この変化量に膜厚の許容幅を加えて加工寸法を逆算し、最終工程後の寸法と皮膜の両方を確認します。
無電解ニッケルめっきは、複雑な形状にも比較的均一な皮膜を形成できる表面処理です。しかし、膜厚を見込まずに仕上げると、位置決めピンが入らない、ねじが通らない、摺動部が重くなるといった問題につながります。
精密部品で重要なのは、「膜厚分だけ寸法をずらすこと」と「膜厚の変動を含めても公差内に収めること」を分けて考えることです。本記事では、Ni-P系の無電解ニッケルめっきを対象に、寸法計算から工程選定、図面指示、受入検査までを整理します。数値例は設計の考え方を示す仮定条件であり、特定部品の加工実績や保証値ではありません。
先に押さえる3点
- 膜厚は「片面」、公差は「完成寸法」で整理する。
- 狙い膜厚だけでなく、最小・最大膜厚から加工公差を逆算する。
- 寸法合格と、膜厚・密着性・硬さの合格を別々に確認する。
1. 加工概要|無電解ニッケル・電気めっき・アルマイトの違い
無電解ニッケルめっきは、外部電源から電流を流す代わりに、還元剤を用いた化学反応で金属を析出させます。一般的なNi-P皮膜はニッケルとリンの合金で、リン含有率や後熱処理によって性質が変わります。[1][2]
| 比較項目 | 無電解ニッケル(Ni-P) | 電気めっき | アルマイト |
|---|---|---|---|
| 皮膜の形成 | 自己触媒反応による合金の析出 | 外部電源を使う金属の析出 | アルミニウム表面を酸化皮膜へ変える |
| 膜厚分布 | 電流分布の影響を受けにくい。液の更新や表面の活性化が必要 | 電流分布の影響を受ける。補助陽極・治具等による制御が必要 | 材質、浴条件、形状などを含めて確認 |
| 軸径の変化 | 原則+2t | 対向する2面の実膜厚の合計だけ増加 | 片面の外向き成長量をgとすると+2g |
| 穴径の変化 | 原則−2t | 対向する2面の実膜厚の合計だけ減少 | 原則−2g |
| 見積時の重点 | 膜厚の許容幅、重要面、リンタイプ、熱処理、検査 | めっき種、膜厚分布、通電・保持方法、後仕上げ | 合金・調質、膜厚、前処理の除去量、外向き成長量 |
tは処理対象面に形成される皮膜の厚さです。寸法式は、対向面に同じ膜厚がつき、前処理による除去や熱変形がない場合の幾何学的な計算です。
アルマイトでは、外向き成長量を皮膜厚さのおよそ半分とする計算が使われます。ただし、処理前の溶解などを含めた実際の寸法変化まで、常に50:50になるわけではありません。厳しい公差では処理会社の工程条件に合わせて決めます。
また、電気めっきを「導電性の金属にしか使えない」とする説明は不正確です。樹脂でも導電性の下地を形成してから電気めっきする方法があります。本記事のアルマイトは、アルミニウム・アルミニウム合金を対象とします。
膜厚や硬さを一つの標準値で比較しないことも重要です。電気ニッケルと硬質クロムは別の皮膜です。用途が違う処理を一つの硬さ・膜厚レンジにまとめると、工程選定を誤りやすくなります。
2. 寸法管理で難しい点|「2倍則」が使える寸法・使えない寸法
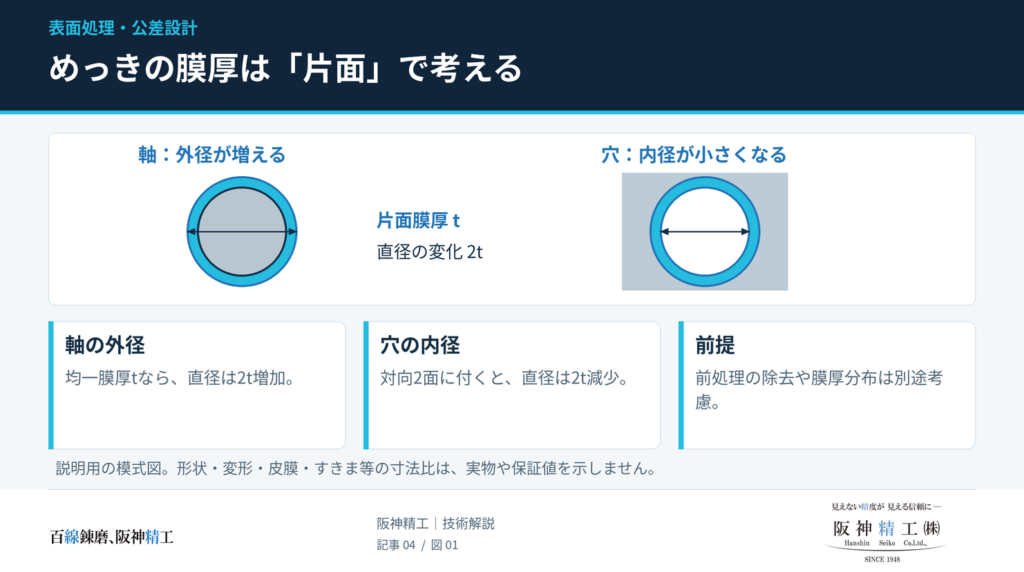
穴・軸・溝幅は、対向する2面の膜厚で考える
| 管理する寸法 | 処理後の寸法 | 注意点 |
|---|---|---|
| 軸の外径 | 処理前の外径+2t | 直径と半径の補正量を混同しない |
| 穴の内径 | 処理前の内径−2t | 入口と奥の膜厚が同じか確認する |
| 両面を処理する板厚 | 処理前の板厚+2t | 片面だけなら増加量はt |
| 両側壁を処理する溝幅 | 処理前の溝幅−2t | 片側だけなら減少量はt |
| 同じ向きの平行2面で測る段差 | 処理前の段差+上面の膜厚−下面の膜厚 | 両面同厚なら段差は理論上変わらない |
「すべての寸法が2t変わる」と覚えるのではなく、どの2面の距離を測るかを図面上で確認します。膜厚が異なる対向面では、変化量はt₁+t₂です。例えば左右の溝壁への析出が不均一なら、幅だけでなく溝の中心位置も変わり得ます。
前処理・下地を含むと、単純な2t補正だけでは不足する
機械加工直後の寸法から完成寸法を予測する場合は、洗浄・酸洗い・エッチングなどによる母材の除去と、残る下地皮膜の厚さも確認します。対向面が同条件で、変形がない単純化モデルなら、次のように整理できます。
軸径:D完成=D加工−2e+2b+2t
穴径:H完成=H加工+2e−2b−2t
eは前処理で除去される母材の片面量、bは最終的に残る下地皮膜の片面厚さ、tはNi-P皮膜の片面厚さです。置換反応を含む下地では、処理名だけからbを決められません。二重計上を避け、処理会社が管理する実際の工程前後の変化で補正します。上式は寸法収支の説明であり、eやbを一律に仮定するための式ではありません。
3. φ10H7の計算例|膜厚のばらつきまで含めて加工公差を割り付ける
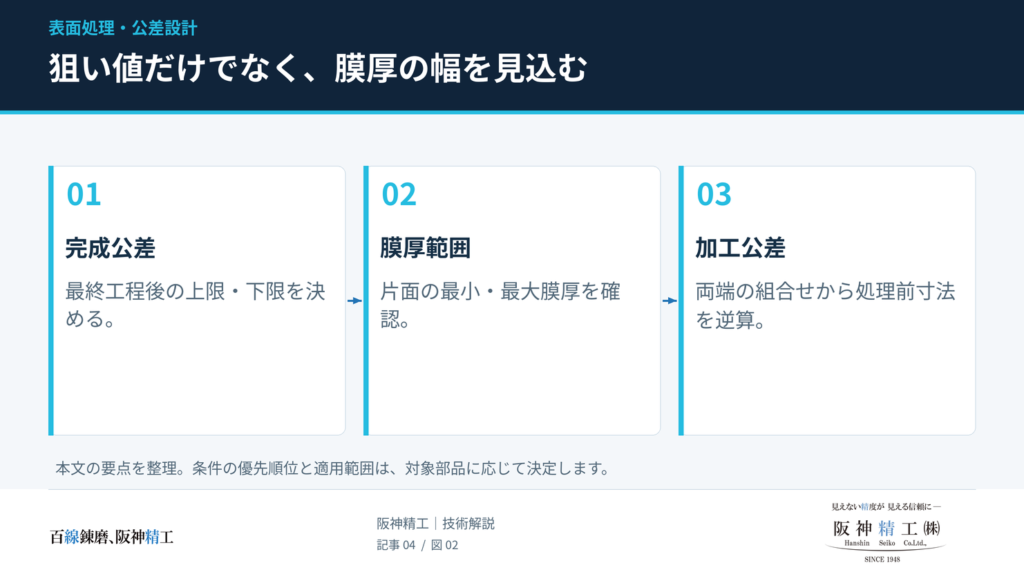
ステップ1:完成公差と膜厚条件を分けて書く
φ10H7の穴を、めっき後にφ10.000〜10.015mmへ収める例です。呼び寸法10mmは「6mmを超え、10mm以下」の区分に入り、H7の公差幅は15μmです。
| 項目 | 条件 |
|---|---|
| 完成穴径 | 10.000〜10.015mm |
| 片面膜厚 | 5±1μm=4〜6μm |
| 穴径の減少量 | 8〜12μm=0.008〜0.012mm |
| 前提 | 対向面とも指定範囲内。前処理の寸法変化、変形、測定誤差は一旦除外 |
ここでの5±1μmは計算の仮定です。実際にこの範囲で管理できるかは、形状・処理方法・測定位置によって異なります。「無電解ニッケルなら常に±1μm」とは扱いません。
また、同じ部品の中での膜厚の均一性と、個体間・ロット間で狙い膜厚を再現することは別の管理です。発注時には、部品内の局所膜厚の範囲と、ロットの受入条件を分けて取り決めます。
ステップ2:最も小さくなる条件と、最も大きくなる条件を計算する
加工穴径の下限 ≥ 完成穴径の下限+2×最大膜厚
加工穴径の上限 ≤ 完成穴径の上限+2×最小膜厚
この例では、下限は10.000+0.012=10.012mm、上限は10.015+0.008=10.023mmです。したがって、めっき前に許される穴径範囲は、理論上φ10.012〜10.023mmとなります。
| 組合せ | 計算 | 完成穴径 |
|---|---|---|
| 加工穴径が最小・膜厚が最大 | 10.012−2×0.006 | 10.000mm |
| 加工穴径が最大・膜厚が最小 | 10.023−2×0.004 | 10.015mm |
狙い膜厚5μmだけを使い、加工範囲を10.010〜10.025mmとしたまま膜厚が4〜6μmに変動すると、完成穴径は9.998〜10.017mmまで広がります。平均値が合っていても、上下限では不適合になります。
ステップ3:理論上の加工範囲を、そのまま現場の管理幅にしない
今回の加工公差幅は15−2×(6−4)=11μmです。さらに前処理・形状・測定に対する余裕が必要です。例えば、加工目標をφ10.0175±0.004mmと置くと、同じ膜厚条件での完成寸法は10.0015〜10.0135mmとなり、完成公差の上下端に各1.5μmの余裕が残ります。ただし、その余裕が十分かは実工程で判断します。
加工に割り当てられる公差幅
≤ 完成公差幅−2×(最大膜厚−最小膜厚)−その他のために確保する余裕幅
この式は全幅で計算する最悪値管理の考え方です。「±1μm」は全幅2μmなので混同しないようにします。統計的な二乗和で公差を緩める方法は、分布や工程間の相関を実測で確認できる場合に限って検討します。同じ浴で処理した膜厚変動を、無条件に独立した誤差として扱うべきではありません。
例えば同じφ10でも、H6の公差幅は9μmです。膜厚が5±2μmなら直径への変動幅だけで8μmとなり、前加工へ残せる幅は理論上1μmです。ここまで余裕が小さい条件では、膜厚仕様や工程の見直しが必要になります。[6]
4. 穴と軸の両方をめっきすると、すきまはどう変わるか
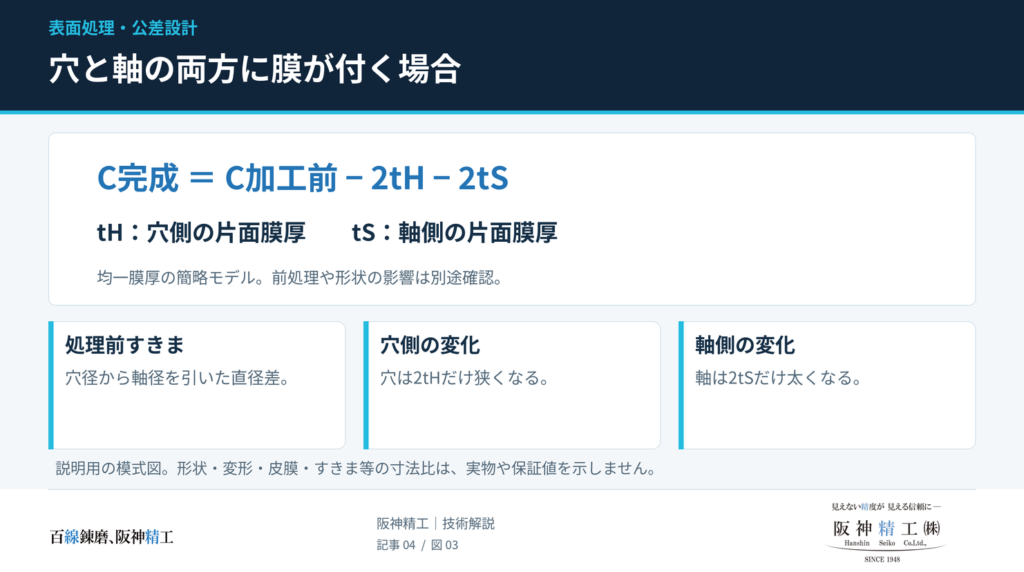
組立部品では、片方の部品だけで計算を終えないことが重要です。穴側の膜厚をtH、軸側をtS、直径すきまをCとすると、単純化した関係は次のとおりです。
C完成=C加工前−2tH−2tS
穴と軸の両方に片面5μmずつめっきすると、直径すきまは20μm減ります。次はH7の例とは別の、すきま変化を示す計算例です。
| 項目 | 処理前 | 処理後 |
|---|---|---|
| 穴径 | 10.030mm | 10.020mm |
| 軸径 | 10.000mm | 10.010mm |
| 直径すきま | 0.030mm | 0.010mm |
もとの直径すきまが10μmなら、同条件で計算上は10μmのしめしろに変わります。摺動部では双方の最終寸法・膜厚・表面状態を、一組として検討してください。
5. ねじの「4倍則」|有効径だけでなく検査工程まで設計する
メートルねじのように山角が60°の場合、ねじ山の斜面に付く膜厚は、有効径へ約4倍の変化として現れます。工具メーカーのオーエスジーも、めねじ用タップのオーバサイズ量を検討する目安として、めっき厚の4倍を示しています。
おねじの有効径:処理前+約4t
めねじの有効径:処理前−約4t
| 片面膜厚 | おねじ有効径の増加 | めねじ有効径の減少 |
|---|---|---|
| 3μm | 約12μm | 約12μm |
| 5μm | 約20μm | 約20μm |
| 10μm | 約40μm | 約40μm |
同じ60°ねじの組合せで、おねじ・めねじの双方に同じ膜厚を付けると、有効径差の減少は約8tとなります。この数値は幾何学的な余裕の変化であり、締付トルクや締結力を直接計算する式ではありません。
「10μmを超えると必ず入らない」「3〜5μmなら必ず通る」という判断はできません。めっき前の有効径の位置、ピッチ、等級、相手側の処理状態、山頂・谷底の状態まで影響するためです。
| 方法 | 適用を考える条件 | 管理上の要点 |
|---|---|---|
| めっき代を見込む前加工 | ねじ面にも皮膜を残す必要がある | 完成等級と膜厚上限から有効径を検討。タップのオーバサイズ表示と実際の加工径を確認 |
| マスキング | ねじ面を未処理にしてよい | マスキング範囲、境界、露出面の防錆を指定 |
| 処理後のタップさらい | 皮膜除去が機能上許容される | 密着・残存皮膜・切粉・防錆への影響を含め、採用前に合意 |
オーバサイズタップの選定と下穴径の選定は別の検討です。下穴だけを大きくしても、必要な有効径の補正にはなりません。めっき前の管理用ゲージと、めっき後の完成等級に対応した通り・止りゲージを区別し、止まり穴では有効ねじ長さの確認方法も決めます。
6. リン含有率は、硬さ・耐食性・磁性を変える
Ni-Pめっきは、同じ名称でも皮膜組成が異なります。低リン・中リン・高リンという区分の境界は、規格や薬品メーカーで一致しない場合があります。例えば日本カニゼンの技術資料では1〜4/7〜10/10〜12質量%、ASTMの公開説明では中リンを5〜9%としています。名称だけでなく、必要なら皮膜中のP含有率の範囲まで指定します。
| タイプ | 選定の方向性 | 確認する条件 |
|---|---|---|
| 低リン | 析出状態の硬さ、導電性、アルカリ環境などを重視する場合の候補 | 使用液・濃度・温度、要求硬さ、磁性 |
| 中リン | 耐摩耗性・耐食性などを総合して選ぶ候補 | 処理会社の標準浴、P含有率、後熱処理 |
| 高リン | 耐食性や低い磁性を重視する場合の候補 | 処理後と使用中の温度、非磁性の判定基準、母材の磁性 |
硬さの一例として、日本カニゼンは一般的な中リン皮膜で析出状態HV500〜550、低リンの特定製品SEK-797でHV650〜700を公表しています。これは製品・条件に対応した参考値で、無電解ニッケル全般の保証値ではありません。[9]
「高リンなら部品全体が非磁性になる」わけではない
高リン皮膜を選んでも、下地が磁性を持つ鋼なら部品全体の磁性は残ります。また、析出状態で磁性が小さい皮膜でも、その後の加熱で結晶化して磁性が変わる場合があります。非磁性を求める部品は、母材・皮膜・熱履歴を含めた完成状態で判定します。日本カニゼンの製品説明でも、熱処理による磁性の発現が示されています。
半導体装置や磁気センサー周辺という用途名だけで高リンを必須とせず、実際に必要な磁気特性・耐薬品性・清浄性から仕様を決めます。
7. 硬化熱処理と水素脆性低減処理を分けて考える
| 目的 | 確認すること | 混同しやすい点 |
|---|---|---|
| 皮膜の硬化 | 皮膜組成、温度・時間、目標硬さ、母材の耐熱性 | 皮膜が硬くなっても、母材が軟化する可能性がある |
| 水素脆性リスクの低減 | 鋼の強度・硬さ・熱処理履歴、前処理、適用規格、処理開始までの時間 | 一定の温度・時間を記載すれば、全材料で有効になるわけではない |
| 密着性の改善 | 母材と下地の組合せ、皮膜仕様、許容できる熱影響 | 不適切な前処理を、加熱だけで補えるとは限らない |
硬化はNi-P皮膜の組織変化を利用する
Ni-P皮膜は、熱処理によるNi₃Pの析出などで硬さが上がります。例えば日本パーカーライジング広島工場では、めっき状態HV500、400℃×1時間後HV900という特性を公表しています。一方、処理メーカーには別の温度・時間の組合せもあり、全品を同じ条件にそろえる根拠にはなりません。
母材が焼入れ鋼なら焼戻し履歴、アルミ合金なら調質と時効状態を確認します。さらに、硬化熱処理によって耐食性が低下する場合もあるため、硬さを上げるほどすべての性能が良くなるわけではありません。耐摩耗と耐食のどちらを優先するかを決め、必要に応じて処理後の性能を評価します。
水素脆性対策は、鋼種名だけで決めない
高強度鋼では、前処理やめっき工程で取り込まれる水素が問題になる場合があります。同じSCM440でも熱処理状態によって強度は異なるため、鋼種名だけでは処理の要否や条件を決定できません。
図面・注文書には、材料状態と採用規格を示し、必要な処理温度、保持時間、めっき終了から処理開始までの許容時間、実施記録を処理会社と合意します。「200℃×2〜4時間を必ず実施」という一律の注記を流用するのは避けます。
規格の参照にも注意が必要です。ISO 9587:2007とISO 9588:2007は、ISO公式サイトで廃止・ISO 24251-1:2025への移行が示されています。既存図面の指定版を勝手に置き換えず、発注仕様と採用版を確認してください。本記事は公開概要を参照しており、具体的な温度・時間を規格本文から指定するものではありません。
8. 技術的に工夫する点|完成寸法をどの工程で決めるか
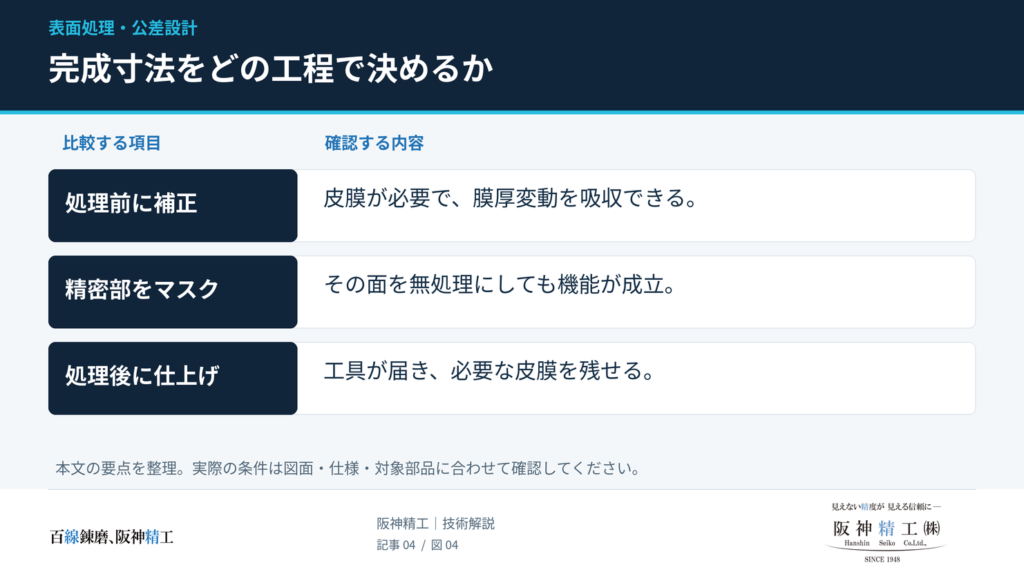
工程は、IT等級だけで機械的に分けられません。同じ等級でも基準寸法が変われば公差幅が変わります。最終面に皮膜が必要か、処理後に工具が届くか、膜厚の変動を吸収できるかの順に考えると、選定理由が明確になります。
| 工程 | 適する条件 | 成立のために必要なこと |
|---|---|---|
| A:前加工でめっき代を見込む | 必要な皮膜を残し、加工公差と膜厚公差の合計が完成公差に収まる | 重要面の膜厚範囲、前処理による寸法変化、完成検査を合意 |
| B:精密部をマスキングする | 指定箇所を未処理にしても機能・耐食上支障がない | 境界位置・許容範囲、未処理面の防錆、熱処理による変形の確認 |
| C:処理後に仕上げる | 最終面に皮膜が必要で、後加工できる形状・保持条件がある | 仕上げ代、最小残存膜厚、形状精度、粗さ、必要な検査 |
A:前加工管理では、加工会社と処理会社で公差を分け合う
前加工の寸法が完成品に大きく影響する一方、めっきの変動がゼロになるわけではありません。φ10H7の計算例のように、実際の膜厚管理幅から前加工範囲を決めます。処理会社へ「この公差を守ってください」と渡すだけでなく、どの面のどの位置で膜厚を管理するかまで共有することが実務上の要点です。
B:マスキングは、皮膜を付けない場所も設計する方法
マスキング面では、皮膜による防食機能を期待できません。鋼の露出面をどう保護するか、マスキング境界が摺動面・シール面に入らないかを確認します。相手部品が密着するだけで腐食を防げるとは限りません。処理範囲を図示し、境界の許容位置も決めておきます。
C:後加工管理では「何μm削れるか」より「何μm残すか」を先に決める
片面の析出膜厚をt、後加工の除去量をrとすると、最終残存膜厚はt−rです。最小残存膜厚の条件は、概念的に次のように表せます。
最小析出膜厚−最大除去量 ≥ 必要最小残存膜厚
例えば析出膜厚35〜45μm、除去量10〜20μmなら、最悪条件の残存膜厚は35−20=15μmです。必要残存膜厚が20μmなら成立しません。平均値で十分に見えても、最小・最大の組合せを確認する必要があります。
円筒研削なら、軸は完成径より小さい素地径からめっきして太らせ、仕上げます。内面研削する穴は、完成径より大きい素地穴をめっきで狭め、仕上げで広げます。内径と外径では素地寸法を逃がす方向が逆です。
後加工の前に必要な熱処理を済ませ、再設定した基準から仕上げる工程が候補になります。実際には反り・偏心・保持方法によって局所的な除去量が変わるため、名目の取り代だけで判断しません。「厚膜+熱処理+研削ならRa0.1以下」という一律の到達保証もできません。
9. 深穴・微細溝・放電加工面で先に確認すること
深穴は「液に浸かる」と「液が更新される」を分けて考える
無電解ニッケルは電流分布に左右されにくい一方、反応する液が届き、継続して更新される必要があります。袋穴や細い流路では、空気・反応ガス・液の滞留が影響し得ます。外面と穴奥が必ず同じ膜厚になるとは限りません。
| 形状・状態 | 処理前に確認したいこと |
|---|---|
| 止まり穴・深穴 | 直径・深さ・底形状、槽内の向き、液循環、奥側の検証方法 |
| 細溝・交差穴・内部流路 | 液の入口と出口、洗浄・水洗・乾燥、機能を満たす抜き穴の追加可否 |
| 薄肉・細長い形状 | 保持位置、温度履歴、処理前後に比較する反り・形状の測定条件 |
| 放電加工・研削後の面 | 実際の表面状態、残留物や酸化の有無、必要な前処理、追加仕上げ代 |
| 鋳物・ダイキャスト・傷のある面 | 巣や欠陥の状態、密着・連続した皮膜が得られるかの試作評価 |
ここに挙げた項目は工程協議の提案です。穴径と深さの比だけで一律の可否を決めたり、機能上必要な形状を無断で変更したりするものではありません。
均一な膜厚は、母材の傷や粗さを消すこととは違う
無電解ニッケル皮膜は素地の表面状態を反映しやすく、加工目や傷を自動的に平滑化する処理ではありません。シール面や摺動面では、めっき前の面の状態と、最終面の粗さを分けて管理します。外観の光沢だけで平滑さや密着を判断しないことが大切です。
放電加工面への適用も、「放電加工だから密着しない」「仕上げカット済みだから問題ない」と一括りにはできません。処理会社へ加工方法と表面状態を伝え、必要なら代表試験片や初品で確認します。
アルミ・ステンレスでは前処理の役割を確認する
アルミニウムでは、酸化皮膜への対策としてジンケート処理を用いる方法があり、合金と前処理の組合せで密着性が変わります。ダブルジンケートの効果を調べた研究も報告されています。
ステンレスでは不動態皮膜の影響を踏まえた活性化が必要です。下地や機械的前処理の採否は処理系で異なり、全ての部品に特定のストライク処理やブラスト処理が必須とは限りません。採用工程が寸法・粗さへ与える影響を確認します。
10. 検査設計|完成寸法だけでは皮膜品質を確認できない
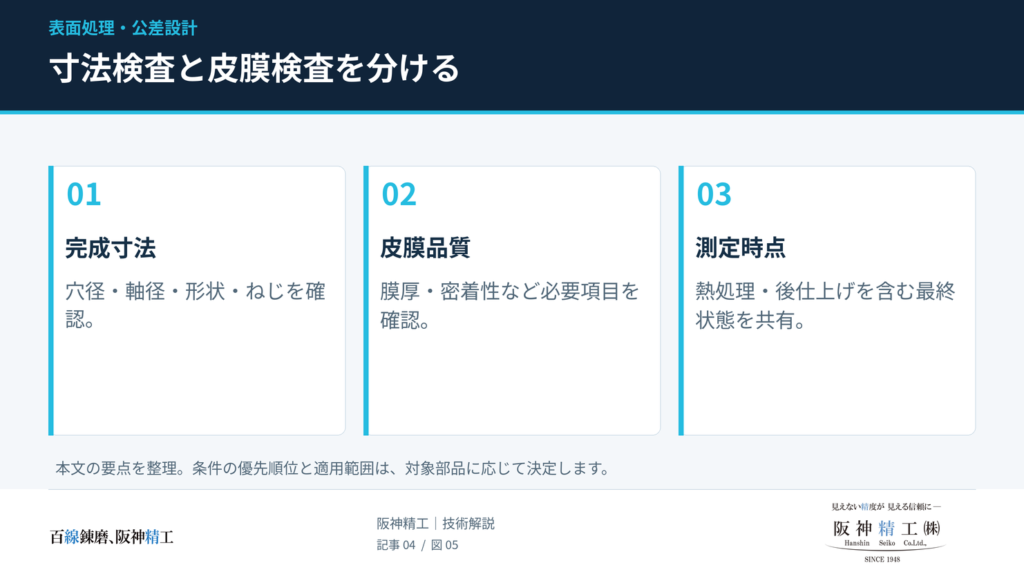
穴径が図面どおりでも、膜厚不足や密着不良がないとは限りません。逆に、膜厚が合っていても完成寸法は外れることがあります。寸法検査と皮膜検査を、別の項目として注文書に整理します。
| 項目 | 確認する内容 | 合意しておく条件 |
|---|---|---|
| 完成寸法・形状 | 穴径、軸径、厚み、必要な真円度・平面度等 | 測定位置、方向、支持方法、熱処理・後仕上げ後の状態 |
| ねじ | 指定等級への適合、有効ねじ長さ | ゲージ種類、検査する工程 |
| 膜厚 | 重要面の最小・最大膜厚 | 測定方法、位置、点数、局所値か代表値か |
| リン含有率 | 指定組成との整合 | 分析方法、試験片か実部品か |
| 硬さ | 要求硬さへの適合 | 処理状態、試験荷重、測定面、薄膜に適した方法 |
| 密着性・耐食性 | 剥離や腐食に対する要求 | 試験方法、供試品、判定基準、抜取条件 |
膜厚と組成の分析には蛍光X線などの方法がありますが、基材や下地、皮膜組成に合った測定条件が必要です。外から直接測れない穴奥は、断面観察や代表試験片を含め、何を根拠に評価するかを先に決めます。平板の試験片の結果が、そのまま深穴底を代表するとは限りません。
薄い皮膜の硬さ測定では、圧子が深く入りすぎると母材の影響を受けます。「HV900」という数値だけでなく、測定荷重や測定方法もそろえて比較します。
耐食性については、皮膜の連続性、母材の欠陥、後加工による露出も影響します。薄い膜厚を選ぶだけで精度問題を解決すると、必要な防食機能を満たせない可能性があります。必要な環境・評価基準に基づいて膜厚を決めます。
提出書類も、処理実施を示す証明書と、測定結果を記載する検査成績書を区別します。必要なら図番・数量・処理ロット・膜厚測定位置・熱処理記録を結び付けて依頼してください。書類の内容と発行可否は発注前に確認します。
11. 図面指示と発注仕様|そのまま検討に使える記載例
以下は仕様の書き方を示す例です。膜厚や性能値をそのまま流用せず、使用環境・母材・処理会社の対応範囲に合わせて確定します。
【無電解Ni-Pめっき:図面注記の構成例】
1. 記載寸法および幾何公差は、指定の熱処理・仕上げを含む全工程後に適用する。
2. 処理範囲、処理禁止範囲および重要面は図示による。
3. 片面膜厚と許容範囲を指定する。例:5±1μm。
   膜厚の適用面・測定位置・測定方法は検査仕様書による。
4. 皮膜のリン含有率、または承認した処理仕様を指定する。
5. ねじの完成等級を図示し、必要なめっき代を処理前加工で考慮する。
6. 熱処理が必要な場合は、目的・適用規格の版・承認条件を別途指定する。
7. 後加工する面は、最小残存膜厚および最終表面粗さを指定する。
8. 寸法検査・皮膜検査・提出記録の範囲を検査仕様書に定める。
例えば本文のφ10H7・膜厚4〜6μmの仮定条件であれば、機械加工側へ渡す資料には、完成穴径と処理前の管理寸法を別欄に記載します。計算例としてφ10.0175±0.004mmを採る場合も、前処理の変化や測定の余裕を確認してから正式な加工指示にします。
| 確認項目 | 伝える内容 |
|---|---|
| 母材 | 材料記号、熱処理・調質、硬さ、既存皮膜の有無 |
| 部品の機能 | 防錆、摺動、耐摩耗、磁性、電気接点などの目的 |
| 完成精度 | 重要寸法・公差、ねじ等級、幾何公差、表面粗さ |
| 表面処理 | 膜厚範囲、処理面、マスキング、皮膜仕様、熱処理 |
| 製造・検査条件 | 数量、初品確認、検査項目、必要書類、納期 |
「カニゼン」は日本カニゼンの登録商標を含む呼称です。図面で使用する場合は、特定の処理を要求するのか、一般的な無電解Ni-Pめっきでよいのかを明確にすると、手配時の解釈違いを減らせます。
12. よくある質問|設計判断で迷うポイント
Q. 膜厚を薄くすれば、寸法精度の問題は解決しますか?
A. 寸法変化は小さくできますが、必要な耐食性・耐摩耗性まで満たすとは限りません。機能上必要な最小膜厚を先に決め、その膜厚で公差が成立する工程を検討します。
Q. 精度が厳しい箇所を全てマスキングする方が簡単ではありませんか?
A. 未処理面を許容できるなら有効な選択肢です。ただし、摺動面や腐食環境にさらされる面など、皮膜自体が機能を担う場合には適しません。膜厚管理や処理後仕上げも含めて比較します。
Q. 全品をめっき後に研削すれば確実ですか?
A. 後加工には工具の届き方、保持、局所的な残存膜厚、追加費用などの制約があります。部品によっては前加工管理が合理的です。後加工は完成寸法と皮膜の両方が成立する場合に選びます。
Q. PTFE複合めっきや黒色無電解ニッケルにも同じ条件を使えますか?
A. 製品仕様の再確認が必要です。PTFE複合皮膜には潤滑性を狙うもの、黒色皮膜には低反射を狙うものがあります。通常のNi-Pの硬さ、後熱処理、膜厚許容差をそのまま適用せず、必要な摩擦・反射・耐摩耗特性で選びます。
13. 阪神精工株式会社が対応できること
阪神精工株式会社は、兵庫県神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心に、切削・研磨を組み合わせた精密部品加工をご相談いただいています。単品・試作・小ロット、支給品への追加工も、材質・形状・要求精度に応じて対応方法を検討します。
無電解ニッケルめっきが指定された部品の加工相談では、処理後の完成図面、膜厚範囲、処理会社の仕様、重要なはめあい部をあわせてお知らせください。めっき代を見込む加工寸法や加工順序、処理後の追加工が必要かなど、図面をもとに確認します。
めっきの手配範囲、指定皮膜や後熱処理、膜厚・密着性の検査、提出書類については、案件ごとに条件を確認します。
14. まとめ|完成寸法と皮膜機能が両立する工程を選ぶ
無電解ニッケルめっきの寸法設計では、穴・軸の2t、60°ねじ有効径の約4tという基本に加え、膜厚の最小値・最大値を用いた公差配分が欠かせません。
前加工で補正するか、マスキングするか、処理後に仕上げるかは、完成公差だけでなく、その面に皮膜を残す必要があるかで判断します。さらに、リン含有率、母材の熱履歴、重要面の検査条件をそろえることで、加工と表面処理を一つの製造工程として検討できます。
寸法の整合が難しい部品は、機械加工を始める前に、完成図面と表面処理仕様をセットで共有してください。