ストレート+テーパーの内歯ダイを形彫り放電加工|23か所の歯形と電極製作

Q.ストレート部とテーパー部が連続する内歯形状は、ワイヤーカットで加工できますか?
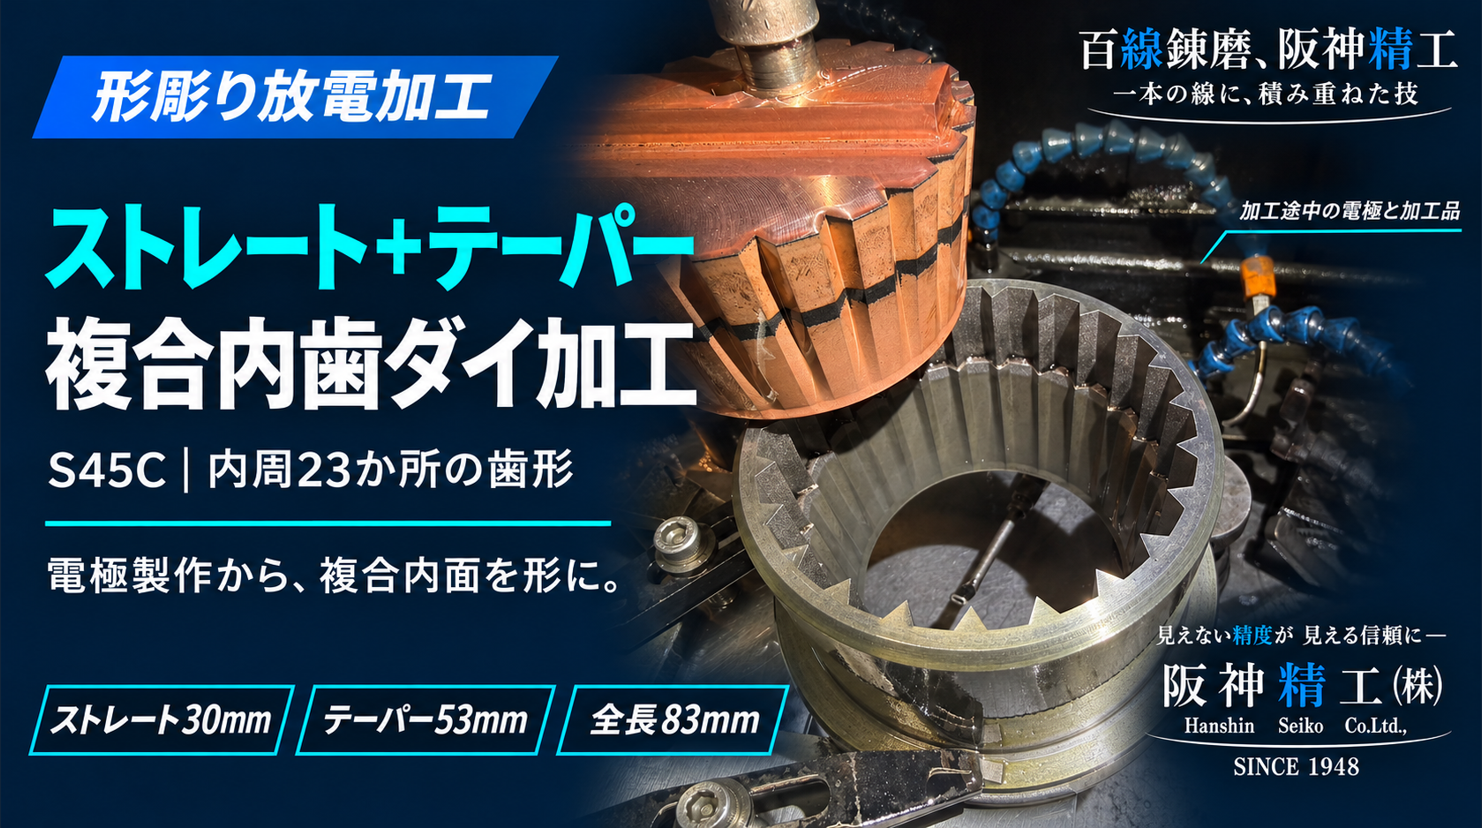
A.通常のワイヤーカットで一体のまま形状を成立させにくい場合は、専用電極を用いた形彫り放電加工を検討します。今回、阪神精工では、ストレート部30mmとテーパー部53mmが連続するS45C製テストダイを形彫り放電加工で製作しました。特に時間を要したのが、内周23か所の歯形と軸方向の複合形状を加工するための電極製作プログラムです。
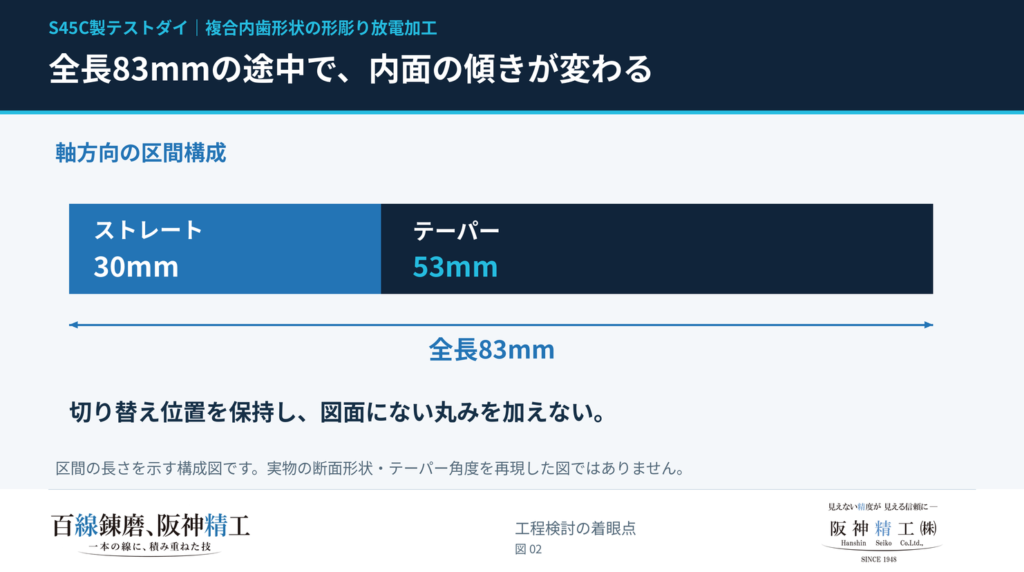
正面から見ると、周方向へ歯形が並んだ内径形状です。しかし、軸方向に目を移すと、同じ形状が全長にわたって続くわけではありません。全長83mmの途中でストレートからテーパーへ切り替わるため、正面図と断面図を一つの立体として扱う必要があります。
本記事では、図面の部品「ダイ」と、銅電極・加工途中の写真をもとに、加工方法の選定理由、電極製作の考え方、形状を確認する際の着眼点を解説します。実施が確認できる加工内容に、同種形状を検討するための技術解説を添えています。
加工概要|S45C製・23か所の内歯形状を持つテストダイ
| 項目 | 図面・作業情報から確認できる内容 |
|---|---|
| 対象部品 | テスト用ダイ。 |
| 材質 | S45C |
| 調質・硬さ指示 | 調質の事 Hs35 +3/0 |
| 軸方向寸法 | 全長83mm、ストレート部30mm、テーパー部53mm |
| 内周の加工数 | 23か所 |
| 内径側の図示寸法 | φ90、φ106.6、R48.5など。 |
| 歯形詳細の指示 | 52.06°、3.5、円弧長8.2など |
| 表面粗さの指示 | Ra6.3。適用面・評価位置は図面条件に従う |
| 加工方法 | 専用電極を用いた形彫り放電加工 |
| 製作上の重点 | 電極を製作し、その加工プログラムの作成に時間を要した |
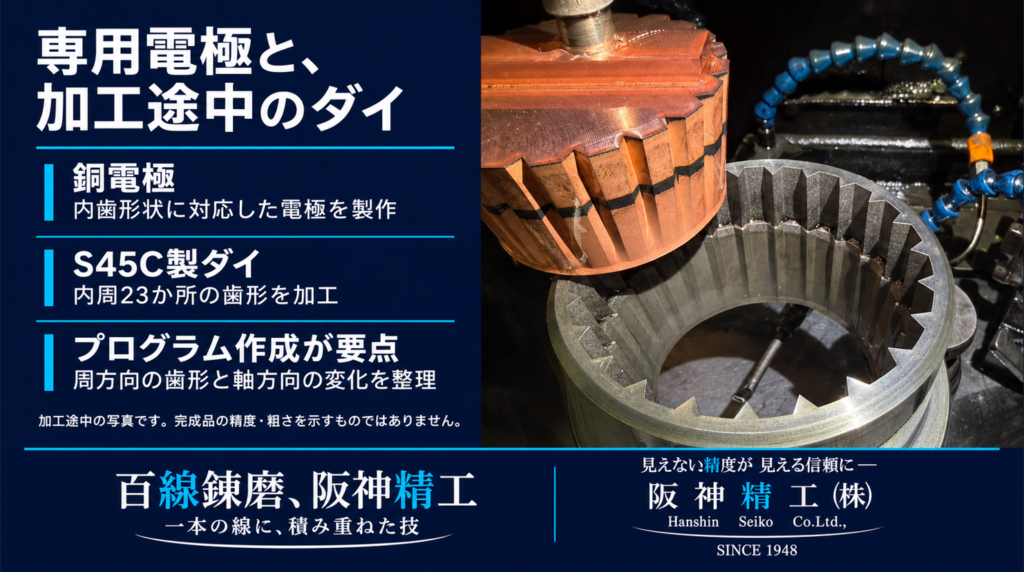
| 掲載写真 | 電極と加工途中のダイ。完成品検査の記録写真ではない |
図面写真の判読内容です。製作用データには、発行図面と指定公差の確認が必要です。硬さ・粗さの記載値は要求仕様であり、本記事では実測値として扱っていません。
円弧長さとR、歯形角度とテーパー角度を読み分ける
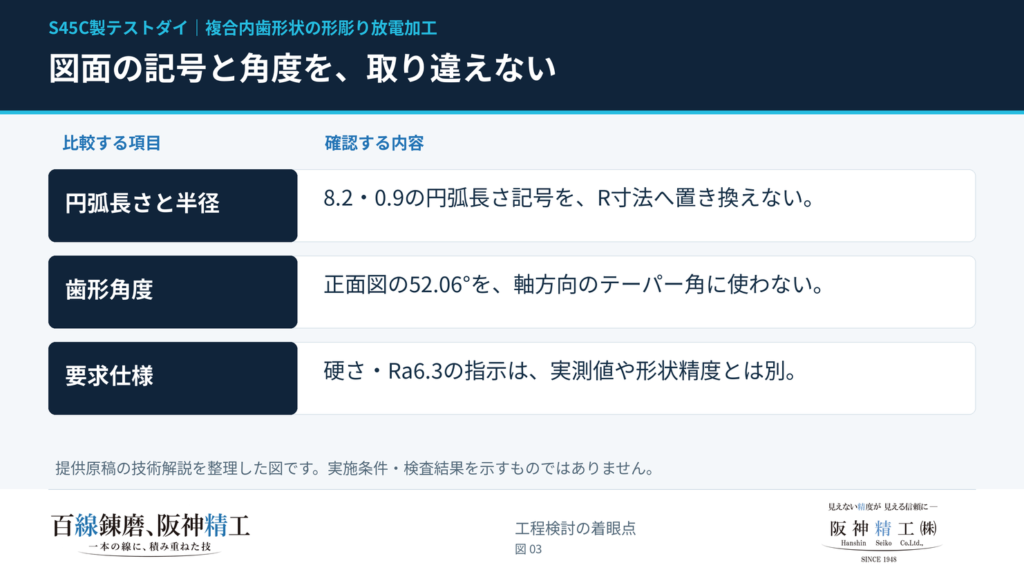
歯形のモデリングでは、数値だけを拾うと形状を取り違えます。また、正面図の歯形詳細に記された52.06°を、軸方向のテーパー角度として使うこともできません。正面の歯形と、側面のストレート・テーパーを分けて読み、両者の対応を立体形状へ反映させます。
難しかった点|途中で傾きが変わる内面を、一体の部品に形成する
ワイヤーを傾ける機能だけでは、途中の切り替えを作れない
ワイヤーカットには、ワイヤーを傾けてテーパー形状を加工する機能があります。したがって、今回の選定理由を「テーパーだからワイヤーでは加工できない」と説明すると不正確です。
本件の課題は、同じ内面の途中に、軸と平行な30mmの区間と、傾斜する53mmの区間が連続していることです。通常の上下ガイドで張られたワイヤーを、加工物の内部の特定位置で折り曲げることはできません。上下の輪郭だけを合わせても、その間の内面形状まで目的どおりになるとは限りません。
このため、本件では一体のダイに所定の複合内面を加工する方法として、形彫り放電加工を選択しました。これは今回の形状・加工方針に対する判断であり、分割構造や他工法との組合せを含むすべての製作方法を否定するものではありません。
境界は「つながること」と「丸くつなぐこと」を区別する
ストレートとテーパーの境界では、位置が連続していることと、接線方向まで連続していることは同じではありません。勾配が切り替わる形状に、図面にない丸みや滑らかな補間を加えると、狙う形状自体が変わってしまいます。
電極のモデルや工具経路では、ストレート長さ30mmの終点、テーパーの開始位置、歯形同士の対応を一組で確認します。見た目の滑らかさより、図面の切り替え位置と形状を保つことが優先です。
技術的に工夫した点|電極製作のプログラムに時間をかけた理由
今回、電極を製作するためのプログラム作成に時間を要しました。写真には、内周の歯形に対応する銅電極と、加工途中のダイが写っています。形彫り放電加工は電極形状を利用して加工するため、電極側で決めた形状や加工範囲が、ワークの仕上がりに関係します。
以下は、この複合形状の電極設計・プログラミングで検討する技術的な内容です。具体的な使用CAM、電極の本数、減寸量、荒・仕上げの条件は、今回の資料からは特定していません。
1.23等配を、丸めた角度の繰り返しで作らない
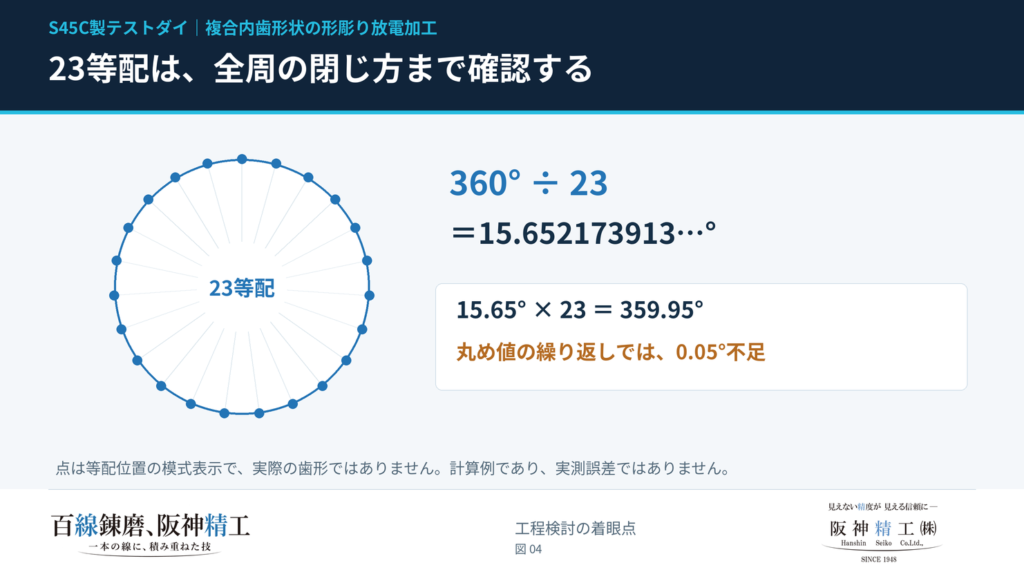
23等配としての理論ピッチ角は、次の値になります。
ピッチ角 = 360° ÷ 23 = 15.652173913…°
説明用に「約15.65°」と書くことはできますが、その丸め値を23区間へ繰り返すと、合計は359.95°です。全周で0.05°不足するため、プログラムやモデルには、等配数23または十分な精度を持つ角度を使って全周を閉じる必要があります。
一つの歯形の形状だけでなく、周方向の配列と閉じ位置まで確認する。この作業も、電極製作に必要なプログラム検討の一部です。上記は幾何学的な計算例であり、本件で生じた誤差を示すものではありません。
2.平面の歯形を、そのまま軸方向へ延長しない
ストレート部では同じ断面が続きますが、テーパー部では軸方向の位置によって輪郭が変化します。正面の歯形を作成して、そのまま83mm押し出すだけでは目的の内面を表せません。
検討する順序は、歯形の寸法関係を定め、ストレート側とテーパー側の対応箇所をそろえ、切り替え断面でつなぎ合わせることです。テーパー部が単純な相似拡大・縮小で定義されているかも、図面やモデルで確認します。「テーパー」という名称だけで全断面の生成則を決めないことが重要です。
3.電極の一律縮小と、面に沿った減寸は同じではない
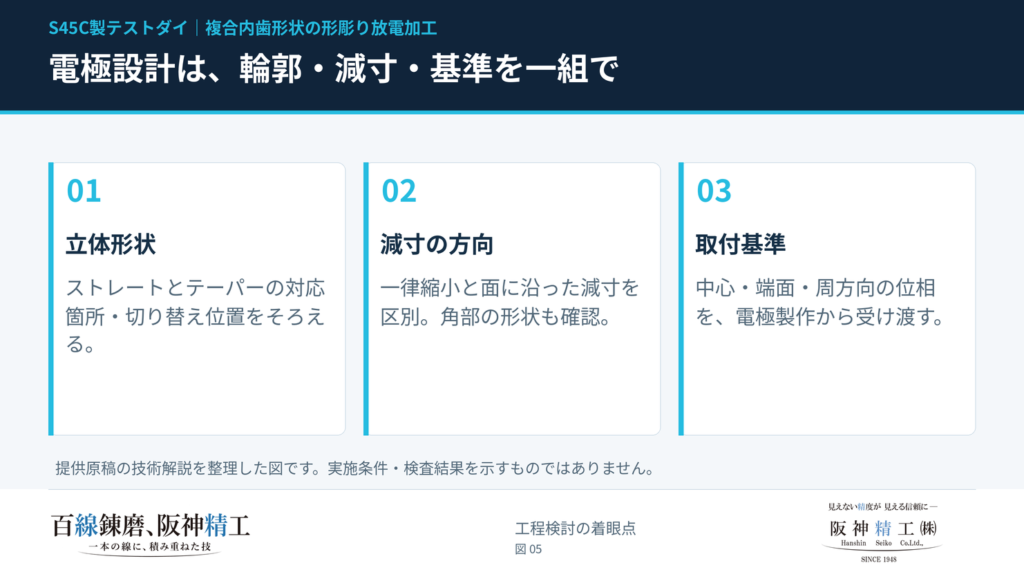
放電加工では、電極とワークの間の放電ギャップを見込んで電極寸法を設定します。電極減寸には平面方向を対象とする方法と、立体形状を対象とする方法があり、形状と加工方針に合わせて考えます。
CADモデルを中心から同じ比率で縮小する操作は、一般に、すべての面を一定距離だけ移動する操作ではありません。本件のように円周方向の歯面と軸方向のテーパーが混在する形状では、どの方向の寸法を減らしたのかを明確にする必要があります。
| 検討対象 | 電極設計で確認する内容 |
|---|---|
| ストレート部の側面 | 歯形輪郭と側面方向の減寸。軸方向送りだけでは側面の間隔は同じようには変わらない |
| テーパー部の側面 | 面の傾きに対する減寸方向と、送り位置が面間隔へ与える影響 |
| 歯形の角部・小さな形状 | 減寸で輪郭が崩れたり、面同士が交差したりしないか |
| ストレートとテーパーの境界 | 面ごとの補正後も、指定した切り替え位置とつながりが保たれているか |
| 電極の取付基準 | 製作時と放電加工時で、中心・端面・周方向の位相を受け渡せるか |
4.Z軸の移動が、どの面をどれだけ近づけるかを考える
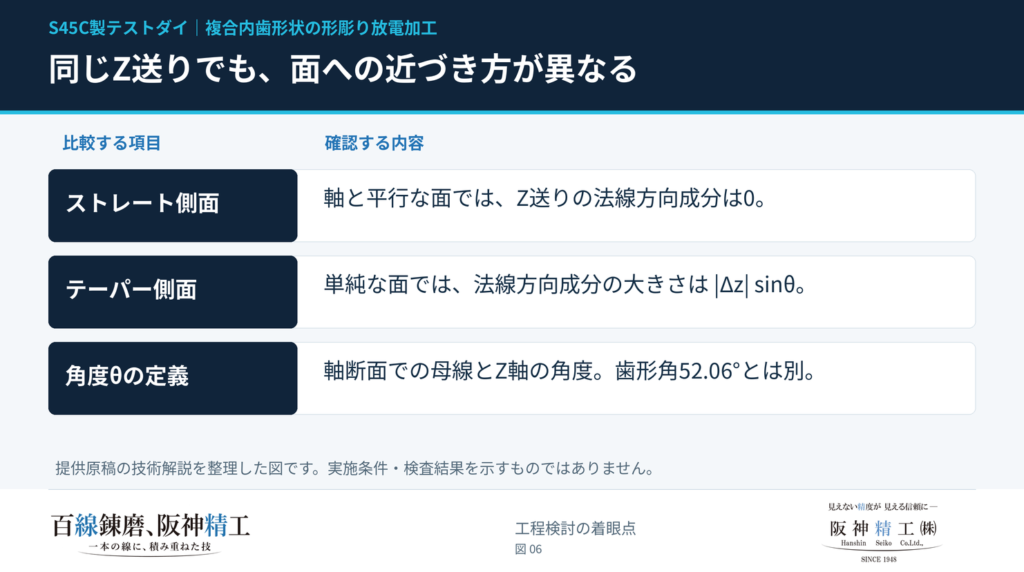
面の単位法線ベクトルをn、電極の微小移動をΔxとすると、面の法線方向への移動成分は、局所的に次の式で表せます。
Δn = n・Δx
軸を含む断面で、テーパーの母線がZ軸となす角をθとした単純な面では、Z方向への移動Δzによる法線方向成分の大きさは、|Δz| sinθです。軸と平行なストレート側面では、Z方向へ送っても、その面に対する法線方向成分は0になります。
つまり、同じZ送りでも、ストレート側面とテーパー側面では面への近づき方が異なります。この式は移動と面の向きの幾何学的な関係であり、実際の放電ギャップや加工量を直接決定する式ではありません。周方向の歯面にはそれぞれ別の法線があり、θに正面図の52.06°を代入することもできません。
こうした面ごとの違いを整理してから、電極モデル、減寸、送り、必要に応じた揺動を組み合わせます。本件で電極製作のプログラムを重視した技術的な価値は、複合形状を加工可能なデータへ落とし込む点にあります。
前加工と放電工程|削る量だけでなく、残す形状から決める
前加工の取り代は、完成品の歯を残せる範囲で設定する
一般的な工程検討では、旋削などで除去できる部分を先に加工し、放電で除去する量を減らします。ただし、φ90など一つの寸法だけで下穴を決めると、別の軸方向位置で残すべき部分まで取り除く可能性があります。
ストレート部、切り替え部、テーパー部をそれぞれ断面で確認し、完成形状に対して前加工面がどこにあるかを比べます。放電前の素材を完成形状へ近づける考え方は有効ですが、前加工で取りすぎた部分は、放電加工では戻せません。本件の前加工寸法や実際の加工順序は、掲載写真からは確定できません。
ジャンプ動作と揺動加工は、目的を分けて考える
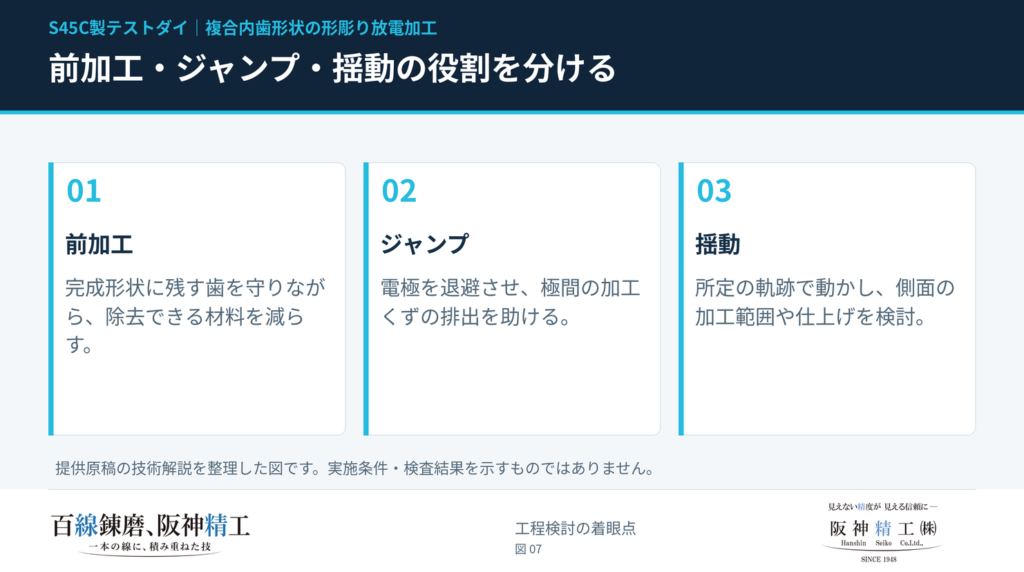
電極を上下へ退避させ、極間の加工くずを排出しやすくする動作がジャンプです。一方、揺動は電極を所定の軌跡で動かし、側面の加工範囲や仕上げに利用するものです。「Z軸に動く」という説明だけで、両者を同じものとして扱わないようにします。
複合内歯形状で揺動を採用する場合には、円周方向へ並ぶ歯面とテーパー面の双方について、電極の移動で掃かれる範囲を確認します。揺動を加えれば任意の減寸誤差を補正できるわけではありません。写真に写る黒い帯状部分だけで、荒・仕上げ電極の使い分けや、揺動条件を判断することもできません。
貫通形状でも、内歯溝の加工くずは自動的には排出されない
今回のダイは、図面と写真から中央が開口した形状を確認できます。ただし、中央が開いていることと、電極周囲の狭い隙間から加工くずが十分に排出されることは別です。
放電による加工くずが極間へ滞留すると、放電の集中や不安定化につながります。深い加工部では、加工液の流れやジャンプ動作による排出を検討します。本件の写真でも周囲の加工液ノズルは確認できますが、それだけで23か所へ均一な流量が確保されたと判断することはできません。
工程の着眼点は、加工液の入口だけでなく出口も確保できているか、電極が深く入った状態でも排出経路が残るか、部分的な放電の集中が起きていないかです。噴射圧やジャンプ量は、写真から推定した値を掲載せず、実際の加工条件で評価します。
仕上がりの確認|直径・歯形・配列・切り替え位置を分けて評価する
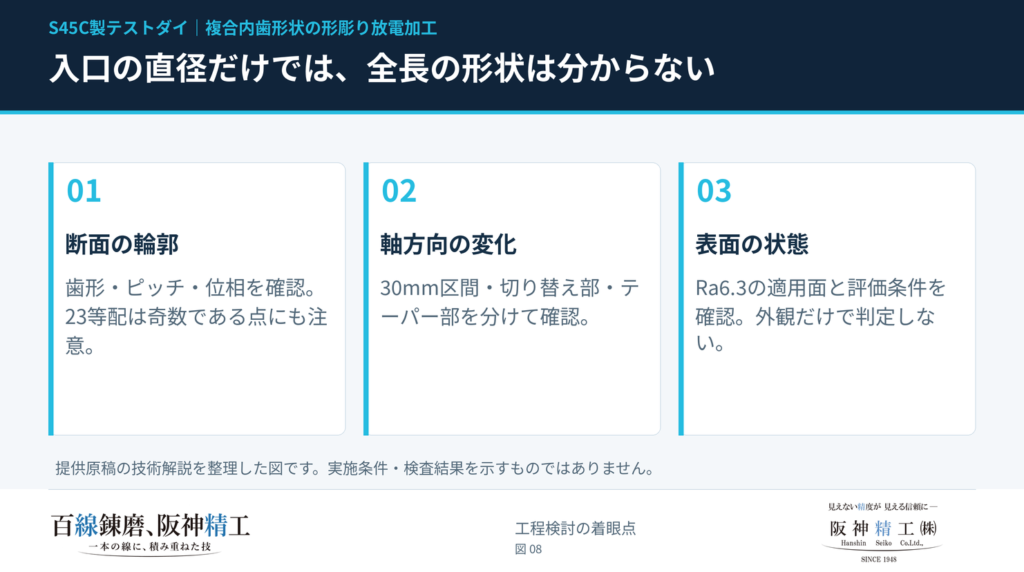
内歯ダイの確認では、入口の直径だけで全長の形状を判断できません。同じ断面の輪郭と、軸方向に変化する輪郭を分けて確認する必要があります。以下は本件の形状から整理した検査計画の観点であり、実際に使用した測定機や検査結果を示すものではありません。
| 評価する内容 | 確認する位置・関係 | 一つの測定だけでは分からないこと |
|---|---|---|
| 内歯の輪郭 | 指定断面での歯面、角度、円弧長さ、幅 | 一つの内径寸法だけでは歯形全体は決まらない |
| 23か所の配列 | 周方向のピッチ、位相、全周の閉じ方 | 一歯の形状が合っていても全周配列は別の評価になる |
| ストレート部 | 30mm区間の複数断面と基準軸の関係 | 入口だけの測定では奥側の変化を把握できない |
| 切り替え部 | 端面からの位置、段差、余分な丸みの有無 | 両端寸法が合っていても境界位置が合うとは限らない |
| テーパー部 | 軸方向に離れた断面の対応する輪郭 | 一か所の直径だけでは勾配を確認できない |
| 表面粗さ | Ra6.3の適用面、測定位置・方向・評価条件 | 外観写真から粗さの数値や適合を判定できない |
23等配では、同じ歯の頂点が直径方向に向かい合わない
23は奇数です。等配された一つの歯の位置から180°反対側へ進むと、11.5ピッチの位置になります。このため、同じ種類の歯の頂点が直径上で対向する偶数歯の場合と、同じ当て方で寸法を扱えるとは限りません。
どの輪郭に測定子を当てるのか、何を測定結果として図面寸法へ対応させるのかを先に決めます。専用ゲージ、輪郭の測定、三次元測定などの選択肢も、形状へのアクセスと要求公差に応じて検討します。
電極の位相ずれは、円周方向の位置ずれになる
一般的な幾何学例として、半径48.5mmの位置で0.01°の位相差があると、円周方向のずれは次の大きさになります。
48.5 ×(0.01 × π ÷ 180)≒ 0.00846mm = 約8.5μm
これは本件の公差や測定結果ではありません。電極の取り付けで中心と高さを合わせても、周方向の位相まで管理しなければ、歯面の対応はそろわないことを示す例です。複数の電極を使用する場合には、交換時の基準の再現性も確認対象になります。
調質材・Ra6.3の指示を、形状精度の保証と混同しない
図面には調質指示と、めっき・焼入れ不要の注記があります。したがって、追加の焼入れを当然の後工程として組み込む説明は適切ではありません。一方、調質材を使うことだけで、素材の残留応力や加工に伴う寸法変化までゼロになるとは扱いません。
また、Ra6.3は表面粗さに関する指示であり、歯形の寸法公差や位置の公差を示す値ではありません。硬さ、形状、位置、表面状態を、それぞれの要求として確認することが必要です。
阪神精工株式会社が対応できること|電極製作を含めて複合内面形状を検討
今回の実績は、テストダイのストレート・テーパー複合内面に対して加工方法を選び、専用電極を製作し、形彫り放電加工へつなげたものです。電極の加工プログラム作成も、製品の形状を成立させるための作業に含まれます。
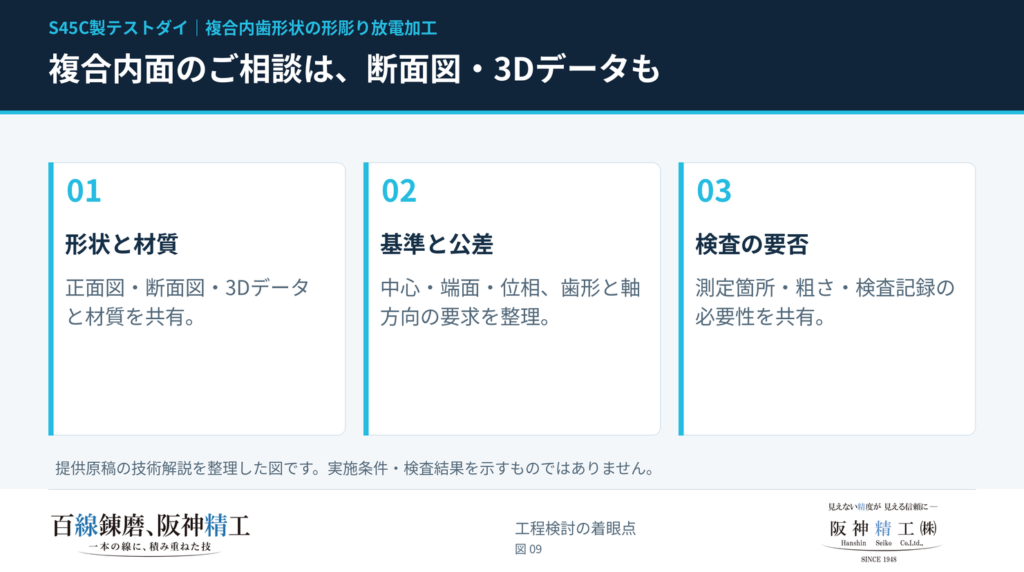
阪神精工では、形彫り放電加工、ワイヤーカット放電加工、切削・研磨などの対応方法を、材質・形状・要求精度から検討します。内歯形状、異形穴、途中で断面が変わる内面などは、正面図だけでなく、断面図や3Dデータもあわせてお送りください。
よくあるご質問
Q.テーパー形状なら、形彫り放電加工を選ぶべきですか?
テーパーだけで決めるものではありません。ワイヤーカットでもテーパー加工は可能です。本件では、途中でストレートからテーパーへ切り替わる一体の内面形状を成立させるため、形彫り放電加工を選択しました。
Q.図面の歯形をコピーして電極にすれば加工できますか?
放電ギャップを見込む減寸、電極の進入方向、加工中の移動、消耗などを考慮する必要があります。複合形状では、各面に対する補正方向と、補正後の境界のつながりも確認します。
Q.銅電極の材質や電極本数は、この写真から分かりますか?
銅電極の具体的な材質記号や、工程全体で使用した本数は分かりません。写真は、電極と加工途中の形状を示すものです。タフピッチ銅・無酸素銅などの区分や荒・仕上げの本数は、製作記録で確認します。
Q.加工後の歯形精度や粗さは、写真だけで確認できますか?
できません。要求仕様に合わせて、断面輪郭、軸方向の形状変化、基準との位置関係、表面粗さなどの確認方法を決めます。
まとめ|複合内歯ダイは、形状の読み取りと電極製作から工程が始まる
本件では、全長83mmの中にストレート30mmとテーパー53mmを持つS45C製ダイを、形彫り放電加工で製作しました。内周23か所の歯形を持つため、軸方向の断面変化と周方向の配列を、一つの電極設計として整理する必要がありました。
電極製作のプログラムに時間をかけた点は、この案件の具体的な製作上の特徴です。図面の記号を正しく読み、歯形・減寸・切り替え位置・基準を対応させることが、複雑な内面形状を加工へつなげる土台になります。
ストレートとテーパーが混在する内面形状を、図面からご相談ください。
テストダイ、内歯形状、複合異形穴などについて、材質・断面図・要求公差・検査の要否をお知らせください。電極製作を含め、形状に合った加工方法を検討します。