8角星型コレットの内径加工|ピン角・テーパーの形彫り放電加工

複雑な内径形状の加工では、寸法精度だけでなく、コーナー部分の形状や加工深さ、工具が届きにくい箇所への対応が重要になります。
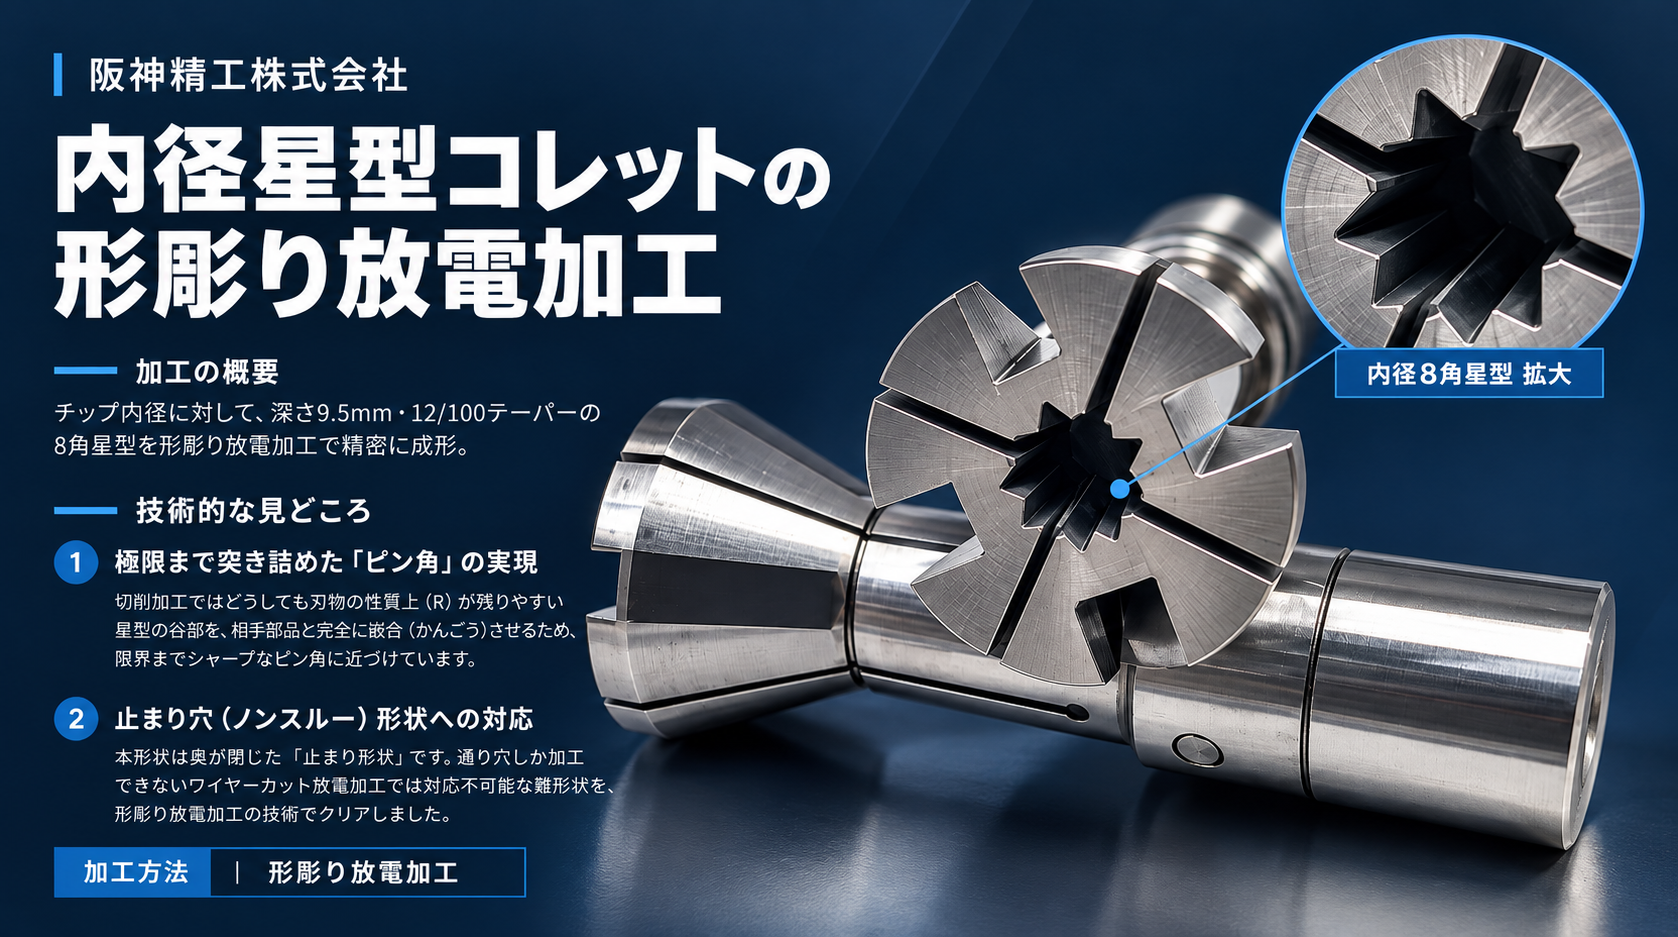
今回ご紹介するのは、内径が8角星型になったコレットの形彫り放電加工事例です。
加工対象には、テーパー12/100の傾斜と、深さ9.5mmの止まり形状があり、さらに星型の谷部分ではシャープなピン角が求められます。
このような形状では、一般的な切削工具では加工しにくいコーナー部分があり、専用電極を使用する形彫り放電加工が有効です。
一方で、形彫り放電加工にも、電極の消耗、加工くずの排出、放電ギャップによる形状変化など、注意すべき点があります。
今回は、これらの課題を踏まえた電極設計や加工条件の工夫についてご紹介します。
加工概要|テーパー付き8角星型コレットの内径加工
今回の加工対象は、内径に8角星型の形状を持つコレット部品です。
加工箇所は底が貫通していない止まり形状で、深さ9.5mm、テーパー12/100という条件が指定されています。
さらに、星型の谷部分では、できる限りシャープなコーナー形状を形成することが求められます。
加工方法には、形彫り放電加工を採用しました。
形彫り放電加工は、加工したい形状に合わせて製作した電極と工作物の間に放電を発生させ、材料を除去する加工方法です。
切削工具が入りにくい複雑な内径形状や、底のあるポケット形状などに対応できることが特徴です。
今回の加工では、特に以下の点が重要となりました。
- 8角星型の複雑な内径輪郭
- テーパー12/100の傾斜形状
- 深さ9.5mmの止まり形状
- 星型の谷部分に求められるピン角
- 電極消耗による形状変化への対応
単に星型の電極を製作して沈めるだけではなく、電極形状と放電条件、加工中の状態を総合的に考慮する必要がある加工です。
難しかった点|複雑な内径形状を加工するうえでの課題
① 8角星型の谷部分におけるピン角の形成
今回の加工で特に難しいのが、8角星型の谷部分に求められるシャープなコーナー形状です。
形彫り放電加工では、電極と工作物の間に微小な放電ギャップを保ちながら加工します。
そのため、電極形状をそのまま製品に転写できるわけではありません。
特に星型の谷部分では、放電ギャップや電極先端の消耗、揺動加工による形状の変化が、完成後のコーナーRに影響する場合があります。
また、今回の形状にはテーパーが付いているため、深さ方向の形状変化も考慮しなければなりません。
テーパー形状を維持しながら、星型の谷部分をどこまでシャープに仕上げられるか。
これが今回の重要な技術的課題です。
② 止まり形状による加工くずの排出
もう一つの難しさが、深さ9.5mmの止まり形状です。
形彫り放電加工では、放電によって除去された材料が微細な加工くず(スラッジ)となって発生します。
貫通形状とは異なり、止まり形状では加工液や加工くずの流れが制限され、底部付近に加工くずが滞留する場合があります。
この状態が続くと、正常な放電が維持しにくくなり、異常放電による加工面の荒れや、加工速度の低下につながる可能性があります。
特に複雑な星型形状では、谷部分などに加工くずが残りやすいことも考慮する必要があります。
そのため、止まり形状の奥まで安定した放電状態を維持することが課題となりました。
③ 電極消耗によるコーナー形状の変化
形彫り放電加工では、工作物だけでなく、加工に使用する電極も少しずつ消耗します。
特に細い突起やシャープな角部などは、電極の形状変化に注意が必要です。
今回のような8角星型の加工では、電極のコーナー部分が摩耗すると、加工後の内径形状にも影響する可能性があります。
また、加工深さが9.5mmあるため、電極先端の消耗は底部の形状や加工深さにも関係します。
加工を進めながら、電極の形状をいかに維持し、最終的な仕上がりにつなげるかが重要でした。
④ 電極そのものの製作精度
形彫り放電加工では、製品を精密に仕上げるために、電極そのものにも高い形状精度が求められます。
今回の電極は、8角星型の輪郭に加えて、テーパー形状や細かなコーナー部分への対応が必要です。
さらに、実際の加工では放電ギャップや仕上げ時の揺動量を見込んで、電極寸法を設計しなければなりません。
つまり、完成品の形状だけでなく、放電加工後に目標形状へ仕上がることを考慮した電極製作が重要になります。
技術的に工夫した点|電極設計から加工条件までのアプローチ
① ピン角を追求するための揺動パターンの調整
今回の加工では、テーパーと星型の複雑なコーナー形状を考慮し、電極の揺動パターンの調整に取り組みました。
揺動加工とは、電極を単純に上下方向へ送るだけでなく、加工中に微小な動きを与える加工方法です。
揺動パターンによって加工面の仕上がりやコーナー形状が変化するため、目的とする形状に応じた設定が重要です。
特に星型の谷部分では、コーナーが必要以上に丸くならないよう、電極の縮小代や揺動量との関係を考慮しました。
テーパーの傾斜と星型輪郭の両方を意識した条件設定が、今回の技術的な工夫の一つです。
② 加工液の流れを考慮したスラッジ排出
深さ9.5mmの止まり形状では、加工中に発生するスラッジの排出が重要になります。
加工くずが滞留すると放電状態が不安定になるため、加工液の流れを考慮した加工条件が必要です。
今回の参考工程では、フラッシングの方向や圧力などを工夫し、止まり形状の底部付近から加工くずを排出することを重視しています。
単に加工速度を優先するのではなく、安定した放電状態を維持できる条件を検討することが重要です。
③ 複数電極の使い分けによる形状精度への配慮
今回の加工では、電極消耗への対策として、荒加工・中仕上げ・最終仕上げの役割を分けた複数電極の使用を考えました。
荒加工では効率的な材料除去を重視し、仕上げ加工ではコーナー部分の形状や寸法精度を重視します。
加工工程を分けることで、荒加工時の電極消耗が最終形状へ与える影響を抑えることが狙いです。
特に最終仕上げでは、電極の角部形状と放電条件の関係を考慮し、星型の谷部分の仕上がりを追求しました。
電極を単なる消耗品として扱うのではなく、加工工程ごとに役割を持たせることが、今回の重要なアプローチです。
④ 電極製作段階からの精度管理
今回のような複雑な形状では、放電加工機での条件設定だけでなく、電極製作の段階から精度を意識する必要があります。
電極の星型輪郭、テーパー、細部のコーナー形状は、完成品の形状に直接関係します。
そのため、電極を製作する際には、加工工具の選定や加工方法、放電ギャップを見込んだ寸法設定など、複数の要素を考慮することが重要です。
また、放電加工で使用する前に電極の形状や寸法を確認することも、加工精度を安定させるうえで大切な工程です。
今回の加工は、電極製作と形彫り放電加工を一体として考える必要がある事例といえます。
阪神精工株式会社が対応できること
内径が複雑な形状を持つ部品では、一般的な切削加工だけでは対応が難しい場合があります。
特に、止まり形状、テーパー、細かなコーナーなどが組み合わさる場合には、形彫り放電加工による対応が有効な選択肢となります。
阪神精工株式会社では、形彫り放電加工をはじめとした金属精密加工に取り組んでいます。
今回のような加工に関連して、次のようなご相談にも対応可否を検討いたします。
- 星型・多角形などの複雑な内径加工
- 止まり穴・止まり形状の放電加工
- テーパー付きの特殊形状加工
- ピン角や小さなコーナーRが求められる加工
- 専用電極を必要とする精密部品加工
- 一般的な切削加工では対応しにくい複雑形状
製品の材質や形状、寸法、公差などを確認しながら、加工方法や電極設計について検討いたします。
まとめ|複雑形状を実現するための電極設計と形彫り放電加工
今回ご紹介したのは、テーパー12/100、深さ9.5mmの止まり形状を持つ8角星型コレットの内径加工です。
特に重要となるのが、星型の谷部分におけるコーナー形状、止まり形状での加工くず排出、電極消耗への対応です。
これらの課題に対して、揺動パターンの調整、加工液の流れへの配慮、電極の使い分け、電極製作段階からの形状管理などが重要になります。
形彫り放電加工の精度は、加工機の性能だけでなく、電極設計や加工条件、段取りの積み重ねによって左右されます。
阪神精工株式会社では、こうした加工上の課題を踏まえながら、お客様の要求仕様に応じた加工方法を検討しています。
複雑な内径形状や特殊コレット、ピン角を必要とする部品の加工をご検討の際は、阪神精工株式会社までお気軽にご相談ください。