金属加工の見積もりはどう決まる?原価構造とコストダウンの実務

Q. 金属加工の見積もりが妥当かどうか、何を見れば判断できますか?
A. 材料費や加工時間に加え、初回だけの準備費用、ロットごとに必要な段取り費用、1個ごとに増える費用を分けて確認します。そのうえで、公差・検査・表面処理・納期などの条件をそろえ、必要数量に対する総額で比較することが重要です。
「同じ図面なのに、加工会社によって見積金額が違う」「1個から10個に増やすと、なぜ単価が下がるのか」「安くしたいが、必要な精度は落とせない」。こうした疑問は、見積もりの金額を工程と費用の発生単位に分解すると整理できます。
- 数量の効果:準備費用を複数個で負担できる一方、追加の段取りや外注ロットが発生することもあります。
- 設計の効果:機能を保ったまま加工しやすい形状に変更できれば、工具・保持方法・仕上げ工程を見直せます。
- 条件共有の効果:図面の版、加工基準、検査範囲などを明確にすると、異なる前提の見積もりを比較する誤りを避けられます。
本記事では、切削加工と放電加工の見積もりを題材に、設計・購買・生産技術担当者が押さえたい原価構造、数量別の計算、VE提案の評価方法を解説します。掲載する金額はすべて説明用の仮定値で、阪神精工の実際の見積価格や業界相場ではありません。
1. 加工概要を原価に分解する|4つの費用と見積価格の関係
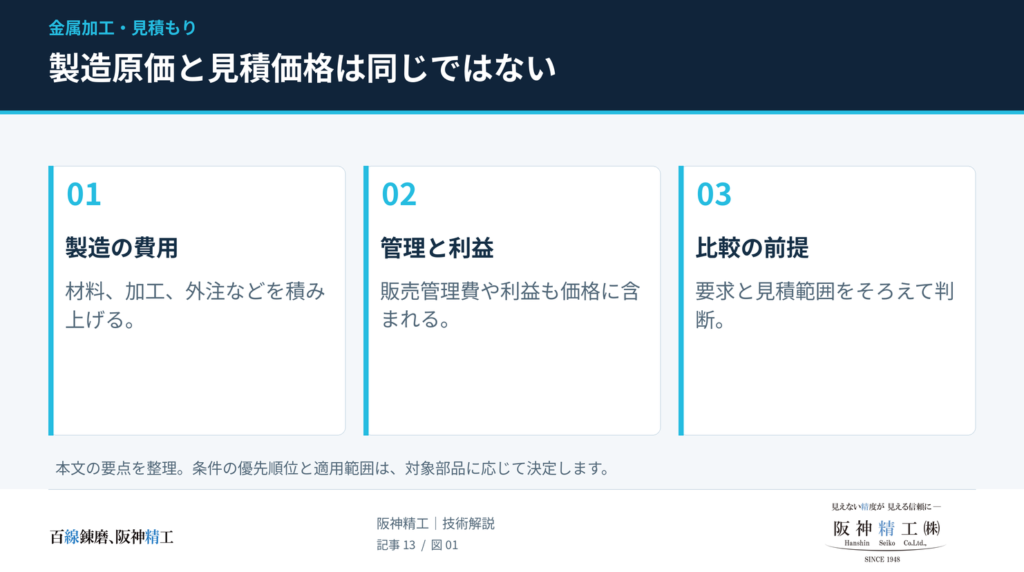
「製造原価」と「見積価格」は同じではない
加工会社の積み上げ方式では、材料・加工・外注などの製造原価に、販売管理費や利益を加えて見積価格を組み立てます。一方、実際の価格決定には需要や競合状況なども関わります。したがって、原価の推定だけで適正な売価を一意に決めることはできません。
積み上げ方式の見積価格 = 製造原価 + 販売管理費 + 利益
※実際の見積書では、間接費や利益が時間単価・部品単価に含まれる場合があります。
以下の4区分は、見積もりを理解するための実務上の整理です。会計上の勘定科目や、すべての加工会社で共通する見積書の様式ではありません。
| 費用区分 | 主な内容 | 増減を左右する条件 | 発注側の確認点 |
|---|---|---|---|
| 材料費 | 購入素材、切断、仕入れ運賃、必要に応じた予備材 | 材種・調質・素材寸法・購入単位・取り数・材料証明の条件 | 完成品の重量ではなく、何をどれだけ調達するか |
| 段取り・技術費 | 工程検討、CAD/CAM、電極・治具の設計製作、取り付け、芯出し、初品確認 | 初回か再注文か、図面改訂、取り付け回数、再使用できる資産の有無 | 初回費用と、毎ロット必要な作業の区別 |
| 実加工費 | 機械占有、作業者の実作業、工具・電極・ワイヤー等の消耗 | 加工量、形状、要求精度、仕上げ回数、加工の安定性 | 時間単価に含む費用と、別途計上する費用 |
| 検査・外注・管理関連費 | 検査準備・測定・記録、熱処理、表面処理、梱包、輸送、案件管理 | 測定項目、検査数量、処理ロット、証明書、分納回数 | 製品単価に含まれる範囲と、別途費用の条件 |
材料費は「完成重量×kg単価」だけでは求められない
完成品が軽くても、大きな素材から深く削り込む場合は、購入重量と除去する量が増えます。また、取り付けに必要なつかみ代や仕上げ代まで削る前提で素材を選ぶため、完成寸法と購入寸法は必ずしも一致しません。
比較する際は、素材購入費+切断・前加工費+削り出し費用を一組で評価します。六面を加工した素材などを使う案では購入費が上がっても、準備工程を減らせるかを確認します。取り数が増えても端材が必ず再利用できるとは限らず、スクラップの売却益も全額が値引きになる前提にはできません。
「固定費・変動費」より、発生する単位を確認する
段取り費をすべて「ロットに依存しない固定費」と呼ぶと、再注文時の価格を読み違えます。実務では、次の3階層に分けると比較しやすくなります。
| 発生単位 | 代表例 | 数量を増やしたとき |
|---|---|---|
| 初回・図面改訂単位 | 新規の工程設計、プログラム、専用治具、測定プログラムの作成 | 同じ内容を再使用できれば、1個あたりの負担は薄まる |
| ロット・段取り単位 | 機械への取り付け、原点設定、初品確認、外注処理の立ち上げ | 1ロット内では分散できるが、ロットを分けると再発生し得る |
| 1個・加工量単位 | 材料、実加工、着脱、個別検査、個別梱包 | 基本的に数量に応じて増えるが、単価は材料購入条件や工程で変わる |
ここでいう「初回費用」「ロット費用」は、見積もりの説明上の分類です。給与や設備費が会計上の固定費でも、案件別積算では時間に配賦することがあります。会計上の固定費と、1ロットに配賦する段取り費は区別してください。
2. なぜ1個と10個で単価が変わるのか|初回・リピート・分割発注
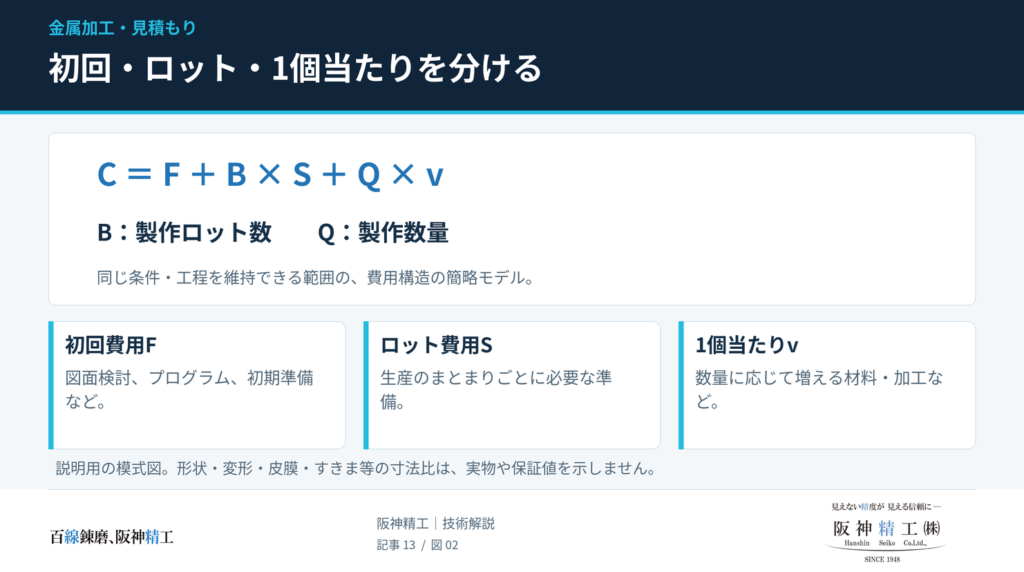
数量差を説明する基本モデル
費用構造を単純化し、初回費用をF、1ロットの準備費用をS、製作ロット数をB、必要数量をQ、1個あたりの費用をvとします。同じ条件・同じ工程を維持できる範囲では、次の式で数量の影響を確認できます。
対象費用の総額 C = F + B × S + Q × v
1個あたりの対象費用 = C ÷ Q
例として、初回費用F=20,000円、ロット準備費S=12,000円、1個あたりの材料・加工費v=6,000円と仮定します。初回の1ロット製作なら、準備費は合計32,000円です。
| 製作数量 | 初回+ロット準備費 | 材料・加工費の合計 | 対象費用の総額 | 1個あたり |
|---|---|---|---|---|
| 1個 | 32,000円 | 6,000円 | 38,000円 | 38,000円 |
| 5個 | 32,000円 | 30,000円 | 62,000円 | 12,400円 |
| 10個 | 32,000円 | 60,000円 | 92,000円 | 9,200円 |
| 20個 | 32,000円 | 120,000円 | 152,000円 | 7,600円 |
この例では、1個から10個に増やすと1個あたりの費用は約75.8%下がります。ただし、支払対象となる総額は増えています。また、この計算には外注処理・出荷関連費・販売管理費・利益・消費税などを含めていません。単価差の仕組みを示す計算であり、そのまま販売見積には使えません。
10個を一度に作る場合と、1個を10回作る場合は違う
同じ仮定で、初回のプログラム等をすべて再使用できるとします。10個を1ロットで製作する場合は92,000円ですが、1個ずつ10ロットで製作すると、20,000+12,000×10+6,000×10=200,000円です。年間合計数量が同じでも、製作ロット数が違えば準備費用は変わります。
一括製作後の分納なら、加工の段取りを共有できる可能性があります。一方、保管・在庫管理・複数回の出荷には別の費用が発生し得ます。「10個の見積もり」を依頼するときは、一括製作・一括納入、一括製作・分納、都度製作のどれかを伝えてください。
リピートでも、段取り費がすべてなくなるわけではない
同じ10個を再注文し、F=20,000円が不要なら、対象費用は72,000円、1個あたり7,200円になります。ただし、これは図面改訂がなく、プログラムや治具を再使用できる仮定です。図面の照合、再取り付け、原点設定、初品確認まで不要になるとは限りません。
将来の注文予定は、専用治具や材料手配を検討するうえで有用です。ただし、内示数量と確定発注数量は別です。将来注文が未確定の段階で、初回費用を将来の数量に分散することを当然の前提にせず、費用回収の条件を双方で確認します。
数量が増えても、単価が下がり続けるとは限らない
加工時間そのものが支配的な部品では、準備費を分散しても単価の低下は小さくなります。追加の治具や工具・電極、設備の再段取り、外注先でのロット分割などが必要になる数量では、費用が段階的に増える場合もあります。
また、2個目以降の条件最適化は可能性の一つですが、数量を増やすだけで高速加工や無人運転が可能になるわけではありません。品質を維持できる条件、着脱方法、切りくず処理、監視方法などが成立していることが前提です。
3. 機械チャージの読み方|時間単価の高さと総額の高さは別
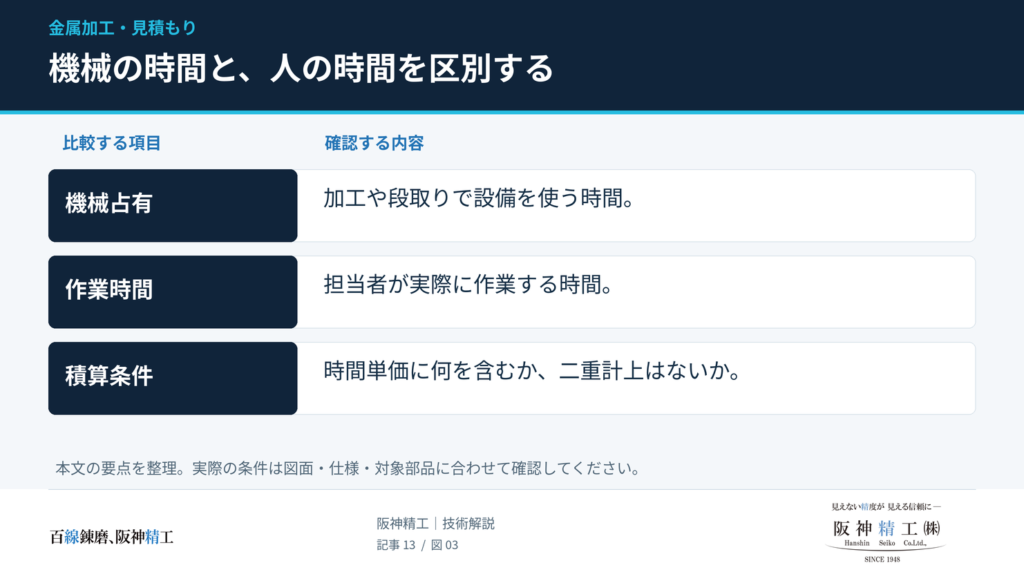
人の時間と、機械を占有する時間を分けて考える
時間単価には、設備費のみの単価と、作業者・間接費などを含む複合的な単価があります。積算の方式が違えば、同じ「円/時間」でも比較対象は同じではありません。人と設備の時間を別々に管理する原価計算の考え方も示されています。
工程費の考え方 = 設備の占有時間 × 設備の単価
+ 人の実作業時間 × 労務の単価 + 個別の消耗費等
※複合チャージに含む費用は、重ねて加算しません。
長時間の自動運転でも、設備・消耗品・保守などの費用は残ります。一方、作業者が常時張り付く工程と同じ人数・同じ時間の人件費を、そのまま加える方式とも限りません。見積もりを読む際は、単価の数字より先にその単価が何を含むかを確認します。
高い時間単価でも、工程全体が短ければ有利になり得る
説明用に、同等の完成品質を満たす2案を考えます。比較に含む時間と費用の範囲をそろえたうえで、案Aが8,000円/時間×5時間=40,000円、案Bが12,000円/時間×2.5時間=30,000円なら、時間単価の高い案Bの対象工程費は小さくなります。
ただし、案Bで専用治具や追加の準備が必要なら、その費用も加える必要があります。5軸加工や放電加工についても、設備名だけで高い・安いを決めず、取り付け、加工、工程間の移動、仕上げ、検査を含めた工程案として比較します。この結論は時間×単価の計算に基づくもので、特定設備の価格優位を保証するものではありません。
機種別の全国共通チャージや、特急対応の一律倍率は、条件をそろえた根拠がなければ提示できません。個別条件をそろえないまま、特定の金額を相場として判断しないことが大切です。見積額は対象図面・数量・加工範囲・納期を指定して確認してください。
4. 見積もりを難しくする点|公差・小R・薄肉・基準の読み取り
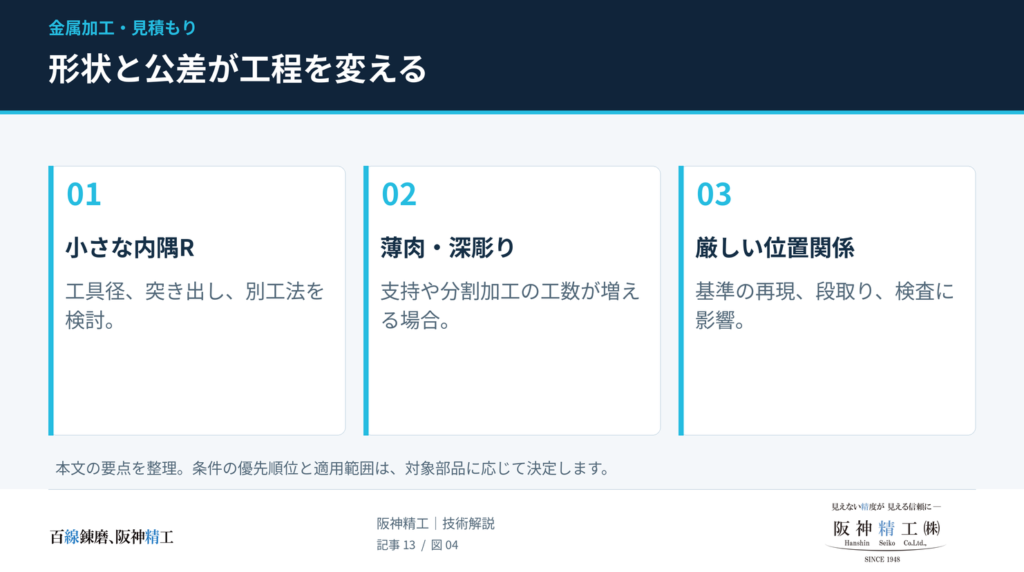
コストに影響するのは、単に「厳しい数値があるか」だけではありません。その数値を、どの面を基準に、どの工程で作り、どう確認するかが重要です。たとえば、加工しにくい内隅形状と、取り付け直しの多さは、それぞれ工具と段取りの負担を増やす要因になります。
| 図面・形状条件 | 見積もりで検討すること | 設計側の相談例 |
|---|---|---|
| 深いポケットと小さい内隅R | 工具径、突出し、仕上げ方法、底付きか貫通か | 干渉しない範囲でRを広げる、逃げ形状を設ける |
| 薄肉・細長い形状 | 保持による変形、加工中のたわみ、取り外し後の確認 | 許される肉厚、補強部、取り付け用の余肉を相談する |
| 複数面にまたがる位置・姿勢の要求 | 基準の作り方、取り付け直し、加工と検査の基準合わせ | 組立機能に対応する基準と重要寸法を明示する |
| 広範囲の厳しい公差・表面粗さ | 仕上げ工程、測定箇所、工程内確認の負担 | 機能面と非機能面を分け、必要な箇所へ指示を絞る |
| 熱処理・表面処理後に厳しい寸法 | 処理前後の加工順、取り代、最終検査のタイミング | 最終的に公差を満たす工程段階を明記する |
| 材種・素材寸法の限定 | 入手性、加工性、素材からの取り数、証明書の確保 | 必要特性を明確にし、代替材・素材形状の候補を相談する |
公差を緩める前に、機能と検査方法を合わせる
厳しすぎる公差は追加の仕上げ工程を招く一方、緩めすぎれば組み立たなくなる可能性があります。公差は「安くするために広げる」のではなく、相手部品との関係や必要機能から判断します。
たとえば、はめあい穴は変更不可、外周の逃げ面は変更相談可、と区別して伝える方法があります。同時に、加工後・熱処理後・めっき後のどの状態で確認する寸法かをそろえます。表面粗さも、数値だけでなく対象面を明確にします。
なお、Ra1.6という指示だけで研削加工が必須になるわけではありません。選べる工法は材質・形状・加工条件などによって変わります。また、厳しい公差の指示と、全数の実測値を記録して提出する要求は別です。製品の要求と提出書類の要求を混同しないことが、見積条件の整理につながります。
材質変更は、加工性だけで決めない
SUS304から別鋼種への変更などを提案する場合は、耐食性、強度、溶接、使用温度、調達仕様まで確認します。「溶接をしないから変更可能」といった一つの条件だけでは判断できません。素材板厚の変更も、剛性や組立高さ、仕上げ代などに影響しないことを設計側で確認してから承認します。
5. ワイヤー放電・形彫り放電の見積もりで確認すること
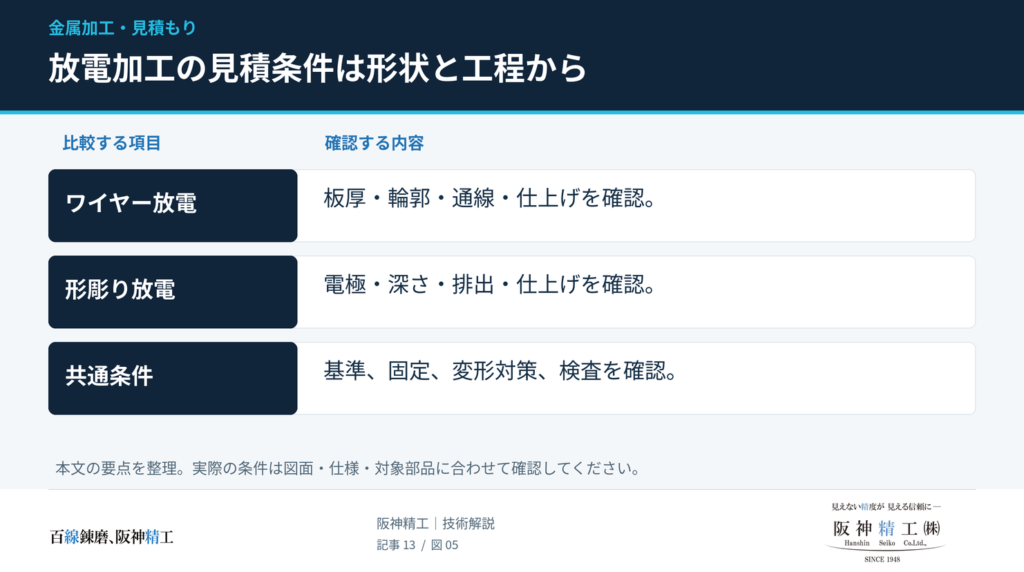
ワイヤー放電加工は「板厚と周長」だけで決まらない
ワイヤー放電加工は、細いワイヤー電極で導電性材料を切り進める加工です。高硬度材の輪郭加工などに利用されます。見積もりでは、基本的な経路と板厚に加えて、仕上げ要求、取り付け、切り落とす部分の扱いを確認します。
| 確認する情報 | 積算・工程検討への影響 | 依頼時に伝える内容 |
|---|---|---|
| 加工経路・輪郭数 | 切断経路の長さ、進入・退避、輪郭ごとの開始処理 | 完成輪郭、加工箇所、輪郭の数 |
| 板厚・段差・全体形状 | 加工条件、加工液の供給、ノズルとの位置関係 | 切断部の厚みと、保持を含むワーク全体の形状 |
| 公差・真直度・表面粗さ | 荒加工と仕上げの工程、加工後の測定 | 必要な精度を、対象箇所ごとに明示 |
| 内隅R・溝幅・テーパー | ワイヤー径、補正、加工条件、機械との適合 | 許容できる内隅Rや逃げ、角度、上下形状 |
| スタート穴・基準面 | 前加工の要否、取り付け、芯出し | 穴の有無・位置、使用できる基準、支給時の状態 |
| 切り抜き部と保持 | 落下・移動への対策、つなぎ部の処理、取り外し順 | 製品側と不要側、保持制限、つなぎ部の可否 |
時間を整理する概念式は、次のように表せます。Lは各加工パスの経路長、vはその条件での実効的な進行速度です。
概算の設備占有時間 ≈ Σ(各パスのL ÷ v)
+ 結線・位置決め・取り外し等、設備を占有する補助時間
これは一定の速度で見積もるための単純化したモデルです。実際の速度は角部や加工状態でも変わるため、経路長だけから価格を断定できません。CAM準備や機外作業は別に整理し、機械上の段取りを含めた場合は他の費目との重複を避けます。
仕上げ回数については、加工面の要求と設備の制御により、必要となる条件が変わります。メーカーの公開例でも、加工回数と面粗さ・寸法差を関連づけた説明がされています。「この面粗さなら必ず何回」と一律に決めず、対象図面と材質で確認することが重要です。
形彫り放電加工は、電極の準備と消耗まで含めて考える
形彫り放電加工では、電極の形を利用してワークを加工します。電極製作が必要で、電極の消耗も工程を左右します。このため、放電している時間だけで見積もりを比較すると、準備費用を見落とします。
確認するのは、電極の設計・材料・製作・取り付け、必要本数、荒加工と仕上げの分担、深さ、加工くずの排出、製品側の精度です。加工速度・面粗さ・電極消耗などは相互に関連するため、単に加工を速くすれば同じ品質で費用を下げられるとは限りません。
リピート時も、保管した電極がそのまま使えるか、摩耗や改訂によって追加製作が必要かを確認します。初回の電極費を支払ったことと、以後の電極費が不要になることは同義ではありません。
放電加工を使う案は、切削との工程全体で比較する
高硬度材、工具が入りにくい形状、貫通した異形輪郭などでは、放電加工を候補に加えることで工程案が広がります。一方、電極製作や仕上げ加工が増える場合もあります。
たとえば、「除去量の多い部分は切削し、残った小さな形状を放電で仕上げる」という分担を検討する際は、放電時間の短縮だけでなく、追加の取り付けや基準合わせも加えて比較します。これは工程検討の例であり、特定形状でのコスト低減を保証するものではありません。
6. 技術的に工夫する点|VE提案を費用に結びつける
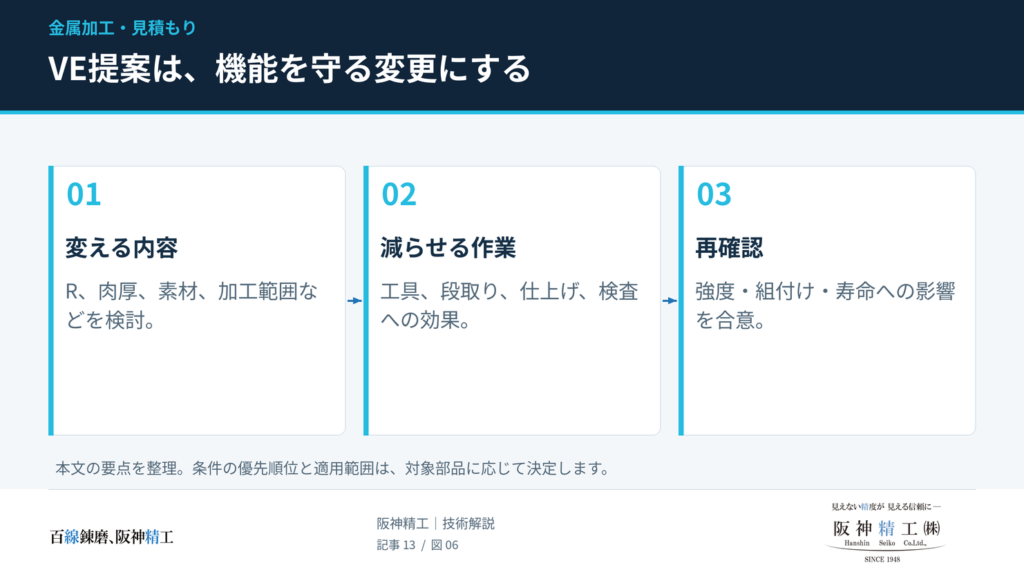
VE提案は、必要な働きを維持しながら、形状・材料・工程を見直す検討です。発注側と加工側が相談する際は、「何を変えるか」「どの作業が減るか」「何を再確認するか」を一組にすると判断しやすくなります。
| 見直す項目 | 期待できる工程上の効果 | 変更前に確認すること |
|---|---|---|
| 内隅Rの拡大・逃げ追加 | 工具径の拡大、小径工具による仕上げの軽減 | 相手部品との干渉、強度、シール性、残す肉厚 |
| 機能面への精度指示の集約 | 非機能面の加工・測定負担の見直し | 組立時の基準、累積誤差、接触範囲 |
| 基準・取り付け方法の整理 | 位置合わせや取り付け直しの削減 | 保持跡の許容範囲、保持時と解放後の変形 |
| 標準素材・前加工済み素材の利用 | 切断・面出しなどの前加工の見直し | 仕上げ代、平面度、素材状態、材料証明 |
| 一体部品の分割 | 工具の進入性を改善し、加工しやすい部品へ分ける | 締結部品、組立工数、剛性、位置再現性、気密性 |
| 共通化・一括製作 | 類似部品の段取りや材料手配を共有する | 在庫、版違い、識別管理、必要数量の確度 |
内隅Rや加工面数の見直しによって、工具・段取りの負担を減らす考え方は、加工サービスの公式資料でも示されています。ただし、Rを大きくしても、別の深溝や工具進入制限が残れば工程は変わらない場合があります。変更案だけでなく、変更後の工程案を確認します。
専用治具への投資が有利になる数量を計算する
単品向けの工程と、専用治具を使う工程では、初期費用と繰り返し費用の関係が変わります。以下は、同じ品質を満たし、比較範囲をそろえた説明用のモデルです。
案A:初期費用20,000円 + 1個あたり8,000円 × Q
案B:初期費用80,000円 + 1個あたり5,000円 × Q
同額になる数量 =(80,000 − 20,000)÷(8,000 − 5,000)= 20個
| 数量 | 案A | 案B | この条件で有利な案 |
|---|---|---|---|
| 1個 | 28,000円 | 85,000円 | 案A |
| 10個 | 100,000円 | 130,000円 | 案A |
| 20個 | 180,000円 | 180,000円 | 同額 |
| 30個 | 260,000円 | 230,000円 | 案B |
この例では21個以上で案Bの総費用が小さくなります。しかし、治具を使用できる期間内に必要数量が出るか、設計変更がないか、補修・再認定・保管費がどうなるかで結論は変わります。図面が固まる前の試作と、繰り返す生産品では、適した投資判断も同じではありません。
VE提案の承認は、変更前後の比較で行う
提案を採用するときは、変更箇所を示した図面、残す機能、見直す工程、費用差、検査方法をそろえます。承認済みの図面版と適用開始ロットを明確にし、設計変更を口頭の了解だけで進めないことが、手戻り防止につながります。
7. 検査・外注・支給材|見積もりの抜けを防ぐ条件整理
検査すること、記録すること、証明することを区別する
「検査成績書が必要」という指示だけでは、測定する寸法や数量、提出する記録が伝わりません。また、ミルシートは材料に関する証明で、完成部品の寸法測定データとは役割が異なります。材料メーカーの説明では、ミルシートには材質、管理番号、成分値、機械的特性などが記載され、項目はメーカーや条件で異なります。
| 要求 | 確認する内容 | 注意点 |
|---|---|---|
| 寸法検査成績書 | 寸法番号、測定値、対象個体、全数・抜取、提出様式 | 全寸法を記録するのか、指定寸法のみかを明示 |
| 幾何公差の測定結果 | 基準、測定方法、対象形状、測定条件、報告内容 | 必要な判定を行える測定方法かを確認 |
| ミルシート | 必要な証明項目、材料の管理番号、材料との対応づけ | 完成品の寸法精度を証明する書類ではない |
| 熱処理・表面処理の記録 | 処理内容、硬さ・膜厚等の必要項目、対象ロット | 求める項目と発行可否を見積もり時に確認 |
測定データの提出範囲を絞っても、図面に指定された品質要求がなくなるわけではありません。また、全数検査から抜取検査への変更は、価格だけを理由に決めず、部品機能、工程の安定性、顧客の品質要求を踏まえて合意します。
外注処理の最低料金は、数量以外の条件でも変わる
熱処理や表面処理には、最低料金が設定される場合があります。ただし、「1個でも20個でも同額」とは限りません。処理種別、寸法・重量・表面積、治具掛け、マスキング、処理ロットの分割、証明書など、外注先の積算条件を確認します。
最低料金Mと従量費r×Qを比較する方式なら、概念的にはmax(M, r×Q)と表せます。一方、基本料金に従量費を加える方式もあります。どちらの料金方式かがわからないまま、最低料金だけを数量で割って単価を予測しないことが重要です。
支給材の追加工では、加工前の状態が見積条件になる
支給品は、材質だけでなく、熱処理の有無、現在寸法、仕上がり状態、使用できる基準、追加工箇所、予備品の有無を共有します。受入確認や位置合わせが必要なら、材料購入費が不要でも加工費が単純に安くなるとは限りません。
高価な支給品や再調達できない部品では、対象範囲、受入時の確認方法、加工中に問題が見つかった場合の連絡方法まで事前に確認すると、条件の食い違いを減らせます。
8. 相見積もりは「同じ完成品・同じ条件」にそろえる
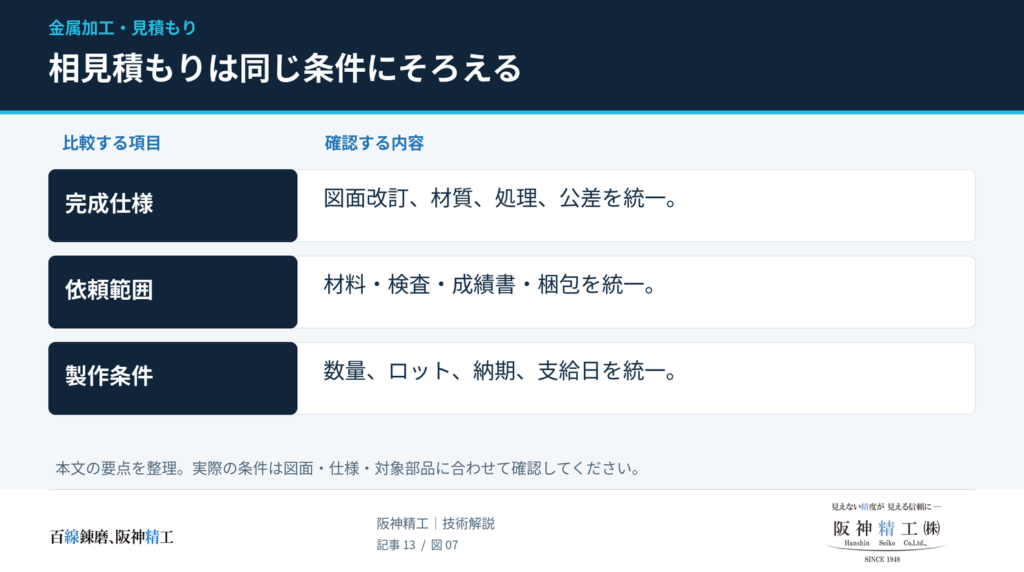
見積差を確認するときは、金額だけで品質の良し悪しを決めつけないことが重要です。保有設備、得意な形状、材料手配、治具の蓄積、稼働状況によって、同じ要求を満たす工程でも価格差は生まれ得ます。逆に、見積範囲が違えば、金額だけを比較しても判断できません。
| 比較軸 | そろえる条件 | 差額の確認に使える質問 |
|---|---|---|
| 図面・データ | 図番、改訂、2Dと3Dの整合、追加仕様 | どの版・どの仕様を前提とした見積もりですか |
| 材料と支給範囲 | 材質、調質、素材寸法、支給か調達込みか | 材料と前加工は、どこまで含まれていますか |
| 完成状態 | 熱処理、表面処理、仕上げ、バリ・エッジ処理 | どの状態で納入されますか |
| 品質・検査 | 重要寸法、検査範囲、記録、材料証明 | 検査と提出書類の範囲を確認できますか |
| 数量と費用 | 発注数量、製作ロット、初回費用、送料、税 | 初回のみの費用と、再注文時にも必要な費用は何ですか |
| 納期と有効期限 | 図面確定・材料入荷等の起算条件、分納、見積期限 | この納期は、何がそろった時点から数えますか |
安い見積もりに対する、実務的な確認方法
「公差を守らないのではないか」「外注するから品質が悪いのではないか」と推測するのではなく、要求仕様の受諾範囲、検査方法、責任窓口を確認します。外注工程の利用そのものは、品質の良否を示すものではありません。
一方、厳しい要求があるのに、確認すべき前提や除外事項が曖昧な場合は、発注前に具体化します。価格差の理由を「工程の工夫」「見積範囲」「取引条件」に分けて聞くと、判断に使える回答を得やすくなります。
「必要な分を使うまで」の総費用で考える
発注側の総調達コストの比較範囲
購入額 + 手配・受入の工数 + 輸送・保管 + 組立・追加仕上げ
+ 設計変更や余剰在庫に伴う追加負担
単価が下がるからといって、不要な数量まで買えば得になるわけではありません。需要が未確定なら、一括製作案と小分け製作案を、在庫や改訂の可能性も含めて比較します。将来の不具合や廃棄の費用を数字で加える場合も、根拠のない確率を置かず、実績や合意できる前提を使ってください。
9. 見積もり相談で伝える5つの要点と依頼テンプレート
| 確認事項 | 具体的に伝えること |
|---|---|
| ① 数量・用途・改訂 | 図番と版、試作か継続品か、今回数量、数量別見積、将来予定の確度、製作ロット |
| ② 必須の品質条件 | 機能上重要な寸法と基準、粗さ対象面、処理後の要求、変更不可の箇所 |
| ③ 変更相談できる条件 | 内隅R、逃げ、材質・素材形状、分割構造などの許容範囲と承認者 |
| ④ 納期・支給・納入条件 | 必要日、図面確定日、支給品の状態と入荷予定、一括か分納か、納入先 |
| ⑤ 検査・証明・比較範囲 | 測定項目と数量、記録様式、ミルシート、処理証明、初回費用・送料等の区分 |
納期に調整余地があれば、必須日と希望日を分けて伝えます。短納期の追加費用や、余裕のある納期での価格差は案件次第です。一律の特急倍率や値引きを前提にせず、通常納期案と希望納期案を比較すると判断しやすくなります。
そのまま使える見積もり依頼文例
件名:金属部品の見積依頼/図番[   ]・改訂[   ]

添付図面の加工について、下記条件で見積もりをお願いいたします。

【図面・用途】
・図番/改訂:
・用途・相手部品との関係:
・添付資料:2D図面[ ]、3Dデータ[ ]、写真[ ]
・2Dと3Dに相違がある場合:加工前に確認をお願いします。

【数量・納期】
・今回の必要数量:
・比較したい数量:1個/5個/10個など
・将来予定:[確定発注・内示・検討段階]/想定数量・時期:
・希望納期/必須納期:
・製作・納入:一括製作・一括納入/一括製作・分納/都度製作

【材料・完成状態】
・材質/調質・熱処理状態:
・材料調達:材料込み/支給
・支給時の寸法・基準・状態/支給予定日:
・熱処理・表面処理・仕上げの要求:

【品質と変更相談】
・重要寸法/基準/変更不可の箇所:
・公差を満たす最終状態:
・内隅R、材質、素材寸法など、変更を相談できる範囲:
・設計変更は、当方承認後の図面で適用をお願いします。

【検査・見積範囲】
・検査項目/対象数量/提出データ:
・ミルシート/熱処理・表面処理の証明:
・初回費用、治具・電極費、送料、税の扱い:
・再注文時に変わる費用や、見積前提・除外事項:

必要機能を満たす範囲で、加工しやすい形状や工程の提案も歓迎します。
仕様の不明点、加工可否、追加で必要な資料があればお知らせください。
すべての項目が決まっていなくても、未定の部分を明示して相談できます。図面の仕様が確定していない場合は、概算の前提を付け、仕様確定後に正式見積もりへ更新する進め方を相談してください。
10. よくある疑問|価格だけで判断しないために
Q. 競合より高いなら、段取り費を削ってもらえばよいのでは?
A. まず、段取りの中身と必要性を確認します。図面照合、取り付け、基準合わせ、初品確認など、品質を成立させる作業を省くと別の負担につながりかねません。形状変更や共通化によって作業自体を減らせるかを相談する方が、継続的な改善につながります。
Q. そこまで細かく見積もりを分析すると、購買の手間が増えませんか?
A. 増える可能性はあります。小額の単発品すべてに詳細分析を求めるのは、かえって非効率です。初めての取引、繰り返し購入する部品、大きな価格差が出た案件、品質上重要な部品に絞り、まず図面版・完成仕様・数量・納期・検査の5条件をそろえる方法が実務的です。
Q. 原価の詳しい内訳を開示してもらわないと比較できませんか?
A. 必ずしも必要ありません。加工会社の内部レートや利益まで一律に開示してもらうことより、何が含まれ、何が条件付きかを確認することが先です。「初回費用を分けた場合」「数量を変えた場合」「形状を変更した場合」の比較見積もりでも、十分に判断材料を得られます。
Q. 公差や検査を緩められない部品は、コストダウンできませんか?
A. 品質条件を維持したまま、材料の取り方、取り付け、工程の組み合わせ、発注ロットを検討する余地はあります。ただし、費用が下がるかは個別条件次第です。工程の安定性や必要な確認まで削らないことを前提に相談してください。
11. 阪神精工株式会社が対応できること
阪神精工株式会社は、神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、切削・研磨を組み合わせた加工を検討しています。単品・試作・小ロットの精密部品や試験片など、全国から加工のご相談を承っています。
見積もりのご相談では、図面、材質・熱処理状態、数量、希望納期、支給品の有無をお伝えください。コスト面の相談がある場合は、重要な寸法や機能と、変更を相談できる条件も添えていただくと、検討内容を共有しやすくなります。
加工可否、工程、検査方法、費用は、個別の形状と要求条件を確認したうえでご案内します。
図面から、加工方法と見積条件をご相談ください。
ワイヤーカット放電加工 / 形彫り放電加工 / 加工実績
12. まとめ|価格交渉の前に、変えられる条件を見つける
金属加工の見積もりを読むには、材料費・段取り費・実加工費・検査や外注関連費を把握し、それぞれを初回・ロット・1個単位に分けることが有効です。比較する条件がそろえば、数量をまとめる効果と、形状や工程を変更する効果を区別できます。
費用を下げるために必要な品質を曖昧にするのではなく、必要な機能を明確にしたうえで、加工しやすい条件を探る。そのための情報交換が、納得できる見積もりと、継続しやすい取引につながります。
3行で押さえると:
① 部品代には、材料を買うお金、準備するお金、作るお金、確かめるお金が含まれます。
② まとめて作ると準備の負担は減りますが、必要以上に買うと在庫の負担が増えます。
③ 必要な働きと変えてよい部分を伝えると、作り方を一緒に見直せます。
例外として、設計変更が多い試作、需要が未確定の部品、数量を増やすと別工程が必要になる部品では、まとめ発注が最適とは限りません。計算例の比率を個別案件へそのまま当てはめず、条件をそろえて確認してください。