
SUS304大物ワイヤーカット加工|φ306×高さ370mmのフレーム製作

Q.SUS304の大物部品を大きく切り離すとき、歪みを抑えるには?
A.材料の残留応力と、切断によって変化する部品の剛性を考慮し、切り離す順序を組み立てることが重要です。 ワイヤーカットは非接触で加工する方法ですが、材料内部に残った応力が解放されることによる変形までなくなるわけではありません。芯出し・保持方法とあわせて、加工途中にどの部分が残り、どのタイミングで切り離されるかを検討します。
今回ご紹介するのは、外径φ306mm・高さ370mmのSUS304製コップ形状ワークから、「揚収ブイ離脱装置フレーム」を製作した事例です。
円筒状の側壁から3箇所を大きく切り離し、開口部とアーチ状の輪郭を持つフレームへ加工しました。
加工のポイントは、複雑な輪郭を切り出すことに加え、材料を取り除く過程で起こる形状変化を見込み、歪みを抑えながら加工を進めることにあります。
加工概要

| 項目 | 内容 |
|---|---|
| 製品名 | 揚収ブイ離脱装置フレーム |
| 材質 | SUS304 |
| ワーク外径 | φ306mm |
| ワーク高さ | 370mm |
| 加工前の形状 | コップ形状の円筒ワーク |
| 加工方法 | ワイヤーカット放電加工 |
| 加工内容 | 3箇所の大きな切り離し・形状くり抜き |
| 加工後の特徴 | 開口部とアーチ状の輪郭を持つフレーム形状 |
| 主な技術課題 | 残留応力の解放と剛性変化に配慮した切り離し順序、芯出し・段取り |
※高さ370mmはワークの外形寸法です。ワイヤーが実際に材料を切断する厚さとは区別して扱います。
加工前は円筒状の側壁が連続しているため、まとまりのある形状です。一方、加工後は側壁の大部分が取り除かれ、柱状に残る部分と上部の曲線を含むフレーム形状になります。
完成形状だけでなく、そこへ至る途中で部品の状態が大きく変わることが、この加工の難しさです。
難しかった点①|切り離しによって材料内部の力の釣り合いが変わる
SUS304の残留応力を見込んだ工程が必要
金属材料には、素材製造や前工程の加工などによって、外から力を加えていない状態でも内部に応力が残ることがあります。これを「残留応力」と呼びます。
残留応力がある材料から一部を切り離すと、それまで内部で保たれていた力の釣り合いが変化します。その結果、残った部分が開く、閉じる、反るなどの変形につながる場合があります。ワイヤーカットでも、切り離しや中子の除去による応力バランスの変化は、精度に影響する要因です。
ただし、SUS304であれば必ず強い残留応力があるわけではありません。応力の大きさや分布は、素材の製造履歴、熱処理、前加工、形状などによって異なります。
今回のように、円筒状の側壁を大きく取り除く加工では、材料内部の応力が切断によって解放されることを見込み、切り離し順序を検討する必要がありました。
非接触加工でも、材料自身の変形は起こり得る
ワイヤーカットは、細いワイヤーと加工物の間に放電を発生させ、その熱を利用して材料を除去する加工方法です。刃物を押し付けて削る方法とは異なり、非接触で輪郭を加工します。
この特徴は、切削による機械的な負荷を避けたい加工で利点になります。
一方、材料を取り除けば、残留応力の釣り合いや部品の形状は変わります。そのため、加工方法をワイヤーカットに変えるだけで歪みの問題が解決するとは限りません。
加工機が狙った軌跡を動くことと、加工物がその形状を保つことの両方を考える必要があります。
難しかった点②|3箇所を抜くにつれて、フレームの剛性が変わる
剛性とは、力を受けたときの「変形しにくさ」です。
加工前のワークは、円筒状の側壁がつながっています。しかし、開口部を形成していくと、その連続性が失われ、残った部分が形状を支える構造へ変わります。
このため、加工前と加工後だけでなく、1箇所を切り離した段階、さらに切り離しが進んだ段階でも、部品の変形しやすさを考慮する必要があります。
今回の工程検討で重要になるのは、次のような視点です。
- 切断が進むことで、どの部分のつながりが失われるか
- 加工途中に、どの部分が形状を支えるか
- 柱状に残る部分へ、変形の影響が現れないか
- 最後のつながりを切り離したとき、製品側と除去側がどう動き得るか
同じ完成形状を目指す場合でも、途中で残る材料の状態は切断順序によって変わります。
大きな開口部を持つフレーム加工では、完成図面の輪郭だけでなく、加工途中の形状も含めて工程を組み立てることが重要です。
技術的に工夫した点①|切り離し順序を事前に検討する
今回、特に重視したのは、歪みを抑えるための切り離し手順です。
加工する輪郭を決めることに加え、3箇所をどの順序で切り離すか、加工が進むにつれて残る部分の状態がどう変わるかを事前に検討しました。
「どの線を加工するか」と「どのタイミングで材料のつながりを断つか」を、あわせて考えた工程です。
切り離しによる応力の解放を段階的に進めることを意識し、形状の変化に配慮しながら加工を進めました。
ここでいう応力への配慮は、切断による残留応力の解放・再配分を見込んだ工程設計です。材料内部の応力がすべてなくなることを意味するものではありません。
単に加工速度を優先するのではなく、部品の形状を保ちながら切り離しを進めるために、加工順序そのものを検討した点が本事例の特徴です。
技術的に工夫した点②|芯出しと段取りで加工の基準を整える
加工前の写真は、ダイヤルゲージを用いて芯出し・段取りを行っている状態です。
円筒形状のワークに対して開口部を加工する場合、もとの形状と、新しく加工する輪郭との位置関係が重要になります。設置位置や姿勢がずれた状態では、加工プログラムどおりに動いても、ワークに対する加工位置がずれてしまいます。
特に高さのあるワークでは、設置姿勢のわずかな傾きが、上部と下部の位置関係に影響する場合があります。
そのため、加工開始前の芯出し・姿勢確認は、後工程の基準を整えるための重要な作業です。
写真1|加工前の芯出し・段取り
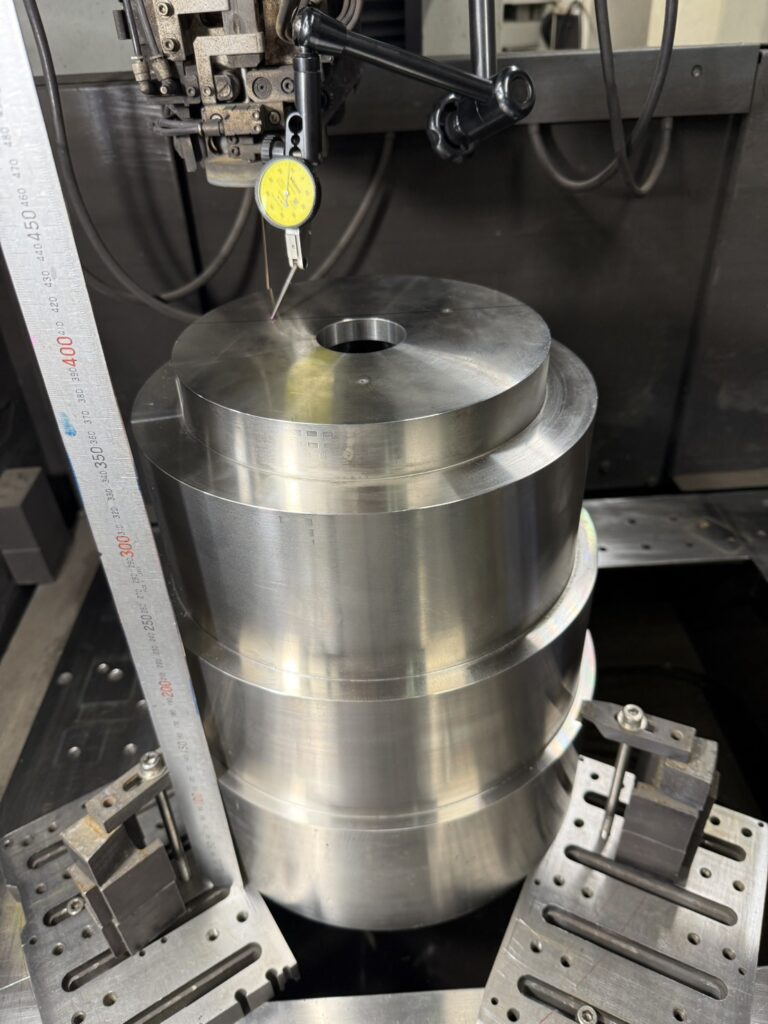
外径φ306mm・高さ370mmのSUS304コップ形状ワークを機上に設置し、ダイヤルゲージを用いて芯出し・段取りを行っている様子です。加工前は、円筒状の側壁が連続した状態であることが分かります。
技術的に工夫した点③|加工途中の形状と保持状態をあわせて考える
写真では、ワークを支持・固定した状態で加工していることが確認できます。
今回のような切り離し加工では、加工する部分、製品として残す部分、保持する部分の関係を整理することが重要です。
材料が十分に残っている段階で安定していても、大きな開口部ができた後には、同じ位置で支えたときの変形しやすさが変わる可能性があります。
また、固定力を強くすればよいとも限りません。保持力が不足すると位置ずれにつながる一方、変形しやすくなった部分を無理に拘束すると、固定中と固定解除後で形状が変わる場合があります。
こうしたフレーム加工では、切り離し順序に加えて、次の関係を考える必要があります。
| 検討する関係 | 技術的な確認ポイント |
|---|---|
| 加工基準と保持位置 | 位置決めの基準を確保しながら、加工範囲を妨げずに固定できるか |
| 開口部と残る部分 | 切断が進んでも、製品として残す部分を安定して保持できるか |
| 製品側と切り離す部分 | 切断終盤の動きや接触によって、製品側に影響しないか |
| 固定中と固定解除後 | 拘束された状態と、拘束を解いた状態を区別して形状を評価できるか |
切り離し加工の品質は、放電条件だけでなく、加工順序・基準・保持の組み合わせによっても左右されます。
大物ワイヤーカットでは、ワーク高さと実際の切断条件を分けて確認する
本事例のワーク高さは370mmです。
ただし、コップ形状や中空形状の加工では、ワークの全高と、ワイヤーが実際に材料を切断する長さが同じとは限りません。内部空間や段差、加工する位置によって、切断中に材料と向き合う範囲が変わることがあります。
そのため、大物加工の可否は「高さが設備に入るか」だけでは判断できません。
| 確認項目 | 主な確認内容 |
|---|---|
| ワーク全体寸法 | 外径・高さ・突起部を含めて設置できるか |
| 支持・固定の高さ | 治具や支持部を含めた状態で、加工に必要な空間を確保できるか |
| ワイヤーの通り道 | 加工箇所にワイヤーを通し、必要な軌跡で移動できるか |
| ガイドやノズルとの関係 | ワークや固定具と干渉せず、加工位置に対応できるか |
| 実際の切断断面 | 中空部や段差による切断条件の変化を把握できるか |
| 加工液と加工粉の排出 | 加工箇所へ加工液が届き、加工粉を排出しやすい状態を作れるか |
一般に、切断厚さが大きい加工では、加工液の供給や加工粉の排出が難しくなり、加工の安定性や切断面の形状に影響する場合があります。
大物・中空形状の加工では、外形寸法と断面形状の両方を確認することが、適切な工程を検討するうえで欠かせません。
加工後|コップ形状から、3箇所の開口を持つフレームへ
加工後の写真では、円筒状の側壁から3箇所を大きく切り離し、開口部とアーチ状の輪郭を形成した状態を確認できます。
加工前後を比較すると、連続した側壁を持つワークから、柱状に残る部分で構成されるフレームへ、大きく形状が変わっていることが分かります。
本事例では、この形状変化に伴う歪みを抑えることを重視し、切り離し手順を検討して加工を完了しました。
写真2|ワイヤーカット加工完了後
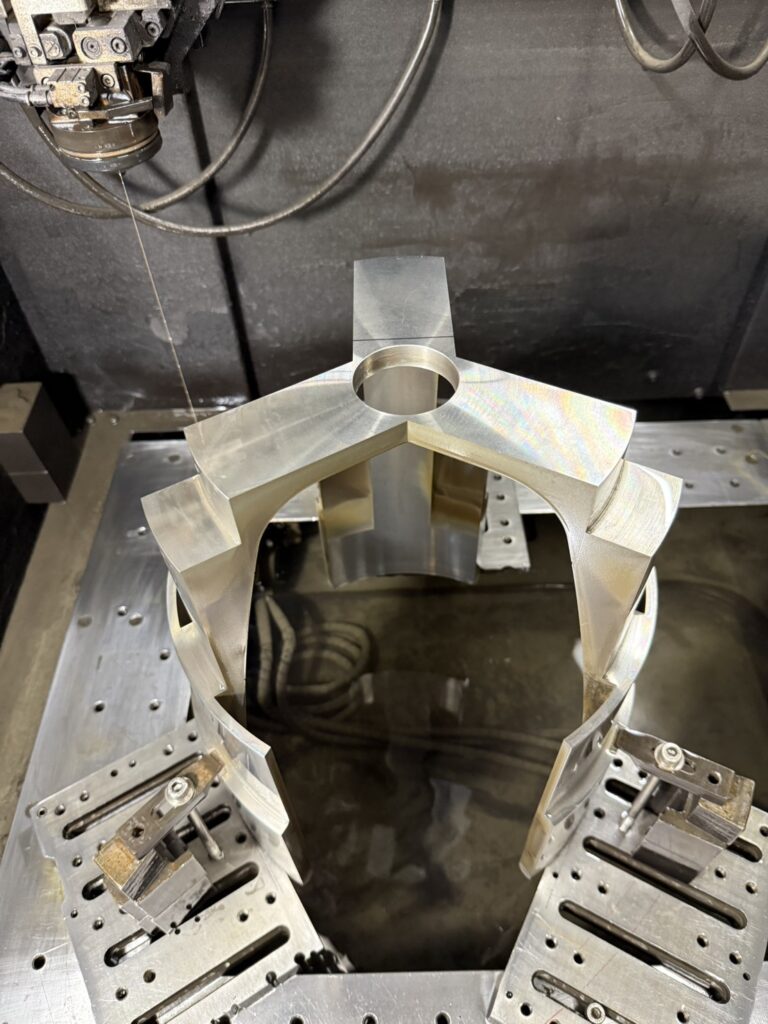
SUS304のコップ形状から、3箇所の大きな開口部を形成した揚収ブイ離脱装置フレームです。直線部と曲線部を組み合わせた輪郭、柱状に残した部分、加工前の円筒形状との違いを確認できます。
阪神精工株式会社が対応できること
阪神精工では、SUS304などのステンレス部品について、ワイヤーカット放電加工による輪郭加工、切り離し、異形穴、スリットなどのご相談を承っています。
今回のように、材料を大きく取り除くことで形状や剛性が変わる加工では、図面の輪郭だけでなく、加工前の状態や保持方法も含めて工程を検討します。
次のような案件は、図面と加工前の写真を添えてご相談ください。
- 大径・高さのある部品へのワイヤーカット加工
- 円筒・コップ形状への開口部や切り欠きの加工
- 大きな切り離しを伴うフレーム形状の加工
- 残留応力による変形が懸念される部品
- 前工程で加工された支給品への追加工
加工可否は、材質、全体寸法、肉厚、加工範囲、要求公差などを確認してご案内します。
まとめ|大きく切り離す加工ほど、途中の状態を見込んだ工程設計が重要
外径φ306mm・高さ370mmのSUS304コップ形状から、揚収ブイ離脱装置フレームをワイヤーカット加工しました。
今回のポイントは、3箇所の大きな切り離しに伴う残留応力の解放と剛性の変化を見込み、歪みを抑えるための加工順序を検討したことです。
大物部品や複雑なフレーム形状の加工では、完成形状に加えて、加工途中に残る部分、芯出し、保持状態まで含めた検討が重要になります。
SUS304の大物ワイヤーカット加工、円筒部品の切り離し、変形が懸念される追加工について、図面をもとにご相談ください。

