ハステロイX・XRの形彫り放電加工|開先形状・四隅の逃げ加工

「ハステロイに複雑な開先形状を加工したい」
「切削加工では工具の摩耗が激しく、狙った形状に仕上げにくい」
「四隅に逃げを設けたいが、エンドミルではコーナー部分の加工が難しい」
このような難削材の加工でお困りではありませんか?
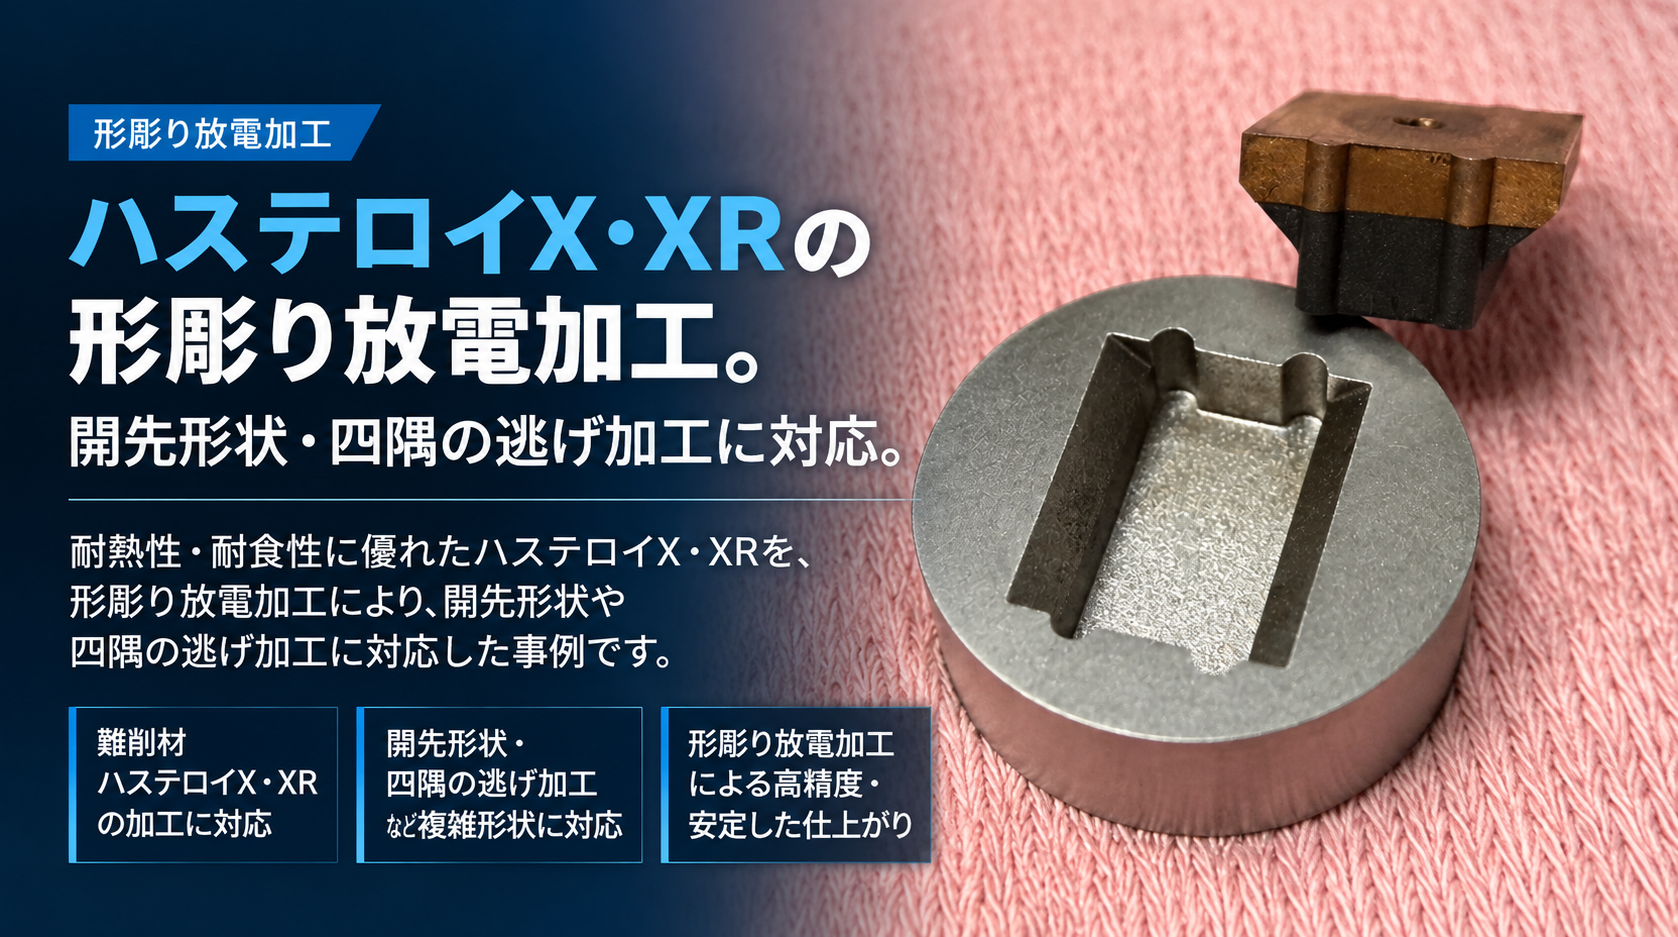
今回ご紹介するのは、ハステロイX(Alloy X)・ハステロイXR(Alloy XR)などのニッケル基耐熱合金を対象とした、開先形状と四隅の逃げ加工における形彫り放電加工の技術的な取り組みです。
ハステロイは、高温環境での耐熱性や耐食性が求められる設備・部品に使用される一方、切削加工では工具摩耗や加工熱などへの配慮が必要な難削材です。
さらに、斜面を持つ開先形状や、コーナー部分の逃げ加工が必要な場合には、工具の形状や加工方向による制約も加わります。
阪神精工株式会社では、形彫り放電加工を中心に、こうした難削材の複雑形状加工についてご相談を承っています。
本記事では、ハステロイの加工が難しい理由と、電極設計・電極消耗・加工くずの排出・コーナー形状の管理など、精密な形状を加工するうえで重要になる技術的な工夫をご紹介します。
加工概要|ハステロイX・XRへの開先・四隅の逃げ加工
今回のテーマは、ハステロイX・XRなどのニッケル基耐熱合金に対し、形彫り放電加工によって複雑な凹形状を形成する加工です。
特に重要となるのは、次の2つの形状です。
① 開先形状(テーパー面)の加工
開先とは、溶接や接合などのために、部品の端部に設ける傾斜面や溝形状のことです。
開先角度や深さ、形状によっては、一般的な切削工具では加工しにくい部分が生じる場合があります。
形彫り放電加工では、目的の形状に合わせた電極を使用することで、斜面や凹形状の加工を検討できます。
② 四隅の逃げ加工(隅のヌスミ加工)
四角形状の内側コーナーなどに、相手部品との干渉を避けるための逃げ形状を設ける加工です。
例えば、四角い部品をポケットに組み込む場合、ポケットの四隅に残るRが相手部品の角と干渉することがあります。
このような場合、四隅に局所的な逃げ形状を追加することで、組み付け時の干渉を避けられる場合があります。
ただし、逃げの大きさや形状は、相手部品の寸法や設計条件によって異なります。
今回のような加工では、単に材料を除去するだけでなく、斜面の形状や四隅の位置関係を正しく再現することが重要です。
ハステロイX・XRとは|なぜ加工が難しいのか
ハステロイXは、ニッケルを主成分とし、クロム・鉄・モリブデンなどを含む耐熱合金です。
優れた高温強度や耐酸化性を持ち、航空機エンジン関連部品や高温設備などに使用されます。
一方、ハステロイXRは、ハステロイXを基に高温ガス炉のヘリウム環境における耐食性などを改善する目的で開発された合金です。
両者は関連する材料ですが、成分や使用環境、要求される性能には違いがあります。
切削加工で難しくなる理由
ハステロイのようなニッケル基耐熱合金では、次のような特性が切削加工の難しさにつながります。
- 高温強度: 加工中に発生する熱によって材料が軟化しにくく、工具に負担がかかりやすい
- 低い熱伝導率: 加工時の熱が局所的に集中しやすく、工具摩耗に影響する
- 加工硬化: 切削条件によっては加工面付近が硬化し、後続の加工が難しくなる場合がある
特に、細い工具を使用する溝加工やコーナー加工では、工具剛性や摩耗、加工熱への配慮が必要です。
このような条件に対して、形彫り放電加工は有効な加工方法の一つとなります。
難しかった点|開先形状と四隅の逃げ加工における技術的課題
① 開先の斜面形状を正確に転写する難しさ
今回の加工で重要となるのが、開先部分の斜面形状です。
形彫り放電加工では、あらかじめ製作した電極と工作物の間に放電を発生させ、電極形状に応じて材料を除去します。
しかし、電極の形状が、そのまま製品に完全に転写されるわけではありません。
実際には電極と工作物の間に放電ギャップがあり、加工中には電極の消耗も発生します。
特に斜面では、電極の寸法や加工位置のわずかな違いが、完成後の開先角度や形状に影響する可能性があります。
また、底部と側面では加工状態が異なることもあり、形状全体を均一に仕上げるには注意が必要です。
電極形状と放電ギャップの関係を考慮し、狙った開先形状に近づけること。
これが技術的な課題の一つです。
② 四隅のコーナーRと逃げ形状の再現
もう一つの重要なポイントが、四隅の逃げ加工です。
一般的なエンドミルによるポケット加工では、工具径に応じたRが内側コーナーに残ります。
一方、形彫り放電加工では、電極形状を工夫することで、小さなコーナーRや局所的な逃げ形状への対応を検討できます。
ただし、放電加工でも電極角部の消耗や放電ギャップの影響を受けるため、完全にRのない形状を無条件に形成できるわけではありません。
四隅の逃げ加工では、どこを残し、どの部分を除去するかを正しく判断する必要があります。
逃げが不足すると相手部品との干渉につながる可能性がありますが、必要以上に大きく加工すると、部品の機能や強度に影響する場合もあります。
そのため、単に角を鋭くするのではなく、図面で指定された逃げ形状を適切に形成することが重要になります。
③ 電極の角部消耗による形状変化
形彫り放電加工では、工作物だけでなく、加工に使用する電極も消耗します。
特に細い突起やシャープなコーナーを持つ電極では、角部の消耗が仕上がり形状に影響する可能性があります。
今回のような開先形状と四隅の逃げ加工では、斜面の形状だけでなく、局所的なコーナー部分の精度も重要です。
荒加工の段階で電極の角部が大きく消耗すると、その状態が後続の加工精度に影響することがあります。
そのため、電極の消耗状態を考慮した加工工程の設計が必要になります。
④ 加工くずの滞留による異常放電
形彫り放電加工では、加工中に発生する微細な加工くず(スラッジ)を適切に排出する必要があります。
特に、細い溝や四隅の奥まった部分では、加工液の流れが制限され、加工くずが滞留しやすくなる場合があります。
加工くずが溜まると、放電状態が不安定になり、局所的な異常放電や加工面の荒れにつながる可能性があります。
さらに、加工深さや電極形状によっては、加工液が十分に入れ替わらない場合もあります。
狙った箇所を加工しながら、安定した放電状態をどのように維持するか。
これも難削材の形彫り放電加工で重要になる課題です。
技術的に工夫した点|電極設計と加工条件の検討
① 開先形状に合わせた電極設計
開先形状を加工する際には、目的とする斜面の角度や深さを考慮した電極設計が重要になります。
形彫り放電加工では、電極と工作物の間に放電ギャップが生じるため、完成形状と同じ寸法の電極を用意するだけでは、狙った寸法にならない場合があります。
そのため、放電ギャップや加工代、電極の消耗などを考慮した形状設定が必要です。
また、荒加工と仕上げ加工では求められる役割が異なります。
荒加工では効率的な材料除去を重視し、仕上げ加工では斜面の形状や寸法精度を重視します。
加工内容によっては、荒加工用と仕上げ加工用の電極を分ける方法も有効です。
加工する形状だけでなく、加工後にどのような形状へ仕上がるかを見越した電極設計が重要になります。
② 四隅の逃げ形状に合わせた電極形状の工夫
四隅の逃げ加工では、相手部品との干渉を避けるために必要な部分を、正しく除去することが重要です。
例えば、四隅の逃げ部分に対応した形状を電極側に設けることで、局所的な凹形状を形成する方法が考えられます。
また、加工形状によっては、電極の揺動動作を利用して、仕上がり形状を調整する方法もあります。
ただし、揺動パターンによってコーナーRの付き方や加工形状が変化するため、単純に揺動量を大きくすればよいわけではありません。
必要な逃げ寸法と、周囲に残すべき形状の両方を考慮して、電極設計と加工条件を検討することが重要です。
③ 電極消耗を考慮した荒加工・仕上げ加工
複雑な開先形状や四隅の逃げ加工では、加工中の電極消耗を見越した工程設計が求められます。
荒加工では、電極の消耗を考慮しながら必要な材料を除去します。
その後、仕上げ工程では、放電エネルギーや加工代などを調整し、狙った形状へ近づけていきます。
必要に応じて複数の電極を使い分けることで、荒加工時の電極消耗が最終形状に与える影響を抑える方法も考えられます。
特にコーナー部分では、電極の角部形状が製品の仕上がりに関係するため、電極の状態を意識した加工が重要です。
④ 加工液の流れと放電条件の調整
形彫り放電加工では、加工液の循環や加工くずの排出状況が加工の安定性に影響します。
特に、開先の奥まった部分や四隅の逃げ形状では、加工くずが局所的に滞留する可能性があります。
そのため、電極のジャンプ動作や加工液の流れ、放電条件などを組み合わせて、加工くずを排出しやすい状態を作ることが重要です。
また、仕上げ工程では放電エネルギーやパルス条件を調整し、加工面の状態にも配慮します。
単に加工速度を優先するのではなく、安定した放電を維持しながら、必要な形状と表面状態に近づけることを重視します。
⑤ 加工面の変質層への配慮
ハステロイX・XRのような耐熱合金では、加工後の表面状態にも注意が必要です。
形彫り放電加工は放電による熱エネルギーを利用するため、加工面に再凝固層や熱の影響を受けた層が形成されることがあります。
そのため、用途によっては寸法精度だけでなく、表面粗さや加工変質層なども確認すべき要素になります。
特に、高温環境や厳しい使用条件が想定される部品では、図面に指定された表面品質や検査条件を確認することが重要です。
必要な品質に応じて、仕上げ条件や後工程の要否を検討します。
阪神精工株式会社が対応できること
阪神精工株式会社では、形彫り放電加工を中心に、難削材や複雑形状を持つ金属部品の精密加工に取り組んでいます。
ハステロイなどのニッケル基合金についても、材質、形状、寸法、公差、加工深さなどを確認しながら、対応可能な加工方法を検討いたします。
次のような加工をご検討の際は、ぜひご相談ください。
- ハステロイX・ハステロイXRなどの耐熱合金加工
- 開先形状・テーパー付き凹形状の加工
- 四隅の逃げ加工・隅のヌスミ加工
- 切削工具が入りにくい特殊形状加工
- 小さなコーナーRが要求される加工
- 専用電極を必要とする形彫り放電加工
- 試作品・単品・小ロットの精密加工
- 支給部品への追加工
加工の可否は、材料や形状、要求精度、使用設備などによって異なります。
「この開先形状は加工できるか」「四隅に逃げを設けられるか」といった段階からでも、図面をもとにご相談いただけます。
まとめ|難削材の加工は、電極設計と形状管理が重要
ハステロイX・XRなどのニッケル基耐熱合金は、優れた高温特性を持つ一方、切削加工では工具摩耗や加工硬化などへの配慮が必要な材料です。
さらに、開先形状や四隅の逃げ加工など、複雑な形状が求められる場合には、加工方法の選定も重要になります。
形彫り放電加工は、このような難削材の複雑形状加工に有効な選択肢の一つです。
ただし、形彫り放電加工でも、電極消耗、放電ギャップ、加工くずの排出、加工面の状態など、さまざまな要素を考慮する必要があります。
難削材を加工する技術だけでなく、必要な形状を実現するための電極設計と工程の組み立てが重要です。
阪神精工株式会社では、図面に求められる寸法や形状、使用目的を確認しながら、加工方法を検討しています。
ハステロイなどの耐熱合金に対する開先加工、四隅の逃げ加工、複雑な凹形状の加工先をお探しの際は、ぜひ一度ご相談ください。
阪神精工株式会社
〒651-0072 兵庫県神戸市中央区脇浜町2丁目7番7号
TEL:078-251-5595