NEW加工事例・技術情報黄銅C3771の止まり角穴加工|□20H8・深さ36mmの形彫り放電加工角穴の寸法だけでは、はまらない。最初の位置出しが、最後の組み合わせを左右する加工です。 鍛造用黄銅C3771のメス部品に、形彫り形彫り放電加工実加工事例止まり穴加工角穴加工
加工事例・技術情報ワイヤーカットで切ったら金属が反った?精密加工で起こる意外な変形大型リングをワイヤーカットで2分割した際の変形を紹介。切断時の材料の動きと保持方法を考える実例です。ワイヤーカット放電加工実加工事例リング加工金属精密加工
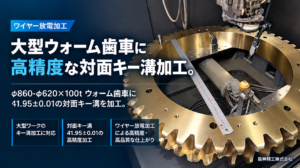
ワイヤーカット放電加工大型歯車のキー溝加工|φ860mmウォーム歯車の位置合わせと追加工相談大型ウォーム歯車にワイヤーカットで対面キー溝を追加。既存の歯形との位置合わせと、仕上がった面の保護が要点です。ワイヤーカット放電加工キー溝加工歯車加工実加工事例
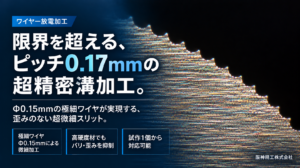
ワイヤーカット放電加工ピッチ0.17mmの微細溝加工|Φ0.15mmワイヤーによる精密加工ワイヤーカットによる連続した微細溝の加工。薄い残肉に配慮し、加工液の噴流圧や加工順序を検討した事例です。ワイヤーカット放電加工実加工事例ワイヤー放電加工微細加工
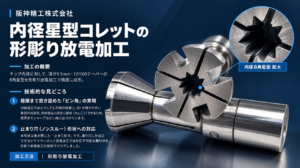
加工事例・技術情報8角星型コレットの内径加工|ピン角・テーパーの形彫り放電加工8角星型コレットの止まり内径を形彫り放電加工。テーパーと谷部のコーナーを意識し、電極と加工条件を検討しました。形彫り放電加工実加工事例止まり穴加工テーパー加工
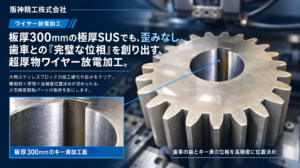
ワイヤーカット放電加工板厚300mm・SUS304大型歯車のキー溝加工|ワイヤー放電加工SUS304製大型歯車のキー溝をワイヤーカット加工。厚さ方向の形状と、外周歯形に対する溝の位置関係を重視した事例です。ワイヤーカット放電加工キー溝加工歯車加工実加工事例
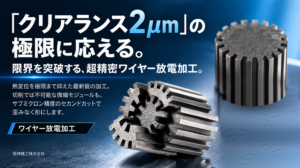
ワイヤーカット放電加工クリアランス2μmへの挑戦|超精密歯車のワイヤー放電加工微小なクリアランスを目標とした歯車のワイヤーカット加工。段階的な仕上げと温度・ワイヤー挙動への配慮を紹介します。ワイヤーカット放電加工歯車加工実加工事例高精度加工
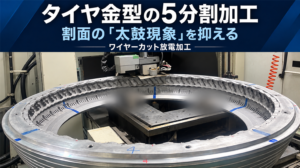
ワイヤーカット放電加工タイヤ金型の5分割加工|ワイヤーカットで「太鼓現象」を抑え、割面精度を追求円環状のタイヤ金型をワイヤーカットで5分割。固定による変形に配慮し、厚さ方向の割面形状を整える加工事例です。ワイヤーカット放電加工金型部品実加工事例寸法精度
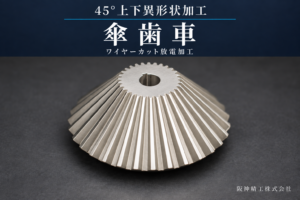
ワイヤーカット放電加工傘歯車のワイヤーカット放電加工|45°の上下異形状に対応傘歯車の上下で異なる歯形をワイヤーカット加工。加工プログラムと特殊治具、保持方法を一体で検討した事例です。ワイヤーカット放電加工歯車加工実加工事例テーパー加工
 NEW
 NEW