アルミ合金の種類と選び方|A5052・A6061・A7075の違い

Q. アルミ部品の材料は、A5052・A6061・A7075のどれを選べばよいですか?
A. 板金や一般的な機械部品ではA5052、強度と耐食性の両立にはA6061、高い強度が必要な部品にはA7075が候補です。ただし、材質名だけでは決まりません。調質、荷重、たわみの許容量、加工方法、表面処理まで合わせて選定します。
同じアルミでも、曲げ加工に向く材料、削り出しに使う材料、押出成形に向く材料、ダイカスト向けの材料では得意分野が異なります。
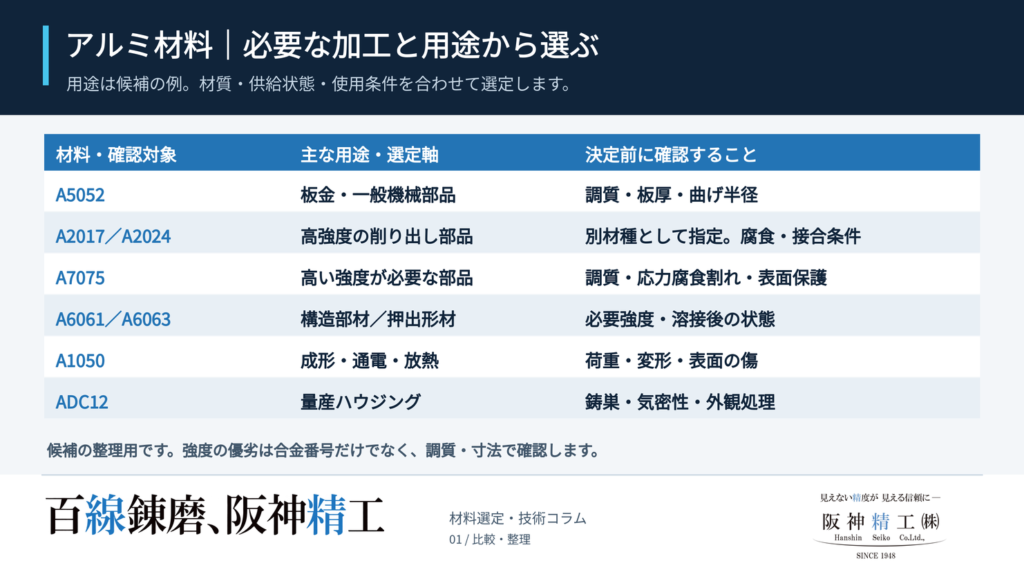
この記事では、代表的なアルミ材料を7グループに分け、A2017とA2024を個別に比較します。扱う材料記号は計8種類です。純アルミのA1050も含め、強度・加工性・アルマイトとの相性、鉄から置き換える際の注意点を整理します。
1. ひと目でわかるアルミ材料の比較表
A5052などの4桁の番号は、板・棒・形材などに加工する「展伸材」の合金系統を表します。展伸材には1000〜7000系のほか8000系などもあり、アルミ材料全体がこの7系統だけで完結するわけではありません。
一方、ADC12はダイカスト用合金の記号です。「番号が大きいほど高性能」という読み方はできません。[1][4]
| 材料 | 系統・呼び方 | 強度の傾向※ | 得意分野・用途例 | 選定時の注意 |
|---|---|---|---|---|
| A5052 | Al-Mg系 | 中程度 | 板金、筐体、ブラケット、機械部品 | 曲げ性・強度は調質で変わる |
| A2017 | Al-Cu-Mg系/ジュラルミン | 高い | 削り出し部品、治具、強度部材 | 腐食環境と溶接方法に注意 |
| A2024 | Al-Cu-Mg系/超ジュラルミン | 高い | 航空機部材など強度を必要とする用途 | A2017と同一仕様ではない |
| A7075 | Al-Zn-Mg-Cu系/超々ジュラルミン | 非常に高い | 高負荷部品、航空機部材、金型関連 | 応力腐食割れ・表面保護も検討 |
| A6061 | Al-Mg-Si系 | T6などでは中〜高程度 | 構造部材、機械部品、鍛造品 | 溶接による熱影響部の強度低下 |
| A6063 | Al-Mg-Si系 | 調質により低〜中程度 | 押出フレーム、サッシ、放熱用形材 | 押出性と必要強度を両立させる |
| A1050 | 純アルミ/純度99.5%以上 | 低い | 絞り加工、反射板、熱・電気を伝える部材 | 荷重、傷、変形への配慮 |
| ADC12 | Al-Si-Cu系/ダイカスト用 | 鋳造条件・製品による | ケース、ハウジングなどの量産部品 | 鋳巣、気密性、外観処理を確認 |
※強度欄は一般的な使用状態での大まかな傾向です。調質や板厚をそろえた規格値の比較ではなく、設計の許容応力には使用できません。
耐食性は単純な順位にできません。 A1050・A5052・A6061・A6063は一般に良好ですが、塩分、水分、薬液、異種金属との接触などによって腐食します。A2017・A2024・A7075では、使用環境に応じた表面保護をより慎重に検討します。
2. 材料ごとの得意分野と、選ぶときの注意点
A5052|板金・機械部品の候補にしやすいAl-Mg系
A5052は、耐食性、成形性、溶接性のバランスを取りやすい材料です。筐体やブラケットのように、切断・曲げ・接合を組み合わせる部品で候補になります。
ただし、「A5052なら何でも曲げやすい」「最も安い」とは限りません。板厚、調質、曲げ半径、材料の方向を確認し、仕上げ方法まで含めて判断します。厚板を削り出す場合は、薄板の曲げ用材料と同じ感覚で選ばず、残留応力や元板の平坦度も確認したい項目です。
価格は購入寸法、数量、調達先などで変わるため、材料単価に加え、加工費・表面処理費を含む見積りで比較しましょう。
A2017・A2024|高い強度を生かすジュラルミン系
A2017はジュラルミン、A2024は超ジュラルミンと呼ばれます。どちらも銅を含む熱処理型合金ですが、材料記号が異なり、図面上で同一材として扱うことはできません。
高い強度が必要な部品の候補になる一方、一般的なTIG・MIG溶接を前提とする部品では慎重な判断が必要です。「どの接合法でも接合不可能」という意味ではありません。
表面保護は、屋内・屋外、湿気、薬液、相手部材などから決めます。アルマイトや塗装などが候補になりますが、すべての用途でアルマイトだけが必須というわけではありません。
A7075|高強度が必要な部品で検討する材料
A7075は、亜鉛・マグネシウムに加えて銅も含む、高強度のアルミ合金です。ただし「アルミ史上最強」ではなく、高強度材の選択肢の一つです。メーカーの製品群には、A7075より高い引張強さを示す合金も掲載されています。
選定では、強度とともに応力腐食割れも確認します。これは、引張応力と特定の腐食環境が重なって進む割れです。使用環境や調質を含めた検討が必要で、表面処理を施せばすべての問題が解決するとは限りません。
また、A7075に変更しても、同じ形のA5052部品より大幅にたわみにくくなるわけではありません。たわみは後述する「剛性」の問題です。
A6061|強度と耐食性を両立させたい構造部品に
A6061は、熱処理によって強度を高められるAl-Mg-Si系合金です。機械部品や構造部材の候補になり、T6などの調質を指定して使用します。
溶接できる材料ですが、A6061-T6の母材強度を、そのまま溶接部周辺に適用しないことが重要です。溶接の熱によって組織が変化し、熱影響部が軟化するため、接合後の状態で強度を確認します。
A6063|一定の断面が続く押出材に
A6063は押出性に優れ、複雑な断面を持つフレームやサッシなどで使われます。押出加工は、金型を通して材料を押し出し、基本的に同じ断面が長手方向に続く形状を作る方法です。
ただし、すべてのフレームやヒートシンクがA6063製とは限りません。形状、必要強度、放熱性能、製造方法によって材料が選ばれます。既製形材の利用か、新規金型を使う専用形材かによっても費用構成が変わります。
A1050|熱・電気の伝わりやすさと成形性を重視
A1050は純度99.5%以上の純アルミです。高い熱伝導性・導電性と、成形しやすさが特徴です。
ただし、「全く腐食しない」「電気を最もよく通す」という材料ではありません。また、強度が低いから一律に構造用途へ使えないという判断も適切ではなく、負荷と寸法から確認します。
放熱部品も、熱伝導率だけでは決まりません。フィンの形状、空気の流れ、接触面などを含めて設計するため、A6063や他の材料が適する場合もあります。箔や導体にはA1050以外の材料も使われるので、用途名から材質を断定しないようにします。
ADC12|量産方法とセットで考えるダイカスト材
ADC12は、鋳造性や被削性などを備えたAl-Si-Cu系のダイカスト用合金です。ダイカストは溶かした金属を金型へ圧入する工法で、ケースやハウジングなどの量産で検討されます。
量産に適するかどうかは、金型費、数量、加工・検査費まで含めて判断します。「何個以上なら必ず安い」という共通の境界はありません。
さらに、ADC12相当のブロックから削った試作品と、量産ダイカスト品は、同じ性能とは限りません。 素材の製造方法や内部組織が違うため、形状確認用なのか、強度・気密性の評価用なのかを分けて材料を選びます。
3. 強度の比較では「引張強さ」と「耐力」を分ける
引張強さは、引張試験中の最大荷重を元の断面積で割った値です。一方、アルミでよく使われる0.2%耐力は、除荷後に0.2%の永久ひずみが残る応力に対応する指標です。元の形へ戻らない変形を問題にする場合、引張強さだけの比較では不十分です。
以下は、メーカーが公開している材料特性の例です。
| 材料・調質 | 引張強さ(MPa) | 耐力(MPa) | 資料の対象 |
|---|---|---|---|
| A1050-O | 85 | 35 | 日本軽金属・板材資料 |
| A5052-O | 200 | 100 | 日本軽金属・板材資料 |
| A5052-H32 | 240 | 200 | 日本軽金属・板材資料 |
| A6061-O | 125 | 55 | 日本軽金属・板材資料 |
| A6061-T6 | 310 | 260 | 日本軽金属・板材資料 |
| A2017-T4 | 440 | 275 | UACJ・高強度押出材資料 |
| A2024-T4 | 470 | 325 | UACJ・高強度押出材資料 |
| A7075-T6 | 590 | 540 | UACJ・高強度押出材資料 |
1MPa=1N/mm²。日本軽金属とUACJの別々の資料から抜粋した例で、製品形状・寸法などの条件が統一された比較試験ではありません。UACJの表は板厚1mmとして掲載されています。数値は購入材の保証値やJIS規格の下限値として転用せず、適用規格、板厚、方向、調質、材料証明書で確認してください。
注目したいのは、同じA6061でもO材とT6材で強度が大きく違うことです。したがって、図面の「A6061」という表記だけでは、必要な材料状態を十分に指定できない場合があります。
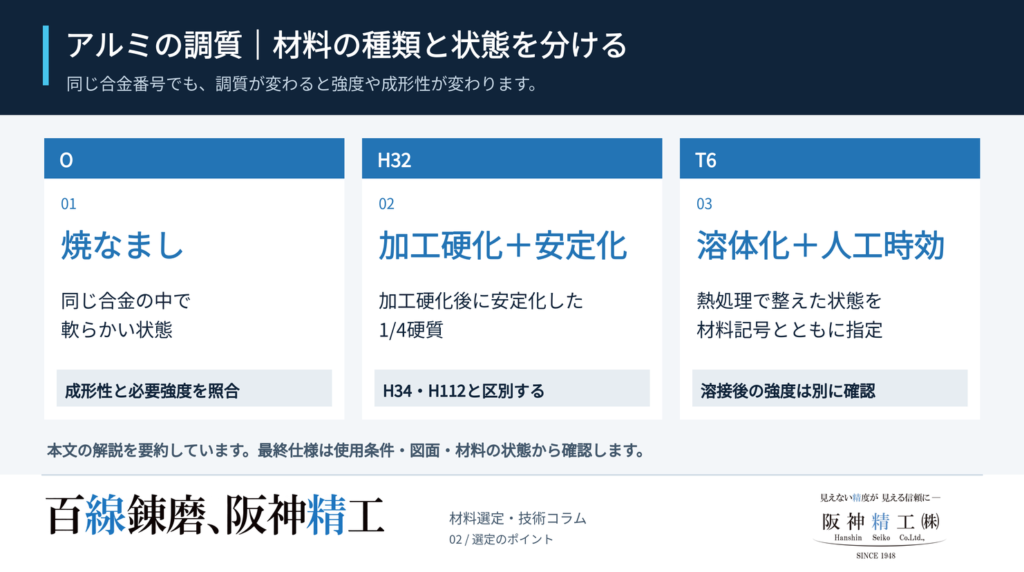
4. O・H32・T6・T651とは?調質記号の読み方
調質は、加工や熱処理によって整えられた材料の状態です。材料の「種類」を示すA5052などの番号と、材料の「状態」を示す記号を組み合わせて読みます。
| 調質記号 | 意味の要点 | 設計・発注で見るポイント |
|---|---|---|
| O | 焼なましした状態 | 同じ合金の中で軟らかい状態 |
| H32 | 加工硬化後に安定化処理した1/4硬質 | A5052の板金用途などで検討 |
| H34 | 加工硬化後に安定化処理した1/2硬質 | H32との強度・成形性の違いを確認 |
| H112 | 積極的な加工硬化を加えず、製造状態で機械的性質を保証 | H32・H34と同じ性質ではない |
| T4 | 溶体化処理後、自然時効 | 常温での時間経過による性質変化を利用 |
| T5 | 高温加工から冷却後、人工時効 | 押出材などに使用 |
| T6 | 溶体化処理後、人工時効 | 熱処理によって強度を高めた状態 |
| T651 | 溶体化処理後、引張りによる応力除去を行い、人工時効 | 厚板加工などで残留応力に配慮 |
同じ調質記号でも、異なる合金の強度が同じになるわけではありません。
「溶体化処理」は合金元素を母材中へ固溶させるための加熱処理で、その後の冷却・時効処理につなげます。「人工時効」は温度と時間を管理し、微細な析出物によって性質を調整する処理です。鋼の焼入れ・焼戻しと同じ仕組みではありません。
A5052やA1050は非熱処理型であり、A6061のT6と同じ方法で強度を高める材料ではありません。ただし、焼なましなどの熱処理まで行えないという意味ではありません。
T651も「加工しても反らない保証」ではありません。 残留応力を低減していても、削り方や保持方法、最終形状によって変形する可能性があります。
5. SS400からアルミへ置き換えると、たわみは約3倍?
強度と「たわみにくさ」は別の性質
強度は、永久変形や破断に対する抵抗を考える指標です。剛性は、力を受けたときの変形しにくさを表します。
材料の剛性に関係するヤング率は、アルミ合金でおよそ70GPa、鋼でおよそ210GPaです。同じ形状・支持条件・外力で、材料が弾性的に変形する範囲なら、アルミ部品のたわみは鋼の約3倍になるという目安が成り立ちます。
A5052からA7075へ変更すると強度は高められる場合がありますが、ヤング率の違いは小さいため、たわみ対策としての効果は限定的です。
計算例:同じ板形状の片持ち部品を比較
幅50mm、厚さ10mm、固定端からの長さ100mmの部品の先端に、厚さ方向へ100Nを加える例です。固定端は完全固定とし、自重・せん断変形・接合部の変形を無視した、線形弾性のはり計算で比較します。
| 項目 | 鋼 | アルミ合金 |
|---|---|---|
| 仮定するヤング率 | 210GPa | 70GPa |
| 幅×厚さ×長さ | 50×10×100mm | 50×10×100mm |
| 先端荷重 | 100N | 100N |
| 計算上の先端たわみ | 約0.038mm | 約0.114mm |
計算式:δ=FL³/(3EI)、長方形断面のI=bt³/12。Fは荷重、Lは長さ、Eはヤング率、bは幅、tは曲げ方向の厚さです。表は上記仮定から算出した説明用の計算例で、実部品の性能保証ではありません。
幅と長さを変えず、同じ曲げ剛性を目指すなら、厚さは概算で3の立方根、約1.44倍が必要です。この例では厚さ約14.4mmが目安になります。ただし、これは曲げ剛性だけの計算です。強度、座屈、疲労、ねじ部、接合部の確認は別途必要です。
自重によるたわみが支配的な場合には、軽量化によって荷重も減るため、単純な「3倍」は適用できません。
温度が変わると寸法も変わる
説明用に、線膨張係数をアルミ23×10⁻⁶/K、鋼12×10⁻⁶/Kとすると、長さ100mmの部品が一様に10℃上昇したとき、自由に伸びられる条件での寸法変化は次の通りです。
| 材料 | 計算上の伸び |
|---|---|
| アルミ合金 | 約0.023mm |
| 鋼 | 約0.012mm |
寸法変化=線膨張係数×長さ×温度差で計算しています。精密治具や位置決め部品では、使用温度、測定時の温度、鋼製部品との組合せも確認します。自由な伸びを拘束する場合には、単なる寸法変化に加えて熱応力の検討も必要です。
6. アルマイトとの相性|色・寸法・通電まで考える
アルマイトは、アルミの表面に酸化皮膜を形成する処理です。耐食性や耐摩耗性を高める目的で使われますが、母材の強度や曲げ剛性を大幅に上げる処理ではありません。
白・黒・カラーは何が違う?
| 処理の呼び方 | 主な目的・特徴 | 指定時の注意 |
|---|---|---|
| 白アルマイト・無色アルマイト | 染色せず、素材に近い外観に仕上げる | 白い塗装のような純白になる意味ではない |
| 黒アルマイト | 黒色に着色し、外観などを調整する | 黒さ、つや、色の許容範囲を確認 |
| カラーアルマイト | 染色などで色を付ける | 材料・ロット・処理条件で色調が変わる |
| 硬質アルマイト | 耐摩耗性などの機能を重視する | 膜厚、寸法変化、表面状態を確認 |
名称だけで膜厚や性能が一意に決まるわけではありません。
材料別の相性
| 材料 | アルマイトを検討するときのポイント |
|---|---|
| A1050・A5052 | 比較的適性が良い。外観要求は実物見本で確認 |
| A6061・A6063 | 比較的適性が良い。素地や加工面の違いも確認 |
| A2017・A2024 | 処理は可能だが、色調や皮膜特性に配慮が必要 |
| A7075 | 処理は可能。目的と処理条件をすり合わせる |
| ADC12 | 展伸材と同じ外観を前提にしない。専用処理や試作を検討 |
例えば、A2017では黄色みを帯びる場合があり、ADC12では一般的な展伸材と異なる外観になりやすいため、色合わせを重視する部品は事前評価が有効です。
膜厚10μmなら、外形や穴はどれだけ変わる?
アルマイト皮膜は、元の表面を境に内側と外側へ成長します。一般的な説明では、膜厚の約半分が外側への成長分とされます。
前処理による素地の減少を無視し、膜厚10μm、外側への成長を片面5μmと仮定すると、寸法への影響は次のようになります。
| 寸法の種類 | 説明用の計算例 |
|---|---|
| 両面を処理する外幅・外径 | 約10μm増える |
| 内周面を処理する穴の直径 | 約10μm小さくなる |
| 対向する両面を処理する溝幅 | 約10μm狭くなる |
これは、実際の寸法補正量を確定する表ではありません。前処理、材料、膜厚、形状、処理条件によって変わるため、図面では処理前・処理後のどちらの寸法を要求するか明確にします。 はめあい穴、ねじ、位置決め溝などは、処理業者との事前打ち合わせが必要です。
電気を流す面には注意
アルマイト皮膜には電気絶縁性があります。接地面や通電接点に皮膜が付くと、必要な導通を確保できない場合があるため、処理しない範囲をマスキングで指定するなど、機能に合わせて設計します。
「アルミだから電気が流れる」と、表面処理後の接触状態を省略しないことが大切です。
7. 精密加工で確認したい、反り・保持・加工順序
ここからは特定製品の加工実績ではなく、加工を依頼する際の確認事項です。
残留応力と、保持を外した後の変形
素材には製造や熱処理に由来する残留応力があり、切断や切削によって応力のバランスが変わると、反りが生じることがあります。メーカーからも、残留応力を低減した厚板が提供されています。
工程を検討する際は、次の点を加工先と確認します。
- 薄くなる部分を、加工のどの段階まで支えるか。
- 片面だけ大きく削る形状か。両面の加工量を調整できるか。
- 荒加工と仕上げを分け、途中で変形を確認する必要があるか。
- クランプした状態だけでなく、保持を外した状態で何を測定するか。
必要な工程は、形状・公差・材料状態によって異なります。「T651だから反り対策は不要」とは考えないようにします。
軟らかい材料でも、工具への付着は問題になる
アルミの切削では、工具への材料の付着が加工上の課題になります。三菱マテリアルも、アルミ加工用工具の資料で耐溶着性やクーラント供給への対策を示しています。
そのため、軟らかい材料を選べば自動的に高精度・低コストになるわけではありません。工具、加工条件、切りくずの排出、薄肉部分の保持まで含めて加工方法を検討します。
ワイヤーカットは、形状に応じて使い分ける
ワイヤーカット放電加工は、導電性材料の輪郭、異形の貫通穴、キー溝、細いスリットなどを検討する加工方法です。一般的な穴・ポケットの加工と合わせ、形状ごとに工法を選びます。
非接触加工であっても、切り離しによる残留応力の解放までなくなるわけではありません。薄肉部、切り落とす部分の保持、加工の順番などを確認する必要があります。
アルマイト済み部品の追加工では、皮膜の絶縁性を踏まえて給電方法や処理範囲を確認します。また、追加工した面では母材が露出するため、再処理の必要性と、再処理による寸法への影響も相談します。
8. 設計者・購買担当者のための材料選定3ステップ
ステップ1|形状と数量から、素材・工法を絞る
一定断面の長尺形状なら押出材、複雑な量産形状ならダイカスト、単品・試作なら板やブロックからの加工などを比較します。既製材が使えるか、新しい金型が必要かも確認します。
ステップ2|強度・たわみ・使用環境を確認する
「何kgに耐えるか」だけでなく、どこに、どの向きに、何回、どれくらいの時間、力が加わるかを整理します。許容するたわみ、温度、水分、薬液、相手部材も選定条件です。
ステップ3|調質・表面処理・検査条件を決める
材質記号に加え、調質、処理後の寸法、必要な検査を定めます。材料変更を認める場合も、代替できる条件を先に共有します。
| 依頼時に伝える情報 | 記載・確認する内容 |
|---|---|
| 材料と状態 | 材質、調質、板・棒・押出材・鋳造材の別 |
| 部品の用途 | 位置決め、荷重支持、放熱、通電など |
| 重要寸法 | 公差、平面度、はめあい、基準面 |
| 使用条件 | 荷重、繰返し回数、温度、水分、薬液 |
| 表面処理 | 種類、膜厚、色、マスキング範囲 |
| 寸法の判定時点 | 処理前か処理後か、測定温度など |
| 支給品の状態 | 加工履歴、既存皮膜、材料証明書の有無 |
| 数量・納期 | 試作数量、継続数量、希望納期 |
9. よくある質問
Q. 強度の高いA7075で統一すれば、材料選定は簡単ではありませんか?
A. 強度だけが判断基準なら候補を絞れる場合があります。ただし、A7075にしても同じ形状のたわみが大きく改善するとは限らず、曲げ・溶接・腐食・調達条件まで含めると、別の材料が適することがあります。必要な性能を満たす材料を選ぶ方が合理的です。
Q. アルミはサビないので、屋外でも無処理で使えますか?
A. 鉄の赤サビと同じ現象ではありませんが、アルミも腐食します。材料、塩分、水分、薬液、異種金属との接触などによって判断します。特に水分がある環境で異種金属と接触すると、腐食が促進される場合があります。
Q. 材料がA5052としか分からない場合でも相談できますか?
A. まずは図面、用途、素材の状態をお知らせください。必要な強度や曲げ加工の有無などを確認し、追加で確認すべき調質・寸法・処理条件を整理します。既存の支給材の調質は、見た目だけで断定せず、購入記録や材料証明書などで確認します。
10. 阪神精工株式会社へアルミ部品の加工を相談する
阪神精工株式会社は、神戸を拠点に、ワイヤーカット放電加工、形彫り放電加工、細穴放電加工を中心として、切削・研磨を組み合わせた部品加工を検討しています。単品・試作・小ロットのご相談も承っています。
アルミ部品の輪郭、異形穴、キー溝、スリット、支給品への追加工などは、図面と材料情報をお送りください。材質、形状、公差、表面処理の有無を確認し、加工可否と見積条件をご案内します。
材料が未決定の場合は、部品の用途や使用条件もお知らせください。要求性能を明確にしたうえで、加工方法を検討することが、手戻りの少ない発注につながります。
11. まとめ|材質・調質・形状・表面処理をセットで選ぶ
アルミ材料の選定では、次の3点を押さえることが大切です。
- 材質名だけでなく調質まで確認する。 同じA6061でも、O材とT6材では強度が異なります。
- 強度と、たわみにくさを分けて考える。 高強度材へ変えるだけで解決せず、板厚や断面形状の見直しが必要な場合があります。
- 表面処理後の状態で部品を考える。 アルマイトによる寸法変化や絶縁性も、機能に関わります。
材料の特徴を理解し、図面・加工方法・使用条件を結び付けることで、必要な性能と加工費のバランスを取りやすくなります。加工先への相談では、材質記号に加えて「何に使い、どこを重視する部品か」を伝えてください。