特殊金属6系統の選び方|チタン・インコネル・ハステロイの特性と加工対策

Q. 特殊金属は、強度・耐熱温度・耐食性の数値だけで選んでもよいのでしょうか?
A. 数値に加え、材料の規格と熱処理状態、実際の使用環境、加工後に必要な表面品質を確認することが重要です。 同じ合金名でも、温度・荷重・使用時間・薬液の条件によって適否は変わります。
チタンやニッケル基合金は、軽量化、高温での強度確保、腐食への対策に役立ちます。一方、マグネシウム合金や亜鉛ダイカストは、軽量な筐体や複雑形状の量産を考えるうえで有力な選択肢です。
本記事では、6系統の材料について、組織と特性の関係、加工上の難しさ、設計・発注時の確認事項を解説します。掲載する数値は資料に基づく参考値であり、個別製品の保証値や設計許容値ではありません。
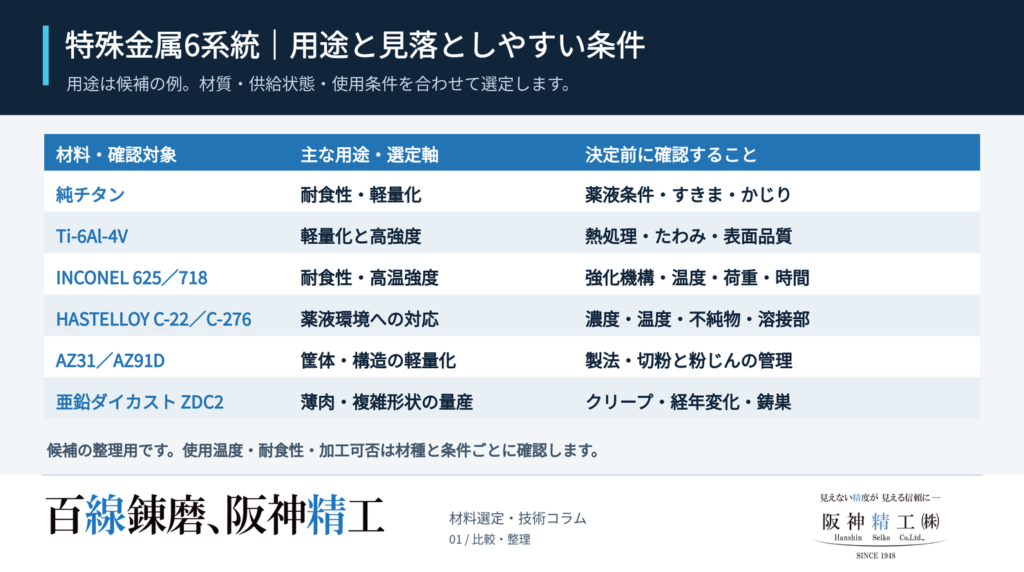
1. 特殊金属6系統の比較|最初に確認したい選定軸
| 材料系統 | 代表材種 | 組織・強化の特徴 | 選定する主な目的 | 見落としやすい条件 |
|---|---|---|---|---|
| 純チタン | TB340など | 室温ではα相が主体 | 海水などへの耐食性、軽量化 | すきまの環境、凝着・かじり、たわみ |
| チタン合金 | Ti-6Al-4V | α+β型 | 軽量化と高強度の両立 | 熱処理状態、工具への熱集中、疲労に関わる表面品質 |
| ニッケル基耐熱・耐食合金 | INCONEL 625/718 | 625は主に固溶強化、718は析出強化 | 耐食性、高温部品の強度 | 合金ごとの使用温度、応力、使用時間 |
| ニッケル基耐食合金 | HASTELLOY C-22/C-276 | Ni-Cr-Mo系、主に固溶強化 | 厳しい薬液環境への対応 | 濃度、温度、不純物、溶接部、局部腐食 |
| マグネシウム合金 | AZ31/AZ91D | Mgを母相とする合金 | 筐体・構造部品の軽量化 | 展伸材と鋳造材の違い、切粉・粉じんの管理 |
| 亜鉛ダイカスト合金 | ZDC2 | Zn-Al系の鋳造合金 | 薄肉・複雑形状の量産 | クリープ、時効による寸法変化、鋳巣 |
この比較は候補を絞るための入口です。「ニッケル合金だから1,000℃で使える」「耐食合金だから薬液の種類は問わない」といった判断は避け、材種別のデータを照合します。
また、融点は実用上の耐熱温度ではありません。 部品には、溶ける前に強度低下、時間とともに進む変形、組織変化などが生じます。合金の溶融は温度範囲で表すことも多く、単一の融点を並べるだけでは使用条件の比較になりません。
2. 純チタン|耐食性を支える皮膜と、かじりを起こす接触面
不動態皮膜が保てる環境かを確認する
チタンの高い耐食性を支えるのは、表面に形成される薄い酸化皮膜です。この皮膜が腐食反応を抑える状態を「不動態」と呼びます。海水や多くの塩化物環境では有効ですが、すべての薬液に耐えるという意味ではありません。
純チタンの選定では、高温のすきま内部、強い還元性の酸、フッ化物を含む液、乾燥塩素などを別に評価する必要があります。湿潤塩素での耐食性を、乾燥塩素にそのまま当てはめることはできません。
実務上は、流体の名称に加え、濃度、温度、水分、滞留部やガスケット接触部の有無を整理して、材料メーカーの腐食データと照合します。
「かじり」と「たわみ」は分けて考える
かじりは、接触面が局所的に凝着し、滑る際に表面が損傷する現象です。チタンの凝着しやすさと、低いヤング率による変形のしやすさは、関連する場面があっても同じ現象ではありません。
日本チタン協会は、チタン製ボルト・ナットの焼き付き対策として、表面硬度やねじの製法、表面処理を検討する考え方を示しています。したがって、特定の潤滑剤を一律に指定するよりも、相手材、面圧、使用環境、表面処理の適合性を合わせて評価することが実務的です。
なお、TB340は棒材で用いられる呼称です。板・管・棒では適用規格や材料記号が異なるため、発注時は「純チタン」だけでなく、製品形状に合った規格と材種を指定します。
3. 64チタン|高強度でも、たわみと刃先の熱は別に対策する
α+β組織と熱処理状態を確認する
Ti-6Al-4Vは、α相とβ相を含む代表的なチタン合金です。強度や靭性は、組織と加工・熱処理履歴に影響されます。
たとえばTIMETの資料には、一定条件の焼なまし材で引張強さ895MPa以上の例が示されています。「64チタンなら必ず1,000MPaを超える」とは言えません。同資料の室温ヤング率は107~122GPaで、高強度化しても剛性が同じ割合で増すわけではありません。
ここから導かれる設計上の確認事項は、破損しない強度と、機能を保つためのたわみ量を別々に評価することです。薄い板や長い軸では、材質の変更に加えて断面形状や支持間隔の検討が必要になります。
低い熱伝導率と化学的な反応性が工具負荷を高める
Ti-6Al-4Vの熱伝導率は、TIMETの焼なまし材のデータで20℃において約6.6W/(m・K)です。「鉄の何分の一」と一括りにするより、比較材種と温度をそろえる方が正確です。
チタン加工では、熱の逃げにくさ、工具との反応・凝着、ワークのたわみが重なります。TIMETの加工指針は、切削速度を抑えること、十分な切削液、鋭い工具、剛性のある保持、工具を接触させたまま擦らせないことを重視しています。[11]
| 加工時の現象 | 確認する項目 | 対策を検討する方向 |
|---|---|---|
| 刃先への凝着・急な摩耗 | 速度、工具の摩耗、冷却液の到達 | 工具材種・刃先形状と冷却方法を見直す |
| 薄肉部のびびり・寸法の逃げ | 突き出し、支持、切削抵抗 | 支持位置と加工順序を検討する |
| 仕上げ面のむしれ | 擦り、刃先の丸まり、切粉の再接触 | 工具交換時期と切粉排出を管理する |
上表は、材料特性と加工指針を踏まえた工程検討の観点です。実際の切込み・送り・冷却圧力は、旋削かフライスか、工具径、薄肉形状、機械剛性によって変わります。「深切込み・高送り」を無条件に適用することはできません。
4. インコネル625と718|同じ名称群でも強くなる仕組みが違う
625は主に固溶強化、718は析出強化
固溶強化は、母相に溶け込んだ元素が変形を妨げる仕組みです。一方、析出強化では、熱処理によって生じる微細な析出物を利用します。
INCONEL 625は、主にMoとNbによる固溶強化を利用し、通常は強度を得るための析出硬化処理を必要としません。[2]
718では、γ″相(主にNi₃Nb)とγ′相が強化に関わります。ただし、γ″相はあらゆる高温で安定なわけではなく、長時間の高温暴露では粗大化やδ相への変化が問題になります。
| 比較項目 | INCONEL 625 | INCONEL 718 |
|---|---|---|
| 強化機構の中心 | Mo・Nbによる固溶強化 | 熱処理による析出強化 |
| 選定時の重点 | 耐食性、溶接性、高温特性のバランス | 熱処理後の強度と組織安定性 |
| 材料証明書で確認すること | 規格、製品形状、焼なまし等の供給状態 | 固溶化・時効の状態、要求機械特性 |
| 加工計画の論点 | 加工硬化、切削抵抗、表面品質 | 上記に加え、熱処理前後の加工配分 |
耐酸化性と、荷重を支える耐熱強度を区別する
Special Metalsは718の使用範囲を約704℃までと記載し、Haynesは718系合金の一般的な部品用途を約650℃までと説明しています。資料の温度だけを絶対的な境界とせず、応力・時間・材料状態を確認する必要があります。
「718は1,000℃近くでも強度が落ちない」という説明は不適切です。 一方、625には約982℃までの使用範囲を示す資料がありますが、これはその温度で任意の荷重と寿命を保証する値ではありません。
高温部品では、少なくとも「部品自体の温度」「連続保持時間」「負荷応力」「許容変形量」を組み合わせます。周囲のガス温度と、冷却されている部品の温度も分けて考えます。
具体例として、Haynesが示す時効硬化した718板材のデータでは、1,000時間で0.5%のクリープを生じる概略初期応力は次のように異なります。
| 試験温度 | 1,000時間で0.5%クリープを生じる概略初期応力 |
|---|---|
| 649℃ | 517MPa |
| 704℃ | 241MPa |
これは当該資料の材料状態に対応する参考データであり、設計許容応力ではありません。温度が数十℃変わるだけでも、長時間の変形に対する余裕が大きく変わることを示す例です。
加工硬化への対策は、擦らせず安定して切ること
ニッケル基合金の切削では、加工硬化や切削熱、切込み境界の摩耗などが問題になります。工具の切れ味、保持剛性、適切な切りくず厚さ、冷却と排出を合わせて検討します。
718を時効後に加工する場合と、加工後に時効する場合では、工具負荷と最終寸法の管理方法が変わります。これは工程設計上の比較事項であり、どちらが常に有利とは言えません。適用規格と図面の要求を起点に、粗加工・熱処理・仕上げの順序を決めます。
5. ハステロイC-22とC-276|腐食環境を数字で特定する
CrとMoの配合が異なる
両材種はNi-Cr-Mo系の耐食合金ですが、同じ成分ではありません。メーカー公称組成の主要元素を比べると、次の違いがあります。
| 材種 | Cr | Mo | W | 選定時の着眼点 |
|---|---|---|---|---|
| C-22 | 約22% | 約13% | 約3% | 酸化性成分を含む環境、塩化物による局部腐食 |
| C-276 | 約16% | 約16% | 約4% | 非酸化性の酸を含む各種薬液条件での耐食データ |
数値は質量比の公称値であり、購入規格の成分範囲ではありません。C-22はC-276よりCrが多く、メーカーは酸化性環境への抵抗に特徴があると説明しています。ただし、これだけで両者の優劣は決まりません。
等腐食線図は「使える・使えない」の単純な境界ではない
等腐食線図は、酸の濃度と温度に対して、一定の腐食速度になる条件を示した図です。Haynesの資料では、たとえば0.1mm/年となる条件が示されています。
この線は「腐食しない境界」ではなく、所定の試験条件で一定の減肉速度になる目安です。実液中の不純物、混酸、溶存ガス、流れ、すきま、溶接部などは別に評価します。全面腐食が小さくても、局部腐食まで許容できるとは限りません。
発注仕様に「塩酸用」とだけ記載するより、濃度、常用・最高温度、混入成分、洗浄液、流速や滞留の有無まで添える方が、材種と加工後の状態を検討しやすくなります。
たとえばC-22のメーカー比較試験では、38℃の塩酸に対する展伸母材の腐食速度が、濃度10質量%で0.01mm/年、20質量%で0.20mm/年と示されています。同じ「塩酸・38℃」でも濃度で結果が異なるため、薬液名だけでは適否を判断できません。この試験値を実設備の寿命に直接換算することも避けます。
また、HASTELLOYにはXなどの別系統もあります。C-22やC-276の説明を、同じ商標名の全合金に広げないことが重要です。
6. マグネシウム合金|軽量化と製造工程の安全を一緒に設計する
AZ31とAZ91Dでは製造方法を分ける
AZ31は板・押出材などの展伸材、AZ91Dはダイカスト材として扱われる代表的な合金です。切削試作と量産鋳造では、材料の状態や欠陥の現れ方も異なるため、材種名だけで同じ性能と判断しないようにします。
マグネシウム合金は軽量ですが、変形しにくさは密度だけでは決まりません。筐体やブラケットでは、リブ、断面、接合部を含めて剛性を確認します。これは材料比較から部品設計へ進む際の検討事項です。
切削しやすさと、切粉の安全性を分ける
マグネシウムは、塊状の部品と細かな切粉・粉末とで危険性が異なります。細かいものが堆積すると、酸化や水分との反応による発熱、水素発生に注意が必要です。「空気中なら常に自然発火する」という説明も正確ではありません。
切削油剤は、マグネシウム加工に適合するものを、設備・油剤メーカーの条件に従って選定します。一般的な水溶性油剤をそのまま転用したり、油性なら無条件に安全と判断したりすることはできません。 日本工作機械工業会の指針も、マグネシウム等には専用または油性油剤を用いる考え方と、油性油剤自体の火災リスクを示しています。
工程の検討では、切粉・粉じんの堆積防止、回収と保管、換気、適合する消火剤まで確認します。特に、水分を含む切粉を密閉してよいと考えるのは危険です。消防庁は、状態に応じた保管と、水素を滞留させない管理を示しています。
燃焼中のマグネシウムに対する一般作業者の初期対応では、水やABC粉末消火器を使わず、マグネシウムに適合した消火手順に従います。消防機関への通報と、火災拡大時の避難を優先します。法令上の扱いも、材料名だけで一律に決めず、形状・性状・数量を確認してください。
7. 亜鉛ダイカストZDC2|経年変化・クリープ・腐食を区別する
ZDC2は、亜鉛におおむね4%のAlなどを加えたダイカスト用合金です。比較的低い鋳造温度と良好な成形性は、複雑形状の量産に役立ちます。ただし、肉厚、金型寿命、鋳巣の程度は、製品形状や鋳造条件に左右されます。「薄肉でも巣ができない」とは保証できません。
寸法が変わる原因は一つではない
| 現象 | 主な仕組み | 設計・工程で確認すること |
|---|---|---|
| 時効による寸法変化 | 急冷された組織が時間とともに変化する | 鋳造後の経過時間、安定化処理、最終加工の時期 |
| クリープ | 荷重下で時間とともに変形が進む | 温度、応力、保持時間、許容変形量 |
| 不純物に関係する粒間腐食 | Pb・Cd・Sn等の管理不良が関与する腐食 | 原料だけでなく溶解・回収材を含む成分管理 |
亜鉛ダイカスト合金の時効では、わずかな収縮も知られています。経年寸法変化をすべて「粒間腐食による膨張」と説明するのは不正確です。安定化処理を行う場合も、寸法変化と機械的性質への影響を含めて条件を決めます。
また、「100℃未満なら問題ない」とも限りません。長期荷重を受ける締結部や精密な位置決め部では、使用温度が比較的低くてもクリープを確認します。
日本ダイカスト協会は、鉛・カドミウム・すずなどの微量混入による粒間腐食を品質確認の対象としています。高純度地金の指定に加え、製造工程で不純物を混入させない管理が重要です。
8. 難削材に放電加工を使うときの利点と確認事項
工具で削りにくい材質も、形状によって検討できる
ワイヤーカット放電加工は、細いワイヤー電極と導電性材料の間に放電を起こし、形状を加工する方法です。チタン合金やニッケル基合金の貫通輪郭、異形穴、狭いスリットなどでは、切削加工と比較する価値があります。
ただし、電気が流れることだけでは、加工可否は決まりません。 ワイヤー経路、加工液、保持、材料との適合性などを確認します。特にマグネシウムは、安全上の確認を省いて一般的な水仕様の設備に適用できると判断してはいけません。
寸法に加えて、加工面の変質層を確認する
放電加工は熱を利用するため、加工面に再凝固層などが生じることがあります。Ti-6Al-4Vの研究では、特定の加工条件で再凝固層、微細な亀裂、ワイヤー由来元素が観察されています。これは、すべての設備・条件で同じ状態になるという意味ではありません。
疲労に敏感な部品では、図面に寸法と面粗さだけを指定して十分かを検討します。研究では放電加工条件による疲労寿命への影響も調べられており、用途によっては仕上げ加工や追加除去、表面評価を工程に含める必要があります。
工程協議では、次の項目を必要に応じて明確にします。
- 放電加工面を最終使用面として残してよいか
- 再凝固層や微細な亀裂に対する要求があるか
- 後加工で除去する場合の範囲と取り代
- 寸法測定に加えて必要な表面評価・検査方法
ここは、加工方法だけで判断するのではなく、部品の機能と品質要求から決める部分です。
9. 材料選定と加工依頼で伝えたい情報
以下は、本記事の材料比較を実際の設計・調達に落とし込むための確認表です。
| 確認項目 | 伝えておきたい内容 |
|---|---|
| 材料の特定 | 合金名、規格番号、板・棒・鋳物などの製品形状 |
| 材料の状態 | 焼なまし、固溶化、時効、調質、材料証明書の有無 |
| 使用環境 | 常用・最高温度、薬液濃度、不純物、湿潤・乾燥条件 |
| 負荷と寿命 | 荷重、繰返し回数、保持時間、許容たわみ・変形量 |
| 加工要求 | 図面、基準面、公差、加工箇所、最小R、面粗さ |
| 表面と後工程 | 放電面を残せるか、熱処理・溶接・表面処理の予定 |
| 検査 | 寸法成績書、材料証明、表面評価などの必要項目 |
| 生産条件 | 数量、試作・量産、支給材か材料調達込みか、希望納期 |
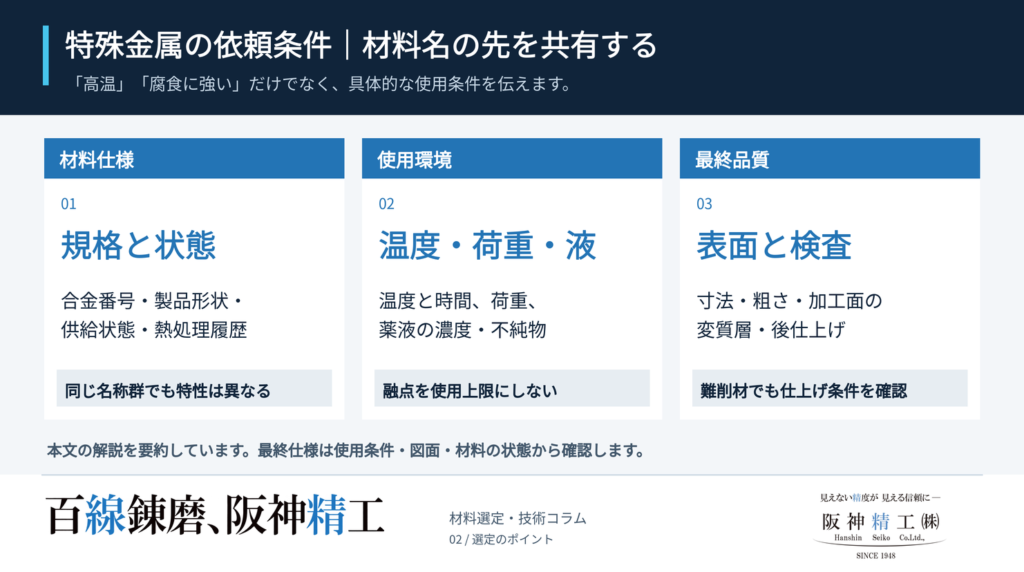
「高い材料にすれば安心」ではなく、必要な性能と、その性能を確認する方法をそろえることが大切です。材料単価に加え、工具費、加工時間、熱処理、検査、不良時の損失まで比較すると、製造全体の判断がしやすくなります。
10. 阪神精工株式会社への加工相談
阪神精工株式会社では、ワイヤーカット放電加工、形彫り放電加工、細穴放電加工を中心に、切削・研磨を組み合わせた加工を検討しています。チタン合金・インコネル・ハステロイなどについても、材質・形状・要求精度を確認したうえで対応方法をご案内します。
「切削では工具が持たない」「異形穴や狭い溝を追加したい」「熱処理後の部品を加工したい」といった場合は、図面と材料情報を添えてご相談ください。掲載した6系統すべての材種・工法への一律対応を示すものではなく、加工可否は個別に確認します。
まとめ|材料名から、使用条件と加工条件へ
特殊金属の選定では、次の3点をそろえることが重要です。
- 材種と供給状態を特定する。 625と718、C-22とC-276、展伸材と鋳造材を区別する。
- 使用条件を数値で示す。 温度だけでなく、荷重、時間、薬液濃度、許容変形量まで整理する。
- 加工後の品質を決める。 寸法に加え、表面状態、安全対策、後工程と検査を検討する。
材料の特性を理解し、図面・加工工程・検査条件までつなげることが、性能と製造コストを両立する出発点になります。
※INCONELおよびHASTELLOYは、それぞれの権利者の商標です。本記事は材料選定と加工相談のための一般的な技術情報であり、個別用途の適合性を保証するものではありません。