鉄鋼材料6種の違いと選び方|SS400・S45C・S15C・SPCC・SPHC・SECC

Q. SS400・S45C・S15C・SPCC・SPHC・SECCは、何を基準に使い分ければよいですか?
A. 部品に必要な性能を決めたうえで、素材の形状、加工方法、熱処理、防錆仕様を組み合わせて選びます。 架台などの一般構造部材ではSS400、熱処理を利用する機械部品ではS45Cなどの炭素鋼、薄板の曲げ・プレス部品ではSPCC・SPHC・SECCが主な検討候補です。ただし、材料名だけで完成品の強度や寿命が決まるわけではありません。
材料選定で押さえたいのは、次の3点です。
- 何に耐える部品か。 荷重、摩耗、衝撃、たわみ、錆びのうち、問題になるものを整理します。
- どの状態で使うか。 素材のまま、焼入れ後、浸炭後、めっき・塗装後では確認事項が変わります。
- 完成品までいくらかかるか。 材料単価に加え、加工、熱処理、仕上げ、検査を含めて比較します。
設計図に材質を記入するとき、「よく使うからSS400」「強そうだからS45C」と決めていないでしょうか。反対に、必要以上に高い仕様を指定すると、加工費や調達日数が増えることもあります。
この記事では、設計・購買・生産技術担当者に向けて、代表的な鉄鋼材料を6つの分類で整理します。S45Cと近いS35C・S50C、S15Cと近いS20C、SECCと混同されやすいSGCCにも触れながら、図面と見積依頼に落とし込むための確認点を解説します。
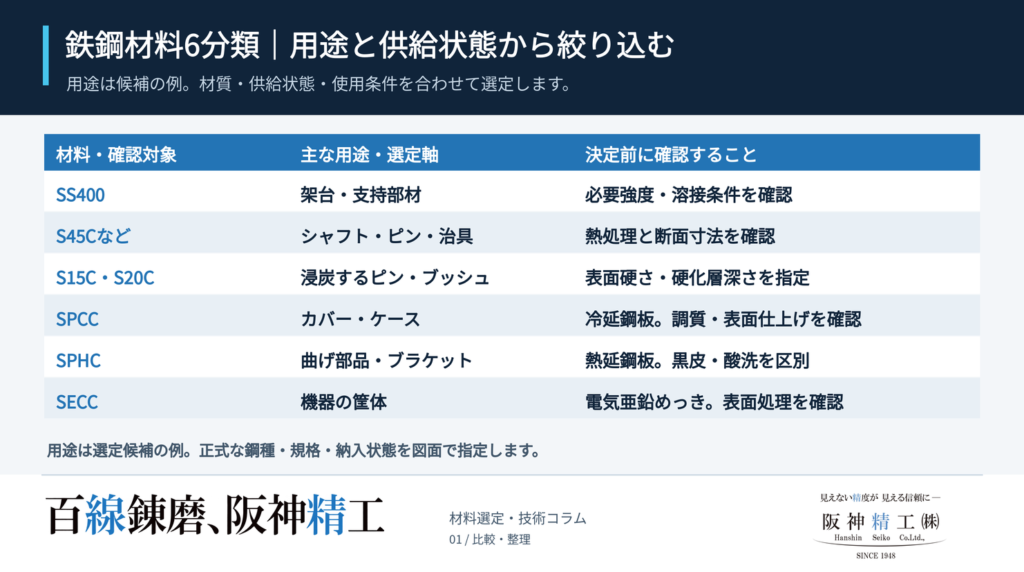
1. まず比較表で確認|鉄鋼材料6分類の特徴
ここでいう「6種」は、実務上の比較をしやすくするための6分類です。S45CとS50C、S15CとS20Cは、それぞれ別の鋼種です。「系」という呼び方を、そのまま図面の正式な材料指定に使わないようにします。
| 材料・分類 | 主な特徴 | 代表的な素材形状 | 熱処理を考える際のポイント | 用途の例 |
|---|---|---|---|---|
| SS400 | 一般構造用。強度の規格を確認して使う | 鋼板、丸棒、平鋼、アングルなど | 所定の焼入れ硬さを狙う用途の標準的な選択にはしない | 架台、ブラケット、支持部材 |
| S45Cなどの中炭素鋼 | 炭素量が管理され、熱処理を利用しやすい | 丸棒、鋼板、切断ブロックなど | 焼入れ・焼戻し、高周波焼入れなど。断面寸法と必要硬さを確認 | シャフト、ピン、歯車、治具部品 |
| S15C・S20Cなどの低炭素鋼 | 炭素量が少なく、浸炭処理の候補になる | 丸棒、鋼板など。流通寸法を確認 | 表面の耐摩耗性を求める場合は浸炭焼入れなどを検討 | 浸炭を利用するピン、ブッシュ、機械部品 |
| SPCC | 一般用の冷間圧延鋼板 | 薄鋼板、鋼帯 | 通常は焼入れ硬化を目的に選ばない。調質区分も確認 | カバー、ケース、板金部品 |
| SPHC | 一般用の熱間圧延軟鋼板 | 鋼板、鋼帯 | 通常は焼入れ硬化を目的に選ばない。黒皮・酸洗の違いも確認 | 曲げ部品、カバー、ブラケット |
| SECC | 冷延原板を使用する電気亜鉛めっき鋼板 | めっき薄鋼板、コイル | めっき状態で使うことを前提に、付着量や表面処理を確認 | 電子機器筐体、家電・事務機器の部品 |
表の用途は選定候補の例であり、個々の部品への適合を保証するものではありません。
「塊・丸棒」と「薄板」に分けると入口としては理解しやすくなります。ただし、SS400にも薄い鋼板があり、S45CやS15Cにも鋼板製品があります。素材の形状と、材料の性質・規格は別の項目として確認することが大切です。
2. 材料記号の読み方|SS400の「400」とS45Cの「45」は意味が違う
材料記号には、強度の区分、炭素量、製造方法、表面処理など、異なる情報が含まれています。数字の大きさだけを横並びにして、硬さや強さを比較することはできません。
| 材料記号 | 主な関連規格 | 記号から読み取るポイント |
|---|---|---|
| SS400 | JIS G 3101 | 一般構造用圧延鋼材。400は引張強さの下限値400 N/mm²に対応する区分 |
| S35C・S45C・S50C | JIS G 4051 | 機械構造用炭素鋼。数字は炭素含有量の代表値を100倍した値に対応 |
| S15C・S20C | JIS G 4051 | 同じく機械構造用炭素鋼で、中炭素鋼より炭素量が少ない |
| SPCC | JIS G 3141 | 冷間圧延鋼板及び鋼帯の一般用の区分 |
| SPHC | JIS G 3131 | 熱間圧延軟鋼板及び鋼帯の一般用の区分 |
| SECC | JIS G 3313 | 電気亜鉛めっき鋼板の区分。冷延原板を使用 |
| SGCC〈比較用〉 | JIS G 3302 | 溶融亜鉛めっき鋼板の区分。SECCとは別の指定 |
例えば、S45Cの「45」は「硬さ45」や「引張強さ450 MPa」を意味しません。炭素量が約0.45%であることを示す記号です。一方、SS400の「400」は炭素量ではありません。1 N/mm²は1 MPaと同じです。
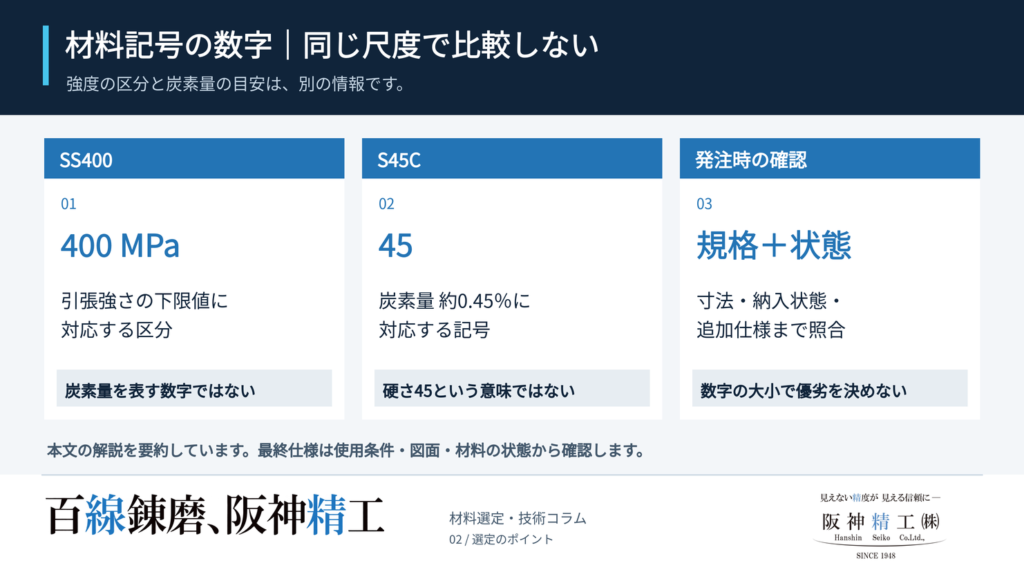
なお、規格番号が同じでも、寸法、納入状態、試験の有無、追加仕様などの確認は必要です。発注時には、適用する規格と注文仕様を照合してください。
3. SS400|架台や支持部材の候補。ただし「何にでも使える鉄」ではない
引張強さの規格と、部品として使える荷重を区別する
SS400は、一般構造用圧延鋼材の代表的な材料です。日本製鉄の規格抜粋では、引張強さは400~510 N/mm²とされています。ただし、この数値をそのまま部品の許容応力として使うことはできません。
実際の部品では、板厚、断面形状、穴や切欠き、溶接部、荷重のかかり方などを踏まえた設計確認が必要です。「SS400だから十分」という判断では、細いブラケットのたわみや、穴周辺の局部的な負担を見落とします。
「炭素量が低いから、溶接しても割れない」は言い切れない
SS400は溶接構造にも使われますが、SS400という材料名だけで溶接割れが起こらないことを保証できません。少なくともSS400の通常の規格区分では、S45Cのような炭素量の範囲指定はありません。
厚板や拘束の強い構造物、重要な溶接継手では、材料成分と施工条件を含めて溶接担当者と確認します。必要に応じて、溶接構造用の鋼材も比較対象にしてください。
焼入れ硬さを要求するなら、鋼種選定から見直す
SS400を「絶対に硬くならない材料」と説明するのも正確ではありません。しかし、成分と熱処理後の硬さを管理して使いたい部品に対し、SS400を選んでから焼入れで解決しようとするのは適切な進め方とはいえません。
実務では、所定の硬さが必要なら、最初からその熱処理に適した鋼種を選ぶ方針にします。摩耗する位置決め部などは、部品全体の材質を変える案だけでなく、必要箇所を別部品にする案も検討できます。これは設計上の提案であり、採用可否は荷重と構造の確認が前提です。
4. S45C・S35C・S50C|炭素量だけでなく、熱処理後の状態まで指定する
S45C・S35C・S50Cの炭素量は同じではない
| 鋼種 | 炭素含有量C〈質量%〉 | 選定で確認したいこと |
|---|---|---|
| S35C | 0.32~0.38 | 必要な強度・硬さと、加工・熱処理条件の釣り合い |
| S45C | 0.42~0.48 | 調質や高周波焼入れを含めた、機械部品としての使い方 |
| S50C | 0.47~0.53 | 必要硬さに加え、素材寸法、熱処理、加工のしやすさ |
S45Cなどはシャフト、ピン、歯車といった部品で検討されます。ただし、これらの部品にS45Cが必須という意味ではありません。必要な芯部強度、耐摩耗性、寸法、負荷条件によっては、合金鋼や別の材料が候補になります。
「S45C」と書くだけでは、完成時の硬さは決まらない
材料の硬さは、鋼種だけでなく、焼ならし、焼なまし、焼入れ・焼戻しなどの状態によって変わります。焼入れで硬化させた後は、焼戻しによって目的に合う硬さや靭性を調整します。靭性とは、破壊に至るまで粘り強く耐える性質です。
調質は一般に、焼入れと高温での焼戻しを組み合わせて機械的性質を整える処理を指します。単に「焼入れ」と書く場合とは、狙う状態が異なります。
図面では、必要に応じて次の内容を明確にします。
- 熱処理の種類と、処理する範囲
- 要求する硬さの範囲と、硬さの尺度・測定位置
- 表面硬化の場合の必要深さと、深さの評価方法
- 熱処理後に保証する寸法、公差、仕上げ面
- 検査成績書など、提出が必要な記録
硬さの数値は、記事の例を流用するのではなく、部品の機能から設定してください。
焼入性と質量効果|大きな部品の中心まで同じ硬さになるとは限らない
焼入性は、焼入れによって内部まで硬化しやすいかを表す性質です。表面で得られる硬さの高さだけを意味しません。一般に断面が大きくなると中心部は冷えにくくなり、表面と内部で得られる組織や硬さが異なることがあります。この寸法の影響を考える際に使われるのが「質量効果」です。
大径シャフトや厚い部品では、S45Cを選べば内部まで一様に硬くなる、と考えないことが重要です。芯部の性能が必要な場合は、焼入性に配慮した合金鋼も含めて検討します。
S50Cは「必ずS45Cより硬い上位材」ではない
S50CはS45Cより炭素量の代表値が高い鋼種ですが、納入状態や熱処理条件が異なる材料同士を、名前だけで比較することはできません。金型のベースなどで選ぶ場合も、支持部材としての性能と、直接摩耗する成形部・摺動部の性能を分けて考えます。
また、中炭素鋼を溶接する場合は、熱影響部の硬化や割れへの配慮が必要です。溶接を伴う構造なら、加工の後になって気付くことがないよう、材料選定の段階で工程を共有します
5. S15C・S20C|表面の耐摩耗性を得るなら、浸炭と仕上げを一緒に考える
低炭素鋼は「柔らかいから最も削りやすい」とは限らない
S15Cの炭素量は0.13~0.18%、S20Cは0.18~0.23%です。どちらもS45Cより炭素量が少ない機械構造用炭素鋼ですが、同じ鋼種ではありません。
切削のしやすさを考える際は、硬さだけでなく、切りくずの処理や仕上がりも確認します。低炭素鋼では、条件によって切りくずが分断しにくくなるため、工具の刃形や送り条件などの検討が必要です。工具メーカーも低炭素鋼の切りくず処理を課題として取り上げています。
浸炭焼入れは、表面の炭素量を増やして硬化させる処理
浸炭焼入れでは、表面側に炭素を浸透させ、その後の焼入れで硬化層を形成します。表面の耐摩耗性などを高めながら、内部には低炭素材の特性を活かす考え方です。
ただし、「中身は必ず割れない」「表面だけ硬くすればどんな衝撃にも耐える」といった保証はできません。芯部に必要な強度、負荷の大きさ、部品寸法も確認し、条件に応じて浸炭用合金鋼などを比較します。
指定するのは「浸炭あり」だけでは不十分
| 確認項目 | 確認する理由 |
|---|---|
| 硬化させる面・範囲 | 摺動面と、後から加工する面の要求を整理するため |
| 表面硬さ | 接触条件や相手部品に合った状態を決めるため |
| 有効硬化層深さなど | 必要な深さと、その判定基準を共有するため |
| 芯部の要求 | 表面だけでなく、部品全体の負荷を確認するため |
| 熱処理後の仕上げ量 | 仕上げによって硬化層を削りすぎないようにするため |
| 最終寸法と検査方法 | 熱処理と仕上げを終えた状態で評価するため |
この表は発注時の確認項目としての提案です。実際の仕様値は設計者と熱処理担当者で決めます。「S15Cは浸炭しかできない」と範囲を限定するより、必要な表面性能と芯部性能に合う処理を選ぶことが実務的です。
6. SPCC|薄板ケースの候補。表面仕上げと調質区分も確認する
「ミガキ」は、必ず鏡のように光っているという意味ではない
SPCCは、一般用の冷間圧延鋼板です。板金の現場では「ミガキ」と呼ばれることがありますが、表面仕上げにはダル仕上げとブライト仕上げがあり、外観は一様ではありません。
また、SPCCの指定には調質区分が関係します。板材を曲げる部品では、鋼種名に加え、加工に適した納入状態かを確認します。日本製鉄のカタログでも、注文時の確認事項として調質区分、表面仕上げ、塗油などが挙げられています。
SPCCとSPCCT、SPCD・SPCEの違い
SPCCという指定だけで、引張強さや伸びの保証まで一律に受けられると考えるのは避けます。日本製鉄の資料では、注文によって引張強さと伸びを保証する場合にSPCCTとする旨が示されています。また、絞りの程度によっては、SPCDやSPCEなども比較対象になります。
カバーを折り曲げる加工と、深い容器に絞る加工では、材料に求める変形のしやすさが異なります。 板金図面では、形状だけでなく、曲げか絞りか、外観面はどこかまで伝えると、材料と工程の検討が進みます。
「3.2mm以下ならSPCC」と厚さだけで決めない
板厚は候補を絞る重要な条件ですが、それだけで材料を確定する基準にはなりません。同じ板厚でも、熱延材、冷延材、めっき材を比較する場合があります。手配する板厚と板幅の組合せ、数量、在庫、必要な板厚公差まで確認してください。
また、SPCCは防錆めっき材ではありません。保管中の湿気や結露、加工後の水分などに配慮し、完成品に必要な塗装や表面処理を決めます。「油が切れたら秒速で錆びる」といった表現ではなく、使用・保管条件と防錆方法を具体化しましょう。
7. SPHC|熱延材の黒皮と酸洗、強度区分を区別する
熱間圧延は、溶けた鉄を薄く伸ばす工程ではない
熱間圧延は、高温の鋼片をロールで圧延する工程です。溶鋼を扱う製鋼・鋳造の工程と、固体の鋼片を圧延する工程を混同しないようにします。
熱延鋼板では、高温でできた酸化スケールが表面に残る黒皮材のほか、スケールを除いた酸洗材などがあります。SPHCは材料の区分、黒皮・酸洗は表面状態の区分です。SPHCだから必ず黒皮、と決め付けることはできません。
SPHCとSS400は、同じ厚さでも自動的に置き換えられない
SPHCは一般用の熱間圧延軟鋼板、SS400は一般構造用圧延鋼材で、規格の狙いが異なります。日本製鉄の規格抜粋では、SPHCの引張強さは270 N/mm²以上、SS400は400~510 N/mm²とされています。
この違いからも、「どちらも鉄板だから同じ」「曲げられれば置換できる」とは判断できません。荷重を受けるブラケットなどでは、板厚と外形が同じでも、必要な性能を満たすかを再確認します。
黒皮材の価格だけでなく、完成までの工程を比べる
見積比較では、素材の価格に加えて、表面処理前の準備、外観面の仕上げ、要求寸法を得る工程まで確認します。黒皮材の素材価格が有利でも、完成品の仕上げ条件によっては、別の表面状態の材料を選ぶ方が合理的な場合があります。
SPHCを「見た目を気にしない厚い鉄板」とだけ覚えるより、成形・表面・強度の要求を整理して使う熱延材と捉えると、置換判断を誤りにくくなります。
8. SECCとSGCC|どちらも亜鉛めっき鋼板だが、同じ材料ではない
電気めっきと溶融めっきの違い
| 比較項目 | SECC | SGCC |
|---|---|---|
| めっきの方式 | 電気亜鉛めっき | 溶融亜鉛めっき |
| 関連規格 | JIS G 3313 | JIS G 3302 |
| 基本的な特徴 | 電気的に亜鉛を付着させた鋼板 | 溶けた亜鉛の浴を利用してめっきした鋼板 |
| 用途を考える入口 | 電子機器、家電、事務機器などの筐体・部品 | 建築、設備、各種機器などの部材 |
| 発注時の確認 | めっき付着量、化成処理、塗装適性、必要な導電性など | めっき付着量、表面仕様、加工性、使用環境など |
日本鉄鋼連盟は、電気亜鉛めっき鋼板を、一般に溶融亜鉛めっき鋼板より亜鉛付着量の少ない製品として説明しています。ただし、耐食性を「SECCかSGCCか」の記号だけで確定することはできません。
「SECCなら塗装不要・屋外でも安心」とは判断できない
屋外で雨や結露にさらされる部品と、乾燥した屋内の機器内部では、腐食環境が異なります。SECCを採用する場合も、めっき仕様、塗装の有無、切断端面、加工部分、水がたまる箇所などを確認します。
例えば屋外筐体であれば、SECCに適切な塗装を組み合わせる案、溶融亜鉛めっき鋼板を使う案、別の耐食材料を使う案などを、必要寿命と環境条件で比較します。SGCCに変更すれば無条件に解決するわけでもありません。
ここで挙げた比較は選定上の提案です。採用品の耐食性能は、材料・表面処理メーカーの仕様と、必要に応じた評価試験で判断します。
同じSECCでも、化成処理が違えば使い方が変わる
電気亜鉛めっき鋼板には、耐指紋性、塗装性、導電性、潤滑性などに配慮した表面処理製品があります。そのため、電子機器でアース接触が必要な部分や、後から塗装する部分では、「SECC」の一語だけで手配を完了させない方が確実です。
JFEスチールのカタログも、化成処理ごとに性能や用途を分けています。
「ボンデ」「トタン」などの通称で会話していても、最終的な図面・注文書では鋼種と表面仕様を明確にします。通称だけで異なる製品を同一視しないことが、手配違いの防止につながります。
9. 設計で混同しやすい「強度・硬さ・剛性」の違い
材料を強くしたいという相談では、まず何が問題なのかを整理します。
| 困りごと | 主に確認すること | 材料名以外の検討事項 |
|---|---|---|
| 荷重をかけると永久変形する | 降伏・耐力など | 断面、局部的な負荷、荷重条件 |
| 表面が減る・へこむ | 耐摩耗性、硬さ、接触条件 | 相手材、潤滑、表面処理、硬化深さ |
| 荷重をかけるとたわむが、除くと戻る | 剛性 | 厚さ、断面形状、支持間隔、リブ |
| 繰返し使うと亀裂が入る | 疲労に関する性能 | 応力集中、表面状態、荷重の繰返し |
特に注意したいのが、強度と剛性の違いです。SS400からS45Cへ変更するだけで、同じ形状の部品が大幅にたわみにくくなるとは限りません。 一般的な鋼のヤング率は近い値を持つため、弾性範囲のたわみ対策では断面形状や支持方法も重要です。
設計時には「強い材料に変える」だけでなく、「何を改善するための変更か」を明確にします。硬さ、引張強さ、たわみにくさを同じ意味で扱わないことが、過剰仕様を防ぐ入口です。
10. 価格差の考え方|材料単価ではなく、完成品1個の総費用を比較する
SS400を1とした固定倍率は、そのまま見積には使えない
「S45CはSS400の何倍か」「SECCはSPCCよりどれくらい高いか」という比較は、材料の形状、寸法、数量、納入状態、流通在庫、購入時期をそろえて行う必要があります。
今回の条件では、各材質を同じ条件で比較した実勢価格はわかりません。そのため、根拠のない価格倍率は掲載しません。丸棒のSS400と薄板のSECCを重量単価だけで比較しても、部品の製造費を判断する材料にはなりにくいからです。
| 比較項目 | 見積をそろえるポイント |
|---|---|
| 素材費 | 鋼種、寸法、購入重量、最低購入量、切断費 |
| 加工費 | 削る量、穴・溝の形状、段取り、工具、加工時間 |
| 熱処理費 | 処理内容、数量、必要な検査、前後工程 |
| 表面処理費 | 前処理、めっき・塗装仕様、対象面 |
| 仕上げ・検査費 | 熱処理後の寸法仕上げ、測定、記録の範囲 |
| 調達条件 | 納期、輸送、分納、在庫対応 |
仮の計算例|素材費が高くても、完成品では安くなる場合がある
以下は総費用の考え方を示す架空の計算例です。材料相場、阪神精工の価格、特定の鋼種同士の価格差を示すものではありません。A案・B案とも、同じ製品要求を満たせると確認できた場合を仮定しています。
| 費用項目 | A案 | B案 |
|---|---|---|
| 材料費 | 1,000円 | 1,400円 |
| 加工費 | 3,000円 | 2,500円 |
| 熱処理・表面処理費 | 1,500円 | 900円 |
| 検査費 | 500円 | 500円 |
| 合計 | 6,000円 | 5,300円 |
この仮定では、B案は材料費が400円高くても、合計は700円低くなります。削減率は700÷6,000×100で約11.7%です。
実際の見積では、工程を減らせるか、要求精度を満たせるかを先に確認します。仕様を満たさない安価な案と比較しても意味がありません。同じ要求を満たす複数案を、同じ数量・納期条件で比較することが基本です。
11. 材料選定を進める5つのステップ
① 部品の役割と、起きてはいけない不具合を決める
支持する、位置を決める、回転する、摺動する、内部を保護するなど、部品の役割を整理します。そのうえで、永久変形、たわみ、摩耗、腐食のどれを避けたいのかを明確にします。
② 素材形状と加工方法を考える
丸棒から削り出すのか、板を曲げるのか、厚板から輪郭や穴を加工するのかを整理します。材料の取り方や加工方法は、数量によっても比較する価値があります。
③ 熱処理と表面処理の必要性を決める
表面だけの硬化が必要か、芯部にも性能が必要か、塗装やめっきが必要かを確認します。処理の有無だけでなく、処理後の最終要求を共有してください。
④ 公差と検査を決める
組み合わさる穴・軸、位置を決める基準面、摩耗を受ける面など、機能上重要な箇所を明確にします。全寸法に同じ厳しさを求めるより、必要な箇所の要求と測定方法を具体化します。
⑤ 調達と総費用を確認する
必要な素材寸法の手配、数量、納期、検査書類をそろえて見積を比較します。材料を変更する場合は、単価だけで決めず、設計上の要求を満たすかを確認します。
この手順は選定実務の進め方としての提案です。個々の部品の適合判断には、実際の図面・使用条件・注文仕様が必要です。
12. 精密加工で確認したいこと|材料と工程順序はセットで考える
焼入れ前に加工するか、焼入れ後に仕上げるか
熱処理を行う精密部品では、材料名と最終形状だけでなく、熱処理前後の工程も検討します。例えば焼入れ後の鋼材に異形の貫通穴や溝が必要な場合、ワイヤーカット放電加工が候補になります。
ワイヤーカットは導電性材料を放電によって除去する加工で、阪神精工では焼入れ鋼などの高硬度材、異形の貫通穴、キー溝、スリット、複雑な輪郭形状の相談に対応しています。
ただし、浸炭後に大きく削れば必要な硬化層を失う場合があります。また、貫通穴か止まり穴か、加工面に求める状態によって、適した方法は異なります。工程順序は、形状と要求性能を確認して決めます。
切削力が小さくても、材料の変形は別に考える
ワイヤーカットでも、切り離しや中子の除去によって、材料内部の応力の釣り合いが変わり、形状が動くことがあります。特に薄肉部、大きな開口部、細長い部分では、材料の状態、保持、切断順序、仕上げの進め方を検討する必要があります。
ソディックも、プレートの切り離しや内部応力の解放を、ひずみと精度に関係する要因として説明しています。
「硬い材料だから加工できない」「放電加工だから変形しない」という二者択一ではなく、材料の状態と、加工で変わる形状を見ながら工程を組むことが重要です。
13. 図面・見積依頼で伝えたい情報
| 項目 | 記載・共有する内容 |
|---|---|
| 材質 | SS400、S45C、S15C、SPCCなどの具体的な記号 |
| 素材・納入状態 | 板・丸棒、黒皮・酸洗、熱処理済みかなど |
| 加工形状 | 図面・CADデータ、貫通か止まりか、追加工か新規製作か |
| 寸法と公差 | 機能に関係する寸法、基準、必要な幾何公差 |
| 熱処理 | 方法、範囲、硬さ、硬化層深さ、後加工の条件 |
| 表面処理 | めっき・塗装、対象面、処理仕様、必要な外観 |
| 使用条件 | 荷重、摺動・回転、相手材、屋内外、結露など |
| 検査・書類 | 検査項目、成績書、材料証明の必要性 |
| 手配条件 | 数量、希望納期、支給材の有無 |
仕様が確定していない場合は、無理に材質を決めてから問い合わせる必要はありません。「材質は検討中」「この面の摩耗を抑えたい」「熱処理済みの支給品に追加工したい」など、現状と目的を伝えることから始められます。
14. よくある質問
Q. SS400とS45Cは、どちらが強いですか?
S45Cは熱処理を利用して強度を高める選択肢ですが、熱処理状態や部品の寸法を確認せずに比較はできません。また、「強い」が引張強さなのか、摩耗しにくさなのか、たわみにくさなのかによって、選ぶべき対策が変わります。根拠は本記事4章・9章の資料を参照してください。
Q. S15Cは、浸炭焼入れをしないと使えませんか?
そのような意味ではありません。表面の耐摩耗性を必要とするときに浸炭を検討するのであって、材料を選んだだけで処理が必須になるわけではありません。使用条件に対して必要な性能を満たすかを確認します。
Q. SPCCとSPHCは、板厚が同じなら交換できますか?
自動的には交換できません。材料区分、表面状態、必要な強度、成形性、板厚公差、完成品の外観を確認してください。材質変更は、図面の要求を確認したうえで行います。
Q. SECCなら、切断した断面も元の表面と同じ状態ですか?
切断によって新しくできた面には、元の板表面と同じめっき層はありません。周辺の亜鉛による保護作用が期待できる場合でも、元のめっき面と同じ耐食性を一律に保証することはできません。端面や穴、加工部を含めて防錆仕様を検討します。
Q. 「もっと高い材料」を選べば、品質の問題は解決しますか?
材料変更が有効な場合はありますが、形状、熱処理、表面処理、寸法公差、使用条件が原因なら、材料単価を上げるだけでは解決しません。まず問題の現象と、必要な性能を整理することをおすすめします。
Q. 材質が未確定でも、阪神精工に加工相談できますか?
図面と、検討している材質・加工内容・使用目的をお知らせください。材質が確定していない場合は、その旨を添えていただくと、相談の前提を共有できます。実際の加工可否や見積条件は、形状、寸法、要求精度、材料の状態などを確認してご案内します。
15. 阪神精工株式会社への加工相談
阪神精工株式会社は、神戸市を拠点に、ワイヤーカット放電加工などによる精密金属加工を行っています。異形穴、キー溝、スリット、複雑な輪郭形状、焼入れ後の材料への加工など、図面をもとにご相談いただけます。
相談時には「材質名」だけでなく、熱処理前か後か、どの寸法が重要か、材料支給の有無までお知らせください。単品・試作・小ロットについても、条件を確認して対応を検討します。
まとめ|材料選定は、完成品の要求から逆算する
SS400、S45C、S15C、SPCC、SPHC、SECCには、それぞれ異なる規格の目的と使い方があります。一般構造部材、熱処理を利用する機械部品、薄板成形部品、めっきによる防錆を求める部品では、確認すべき内容も変わります。
選定の要点は、必要な性能を整理し、材料・加工・熱処理・表面処理・検査を一つの流れで考えることです。材料を安く買うことと、要求を満たす部品を無駄なく製作することは、必ずしも同じではありません。
形状や公差、熱処理との組合せで迷う場合は、図面と使用条件を整理し、加工方法を含めてご相談ください。
※本記事は材料選定の基礎解説です。掲載した一般的な特性や用途例は、個別部品の性能保証を意味しません。規格値と適用条件は、採用する規格、製品資料、注文仕様で確認してください。