ゴム押出金型「オーバーラッピングベース」の一貫加工|26.6°の上下異形状・寸法公差±0.025mm

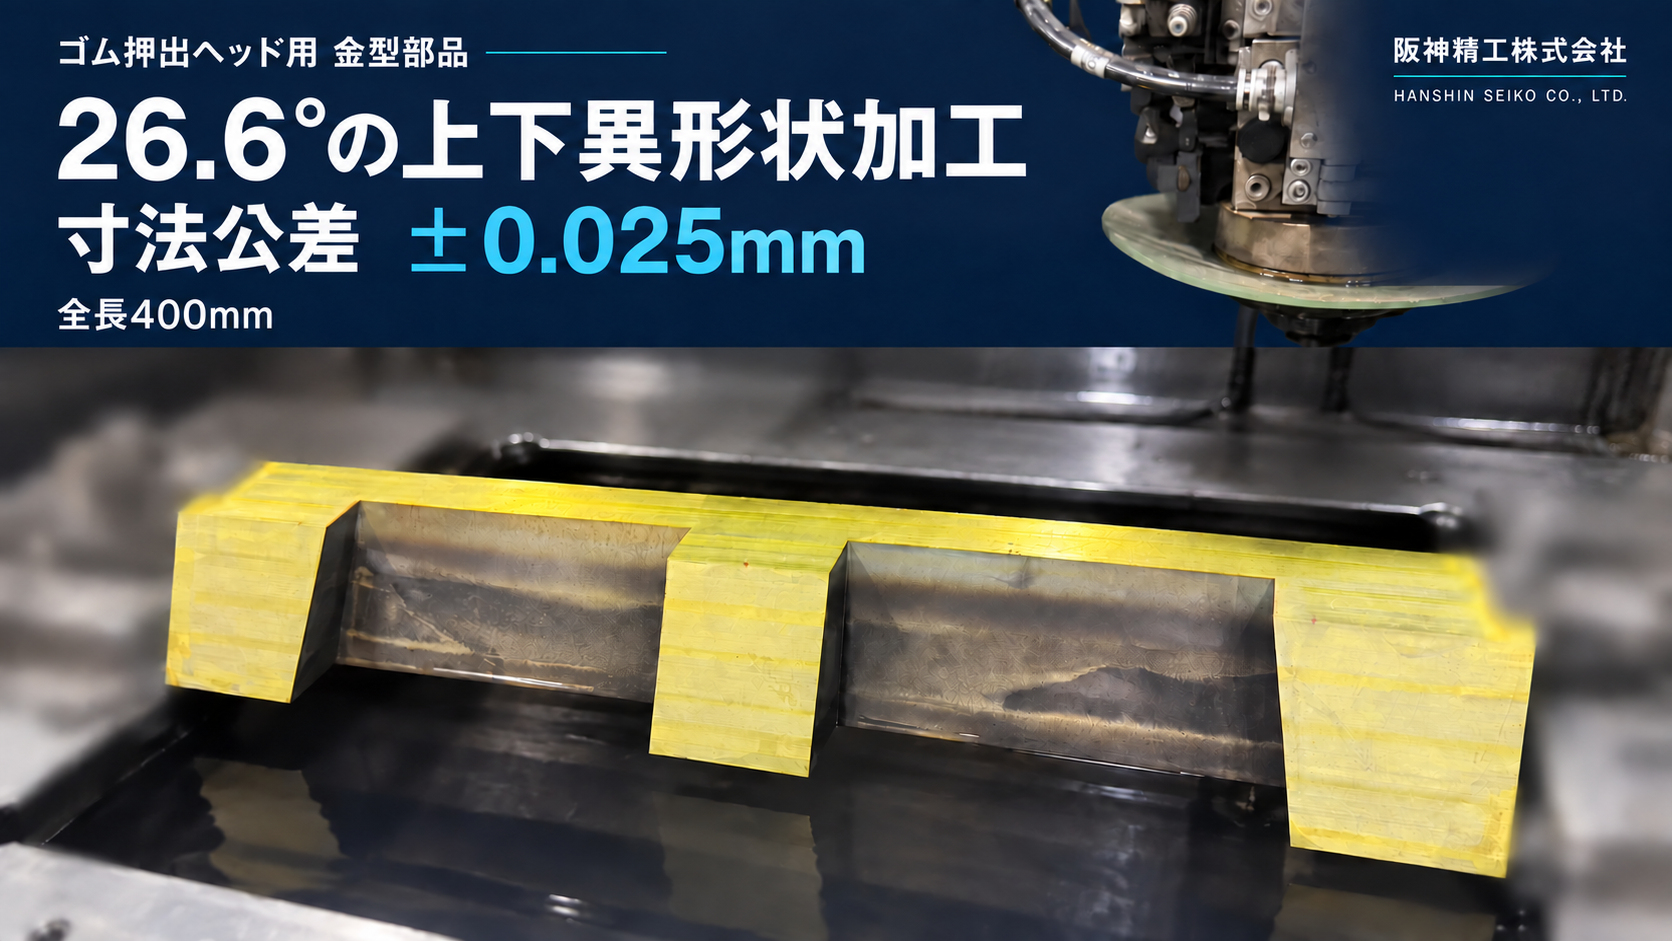
タイヤなどのゴム押出機に使用される、全長400mmのオーバーラッピングベースを製作した事例です。阪神精工では、素材から完成まで、切削・研磨・ワイヤーカット・形彫り放電加工・仕上げの全工程を自社で行いました。
加工のポイントは、26.6°の角度を伴う上下異形状を、寸法公差±0.025mmの要求に合わせて仕上げることです。加工による歪みを考慮した工程と、複雑な形状に応じた加工方法を組み合わせて製作しています。
オーバーラッピングベースとは
オーバーラッピングベースは、複数種類のゴムを合流・重ね合わせる押出ヘッド内の金型部品です。
それぞれのゴムが通る流路を分けて持ち、各ゴムを所定の位置へ導く役割を担います。ゴムを狙った位置で重ね合わせるため、流路を構成する形状や、金型部品同士の位置関係が重要になります。
加工概要
| 項目 | 内容 |
|---|---|
| 製品名 | オーバーラッピングベース |
| 用途 | ゴム押出ヘッド内の流路を構成する金型部品 |
| 全長 | 400mm |
| 加工形状 | 26.6°の角度を伴う上下異形状 |
| 要求寸法公差 | ±0.025mm |
| 加工工程 | 切削 → 研磨 → ワイヤーカット → 形彫り放電加工 → 仕上げ |
| 製作体制 | 素材から完成まで全工程を自社で実施 |
| 防錆対策 | 加工面以外に阪神精工独自の防錆処置 |
難しかったこと|上下で異なる形状を、厳しい寸法公差に合わせる
本事例では、上下で同じ輪郭を切り抜くストレート加工とは異なり、上側と下側で形状が変化する上下異形状加工が求められました。
難しいのは、上側・下側それぞれの寸法と、その間をつなぐ加工面を合わせて考える必要があることです。片側の輪郭だけを合わせても、もう一方の寸法や途中の形状が合わなければ、要求を満たせません。
26.6°の角度を伴う形状に対して、寸法公差は±0.025mm。上下の輪郭をどのように対応させ、狙った加工面を形成するかが、プログラムと加工条件を検討するうえでの重要なポイントでした。
技術的な工夫|歪みを見据えた工程と、加工方法の使い分け
1.完成形状から考える、切削・研磨の工程
素材から形状を削り出す際は、加工の進行に伴う歪みに配慮する必要があります。全長400mmの本部品でも、前工程の状態が後工程の寸法出しに影響します。
そのため、切削だけで形を追うのではなく、研磨、その後の放電加工まで見据えて工程を組み立てました。各工程を独立して考えず、完成時に求められる形状と精度につなげることを重視しています。
2.ワイヤーカットと形彫り放電加工を組み合わせる
上下異形状にはワイヤーカット放電加工を用い、その後に形彫り放電加工、仕上げ作業を行いました。
形状に応じて加工方法を使い分けながら、工程間で加工箇所や基準の関係を確認し、完成まで進めています。切削・研磨・ワイヤーカット・形彫り放電加工を自社でつなげられることが、複雑な金型部品に対応する強みです。
3.加工精度とあわせて、非加工面の防錆にも配慮
加工面以外には、阪神精工独自の錆止めをしっかりと塗布しています。写真に見える黄色い部分は、この防錆処置によるものです。
加工する箇所と保護する箇所を分け、製作中の錆を防ぐことにも配慮しています。
ゴム押出金型・上下異形状加工を、素材から完成まで
阪神精工では、ワイヤーカット単工程のご依頼に加え、切削・研磨・形彫り放電加工を組み合わせた金型部品の一貫製作に対応しています。
「上下で異なる形状を厳しい公差で加工したい」「複数の加工方法が必要な部品をまとめて依頼したい」といったご相談は、図面を添えてお寄せください。
材質・寸法・要求公差・数量・ご希望納期を確認し、加工工程とお見積りをご案内します。
[図面を添付して加工を相談する]