ステンレスの加工硬化とは?SUS304・316の穴あけ・タップ・追加工対策

Q. ステンレスへの穴あけや追加工で、ドリルが入らない・タップが折れるのはなぜですか?
A. 原因の一つは、加工で材料が変形して硬くなる「加工硬化」です。ただし、工具摩耗、切りくず詰まり、溶着、固定不足でも似た症状が起きます。鋼種だけでなく調質・前工程・穴の状態を確認し、原因に合った工具と工程を選ぶことが大切です。
同じSUS304でも、固溶化熱処理を受けた材料、冷間引抜材、ばね用の硬質材、曲げや絞りを終えた部品では、追加工の条件が変わります。「材質と図面が同じだから、前回と同じ加工でよい」とは限りません。
この記事では、ステンレスの加工硬化を金属組織の変化から整理し、穴あけ・タップ加工での不具合の切り分け、止まり穴の設計、残留応力による変形、放電加工への工法変更まで解説します。設計・購買・生産技術の担当者が、外注先と加工条件をすり合わせるための技術ガイドです。
先に押さえたい3点
- 加工硬化は、熱処理による焼入れとは異なる現象です。
- 工具の選定だけでなく、下穴の品質と前工程の履歴が後工程を左右します。
- 下穴径・ねじ深さ・加工順序の変更は、必要な強度や精度を確認して決めます。
1. 加工概要|ステンレスの加工硬化を、3つの現象に分けて理解する
基本は「転位が増え、次の変形が起こりにくくなる」こと
金属が塑性変形すると、結晶の内部にある線状の欠陥「転位」が移動・増殖します。増えた転位が互いの動きを妨げることで、さらに変形させるために大きな力が必要になります。これが加工硬化の基本です。NAS316Lを対象とした引張試験の研究でも、転位密度の増加によって加工硬化を説明できることが報告されています。
したがって、加工硬化をすべて「マルテンサイト変態」で説明するのは不正確です。変態が起こりにくいオーステナイト系鋼でも、転位の増殖などによって硬化します。
SUS304では加工誘起マルテンサイト変態も関わる
SUS304のような準安定オーステナイト系では、変形に伴って組織の一部がマルテンサイトへ変わり、硬化に寄与する場合があります。その程度は化学成分、温度、変形量などで変わります。SUS304の引張変形については、双晶境界付近での中間相の生成を経た変態過程も観察されています。
SUS301・SUS304・SUS316を比較した研究では、その試験条件において加工硬化がSUS301、SUS304、SUS316の順に顕著でした。この結果からも、SUS304とSUS316を一括して「擦れば同じように瞬時に変態する」と扱えないことが分かります。切削では温度やひずみ速度も変わるため、この順序だけで工具寿命を予測することもできません。
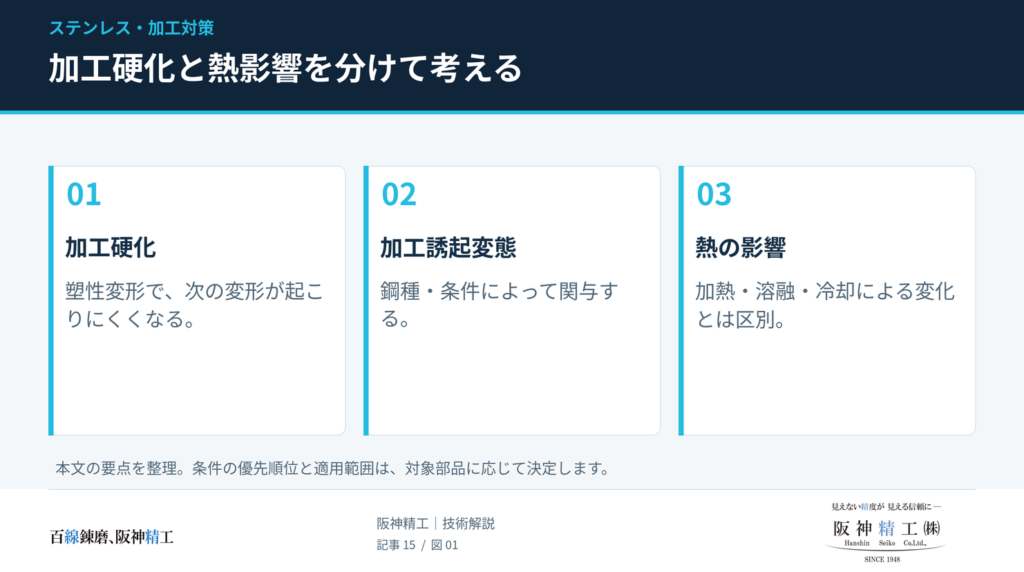
| 区別する現象 | 材料に起きること | 加工判断への意味 |
|---|---|---|
| 加工硬化 | 塑性変形による転位の増殖などで変形抵抗が増える | 曲げ・絞り・引抜き・切削の履歴を確認する |
| 加工誘起変態 | 準安定オーステナイトの一部が、変形に伴って別の組織へ変わる | 鋼種・温度・ひずみ量で進み方が異なる |
| 熱影響・焼入れ硬化 | 加熱・冷却で組織や性質が変わる。焼入れ硬化するかは鋼種による | レーザー切断面や溶接部を、冷間加工部と分けて評価する |
硬化層の「硬さ」と「深さ」は一律に決められない
切削で生じる表面近傍の硬化と、冷間圧延・曲げで材料の厚さ方向に生じる硬化は、同じ分布にはなりません。硬さや影響深さは、工具形状、摩耗、切削条件、加工履歴によって変わります。切削・バニシングによる表面改質の研究でも、硬さと組織を実測して評価しています。
そのため「必ずHV400になる」「硬化層は常に0.2mm」といった固定値を、個別部品へ当てはめることはできません。原因調査で層の深さが必要なら、断面の硬さ分布などの評価方法を材料・検査担当者と決めます。磁石への反応だけで、硬さや硬化層の深さを判定することもできません。
2. 鋼種別比較|「加工で硬くなる材料」と「すでに硬い材料」を分ける
以下は主に焼鈍・固溶化熱処理状態を出発点とする傾向です。調質材や熱処理済み部品では、実際の納入状態を優先して判断します。被削性は、硬さのほかに切りくずの分断性、溶着、熱の逃げ方にも左右されます。
| 鋼種・系統 | 加工硬化と加工上の特徴 | 追加工で確認すること |
|---|---|---|
| SUS304/オーステナイト系 | 加工硬化に注意が必要。条件により加工誘起変態も関与する | 引抜き・曲げ・絞りの履歴、工具摩耗、下穴の状態 |
| SUS316・316L/オーステナイト系 | 加工硬化する。SUS304より変態しにくい傾向でも、切削が容易とは限らない | 材料状態、切りくず排出、溶着と発熱、要求耐食性 |
| SUS303/快削オーステナイト系 | 硫黄添加などで切りくずを分断しやすい。快削性と加工硬化の少なさは同義ではない | 溶接の有無、使用環境、耐食性・延性の要求 |
| SUS430/フェライト系 | 標準的なオーステナイト系より一般に削りやすい。加工硬化が全くないわけではない | 材料の仕上げ状態、溶着、バリ、仕上げ面の要求 |
| SUS410・420J2・440C/マルテンサイト系 | 焼鈍材と焼入れ焼戻し材で条件が大きく変わる | 熱処理履歴と実硬さ。鋼種名だけでHRC値を決めない |
SUS303への変更は、加工時間だけで判断しない
SUS303の快削性を支える硫黄は、耐食性、溶接性、成形性などに不利に働くことがあります。「溶接不可」と一律に決めるより、溶接を予定する部品では採用の適否を溶接条件まで含めて確認する、という整理が適切です。
材質を変更するなら、加工費だけでなく、材料の手配性、溶接、表面処理、使用環境、必要な機械的性質を比較します。個別の見積条件がない段階で、コスト削減率を提示することはできません。
SUS304-CSPは、調質記号まで確認する
ばね用のSUS304-CSPは、冷間加工によって強度を高めて使う材料です。材料メーカーの解説に示されたJIS G 4313の硬さの下限値は、次のように調質で異なります。
| 材料・調質 | 硬さHVの下限値 | 読み取り方 |
|---|---|---|
| SUS304-CSP 1/2H | 250以上 | 下限値であり、実際の硬さが250と決まるわけではない |
| SUS304-CSP 3/4H | 310以上 | 1/2Hと同じ条件で加工できるとは限らない |
| SUS304-CSP H | 370以上 | 高い強度を得る一方、成形・追加工条件の確認が重要 |
採用規格の版、板厚などの適用条件と検査成績書を確認してください。HVを一律のHRC範囲に置き換えず、硬さの尺度と試験条件を保ったまま伝えます。「2B」「BA」などの表面仕上げ名称だけで、必要な機械的性質が確定するわけでもありません。
3. 穴あけが難しくなる理由|ドリルが進まない原因を切り分ける
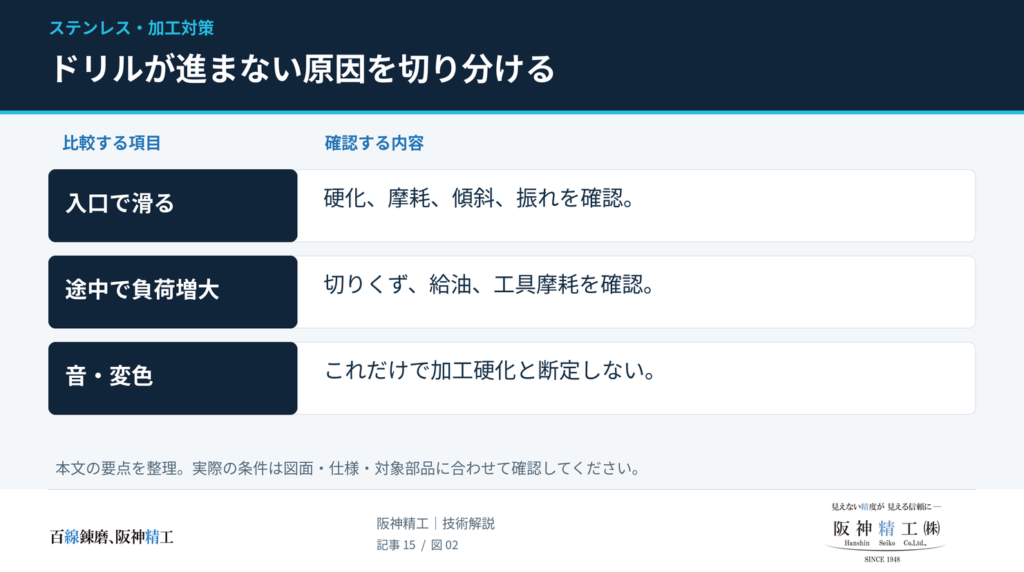
加工硬化しやすい材料では、摩耗した刃先や不適切な条件による擦れが、次の切削を難しくします。ただし、切削音や変色だけから加工硬化と断定することはできません。下表は診断の入口です。複数の原因が重なる場合があります。
| 観察される症状 | 確認する候補 | 最初に確かめる情報 |
|---|---|---|
| 入口で滑る・食い付かない | 表面の加工硬化、工具摩耗、入口の傾斜、振れ | 前工程、刃先の状態、入口形状、保持状態 |
| 途中から負荷が増える | 切りくず詰まり、摩耗、給油不足、硬さの変化 | 発生深さ、切りくず形状、給油経路、工具使用歴 |
| 穴位置がずれる・穴が曲がる | 片当たり、工具のたわみ、材料の動き | 工具突出し、穴の入口、固定方法、近接する既存穴 |
| 下穴は加工できたがタップが折れる | 下穴の硬化・小径化、切りくず詰まり、同期や潤滑の問題 | 下穴の実測径・深さ、タップ仕様、折損位置 |
「低速で慎重に」が、常に安全とは限らない
回転数を下げることと、1回転当たりの送りを小さくすることは別です。送りが極端に小さく、刃先が材料を十分に切り取れない状態では、擦れを増やす場合があります。一方、送りを過大にすれば、切削抵抗や切りくず詰まりの負担が増します。選定した工具の推奨範囲内で、回転数と送りを組み合わせて調整します。
送り速度 F[mm/min]=回転数 n[min⁻¹]×1回転当たりの送り f[mm/rev]
| 計算例 | 回転数 n | 送り速度 F | 1回転当たりの送り f |
|---|---|---|---|
| 変更前 | 1,000 min⁻¹ | 100 mm/min | 0.10 mm/rev |
| 回転数だけ半分にする | 500 min⁻¹ | 100 mm/min | 0.20 mm/rev |
| fを維持して回転数を半分にする | 500 min⁻¹ | 50 mm/min | 0.10 mm/rev |
同じ「回転数を半分にする」変更でも、送り速度を維持すれば1回転当たりの送りは2倍になります。加工条件の相談では、「回転を落とした」だけでなく、工具径、回転数、送り速度または1回転当たりの送りをセットで伝えると判断しやすくなります。
ステップ加工は、細かくするほどよいわけではない
切りくず排出のためのステップ加工は有効な場合がありますが、不必要に細かい出入りや穴底での滞留は擦れを増やします。内部給油工具と外部給油工具では条件が異なるため、ステップの要否や量を一律には決めません。工具の仕様、穴深さ、切りくず排出の状態に合わせます。
すでに工具が進まない穴を、同じ工具で押し続けることは避けます。残った工具片、穴底形状、入口の拡大、位置ずれを確認し、再切削できるか、穴の補修や別工法が必要かを検討します。「一度硬化したら二度と加工できない」と決めつける必要はありませんが、正常な下穴と同じ条件で再開できるとは限りません。
4. 工程を安定させる工夫|タップ対策は下穴の品質から始める
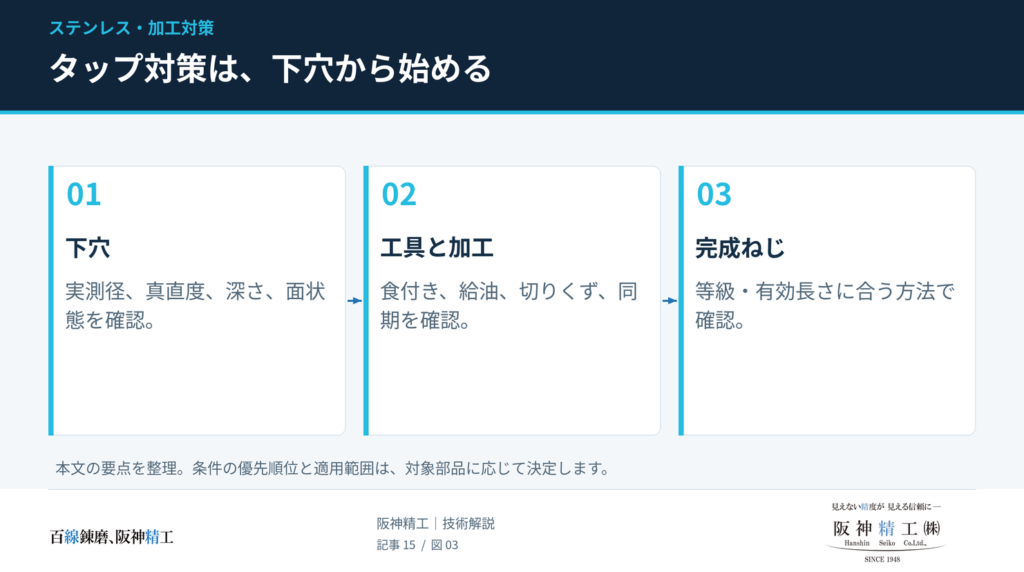
タップだけを交換しても、下穴の問題が残る
下穴加工でできた硬化層は、次工程のタップへの負荷を増やします。工具メーカーも、加工硬化した下穴では一般的なステンレス用タップだけで対応できない場合があるとして、別仕様の工具選定を案内しています。
不具合を調べるときは、下穴の実測径・真直度・深さ、入口の面取り、タップの食付き長さ、給油、切りくずの逃げ、機械の同期を一緒に確認します。ねじ精度が必要な部品では、単にボルトが入ることを合格判定にせず、図面に対応した検査方法を定めます。
下穴径は「規格内で適切に管理する」
切削タップでは、下穴径を大きくすると一般に除去する量を減らせますが、めねじ内径の許容範囲と必要なねじ山を満たすことが前提です。呼び径だけでなく、ピッチ、ねじの公差等級、タップ方式、加工後の実寸法を確認してください。
「ステンレスなら一律に下穴を広げる」「引っかかり率を70%にすればよい」という指示では不十分です。ねじの強度は、母材とボルトの強度、かみ合い長さ、ねじ山形状、荷重のかかり方などにも左右されます。要求機能を確認したうえで、設計者と加工側が寸法の許容範囲を共有します。
| 方法 | 利点・検討する理由 | 採用前に確認する条件 |
|---|---|---|
| 切削タップ | 一般的なねじ加工方法。用途に合う刃形・材種・表面処理を選べる | 通り穴/止まり穴、下穴の実寸法、切りくず排出、硬化状態 |
| 盛上げタップ(転造タップ) | 塑性変形でねじを成形するため、ねじ加工時の切りくずが出ない | 材料の延性、専用の下穴径、潤滑、トルク、成形後の内径・ねじ山 |
| スレッドミル | 切込みやパス回数、工具補正を調整してねじ形状を加工できる | ヘリカル補間、工具が入る径・深さ、たわみ、加工時間、検査方法 |
盛上げタップへ切り替える場合は、切削タップ用の下穴径をそのまま流用できません。硬化の進んだ材料を「切りくずが出ないから加工しやすい」と判断することもできません。専用下穴と材料適性を確認し、必要に応じて試し加工で内径・ねじ山・工具負荷を評価します。
5. 前工程別の注意点|曲げ・せん断・レーザー・溶接を同じ硬化層として扱わない
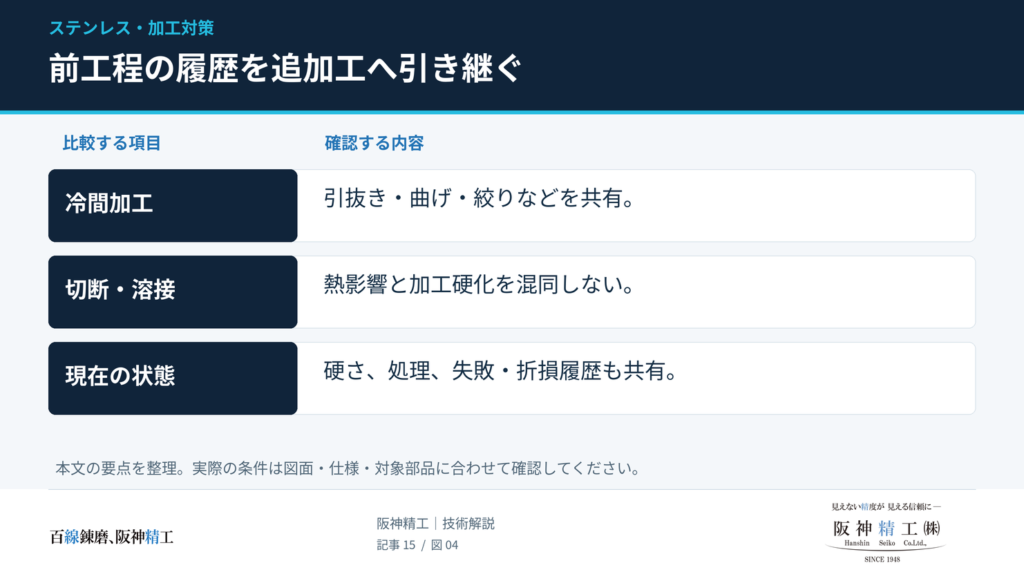
前工程の履歴は、追加工の難易度を判断する重要な情報です。ただし、塑性変形で起こる加工硬化と、加熱・溶融・冷却の影響は分けて考える必要があります。次の表は、材料・溶接の特性を踏まえた工程検討の整理です。
| 前工程 | 主に注目する現象 | 追加工前に伝える情報 |
|---|---|---|
| 冷間引抜き・冷間圧延 | 加工硬化と残留応力。断面全体や厚さ方向の分布は製造条件による | 製品規格、調質、最終熱処理、硬さ・強度の成績書 |
| シャーリング・打抜き | 端面付近の塑性変形、バリ、せん断面・破断面の状態 | 切断方法、板厚、打抜き方向、端面から追加工位置までの距離 |
| 曲げ・絞り | 塑性ひずみの分布、板厚変化、スプリングバック、既存穴の変形 | 曲げR、板厚、加工方向、穴位置、形状の測定結果 |
| レーザー・プラズマ切断 | 熱影響、酸化物、再凝固部、ドロス、入口形状 | 切断方法・条件、アシストガス、端面処理、追加工箇所 |
| 溶接 | 溶接金属と母材の違い、熱影響、変形、残留応力 | 溶接方法・材料、溶接位置、熱処理の有無、加工基準 |
SUS304・316のレーザー切断端面を「急冷したから焼入れ」とは説明しない
一般的なSUS304・316は、炭素鋼やマルテンサイト系ステンレスのように、通常の焼入れでマルテンサイト化させて硬くする鋼種ではありません。レーザー切断面や溶接部に追加工する際は、熱影響や酸化物、形状の変化などを確認しますが、「急冷で必ず硬化した」と決めつけないことが重要です。
また、冷間加工したオーステナイト系材料は、受けた熱履歴によって軟化する場合もあります。溶接部周辺については、硬さだけでなく、使用条件に応じた耐食性や変形の確認も必要です。マルテンサイト系の溶接熱影響部では、別の組織変化を考慮します。
曲げRの近くの穴は「先に開ければ解決」とも限らない
曲げ前に穴を開ければ、曲げで硬化した材料に穴を開ける工程を避けられます。しかし、その穴が曲げの変形域に入ると、曲げ後に穴が変形したり、位置関係が変わったりします。曲げ後の寸法が機能を決める部品では、曲げ後の加工や仕上げが必要になる場合があります。
工程検討では、①穴を曲げ部から離す、②必要性を確認して逃げ形状を設ける、③曲げ前に下加工し曲げ後に仕上げる、④曲げ後に保持方法を確保して加工する、という選択肢を比較します。曲げ線から穴までの最小距離を、材質・板厚・R・金型条件を無視した一つの数式で保証することはできません。上記は工程検討の選択肢であり、個別形状への適用は板金加工側と確認します。
6. 止まり穴の設計|有効ねじ深さ・工具の侵入・下穴深さを分ける
止まり穴は、工具先端と切りくずのための空間が制約されます。図面の「深さ」がどこまでを指すか不明確なままだと、十分なねじ山を作る前に工具が穴底へ接近します。追加工では、裏側までの残り肉厚も含めて確認します。
| 確認する深さ | 意味 | 混同すると起きる問題 |
|---|---|---|
| 有効ねじ深さ | 図面で必要とする、使用可能な完全ねじ部の長さ。開始位置の扱いも確認する | 面取りや不完全ねじ部まで含め、必要なかみ合い長さを確保できない |
| タップ侵入深さ | タップの先端が進む位置。食付き部・先端形状を考慮する | 有効ねじ深さと同じ値で止め、完全ねじ部が不足する |
| 下穴の全径部深さ | ドリル径が確保された円筒部分の深さ | 先端の円すい部分を含め、工具の逃げが足りなくなる |
| ドリル先端までの深さ | 全径部にドリル先端形状の深さを加えたもの | 部品の裏側へ貫通する、残り肉厚が不足する |
ドリル先端の深さを計算する
先端を理想的な円すいと近似する場合、ドリル径をd、先端角をθとすると、先端部の高さhは次式です。
h=d ÷[2 tan(θ/2)]
| 先端角 θ | 先端部の高さ h | d=6mmの計算例 |
|---|---|---|
| 118° | 約0.300d | 約1.80mm |
| 140° | 約0.182d | 約1.09mm |
たとえば、直径6mmの穴で全径部を20mm確保し、118°の円すい先端を仮定すると、先端までの深さは約21.80mmです。この計算だけでは、必要な有効ねじ深さを満たすかは分かりません。別途、タップの食付き部・先端形状・停止精度・切りくずのための余裕を確認します。フラットドリルや特殊な先端形状には、上の近似をそのまま適用しません。
L/Dは確認の目安であり、加工可否の境界ではない
L/Dは、穴深さLを穴径Dで割った比です。大きくなると、一般に切りくず排出、工具剛性、給油が難しくなりますが、「3D以上は加工不能」「3D未満なら問題ない」という境界ではありません。小径か、内部給油が使えるか、交差穴や傾斜面があるかでも条件が変わります。
止まり穴を貫通へ変更する場合は、気密・水密・異物混入などへの影響を確認します。有効ねじ深さの短縮も、ボルトと母材の強度、ねじ山のせん断、荷重条件を確認して決めます。「1.5Dを1.0Dにすれば加工しやすい」という理由だけで、必要な締結強度を下げる変更はできません。
7. 精度を安定させる工夫|熱膨張と残留応力による反りを分けて管理する
温度が戻る変化と、加工後に残る変形
加工中の温度上昇による膨張と、材料を除去したことで残留応力のつり合いが変わる変形は、別の問題です。前者は温度とともに変わり、後者は温度が落ち着いても残ることがあります。治具に固定した状態で平らに見える部品が、取り外すと反る場合もあります。
ステンレスの熱伝導率を一律に「鉄の3分の1」と表すより、鋼種と温度を確認する方が実務的です。ステンレス協会の表では、100℃における熱伝導率はSUS304が16.3W/(m·K)、SUS430が26.4W/(m·K)と示され、系統によって差があります。
100mmの寸法でも、温度差は無視できない
自由に膨張できる材料の寸法変化は、おおよそ ΔL=αLΔT で計算できます。SUS304の平均熱膨張係数として0〜100℃の参考値17.3×10⁻⁶/Kを用い、長さ100mm、温度差10Kを仮定すると、次の概算になります。
ΔL=17.3×10⁻⁶×100×10=0.0173mm(17.3µm)
これは温度が均一で拘束のない場合の概算です。実際には温度分布、治具の拘束、測定器との温度差も関わります。加工直後の測定値だけで合否を確定せず、図面・検査条件に合う状態で寸法を評価します。
| 工程で検討すること | 狙い | あわせて確認する条件 |
|---|---|---|
| 材料の納入状態をそろえる | ロットごとの加工性や変形の差を把握しやすくする | 調質、最終熱処理、寸法・硬さの成績書 |
| 荒加工と仕上げを分ける | 大きな材料除去の後に、変形と仕上げ代を確認する | 取り代、加工順序、納期、保持可能な形状 |
| 除去量や保持の偏りを見直す | 片面の大きな除去や過大な締付けの影響を抑える | 剛性、基準面、支持位置、クランプ解除後の形状 |
| 最終検査の状態を指定する | 加工時と検査時の条件差を減らす | 自由状態/拘束状態、測定温度、基準面・基準穴 |
熱処理による応力除去を追加する場合も、耐食性、強度、ばね性、寸法への影響を確認します。特に冷間加工で強度を持たせたばね材は、軟化させることで必要な機能を失うおそれがあります。「歪み取りのために加熱する」とだけ指示せず、材質・調質に合う処理を材料メーカーや熱処理業者と検討します。
8. 工法を変える判断|切削が難しいステンレスに放電加工を使う場合
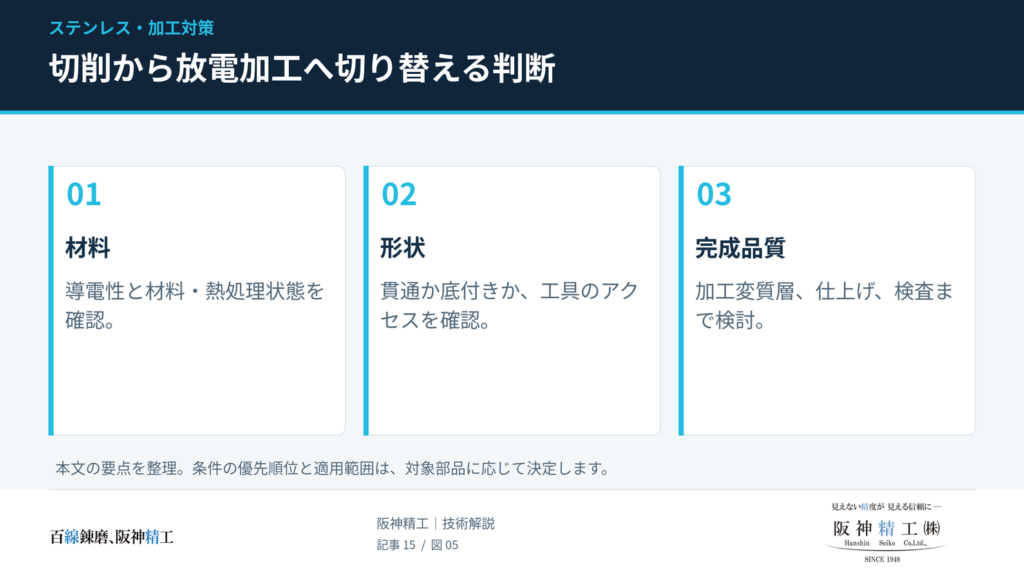
切削工具による加工が難しい場合、導電性材料を対象とする放電加工は検討できる工法の一つです。材料より硬い刃物で切り込む必要がないため、高硬度材や、切削工具が入りにくい形状に選択肢を広げられます。
ただし、高硬度であることだけを理由に切削を断念する必要もありません。工具メーカーには高硬度鋼向けのドリル・タップがあり、切削で対応できる条件があります。メーカーの高硬度鋼向け適用例が、そのまま任意のステンレス・任意の穴形状への保証になるわけではありません。
| 工法 | 検討する形状・状況 | 確認する制約 |
|---|---|---|
| 切削加工 | 丸穴、ねじ、座ぐりなど。工具が届き、剛性と排出条件を確保できる場合 | 工具適性、硬さ、穴深さ、下穴品質、保持と給油 |
| ワイヤー放電加工 | 貫通する異形穴、スリット、キー溝、外形など | ワイヤーを通す経路、内側輪郭のスタート穴、ガイドの干渉、内角R |
| 形彫り放電加工 | 底のある凹形状、止まり角穴など | 電極製作、工具の進入、加工液・加工くずの排出、電極消耗 |
| 細穴放電加工 | 小径穴、ワイヤー加工のスタート穴など | 穴径・深さ、出口状態、テーパー、追加の仕上げと検査 |
放電加工でも、加工面と変形の確認は必要
放電加工では、加工条件に応じた表面粗さや加工変質層、マイクロクラックなどの評価が課題になります。疲労強度、摺動、シール、耐食性などに関わる面では、仕上げ条件や後処理、検査要求を先に共有します。
また、切削力が小さくても、材料を切り離すことで残留応力のつり合いが変わり、反りが生じる可能性は残ります。加工順序や切り離し方、保持、最終検査の状態まで含めて検討します。
折れたドリルやタップが残っている場合は、残存工具の材質、折損深さ、周囲の肉厚、既存ねじの損傷を確認します。除去できることと、元のねじや機能を維持できることは別の判断です。現物を確認せずに完全復旧を約束することはできません。
9. 関連する不具合|加工硬化と、締結時のかじりを混同しない
ステンレスのボルト・ナットで起きる「かじり」は、接触面の凝着などによって滑りが妨げられる現象です。追加工時の加工硬化と同じ現象ではありません。工具と材料の間の溶着、ねじ締結時の焼き付き、塑性変形による硬化を、それぞれ分けて対策します。
ねじ締結では、用途に適した潤滑、表面処理、材料の組合せ、斜め締め防止などを検討します。摩擦を下げると、同じ締付けトルクでも得られる軸力が変わるため、潤滑剤やコーティングを変えた後は締付け条件も見直します。食品、真空、薬液などの用途では、使える潤滑剤・表面処理の制約も共有してください。
10. 発注・相談時に共有したい「追加工チェックリスト」
図面に加え、次の5項目があると、工具・工程・見積条件の検討を進めやすくなります。不明な項目は「不明」と記載し、材質や熱処理状態を推測で埋めないことが大切です。
| 共有する情報 | 記載する内容 | 判断できること |
|---|---|---|
| ① 材料と納入状態 | 鋼種、製品規格、調質、最終熱処理、硬さ・強度、成績書の有無 | 工具適性、試し加工や追加確認の必要性 |
| ② 前工程と現在の状態 | 引抜き、曲げ、絞り、切断、溶接、研磨。加工失敗・折損履歴も含む | 局所的な状態差、加工開始位置、残存工具の有無 |
| ③ 穴・ねじの仕様 | 穴径・公差、貫通/止まり、深さの基準、ねじ等級、有効ねじ深さ | 工具形状、排出条件、必要な逃げと残り肉厚 |
| ④ 基準と検査条件 | データム、位置度・平面度、表面粗さ、自由/拘束状態、検査成績書 | 段取り、変形対策、最終確認の方法 |
| ⑤ 変更可否と機能条件 | 材質、穴位置、貫通化、ねじ深さ、加工順序の変更可否。荷重・使用環境 | 機能を維持できる工程変更、総費用と納期の比較 |
そのまま使える加工相談用の記載例
【ステンレス部品・追加工のご相談】
材質/規格/調質:
材料の最終熱処理・硬さ(不明なら不明と記載):
前工程(切断・曲げ・絞り・溶接など):
追加工の内容・数量:
穴径/ねじ呼び・ピッチ/公差・等級:
貫通または止まり/有効ねじ深さ/下穴深さの基準:
基準面・基準穴/重要な幾何公差:
既存穴・曲げ部・切断端面・溶接部との位置関係:
工具の折損・加工途中での停止履歴:
材質・穴位置・深さ・加工順序の変更可否:
使用環境・機能上の重要事項:
希望納期/図面・写真・材料証明書の有無:
追加工では、部品全体の形状と加工箇所の写真が役立ちます。局所の拡大写真だけでは、治具で保持する場所や工具の進入経路が判断できないことがあるためです。
11. 阪神精工株式会社が対応できること
阪神精工株式会社は、神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、切削・研磨を組み合わせた精密金属加工のご相談を承っています。単品・試作・小ロット、支給品への追加工も、材質・形状・要求精度・希望納期を確認して対応方法を検討します。
ステンレスの追加工では、図面に加えて、材料の調質や前工程、現在の加工状態をお知らせください。貫通形状へのワイヤー加工、底のある形状への形彫り加工など、必要な機能と形状に合わせて工法を検討します。加工可否・精度・費用・納期は個別の条件を確認したうえでご案内します。
関連ページ:ワイヤーカット放電加工 / ワイヤーカット後に起きる反りと変形
12. よくある質問|判断を誤りやすいポイント
Q. 加工硬化を完全になくせば、ステンレス加工は安定しますか?
A. 切削自体が大きな塑性変形を伴うため、加工硬化を完全にゼロにすることを目標とするのは適切ではありません。不必要な擦れや摩耗を抑え、硬化や切りくずの状態を踏まえた工程にすることが重要です。加工硬化は、ばね材などで強度を得るためにも利用されています。
Q. SUS316ならSUS304より加工しやすいのですか?
A. 一概にはいえません。加工誘起変態の起こりやすさと、切削全体のしやすさは別です。工具寿命や加工時間は、材料状態、切りくず、溶着、工具・機械条件にも左右されます。
Q. 適切な工具を使えば、前工程を確認しなくてもよいのでは?
A. 工具選定で改善できる範囲はあります。しかし、同じ鋼種名でも、ばね材、曲げ品、熱処理済み部品では初期状態が異なります。さらに前工程は、保持や基準面、残留応力にも関わります。工具の適正化と履歴の確認を組み合わせる方が、工程の再現性を確保しやすくなります。これは、材料と工具に関する資料を工程設計へ適用した考え方です。
Q. 加工硬化したステンレスは、加熱すれば元に戻せますか?
A. 適切な熱処理で軟化できる場合はありますが、部品の形状、必要な強度、耐食性、寸法への影響を伴います。特にばね材では必要な性質を失うおそれがあります。局所をバーナーで加熱するような対応を、一般的な追加工対策として勧めることはできません。処理条件は材質・調質・製品要求を確認して決めます。
Q. 工具が折れた部品も、そのまま相談できますか?
A. 図面・写真とあわせて、折れた工具の材質、折損位置、途中まで加工した内容をお知らせください。除去や再加工の可否に加え、既存穴・ねじの損傷と、必要な機能を維持できるかを確認します。
13. まとめ|図面に「材料の履歴」を添えることが、追加工の安定につながる
ステンレスの加工硬化は、転位の増殖などによる変形抵抗の増加を基本とし、鋼種や条件によって加工誘起変態も関わります。熱処理済み材料の高い硬さや、切断・溶接の熱影響とは分けて評価する必要があります。
穴あけ・タップ・追加工を安定させるには、工具の選定だけでなく、下穴の品質、切りくず排出、深さの余裕、保持と残留応力まで確認します。材質・調質・前工程・要求機能を共有できれば、切削条件の見直しや工程順序の変更、放電加工への切替えを具体的に検討できます。
ステンレスの追加工をご相談の際は、図面とあわせて「材料がどのような加工を受けてきたか」をお知らせください。阪神精工では、形状と要求事項を確認し、加工方法と見積条件をご案内します。