平面度・平行度・直角度の違い|組み付くプレート・治具の公差設計

Q. 厚みが寸法公差内でも、プレートや治具が正しく組み付かないのはなぜですか?
A. 厚みの確認だけでは、面の反り、基準に対する傾き、側面の直角を十分に管理できないためです。平面度・平行度・直角度を機能に応じて使い分け、データム、対象範囲、自由状態か拘束状態か、検査方法まで共有する必要があります。
設計図面では「20±0.05mm」を満たしている。ところが、ベースプレートを置くと安定せず、部品を締め付けると動きが重くなる。こうした問題を考えるときは、サイズの合否と、組立で必要な形状・姿勢の合否を分けて確認します。
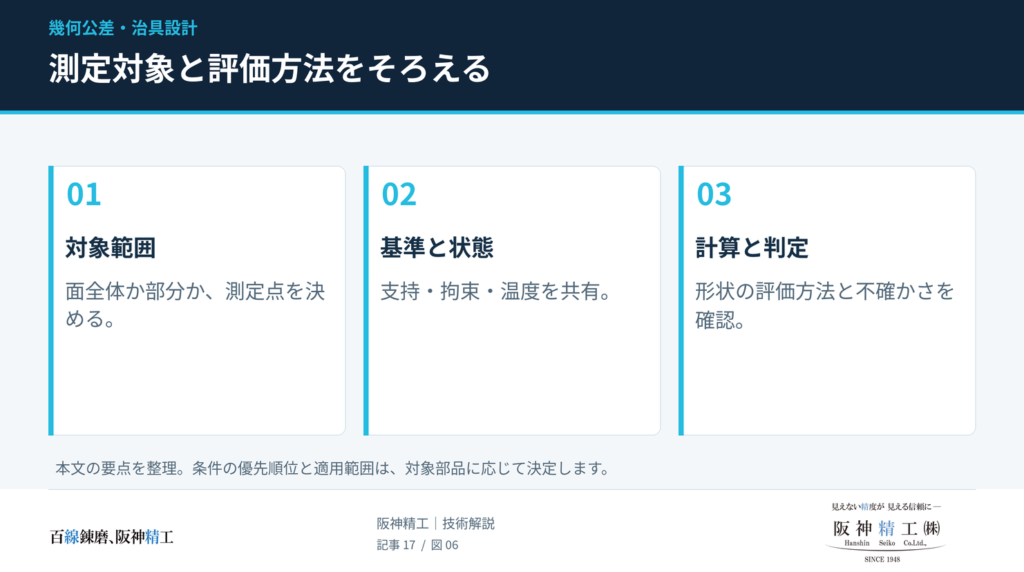
この記事では、平面度・平行度・直角度の定義から、公差の包含関係、データム系、薄板の固定変形、測定の不確かさまでを掘り下げます。数値例は考え方を説明する仮定であり、阪神精工の加工実績や一律の加工保証値を示すものではありません。
先に押さえる3点
- 平面度は面自体の形状、平行度・直角度は基準に対する姿勢を規制します。
- 公差値だけでなく「どの範囲を、どの基準・状態で評価するか」が図面の意味を決めます。
- 部品の幾何公差を満たしても、穴位置、接触条件、締結変形まで自動的に保証されるわけではありません。
1. 寸法公差内でも組み付かない理由
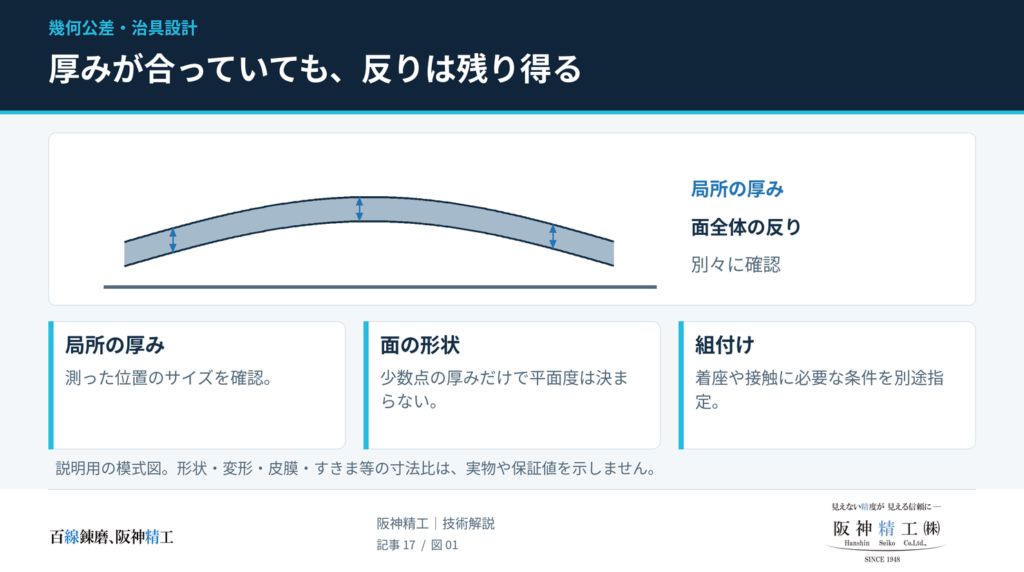
測った5点が合格でも、面全体の形状はわからない
厚み20.00±0.05mmのプレートを四隅と中央で測り、19.98〜20.02mmだったとします。確認できたのは、その測定条件・測定位置における厚みです。この5点の結果だけで、面全体の平面度や表裏の平行度まで合格したとは判断できません。
局所的な厚みがほぼ一定のまま、板全体が反る場合もあります。また、表裏がそれぞれ平らでも、互いに傾いたくさび形なら、左右の厚みが20.04mmと19.96mmという状態は寸法の許容範囲内に入り得ます。両端の厚み差は0.08mmであり、取付面に必要な平行度を満たすかどうかは別に評価しなければなりません。寸法の確認と、面の形状・姿勢の確認は別① 反ったプレート基準となる支持面局所厚みがほぼ一定でも面全体は反り得る② くさび形のプレート20.0419.96厚み20±0.05mmの範囲内両端の厚み差は0.08mm③ 傾いた側面基準平面A面同士の距離だけでなく基準に対する直角を確認断面模式図・変形は拡大表示。実際の全表面の形状をこの断面だけで評価するものではありません。図1 厚みの許容範囲に入っていても、反り・傾き・直角のずれが残る場合があります。PNGを保存SVGを保存
「寸法公差は2点間の距離だけ」は、対象を限定して使う説明
本稿は、板厚などの線形サイズと面の幾何公差を中心に扱います。ISO GPSの独立の原則では、特別な関係を指定しない限り、各要求を独立して満たす必要があります。ただし、寸法には角度や位置に関わるものもあり、線形サイズにも複数の定義・指定方法があります。すべての寸法公差を「2点間の距離だけ」と言い切るのは正確ではありません。
また、定盤上のガタつきは、反りだけでなくバリ、異物、局所的な打痕、支持条件などでも生じます。ガタつきを見つけたら、清掃と接触部の確認を行い、形状の問題と置き方の問題を切り分けます。
2. 平面度・平行度・直角度の違い
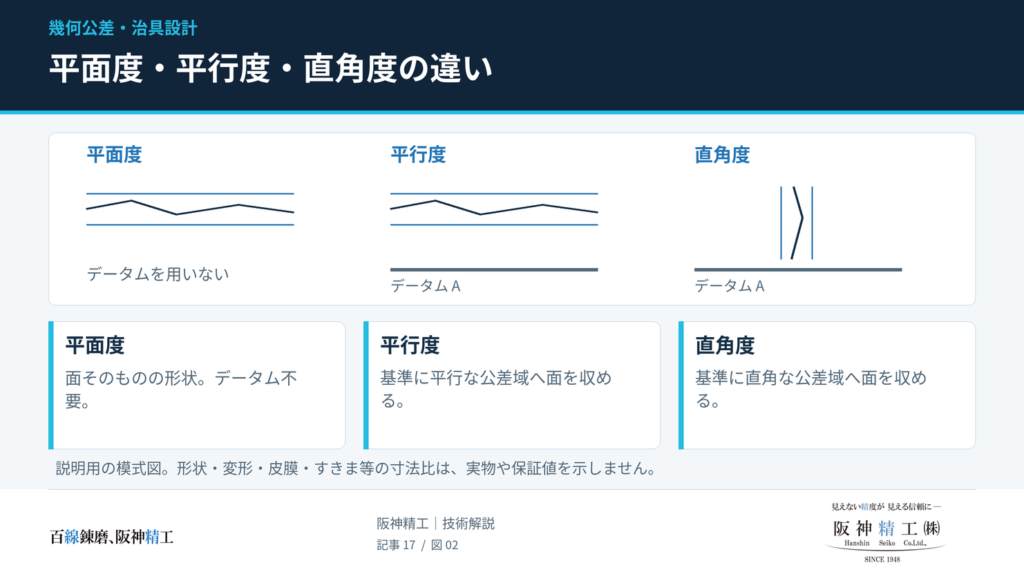
次の表は、面そのものを対象とし、公差域が2つの平行平面で構成される場合の比較です。軸線や中心面への指示は、同じ記号でも評価対象や公差域の考え方が変わります。
| 比較項目 | 平面度 | 平行度 | 直角度 |
|---|---|---|---|
| 記号・区分 | ⏥/形状公差 | ∥/姿勢公差 | ⊥/姿勢公差 |
| 何を規制するか | 対象面自体の平らさ | 基準に対する平行な姿勢 | 基準に対する直角な姿勢 |
| データム | 不要 | 必要 | 必要 |
| 公差域 | 対象面を挟む間隔tの2平面。姿勢を特定の基準に固定しない | データム平面に平行な、間隔tの2平面 | データム平面に垂直な、間隔tの2平面 |
| 公差値の意味 | 2平面の間隔。通常mmで表す | 同左。±tの意味ではない | 同左。角度の単位「度」ではない |
| 同時に抑えられる形状偏差 | 対象面の平面度 | 同じ対象面・範囲の平面度 | 同じ対象面・範囲の平面度 |
| 単独では決まらないもの | 他の面に対する姿勢や高さ | 基準からの距離・高さ | 面の位置や、基準平面内の全方向の向き |
平行度0.01mmは、高さを20.00mmにそろえる指示ではありません。基準からの高さ・厚みは、別途サイズや位置に関わる要求で管理します。同様に、データムAだけを参照する直角度は、側面のAに対する直角な姿勢を規制しますが、その面の位置やAの法線まわりの向きまで、すべて固定するわけではありません。
3. 「平行度に平面度が含まれる」の正しい読み方
平面度0.05と平行度0.01の併記は、通常「矛盾」ではなく「冗長」
同じ面全体に、同じ状態・評価条件で平行度0.01mmを指示した場合、その面は基準に平行な幅0.01mmの領域に収まる必要があります。したがって、基準に対する姿勢を自由にして求める平面度も、0.01mm以下になります。
この面に平面度0.05mmを併記しても、両方を満たせるため、幾何学的な矛盾ではありません。平行度の要求によって、緩い平面度の要求が事実上包含されるということです。これは2平面の公差域の定義から導かれる関係です。
| 同じ面への指示例 | 解釈 | 設計上の判断 |
|---|---|---|
| 平面度0.05+平行度0.01|A | 平行度に適合すれば平面度の要求も満たす | 平面度の併記は通常冗長 |
| 平面度0.005+平行度0.02|A | 面自体はより平らに、基準に対する傾きは別枠で許容 | 密着性と姿勢の要求が異なる場合に意味がある |
| 底面に平面度0.01、上面に平行度0.02|A | 底面の形状と、底面から設定した基準に対する上面の姿勢を管理 | 底面を取付基準とするプレートで検討できる構成 |
一方、実測した平面度が0.05mmの同じ面が、そのまま平行度0.01mmに合格することはありません。「平面度の許容値が0.05」と「実測値が0.05」は区別してください。
包含関係を使う前に、対象と条件をそろえる
上記の関係は、同じ面・同じ領域・同じ拘束状態・整合した評価条件についての話です。一方が座面だけ、もう一方が全面の場合や、面への指示と中心面への指示を比較する場合には、そのまま当てはめられません。フィルタや測定点群が違う実測結果の大小関係も、先に条件を確認します。
「幾何公差は寸法公差幅の1/2〜1/10」という共通ルールはない
厚み20±0.1mmに対して平行度0.3mmを指定したとき、平行度が必ず無意味になるとは限りません。向かい合う面が同じように反ると、局所厚みのばらつきが小さくても、基準に対する面の偏差は大きくなり得るからです。
完全に平らな下面と、純粋に傾いただけの上面という限定モデルでは、厚み差から平行度を見積もれます。しかし、その関係を変形した実部品全般へ広げることはできません。公差値は必要な機能、形状、サイズの定義、採用規格から決めます。
4. データムは「最大の面」より「実際に働く基準」から選ぶ
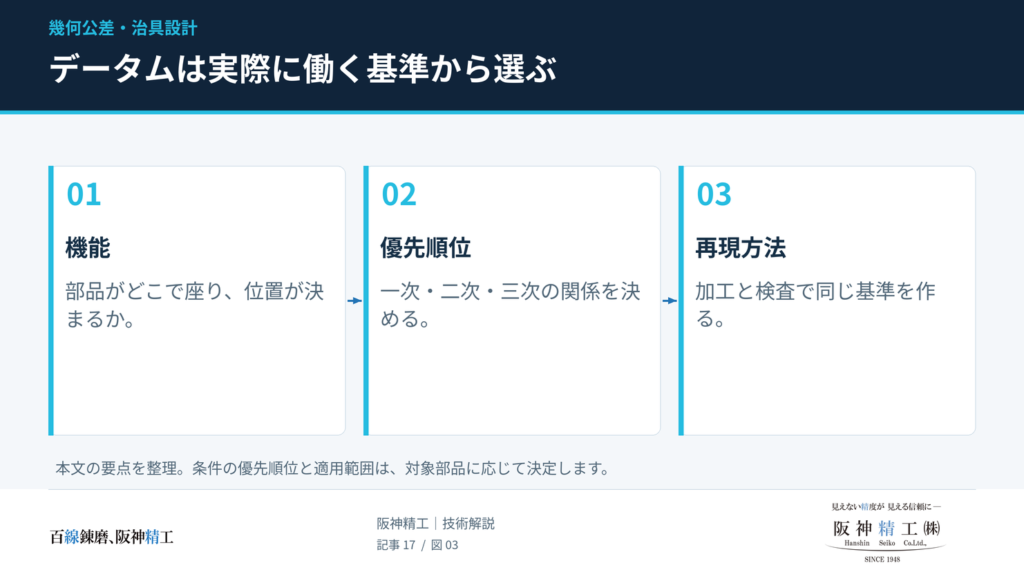
データム形体とデータムは同じものではない
部品の底面には微小な凹凸があります。この実際の底面がデータム形体であり、そこから規定の方法で設定する理論的に正確な基準平面がデータムです。Aの記号を付けた面が完全に平らになるわけでも、平面度公差が自動的に付くわけでもありません。
広くて剛性のある面は支持を安定させやすく、第一データムの候補になります。ただし、実際の組立が3つの脚や小さな座面で支持されるなら、その接触部を基準にするほうが機能に合う場合があります。データムターゲットは、このように基準の設定に使う点・線・限定領域を示す方法です。
A・B・Cの順番が、部品の基準の決まり方を変える
底面をXY平面、長手方向をXとする直交三平面の例では、データム系は次のように自由度を拘束します。いわゆる3-2-1の考え方を理解するための理想化モデルです。
| 優先順位 | 基準の例 | 主に拘束する自由度 | 機能との関係 |
|---|---|---|---|
| 第一データムA | 底面/XY平面 | Z方向移動、X・Y軸まわりの回転 | 装置への着座と姿勢 |
| 第二データムB | 長手側面/XZ平面 | Y方向移動、Z軸まわりの回転 | 横方向の位置決め |
| 第三データムC | 端面/YZ平面 | X方向移動 | 長手方向の位置決め |
三次元測定でA・B・Cをそれぞれ独立に平均平面へ当てはめるだけでは、指定されたデータム系を適切に再現できない場合があります。優先順位と拘束を反映した設定が必要です。また「A|B」と「A-B」は同じ指示ではありません。前者は優先順位を持つデータム系、後者は共通データムを表すため、便宜的に書き換えないでください。
加工の段取り基準を機能基準に近づけると、基準を移し替える際の誤差を管理しやすくなります。ただし、加工中は仮基準を使い、後工程で仕上げ基準を作る工程もあります。「A面を必ず最初に平面研削する」と一律に決める必要はありません。
5. 公差値は、組立後の誤差から逆算する
同じ直角度0.02mmでも、評価高さが違えば傾きは違う
面が理想的に平らで、誤差が傾きだけという単純モデルを考えます。評価高さLに対して横方向のずれがδであれば、傾きθは次のように近似できます。
θ = arctan(δ / L) ≈ δ / L[rad]
基準から高さHにある点の横ずれ e ≈ H × δ / L
たとえば、L=100mm、δ=0.02mmなら、θは約0.0002rad(約0.0115°)です。H=200mmまで延長した位置では、横ずれは約0.04mmになります。この値は純粋な傾きモデルの計算結果であり、直角度の公差値をそのまま実測角度に変換したものではありません。実際の公差域には面の形状偏差も含まれます。
誤差の予算を部品・組立・使用環境へ配分する
装置全体で許される高さ差が0.02mmだからといって、ベース、取付部品、組立のそれぞれへ0.02mmずつ割り当てることはできません。まず、どの誤差が出力にどれだけ影響するかをモデル化します。
| 検討する誤差 | 確認内容 |
|---|---|
| 部品の形状・姿勢 | 平面度、平行度、直角度、評価長さ、作用点までの距離 |
| 相手部品と接触条件 | 相手面の形状、接触範囲、座面の高さ差、バリや異物 |
| 締結と荷重 | 締付順序、トルク、支持位置、使用時の荷重・モーメント |
| 環境と経時変化 | 温度差、温度むら、後工程や残留応力の影響 |
| 検証能力 | 測定の不確かさを踏まえて要求への適合を判断できるか |
保守的に設計するなら、各誤差を出力への影響量に換算して最悪条件で加算します。ばらつきを統計的に合成する場合は、独立性や分布などの根拠が必要です。幾何公差の上限値を、根拠なく標準偏差として扱わないようにします。
リニアガイドの取付面についても、すべての機種に共通する平面度の値はありません。THKは、接触構造や形式によって取付面の平面度に関する扱いが異なることを説明しています。採用する形式・精度等級・予圧条件の資料と、装置に必要な走り精度を照合して決めます。
6. 複数の座面は「それぞれ平ら」でも高さがそろわない
上面全体を仕上げる代わりに、部品が載る部分だけを島状の座面にする設計には、仕上げ範囲を限定できる利点があります。ただし、各座面へ個別に平面度0.01mmを付けても、座面同士の段差は規制できません。
座面P1が高さ20.00mm、P2が20.05mmで、それぞれ完全に平らという仮定なら、各座面の平面度は0でも、座面間には0.05mmの段差があります。また、各座面へAに対する平行度を個別に指定しても、それぞれの公差域が高さ方向に別々に配置できるため、高さが一致するとは限りません。個別の平面度と、複数座面をまとめた管理は違う各座面を個別に評価P1:20.00mmP2:20.05mm高さ差0.05mm両面の平面度が0でも座面同士に段差が残る複数座面を同じ公差域で評価両座面を包む1組の2平面同じ領域へ収める要求を明示Aからの高さは別途管理数値は説明用の仮定。公差域は拡大表示。実際の図面では対象範囲と適用規格に応じた記入が必要です。図2 個別の平面度だけでは座面間の高さ差は管理できません。複数面の評価範囲と高さの要求を整理します。PNGを保存SVGを保存
複数の座面を同じ2平面間に収めたい場合は、複数面を一体として評価する要求と対象範囲を明確にします。ISO 1101のCZ(combined zone)のような公差域の組合せに関する指定を検討する場面ですが、適用規格・版に対応した記入が必要です。さらに、共通の公差域を設定しても、Aからの絶対的な高さは別に管理します。
座面の限定は、加工費を必ず下げる方法ではありません。ポケット加工や追加段取りが増え、残した座面の剛性が不足する場合もあります。仕上げ面積だけでなく、除去量、保持方法、同時加工の可否、検査工数を合わせて比較します。
7. 加工概要:公差値だけで加工法を決めない
「平面度0.01mmなら研削」「0.003mmならラッピング」という数値だけの振り分けは、工程を誤る原因になります。同じ0.01mmでも、小さく厚いブロックと、大きく薄いプレートでは難しさが異なります。材質、寸法、板厚、抜き形状、熱処理、保持条件、検査条件まで含めて加工方法を検討します。
| 加工法・素材 | 検討しやすい役割 | 工程設計で確認する点 |
|---|---|---|
| フライス・マシニング加工 | 形状加工、基準面作り、穴・ポケットとの複合加工 | 工具の振れ・たわみ、機械の幾何精度、切削抵抗、保持変形、加工後の形状 |
| 6F材などの仕上げ材 | 前加工や材料準備の工数低減 | 「6面を加工済み」という情報だけで必要な平面度・平行度が保証されるとは限らない。購入仕様を確認 |
| 平面研削 | 平面の仕上げ、焼入れ材などの寸法調整 | 材質に合う砥石・条件、研削熱、チャックによる変形、解放後の戻り |
| 両面研削・両面ラッピング | 両面の形状・厚みを合わせて管理する工程の候補 | 部品形状、保持方式、端部の状態、設備との適合、評価するサイズと姿勢の定義 |
| ラッピング・きさげ等 | 用途に応じた平面仕上げや接触状態の調整 | 表面性状、接触機能、材質、対象面積。工法名だけで一定の平面度を保証しない |
| ワイヤー放電加工 | 導電性材料の輪郭、異形穴、溝などの加工 | 輪郭加工後の材料の動き、基準の維持、平面仕上げとの工程順 |
これは工程検討のための比較であり、阪神精工が上記の全工法を保有・受託するという意味ではありません。研削時の保持変形については砥粒加工学会の技術解説、ワイヤー加工後の変形については当社の技術記事も参照できます。
8. 加工で難しくなる点と技術的な工夫
ワンチャック加工で減らせるのは「基準を移す誤差」
同じ固定状態で上面と側面を加工できれば、つかみ直しに伴う位置・姿勢のずれを減らせます。ただし、主軸と送り軸の関係だけでなく、工具のたわみ、刃先の状態、ワークの保持剛性、熱変位も仕上がりに関係します。「ワンチャックなら直角度0.01mmが容易」といった一般保証にはできません。
また、底面をデータムAにする場合、上面と側面を同時に加工できたとしても、Aとの関係が正しく設定されているかを別に確認します。同時加工した2面同士の関係と、指定データムに対する関係を混同しないことが重要です。
| 難しくなる要因 | 工程で検討する工夫 | 確認すべき結果 |
|---|---|---|
| 裏返し・つかみ直し | 支持面の清掃、バリ確認、基準の再現方法を統一 | 加工後に基準Aとの平行度・直角度を確認 |
| 薄肉・大きな開口部 | 支持位置と固定力を見直し、必要に応じて荒加工と仕上げを分ける | 固定中と解放後の形状差を確認 |
| 片側への大きな材料除去 | 除去の順序、取り代の配分、後工程を含めて検討 | 形状を作り込んだ後も基準が維持されるか確認 |
| 熱処理・表面処理が残る | 処理後の変化と仕上げ代、処理層を残す必要性を確認 | 指定する公差がどの工程完了後に適用されるかを明確化 |
| 狭い座面・高い突き当て面 | 支持剛性、工具や砥石の接近性、逃げ形状を確認 | 機能面の形状に加え、相手部品が正しく接触するか確認 |
ここで挙げたものは一般的な工程検討項目です。個別案件で実施した工程や改善効果を示すものではありません。図面の「残りの側面は公差不要」という扱いも避け、機能上必要な個別公差と、その他に適用する普通公差を整理します。普通公差の対象面も、無制限の削りっぱなしになるわけではありません。
面の精度が良くても、すみRやバリで着座しない
取付面と突き当て面の直角度を満たしていても、内すみRが相手部品の面取りと干渉すれば、正しく密着しません。THKも、すみ形状、突き当て面の直角度、面の高さ・厚さ、取付穴の位置などを取付面設計の確認点として挙げています。幾何公差だけでなく、接触を妨げる形状を点検することが必要です。
9. 薄板の平面度は「固定中」と「取り外した後」で変わる
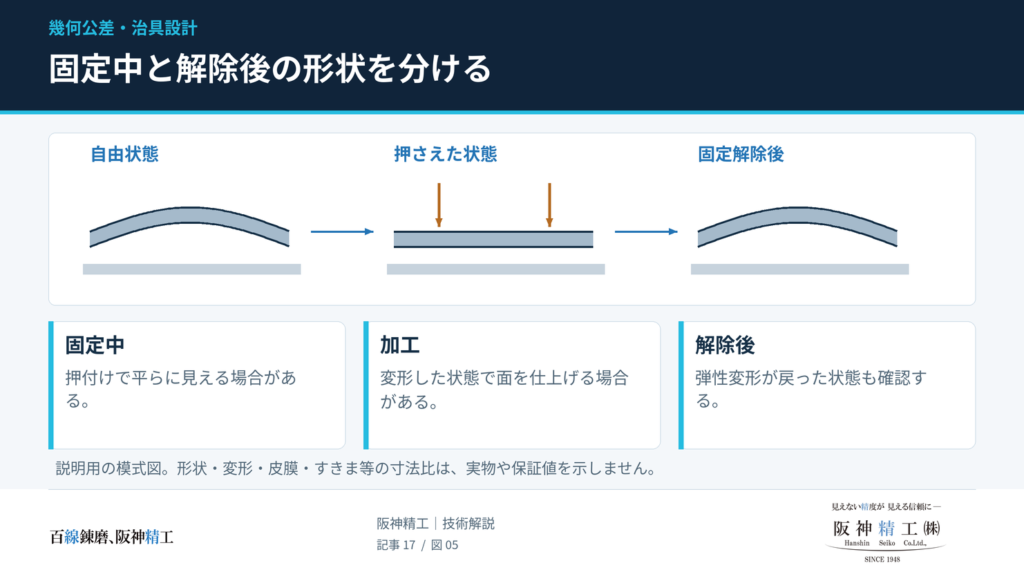
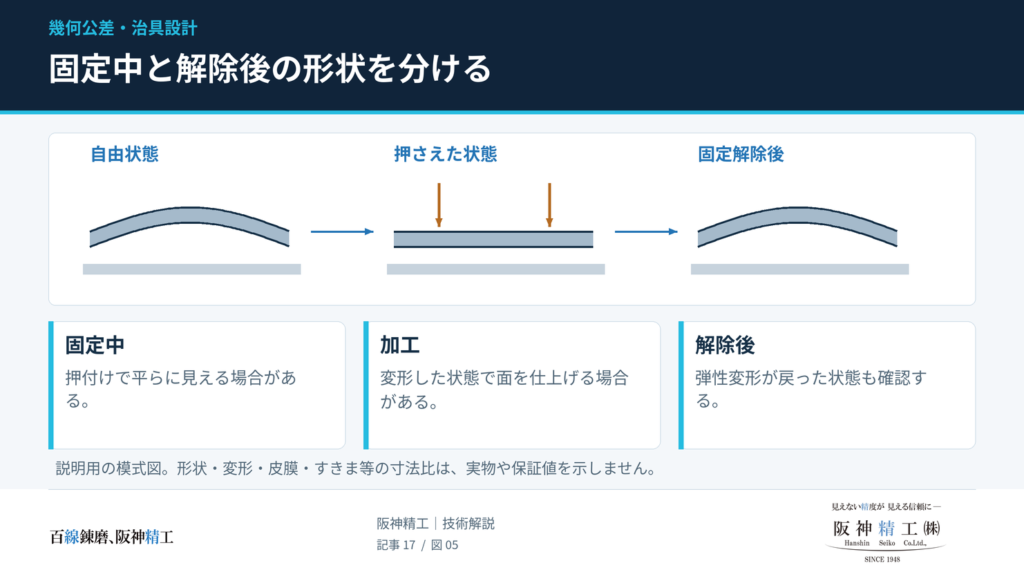
反った薄板をマグネットチャックやクランプで押し付けると、固定中だけ平らになることがあります。その状態で上面を加工しても、固定力を解放すると弾性変形が戻り、加工面が反る場合があります。砥粒加工学会の解説でも、反った工作物を吸着したまま研削し、吸着力をなくすと元の反りへ戻る問題が説明されています。加工中に平らでも、取り外した後は同じとは限らない① 固定前反りのある薄いワーク支持と重力の影響も受ける② 吸着・固定して加工固定力で平らになった状態緑線:加工中の上面③ 拘束を解放弾性変形が戻る場合がある合否判定の状態を事前に決める弾性変形による戻りの概念図。加工による応力変化もあり、解放後の形状が必ず元と一致するわけではありません。図3 薄板を拘束して加工したときの形状と、拘束を解放した後の形状は一致しない場合があります。PNGを保存SVGを保存
「フリーで測定」だけでは条件が足りない
自由状態でも重力は作用します。薄板の姿勢、支持点の数・位置、測定力によって形状が変わるため、「締め付けていない」という説明だけでは検査を再現できない場合があります。
| 決める項目 | 図面・検査仕様で共有する内容 |
|---|---|
| 自由状態で評価する範囲 | 重力方向、部品の姿勢、支持位置・接触領域、評価面 |
| 拘束状態で評価する範囲 | 取付治具、相手面、使用する穴、締付順序、締付トルク等 |
| 測定による変形 | 測定子の力や支持によるたわみを無視できるか |
| 温度条件 | 測定時温度、部品と測定器の温度差、温度が落ち着くまでの扱い |
| 工程上の時点 | 加工・熱処理・表面処理・組立のどの段階で判定するか |
非剛性部品の図面では、ISO 10579などの考え方に基づき、拘束条件と自由状態で適用する要求を区別します。丸囲みF(Ⓕ)は自由状態の要求を示すために用いられますが、Ⓕだけで支持方法や締付条件が決まるわけではありません。逆に、Ⓕがないことを理由に、受注側が任意に強く締め付けて合格させてよいという意味でもありません。
どの拘束状態を製品の合否判定に用いるかは、設計段階で決める事項です。組立状態で必要な機能と、単品で必要な取り扱い・組立性を分けると、要求を合理的に整理できます。
10. 測定方法まで決めて、公差を検証可能にする
定盤に置いて上面を走査しただけで、平面度とは限らない
定盤上に部品を置き、上面を測定したときの最大値と最小値の差には、上面の形状だけでなく、その面の定盤に対する傾きが含まれます。下面の接触状態も測定姿勢に影響します。上面単体の平面度を評価するなら、適切な傾きの調整・演算が必要です。下面を基準として上面の平行度を評価するなら、データムの再現方法が適切かを確認します。
最小領域法と最小二乗法は目的が異なる
最小領域法は、対象面を包む平行な2平面の間隔を最小にします。最小二乗法は、各点から平面までの偏差の二乗和が最小になる平面を求めます。ISO 12781-1でも、この2つの基準平面は区別されています。
測定点を位置ベクトルri、単位法線ベクトルをnとすると、同じ点群に対する最小領域の幅Fは、次のように表現できます。
F = min‖n‖=1 { maxi(n·ri) − mini(n·ri) }
データムAの法線nAに姿勢を固定した、面の平行度の幅Pは、同じ点群について次のようになります。
P = maxi(nA·ri) − mini(nA·ri)
自由に姿勢を選べる最小幅Fは、姿勢が固定されたPを超えないため、同一条件ではF ≤ Pとなります。これが「面の平行度の公差域には、その面の形状偏差も含まれる」ことの数学的な見方です。式は公差域の定義を説明するもので、有限個の測定点だけで未測定部まで保証するものではありません。
3点は平面を作れても、面全体の平らさを検証できない
同一直線上にない3点には、必ず1つの平面を通せます。その3点だけを演算対象とすれば、点群上の平面度は0になります。しかし、中央が盛り上がっているか、穴の周囲が変形しているかはわかりません。
測定点は単純に増やすだけでなく、外周、中央、機能上の接触部、加工で変形しやすい箇所へ配置します。スキャニングや面測定を使う場合も、測定範囲、欠測部、フィルタ処理、異常点の扱いをそろえます。演算方法によって評価値が変わるため、検査成績書の数値だけを比較しないことが重要です。
公差ぎりぎりの値は、不確かさと判定ルールも確認する
測定器の表示が1μm刻みでも、部品を1μmの不確かさで評価できるとは限りません。測定器、支持、温度、測定点、データム設定などを含めて考えます。ISO 14253-1は、仕様への適合・不適合を測定の不確かさを考慮して判断するための規則を扱っています。
以下は、上限T=0.010mmに対し、受渡当事者が「測定値y+拡張不確かさU ≤ T」を適合の判定条件として合意した、単純化した説明例です。あらゆる取引に一律適用する規則を示すものではありません。
| 測定値y | 仮定したU | y+U | この合意条件による判断 |
|---|---|---|---|
| 0.006mm | 0.003mm | 0.009mm | 上限以下となり、適合を示せる |
| 0.009mm | 0.003mm | 0.012mm | 適合を示せない。ただちに不適合が証明されたという意味でもない |
加工に着手する前に、使用する測定方法、判定ルール、境界付近の値が出たときの取り扱いを決めておくと、納品後の再測定による行き違いを減らせます。
11. 穴位置の問題には、位置度・最大実体要求を組み合わせる
プレートの形状・姿勢が適切でも、位置決め穴や取付穴の位置がずれていれば組み付きません。穴径はサイズ公差、穴の位置はデータム系に対する位置度などで管理します。穴の深さ方向の姿勢も、指示した公差域に応じて評価します。
最大実体要求(Ⓜ)は、機能上利用できるすきまを公差に反映する
最大実体要求は、サイズと幾何形状を関連づける指定です。穴では最小の許容径が最大実体サイズになります。組立機能を保てる条件で、最大実体サイズから離れた分を幾何公差へ反映する考え方ですが、対象は適用可能なサイズ形体に限られます。平面の公差へ無条件に付けるものではありません。
例として、穴径をφ10.00〜10.10mm、最大実体時の位置度をφ0.10mmとします。穴は理想的な円筒形状、実際の径はφ10.06mm、データム側の移動等は考えないという説明用の仮定では、次の関係になります。
サイズによる追加分:10.06 − 10.00 = 0.06mm
位置度の許容域の直径:0.10 + 0.06 = 0.16mm
穴側の最大実体実効サイズ:10.00 − 0.10 = 9.90mm
ここでφ0.16mmは公差域の直径であり、中心が片側へ0.16mmずれてよいという意味ではありません。また、実際の穴に形状偏差がある場合、任意の1断面で測った穴径だけを使って追加分を判断してはいけません。サイズと境界条件の検証が必要です。相手ピンのサイズ・位置誤差も含めなければ、組立成立の判定はできません。
包絡の条件(Ⓔ)と最大実体要求(Ⓜ)は別の指定
包絡の条件は、対象のサイズ形体が最大実体サイズでの完全形状の境界を越えないようにする要求です。たとえば軸が局所的な径では合格でも、曲がりのために相手穴へ入らない問題を考える際に関係します。一方、最大実体要求は幾何公差との関係を指定します。どちらも、他の部位に対する位置や姿勢の指示をすべて代替するものではありません。
12. プレート図面の設計例:基準・面・位置を分ける
外形200×120mm、厚み20mmのプレートを仮定します。底面で着座し、長手側面で横方向を位置決めし、上面へ部品を取り付けるという設定です。材質、使用荷重、実際の要求精度は仮定していません。以下の数値は指示の組合せを説明する例であり、この寸法のプレートへの推奨公差ではありません。
| 対象 | 指示の考え方・説明例 | 狙い |
|---|---|---|
| 底面A | データム形体Aとして指定し、面に平面度0.01mm | 組立基準に使う面の形状を管理 |
| 上面 | Aに対する平行度0.02mm | 基準に対する上面の姿勢を管理 |
| 上面の密着部 | 必要なら、範囲を明示して平面度0.005mm | 姿勢公差より厳しい局所的な形状要求を追加 |
| 厚み | 20.00±0.05mm。サイズの定義と測定方法も確認 | 部品の厚みを管理 |
| 長手側面B | Aに対する直角度0.02mm。必要に応じてデータム形体Bとして指定 | 横方向の位置決め面の姿勢を管理 |
| 端面C | 長手方向の位置決めに使う場合、データム形体Cを設定。必要な形状・姿勢公差を別途検討 | 穴位置等の基準を完成させる |
| 位置決め穴・取付穴 | 穴径と、必要なA・B・Cに対する位置度を検討 | 面の精度と穴位置の要求を混同しない |
| 全体の検査条件 | 対象範囲、支持・拘束状態、測定方法、判定ルールを規定 | 加工側と受入側で評価条件をそろえる |
公差記入枠の矢印をどこへ当てるかによって、面を指すのか、軸線・中心面を指すのかが変わります。上記は文章による説明例のため、実際の図面では対象、記号、公差域の形状、データム参照を規格に沿って記入してください。
採用規格と版を共有する
ISOの幾何公差、データム、線形サイズは、それぞれISO 1101、ISO 5459、ISO 14405-1などで扱われます。2026年11月の確認時点で、ISOの公式案内にはISO 5459:2024、ISO 14405-1:2025が掲載されています。古い図面やJIS図面に新しいISOの記法・解釈をそのまま混在させないようにします。
日本精密測定機器工業会の一覧でも、JIS B 0021、JIS B 0022、JIS B 0024などの対応ISOは同じ年代ではありません。「JIS/ISO準拠」とだけ書くより、契約上の適用規格・版・社内標準を明確にしたほうが解釈をそろえられます。ASME図面を扱う場合も、独立の原則やサイズ・形状の関係を同一と決めつけないことが必要です。
13. 設計・購買担当者からよくある疑問
Q. 平行度を指定したら、データム面の平面度は不要ですか?
A. 一律にはいえません。平行度が包含するのは、対象として指示した面の形状偏差です。基準に使う別の面の平面度が、その値で自動的に管理されるわけではありません。データム形体に必要な着座性や再現性は別に検討します。
Q. 「100mm当たり0.01」と「全面で0.01」は同じですか?
A. 同じではありません。評価範囲の違いによって、長い波状の変形や全体の傾きの扱いが変わります。また、部分範囲の公差を長さに比例させて全面の公差へ自動換算できるわけでもありません。どの方向の、どの範囲を評価するのかを明記します。
Q. 表面がきれいなら、平面度も良いと考えてよいですか?
A. 見た目や表面粗さだけでは判断できません。細かな凹凸が小さくても、面全体が反っている場合があります。平面度と表面粗さは目的に応じて別に指定・評価します。
Q. 従来どおり寸法公差だけでも、熟練者に任せれば十分では?
A. 製作方法と検査条件が固定され、過去の実績や受渡仕様で機能を共有できているなら、図面へ個別の幾何公差を大量に追加しなくても成立する場合があります。ただし、外注先、材質、形状、熱処理、組立方法が変わると、暗黙の条件は引き継がれません。重要な機能面だけでも、形状・姿勢・基準・測定状態を明文化する価値があります。
14. 阪神精工株式会社が対応できること
阪神精工株式会社は、神戸を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、切削・研磨を組み合わせた精密金属加工を行っています。単品・試作・小ロットについても、材質・形状・要求精度を確認して加工方法を検討します。
プレートや治具に異形穴・溝・精密輪郭がある場合は、平面仕上げと輪郭加工を別々に考えるだけでなく、どの段階で基準を作り、加工後の形状をどの状態で確認するかまで含めて整理することが大切です。当社でも、ワイヤーカット後の反り・歪みについて、材料の動きを見込んだ工程検討の考え方を紹介しています。
ご相談時には、次の情報を図面や補足資料でお知らせください。
| ご相談時の情報 | 共有いただきたい内容 |
|---|---|
| 部品と材料 | 材質、外形寸法、板厚、数量、材料支給の有無、熱処理・表面処理履歴 |
| 機能と基準 | 相手部品、着座面、突き当て面、データム、重要な穴・輪郭 |
| 精度要求 | サイズ公差、平面度・平行度・直角度、対象範囲、表面粗さ |
| 評価状態 | 自由状態か拘束状態か、支持位置、締結条件、受入時の測定方法 |
| 納品条件 | 希望納期、検査成績書の要否、記録が必要な測定項目 |
図面だけでは機能が伝わりにくい場合は、「この面に部品が載る」「この側面へ突き当てる」といった補足も有効です。要求公差と検査条件を確認したうえで、加工可否や見積条件をご案内します。
関連情報:ワイヤーカットで切ったら金属が反った?精密加工で起こる意外な変形
まとめ:公差値と「評価の条件」をセットで伝える
平面度は面そのものの平らさ、平行度・直角度は基準に対する姿勢を管理します。幾何公差の値を小さくするだけでは、組立機能も検査の一致も確保できません。
必要な機能面を選び、データムと対象範囲を定め、自由状態・拘束状態と検査方法を共有する。そのうえで、サイズ、穴位置、相手部品、締結後の変形を確認することが、過剰な加工を避けながら組立不具合を減らすための実務的な進め方です。
プレートや治具の加工をご検討の際は、必要な精度だけでなく、使用時の支持・取付条件も合わせて阪神精工へお知らせください。