銅・銅合金7種の選び方|導電率・強度・加工トラブルを解説

Q. 銅部品の材料は、導電率と引張強さを比較するだけで選べますか?
A. それだけでは十分ではありません。材料記号に加え、質別・熱処理状態・製品形状・使用温度・加工後の表面状態まで確認することが重要です。 同じ銅合金でも、圧延や引抜きの程度、時効処理の有無によって、強度・曲げやすさ・導電率が変わります。
電流を流すバスバー、接触圧を保つコネクタ端子、切削でつくるねじ部品、摩耗に耐えるブッシュ。いずれも銅・銅合金が候補になりますが、優先すべき性能は異なります。
この記事では、C1100・C1020・C3604・C2801・CAC406・C5191・C1720の7種類を軸に、材料の内部で起こる現象と、加工・設計での確認事項を結び付けて解説します。数値は出典に示された条件の例であり、個別製品の保証値や許容設計値を一律に示すものではありません。
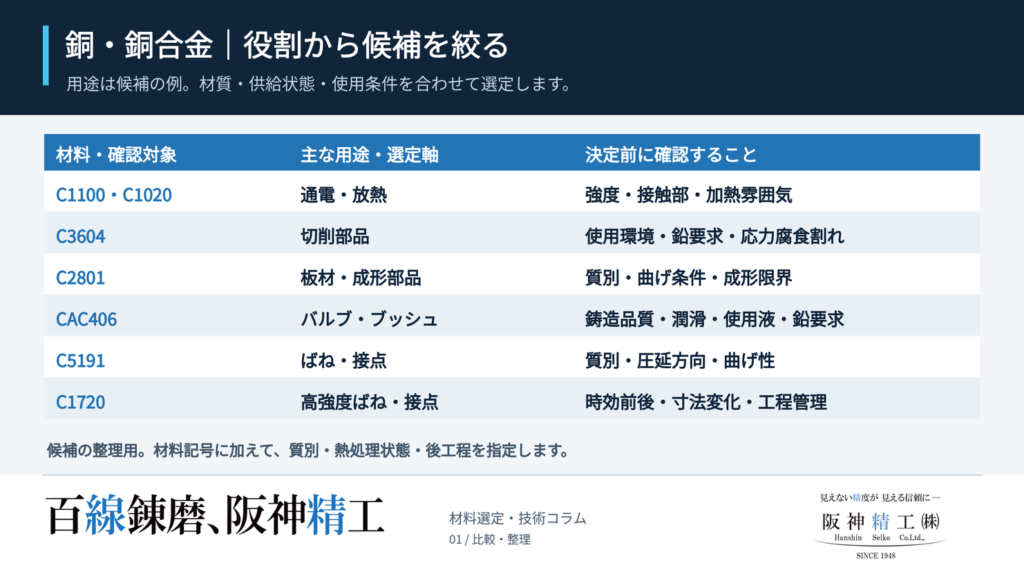
1. 銅・銅合金7種の比較表|まずは役割から候補を絞る
| 材料記号 | 材料・系統 | 導電率の参考値(%IACS) | 主な選定目的 | 見落としたくない点 |
|---|---|---|---|---|
| C1100 | タフピッチ銅 | 101の公表例 | 通電・放熱、バスバー | 高温の水素含有雰囲気、加熱による軟化 |
| C1020 | 無酸素銅 | 101の公表例 | 通電・放熱、接合や真空用途を伴う部品 | 無酸素でも軟化・変形への検討は必要 |
| C3604 | 快削黄銅 | 約26 | ねじ、端子、切削部品 | 鉛含有、時期割れ、使用環境に応じた耐食性 |
| C2801 | 六四黄銅 | 約28 | 強度と熱間加工性を生かす部品 | 深絞りなどの冷間加工性を過大評価しない |
| CAC406 | 青銅鋳物・旧BC6 | 約15 | バルブ、軸受、摺動部品 | 鉛含有、鋳造方法、潤滑・面圧・速度 |
| C5191 | りん青銅 | 14の公表例 | 接点、ばね性を必要とする端子 | 質別、曲げ方向、長時間使用時の応力緩和 |
| C1720 | 高強度ベリリウム銅 | 時効済み25合金で24の代表例 | 高い耐力が必要な小型ばね・接点 | 熱処理状態、時効変形、加工時の粉じん等 |
引張強さは「材料名+状態」で比較する
異なる調質や製品形状を混ぜた強度の範囲だけでは、発注仕様を決められません。以下は状態を明示した資料掲載例です。
| 材料・供給条件の例 | 引張強さ(MPa) | 数値の読み方 |
|---|---|---|
| C1100・C1020、棒、O材 | 195以上 | 厚さ2〜10mm、幅5〜150mm |
| C1100・C1020、同じ寸法範囲のH材 | 275以上 | 純銅でも加工硬化状態で変わる |
| C3604、φ10mm、1/2H | 445 | 東海物産掲載の実測例。保証値ではない |
| C5191、1/2H | 490〜610 | JX金属の一般規格値 |
| C5191、H | 590〜685 | 同じ材種でも質別により変わる |
| C1720、板・条、1/4H、時効前 | 510〜620 | NGKの25合金の掲載値 |
| C1720、板・条、1/4HT、時効後 | 1,180〜1,400 | NGK資料。上限は設計上の参考値 |
| CAC406/CAC406C | 195以上/245以上 | 通常の鋳物と連続鋳造鋳物を区別 |
2. 導電率と強度は、なぜ両立しにくいのか
「添加元素を増やす」以外にも強化の方法がある
銅の強度を上げるには、金属内部の変形を担う転位の動きを妨げます。一方、銅中に固溶した異種原子などは電子の移動を妨げ、電気抵抗を増やします。ここに、強度と導電率のトレードオフが生じます。
| 強化の仕組み | 内部で起こること | 選定時の着眼点 |
|---|---|---|
| 固溶強化 | 添加元素が銅の結晶に入り、変形しにくくする | 元素の種類と量により導電率への影響が異なる |
| 加工硬化 | 圧延・引抜きなどで転位が増える | 強度は上がるが、延性や曲げ性との調整が必要 |
| 析出強化 | 熱処理で微細な析出物を形成する | 母相中の固溶元素が減り、強度と導電率を同時に改善できる範囲がある |
したがって、「強度を上げれば、必ず同じ割合だけ導電率が下がる」という関係ではありません。 析出物の大きさや分布、固溶元素の量、加工硬化の組み合わせが性能を左右します。時効を進め過ぎると軟化する過時効にも注意が必要です。
%IACSは純度を表す数字ではない
IACSは国際標準軟銅を基準にした導電率の尺度です。100%IACSは20℃で約58MS/m、抵抗率では約1.724×10⁻⁸Ω·mに相当します。100%を超える値もあり、銅の純度が100%を超えるという意味ではありません。
同じ長さ・断面積・温度なら、導電率25%IACSの材料の電気抵抗は、100%IACSの材料のおよそ4倍です。ただし、これは抵抗の比較であって、許容電流が必ず4分の1になるという意味ではありません。温度上昇は、断面形状、放熱経路、接続部も含めて評価します。
3. C1100とC1020の違い|加熱温度だけで決めない
C1100の水素脆化は「酸化銅・水素・高温」の組み合わせで起こる
C1100には微量の酸素が含まれ、一部が酸化銅として存在します。高温で内部へ侵入した水素が酸化銅と反応すると、水蒸気が生じ、内部の空洞や割れにつながります。機構は次の反応で表せます。
Cu₂O + H₂ → 2Cu + H₂O
ここで重要なのは、温度だけでなく雰囲気と保持時間です。「400℃以上は一律禁止」「400℃未満なら安全」といった境界で判断するのは適切ではありません。 ろう付け、溶接、炉内処理では、使用ガス・露点等の雰囲気管理と材料の組み合わせを確認します。
C1020が解決する問題と、残る問題を分ける
酸素が少ないC1020は、酸化銅に起因する水素脆化を避けたい用途で有力です。ただし、「あらゆる条件で破損リスクがゼロ」「高温でも強度が変わらない」という意味ではありません。
冷間加工で得た強度は、加熱による回復・再結晶で低下し得ます。設計上は、水素脆化の対策とは別に、加熱後の硬さ、保持力、平面度、組立寸法を確認する必要があります。
また、真空用途は「C1020と指定すれば完了」ではありません。より高純度の電子管用無酸素銅C1011なども存在します。要求される真空度や清浄度に応じ、素材の品位と洗浄・接合・保管条件を合わせて決めます。
4. C3604とC2801|削りやすさと成形しやすさを分けて考える
C3604:快削性が高くても、時期割れを無視できない
C3604は鉛を含む快削黄銅で、切削部品に広く使われます。鉛含有量の規格範囲は1.8〜3.7質量%です。
黄銅の時期割れは、引張応力と特定の腐食環境が重なることで生じる応力腐食割れです。アンモニアやその塩類を含む環境と、加工で残った応力の組み合わせが代表例です。
現場での確認事項としては、材料の残留応力に加えて、圧入・締付けによる応力、洗浄剤、保管環境を整理します。応力除去焼なましは対策の一つですが、全てのC3604部品に同じ250〜300℃の処理を追加すればよい、というものではありません。 合金、寸法、必要硬さ、めっき工程との順序を含めて条件を決めます。
また、時期割れと脱亜鉛腐食は別の現象です。脱亜鉛腐食では亜鉛が選択的に失われ、強度や気密性の問題につながります。水に接する部品では、一般黄銅の加工性だけで選ばず、耐脱亜鉛性も評価対象にします。
C2801:六四黄銅は、冷間深絞りの万能材ではない
Cu-Zn系の黄銅は、亜鉛量に応じて組織が変わります。六四黄銅に代表されるα+β系の黄銅は、熱間加工性と強度に利点がありますが、α相主体の黄銅より冷間延性が低下します。
深い絞りや厳しい曲げが中心なら、C2600などの候補と比較し、質別、板厚、曲げ半径を決めます。「熱間で成形しやすい」と「室温で割れずに曲げやすい」は、同じ特性ではありません。
鉛フリー化では、通電性能も再評価する
RoHSについては「鉛を含むので直ちに不適合」とも、「C3604だから適合」とも判断できません。銅合金中の鉛に関する適用除外6(c)には条件と期限があり、EU指令2025/2364では、鉛4質量%以下の銅合金について2027年6月30日を期限とする規定が示されています。対象機器、用途、上市時期、更新状況、顧客要求を確認してください。法規情報の確認日:2026年11月9日。
材料変更時には、導電率の差も見落とせません。三菱マテリアルの代表値では、C3604が26%IACSに対し、鉛フリー黄銅GloBrassは16%、ECO BRASSは8%です。同じ「鉛フリー黄銅」でも特性は異なります。
通電端子を同じ形状のまま置き換える場合は、切削性や強度に加えて抵抗・温度上昇を確認する、という設計上の判断につながります。なお、低カドミウム材は鉛フリー材と同義ではありません。
5. CAC406|「砲金」の呼び名だけで発注しない
CAC406はCu-Sn-Zn-Pb系の青銅鋳物で、バルブやポンプ部品、軸受などに使われます。呼び名が似ていても、CAC406と連続鋳造鋳物のCAC406Cは区別が必要です。メーカーが掲載する引張強さの規格値は、それぞれ195MPa以上と245MPa以上であり、元の素材条件を確認する意味があります。
摺動部品の選定では、材質表の「耐摩耗性が良い」だけでは足りません。本記事では、設計時の確認事項として次を整理します。
| 確認する条件 | 図面・仕様に落とし込む内容 |
|---|---|
| 接触荷重・すべり速度 | 面圧、速度、連続運転か断続運転か |
| 相手材と表面状態 | 相手軸の材質・硬さ・粗さ |
| 潤滑 | 油・グリースの種類、供給方法、無給油条件の有無 |
| 腐食・清浄度 | 使用液、水質、異物の混入 |
| 鋳造品質 | 加工面やシール面の欠陥許容、耐圧・漏れ検査の要否 |
CAC406の鉛含有量は4.0〜6.0質量%とされ、前述のRoHS適用除外6(c)の鉛4%以下という条件を、材種名だけで満たすとは判断できません。飲料水接触用途などでは、用途の呼称だけで採用を判断せず、浸出性能と製品仕様を確認します。鉛量を抑えた青銅や別系統の材料への変更時も、被削性や腐食挙動が同じとは限りません。
6. C5191|ばね材は「硬さ」よりも曲げ方向と使用条件が重要
C5191はCu-Sn-P系のりん青銅です。Snによる固溶強化と冷間加工を利用する材料として考えると、強度と成形性の関係を理解しやすくなります。りんは脱酸に関わる元素ですが、ばね性能を「りんの作用だけ」で説明するのは不十分です。
たとえばJX金属のC5191では、1/2HとHで引張強さの範囲が異なります。高い強度だけを優先して質別を上げると、予定した曲げ加工に支障がないか、再確認が必要になります。
圧延方向と曲げ軸を図面で区別する
板材の曲げでは、「圧延方向に対して何度の曲げか」という言葉だけでは認識がずれることがあります。圧延方向の矢印と曲げ軸を図示し、メーカー資料のGood Way/Bad Wayの定義と照合する方法が確実です。
曲げ半径は、内側半径Rを板厚tで割ったR/tで整理できます。ただし、同じR/tでも材質、質別、板厚、曲げ角度、試験方法が異なる値を単純比較できません。
実務上は、材料方向だけでなく、打抜き・切断面の状態、バリの向き、曲げ外側の傷も確認項目にします。「材料が規格内であること」と「この形状へ安定して成形できること」を、試作でつなぐ必要があります。
7. C1720|析出硬化を、強度と寸法の両面から管理する
固溶化と時効は、目的が違う
C1720系の高強度ベリリウム銅では、固溶化処理と冷却でつくった状態に、その後の時効処理で微細なCu-Be系析出物を形成し、強度を高めます。「溶融化処理」は適切な用語ではなく、母材を溶かす処理でもありません。また、C1720の主な強化機構をCo-Be化合物の析出だけで説明するのも適切ではありません。
NGKの資料では、板・条の1/4H材は時効前で510〜620MPa、1/4HT材は時効後で1,180〜1,400MPaと示されています。後者の上限は参考値です。C1720という材料記号だけでは、納入時の強度を特定できません。
加工後に時効処理する材料と、供給側で特性を調整したミルハードン材では工程設計が異なります。必要な成形性、最終強度、追加熱処理の要否を発注段階でそろえます。
炉の設定温度と、ワークの保持時間を混同しない
NGKが示す25合金の標準時効条件は315℃・2〜3時間ですが、質別で条件が異なり、保持時間は材料が処理温度に到達してから数えます。投入量や部品の熱容量によって、炉の表示とワークの温度には差が生じます。
さらに、同社は時効時の長さ方向の収縮例として約0.15%を示しています。これを100mmの長さに単純換算すると0.15mmです。これは寸法変化の大きさを理解する計算例で、実部品の補正量を保証する値ではありません。
精密部品では、熱処理前にどこまで加工するか、最終仕上げをどの段階へ置くか、治具で保持するかを検討します。最高硬さだけを狙わず、曲げ性、寸法、疲労特性まで含めて条件を確定することが必要です。
加工方法に応じた管理を確認する
ベリリウム銅は、製品を使用する場面と、研磨・溶接などで粉じんやヒュームが生じる場面を分けて考えます。加工前に供給材のSDSを確認し、発生源に応じた集じん・局所排気などを検討します。合金としての法令上の扱いと、個々の加工工程の管理事項を混同しないことが重要です。
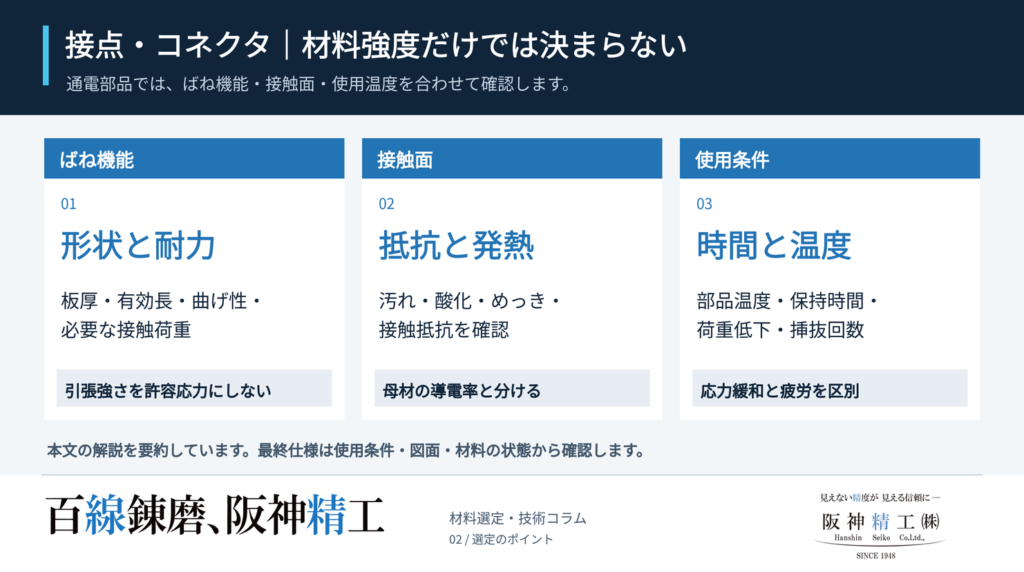
8. 接点・コネクタの材料選定|引張強さだけでは寿命が決まらない
ばねの「曲がりにくさ」と「永久変形しにくさ」は別
弾性域での変形量や荷重を考えるにはヤング率Eが、永久変形の生じにくさを検討するには耐力が重要です。引張強さは破断へ至る試験中の最大応力であり、そのままばねの許容応力にはできません。
単純な長方形断面の片持ちばねを、小さな変形の範囲で考えると、先端のばね定数は次のように表せます。
k = Ebt³ / (4L³)
bは幅、tは板厚、Lは有効長です。同じ材質・形状条件で板厚が2%増えると、ばね定数は約6.1%増えます。これは理想化した計算例ですが、材料の強度を上げるだけでなく、板厚と有効長のばらつきを管理する理由が分かります。
応力緩和は「何℃に耐えるか」だけでは評価できない
一定のたわみを与えたばねでも、時間と温度の影響で荷重が低下することがあります。比較には、温度、保持時間、初期応力、調質、試験方法をそろえる必要があります。
「100℃を超えるからC1720」という一本の線では選べません。設計上は、周囲温度に通電による自己発熱を加えた部品温度を想定し、使用期間後にも必要な接触荷重が残るかを評価します。繰返し挿抜による疲労と、一定変位での荷重低下も別々に確認します。
接触抵抗は、材料自体の抵抗と分けて確認する
通電部品では、母材の抵抗に加えて接続部の接触抵抗が発熱源になります。材料の導電率を改善しても、接触部の状態が悪ければ期待した効果が得られません。
発熱の基本式 P = I²R に従う計算例として、電流10A、接触抵抗1mΩなら、その部分の発熱は0.1Wです。5mΩなら0.5Wになります。これは特定製品の測定結果ではありません。
このため完成品の評価では、材料証明だけでなく、接触荷重、接触面の汚れ・酸化、めっき仕様、接触抵抗、温度上昇を確認項目として組み合わせます。
9. 銅部品の切削・ワイヤーカットで確認したいこと
純銅は「軟らかいから削りやすい」とは限らない
無酸素銅の切削では、材料が刃先の周囲へ流れる現象やバリが問題になり、表面状態と寸法精度に影響することが報告されています。
加工検討では、刃先・切削条件・保持方法とともに、どの縁のバリを管理するかを図面で決めます。通電面や嵌合面がある部品は、外形寸法だけでなく、その面をどの工程で仕上げるかまで整理すると依頼内容が明確になります。
ワイヤーカットは、導電率の順位だけで加工条件を決めない
ワイヤーカット放電加工は、ワイヤ電極と工作物の間の放電を利用する加工です。導電性のある銅・銅合金は加工対象として検討できますが、導電率の高低だけでは、加工速度や仕上がりは決まりません。
設計・加工の打合せでは、次の点を確認します。
| 確認項目 | 検討する内容 |
|---|---|
| 素材の状態 | 質別、時効前後、圧延・引抜き方向、残留応力の影響 |
| 保持と切り離し | 薄肉部の保持、切り落とす部分の支持、クランプ解除後の測定 |
| 形状 | 内角R、溝幅、加工厚さ、スタート穴やワイヤ経路 |
| 最終表面 | 放電面を接点・摺動面・曲げ部へ残すか、後仕上げの要否 |
| 検査 | 寸法、形状、粗さ、傷、必要に応じた通電・機能確認 |
放電加工は熱作用を伴うため、条件に応じて加工変質層や微小な割れを考慮する必要があります。「非接触だから熱影響がない」「加工面をそのまま使えばよい」とは限りません。 最終用途に合わせ、仕上げ条件や後処理を検討します。
温度差は、精密寸法の判断に直結する
古河電工が示すC1020・C1100の線膨張係数17.7×10⁻⁶/Kを使うと、長さ100mm、温度差5℃での伸びは約0.00885mm、すなわち約8.9µmです。
これは自由膨張を仮定した計算例です。数µm単位の寸法を評価するなら、加工直後の値だけで判断せず、測定時のワーク温度と基準温度をそろえる必要があります。
10. 要求性能から選ぶ、実務用の材料選定表
以下は各資料を踏まえた選定の整理です。候補を絞るための表であり、最終材料を自動的に決めるものではありません。
| 優先したい要求 | 主な候補 | 決定前の確認 |
|---|---|---|
| 通電・放熱を重視 | C1100、C1020 | 断面積、接触部、使用温度、必要強度 |
| 水素を含む高温工程がある | C1020など | 加熱雰囲気、保持時間、接合後の軟化・寸法 |
| 高い切削生産性 | C3604、用途に合う鉛フリー黄銅 | 規制、応力腐食割れ、通電・耐食要求 |
| 室温での深絞り・厳しい曲げ | C2600等も含めて比較 | C2801を無条件に採用せず、質別と成形限界を確認 |
| コネクタや接点のばね機能 | C5191、C1720、コルソン系 | 耐力、曲げ性、接触荷重、応力緩和、発熱 |
| バルブ・ブッシュ・摺動部 | CAC406系など | 鋳造方法、潤滑、相手材、使用液、鉛要求 |
7種類で条件を満たせないときは、候補を広げる
高導電率と強度の両立では、Cu-Ni-Si系のコルソン合金やCu-Cr-Zr系も候補です。たとえば三菱マテリアルのMAX251は導電率46%IACS、CZ1は81%IACSの代表値が示されています。後者には棒・TMT調質で引張強さ560MPaという代表例があります。
これらはC1720や純銅と同じ性能という意味ではありません。高強度、高導電、曲げ性、熱処理後の安定性のうち、どの不足を補いたいかを明確にして比較します。
11. 加工依頼・見積依頼で伝えておきたい仕様
| 項目 | 伝える内容の例 |
|---|---|
| 材質と質別 | C5191-H、C1720の時効前/時効後など。必要に応じメーカー材名も指定 |
| 素材の形状・履歴 | 板、条、棒、鋳物、支給材、圧延方向、熱処理履歴 |
| 加工形状 | 外形、貫通穴、スリット、薄肉部、内角R、加工厚さ |
| 精度・基準 | 寸法公差、幾何公差、基準面、測定温度条件 |
| 機能面 | 通電面、接点、摺動面、シール面、曲げ予定箇所 |
| 後工程 | 曲げ、ろう付け、時効処理、めっき、洗浄 |
| 使用条件 | 電流、部品温度、荷重、使用時間、接触する液や雰囲気 |
| 検査・証明 | 材料証明書、硬さ、粗さ、導電率、必要な検査記録 |
| 数量・納期 | 試作数量、量産予定、希望納期、材質変更の可否 |
全項目が必要な案件ばかりではありません。特に、材質・質別・図面・加工後の用途・後工程が分かると、工程と見積条件を検討しやすくなります。
12. 阪神精工株式会社への加工相談
阪神精工では、ワイヤーカット放電加工による異形の貫通穴、微細溝、複雑な輪郭、薄肉形状などの加工について、材質・寸法・要求精度を確認しながら検討しています。
銅・銅合金部品のご相談では、材料記号に加えて質別や熱処理状態、最終用途もお知らせください。具体的な加工可否と対応範囲は、図面と材料条件を確認したうえでご案内します。
13. よくある質問
Q. 強度に余裕があるC1720を選べば、材料選定を単純化できますか?
A. 強度が不足している部品では有力ですが、全ての要求を満たすとは限りません。 純銅と比べた導電率、曲げ性、熱処理工程、寸法変化、材料費を含めて評価します。一方、小型化によって材料使用量や周辺部品を減らせる場合もあるため、素材単価だけで高い・安いを決めるのも不十分です。
Q. 銅の色が同じなら、同じ材質と判断できますか?
A. 外観だけでは材質と質別を確定できません。 発注記号、材料証明書、ロット表示で照合し、必要な試験を追加します。硬さだけで合金成分や熱処理履歴の全てを証明することもできません。
Q. ワイヤーカットで寸法が出ていれば、そのまま接点として使えますか?
A. 寸法合格だけでは、接点としての機能までは確認できません。 使用面の粗さや変質層、表面処理、接触荷重、接触抵抗を含めて、製品に必要な評価を行います。
14. まとめ|材料と工程を一緒に選ぶ
銅・銅合金は、電気の通しやすさ、変形しにくさ、加工のしやすさを用途に合わせて選びます。
同じ材料名でも、硬さの状態や熱処理によって、性能と寸法の変わり方が異なります。
図面・使用条件・後工程を共有し、完成した部品に必要な性能から材料と加工方法を決めることが大切です。