板厚0.1mmの引張試験片製作|SUS304H-SR・JIS Z 2241 13B号

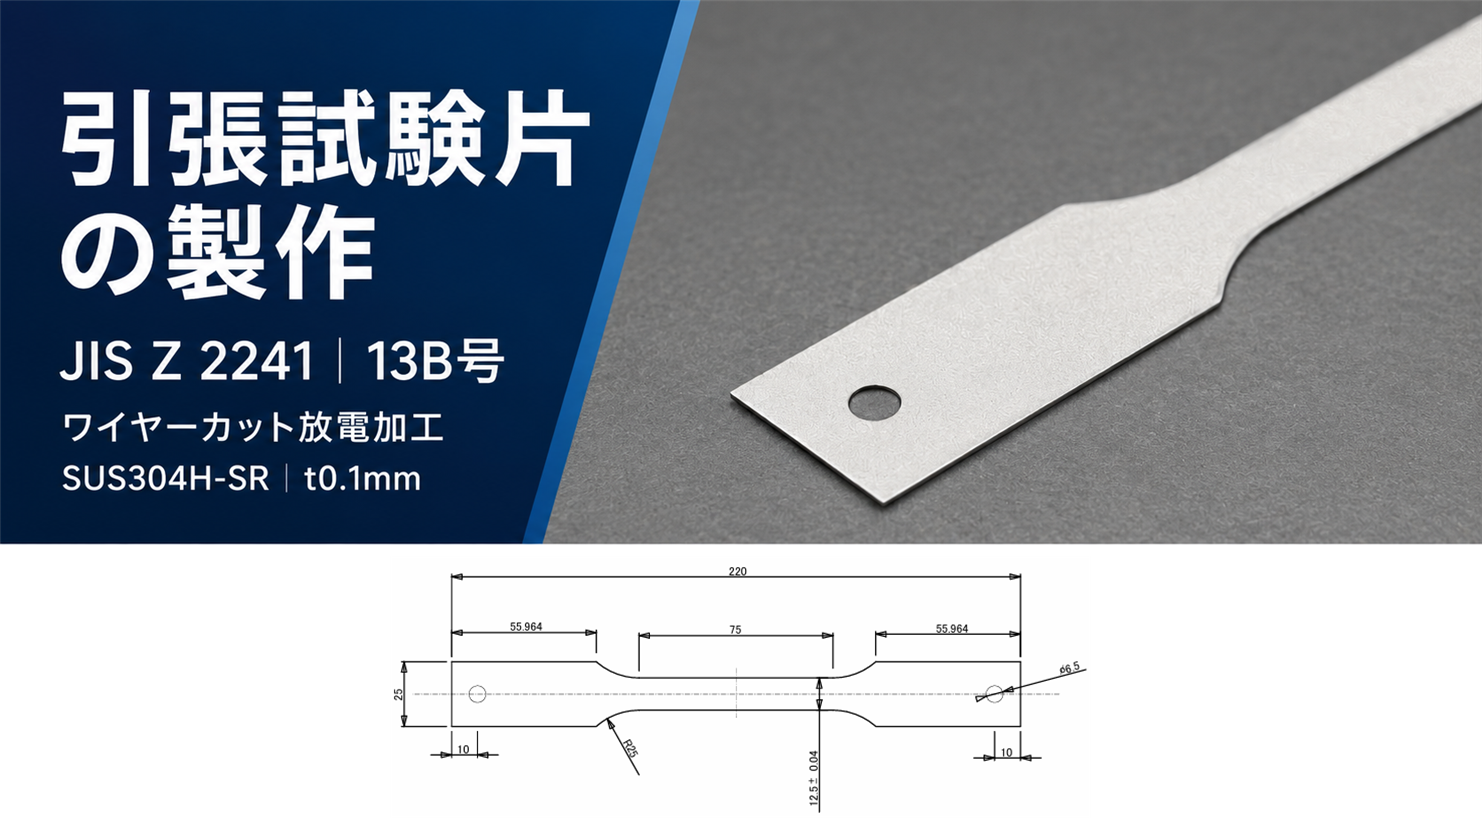
阪神精工では、図面指定による金属引張試験片のワイヤーカット放電加工についてご相談を承っています。
今回は、SUS304H-SR・板厚0.1mmの薄板から、JIS Z 2241の13B号試験片を製作する際の加工課題と工夫をご紹介します。
厚さわずか0.1mmの素材では、切断形状の精度に加え、加工中の保持、切り離した後の反り、取り扱いによる折れや傷への配慮が必要です。薄板を支える段取りから仕上げ・取り外しまで、一連の工程として検討することが重要になります。
難しい点|固定中の形状と、取り外した後の状態を両立する
薄板の試験片は、加工液の流れや固定時の力によって変形する場合があります。また、素材の状態によっては、切断や拘束の解除に伴って反り・ねじれが現れます。
特に引張試験片は、つかみ部に比べて中央の平行部が細いため、この部分に局所的な曲がりや傷を残さない配慮が必要です。
治具に固定した状態で輪郭を加工できても、それだけで完成とはいえません。取り外した状態での寸法や反り、表面状態まで確認することが、薄板試験片製作の重要なポイントです。
段取りの工夫|薄板を面で支え、無理な力を加えない
板厚0.1mmの素材では、当て板で支える方法や、複数枚を重ねて加工する方法を検討します。
重ね切りを行う場合は、板間の異物や隙間、素材同士のずれを抑えることが重要です。一方で、過度な締め付けは圧痕や変形につながるため、固定する位置と力のかけ方を考える必要があります。
積層枚数や当て板の厚さは一律に決めず、素材の平たん度、試験片形状、加工液の供給状態などに合わせて選定します。試験で評価する部分を傷めず、仕上げ加工まで安定して支えられる段取りを検討します。
加工中の工夫|切断順序と仕上げ条件を組み合わせる
試験片を切り離す際に動きが生じると、加工跡や傷の原因になります。必要に応じて切り残しを設けるなど、最後の切り離しまで保持できる加工順序を検討します。
荒加工後は、要求寸法と加工面の状態に合わせて仕上げカットを組み合わせます。平行部の幅だけでなく、肩部Rとのつながりや、切り始め・切り終わりの加工跡にも配慮します。
ただし、仕上げカットを増やすだけで、取り外し後の反りまで解消できるとは限りません。輪郭を整える加工条件と、変形を抑える保持・切断順序を合わせて考えることが重要です。
加工面の管理|滑らかさと試験への影響を分けて確認
放電加工では、材質や条件によって加工変質層や表面の微細な欠陥が生じる場合があります。引張試験片では、外観の滑らかさだけでなく、試験に使用できる表面状態かどうかの確認が必要です。
放電加工面のまま納入するか、研磨などの追加仕上げを行うかは、適用規格・図面・試験担当者の指定に合わせて決めます。
特に板厚0.1mmでは、仕上げによる材料除去や取り扱いの影響も無視できません。平行部の幅や厚さ、肩部の形状を変えないよう、必要な仕上げ範囲と方法を検討します。
取り外し・保管の工夫|加工後の折れや擦り傷を防ぐ
薄板試験片は、加工後の取り外しや搬送でも傷める可能性があります。積層した素材を分離する際は、端部を無理に持ち上げたり、曲げて引き剥がしたりしないよう、試験片を支えながら扱います。
横に滑らせて取り出す方法も、接触面に異物があれば擦り傷につながるため、素材の状態に応じた判断が必要です。
保管・梱包では、試験片同士の擦れや折れを防ぐ支持材を使用し、採取方向や試験片番号が分かる状態を維持することが大切です。
薄板の引張試験片製作をご相談ください
製作をご相談の際は、試験片図面、適用規格の版、材質・調質、板厚、採取位置・方向、数量、希望納期をご提示ください。加工面の仕上げ条件や、取り外し後の反りに関する要求がある場合は、併せてお知らせください。
阪神精工では、支給材の状態と要求仕様を確認し、ワイヤーカット加工から必要な仕上げまで、対応範囲と加工方法を検討します。薄板ステンレスの引張試験片や、図面指定の試験片製作についてご相談ください。