治具とは?工具・金型との違いと、精度を安定させる設計・製作の要点

「治具の検査は合格なのに、製品の穴位置が安定しない」「締め付けた状態では平らなのに、外すと反る」「交換したピンにワークが入らない」。治具の不具合は、部品単体の寸法だけでは説明できないことがあります。
治具が担うのは、加工・組立・検査のたびに、対象製品であるワークの位置と姿勢を再現することです。そのためには、基準、すきま、荷重、温度、摩耗を一つの仕組みとして考える必要があります。
この記事では、治具・工具・金型の違いを整理したうえで、治具部品の設計と加工を外注する際に押さえたい技術的な判断を解説します。計算例は考え方を示すための仮定条件であり、阪神精工の実績値や保証値ではありません。
治具部品製作の概要|治具・工具・金型は何が違うのか
まず「位置を決めるもの」「加工を行うもの」「形状を作る型」という役割で整理すると、依頼範囲が明確になります。ただし、英語のtool・toolingは治具なども含む広い意味で使われるため、名称だけで仕様を決めないことが大切です。
| 区分 | 主な役割 | 代表例 | 製作・調達時の着眼点 |
|---|---|---|---|
| 治具(Jig:狭義) | ワークを位置決め・保持し、工具を案内する | ドリルブッシュ付き穴あけ治具 | 案内位置、ブッシュの摩耗、工具とのすきま |
| 取付具(Fixture) | ワークを位置決め・支持・固定する | マシニング用取付具、組立用保持具 | 基準の再現、固定時の変形、作業性 |
| 工具(ここでは切削工具・作業工具) | 切削・穴あけ・締結などの作業を行う | ドリル、エンドミル、レンチ | 加工対象との適合、寿命、交換性 |
| 金型(Die/Mold) | 成形・せん断などで製品形状を作る | 射出成形金型、曲げ型、抜き型 | 成形性、型寿命、寸法補正、保守性 |
日本の現場では取付具も含めて「治具」と呼ぶことが多いため、本記事でも広義の呼び方を使います。金型はキャビティ形状を転写するものだけではなく、板材を曲げたり打ち抜いたりする型も含みます。
また、治具がすべて専用品、工具がすべて汎用品という区分はできません。標準部品を組み合わせる治具も、製品専用の成形工具もあります。コストは分類名よりも、必要精度、形状、数量、検証範囲で判断します。
治具設計で難しい点|「図面の基準」と「現場の基準」を一致させる
製品の機能基準から、加工・検査の基準を決める
例えば、ある取付面を基準に穴位置が指定された部品を、加工しやすい反対側の面で位置決めすると、板厚や両面の平行度のばらつきが加工位置へ入り込む可能性があります。工程上、別の面を使う場合は、基準を移す際の誤差を見積もります。
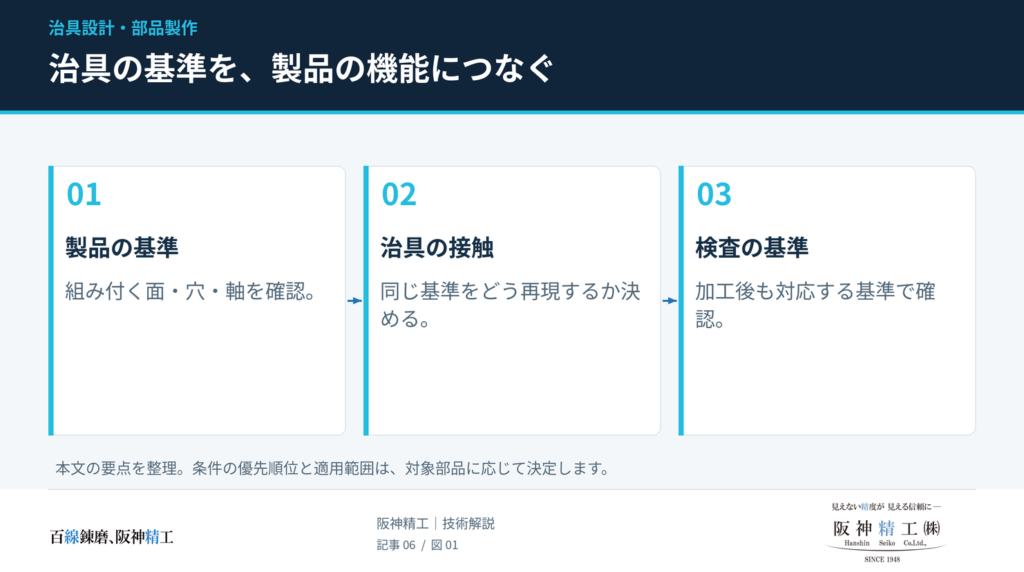
設計時には「製品が組み付くときの基準」「治具が接触する場所」「検査で基準を作る場所」を図面上で対応付けます。データムの指示がある場合は、その優先順位と整合する接触方法を検討します。
3-2-1の原則は、位置決めと固定を分けて理解する
3-2-1は、剛体とみなせるワークの位置・姿勢を、主基準3点、次基準2点、第三基準1点で定める基本的な考え方です。下表は、主基準をXY平面に置いた場合の整理です。
| 基準 | 配置 | 位置・姿勢への主な働き |
|---|---|---|
| 主基準A | 底面の、一直線上にない3点 | Z方向の位置、X軸・Y軸まわりの傾きを定める |
| 次基準B | 側面の、間隔を設けた2点 | Y方向の位置、Z軸まわりの回転を定める |
| 第三基準C | 端面の1点 | X方向の位置を定める |
| クランプ | 支持点・当て面へ向けて配置 | 基準からの浮き上がりや離脱を防ぎ、接触を維持する |
6点に触れさせるだけで、すべての方向に固定できるわけではありません。接触面はワークを引っ張れないため、力の向きに応じたクランプが必要です。また、3点支持は万能ではありません。薄板や長物では、たわみを抑える補助支持も検討します。
補助支持は、主基準を押し上げて別の位置を作らないように使います。加工前の形状に追従して支持し、その後にロックするワークサポートは、そのための選択肢です。
技術的に工夫したい点①|丸ピンとダイヤピンで過拘束を避ける
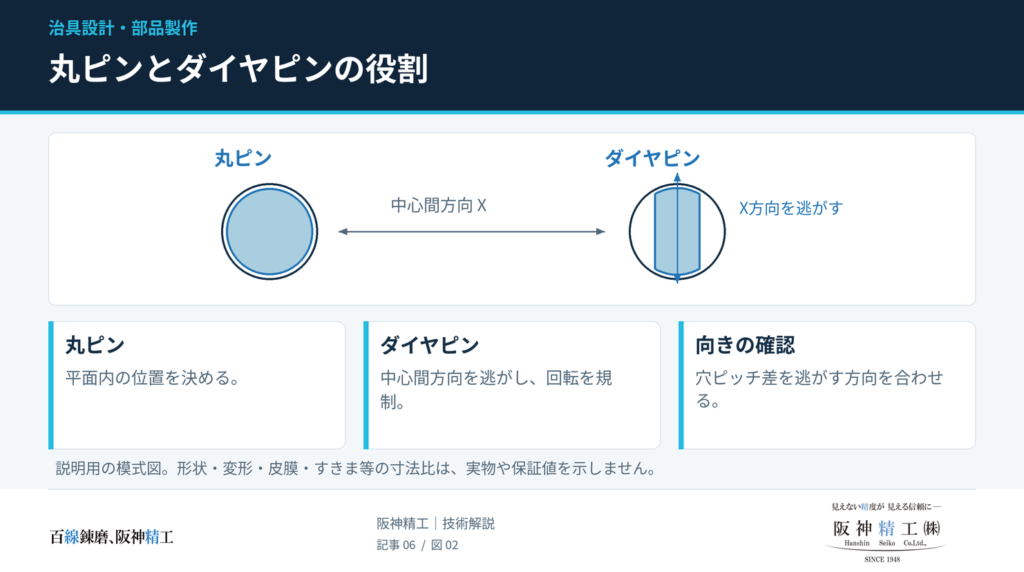
2つの穴に2本の丸ピンを密に合わせる構造では、穴ピッチとピンピッチの差を逃がせず、挿入しにくくなることがあります。押し込めば入る状態でも、ワークやピンを弾性変形させて位置を作っている可能性があります。
そこで使われるのが、丸ピンで平面内の位置を決め、ダイヤピンで回転を止める構成です。2つの穴の中心を結ぶ方向をXとすると、ダイヤピンは原則としてX方向のピッチ差を逃がし、Y方向の接触で回転を規制する向きに配置します。製品形状やデータム指定に合わせた確認は必要です。
| 項目 | 確認する理由 |
|---|---|
| 穴径とピン径の組み合わせ | 挿入性と位置の遊びを両立するため。呼び径だけでは判断できない |
| 穴ピッチとピンピッチ | 最悪の組み合わせでも無理なく着脱できるか確認するため |
| ダイヤピンの逃げ方向 | 逃がすべきピッチ差と、止めたい回転を取り違えないため |
| 挿入長さ、穴の傾き、面取り | 入口で入っても奥で噛み込む状態を避けるため |
| 基準間隔と加工位置までの距離 | 小さな角度のずれが、遠い加工点で拡大するため |
計算例:基準から離れた加工点ほど、角度ずれの影響が大きくなる
2つの基準の間隔をL=100mm、それらのY方向の相対ずれをδ=0.02mmと仮定します。小さな角度の近似では、θ≒δ/L=0.0002radです。第一基準からX方向に200mm離れた加工点では、回転に由来するY方向のずれは約0.04mmになります。
これは穴径のすきまから直接算出した保証値ではなく、幾何学的な説明例です。実際には第一基準自体の位置ずれ、ピンの傾き、穴形状も加わります。ピン径の精度だけを上げても、基準配置が不適切なら加工点の位置は安定しません。
技術的に工夫したい点②|締付力を上げる前に、荷重の受け方を変える
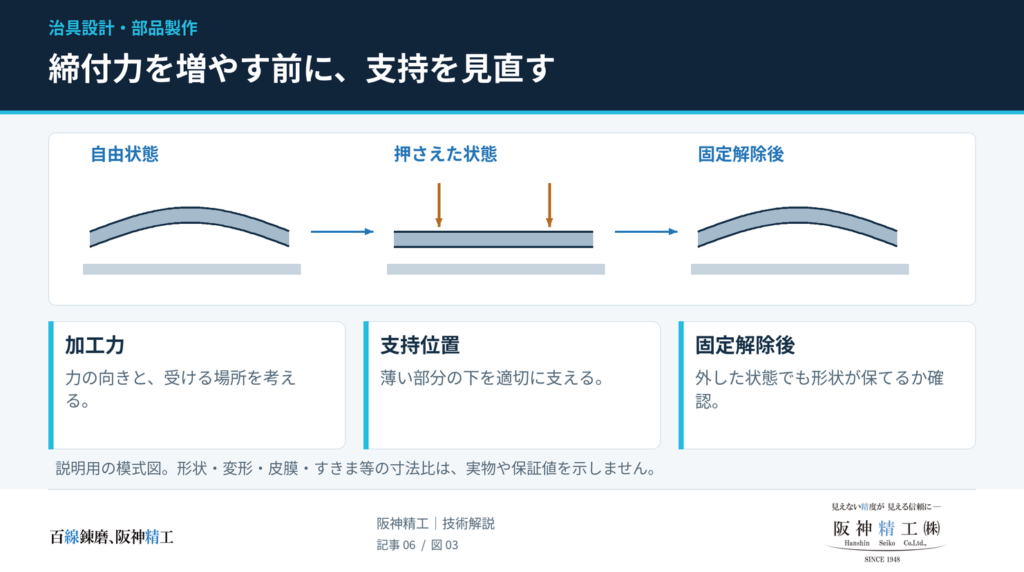
クランプの役割は、ワークを基準へ着座させ、加工中も接触を維持することです。支持のない薄い部分を強く押すと、変形した状態で加工され、取り外した後に形状が変わることがあります。
検討する順序は、加工力の向き、受け面の位置、支持間隔、クランプ位置、必要な保持力です。可能な構造では、主な加工力を当て面や支持部で受け、浮き上がりをクランプで抑えます。工具の進入・退出時に力の向きが変わる点も確認します。
計算例:摩擦だけで横荷重を受けると、必要な押付力が大きくなる
横荷重Fを底面の摩擦だけで受ける単純モデルでは、必要な垂直押付力Nは、N≧S×F/μで概算できます。Sは安全率、μは摩擦係数です。仮にF=600N、μ=0.10、S=2なら、N≧12,000Nとなります。
この計算は、回転モーメント、接触面の沈み込み、振動などを省いた説明例です。実際の締付力の推奨値ではありません。切削液や表面状態で変わる摩擦に頼る設計では、押付力と変形の両方を確認し、当て面で荷重を受けられないか検討します。
切りくず対策は、清掃できる形と着座確認を組み合わせる
当て面の隅、ピン根元、袋状の溝などは、切りくずや液の残りを確認しにくい場所です。逃げ、排出経路、清掃用の空間を設け、必要に応じて着座の目視確認やセンサーによる検出を取り入れます。全面で受ける方法も、接触面の状態と清掃性を管理できれば選択肢になります。
技術的に工夫したい点③|公差を配分し、温度と摩耗の余裕を残す
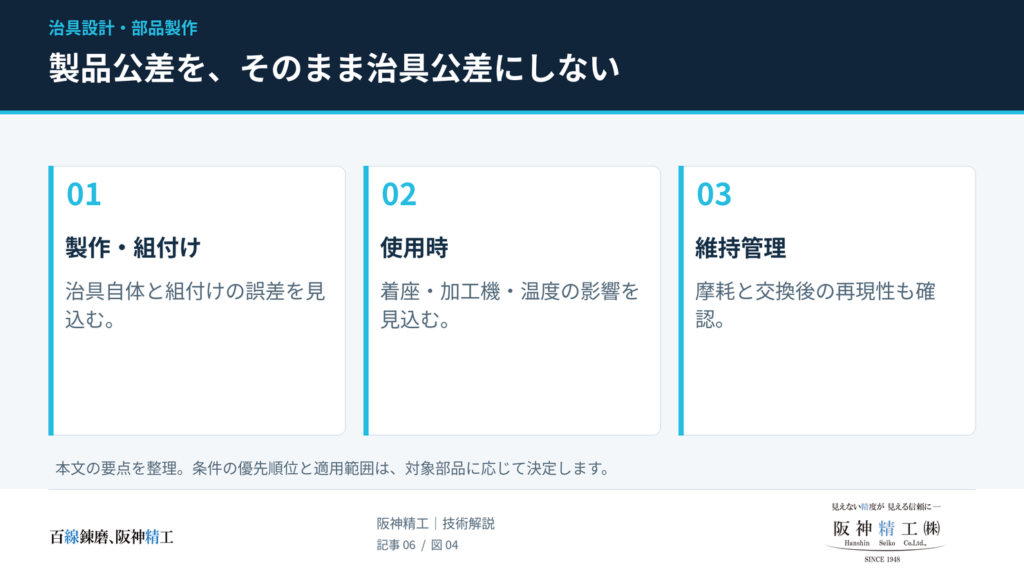
製品公差を、そのまま治具部品の公差にしない
製品の位置誤差には、治具の製作誤差、組付け誤差、ワークの着座ばらつき、加工機側の誤差、温度変化などが関係します。まず評価したい寸法と基準を特定し、その方向へ各要因がどれだけ効くかを整理します。
| 要因 | 仮に割り当てる最大絶対値 | 検討内容 |
|---|---|---|
| 治具部品・組付けによる位置ずれ | 0.010mm | 基準部品の加工と組立後の位置確認 |
| 着脱による位置の変動 | 0.007mm | 清掃、すきま、締付け順序 |
| 温度による変化 | 0.005mm | 使用温度、材料、基準間隔 |
| 摩耗などへの余裕 | 0.003mm | 点検基準と交換時期 |
| 上記の最悪方向への合計 | 0.025mm | 残る0.025mm内で加工機・加工条件などの影響を検討 |
この配分は仮定であり、推奨公差ではありません。表の数値は同じ評価方向へ換算した最大絶対値としています。実際には漏れた要因がないかを確認し、測定の不確かさと合否判定の余裕も別途検討します。相関や分布が不明な公差を、単純に二乗和平方根で小さく合成する扱いは避けます。
計算例:アルミの土台と鋼のワークで、温度変化の影響を確認する
一様な温度変化に対する長さの変化は、ΔL=αLΔTで概算できます。説明用に線膨張係数をアルミ23×10−6/K、鋼12×10−6/Kと仮定し、基準間隔300mm、温度上昇5℃で計算すると、自由膨張量の差は0.0165mm(16.5μm)です。
材質・温度によって係数は変わり、拘束された組立体がこの数値のまま動くとは限りません。それでも、温度差を無視できるかを判断する目安になります。異材の組合せでは、温度をそろえる、精度を決める部材の材質を合わせる、必要な方向に逃げを設ける、といった対策を比較します。
用途別の設計ポイント|加工・溶接・組立・検査で優先順位を変える
| 用途 | 主な設計課題 | 評価したい状態 |
|---|---|---|
| 加工治具 | 切削力、振動、切りくず、工具干渉 | 再装着後の加工位置、クランプ解除後の製品形状 |
| 溶接治具 | 熱変形、拘束の強さ、トーチ進入、取出し性 | 冷却・拘束解除後の寸法と、無理なく外せること |
| 組立治具 | 圧入反力、部品姿勢、誤組付け、作業順序 | 組立後の機能、荷重の受け方、誤セット時の挙動 |
| 検査治具 | 基準の再現、測定時の変形、判定方法 | 着脱・作業者・時間を変えたときの結果 |
溶接治具:固定中だけでなく、冷えて外した後を見る
拘束の配置や条件は、溶接変形に関係します。研究でも拘束治具の諸因子が検討されています。実務では、仮付け順序、溶接順序、冷却時間、クランプ解除の時点を含めて試作評価します。
収縮によりピンへ噛み込む可能性がある箇所では、引抜き式ピン、分割受け、取出し方向の逃げなどを比較します。可動ピンがすべての治具に必須という意味ではありません。スパッタ対策のカバーや当て材も、溶接方式、熱の逃げ方、清掃・交換のしやすさで選びます。絶縁が必要な箇所と通電経路は、溶接方式に合わせて決めます。
組立治具:圧入力を、壊してはいけない部位へ通さない
圧入では、荷重点の近くに受けを設けるだけでなく、力がどの部品を通るかを確認します。例えば軸受を取り付けるときは、しめしろを持つ軌道輪へ適切に力を加え、転動体を介して不要な荷重を伝えない方法を選びます。
ポカヨケは、誤った向きで載せられない形状、部品の有無検出、作業順序の制御などを組み合わせて検討します。「ピンを1本追加したので誤組立はゼロ」と判断せず、部品欠品や異品混入も含めて確認します。
検査治具:測定器と一緒に使う保持具も含まれる
検査治具には、通り・止まりなどで判定するゲージだけでなく、三次元測定機や画像測定器でワークを保持する治具、気密試験の接続・密封治具もあります。すべてが単独で瞬時に合否判定するものではありません。
材質・熱処理・表面処理は、精度を決める部位ごとに選ぶ
土台、基準、摩耗部、クランプ部を分けて考えると、必要な加工を絞り込めます。ただし、安価な土台にすれば必ず得になるわけではありません。たわみ、温度、重量、ねじの繰返し使用なども確認します。
| 部位 | 材料の候補例 | 選定時の注意 |
|---|---|---|
| ベースプレート | SS400、S45C、アルミ合金など | 剛性、重量、残留応力、熱膨張、加工後の反り |
| 基準ブロック・当て面 | 調質鋼、焼入れ工具鋼など | 接触応力、摩耗、靭性、仕上げ方法 |
| 位置決めピン・ブッシュ | 標準の焼入れ研磨品、用途に応じた超硬など | はめあい、かじり、欠け、交換後の位置再現 |
| 傷を避けたい接触部 | 樹脂・軟質金属など | 荷重による沈み込み、摩耗、温度・薬品への適合 |
硬さの指定は、耐摩耗性だけでなく、衝撃や薄肉部の欠け、相手材との関係で決めます。すべてをHRC58〜62に統一するような指示は避け、対象材と処理条件に合った硬さ、必要なら硬化層深さも指定します。
交換式の基準部品は、交換後に基準が戻る構造にする
ボルト穴のすきまだけで位置を決める構造では、部品を交換するたびに調整が必要になる場合があります。ノックピン、精密な座面、基準段差などで位置を再現し、締付け順序と締付条件を決めます。予備品の寸法をそろえることに加え、交換後の確認項目まで用意します。
表面処理後の寸法を図面のどこで管理するか
| 処理 | 検討する目的 | 精密部での注意 |
|---|---|---|
| 黒染め | 鉄鋼表面の黒色化、防錆油と組み合わせた防錆 | 寸法変化は小さいが、ゼロとは断定しない。精密な接触部は処理前後を確認 |
| 無電解ニッケルめっき | 耐食性・耐摩耗性の付与 | 膜厚分の寸法変化、深穴の液回り、マスキング境界を確認 |
| アルマイト | アルミ表面の保護、着色など | 皮膜成長による寸法変化と絶縁性を確認。黒色だけで反射対策の十分性を判断しない |
黒染めは寸法変化が小さい処理として使われますが、防錆油の役割も含めて選定します。無電解ニッケルめっきは膜厚が均一になりやすい一方、液が接触しにくい形状では条件確認が必要です。膜厚は処理会社との仕様事項であり、一律5〜10μmではありません。
例えば、穴の内面に片側10μmずつ均一にめっきが付き、前処理による寸法変化を無視できると仮定すれば、穴径は約20μm小さくなります。図面には「処理後寸法で管理」「基準穴はマスキング」など、機能に必要な条件を具体的に記載します。
治具部品の加工方法|切削・ワイヤーカット・形彫り・研削を使い分ける
| 部品・形状 | 検討する方法 | 事前に確認したい条件 |
|---|---|---|
| ベース、取付穴、タップ穴、ポケット | マシニング加工 | 加工基準、薄肉部、刃物の進入、固定方法 |
| 導電性材料の異形貫通穴、スリット、複雑な輪郭 | ワイヤーカット放電加工 | 線径、内角R、ワイヤーの経路、開始穴、切離し後の保持 |
| 底付きの異形穴、切削工具が入りにくい凹部 | 形彫り放電加工 | 電極形状、加工深さ、排出性、コーナー形状 |
| 基準面、厚み、平行度を整えたい面 | 平面研削 | 保持時の変形、取り代、表面処理との前後関係 |
ワイヤーカットは、導電性材料の複雑な輪郭や焼入れ材の加工を検討しやすい方法です。ただし、内角にはワイヤー径と放電ギャップに関係するRが残り、閉じた底のある穴には通常の貫通切断をそのまま適用できません。 また、刃物で押して削る力が小さくても、残留応力の解放による反りまでなくなるわけではありません。
焼入れを伴う基準部品では、例えば「粗加工→熱処理→基準面の仕上げ→精密形状の加工→検査」という工程を候補にします。これは一般的な検討例で、形状や取り代によって順序は変わります。輪郭を切り離した後の姿勢や、再固定で生じる誤差まで見て工程を決めることが重要です。
検査治具の上級論点|1/10ルールだけでは合否の信頼性は決まらない
製作公差・測定器の性能・測定の不確かさは別のもの
「製品公差の1/10で治具を作る」という考え方は、精度配分の出発点にはなります。しかし、すべての検査治具に共通する絶対条件ではありません。ミツトヨの画像測定機の選定資料にも要求公差の1/5以下という目安がありますが、これは治具の全寸法をその比率で加工する指示ではありません。
製品が±0.1mmなら、公差幅Tは0.2mmです。「1/10」を公差幅同士で比較するなら治具側の幅は0.02mmで、対称公差なら±0.01mmになります。比率を使うときは、全幅、片側の許容値、最大許容誤差、不確かさのうち、何を比べているかを明記します。
例:測定値が公差内でも、判定ルールの確認が必要な場合
基準寸法からの偏差の許容範囲を±0.050mm、測定した偏差を+0.046mm、拡張不確かさUを0.008mmと仮定します。測定結果に付随する区間は+0.038〜+0.054mmとなり、上限をまたぎます。
測定値だけなら公差内です。一方、「測定結果±Uが許容範囲内に収まること」を受入条件とするなら、この結果だけでは適合を確認できません。直ちに製品不良と断定するのでもなく、再測定や別の評価を含め、合意した判定ルールに従います。
位置度を検査するピンは、穴径の公差だけで決めない
穴位置のX・Y寸法公差と、円筒状の公差域を持つ位置度は同じではありません。最大実体公差方式の指定があるか、データムに実体公差の条件があるかなどによって、ゲージの構成と解釈が変わります。
単純化した説明として、穴の最小許容径をφ10.00mm、最大実体状態での位置度をφ0.10mmとすると、穴側の理論的な実効境界は10.00−0.10=φ9.90mmとなります。穴のサイズ公差の範囲内で穴径がφ10.04mmになれば、サイズから生じる追加の余裕は0.04mmです。
ただし、φ9.90mmをそのまま製作ゲージのピン径として指示することはできません。ゲージ自身の製作公差、摩耗代、データムの再現方法、有効な検査長さなどを詰める必要があります。穴径そのものの検査も別途必要です。
治具の受入検査は「単体」「組立」「実使用」に分ける
| 段階 | 主な確認項目 | 分かること・限界 |
|---|---|---|
| 部品単体 | 寸法、必要な幾何公差、硬さ、処理条件 | 個々の部品の状態。組立後の再現性までは分からない |
| 治具組立後 | 基準ピン位置、支持面、締付状態、干渉 | 組立体の状態。繰返し使用時の変化は別途評価 |
| 繰返し着脱 | 同じワークを外して載せ直したときの位置 | 着座・操作を含む再現性。測定器自体のばらつきと区別する |
| 実使用条件 | ワーク個体差、作業者差、温度、加工・検査条件 | 実際の運用への適合性。対象条件の範囲を明記する |
例えば初期確認として、同じワークを10回載せ直して位置を比較する方法があります。ただし、この回数は提案例であり、統計的な保証や測定システム評価の十分条件ではありません。必要に応じて複数のワーク・作業者・時間帯へ広げます。
CMMの検査成績書も、測定した項目と状態を示す記録です。使用中の基準ずれや摩耗を自動的に防ぐものではありません。測定基準、固定状態、測定方法、判定基準、点検周期まで含めて品質管理を組み立てます。
治具・治具部品の製作依頼で共有したい情報
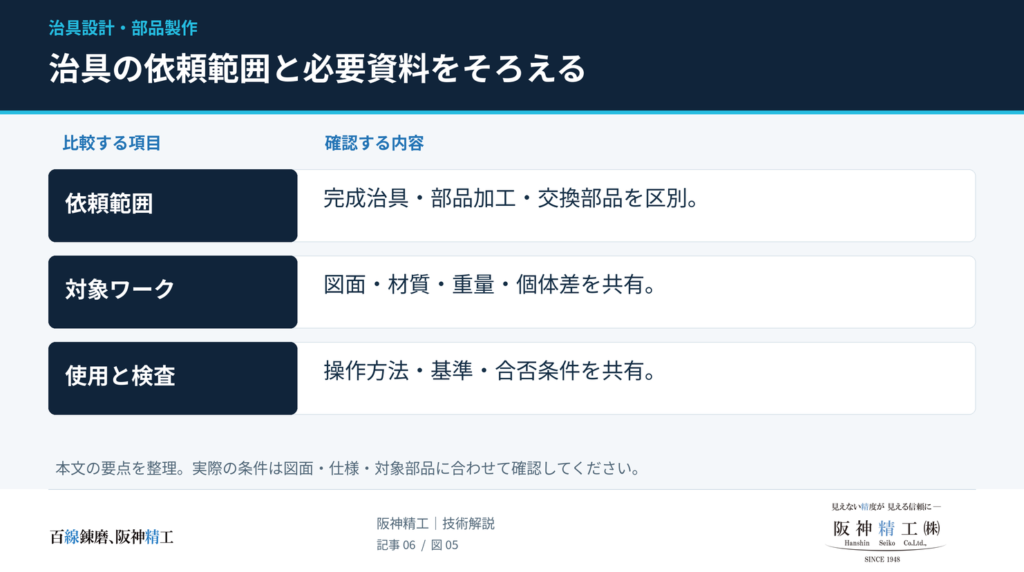
見積もりの前に、完成治具まで依頼するのか、支給図面の部品加工なのか、既存治具の交換部品なのかを切り分けます。部品だけを発注する場合も、機密上共有できる範囲で使用目的と重要な基準を伝えると、加工方法の検討がしやすくなります。
| 共有する項目 | 具体的な内容 |
|---|---|
| 対象ワーク | 材質、寸法、重量、図面・CADデータ、個体差 |
| 用途と改善目標 | 加工・溶接・組立・検査の別、段取り時間や不具合の内容 |
| 依頼範囲 | 構想、設計、部品加工、組立、試運転、検証のどこまでか |
| 基準と要求精度 | データム、重要寸法、幾何公差、必要な位置再現性 |
| 使用状態 | 設備、取付面、荷重、温度、液、必要な工具・トーチの空間 |
| 材質・処理 | 指定材、熱処理、表面処理、処理前後どちらの寸法か |
| 寿命と保守 | 使用頻度、交換部位、予備品、清掃方法、点検項目 |
| 納品・検証条件 | 数量、納期、検査成績書、組立後検査、実ワーク評価の担当 |
コストは、製作費と使用中の費用を合わせて比較する
標準クランプや標準ピンを使える箇所を確認し、ワーク固有の形状や基準部だけを特注する方法を検討します。購入費だけでなく、清掃、調整、交換、再検査まで含めて比較すると、必要な投資箇所が見えやすくなります。
仮に1回の段取りを2分短縮し、年間1,500回使用するなら、短縮時間は50時間です。評価用の時間単価を4,000円と置くと年間20万円相当になります。これは仮定計算で、削減時間がそのまま現金利益になるわけではありません。余力を生産増や残業削減へ振り向けられるか、保守費が増えないかを確認します。
阪神精工株式会社が対応できること
阪神精工では、治具や精密プレートなどのマシニング加工に加え、ワイヤーカット放電加工・形彫り放電加工・研磨加工を組み合わせた部品製作を検討します。単品・試作・小ロット、既存部品・支給品への追加工もご相談いただけます。
治具部品は、必要な形状を作ることに加え、どの面が基準になるのか、どの部分が摩耗するのか、どの寸法を処理後に確認するのかが重要です。図面とあわせて用途をお知らせいただくことで、加工方法と確認事項を整理しやすくなります。
構想設計、組立、実機での動作確認、指定測定機による検査などをご希望の場合は、その範囲もご記載ください。対応可否と役割分担は、個別の条件を確認してご案内します。
よくある疑問|精度と使いやすさを両立するには
Q. 予算があれば、治具の公差はすべて厳しくした方がよいのでは?
A. 基準部品の製作誤差が支配的なら、その精度を上げる意味があります。ただし、主因が切りくずの噛み込み、固定時の変形、温度差なら、全寸法の公差を厳しくしても改善が限られます。まず繰返し測定などで変動要因を切り分け、製品品質に効く箇所へ費用を配分します。
Q. 摩耗した部品は、現物と同じ寸法で作ればよいですか?
A. 摩耗後の寸法をそのまま再現すると、摩耗によるずれまで引き継ぐ可能性があります。元図面、相手部品、摩耗していない面、使用目的を確認し、復元すべき寸法を判断します。元の寸法を特定できるかは、現物だけではわからない場合があります。
Q. 少量品でも専用治具を作るべきですか?
A. 数量だけでは決まりません。標準バイスや標準クランプで必要精度と作業性を満たせるなら、その方法を比較します。単品でも、保持が不安定な形状や高価なワークなどでは専用部品を追加する意義があります。
まとめ|基準を再現し、使い続けられる治具へ
治具の精度は、基準部品の寸法だけでなく、着座、固定、温度、摩耗、検査方法の組合せで決まります。位置決めとクランプを分け、必要な箇所に精度を配分し、交換後も基準を確認できる構造にすることが、安定した運用につながります。
治具部品の製作や支給品への追加工をご検討の際は、図面、用途、重要な基準・公差、数量、希望納期をお知らせください。阪神精工が、材質・形状・加工内容を確認し、対応方法をご案内します。