アルマイトの寸法変化と公差設計|マスキング・処理後加工の選び方

Q. アルマイト処理後も、穴や軸を図面の公差内に収めるにはどうすればよいですか?
A. 処理会社に前処理を含む寸法変化を確認し、そのばらつきを見込んで加工寸法を決めます。 対象面に必要な皮膜の機能に応じて、処理前の寸法補正・マスキング・処理後の仕上げを選び、最終処理後に寸法を確認します。
切削加工では図面どおりだった穴に、アルマイト処理後はピンが入らない。処理前の寸法を大きくしたはずなのに、仕上がりが安定しない。こうした問題を考えるとき、膜厚の数字だけを見ても、適切な加工寸法は決まりません。
**アルマイトの寸法管理では、皮膜が外へ成長する量、前処理で母材が減る量、各工程のばらつきを合わせて検討します。**そのうえで、処理前の寸法補正、マスキング、処理後の仕上げを使い分けます。
この記事では、設計・加工・購買担当者に向けて、はめあい部の公差計算、ねじの有効径、再アルマイトを伴う追加工まで整理します。一般的な工程設計の考え方と、阪神精工で実際に行っている対応は分けて紹介します。
加工概要|アルマイトを見越した部品製作と処理済み品の追加工
阪神精工では、アルマイト処理前の部品製作から、協力会社への処理手配まで対応しています。処理済み品への追加工も、現在の処理仕様と最終的に必要な寸法を確認したうえで検討します。
| 項目 | 対応内容・確認する条件 |
|---|---|
| 対象 | アルマイト処理を予定しているアルミ部品、アルマイト処理済みの支給品 |
| 処理前の加工 | 協力会社に膜厚の目安を確認し、公差が厳しい箇所はアルマイトしろを計算 |
| 表面処理 | 協力会社へアルマイト処理を手配 |
| 処理済み品への追加工 | 協力会社で剥離 → 阪神精工で追加工 → 協力会社で再アルマイト |
| 個別に確認する条件 | 材質、形状、寸法、公差、処理仕様、数量、希望納期 |
本記事は、寸法管理の考え方と当社の対応内容を紹介する技術解説です。後述の数値例は説明用の仮定であり、特定の加工品の実測値ではありません。
寸法管理で難しい点|膜厚だけでは加工寸法が決まらない
膜厚と、元の表面から増える量は別のもの
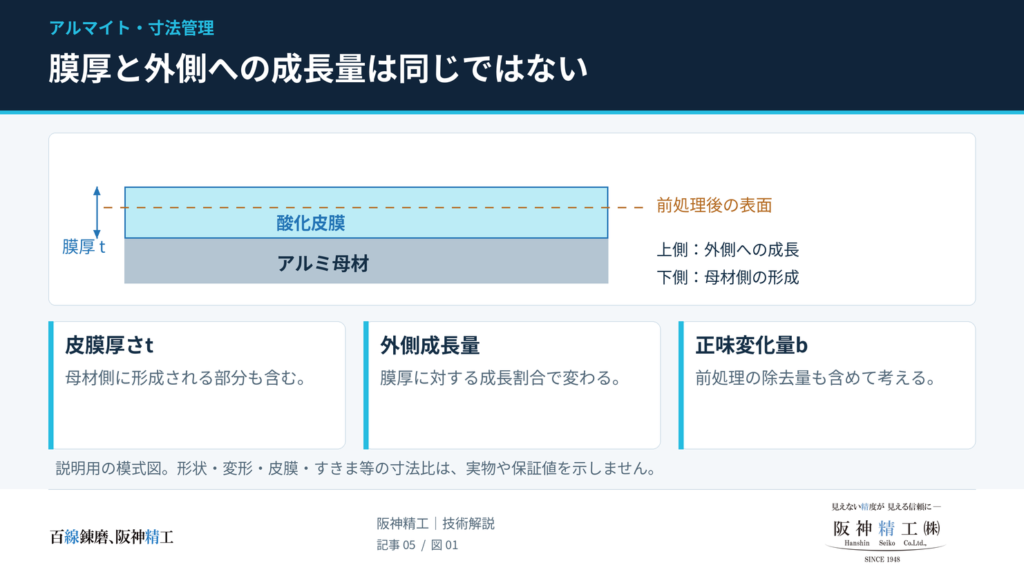
アルマイトは、アルミニウムの表面を電気化学的に酸化させて皮膜を形成する処理です。皮膜の形成には母材も使われるため、皮膜全体の厚さが、そのまま元の表面からの突出量になるわけではありません。「母材の内側へ浸透する」と説明されることがありますが、液体がしみ込んで膜になるという意味ではなく、母材側にも酸化反応が進むことを表しています。[1]
実務で使われる成長量の目安には、普通アルマイトで膜厚の約1/3、硬質アルマイトで約1/2という説明があります。一方、約1/2を目安にしつつ、材質に応じた試作確認を求める処理メーカーもあります。「50:50」は一つの概算であり、すべての材質・処理条件に共通する保証値ではありません。
したがって、白・黒・硬質という名称だけから加工代を固定するのではなく、実際に依頼する処理会社へ、膜厚と予想される寸法変化を確認する必要があります。
前処理による減寸を忘れない
脱脂やエッチングなど、アルマイト前の処理内容によっては母材が溶解します。熊防メタルの技術資料も、片側の寸法変化を「膜厚×成長割合-前処理の削れ量」で整理しています。膜厚が同じでも前処理が異なれば、加工前から見た正味の寸法変化は変わります。
例えば艶消しなどの前処理条件を変更した場合、従来の加工代をそのまま使えるとは限りません。処理会社が示す値についても、「皮膜だけの成長量」なのか「前処理を含む実測の変化量」なのかを区別します。
穴・軸・板厚・ねじの寸法変化をどう計算するか
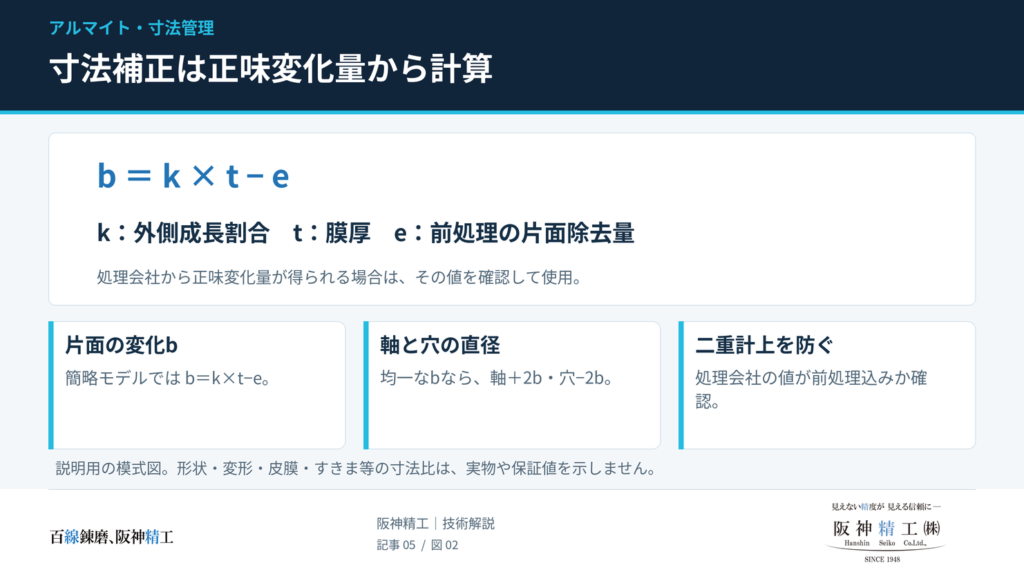
まず片面の正味変化量を定義する
以下では、処理前の切削面から見た片面の正味変化量を b とします。数値は同じ単位にそろえて計算します。
b = k × t − e
t:皮膜全体の厚さ
k:膜厚に対する外側成長の割合
e:前処理で母材が除去される深さ(片面)
これは工程を分解して考えるための簡略モデルです。処理会社から前処理込みの片面変化量が得られる場合は、その値を使い、エッチング量を再度差し引かないようにします。
| 対象 | 処理前からの変化 | 計算の条件 |
|---|---|---|
| 丸棒・軸の外径 | +2b | 対向する表面の変化量が等しい |
| 丸穴の内径 | −2b | 対向する内壁の変化量が等しい |
| 両面処理する板の厚さ | +2b | 両面とも同じ条件 |
| 山角60°のおねじの有効径 | 概算で+4b | ねじフランクに垂直な変化が均一 |
| 山角60°のめねじの有効径 | 概算で−4b | 同上。穴奥まで均一な処理を仮定 |
直径方向は対向する2面分を考えます。両側で変化量が異なる場合は、2bではなく、それぞれの変化量を足します。ねじ有効径の4倍則は、60°のねじ山形状から生じる関係で、単なる丸穴の2倍則とは区別します。OSGの資料はめっきの場合を扱っていますが、ここでは同じ幾何学関係を、ねじ面に垂直な正味変化量bに適用しています。[4]
前処理の除去量が成長量を上回るとbは負になり、穴が大きくなる方向に変化することもあります。また、この計算は寸法変化の近似であり、真円度・円筒度・位置度や部品の変形まで保証するものではありません。
膜厚10μmを仮定した場合の計算例
説明用の仮定として、t=10μm、k=0.5、e=0μmとすると、b=5μmです。この場合、軸の外径は10μm増え、穴径は10μm小さくなり、60°めねじの有効径は概算で20μm小さくなります。これは処理条件の推奨値や阪神精工の実測値ではありません。
なお、電気めっきでは、均一な片面膜厚をtとし前処理の減寸を無視すると、軸径の増加は2t、穴径の減少は2tです。「膜厚分だけ増える」という表現では、片面と直径のどちらを指すかを必ず確認します。
公差設計の工夫|φ10H7の処理前寸法を逆算する
処理によるばらつきにも、公差の余裕が必要
φ10H7の穴は「基準寸法6mmを超え10mm以下」の区分に入り、許容範囲は10.000~10.015mm、公差幅は15μmです。この15μmを処理前の切削加工だけで使い切ると、処理による変動を受け入れる余裕がなくなります。
ここでは、前処理も含む穴径の縮小量が8~12μmに収まると仮定します。実際の値は、処理会社との確認や試作によって定めるものです。
| 条件 | 説明用の設定 |
|---|---|
| 処理後の穴径 | 10.000~10.015mm |
| 処理による穴径縮小量 | 0.008~0.012mm |
| 平均の縮小量だけで補正した処理前寸法 | 10.010~10.025mm |
| 上記の処理前寸法と縮小量を組み合わせた最悪範囲 | 9.998~10.017mm:公差外が生じ得る |
最小の穴に最大の縮小が起きると、10.010−0.012=9.998mm。最大の穴に最小の縮小が起きると、10.025−0.008=10.017mmとなります。平均値が合っていても、上下限は保証できません。
最悪条件から処理前の許容範囲を逆算する
処理前の最小穴径をA、最大穴径をBとすると、次の2条件が必要です。
A − 0.012 ≧ 10.000 → A ≧ 10.012mm
B − 0.008 ≦ 10.015 → B ≦ 10.023mm
したがって、単純計算上の処理前許容範囲は10.012~10.023mmです。中央値は10.0175mm、公差幅は11μmとなります。
**最終公差幅15μm − 処理変動幅4μm = 加工に配分できる幅11μm。**これが、平均値の補正に加えて行う「公差の配分」です。ここでは測定の不確かさや温度差、形状誤差への余裕をまだ含めていません。実際の管理幅は、検査方法と合否判定の取り決めに応じてさらに検討します。
一般化すると、最悪条件での範囲計算では「加工の変動幅+処理の変動幅」が最終公差幅に収まることが一つの成立条件になります。統計的な二乗和平方根による計算や工程能力指数を使う場合は、工程の安定性・分布・相関を確認したデータが必要です。限られた試作品の結果だけを量産の保証範囲に置き換えないようにします。
また、H7という記号だけで寸法補正の可否は決まりません。基準寸法、穴の深さ、材質、膜厚の変動、必要な皮膜性能まで含めて判断します。
寸法補正・マスキング・処理後加工の選び方
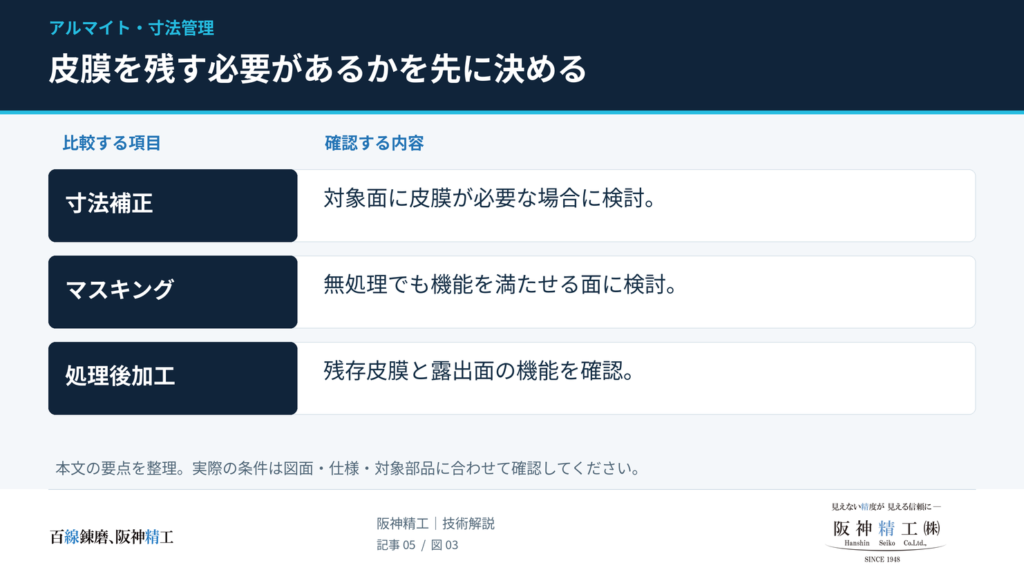
最初に決めるのは、対象面に皮膜が必要かどうかです。耐摩耗性や絶縁性が必要な面を、寸法が厳しいという理由だけで無処理にしてしまうと、寸法は合っても機能が成立しません。
| 方法 | 検討しやすい条件 | 先に確認すること |
|---|---|---|
| 処理前寸法を補正 | 対象面に皮膜が必要で、処理変動を含めた公差配分が成立する | 前処理込みの変化量、上下限、材質・形状・ロット間の変動 |
| マスキング | 対象面を無処理にできる、または導通などの理由で皮膜を付けたくない | 保護する工程・範囲、境界の許容状態、無処理面の使用環境 |
| 皮膜を除去する後加工 | 加工した箇所の皮膜機能を失っても仕様を満たす | 除去範囲、母材の仕上がり、バリ・欠け、耐食性等への影響 |
| 皮膜を残す仕上げ | 皮膜機能と精密寸法・表面性状を両立させる必要がある | 仕上げ代、最小残存膜厚、加工方法、仕上げ後の機能評価 |
後半の方法は一般的な検討対象です。阪神精工が処理済み品に対応する際の確認済みの流れは、後述する剥離・追加工・再アルマイトです。
マスキングは「皮膜を付けない」と「寸法を保つ」を分けて指定する
処理メーカーでは、公差穴やねじ穴への栓、平面へのシール・塗布型材料などを用いたマスキングが行われます。[6] 寸法を保つ目的なら、陽極酸化だけでなく、母材が減る前処理を含めて保護するのかを確認します。
図面では、対象面、穴の奥行き、入口の面取り部を含むか、境界の許容範囲まで明確にします。「アルマイト不可」の一言だけでは、どの面をどこまで無処理にするのかが伝わらない場合があります。
タップさらいを標準的な解決策にしない
処理後にねじが入らない場合、タップを再度通せば寸法が変わる可能性はあります。しかし、皮膜を除去した部分は元の皮膜仕様を維持できません。ねじ精度、切りくずの残留、母材への切込みも含めて判断が必要です。「ボルトが入った」ことだけで、ねじの合否や機能を判断しないようにします。
ねじ部の皮膜が必要なら、処理前の有効径、処理による変化、最終検査を一組で計画します。皮膜を除去してよい場合も、処置内容を発注者と合意してから進めます。
皮膜を残す仕上げでは、最小膜厚を管理する
硬質皮膜を研削・ホーニング等で仕上げる方法を検討する場合、最終寸法に加え、必要な膜厚が残るかを確認します。局所的な皮膜厚さをt₀、表面に垂直な除去量をaとすれば、残存膜厚の幾何学的な関係はt₀−aです。
ただし、平均膜厚から平均除去量を引くだけでは、最も薄い箇所の残存膜厚は保証できません。穴の位置ごとの膜厚と、偏心・うねり等を含む最大除去量を検討します。特定の削り代で鏡面や一定硬さが得られるとは一律にいえません。
材質・深穴・角部・封孔で変わる確認事項
同じ形状でも、アルミ合金の種類や前処理によって色調・皮膜の形成状態は変わります。A5052、A6061、A2017、A7075、ADC12などの材質記号を、図面と発注情報で一致させます。ADC12への硬質アルマイトに対応する処理会社もあるため、「ダイカストだから不可能」「展伸材だから一律に安定」と決めつけないことが必要です。
| 部位・仕様 | 確認する内容 |
|---|---|
| 深い穴・止まり穴 | 穴奥まで必要な皮膜が得られるか。外面の膜厚をそのまま穴内面に適用しない |
| 鋭い角・穴入口 | 膜厚と機能に応じたRや形状。C面の両端に新たな角が残ることにも注意 |
| 摺動面・シール面 | 寸法だけでなく、粗さ・形状・皮膜の連続性を含む要求事項 |
| 封孔処理 | 耐食性・耐摩耗性など、優先する機能に応じた方法と実施条件 |
| 真空用途・清浄度を要求する用途 | 使用環境、許容汚染、洗浄・乾燥などの要求仕様を処理会社と事前協議 |
処理会社の資料には、特定の向きの止まり穴や深い・細い穴などで未処理が生じる注意事項も示されています。これはすべての設備で同じ限界があるという意味ではなく、実際の形状で処理できることを確認する必要があるという意味です。
角部についても、C0.3やR0.3など一つの数値を万能な基準にしません。鋭い角を避け、処理膜厚と要求機能を伝えて形状を決めます。封孔は耐食性等のために行われますが、耐摩耗性を重視する仕様では条件を分ける必要があります。ユニゾーンも、耐摩耗性が必要な場合には封孔の有無を事前指定するよう案内しています。
膜厚確認と寸法検査は、別々に計画する
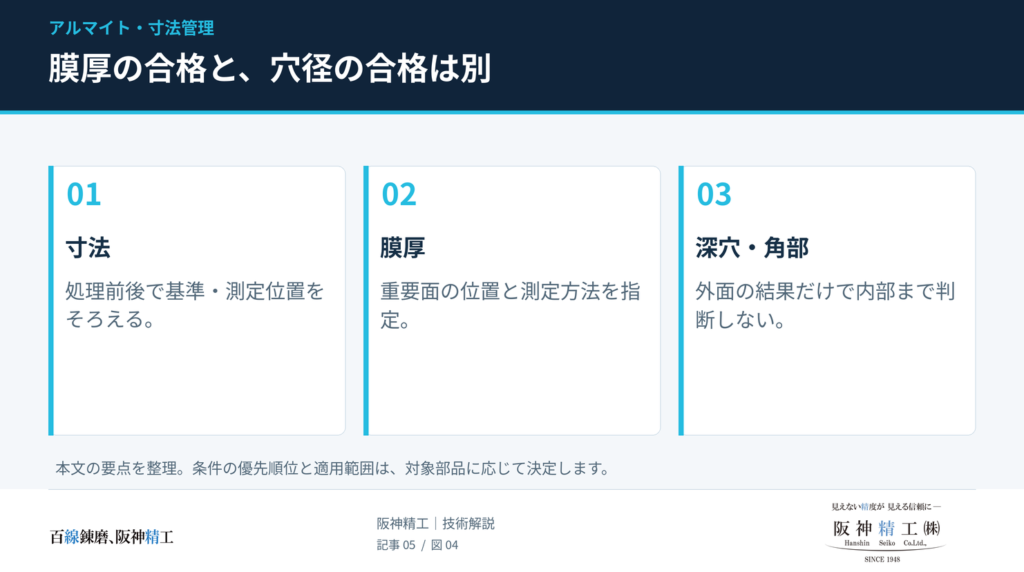
「膜厚が指定範囲に入った」と「穴径が合格した」は別の確認です。膜厚計の値から最終穴径を直接保証することも、穴径の変化だけから実際の膜厚を一意に求めることもできません。
寸法管理のためには、処理前後で同じ基準・位置を測る計画にします。例えば穴なら入口・中央・奥、必要に応じて周方向の違いも確認対象とします。使用する内径測定器やゲージは、穴径・深さ・公差・測定可能な位置に合わせて選定します。
膜厚測定でも測定場所と条件が必要です。測定機メーカーFischerは、渦電流式等の膜厚測定で曲率、母材厚さ、粗さ、端部との距離などが測定結果に影響すると説明しています。平面で校正した条件を小径穴や曲面へそのまま適用できるとは限りません。
発注時には、少なくとも「どの面の膜厚を、どの方法で、何点確認するか」「寸法はどの工程の終了時に合否判定するか」をすり合わせます。検査成績書が必要な場合も、加工開始前に対象寸法と記載内容を決めておくと、後から確認不能な項目が出るのを防ぎやすくなります。
この節は一般的な検査計画の説明です。阪神精工の膜厚測定設備や、個別案件の測定方法・成績書発行を一律に保証するものではありません。
処理済み部品の追加工では、剥離後の寸法まで考える
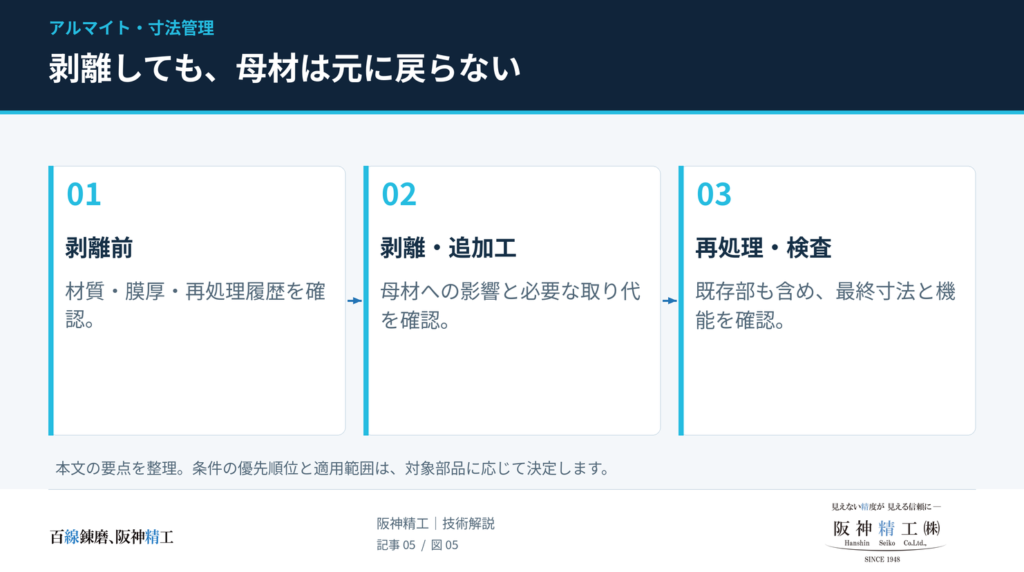
剥離は、加工前の母材へ完全に戻す操作ではない
アルマイト皮膜の形成には母材が使われています。その皮膜を除去しても、消費された母材が元に戻るわけではありません。また、剥離条件によっては母材への影響も考慮する必要があります。硬質アルマイト処理メーカーのハードコートも、剥離・再処理に伴う寸法減少や表面状態の変化を案内しています。
このため、**同じ膜厚で再アルマイトすれば、最初の処理後寸法へ戻るとは限りません。**新たに加工する箇所だけでなく、加工を加えない軸・穴・基準面も再処理の影響を受ける可能性があります。
再処理の前に確認したい5項目
- 現在の材質、処理種類、膜厚、過去の再処理履歴
- 追加工する箇所と、変更してはいけない寸法・機能面
- 剥離対象の範囲と、剥離・前処理による寸法への影響
- 追加工後に必要な再処理仕様と、最終寸法の成立性
- 再処理後に確認する寸法・外観・機能
既に完成公差の限界付近にある部位や、薄肉部・シール面などがある場合は、再処理を含めた成立性を先に検討します。既存部品を生かせるか、新規製作の方が合理的かは、追加工費だけでなく、剥離・再処理・検査・輸送・納期を合わせて比較します。
阪神精工株式会社が対応できること
技術的に工夫している点|協力会社との確認を加工代へ反映
阪神精工では、アルマイト処理を予定している部品について、協力会社へ膜厚のおおよその目安を確認し、公差が厳しい箇所はアルマイトしろを計算して加工しています。処理前の部品製作から、協力会社へのアルマイト手配まで対応しています。
ここでいうアルマイトしろは、処理後に必要な寸法へ近づけるため、加工段階で見込んでおく寸法補正量です。単純に膜厚そのものを足し引きするのではなく、対象が外径か穴径かなどを区別して検討します。
アルミ部品の穴・溝・ポケットなどの形状づくりについては、阪神精工のマシニング加工もご覧ください。
処理済み品は、剥離・追加工・再アルマイトを一連の工程として検討
また、アルマイト処理済みの部品に追加工する場合は、協力会社で一度アルマイトを剥離し、阪神精工で追加工した後、再び協力会社へアルマイト処理を依頼する流れで対応しています。
処理済み品をご相談いただく際は、現在の処理仕様と追加工箇所に加え、再処理後も維持する必要がある寸法や機能をお知らせください。加工と表面処理を組み合わせた工程として、対応可否を確認します。
図面・発注時に明確にしたい項目
| 指定項目 | 記載・打ち合わせの内容 |
|---|---|
| 寸法の適用工程 | 処理前の加工寸法か、最終処理後の寸法か。工程図と完成図の関係も明確にする |
| 処理仕様 | アルマイトの種類、色、膜厚と許容範囲、適用面、必要な性能、封孔条件 |
| 重要寸法・基準 | 穴径・軸径・板厚・ねじ、必要な幾何公差、基準面・基準穴 |
| マスキング | 対象面、深さ、入口形状、境界の許容範囲、前処理からの保護要否 |
| 通電接点 | 接点跡を許容する位置・範囲、避けたい外観面・シール面 |
| 検査 | 寸法・膜厚・表面性状の測定位置、方法、合否判定の時点、記録の要否 |
| 再処理品 | 既存処理の種類、膜厚、剥離・再処理履歴、変更不可の面・寸法 |
処理前寸法を示す場合は、工程図や工程欄で管理し、完成寸法と混同させないようにします。寸法を単に括弧書きにすると参考値と受け取られる可能性があるため、管理すべき工程寸法なのか、参考情報なのかを文言で明確にします。
アルマイトの寸法対策は、加工代を決めて終わりではありません。必要な皮膜機能を定め、処理変動を含めて公差を配分し、最後に何を検査するかまでそろえることで、加工会社・処理会社・発注者の判断が一致しやすくなります。
よくある質問
処理会社に膜厚を確認すれば、公差の配分までは必要ないのでは?
寸法変化が必要な公差に比べて十分小さく、実測データで工程が安定していることを確認できれば、管理を簡略化できる場合はあります。一方、膜厚の目安だけでは前処理や寸法変化の上下限まではわかりません。公差が厳しい箇所は、最終寸法が成立するかを別に確認します。
アルマイトの膜厚が10μmなら、穴は必ず10μm小さくなりますか?
必ずではありません。片面の外側成長が膜厚の半分で、前処理による減寸がないという仮定なら、穴径は10μm小さくなります。実際は処理方法・材質・前処理などによって変わるため、処理会社に前処理込みの変化量を確認します。
H7穴は、必ずマスキングしなければなりませんか?
一律には決まりません。穴に必要な皮膜機能、基準寸法、公差幅、処理変動を確認して判断します。処理前寸法の補正で成立する場合もありますが、H7という記号だけで可否を断定することはできません。
膜厚が指定どおりなら、ねじも問題なく入りますか?
膜厚の合格だけでは判断できません。ねじには処理前の有効径や処理後の変化が関係し、穴奥の皮膜も均一とは限りません。最終仕様に合ったねじの検査を別に計画します。
剥離して同じ膜厚で再アルマイトすれば、寸法は元に戻りますか?
元に戻るとは限りません。皮膜形成で使われた母材は剥離によって復元されず、剥離・前処理の影響も加わります。追加工しない部分も含めて、再処理後の寸法が成立するか確認が必要です。
阪神精工には、アルマイトを含めて依頼できますか?
処理前の部品加工から、協力会社へのアルマイト手配まで対応しています。処理済み部品への追加工は、協力会社での剥離、阪神精工での追加工、協力会社での再アルマイトという流れで対応可否を確認します。図面と現在の処理仕様をお知らせください。
まとめ|加工とアルマイトを一つの工程として考える
アルマイト後の寸法を安定させるには、次の3点をそろえることが大切です。
- 膜厚と寸法変化を分ける。 外側へ成長する量に加え、前処理で母材が減る量も確認します。
- ばらつきの分だけ、公差に余裕を残す。 平均の変化量だけで加工寸法を決めず、上下限を確認します。
- 最後に必要な機能と寸法を確認する。 マスキングや後加工は、皮膜を残す必要があるかを踏まえて選びます。
処理済み品への追加工では、剥離・再処理による既存寸法への影響も確認します。加工箇所だけでなく、維持したい寸法・機能まで共有することが、工程を検討する出発点です。
アルマイトを見越した部品加工・処理済み品の追加工をご相談ください
「処理後に公差へ収めたい」「アルマイト済み部品へ穴や溝を追加したい」「加工とアルマイトをまとめて相談したい」といった場合は、図面をお送りください。
阪神精工では、要求寸法と処理仕様を確認し、加工と協力会社へのアルマイト手配を含めて対応方法を検討します。処理済み品は、追加工箇所に加え、再処理後も維持したい寸法・機能がわかる資料をご用意いただくと、確認を進めやすくなります。
- 材質・数量・希望納期
- 最終的に必要な寸法・公差と、今回加工する箇所
- アルマイトの種類・色・膜厚などの処理仕様
- 支給品の現在の状態、わかる範囲での再処理履歴
図面や部品の受け渡しについては、全国からの加工依頼・部品発送の流れもご確認いただけます。