SKD11真空焼入れ材のカッター刃修理|最小限の取り代で刃先を再生

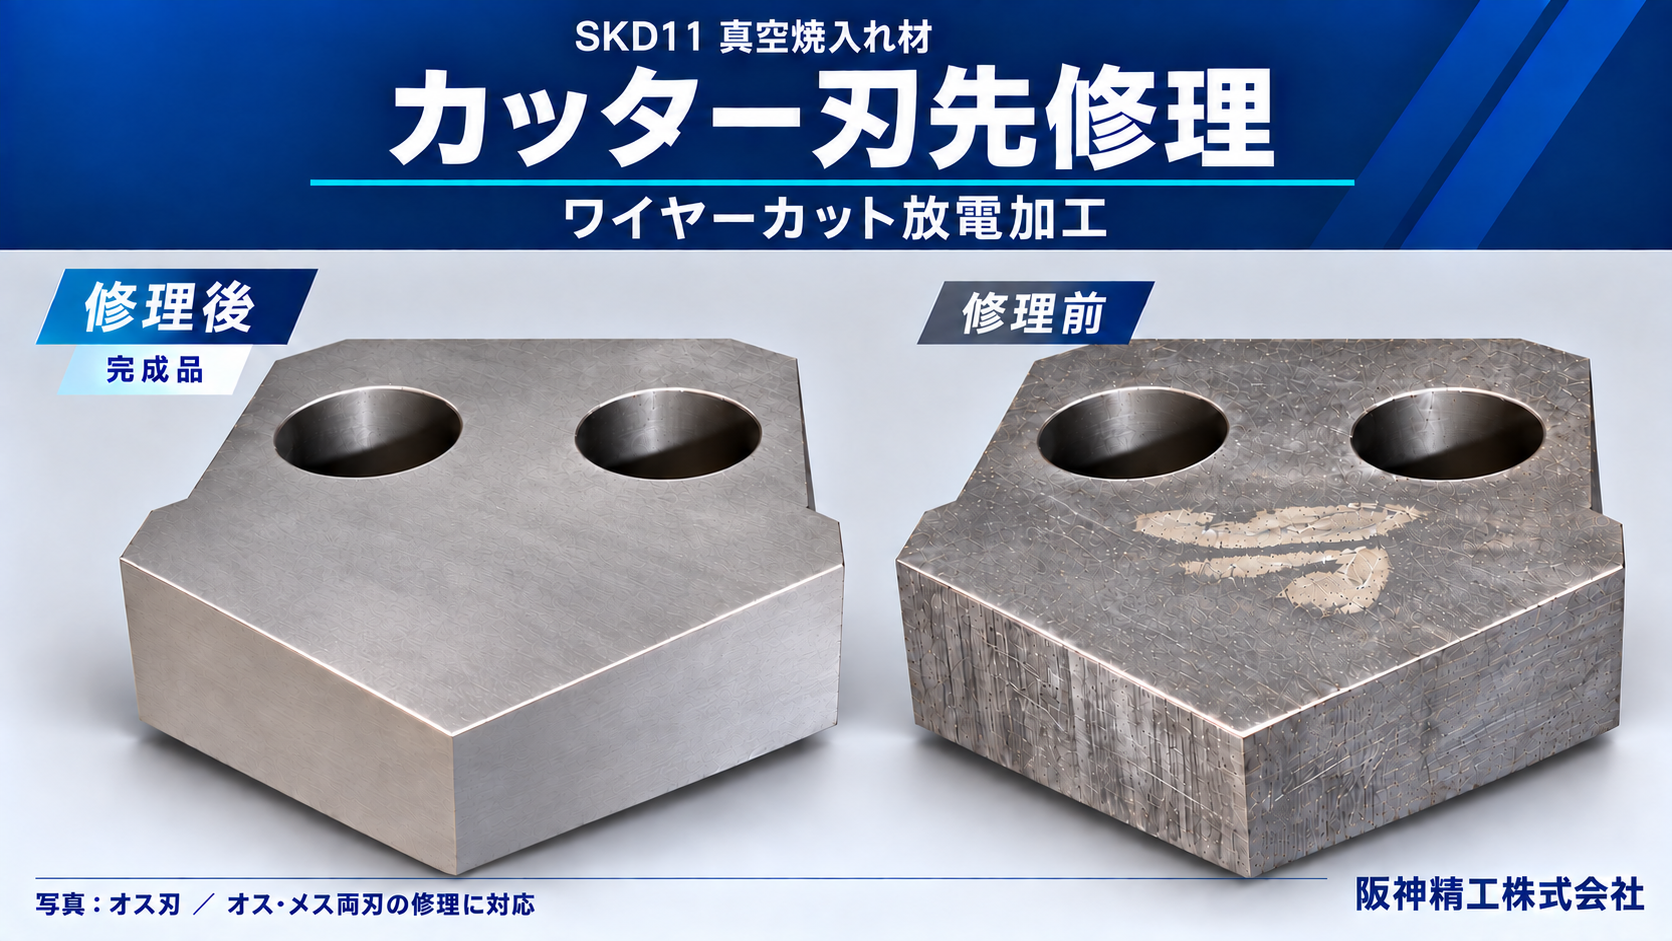
天井板成型機に使用する、SKD11真空焼入れ材のカッター刃の修理事例です。阪神精工では、オス刃・メス刃の刃先をワイヤーカット放電加工で整え、その他の傷は手仕上げ・研磨加工で仕上げています。
今回の修理で重視したのは、傷をできる限り除去しながら、刃先の取り代を最小限に抑えることです。
刃先を大きく削れば傷を取り除きやすくなりますが、その分だけ刃の寸法も変わります。そこで、傷の深さや刃先の状態を見極め、0.05〜0.1mm程度の追込みで修理できるかを判断し、必要最小限の加工量で刃先を整えました。
難しかった点|傷の除去と、取り代の抑制を両立する
今回の難しさは、単に刃先をきれいにすることではありません。傷が残らないように加工しながら、削りすぎを防ぐ判断が重要でした。
例えば、1mm短くする加工と、0.05〜0.1mm程度のわずかな追込みで刃先を整える加工では、修理前の状態の見極めが異なります。取り代が少なすぎれば傷が残り、多すぎれば必要以上に刃を短くしてしまいます。
そのため、修理前の傷や摩耗の状態を確認し、どこまで追い込めば刃先を整えられるかを検討して加工量を決めています。
技術的な工夫|刃先はワイヤーカットで多回数加工
ワイヤーカット放電加工を行うのは、刃先部分です。要求される寸法精度と面粗度に対応するため、一度の加工で終わらせず、複数回に分けて加工面を仕上げました。
わずかな取り代の中で刃先を整えるには、加工位置と仕上げまでの加工量を適切に設定する必要があります。傷の除去に必要な追込み量を見極めたうえで、段階的に仕上げることを重視しています。
手仕上げ・研磨加工を組み合わせて修理
刃先以外の傷には、状態に応じて手仕上げと研磨加工を行います。ワイヤーカットだけで全体を仕上げるのではなく、部位ごとに加工方法を使い分けることで、刃先の修理と各部の仕上げを進めています。
写真はオス刃の比較で、左側が修理後の完成品です。阪神精工では、オス刃・メス刃の両方に対応しています。
SKD11真空焼入れ材のカッター刃修理や、取り代を抑えた刃先の再加工をご検討の際は、阪神精工へご相談ください。 図面、傷の状態が分かる写真、許容できる寸法変化、ご希望の納期をお知らせいただければ、修理方法を検討いたします。