はめあい公差の選定実務|H7・圧入・相手部品の確認事項

Q. 穴をH7で加工すれば、狙いどおりのはめあいになりますか?
A. H7だけでは決まりません。相手部品との最小・最大すきま、またはしめしろを計算し、形状・表面処理・使用温度・検査条件まで確認する必要があります。
「図面どおりなのに軸が入らない」「組立直後は固定できたのに、運転すると緩む」。はめあいの不具合は、穴と軸の直径だけを確認しても原因を特定できないことがあります。
設計で必要なのは、公差記号の暗記から一歩進み、製作可能な寸法範囲が、組立時・使用時の機能を満たすかを確かめることです。本記事では、H7を起点に、公差の計算、圧入の力学、相手部品との整合、加工・検査への落とし込みを解説します。
本記事の数値例は計算方法を示す仮定条件です。阪神精工の加工実績値や、個別製品の許容荷重・保証精度を示すものではありません。
1. H7の読み方|「最小寸法がゼロ」ではなく、下の許容差がゼロ
H7は、穴のサイズに与える公差クラスです。大文字・小文字で穴と軸を区別し、文字で公差域の位置、数字で公差の幅を表します。現場で「基準寸法」と呼ばれる値は、現行の規格用語では「図示サイズ」と表されます。本記事では分かりやすく基準寸法と記載します。
| 記号・用語 | 正確な意味 | φ20の例 |
|---|---|---|
| 穴のH | 下のサイズ許容差が0。穴の最小許容サイズは基準寸法と一致 | φ20 H7:20.000~20.021 mm |
| 軸のh | 上のサイズ許容差が0。軸の最大許容サイズは基準寸法と一致 | φ20 h6:19.987~20.000 mm |
| 数字の7・6 | 基本サイズ公差等級。同じ基準寸法なら数字が小さいほど公差幅が狭い | φ20:IT7=21 μm、IT6=13 μm |
| はめあいの種類 | 穴と軸の許容範囲を組み合わせて決まる | H7だけで「すきまばめ」とは決まらない |
穴H7と軸6等級の組合せは、選定を始める際の候補になります。ただし、あらゆる部品で最安・最適になるわけではありません。加工長さ、肉厚、材質、数量、要求形状精度、測定方法まで含めて工程を検討します。
基準寸法によってH7の公差幅は変わる
同じH7でも、φ10では15 μm、φ20では21 μm、φ50では25 μmです。寸法区分の境界を取り違えると、別の公差で図面を読んでしまいます。
| 基準寸法の区分(mm) | 穴 H7 | 軸 g6 | 軸 h6 | 軸 js6 | 軸 k6 | 軸 p6 |
|---|---|---|---|---|---|---|
| 3を超え6以下 | 0~+12 | −12~−4 | −8~0 | −4~+4 | +1~+9 | +12~+20 |
| 6を超え10以下 | 0~+15 | −14~−5 | −9~0 | −4.5~+4.5 | +1~+10 | +15~+24 |
| 10を超え18以下 | 0~+18 | −17~−6 | −11~0 | −5.5~+5.5 | +1~+12 | +18~+29 |
| 18を超え30以下 | 0~+21 | −20~−7 | −13~0 | −6.5~+6.5 | +2~+15 | +22~+35 |
| 30を超え50以下 | 0~+25 | −25~−9 | −16~0 | −8~+8 | +2~+18 | +26~+42 |
| 50を超え80以下 | 0~+30 | −29~−10 | −19~0 | −9.5~+9.5 | +2~+21 | +32~+51 |
| 80を超え120以下 | 0~+35 | −34~−12 | −22~0 | −11~+11 | +3~+25 | +37~+59 |
表の値は基準寸法からの許容差(μm)。全セルを「下限~上限」の順に統一しています。1 μm=0.001 mm。φ50ちょうどは「30を超え50以下」、50 mmを超える寸法は次の区分です。ここでは掲載クラスの値が等しい区分をまとめています。その他のクラスまで同じ区分で扱えるとは限りません。
2. はめあいは「穴−軸」の両端で計算する
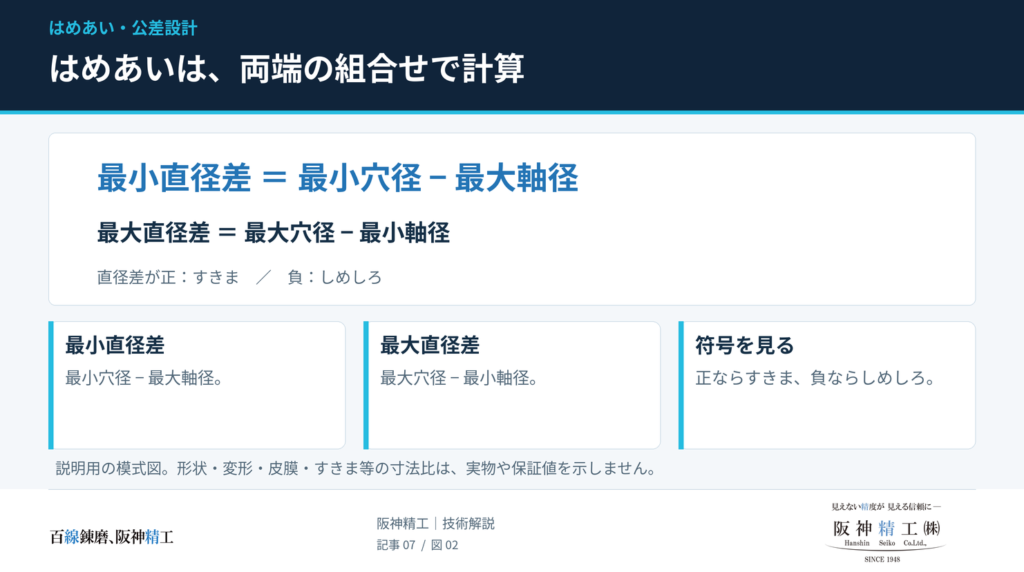
穴径をD、軸径をd、直径差をSと定義します。Sが正ならすきま、負ならしめしろです。以下の式は、まずサイズだけで行う極限値計算です。
Smin=Dmin − dmax
Smax=Dmax − dmin
しめしろを正の量δで表すと、δmin=dmin − Dmax、δmax=dmax − Dminです。中間ばめでは、計算結果の一方が負になるため、その値を「負のしめしろ」として放置せず、すきまと読み替えます。
| 区分 | 極限値による判定 | 機能を考える際の注意 |
|---|---|---|
| すきまばめ | Smin ≧ 0 | 最小すきま0を含む。手挿入や潤滑状態を保証する分類ではない |
| 中間ばめ | Smin < 0 < Smax | すきまになる組合せと、しめしろになる組合せがある |
| しまりばめ | Smax ≦ 0 | 最小しめしろ0となる境界もある。必要な保持力は別途確認 |
φ50 H7/g6:最大すきま50 μmは何を意味するか
穴は50.000~50.025 mm、軸は49.975~49.991 mm。したがって、最小すきまは9 μm、最大すきまは50 μmです。
ここで50 μmは直径差です。理想的な真円形状で傾きを無視すれば、軸中心の一方向への最大偏りはその半分の25 μmとなります。ただし、横荷重を反転したときの両端間の移動量は50 μmになり得ます。この値だけで組立品の回転振れや繰返し位置決め精度を決めることはできません。支持間隔、はめあい長さ、形状誤差、荷重による変形も必要です。
同じφ50 H7でも、軸の選択でここまで変わる
| 組合せ | 軸の許容差(μm) | Smin~Smax(μm) | 読み取れる状態 |
|---|---|---|---|
| H7/g6 | −25~−9 | +9~+50 | サイズ上は常にすきま |
| H7/h6 | −16~0 | 0~+41 | 最小すきま0 |
| H7/js6 | −8~+8 | −8~+33 | 最大しめしろ8/最大すきま33 |
| H7/k6 | +2~+18 | −18~+23 | 最大しめしろ18/最大すきま23 |
| H7/p6 | +26~+42 | −42~−1 | しめしろ1~42 |
上表は掲載公差からの計算値。js6の軸公差がゼロ線に対して対称でも、H7/js6のすきまとしめしろは対称にはなりません。
3. すきま・中間・しまりばめを、機能から選ぶ
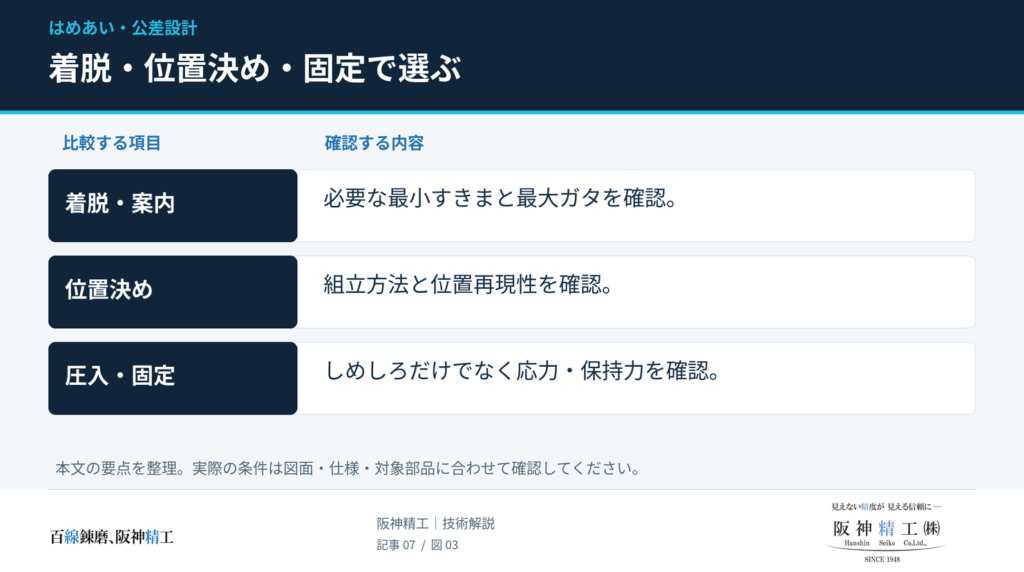
| 求める機能 | 検討の出発点 | 追加で必要な判断 |
|---|---|---|
| 着脱・案内 | H7/g6、H7/h6など | 必要な最小すきま、最大ガタ、長さ、姿勢、面粗さ、異物 |
| 回転・摺動 | H7/g6、H7/f7、H8/f7など | 速度・荷重・潤滑方式・温度・材料、相手ブッシュの指定 |
| 位置決めと組立固定 | H7/js6、H7/k6、H7/m6など | すきまが出てもよいか、保持をボルト等が担うか、分解頻度 |
| 摩擦で固定・伝達 | H7/p6、より大きなしめしろを持つ組合せなど | 最小保持力、最大応力、圧入時の損傷、使用温度、疲労 |
H7/h6に油を塗れば必ず手で入る、H7/g6なら油膜が必ず成立する、H7/k6なら必ず軽圧入になる、という理解は避けます。油膜の成立や挿入力は、直径差以外の条件にも左右されます。また、中間ばめを採用しても、すべての組合せでガタがなくなるわけではありません。
p6にも寸法区分による注意があります。表に示す3 mm超~18 mm以下のH7/p6は、穴の最大寸法と軸の最小寸法が一致し、最小しめしろは0です。φ20 H7/p6では1~35 μmですが、この最小値が要求保持力に十分かは別の問題です。
相手軸が決まっているなら、軸基準で考える
市販のh6シャフトをそのまま使う場合は、軸を変更せず、穴側の公差を選ぶ方法があります。φ20のG7/h6を例にすると、G7穴は20.007~20.028 mm、h6軸は19.987~20.000 mmで、すきまは7~41 μmです。φ20 H7/g6と同じサイズ上のすきま範囲になります。
軸基準がコスト低減につながるかは、購入軸の実際の仕様、穴加工に使う工具・設備、数量によって変わります。「市販品だからh6」とは判断せず、型番ごとの図面を確認します。
4. 相手部品の公差確認|ベアリングとピンを一般のH7穴と同一視しない
ベアリングは、精度等級と内部すきまを分けて読む
転がり軸受は、軌道輪の寸法・精度と内部すきまを含む固有の規格・製品仕様で管理されています。一般的なラジアル軸受の内径・外径ではマイナス側の許容差が使われますが、軸受内径を単純なH7穴として計算することはできません。また、メーカー表の「平均内径の寸法差」等と、任意位置の二点測定値を混同しないことも大切です。
軌道輪を締め付けると内部すきまが減少するため、はめあいだけでなく、運転温度と必要な残留すきまを一緒に検討します。精度等級の0級と、内部すきま区分のCN・C3などは別の指定です。
| 確認する項目 | 確認する理由 |
|---|---|
| メーカー・型番・精度等級 | 内外径の許容差、軸受形式、基準寸法を特定する |
| 荷重方向と軌道輪の相対運動 | 回転荷重・静止荷重・方向不定荷重で必要な締結状態が変わる |
| 荷重・衝撃・回転速度 | 軽荷重向けの候補を重荷重へそのまま流用しない |
| 内部すきま・予圧・軌道輪温度 | 組込みと運転による変化を見込む |
| 中実/中空軸・ハウジングの材質と肉厚 | 同じしめしろでも変形と面圧が変わる |
| 固定側/自由側の構成 | 軸方向の熱伸びをどこで吸収するか確認する |
js5・k5・m5などは選定候補ですが、「軸受にはp6を使ってはいけない」という一律のルールはありません。メーカーの大形軸受資料には、条件に応じたp6の推奨例もあります。正しい手順は、対象型番と運転条件に合うメーカー表から選び、内部すきまと応力を検証することです。
「m6ピン+G7穴」でも、必ず抜き差しできるとは限らない
φ20を例にすると、m6軸は20.008~20.021 mm、G7穴は20.007~20.028 mmです。直径差は−14~+20 μmとなり、しめしろもすきまも生じます。穴をHからGへ変更しただけで、着脱性を保証することはできません。
ピンの固定側と着脱側を分け、実際に使うピンの頭部・取付部それぞれの公差を確認します。相手部品が未指定なら、最適な穴公差はまだ決められません。
5. 圧入を深掘りする|しめしろから面圧・保持力・応力へ
圧入の設計では、しめしろが大きいほどよいとは限りません。小さすぎれば滑り、大きすぎれば部品の変形・降伏・損傷につながります。まずは円筒同士の弾性モデルで、数値のつながりを確認します。
計算モデルと記号
以下は、同心円筒、均質な等方弾性材料、小変形、全面接触を仮定し、軸方向応力と端部の影響を無視した近似です。キー溝、スリット、段差、強い軸方向拘束、局所塑性、接着剤などの影響は含めません。δは半径差ではなく、直径差としての有効しめしろです。
| 記号 | 意味 | 単位 |
|---|---|---|
| d | はめあい部の公称直径 | mm |
| Do | ハブの外径 | mm |
| di | 中空軸の内径(中実軸は0) | mm |
| δ | 弾性変形に寄与する有効しめしろ(直径差) | mm |
| Eh・Es | ハブ・軸の縦弾性係数 | MPa=N/mm² |
| νh・νs | ハブ・軸のポアソン比 | 無次元 |
| L・μ・p | 有効接触長さ・摩擦係数・接触面圧 | mm・無次元・MPa |
接触面圧の近似式
Kh=(Do²+d²) / (Do²−d²)
Ks=(d²+di²) / (d²−di²)
p=(δ / d) / { (Kh+νh) / Eh + (Ks−νs) / Es }
同じ材料の中実軸とハブなら、次の形に簡略化できます。
p=Eδ / (2d) × { 1−(d / Do)² }
上式から、同じしめしろでも肉厚・弾性係数で面圧が変わることが分かります。薄肉ハブでは同じしめしろで面圧が下がるため、厚肉部品と同じ保持力を期待できません。式はLaméの厚肉円筒モデルに基づきます。
軸方向保持力と伝達トルク
面圧が一様で、摩擦係数が既知と仮定すると、単独荷重に対する滑り開始の目安は次のとおりです。
軸方向:F ≈ μpπdL
トルク:M ≈ μpπd²L / 2
d・Lをmm、pをMPaで入れると、FはN、MはN·mmです。N·mへは1,000で割ります。圧入・抜去時の力も同形の摩擦項で見積もれますが、静摩擦と動摩擦、圧入途中の接触長さ、入口のかじりを考慮するため、同じμを無条件に共用しません。
軸力とトルクが同時に作用する場合は、それぞれの最大値を同時に使えません。一様な摩擦モデルから、次の合成条件になります。
√{ F²+(2M / d)² } ≦ μpπdL
合成式もMはN·mm、dはmmで統一します。設計では滑りに対する余裕を確保し、実際の荷重変動と摩擦条件を用いて評価します。
ハブ内面の応力|面圧だけで強度を判定しない
円周方向応力:σθ=pKh
半径方向応力:σr=−p
平面応力近似のミーゼス相当応力:σeq=p√(Kh²+Kh+1)
延性材料の降伏を評価する際は、円周方向応力だけでなく相当応力も確認します。脆性材料や疲労が支配する場合は別の破損基準が必要です。最大しめしろでの応力、使用温度での材料強度、端部やキー溝の応力集中を確認します。
計算例:φ20、ハブ外径φ40、接触長さ30 mm
両部材を同じ弾性特性とし、E=206,000 MPa、有効しめしろδ=0.020 mm、摩擦係数μ=0.10と仮定します。以下は粗さ・温度変化・塑性・端部効果を無視した計算結果です。
| 算定項目 | 計算結果 |
|---|---|
| 接触面圧 p | 約77.3 MPa |
| ハブ内面の円周方向応力 σθ | 約128.8 MPa |
| ハブ内面のミーゼス相当応力 σeq | 約180.3 MPa |
| 単独の軸方向荷重に対する滑り開始の目安 | 約14.6 kN |
| 単独のトルクに対する滑り開始の目安 | 約145.6 N·m |
材質の降伏強さや荷重条件を指定していないため、この計算だけでは使用可否は分かりません。さらにφ20 H7/p6の幾何学的しめしろは1~35 μmです。同じ形状のまま、この両端を仮に有効しめしろとして計算すると、面圧は約3.9~135.2 MPaに広がります。中央値に近い20 μmの計算だけで採否を決めると、この大きな幅を見落とします。
圧入設計の確認順
保持力・滑り:最小の有効しめしろで評価。
変形・応力・組立負荷:最大しめしろで評価。
粗さ、温度差、製造ばらつき、摩擦の変動をそれぞれ反映する。
表面の凹凸は組立時につぶれるため、測定直径の差がすべて有効しめしろになるわけではありません。補正を行う場合は、採用する式が対象材質・仕上げ・組立条件に適合しているか確認します。Raを任意の係数でRzへ変換し、別用途の経験式へ代入する運用は避けます。
焼きばめは「加熱温度」も最大しめしろから逆算する
軸を基準温度に保ち、ハブだけを一様に加熱する単純モデルでは、必要な温度上昇ΔTは次式で見積もれます。
ΔT ≳ (δmax+Casm) / (αh d)
Casmは挿入作業に必要な直径すきまです。ここでは有効しめしろではなく、組立前の幾何学的な最大しめしろを用います。搬送中の冷却、部品内の温度むら、熱処理・シール・潤滑剤の許容温度を確認して組立条件を決めます。公差記号だけで「プレス専用」「焼きばめ専用」とは断定できません。
6. 表面処理後のH7を成立させる|膜厚のばらつきまで逆算する
めっき前のH7は、めっき後のH7ではない
前処理による除去を無視し、穴内面へ均一に片側tの皮膜が付く場合、穴径は2t小さくなります。φ10 H7の穴10.000~10.015 mmに、片側5 μmを付けると、計算上は9.990~10.005 mmです。
この例では許容差が−10~+5 μmとなり、掲載表のφ10 K7の数値と一致します。しかし、膜厚がばらつけば公差幅も変わるため、「めっきするとH7がK7になる」と一般化はできません。相手軸が不明なまま、処理後のはめあい状態も決められません。
片側5±1 μmを想定した、加工前寸法の逆算
完成穴径を10.000~10.015 mm、片側膜厚を4~6 μmと仮定します。加工寸法と膜厚の全組合せを成立させるには、次の両端条件が必要です。
加工前の最小穴径 ≧ 10.000+2×0.006=10.012 mm
加工前の最大穴径 ≦ 10.015+2×0.004=10.023 mm
したがって加工前穴径の候補範囲は、10.012~10.023 mm、公差幅11 μmです。完成公差幅15 μmのうち、膜厚変動による直径変動4 μmを使う計算になります。さらに測定の不確かさ等を含めて、工程内の管理範囲を検討します。
5±1 μmは計算用の仮定であり、処理会社の保証能力を示しません。深穴・止まり穴などでは膜厚分布も確認し、必要ならt1+t2の局所的な膜厚和として評価します。
アルマイト・熱処理も「仕上げ前後」を決めておく
アルマイトは母材の消費と外側への成長を伴い、前処理の溶解量も寸法に影響します。膜厚の50%が必ず寸法増加になるとは扱わず、材質・処理仕様に対する寸法変化量を処理会社に確認します。マスキングや後加工を使う場合も、耐食性・耐摩耗性が必要な範囲と整合させます。
熱処理を含む部品では、処理前の狙い寸法、処理後の変形確認、仕上げ代、最終検査の工程をつなげて指定します。完成図にH7と記すだけでなく、「どの工程完了後の要求か」を明確にすることが手戻りの防止につながります。
7. 使用温度で逆転するはめあい|穴と軸の温度を別々に扱う
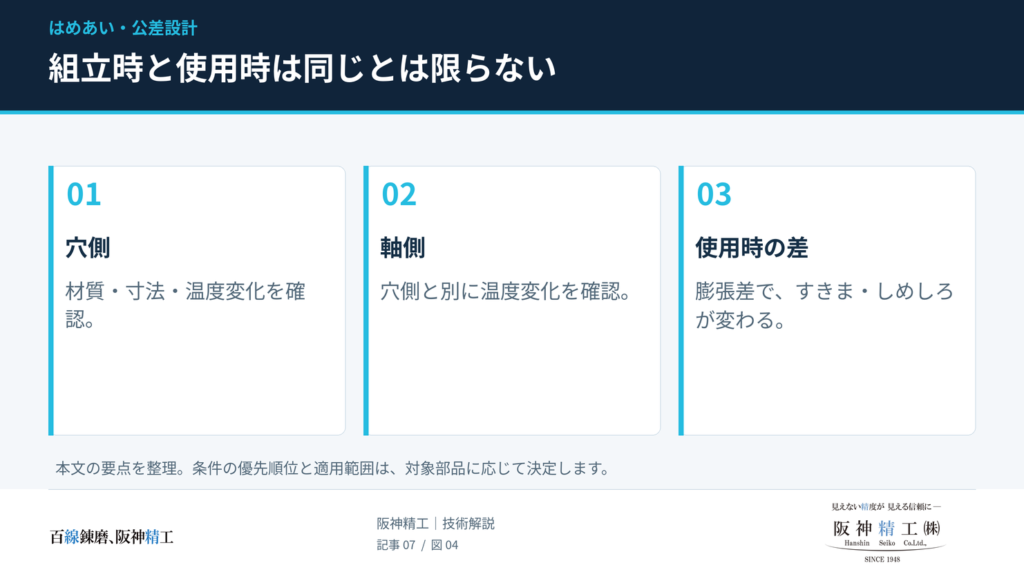
自由な熱膨張を仮定した直径すきまは、次式で近似できます。基準温度を20℃とし、穴側・軸側の実温度差をそれぞれΔTh、ΔTsとします。
S(T) ≈ S20+αh D20 ΔTh − αs d20 ΔTs
αは線膨張係数です。圧入の場合、この式は接触変形前の自由寸法から見た直径差を表し、負であればその絶対値が幾何学的なしめしろです。運転中は同じ装置内でも、穴と軸が同温になるとは限りません。
φ50、アルミ側と鋼側が20℃から60℃になる例
説明用にαh=23×10⁻⁶/K、αs=12×10⁻⁶/Kと仮定し、両者が40℃上昇すると、穴側の自由膨張が軸側を上回る量は約22 μmです。
50×(23−12)×10⁻⁶×40=0.022 mm=22 μm
20℃におけるφ50 H7/p6のしめしろは1~42 μmなので、自由寸法による60℃での直径差は約−20~+21 μmへ移ります。つまり、締結を保つ組合せと、すきまへ転じる組合せがあり、すべての部品で締結が消えるわけではありません。
高温側だけでなく、低温時にしめしろや応力が増える条件も確認します。実設計では、材料別・温度域別の線膨張係数、外部拘束、温度分布、弾性係数の変化を用います。材料や温度が未指定なら、残る保持力は分かりません。
8. 幾何公差とのセット管理|直径が合っても組み付かない理由
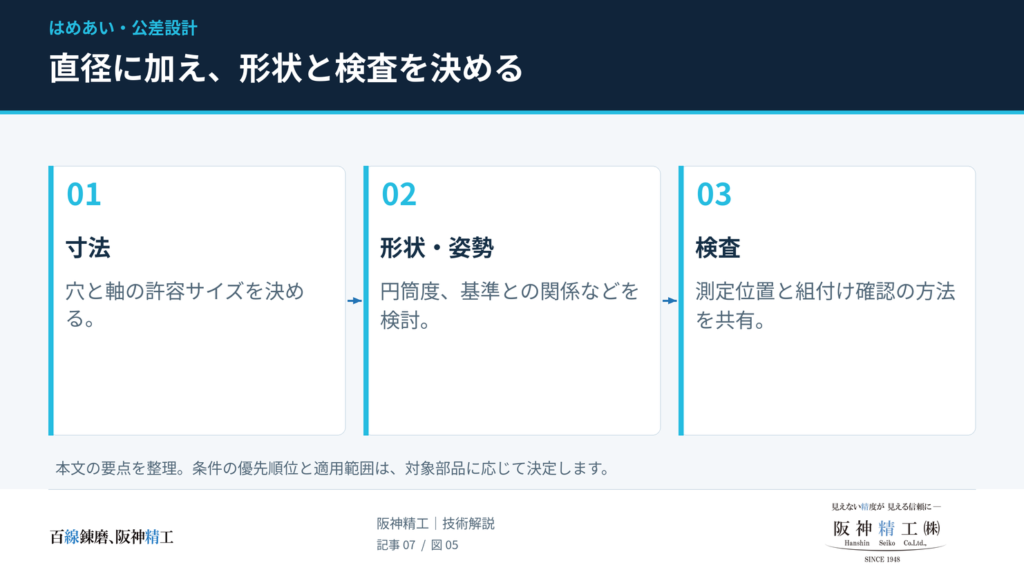
サイズ公差は、円筒度・位置・姿勢をすべて代わりに保証する指定ではありません。図面が採用する規格と一般指示を確認した上で、機能に必要な幾何特性を与えます。
| 確認したい機能 | 検討する幾何特性・指示 | 測定上の着眼点 |
|---|---|---|
| 長い軸を穴に通す | 円筒度、必要に応じ包絡の条件 | 入口だけでなく奥行き全体の機能 |
| 回転時の振れを抑える | 基準軸に対する振れ、関連する形状・姿勢 | データムの取り方と実使用時の支持 |
| 複数穴をピンへ組み付ける | 位置度、穴軸線の姿勢、基準面 | 相手部品側との位置誤差の積み上げ |
| 治具を繰り返し着脱する | 丸ピン+ダイヤピン、または丸穴+長穴 | 拘束する方向と逃がす方向の区別 |
包絡の条件Ⓔと円筒度は、同じ指示ではない
包絡の条件は、サイズ形体が最大実体サイズにおける完全形状の境界を侵さないことを要求します。穴では最大実体サイズは最小許容穴径です。φ20 H7にⒺを適用する例なら、20.000 mmの完全な円筒境界を侵さないことが要点です。
これは一定値の円筒度を指定することとは異なり、サイズと形状の関係を与える指示です。また、穴の位置や基準面に対する傾きまでは規制しません。「Ⓔを付ければ、ほかの幾何公差は不要」とは考えないようにします。
二本の丸ピンは、ピッチ方向まで二重に拘束する
二本とも厳しい円筒はめあいにすると、穴同士・ピン同士の中心距離の差を吸収しにくくなります。丸ピンとダイヤピンの組合せでは、二本を結ぶ方向に逃げを設け、直角方向で回転を止めます。丸穴+長穴なら、長穴の長手方向を二つの中心を結ぶ方向に合わせるのが基本です。
単純な平面内モデルで、二つのはめあいに直径すきまC1、C2があり、部品を自由に平行移動できるなら、ピッチ差を吸収できる目安は(C1+C2)/2です。これは半径方向の逃げ量の和です。姿勢誤差や変形を無視した幾何計算であり、実際には基準面・固定方法・位置度を含めて判断します。
したがって「ピッチ誤差0.05 mmなら必ず入らない」と寸法だけで断定するのではなく、最小すきまと位置・姿勢の許容範囲を組み合わせて評価します。
9. 加工で難しい点と工程上の工夫|穴径の合否を、組立機能につなげる
はめあい部品では、最終寸法へ近づける工程と、その状態を維持して測る工程を一緒に考えます。以下は工程検討の着眼点であり、特定の加工案件で実施した内容を示すものではありません。
| 難しくなる条件 | 工程・図面で確認すること | 検査で残したい情報 |
|---|---|---|
| 薄肉部品 | 保持による弾性変形と、解放後の戻りを考慮する | 固定中/解放後のどちらの要求か |
| 深い穴・長いはめあい | 入口径だけでなく、奥側の径やテーパーを確認する | 深さ位置と測定方向 |
| 熱処理・めっきがある | 処理工程と最終仕上げ・検査の順序を決める | 処理前後の寸法、必要な処理記録 |
| 位置関係が厳しい複数穴 | 基準面と段取りの切替えによる位置関係を検討する | データム、測定した位置関係 |
| ワイヤーで加工する貫通形状 | 板厚方向の形状、ワイヤーの挙動、加工液・仕上げ条件を検討する | 上部・中央・下部等、機能に必要な範囲 |
ワイヤー放電加工では、導電性材料の貫通輪郭や異形穴を検討できます。一方、二次元の輪郭寸法が合格でも、厚さ方向の形状が要求を満たすとは限りません。阪神精工が公開しているタイヤ金型の分割事例でも、太鼓現象と割面精度への配慮を紹介しています。
また、ISOのサイズ公差は円筒や相対する平行二平面を対象とします。D形穴・キー溝・複雑輪郭の全体に「H7」と記すだけでは要求が曖昧になります。円弧径、二面幅、輪郭、位置関係など、どの特性を管理するのかを図面で明確にします。
10. 検査方法の選定|「測れた」と「機能を確認できた」を分ける
| 検査方法 | 主に確認する内容 | 限界・注意点 |
|---|---|---|
| 穴用の通り・止まりゲージ | 規定した限界に対する通過/不通過 | 実測値は得られない。ゲージ自体の公差・摩耗・使用方法を管理 |
| シリンダゲージ・内径測定器 | 設定断面・方向の内径、テーパー等の傾向 | 測っていない位置・方向の形状まで保証しない |
| エアマイクロメータ | 専用測定子とマスタによる比較測定 | 測定子配置、表面状態、マスタ、供給空気などの条件を管理 |
| 画像寸法測定 | 見えている輪郭の寸法・位置関係 | 通常の輪郭測定だけで深穴内部の円筒形状まで評価しない |
| 三次元測定・真円度/円筒形状測定 | 基準との位置関係や形状偏差 | 測定点数・断面・評価方式で結果が変わるため手順を合わせる |
| 実際の相手部品との組合せ確認 | その相手との組立性 | 全数互換性や、別ロットの相手との機能を自動的に保証しない |
測定器の原理・使用方法はメーカー資料を参照。上表の選定上の注意は、これらを踏まえた実務上の整理です。
穴用限界ゲージは、通り側と止まり側を組み合わせて使用します。短いピンを入口だけに差した確認と、適切な通り側ゲージによる全長の確認は同じではありません。使用ゲージの形状・長さ・判定方法を、要求仕様と照合します。
温度と測定不確かさを、検査条件に含める
寸法・幾何特性の標準基準温度は20℃です。20℃以外では、ワークと測定器の温度、温度差による補正、残る不確かさを検討します。「室温で測定」と書くだけでは、同じ条件になりません。
例として、φ50の鋼部品にα=12×10⁻⁶/Kを仮定すると、5℃の温度差に対応する直径変化は3 μmです。先ほどのφ50 H7/p6の最小しめしろ1 μmより大きな量になります。
表示分解能が1 μmでも、測定結果の不確かさが1 μm以内とは限りません。校正、繰返し、温度、測定力、姿勢、測定方法などを含めて評価します。
合否判定にもルールが必要です。例えば、測定値yと拡張不確かさUについて、y−U ≧ 下限かつy+U ≦ 上限を受入れ条件にする運用なら、公差端付近では測定値が範囲内でも受入れできない場合があります。これは合意する判定ルールの一例であり、ISO 14253-1の全条件をこの二式だけで表したものではありません。発注前に受入れ条件を合わせます。
11. 図面と見積依頼で共有したい項目
見積りでは「H7の穴を加工したい」に加えて、穴が担う役割を伝えると、加工と検査の条件を整理しやすくなります。
| 共有項目 | 記載・添付する情報 |
|---|---|
| 部品と相手部品 | 両方の図面、メーカー・型番、必要に応じ現物 |
| 完成寸法 | 基準寸法、公差クラス、適用する図面規格 |
| 必要な機能 | 着脱、摺動、位置決め、圧入保持、必要なすきま・保持力 |
| 形状と基準 | はめあい長さ、肉厚、穴間隔、データム、幾何公差 |
| 表面・熱処理 | 材質、硬さ、処理仕様、膜厚、完成寸法を適用する工程 |
| 使用条件 | 荷重、回転速度、温度範囲、潤滑、分解頻度 |
| 検査と記録 | 測定方法、箇所、温度条件、数量、成績書、合否判定ルール |
| 調達条件 | 数量、材料込み/支給、希望納期、相手との現物合わせの要否 |
図面注記に落とし込む場合の考え方
例えば、めっき後にφ10 H7が必要なら、最終要求を「φ10 H7、表面処理後」と明確にします。前加工の寸法は、処理仕様と膜厚の管理範囲を確認して工程図へ展開します。
一方、「相手ピンに合わせる」だけでは、現物一組を合わせるのか、相手の公差全域に互換性を持たせるのか分かりません。現物合わせを採用する場合は、組合せ番号・交換時の扱い・予備品まで決めておきます。
12. 阪神精工株式会社が対応できること
阪神精工株式会社は、兵庫県神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、切削・研磨を組み合わせた精密部品の加工を行っています。単品・試作・小ロット、支給品への追加工も、図面と加工条件を確認して対応を検討します。
はめあい部品のご相談では、材質・穴の形状・加工長さ・要求公差に加えて、相手部品の情報と、着脱側・固定側のどちらかをお知らせください。使用上の機能と、加工・検査の要求を確認した上で、加工可否と見積条件をご案内します。
幾何公差や検査成績書が必要な場合は、その項目も図面に記載してください。特定の公差等級や検査方法への対応は、部品ごとに確認します。
13. よくある疑問と、選定時の反論
Q. H7なら、穴加工はリーマ一択ですか?
A. いいえ。材質、穴径、深さ、既存形状、加工設備、幾何公差、数量などを踏まえて工法を検討します。公差クラスは要求するサイズ範囲であり、特定の加工方法を指定する記号ではありません。
Q. 公差をさらに厳しくすれば、組立の問題は解決しますか?
A. 原因が直径のばらつきなら効果を検討できます。しかし、穴の位置、傾き、形状、処理後の寸法、温度差が原因なら、サイズ公差を狭めるだけでは解決しません。まず機能を阻害している特性を特定します。
Q. 現物合わせでうまくいくなら、最悪条件の計算は過剰ではありませんか?
A. 単品で相手が固定され、交換も限定される場合は、現物合わせが合理的なことがあります。一方、量産、予備品、別ロット交換などで互換性が必要な場合は、特定の一組が入っただけでは足りません。
最も強い反論は「全組合せを保証すると公差や工程が厳しくなりすぎる」というものです。その場合は、無作為組立での互換性を求めるのか、選別組立を許すのかを仕様として決めます。統計的な評価を使うなら、分布・工程の安定・相関・許容する不適合率を確認し、許容差端の組合せが存在しなくなるわけではないことを共有します。
14. まとめ|記号の選定を、加工・組立・使用条件までつなげる
はめあい公差は、用途に近い記号を選ぶだけでは完結しません。設計・加工・検査で共有したい要点は、次の三つです。
- 相手部品と組み合わせ、最大・最小の直径差を計算する。中間ばめのガタ、ゼロしめしろ、小径と大径の違いを確認します。
- 完成時と使用時で成立するかを確かめる。表面処理、温度差、形状・位置、圧入の保持力と応力を確認します。
- 何を、どの工程で、どう検査するかを決める。加工図・工程条件・検査条件をそろえます。
図面に書かれたH7の意味を、相手部品との機能までつなげることが、組立時の行き違いを減らす出発点です。加工方法や検査条件に迷う段階でも、相手部品の情報とあわせて阪神精工へご相談ください。