図面がない部品を現物から製作するには?公差・材質・摩耗補正の実務

Q. 図面がない部品でも、現物から同じように使える部品を製作できますか?
A. 現物の状態と使用条件を確認することで、製作方法を検討できる場合があります。ただし、現物の寸法だけでは、元の設計公差や材質、熱処理条件まで確定できません。摩耗・変形の影響を見分け、相手部品との関係を調べ、必要な機能と検査方法を決めることが出発点です。
「設備メーカーから補修部品を入手できない」「図面が残っていない」「交換したい部品が摩耗・破損している」。こうした場面で検討されるのが、現物を調べて製作仕様を組み立てるリバースエンジニアリングです。
難しいのは、測定値をCADに入力する作業だけではありません。例えば、軸径が19.98mmだったとしても、それが当初の加工寸法なのか、使用中に摩耗した結果なのかは、その数値だけでは分かりません。現物は、製造時の状態に使用履歴が重なったものだからです。
本記事では、設計・生産技術・保全・購買担当者に向けて、現物からの部品製作で押さえたい測定、公差、材質・熱処理、加工工程、機能確認の考え方を解説します。数値例と図面化の進め方は説明用の例であり、阪神精工の特定案件の実績値や、すべての部品に適用する推奨値ではありません。
最初に押さえる3つのポイント
- 実測値・推定値・新たに合意した設計値を分けて記録する。
- 寸法の小数点以下の桁数より、基準・測定方法・使用条件を確認する。
- 部品単体の寸法検査と、装置に組み込んだ機能確認を分けて計画する。
加工概要|「現状の形状」と「必要な機能」を分けて考える
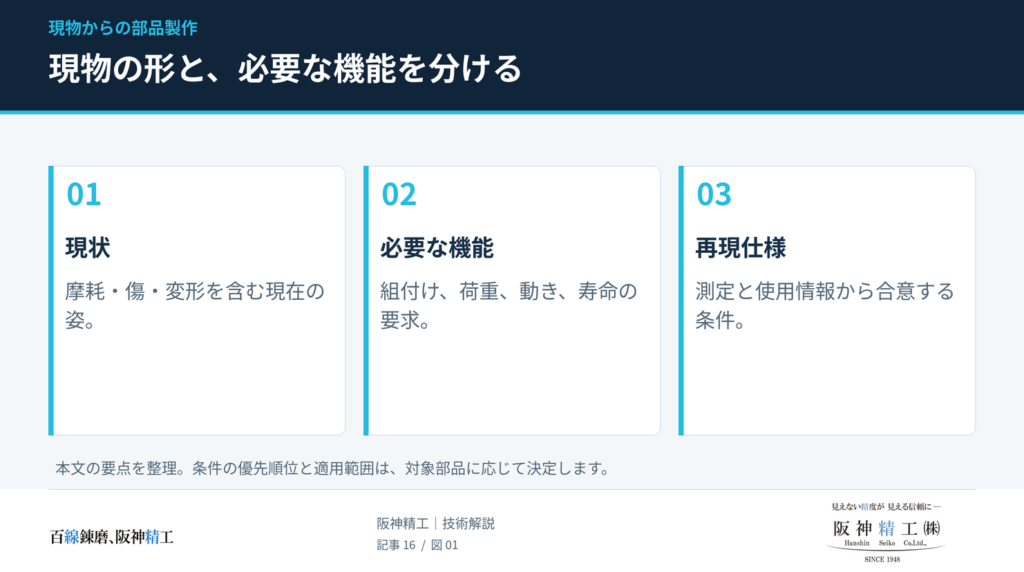
現物製作では、最初に何を成果物にするのかを決めます。形状データが欲しいのか、今の装置に組み付く1個が欲しいのか、将来も同じ仕様で発注できるようにしたいのかで、調査・図面化・検証の範囲が変わります。
| 目的 | 決めるべき内容 | 残しておきたい成果物 |
|---|---|---|
| 現状形状の記録 | 測定する範囲、精度の要求、欠損部の扱い | 測定記録、点群・メッシュ、現状モデル |
| 既存設備の部品交換 | 相手部品との適合、使用条件、交換後の確認項目 | 製作図、検査結果、組付け・試運転の記録 |
| 交換部品の継続製作 | 互換性、材料・処理仕様、重要寸法、改訂管理 | 承認図、材料・処理記録、再注文に必要な仕様 |
| 形状や材質の改善 | 変更理由、装置全体への影響、評価条件 | 変更前後の仕様、検証結果、承認履歴 |
特に、特定の相手部品に合わせた「現合品」と、同じ規格の相手部品に交換できる「互換品」は区別します。摩耗した穴に合わせて軸を作れば、その組合せでは使えても、後日新品のハウジングに交換したときに組み付かない可能性があります。どこまで互換性を求めるかを、製作前に合意しておきます。
現物からの部品製作を進める4段階
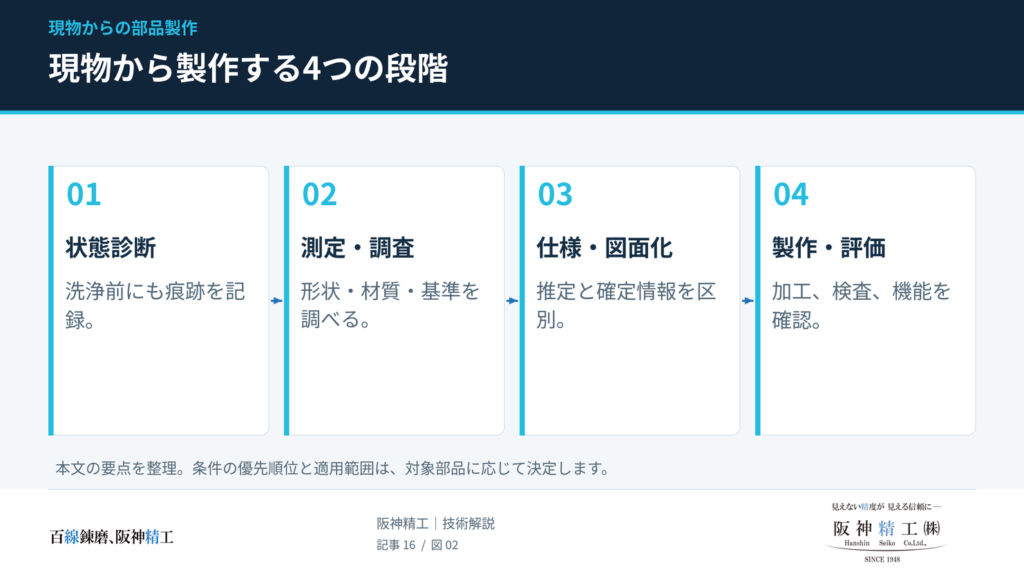
以下は相談から製作・検証へ進むための整理例です。材質調査と測定は並行して進める場合もあり、3Dスキャンや破壊検査がすべての部品に必要なわけではありません。
| 段階 | 具体的な確認 | 次工程へ進む前の判断 |
|---|---|---|
| ① 状態・用途の把握 | 装置での役割、摩耗・破損履歴、刻印、取付方向、相手部品、分解可否 | 新品調達・修理・新規製作のどれを検討するか |
| ② 寸法・機能の調査 | 基準面・軸線、複数箇所の寸法、摩耗分布、嵌合部、測定の不確かさ | 測定済みの事実と、補正・推定が必要な項目を分ける |
| ③ 材料・製作仕様の決定 | 材質、硬さ、熱処理、表面処理、寸法・幾何公差、検査方法 | 未確定項目、追加調査の要否、設計上の判断者を明確にする |
| ④ 試作・検査・機能確認 | 加工、単体検査、組付け、条件を定めた運転確認 | 合否と必要な修正を判断し、承認仕様を保存する |
洗浄・分解の前に、残っている情報を記録する
実務上は、現物をすぐに研磨・洗浄するより、まず取付状態、接触痕、変色、摩耗粉、破断面を写真で記録する進め方が有用です。故障原因を調べる場合には、洗浄方法や破断面への接触が観察に影響しないか、調査担当者と確認します。
破片は可能な範囲で回収し、部位や向きが分かるように保管します。突き合わせは形状の手がかりになりますが、欠損や塑性変形があれば元の全長を確定できません。寸法合わせのために破片を無理に押し付けたり、欠けを削って整えたりすることは避けます。
現物製作で難しい点|摩耗補正・基準の設定・測定の限界
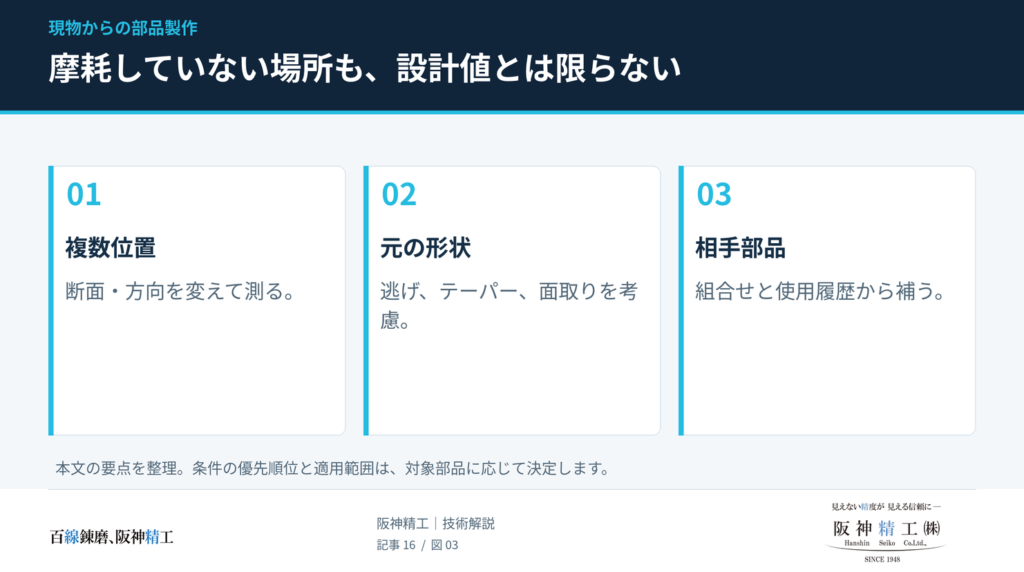
1. 「摩耗していない部分」も、そのまま設計値にはならない
摺動していない端部や歯幅端は、形状を推定する有力な手がかりです。ただし、その部分が元から逃げ、面取り、テーパー、研削の抜けを持っていた可能性もあります。非接触部=必ず元の機能寸法とは限りません。
軸であれば、軸方向の複数断面と複数方向を測り、局所的な摩耗、径の変化、曲がりを切り分けます。穴も入口だけで判断せず、測定可能な範囲で深さ方向を確認します。複数の現物や未使用品があれば比較しますが、全品に共通する摩耗や過去の追加工がないかも確認します。
測定表には、次のような区分を付けることを提案します。推定値が、後から「測定で確認済みの事実」として独り歩きするのを防ぐためです。
| 情報の区分 | 記載例 | 図面化するときの扱い |
|---|---|---|
| 実測した事実 | 指定断面の軸径、測定方向、使用測定器 | 測定箇所・条件とともに記録する |
| 資料で確認した仕様 | 部品表の材質、メーカー型番、既存図面の寸法 | 資料の版・適用機種・変更履歴を照合する |
| 推定した内容 | 非摩耗部と相手部品から推定した元の径 | 推定根拠と残る不確かさを明記する |
| 新たに決める仕様 | 今回採用する公差、材質、試運転条件 | 設計判断として承認を得る |
| 未確認 | 内部形状、硬化層深さ、使用中の最大荷重 | 追加調査または製作範囲の見直しを検討する |
2. 基準面・基準軸を決めずに採寸すると、組付けを再現しにくい
寸法は「どこから測るか」と一体で考えます。取付プレートなら取付面と位置決め要素、回転部品なら機能を担う円筒部の軸線と端面など、装置内で位置が決まる関係を調べます。測りやすい外周を基準にした寸法が、組付け時の基準と一致するとは限りません。
例えばキー溝付き部品では、溝幅だけでなく、基準となる穴・軸に対する位置、角度、深さが検討対象になります。丸穴の直径が合っていても、他の穴との位置関係や取付面への向きが違えば、部品として適合しない場合があります。
3Dデータを重ね合わせる際も、全体の差が最小になる位置合わせと、取付面や軸線を優先した機能基準の位置合わせでは、評価結果が変わり得ます。調査段階で、どちらの目的で比較するのかを決めておきます。
3. 表示分解能・測定精度・測定の不確かさを混同しない
0.001mmまで表示される測定器でも、その部品の寸法を常に±0.001mmで判断できるとは限りません。器差だけでなく、温度、測定力、表面状態、位置合わせ、繰返し性などの影響を考えます。校正の履歴と、実際の測定条件の両方が必要です。
寸法測定の基準温度は一般に20℃です。温度と熱膨張係数の把握が不十分だと、温度補正をしてもその不確かさが残ります。
説明用の計算例:温度差による長さの変化
ΔL ≈ α × L × ΔT
線膨張係数を12×10−6/Kと仮定した長さ100mmの部品に、10℃の温度差がある場合:
12×10−6 × 100 × 10 = 0.012mm = 12μm
これは特定鋼種の保証値ではなく、温度の影響を示す仮定計算です。わずかな寸法差を摩耗と判断する前に、温度になじませる時間、測定器と現物の温度差、持ち方による加温を確認する必要があります。
4. 測定方法は「何を知りたいか」で選ぶ
| 方法 | 主な検討対象 | 確認すべき限界・条件 |
|---|---|---|
| マイクロメータ・内径測定器 | 外径、厚み、内径などの寸法 | 複数位置・方向で測る。一つの径の値だけでは全体の真円度・円筒度を評価しきれない |
| 画像測定機 | 見える輪郭、穴位置、溝幅、平面形状 | 照明、焦点、面取り、バリによって検出するエッジが変わる。側壁や深部の形状は別途検討 |
| 接触式三次元測定機 | 平面・円筒・穴の位置関係、幾何形状 | プローブの到達範囲、測定点配置、基準設定、形状の当てはめ方法を確認 |
| 光学式3Dスキャン | 自由曲面、広い範囲の外形、現状形状の記録 | 死角、反射、表面処理、データ結合を確認。点群を得ることと、製作仕様を決めることは別工程 |
| 工業用X線CT | 内部形状、流路、中空部など | 材質・厚さ・サイズ・撮影条件によって測定可否や精度が変わる |
この表は測定計画を検討するための整理であり、機器ごとの精度や阪神精工の保有設備を示すものではありません。3D計測からCAD化する方法と、CT計測で注意すべき条件については、メーカー資料および公設試験研究機関の報告が参考になります。
公差・はめあいの再設定|「高精度なら安全」ではない
IT等級だけでは、すきまもしめしろも決まらない
公差には、許容する幅と、その幅を基準寸法のどこに置くかという別の要素があります。IT6やIT7は公差の幅に関わる区分であり、それだけで適切なはめあいを選んだことにはなりません。
軸受のはめあいでも、荷重の方向・大きさ、回転する側、取付条件などを踏まえて選びます。精度を厳しくするだけでは、はめあい面の滑りや、必要なすきまの問題は解決しません。軸受を使う場合は、対象型番と使用条件に対応したメーカー資料で確認します。
すきまは、穴と軸それぞれの上下限から計算する
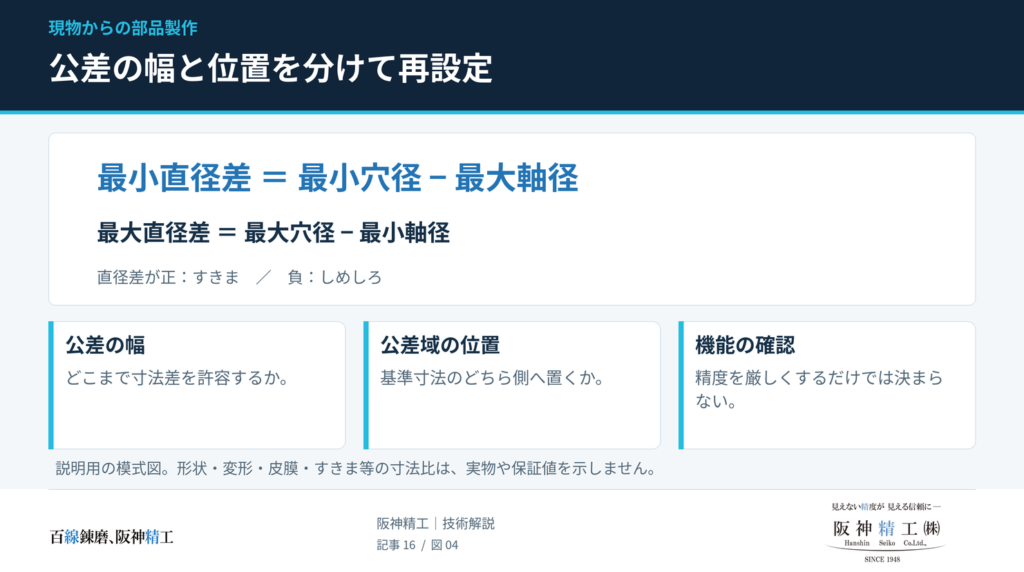
最小すきま = 穴の最小許容寸法 − 軸の最大許容寸法
最大すきま = 穴の最大許容寸法 − 軸の最小許容寸法
例えば、穴を20.010~20.025mm、軸を19.990~20.000mmと仮定すると、寸法から計算した直径すきまは0.010~0.035mmです。これは計算方法を説明する例で、推奨はめあいではありません。
この寸法範囲を満たしても、円筒度、軸線のずれ、表面状態、温度差、締付けによる変形が問題になる場合があります。圧入部は、しめしろに加えて材質、肉厚、接触長さ、組付け方法も検討します。「入った」「回った」だけでは、必要な寿命や使用中の適合性まで確認したことにはなりません。
相手部品も摩耗している場合、修復範囲を決める
相手部品の測定は重要ですが、それだけで元の設計が完全に分かるわけではありません。軸と穴の双方が摩耗している場合には、現状の穴に合わせる、穴側を修復する、両方を交換するなどの選択肢があります。将来の部品交換も含め、どこを基準となる仕様に戻すかを決めます。
| 機能 | 寸法以外に検討する内容 | 確認方法の例 |
|---|---|---|
| 回転・摺動する | すきま、形状、表面状態、潤滑、使用温度 | 単体測定と、組付け後の動作・温度確認 |
| 位置を決める | 基準、穴位置、面の向き、再取付け時の再現性 | 機能基準に合わせた測定、組付け確認 |
| トルクを伝える | 接触面、キー・歯形の関係、荷重、締結 | 寸法確認と、条件を決めた負荷評価 |
| 密封する | シール型番、相手面、溝形状、表面状態、流体 | メーカー指定との照合、漏れ確認 |
材質・硬度・熱処理は、何が分かり、何が分からないのか
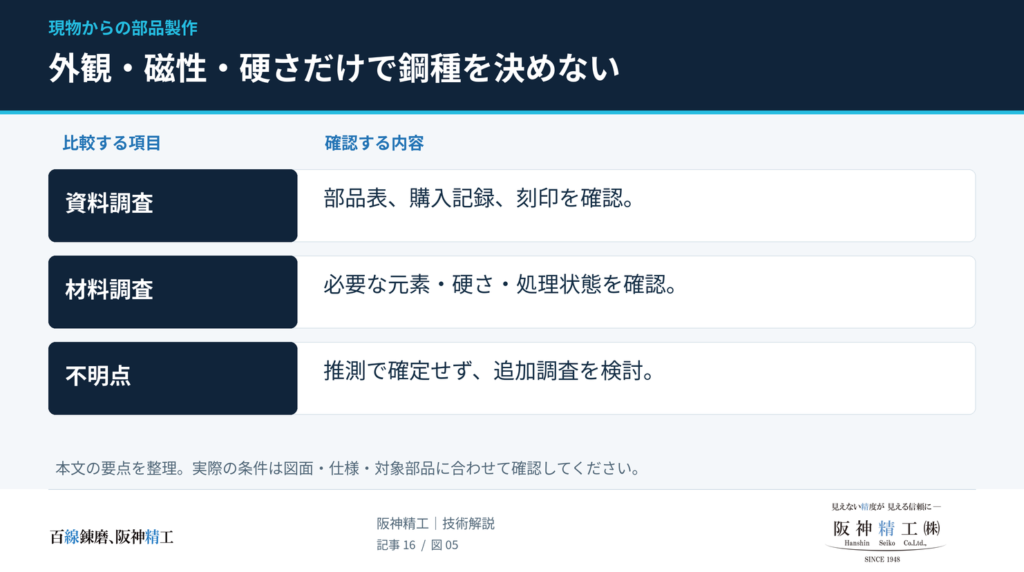
外観・磁性・硬さだけで鋼種を確定しない
材質が不明な場合は、まず部品表、購入記録、刻印、メーカー資料を確認します。色、磁石への反応、重さ、腐食の状態は手がかりですが、鋼種を確定する証拠としては不十分です。
また、S45Cという材料記号だけで「焼入れ済み」とは判断できません。材料の種類と熱処理状態は別の情報です。材質候補を絞れた場合でも、必要に応じて硬さや処理状態を調べます。
ハンドヘルドXRFでは、炭素量による鋼種判別に限界がある
一般的なハンドヘルド蛍光X線分析(XRF)は、合金元素を調べる手段ですが、鋼の炭素量の確認には適しません。炭素量の違いが重要な鋼種について、XRFの表示だけで同一材と確定することは避けます。炭素分析が必要なら、対応する発光分光分析(OES)などを検討します。OESは測定痕が残るため、表面処理や採取位置の確認も必要です。
| 確認方法 | 得られる手がかり | その方法だけでは分からないこと |
|---|---|---|
| 外観・刻印・記録 | 材料候補、型番、製作時の指定 | 記録のない処理変更、使用による変質、記録と現物の一致 |
| 硬さ試験 | 指定位置・条件での硬さ | 正確な鋼種、全ての熱処理履歴、部品全体の強度・靱性 |
| ハンドヘルドXRF | 装置が測定できる元素の組成 | 通常は炭素量、熱処理状態、機械的性質 |
| 対応するOES等の成分分析 | 炭素を含む成分情報 | 成分が近い規格の一意な特定、処理履歴や部品の寿命 |
| 断面組織・硬さ分布の評価 | 組織の特徴、深さ方向の硬さ変化 | 採取していない全領域の状態、過去の工程条件の完全な復元 |
表面硬さと硬化層深さは、別々に確認する
表面が同じ硬さでも、硬い層の深さや内部の硬さが違えば、同じ仕様とはいえません。表面硬さの一点測定から、浸炭・高周波焼入れ・窒化などの処理方法や、硬化層深さを一意に決めることはできません。
硬化層深さの確認では、断面を用意して表面から内部へ硬さ分布を測定する方法などを検討します。浸炭硬化層、表面硬化層、窒化硬化層では評価の定義を区別し、適用規格、試験条件、測定位置、判定基準を定めます。ISO 18203:2026は表面硬化層の厚さの測定方法を扱っています。
マイクロビッカース試験も、圧子を押し込んだ微小なくぼみが残る試験です。「表面を一切傷つけない検査」とは扱えません。断面試料を作る場合は切断・研磨を伴います。切断不可、試験痕不可、再使用する機能面には接触不可など、許容範囲を具体的に伝えます。
非破壊で評価する技術が利用できる場合もありますが、材料・処理・形状に適合した方法と校正・相関の根拠が必要です。現物に傷を付けられない場合は、何が確認できずに残るのかを明確にし、その状態で製作仕様を決めてよいか判断します。
代替材への変更は、装置全体で評価する
「より硬い材質なら長持ちする」とは限りません。部品の役割によっては、相手部品への攻撃性、衝撃への耐性、腐食、熱膨張、潤滑との組合せも検討対象です。交換しやすいブッシュを先に摩耗させる設計なら、ブッシュだけを硬くする変更が適切とは限りません。
代替材や処理変更を採用する場合は、改善したい故障モードを定め、相手部品や周辺構造への影響と試験方法を合意します。資料がない状態で、純正品以上の寿命を約束することはできません。
歯車・内部流路・市販規格品は、個別の確認が必要
歯車は、外径と歯数だけで仕様を決めない
歯車の調査では、歯数、歯形、モジュール、圧力角、転位、ねじれ、歯幅、歯厚、相手歯車、中心距離などを確認します。KHKの技術資料でも、転位係数を含む歯先円直径の式が示されており、外径だけからモジュールを求める方法には前提条件があります。
適用条件を限定した式の例
基準円直径 d = m × z
歯先円直径 da = m × (z + 2)
上の歯先円直径の式は、転位なし・歯先丈係数1・歯先短縮なしの標準的な外歯平歯車を想定。転位歯車、はすば歯車などへそのまま適用しません。
使用後の歯形をそのまま輪郭データ化すると、摩耗や欠けまで再現するおそれがあります。一方、摩耗と見えた形状が意図的な歯形修整だった可能性もあります。相手歯車や組付け寸法を調べ、必要に応じて歯形測定、歯厚評価、当たり・バックラッシの確認を組み合わせます。中心距離とバックラッシだけで元の修整量が完全に復元できるわけではありません。
内部流路は、形状を見えるようにするだけで終わらない
X線CTは内部形状の調査に役立ちますが、透過しにくい材料や厚い部分、複数材料が混在する部品などでは、取得条件や評価上の制約があります。撮影できることと、必要な寸法精度で評価できることは分けて確認します。
曲がり流路を直線の交差穴に置き換える場合も、加工しやすさだけで判断できません。流量・圧力損失、肉厚、交差部の処理、洗浄性、栓の保持と密封など、変更によって影響する機能を評価します。形状が変わる場合は、復元ではなく設計変更として扱います。
規格品の調達を先に検討する
軸受、オイルシール、ねじ、ピン、チェーン関連部品などは、刻印・メーカー名・型番から規格品を探せる場合があります。外形寸法が一致しても、内部すきま、シール材質、強度区分、ねじのピッチや山形などが異なる可能性があるため、用途まで照合します。
入手できる規格品が適合するなら、調達と新規製作の費用・納期・保守性を比較します。「規格品なら必ず安い」「廃番なら特注しかない」と決めつけず、代替型番や周辺部品の変更も含めて検討します。
技術的に工夫すべき点|図面化から加工工程へつなげる
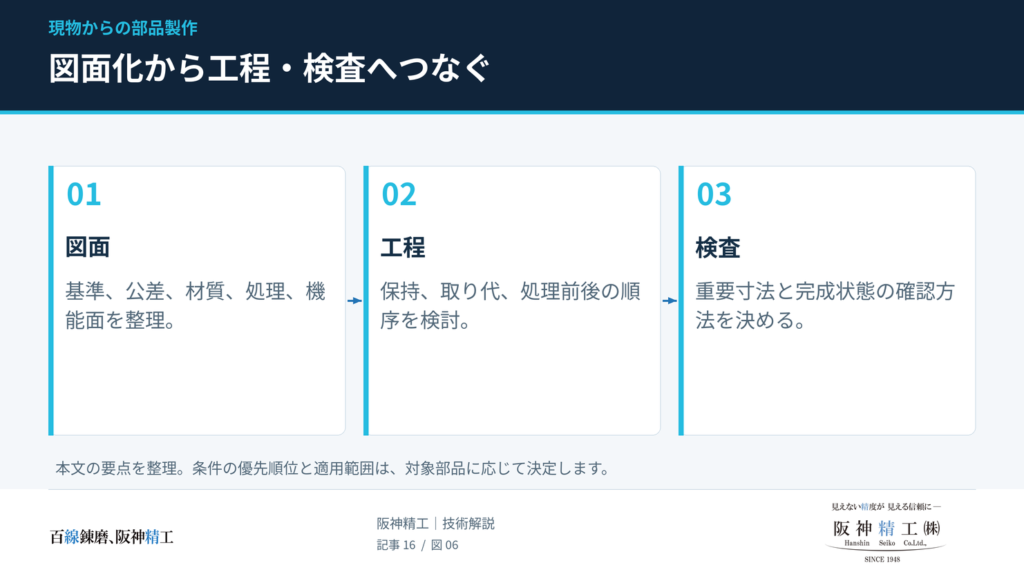
1. 図面には、加工条件より先に機能と検査基準を落とし込む
製作図には、寸法だけでなく、基準、重要部の公差、材質、硬さ・処理範囲、表面処理、必要な表面性状、検査箇所を整理します。表面処理前後のどちらの寸法を指定するかも明確にします。
推定した形状を図面にする際は、現物の傷や摩耗を残す部分と補正する部分を識別します。3Dモデルを渡す場合にも、モデルだけでは伝わらない材質・処理・検査要求を図面や仕様書で補います。
2. 基準を引き継げる加工順序と保持方法を検討する
例えば、取付穴とキー溝の位置関係が重要な部品なら、測定・加工・検査で共通して扱える基準を考えます。工程ごとに別の面を基準にすると、個別寸法は合っていても、位置関係の誤差が積み重なる可能性があるためです。
薄肉部や長い部品では、固定中と固定を解除した後の形状を区別します。保持力、支持点、切り離す順序、加工後に検査する姿勢を検討し、固定状態だけで寸法を判断しない計画にします。ここで挙げた内容は工程設計上の確認項目であり、特定案件で実施した工程を示すものではありません。
3. 熱処理・仕上げ・表面処理を含めて完成寸法を決める
熱処理を行う部品では、処理後の変形を見込んだ仕上げ方法や取り代を検討します。表面硬化層を持つ部品を研削・追加工する場合は、除去後に必要な硬化層が残るかも検討対象です。元の硬化層深さが不明なまま、大きく削っても問題ないとは判断できません。
めっきなどの表面処理がある場合も、処理後の機能寸法、処理範囲、マスキング、測定方法を指定します。材料選定、熱処理、切削・放電・研削をそれぞれ独立した作業として発注せず、完成状態から工程を組み立てます。
4. ワイヤー放電加工が適する部分と、別工程が必要な部分を分ける
ワイヤー放電加工は、導電性材料の輪郭、異形貫通穴、キー溝、スリットなどを検討する際の選択肢です。焼入れ後の材料を加工できる点も特徴ですが、ワイヤーを通す経路や保持方法を確保できるか確認します。底のある凹形状は、形彫り放電加工や切削加工などを検討します。
加工法を決める際は、輪郭が切り出せるかだけでなく、内角R、加工面、表面硬化層との関係を確認します。放電加工は熱作用を利用するため、加工面の変質層や条件によるクラックへの配慮が必要です。疲労や摺動などの要求がある部位では、仕上げや加工後の評価まで含めて検討します。
完成後の検査|寸法合格と機能確認を分けて計画する
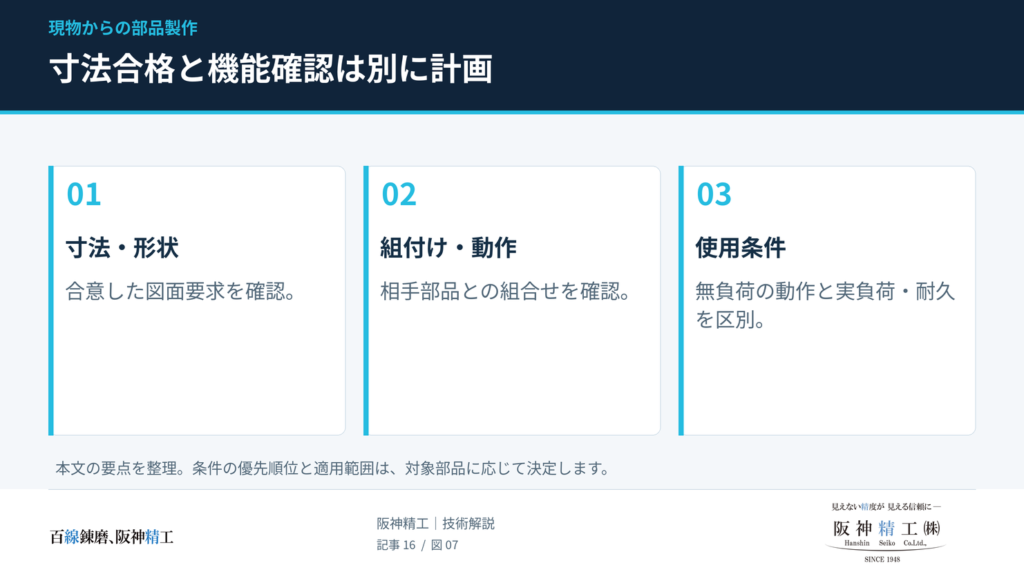
現物製作では、製作前に「何が確認できたら合格か」を決めることを推奨します。完成してから組付け条件を決めると、現物の再測定や仕様変更が必要になりやすいためです。
| 確認段階 | 主な確認項目 | 事前に合意すること |
|---|---|---|
| 部品単体 | 重要寸法、位置関係、形状、硬さ、表面状態、処理記録 | 基準、測定方法、測定位置、許容範囲、記録形式 |
| 組付け | 干渉、すきま、圧入状態、回転・摺動、取付けの再現性 | 相手部品の状態、組付け方法、現合調整の範囲 |
| 運転・機能評価 | 用途に応じた負荷、温度、振動、音、漏れ、摩耗など | 試験条件、時間、測定項目、合否基準、実施者 |
| 仕様確定 | 修正の反映、交換可能範囲、再注文時の条件 | 承認図の版、使用制限、保管する資料 |
測定値が公差境界に近い場合は、測定の不確かさと合否判定のルールを考慮します。また、短時間の無負荷運転で異常がなくても、実負荷での耐久性を確認したことにはなりません。必要な評価範囲は部品の役割に応じて決めます。
特に、破損時に人身・設備へ大きな影響がある部品では、形状の再現だけで採用を判断せず、使用者・設計判断者・製作者の担当範囲を明確にします。
相談前に確認したい5項目と、現物製作ヒアリングシート
| 確認項目 | 共有してほしい情報 | 情報が役立つ判断 |
|---|---|---|
| ① 現物の状態 | 摩耗・折損・変形、発生時期、補修歴、全体と損傷部の写真 | そのまま測れる範囲、補正が必要な範囲 |
| ② 相手部品・装置 | 相手部品、型番、組立図、取付方向、現物貸出しの可否 | 基準、はめあい、組付け・機能確認 |
| ③ 用途・使用条件 | 荷重、動き、温度、流体、潤滑、運転時間、交換理由 | 材料・処理・重要寸法・検証条件 |
| ④ 規格品・資料の有無 | 刻印、メーカー名、購入記録、廃番情報、既存図面 | 新品調達や代替品と、製作の比較 |
| ⑤ 数量・納期・調査範囲 | 必要数、予備数、希望納期、予算、分解・試験痕・切断の可否 | 見積範囲、調査方法、工程と検証の計画 |
分からない項目は「不明」と記入してください。推測で埋めるより、現物や資料から確認すべき項目として残す方が、製作条件を整理しやすくなります。
| 相談時の記入欄 | 記入内容 |
|---|---|
| 部品名・装置名 | 名称/メーカー/型番/装置内での役割 |
| 相談の目的 | 復旧用/予備品/継続製作/仕様変更の検討 |
| 現物の状態 | 摩耗・破損箇所/破片の有無/過去の追加工 |
| サイズ・数量 | おおよその外形・重量/今回の数量/今後の必要数 |
| 既存の資料 | 図面/写真/部品表/型番/材料・処理記録 |
| 相手部品 | 有無/摩耗状態/貸出し可否/交換予定 |
| 使用条件 | 荷重/回転・往復運動/温度/流体/潤滑 |
| 現物への処置 | 分解の可否/測定痕の可否/切断の可否/返却の要否 |
| 希望条件 | 必要日/予算の目安/現合品か互換品か |
| 検証と承認 | 組付け・運転確認の実施者/判定基準/仕様の承認者 |
費用と納期は、加工時間だけで決まらない
現物製作では、現物調査、採寸、材料調査、図面化、材料手配、加工、処理、検査、組付け確認といった作業を区分して見積もると、費用の理由を把握しやすくなります。必要な作業は案件ごとに異なります。
1個でも10個でも同じように必要となる初回調査や図面化の作業がある一方、加工・材料などは数量で変わります。ただし、仕様が定まる前にまとめて製作すると、試作後の修正を全数へ反映することになるため、重要な機能が未確認なら初品評価を挟む進め方も検討します。
装置停止中の案件では、必要日だけでなく、貸し出せる期間、現地で確認できる情報、代替運転の可否も共有してください。「現物を送れば何日で完成するか」は、調査範囲や材料・処理工程が分からなければ確定できません。
修理目的でも、知的財産と製作範囲を確認する
「自社設備の保守用」「販売しない」「メーカーが廃番にした」という理由だけで、他者の権利への配慮が不要になるとは限りません。特許製品の修理・部品交換が新たな生産に当たるかは、製品や加工内容などにより個別に問題になります。
依頼時には、現物や図面の入手経路、使用目的、複製・変更に関する契約条件を確認します。権利関係が判断できない場合は、権利者または弁理士などへ確認してから進めます。
よくある質問
Q. 3Dスキャンさえすれば、そのまま製作できますか?
A. スキャンは現状の形状を把握する手段です。摩耗補正、基準、公差、材質・熱処理、製作方法、検査要求は別に決める必要があります。単純な機械部品では、必要な寸法を適切な測定器で確認する方が目的に合う場合もあります。
Q. 元の材質が分からなければ、製作はできませんか?
A. 元材の特定が必要なのか、使用条件に適した代替仕様を決められるのかを検討します。負荷や使用環境が不明で、材質を変えた影響も評価できない場合は、追加調査が必要です。
Q. とにかく同じ形で作り、現場で調整すればよいのでは?
A. 単純な非重要部品や、調整範囲が明確な現合品では、その進め方が合理的な場合があります。一方、軸受部、歯車、密封部などは、形状以外の仕様が機能に関わります。調査を一律に増やすのではなく、失敗した場合の影響と、確認に必要な費用・時間で調査範囲を決めます。
Q. 純正品より耐久性を高めることはできますか?
A. 故障原因と使用条件を把握できれば、形状・材質・処理・保守方法の改善を検討できる場合があります。ただし、寿命が延びるかどうかは検証前には分かりません。相手部品や装置全体への影響も含めて確認します。
阪神精工株式会社が対応できること
阪神精工株式会社は、神戸市を拠点に、ワイヤーカット放電加工、形彫り放電加工、細穴放電加工、マシニング加工、研磨加工などのご相談を承っています。単品・試作・小ロットについても、材質・形状・必要な精度・希望納期を確認して対応方法を検討します。
| ご相談内容 | 検討する加工・確認事項 |
|---|---|
| 異形貫通穴・キー溝・スリット・輪郭 | ワイヤーカット放電加工。導電性、板厚、ワイヤー経路、保持、内角R、必要精度を確認 |
| 底のある穴・深い溝・凹形状 | 形彫り放電加工など。電極の進入、加工深さ、仕上がり要求を確認 |
| 穴・溝・ポケットを持つ部品 | マシニング加工など。基準面、固定方法、工具の到達範囲を確認 |
| 平面の仕上げ・厚みの調整 | 平面研削など。材質、取り代、処理状態、仕上がり寸法を確認 |
図面がない場合は、まず現物の全体写真、主要な寸法、使用目的、困っている箇所をお知らせください。現物からどの範囲を確認する必要があるかも含め、加工相談の内容を整理します。採寸・図面化・材質調査・試験の必要範囲と対応可否は、部品ごとに確認します。
関連記事・サービス:ワイヤーカット放電加工 / 形彫り放電加工 / 加工実績一覧
まとめ|現物からの部品製作は、再現する仕様を決める仕事
図面がない部品の製作では、現物を細かく測ることに加えて、摩耗・変形をどう扱うか、相手部品とどう組み合わせるか、どの材料・処理で機能を満たすかを決める必要があります。
そのために、実測値と推定を区別し、基準と公差を定め、加工後の検査と組付け・機能確認まで見通します。すべてを最初から調べるのではなく、部品の重要度と残っている情報に応じて、必要な調査を選ぶことが現実的です。
ご相談時には、現物の状態、相手部品、使用条件、必要数量・納期を分かる範囲で共有してください。現物だけでは分からない情報を整理することが、製作可否と見積条件を検討する第一歩になります。
図面がない部品・現物からの製作についてのご相談
全体写真と加工・交換したい箇所、使用目的、おおよその寸法をお知らせください。現物の発送は、確認内容と受入方法を打ち合わせてからお願いいたします。現物からの部品製作について相談する