支給品・完成品の追加工|焼入れ・基準・固定・検査の実務ガイド

Q. 支給品や市販の完成部品に、穴・溝・キー溝などを追加できますか?
A. 条件が合えば可能です。材質と熱処理、表面処理、基準、固定方法、干渉、要求精度を確認し、加工後も必要な機能が保てる工法を選びます。焼入れ済みでも加工の選択肢はありますが、図面や型番だけで決められない場合は、現物確認や追加資料が必要です。
「市販の歯車にキー溝を追加したい」「完成したプレートに取付穴を増やしたい」「焼入れ済みの部品を一部だけ加工したい」。支給品への追加工は、既存部品を活用できる方法です。ただし、加工する範囲が小さくても、残す部分の精度・硬さ・表面処理まで含めて工程を考える必要があります。
本記事では、設計・購買・生産技術の担当者向けに、追加工を依頼する前の確認事項と、工法選定・図面指示・検査の考え方を解説します。
- 何でできていて、どこが硬いかを調べる。
- どこを基準に、どう固定して加工するかを決める。
- 加工後に、寸法と部品の働きをどう確かめるかをそろえる。
1. 支給品の追加工とは|難しさは「残す部分」にある
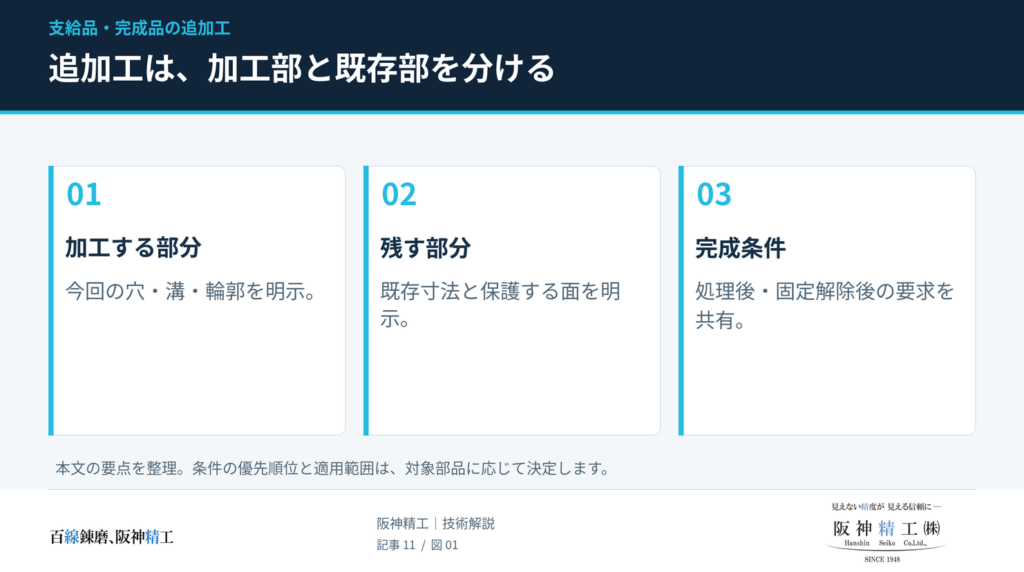
支給品の追加工とは、発注者から預かった材料、加工途中の部品、完成品、市販部品などに、穴・溝・切欠き・輪郭の変更などを施す加工です。新規製作と比べて材料や既存工程を活用できる一方、すでに完成している箇所が工程上の制約になります。
| 支給される状態 | 追加工の例 | 先に確認したいこと |
|---|---|---|
| 加工途中の部品 | 輪郭加工、穴仕上げ、溝加工 | 残っている取り代、前工程の基準、後工程との関係 |
| 市販標準部品 | 軸端加工、ハブへの穴・キー溝追加 | 正確な型番、追加工の許容範囲、局所的な硬化状態 |
| 表面処理済みの完成品 | 取付穴・切欠きの追加 | 皮膜を残す範囲、露出面の扱い、再処理後の寸法 |
| 使用済み・補修対象部品 | 摩耗部や損傷部の修正 | 現状寸法、変形・損傷、使用履歴、復旧後の判定方法 |
難しいのは、新しく作る形状だけではありません。既存部の機能を維持したまま、追加工部を既存の基準へ正しく結び付けることが工程設計の中心になります。
2. 追加工の見積前に確認したい7項目
以下は、初回相談で共有する情報の整理表です。分からない項目を推測で埋める必要はありません。「不明」「資料なし」と明示すると、必要な確認方法を相談できます。
| 確認項目 | 共有したい情報 | 加工側が判断すること |
|---|---|---|
| ① 材質・部品の素性 | 材料記号、メーカー、型番、材料証明、使用履歴 | 工法と工具の候補、導電性、確認すべき未知情報 |
| ② 硬度・熱処理 | 処理方法、硬度、測定位置、硬化範囲、硬化層深さ | 工具の適用、硬軟境界の通過、加工後に残す硬化層 |
| ③ 表面処理 | 処理種類、膜厚、処理範囲、再処理の要否 | 皮膜端部・露出面・通電箇所の扱い、最終寸法 |
| ④ 加工・測定の基準 | 基準面・穴・軸、優先順位、既存部との位置関係 | 基準の再現性、芯出し方法、検査時との一致 |
| ⑤ 固定と保護 | 把持できる範囲、接触禁止面、薄肉部、組付部品 | 支持・クランプ方法、変形、治具、分解の要否 |
| ⑥ 加工範囲と干渉 | 変更部、周囲の形状、裏面、全体寸法・重量、3Dデータ | 工具・ホルダ・電極・ガイド・治具の進入と退避 |
| ⑦ 要求品質と不具合時の対応 | 寸法・幾何公差、表面性状、検査範囲、予備品、希望納期 | 合否判定、加工中断時の連絡、代替手配・再製作の条件 |
この表だけで加工可否が確定するわけではありません。確認結果を基に、現物測定や段取り検討へ進めるための入口です。
3. 材質・焼入れを読む|表面硬度だけで工法を決めない
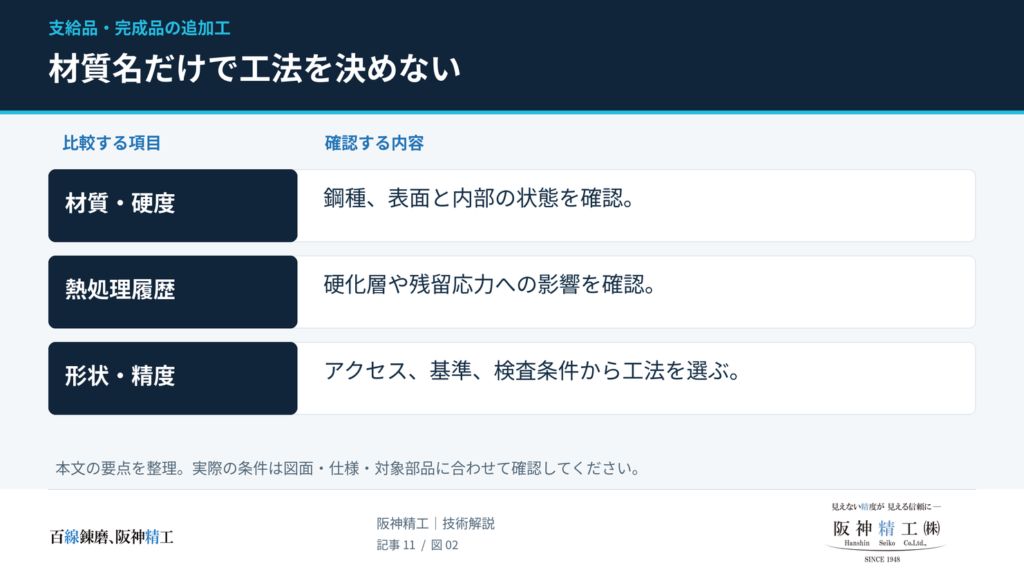
材料記号と熱処理状態は、別々に確認する
「S45C」「SKD11」といった材料記号だけでは、支給品の現在の硬度や硬化範囲は分かりません。市販品は、同じ製品群でも型番・仕様によって熱処理や追加工の条件が異なる場合があります。型番とメーカー図面を確認し、今回工具が通る場所の状態を特定することが実務上のポイントです。
焼入れ材を一律に「ドリル加工できない」と扱うのも適切ではありません。オーエスジーは高硬度鋼用超硬ドリルを公開しており、SKD11・60HRCの加工例や、適用硬度に応じた条件を示しています。ただし、これは専用工具と特定条件での資料です。汎用ドリルを含むすべての工具や、任意の穴径・深さへの適用を意味しません。
硬化層は「表面から一律1〜2mm」ではない
浸炭・高周波焼入れ・窒化では硬化の仕組みが異なり、深さや硬度分布も処理条件によって変わります。表面の硬度を測っただけでは、内部の硬度分布や硬化層深さまでは確定できません。また、表面より芯部が軟らかいことと、芯部が熱処理前の生材状態であることは同義ではありません。
硬化層深さの資料がある場合は、有効硬化層深さか、全硬化層深さか、どの判定条件で評価された値かを確認します。熱処理後に研削されている部品では、その値が研削前と後のどちらの状態を示すかも重要です。
| 支給品の状態 | 加工前に確認 | 加工後に確認 |
|---|---|---|
| 表面硬化品 | 硬化範囲、深さ、工具の入口・出口が通過する層 | 必要な箇所に硬化層が残るか、露出した芯部を使用できるか |
| 内部まで硬い部品 | 実際の硬度、材種、工具の適用径・深さ、放電経路 | 加工面の状態、微小欠陥への要求、残る断面 |
| 局部焼入れ品 | 硬化境界と追加工部の位置関係 | 摺動面・歯面など必要な硬化領域を損ねていないか |
| 履歴不明品 | 証明書・メーカー照会・硬度測定の可否 | 確認できた範囲に応じた検査と使用判断 |
たとえば、浸炭シャフトに平面を追加する相談では、「その平面を作れるか」に加え、「相手部品が当たる面に必要な硬さが残るか」を検討します。取り代を差し引くだけの概算で成立を断定せず、硬度分布と実際の加工位置を設計側と確認します。
また、ねじ穴の追加では下穴加工とねじ加工を別々に検討します。下穴が開けられても、要求されるねじ径・深さ・精度を同じ工法で仕上げられるとは限りません。硬度測定を追加する場合も、測定痕を付けてよい場所を先に決めます。
4. 表面処理済み部品|露出面と「再処理後の完成寸法」を決める
アルマイト、めっき、塗装などが施された面を削ると、その部分では元の皮膜が失われます。影響は防錆だけでなく、耐摩耗性、絶縁性、外観、相手部品との接触にも及ぶため、追加工箇所の用途を確認します。
露出面の腐食の進み方は、材質・湿度・液体との接触などで異なります。「数日で必ずサビる」と一律には言えません。一方、防錆油や補修塗装を施せば元の皮膜と同じ機能に戻るとも言えないため、補修で満たす機能を明確にします。
再アルマイトを行う場合には、剥離による寸法の変化に注意が必要です。東信工業も、剥離・再アルマイトに伴う寸法への影響を説明しています。実務では、処理業者と剥離・再処理の条件を照合し、はめあい穴、ねじ、シール面などの完成寸法を再確認します。
- 皮膜を残す箇所:加工・保持・測定で触れてよい範囲を指定する。
- 新しく露出する箇所:露出のまま使用できるか、補修または再処理するかを決める。
- 再処理する箇所:膜厚、マスキング、最終寸法、再検査の担当を決める。
硬い皮膜がある場合も、最初から一律に皮膜を研削除去するのではなく、工具の適用と皮膜端部の状態を確認します。事前除去で周囲の仕上げ面まで傷めないことも工程上の確認事項です。
5. 加工基準の決め方|H7穴だけでは位置精度は決まらない
「精度が高そうな面」より、組付けで使う基準を確認する
データムは、形状や位置を評価するための基準です。追加工では、部品が実際に組み付くときの基準と、加工・検査に使う基準の関係を整理します。加工しやすい面だけを基準に選ぶと、図面上の寸法が合っていても組付け上の目的を満たさないことがあります。
H7は穴のサイズ公差を表し、それだけで穴の真円度、軸の向き、他の形状との位置関係まで保証する指示ではありません。既存穴を基準に用いる場合は、実測状態と他の機能面との関係を確認します。サイズ公差と幾何公差の区別が、この判断の基本になります。
主基準・副基準と、測定での再現方法をそろえる
たとえばプレートなら、取付面で姿勢を決め、既存穴で位置を決め、もう一つの形体で回転方向を決める構成が考えられます。ただし、部品の機能によって適切な順序は異なります。データムをA・B・Cと付けるだけで済ませず、どの順序で拘束するかを図面と検査で一致させます。
実務上は、次の3点をすり合わせると、加工後の位置判定の食い違いを減らしやすくなります。
- 基準に使う実物の範囲:穴のどの深さ、面のどの領域を使うか。
- 基準の再現方法:ピンやマンドレルで受けるか、測定した形状から軸・面を求めるか。
- 検査時の状態:自由状態か、組付けを模した拘束状態か。
鋳肌や溶接品の面も、絶対に基準として使えないわけではありません。面全体のうねりで接触が安定しない場合は、限定した点・線・領域を使うデータムターゲットを検討できます。ただし、求める精度に対して十分な再現性があるかを確認する必要があります。
位置公差は、基準の拾い直しも含めて検討する
ここでは説明用に、追加する穴位置の許容差を±0.05mmと仮定します。基準を再現する段取りのずれを最大0.02mm、段取り替えによるずれを最大0.02mmと見込むなら、最悪方向に重なる簡易評価では、機械加工など残りの要因に使える幅は0.01mmです。
この数値は公差配分を考えるための仮定例であり、当社の加工能力値ではありません。各要因の独立性を確かめずに統計的に合成したり、測定不確かさを単純に加工誤差と同一視したりしないことが大切です。測定方法と合否判定の条件は別途整理します。
6. 完成品の固定|傷だけでなく、固定を解いた後の変形を見る
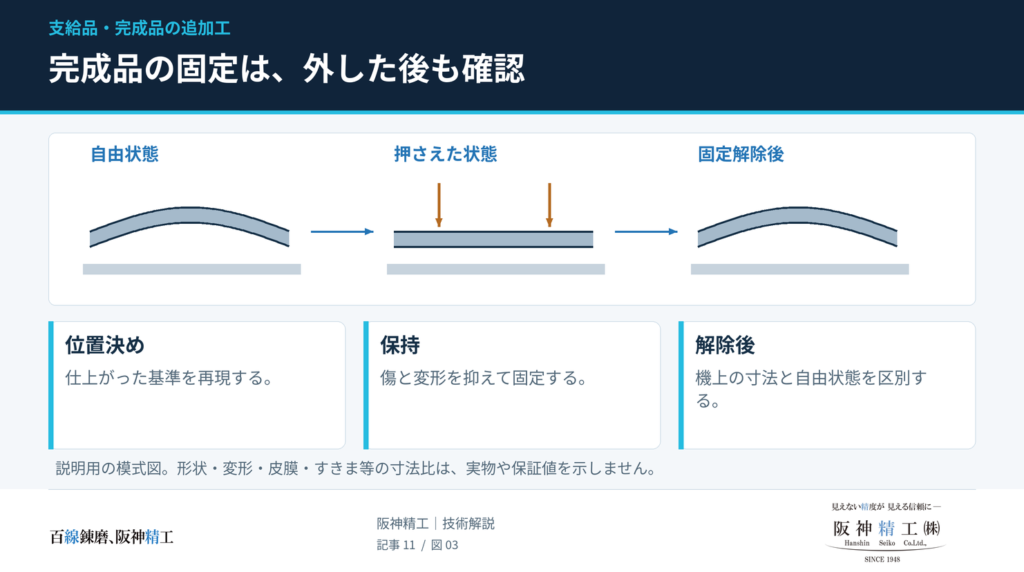
完成品では、工具が届くことと同時に、保持の力をどこへ流すかを考えます。薄肉のリングやプレートは、固定中の形状だけを見て判断しないことが重要です。支持のない場所を強く締めると変形しやすく、支持位置へ向けてクランプ力を受ける構成が基本になります。
| 検討すること | 実務上の確認内容 |
|---|---|
| 位置決め | 機能上の基準を再現できる接触箇所を選ぶ。 |
| 支持 | 加工力とクランプ力を受ける位置を定め、薄肉部の浮き・たわみを確認する。 |
| 固定 | 必要な保持力と接触面積を検討し、仕上げ面を保護する。 |
| 解除後の確認 | 自由状態または指定の拘束状態で、要求寸法・形状を評価する。 |
銅板やアルミ板などの当て材は、傷防止の選択肢です。ただし、材質・厚さ・接触面積・締付け方によって保持状態が変わるため、「挟めば必ず剛性が不足する」「強く締めれば解決する」とは決められません。既存穴で固定する場合も、ねじの有効長さ、損傷、締付け力を負担できる肉厚を確認します。
残留応力の解放による変形は、放電加工でも検討する
固定による一時的な変形と、材料を除去した結果として生じる変形は分けて考えます。小原歯車工業は、KHG歯研はすば歯車のボスをすべて除去すると、焼入れ残留応力の影響で変形する可能性があると注意しています。これは該当製品の注意事項ですが、追加工範囲と既存部への影響を確認すべき具体例です。
実務では、片側だけを大きく削る、閉じた輪郭にスリットを入れる、ボスを大幅に除去するといった変更について、メーカーの制約と変形の可能性を確認します。必要に応じて荒加工後の形状確認や仕上げ取り代を検討しますが、完成品にはその余裕がない場合もあります。
7. 工具干渉|刃先だけでなく、進入・加工・退避まで確認する
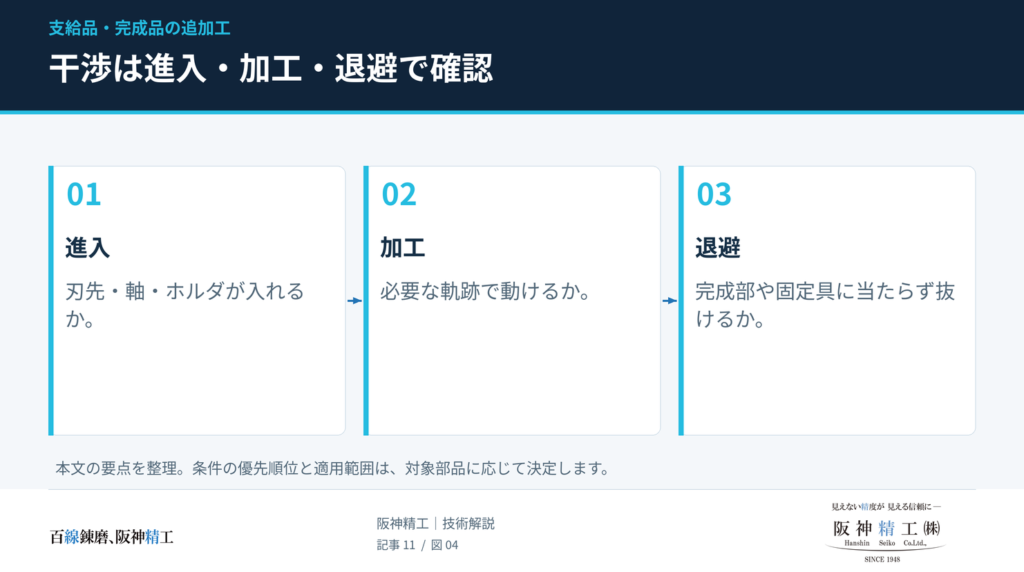
深い位置への穴追加では、工具の全長だけでは判断できません。刃先が加工点に届いても、ホルダ、主軸周辺、治具、ワークの壁面が干渉する場合があります。工具突出し量を長くすると工具系の剛性が問題になりやすいため、干渉を避けられる範囲で短く構成することが基本です。
- 進入時:工具や電極が、周囲のボス・リブ・フランジに接触しないか。
- 加工中:穴の深さ全域でホルダが逃げるか、切りくずや加工くずを排出できるか。
- 貫通・退避時:裏側の部品を損なわないか、工具や切り離した部分を安全に取り出せるか。
ロング工具に変更しても要求精度が満たせない場合は、部品の向き、工程分割、分解、別工法を検討します。公差の緩和や部品形状の変更は、設計側の合意を得て行う事項です。
組立品は、現物全体と裏面の写真も有効です。軸受、シール、樹脂、潤滑部などが付いた状態では、切りくずや加工液をどう遮断・除去するか、分解できるかも加工検討に含めます。
8. 高硬度材の追加工|切削・ワイヤー放電・形彫り放電・研削の選び方
工法は硬度だけでは決まりません。貫通か止まりか、残す面の役割、基準への合わせ方、加工後に必要な仕上げを組み合わせて検討します。次の表は一般的な選定の入口であり、すべてが当社で同条件に対応できるという意味ではありません。
| 工法 | 候補になる形状・目的 | 成立条件・注意点 | 見積を左右する要素 |
|---|---|---|---|
| 高硬度材の切削 | 穴、ねじ、平面、ポケットなど | 専用工具の材種・硬度・径・深さへの適合、工具系と保持の剛性 | 工具、進入性、加工量、工具寿命、治具 |
| ワイヤー放電加工 | 貫通する異形穴、キー溝、スリット、輪郭切断 | 導電性、ワイヤーの通過経路、ガイドの干渉、通電と加工液 | 加工長さ・厚さ、仕上げ回数、芯出し、切離し部の保持 |
| 形彫り放電加工 | 底のある凹形状、止まり溝、切削工具が入りにくい形状 | 導電性、電極の進入、加工くず排出、電極消耗と寸法管理 | 電極製作、加工深さ、加工量、仕上げ条件 |
| 細穴放電加工 | 小径穴、ワイヤー加工のスタート穴など | 導電性、電極の進入、出口側の条件。最終穴としての品質要求は別途確認 | 穴径・深さ・本数、保持、仕上げの要否 |
| 研削加工 | 平面・厚みなどの仕上げ、設備に応じた外径・内径仕上げ | 砥石の接近性、保持、取り代、熱影響 | 加工範囲、砥石・段取り、形状と表面性状の要求 |
CBNやセラミックなどの工具材種にも適用条件があります。「硬い部品ならCBNで何でも加工できる」という選定はできません。穴あけ・ねじ・旋削・ミーリングを分けて、工具メーカーの適用範囲を確認します。
ワイヤー放電加工で、支給品を確認するポイント
ワイヤー放電加工は、導電性材料とワイヤー電極の間に放電を発生させて形状を加工する方法です。硬い材料の輪郭加工にも利用されます。
支給品への適用では、以下を実物の形状と照合します。
- ワイヤーを通せるか:閉じた内形では、既存の貫通穴またはスタート穴を使えるか。新しい穴の追加が許されるか。
- ガイドやノズルが近づけるか:加工形状の上下に、干渉や大きな段差がないか。
- 通電箇所を確保できるか:アルマイトや塗装などの絶縁性皮膜がある場合、給電や位置検出をどう行うか。
- 切離し部を支えられるか:切り終わりで脱落・挟み込みが起きない保持方法があるか。
- 加工液に対応できるか:浸漬・濡れが許される範囲、洗浄・乾燥・防錆、組付部品への影響を確認できるか。
通常のワイヤー放電加工は、ワイヤーが通り抜ける形状が対象です。底を残す止まり形状は、形彫り放電加工など別の方法を検討します。また、切削力を抑えられることと、変形や表面への影響がなくなることは別です。
放電加工面を、そのまま機能面にしてよいか
放電加工では、加工面の変質層が検討事項になります。インコネル718の研究でも、ワイヤー放電加工面の変質層とその除去が扱われています。影響は材料と加工条件で変わるため、一般的な数値をすべての部品へ当てはめることはできません。
実務上の検討として、疲労を受ける部位、摺動面、シール面などでは、図面寸法と表面粗さだけで評価を終えず、使用条件に応じて仕上げ加工や評価項目を相談します。追加仕上げが必要なら、その取り代を最初の工程計画に含めます。
9. 追加工図面|既存部の情報を残し、今回の範囲を明示する
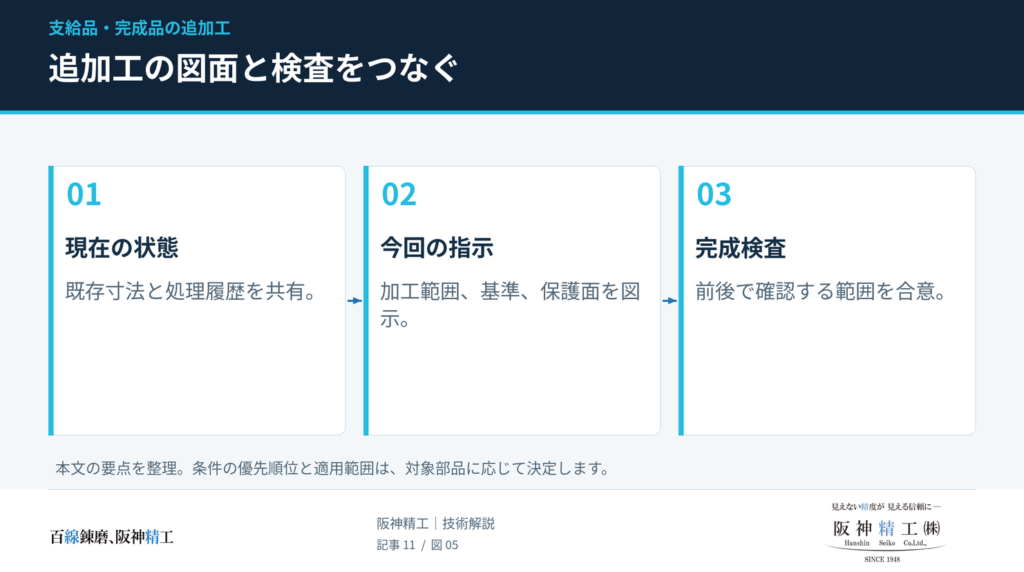
分かりやすい追加工図面は、既存部・追加工部・変更禁止部が区別されています。ただし、既存部の公差を一律に消すのは避けます。基準や機能、受入時の確認に必要な情報まで失われるためです。
元図面を保持したうえで、追加工図には加工対象を指示番号や枠で示し、既存部の扱いを注記します。赤色だけでは白黒印刷で伝わりにくいため、番号・範囲・注記も併用します。線種は適用する製図ルールに従い、細い実線や二点鎖線を「既存部専用」と独自に決めないようにします。
| 項目 | 記載する内容 |
|---|---|
| 支給品の識別 | メーカー・型番、部品番号、元図面番号と改訂、個体番号 |
| 今回の加工範囲 | 加工部位の指示番号、数量、寸法・公差、貫通/止まりの区別 |
| 基準と位置 | データム、優先順位、位置寸法・必要な幾何公差 |
| 守る箇所 | 接触禁止面、皮膜保持範囲、追加のスタート穴禁止範囲など |
| 端部の扱い | 必要な面取り・バリ除去と、鋭角を維持する範囲 |
| 仕上がりと検査 | 必要箇所の表面性状、検査方法、報告書、判定時の拘束状態 |
| 変更時の扱い | 図面と現物が異なる場合の連絡先、工程変更・追加加工の承認方法 |
図面注記のたたき台
次の文面は、案件に合わせて具体化するための記載例です。図面内で対象と基準を明確にしたうえで使用してください。
・今回の加工対象は、指示番号①〜③の範囲とする。
・既存部は、指定範囲を除き加工しない。既存部の確認項目は別紙検査表による。
・加工・検査の基準は図示のデータムに従う。
・接触禁止面、皮膜保持範囲は図示による。
・基準部の損傷、図面との差異、予定工法が成立しない状態を確認した場合は、加工着手前に協議する。
・工程上必要となる穴・逃げ・追加除去は、事前承認なしに設けない。
・追加工後の検査は、指定の自由状態または拘束状態で実施する。
ねじ穴の場合は、呼び・ピッチ・精度区分に加え、有効ねじ深さ、下穴深さの定義、底部の残り肉厚、貫通禁止箇所を確認します。「ねじ深さ」と「ドリル先端までの深さ」を同じ値として伝えないことが大切です。
10. 検査計画|加工前の状態と、加工後に確認する範囲をそろえる
支給品は、元の傷・摩耗・変形と追加工による変化を区別できる状態で預かることが大切です。全箇所を無条件に精密測定するのではなく、追加工の成否と既存機能に関係する項目を選びます。
| 段階 | 確認候補 | 目的 |
|---|---|---|
| 受入時 | 型番・個体番号、外観、基準部、加工範囲の実寸、履歴資料 | 支給状態を記録し、工程の前提を確認する |
| 段取り時 | 基準の再現、固定前後の形状、干渉、通電、加工経路 | 加工を始められる条件がそろっているか判断する |
| 必要な中間段階 | 荒加工後の変形、残り取り代、切離し部、皮膜端部 | 仕上げに進めるか、相談が必要か判断する |
| 加工完了後 | 追加工寸法・位置、指定された既存機能面、端部、表面状態 | 合意した範囲の品質を確認する |
| 再処理・組立後 | 必要な完成寸法、組付け、摺動、漏れなどの機能 | 最終使用状態での要求を確認する。担当は事前に合意する |
測定器の最小表示だけで、その検査が十分かは決められません。対象寸法、測定範囲、基準の再現、接触・画像による検出、温度状態などを含めて検討します。深い穴の軸や三次元的な位置関係などは、二次元の輪郭測定だけで判定できるかを個別に確認します。
特に公差が厳しい場合は、測定方法、合否の判定方法、報告値、測定時の支持条件を先にそろえます。検査成績書が必要なら、追加工部のみか、指定した既存部も含むかを見積時に伝えてください。
11. 費用・納期・予備品|「加工する時間」以外も見積条件に入れる
追加工の見積は、加工箇所の数だけでは決まりません。比較する際は、次の作業をどこまで含むかをそろえることをおすすめします。
| 見積要素 | 含まれる作業の例 |
|---|---|
| 事前確認・受入確認 | 図面と現物の照合、基準測定、加工可否の追加検討 |
| 段取り・治具 | 芯出し、専用支持具、保護材、治具製作、段取り替え |
| 加工・仕上げ | 工具・電極、加工、面取り、必要な仕上げ |
| 検査・後処理 | 測定、報告書、洗浄、防錆、必要な再処理と再検査 |
| 物流・関連作業 | 分解・再組立、梱包、往復輸送、手配担当の調整 |
一点物や再調達に時間がかかる部品では、予備品の有無、調達費、納期への影響を共有します。図面と現物の不一致や加工中の異常が見つかったとき、どこで中断し、誰へ連絡し、どの承認を得て再開するかも決めておくと判断が明確になります。
不具合が生じた場合の調査、修復、再製作、支給品費用などの扱いは個別に合意する事項です。支給品であることを理由に、一律に免責される前提で進めないようにします。
追加工は、新規製作よりいつも安く早いのか
いいえ。専用治具、再処理、検査、予備品の調達まで必要なら、新規製作の方が有利な場合があります。一方、既存の高価な工程や調達済みの部品を活用でき、追加工条件も明確なら、追加工を選ぶ合理性があります。加工費だけでなく、完成して使える状態に戻るまでの総費用と日数で比較します。
12. 加工相談で送っておきたい資料とチェックリスト
最初の相談では、①追加工の図面、②メーカー・型番や材質、③現物全体と加工部の写真、④数量と希望納期があると内容を共有しやすくなります。次の記入欄は、分かる項目だけ埋めてご利用ください。
【支給品・完成品の追加工相談】
部品名/用途:
メーカー/型番/元図面番号・改訂:
材質/熱処理/硬度・測定位置:
硬化範囲/硬化層深さの資料:
表面処理/膜厚/再処理の要否:
現在の状態(未使用・使用済み・組立済みなど):
全体寸法/重量/数量:
追加工したい箇所と形状:
寸法公差/幾何公差/表面性状:
加工・測定の基準:
固定可能な箇所/接触禁止面:
分解の可否/加工液で濡らせない箇所:
検査項目/検査成績書の要否:
予備品の有無/再調達の目安:
希望納期/部品を支給できる日:
添付資料(図面・写真・仕様書など):
不明点・相談したいこと:
13. 阪神精工株式会社が対応できること
兵庫県神戸市の阪神精工株式会社では、ワイヤーカット放電加工、形彫り放電加工、細穴放電加工を中心に、マシニング加工や平面研削などを組み合わせた加工をご相談いただけます。材質・形状・要求精度・支給状態を確認し、対応方法を検討します。
- 既存部品へのキー溝・異形穴・スリットなどの追加工
- 焼入れ済み部品や、切削工具の進入が難しい形状の加工相談
- 単品・試作・小ロット、支給品を用いた加工工程の相談
公開済みの実例として、外径φ860mmのウォーム歯車へのキー溝加工を紹介しています。部品ごとに形状・基準・保持条件が異なるため、事例と同じ精度や工法をそのまま適用できるとは限りません。
工法の特徴は、ワイヤーカット放電加工、形彫り放電加工の各ページでもご確認いただけます。
14. まとめ|追加工は、既存部を含む工程設計で考える
支給品の追加工は、材質と硬度だけで判断できません。硬化層と表面処理をどこまで残すか、基準をどう再現するか、固定による変形や工具干渉をどう避けるか、加工後に何を検査するかまでつなげて検討する必要があります。
「加工したいところ」と「変えてはいけないところ」を明確にし、図面・現物・検査条件をそろえること。これが、追加工の手戻りを減らすための実務的な出発点です。
仕様がすべて分かっていなくても、判明している条件と不明点を分けてお送りください。阪神精工が内容を確認し、追加で必要な情報や加工方法をご案内します。