大型ウォーム歯車のキー溝加工|φ860mm・公差±0.01mmのワイヤーカット

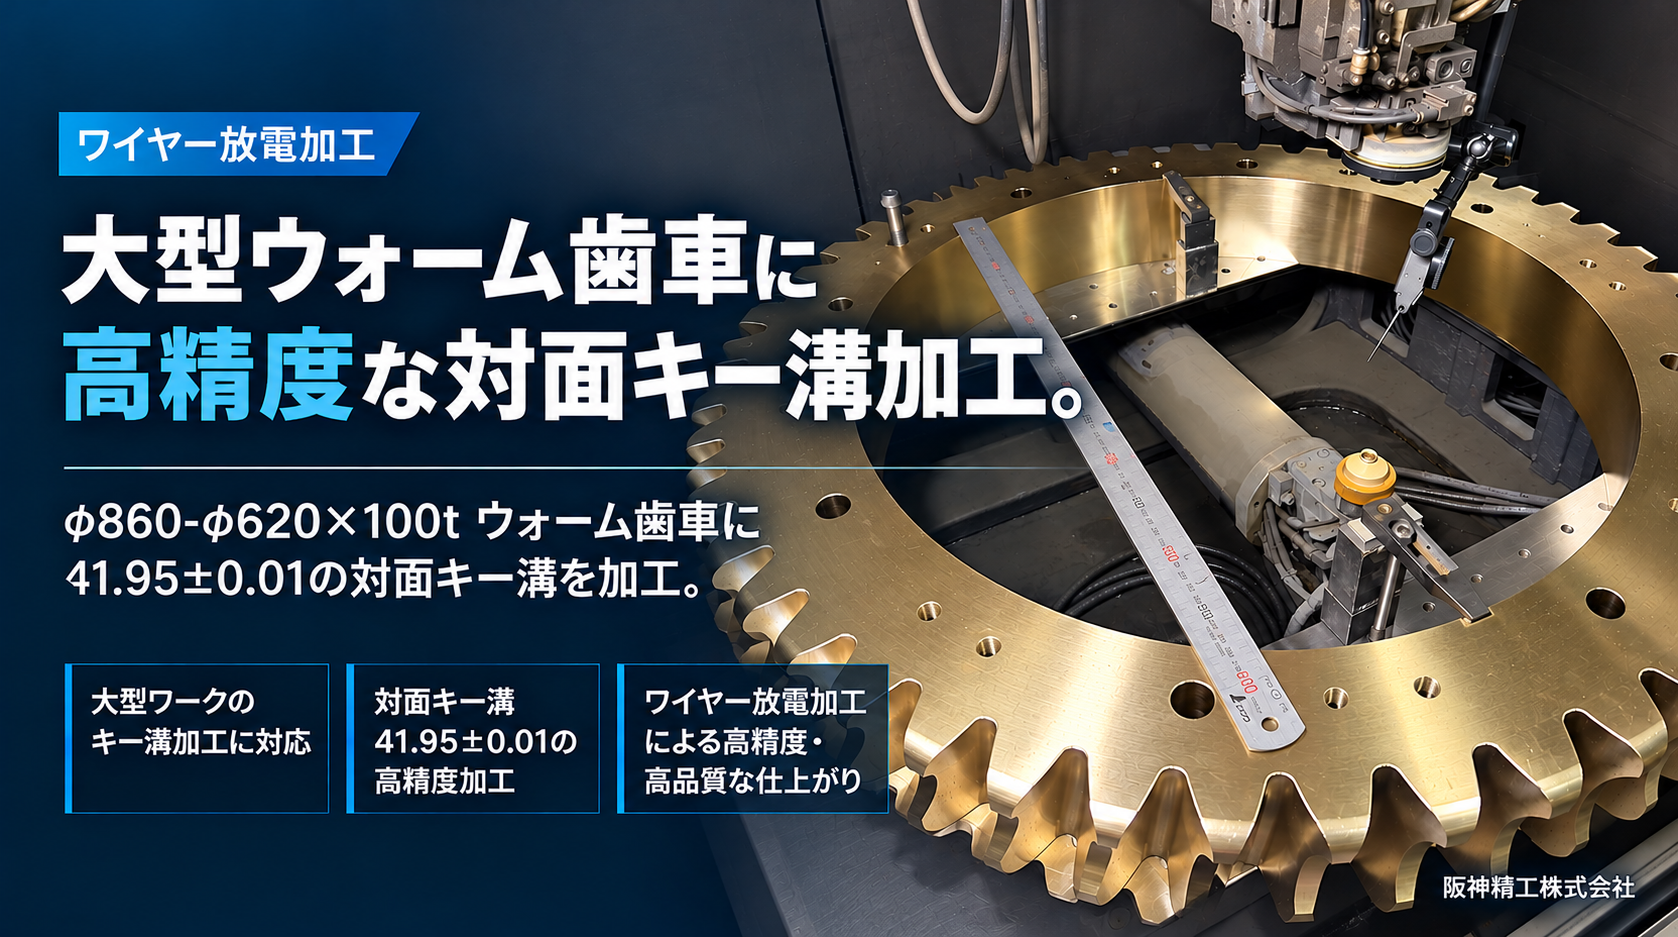
大型歯車のキー溝加工では、溝の寸法精度だけでなく、加工位置の決定やワークの固定方法が重要になります。
今回ご紹介するのは、外径φ860mm・内径φ620mm・板厚100mmの大型ウォーム歯車に、ワイヤーカット放電加工で対面キー溝を加工した事例です。
キー溝の指定寸法は41.95±0.01mm。さらに、回転方向の位置も決められているため、単に指定寸法の溝を加工するだけでは成立しません。
特に難しかったのが、大型ウォーム歯車のわずかな回転調整です。
外径860mmという大きなワークを、指定された位置に合わせて微細に回転させることは容易ではありません。
また、位置決めや固定の際に、すでに加工されている歯面や製品表面に傷を付けない配慮も必要になります。
「大きな部品を、正しい位置に、正しい寸法で、傷を付けずに加工する」。
今回の加工では、この4つを意識した段取りと精度管理が重要となりました。
加工概要|外径φ860mmの大型ウォーム歯車に対面キー溝加工
今回の加工対象は、外径860mm、内径620mm、板厚100mmの大型ウォーム歯車です。
中心の軸穴部分に対し、ワイヤーカット放電加工によって対面キー溝を形成しました。
加工仕様
| 項目 | 内容 |
|---|---|
| 加工対象 | 大型ウォーム歯車 |
| 外径 | φ860mm |
| 内径 | φ620mm |
| 板厚 | 100mm |
| 加工方法 | ワイヤーカット放電加工 |
| 加工箇所 | 軸穴の対面キー溝 |
| 指定寸法 | 41.95±0.01mm |
| 重要な加工条件 | 回転方向の位置決め・寸法管理・製品表面の保護 |
今回の加工で特徴的なのは、歯車の大きさに加え、キー溝の加工位置が回転方向にも指定されていることです。
キー溝は、軸と歯車の回転方向の位置関係やトルク伝達に関わる重要な部分です。
そのため、溝自体の寸法だけでなく、図面で指定された位置に加工する必要があります。
難しかった点|大型ウォーム歯車ならではの3つの課題
① φ860mmの大型ワークを微細に回転させる難しさ
今回、特に難しかったのが、大型ウォーム歯車の回転方向の位置合わせです。
小さな部品であれば、ワークをわずかに回転させて位置を調整することも比較的容易です。
しかし、外径860mmの大型歯車では、ワークの大きさや重量、接触部分の摩擦などが影響し、思いどおりに微小な角度だけ回転させることが難しくなります。
少し動かしたつもりでも目標位置を通り過ぎてしまったり、調整するために力を加えても、ワークが思うように動かなかったりすることがあります。
さらに、位置を合わせた後の固定作業でも、ワークの姿勢や位置が変化しないよう注意が必要です。
大型ワークでは、わずかな位置調整そのものが難しい段取り作業となります。
今回は、キー溝の加工精度だけでなく、加工を開始する前の回転方向の位置決めが大きな課題となりました。
② 対面寸法41.95±0.01mmという厳しい寸法管理
今回のキー溝には、41.95±0.01mmという寸法公差が指定されています。
許容される寸法範囲は41.94mm〜41.96mmです。
ワイヤーカット放電加工は、細いワイヤー電極と工作物の間で発生する放電を利用して金属を除去する加工方法です。
切削工具による機械的な切削力がほとんど生じないため、精密な輪郭やキー溝の加工にも活用できます。
一方で、実際の加工寸法には放電ギャップやワイヤーの挙動、加工条件などが影響します。
特に今回のような高精度なキー溝加工では、図面上の寸法に加えて、実際の加工幅や仕上がりを考慮することが重要です。
また、回転方向の位置決めと溝の寸法精度は、それぞれ別の管理項目です。
キー溝の位置を正しく合わせたうえで、要求寸法に仕上げること。
この両方を成立させる必要がありました。
③ 大型歯車の歯面・製品表面に傷を付けない段取り
今回の加工では、製品の傷防止にも注意を払いました。
大型ウォーム歯車を加工機に設置する際には、ワークの重量や大きさだけでなく、どの部分を支え、どこを固定するかが重要になります。
特に歯車の歯面や仕上がった表面は、不要な接触や擦れによって傷が発生する可能性があります。
さらに、今回のように回転方向の微調整が必要な場合、位置決めのためにワークを動かす工程そのものが傷のリスクにつながります。
寸法精度だけを優先し、製品に傷を付けてしまっては意味がありません。
そのため、加工する箇所だけでなく、加工しない箇所の状態を守ることも重要な課題でした。
技術的に工夫した点|大型部品を高精度に加工するための段取り
① 回転方向の位置決めを重視した慎重な調整
今回の加工で特に重視したのが、キー溝を加工する前の位置決めです。
大型歯車では、わずかな回転方向の調整にも注意が必要です。
大きなワークを一度に動かして位置を合わせようとすると、目標位置を通り過ぎたり、再調整が必要になったりする場合があります。
そこで、図面で指定された回転方向の位置関係を確認しながら、慎重に位置合わせを進めることを重視しました。
また、加工前の位置決めだけでなく、固定した状態でワークの位置が維持されているかも重要になります。
大型部品の精密加工では、機械による加工精度と同じくらい、加工前の段取り精度が重要です。
今回の加工は、そのことを実感する事例となりました。
② 寸法精度と加工位置を分けて考える
キー溝加工では、指定された寸法に仕上げることと、図面上の正しい位置に加工することの両方が必要です。
今回のように回転方向が決められている場合、キー溝の寸法が公差内であっても、加工位置がずれていれば要求仕様を満たせない可能性があります。
そのため、加工位置の確認と、41.95±0.01mmの寸法管理をそれぞれ重要な要素として考えました。
ワイヤーカット放電加工では、ワイヤー電極の経路と放電による除去量を考慮しながら加工を進めます。
特に厳しい寸法公差が求められる部分では、仕上げ加工の条件や測定方法を含めた検討が重要になります。
③ ワークを傷つけない保持・位置調整への配慮
大型部品の加工では、ワークを確実に固定する必要がある一方、固定や位置調整によって製品表面に傷を付けないことも重要です。
今回の加工でも、加工対象となるキー溝だけでなく、歯面や外周などの非加工部分への接触に注意しました。
特に回転方向の位置を調整する際には、不要な擦れや接触が発生しないよう配慮することが大切です。
また、大型部品では固定状態が不安定になると、加工中の位置や姿勢に影響する可能性があります。
そのため、製品表面の保護と、加工中に位置が変わらない安定した保持を両立させることが重要なポイントとなりました。
④ 大型ワークだからこそ重要な加工前の確認
小型部品であれば容易に修正できる段取りも、大型部品では位置の調整や再設置に手間がかかる場合があります。
今回のような高精度キー溝加工では、加工を開始する前に、ワークの向き、位置、保持状態、図面との整合を確認することが重要です。
また、すでに加工されている歯車に追加工する場合、既存の形状や表面を傷つけないように進めなければなりません。
加工そのものだけでなく、事前準備から位置決め、加工後の状態確認までを含めた工程全体への配慮が、今回の加工における重要な要素です。
阪神精工株式会社が対応できること
阪神精工株式会社では、ワイヤーカット放電加工を中心に、大型部品や高精度が求められる金属加工に取り組んでいます。
今回のような大型ウォーム歯車では、単に設備にワークを設置できるかだけでなく、加工位置の決定、固定方法、寸法公差、製品表面の保護などを総合的に検討する必要があります。
以下のような加工をご検討の際は、ぜひご相談ください。
- 大型歯車・ウォーム歯車のキー溝加工
- 内径の対面キー溝加工
- 回転方向の位置指定がある精密加工
- 厳しい寸法公差が求められるワイヤーカット
- 大径・厚物部品への追加工
- 傷を避けたい仕上げ済み部品への加工
- 単品・試作・小ロットの精密金属加工
大型部品では、外径だけでなく、ワークの重量や形状、加工箇所、保持方法によって対応可否が変わります。
図面やワークの状態を確認しながら、適切な加工方法を検討いたします。
まとめ|大型歯車の精密加工は、段取りと位置決めが重要
今回ご紹介したのは、外径φ860mm・内径φ620mm・板厚100mmの大型ウォーム歯車に対する対面キー溝加工です。
指定寸法41.95±0.01mmという精度要求に加え、回転方向の位置決めが必要となる加工でした。
特に難しかったのが、大型ワークを微細に回転させながら、図面で指定された位置へ合わせることです。
さらに、位置調整や固定の際には、歯面や製品表面に傷を付けない配慮も欠かせません。
大型部品の精密加工では、機械の加工性能だけでなく、ワークを正しい位置に設置し、傷を付けずに保持する段取り技術も重要です。
阪神精工株式会社では、加工寸法だけでなく、位置決めや製品の状態にも目を向け、一つひとつの加工に取り組んでいます。
大型歯車のキー溝加工や、高精度な位置決めが必要な金属部品の加工先をお探しの際は、ぜひ一度ご相談ください。
阪神精工株式会社
〒651-0072 兵庫県神戸市中央区脇浜町2丁目7番7号
TEL:078-251-5595