ピッチ0.17mmの微細溝加工|Φ0.15mmワイヤーによる精密加工

金属部品の微細化・高密度化が進む中、ワイヤー放電加工においても、より狭いピッチや薄肉形状への対応が求められています。
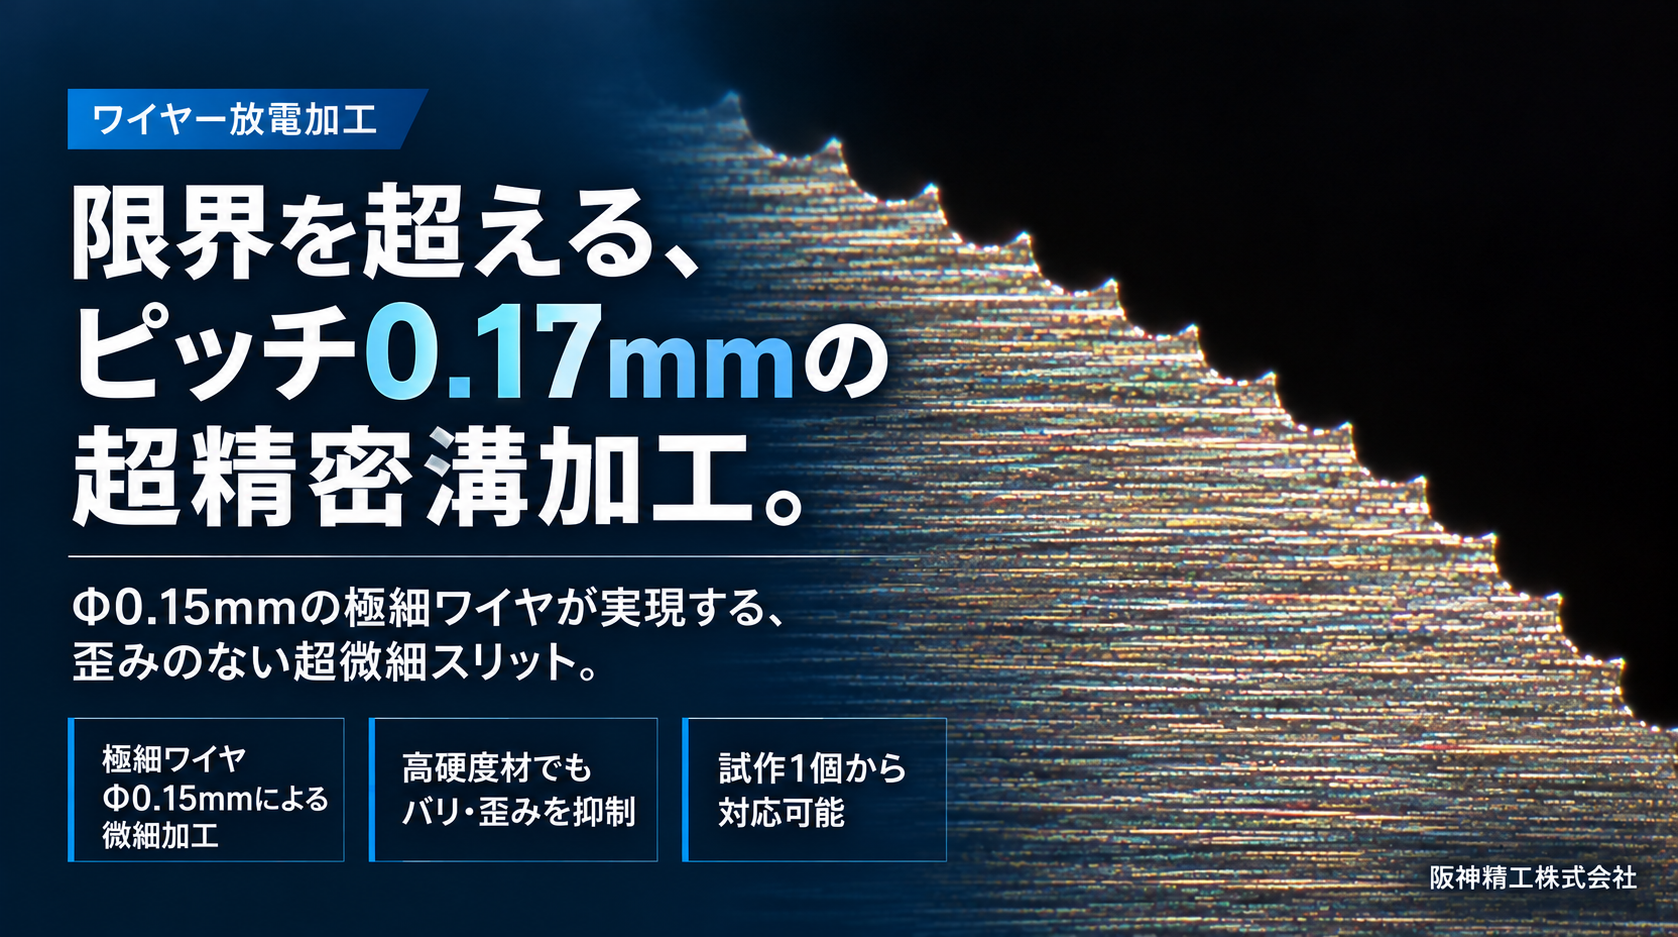
今回ご紹介するのは、Φ0.15mmのワイヤー電極を使用し、ピッチ0.17mmの連続した微細溝を加工する事例です。
ワイヤー径0.15mmに対して、隣り合う溝の中心間隔はわずか0.17mm。その差は0.02mm(20μm)しかありません。
実際のワイヤー放電加工では、放電ギャップによってワイヤー径よりも広い範囲が除去されるため、溝と溝の間に残る金属部分(残肉)は、計算上さらに薄くなります。
このような微細ピッチの加工では、単に溝を形成するだけでなく、極薄の壁を残しながら連続した形状を維持することが重要になります。
阪神精工株式会社では、ワイヤー放電加工の特性を踏まえ、放電条件、加工液の圧力、加工順序などを考慮した微細形状加工に取り組んでいます。
本記事では、ピッチ0.17mmの微細溝加工における技術的な難しさと、その対策についてご紹介します。
加工概要|Φ0.15mmワイヤーでピッチ0.17mmの連続溝加工
今回の加工対象は、非常に狭い間隔で複数の溝が配置された微細形状部品です。
加工方法にはワイヤー放電加工を採用しました。
使用したワイヤー電極の直径はΦ0.15mm、溝の中心間ピッチは0.17mmです。
この条件では、ワイヤー径とピッチの差がわずか20μmとなり、実際の加工溝幅によっては、隣接する溝との間にほとんど材料が残らない可能性があります。
加工にあたって重要となるのは、次の要素です。
- 実際の加工溝幅と残肉寸法の関係
- 極薄部分の変形や損傷への配慮
- 放電エネルギーと仕上げ加工代の調整
- 加工液の噴流による影響
- 連続溝加工における加工順序とピッチ精度
特に、溝を一本ずつ加工する過程で、隣接する薄肉部分への影響をいかに抑えるかが重要な課題となります。
難しかった点|微細ピッチ加工における3つの課題
① わずかな残肉を維持することの難しさ
今回の加工で大きな課題となるのが、溝と溝の間に残る極めて薄い金属部分です。
ピッチ0.17mmに対してワイヤー径は0.15mm。
両者の差はわずか0.02mmですが、実際にはワイヤーの周囲に放電ギャップが存在するため、加工溝幅はワイヤー径より大きくなります。
そのため、実際の残肉幅は加工条件によって変化し、20μmよりもさらに小さくなる可能性があります。
このような薄肉形状では、放電による局所的な熱や加工液の流れ、残留応力の変化などが、形状に影響することがあります。
特に、隣接する溝を加工する際には、すでに形成された薄い壁への影響も考慮しなければなりません。
溝を加工すること以上に、溝と溝の間に残す部分をどう維持するか。
それが今回の微細加工における重要な課題です。
② 放電による熱影響と薄肉部分の変形
ワイヤー放電加工は、ワイヤー電極と工作物の間で発生する放電によって金属を除去する加工方法です。
切削工具による機械的な切削力が生じない一方、放電による局所的な熱の影響は考慮する必要があります。
特に薄肉形状では、周囲の材料が除去されることで剛性が低下し、熱や残留応力の影響によって変形する可能性があります。
連続した微細溝を加工する場合には、加工が進むにつれて工作物の形状や剛性も変化していきます。
そのため、薄肉部分の変形を抑えながら、各溝の位置関係を安定させることが課題となります。
③ 加工液の噴流とワイヤーの安定性
ワイヤー放電加工では、加工によって発生した微細な加工くずを排出するため、加工液を使用します。
加工液の流れが不足すると、加工くずが滞留して放電状態が不安定になる可能性があります。
一方、噴流圧が強すぎると、ワイヤーのたわみや振動に影響し、加工形状の精度を低下させる場合があります。
特に今回のような微細ピッチ加工では、加工液の流れが薄肉部分に与える影響にも注意が必要です。
加工くずを適切に排出しながら、ワイヤーと工作物の状態を安定させることが重要となります。
技術的に工夫した点|微細な壁を残すための加工アプローチ
① 放電エネルギーと加工代の調整
微細ピッチ加工では、通常の輪郭加工と同じ条件をそのまま使用できるとは限りません。
特に今回のようにワイヤー径とピッチが近い場合、実際の加工溝幅が残肉寸法を大きく左右します。
そのため、放電エネルギーや加工代の設定を慎重に検討する必要があります。
荒加工で必要以上に材料を除去すると、その後の仕上げ加工によって残肉がさらに減少する可能性があります。
仕上げ加工を複数回行う場合にも、加工面の状態と最終的な溝幅の両方を考慮し、適切な条件を設定することが重要です。
微細な壁を残すためには、どれだけ削るかだけでなく、どれだけ材料を残すかという視点が欠かせません。
② 加工液圧の調整による薄肉部分への配慮
今回の加工では、加工液の噴流圧とワイヤーの安定性の関係にも着目しました。
加工液の噴流は、加工くずの排出と安定した放電に重要な役割を果たします。
しかし、極薄の壁を形成する加工では、加工液の圧力が薄肉部分やワイヤーの挙動に影響する可能性があります。
そのため、加工くずの排出状態を考慮しながら、過度な噴流を避けるよう条件を検討することが重要です。
単純に液圧を下げるのではなく、放電状態を安定させることと、薄肉部分への負荷を抑えることの両立を目指します。
③ 加工順序の工夫による変形への配慮
連続した溝を形成する際には、加工順序も重要な検討項目です。
隣り合う溝を順番に加工する方法では、加工が進むにつれて薄肉部分の状態やワーク全体の剛性が変化する場合があります。
そこで、加工箇所を一定の間隔で飛ばしながら進めるスキップパスなど、加工順序の工夫を検討します。
加工熱や応力変化の影響を考慮しながら工程を組み立てることで、加工中の変形リスクを抑えることを目指します。
ただし、適切な加工順序は材質や板厚、溝の長さ、保持状態によって異なるため、加工対象に応じた判断が必要です。
④ 微細ピッチに合わせた加工プログラムの検討
ピッチ0.17mmという狭い間隔では、加工溝の位置や幅のわずかな違いが、残肉寸法に影響します。
そのため、加工プログラムでは、ワイヤーの中心軌跡と実際の放電による加工幅の関係を考慮する必要があります。
また、連続した溝では、隣り合う溝の位置関係だけでなく、加工範囲全体でのピッチのばらつきにも配慮します。
加工条件とワイヤー経路を一体で検討することが、微細形状の再現性を高めるうえで重要です。
阪神精工株式会社が対応できること
阪神精工株式会社では、ワイヤー放電加工を中心とした金属精密加工に取り組んでいます。
今回のような微細ピッチの加工では、単に細いワイヤーを使用するだけでなく、加工溝幅、放電条件、薄肉部分の強度、加工順序などを総合的に検討する必要があります。
こうした加工上の課題を踏まえ、以下のようなご相談にも対応可否を検討いたします。
- 微細な連続溝・スリットの加工
- 薄肉部分を残す精密加工
- 微細ピッチ形状のワイヤー放電加工
- 櫛歯状・多溝形状の部品加工
- 複雑な輪郭を持つ精密金属部品
- 一般的な加工方法では対応が難しい微細形状
材質、板厚、溝幅、ピッチ、公差、必要な残肉寸法などを確認しながら、加工方法を検討いたします。
また、医療機器、半導体関連、電子部品、精密機器などで使用される微細形状についても、図面や仕様に基づいて加工可否をご相談いただけます。
まとめ|微細加工は「削る技術」と「残す技術」
今回ご紹介したのは、Φ0.15mmのワイヤーを使用した、ピッチ0.17mmの連続溝加工です。
ワイヤー径とピッチの差がわずか20μmという条件では、実際の加工溝幅を考慮すると、残せる材料はさらに限られます。
そのため、放電エネルギーの設定、加工液圧の調整、加工順序の検討など、複数の要素を考慮する必要があります。
精密加工では、狙った形状を削り出す技術だけでなく、残すべき微細な形状を維持する技術も重要です。
阪神精工株式会社では、加工の難しさを一つひとつ検討しながら、微細形状や複雑形状の金属精密加工に取り組んでいます。
微細スリット、薄肉形状、狭ピッチ加工などでお困りの際は、阪神精工株式会社までお気軽にご相談ください。