止まり穴タップの深さ設計|下穴・有効ねじ・底付きの実務

Q. 止まり穴のタップ下穴は、有効ねじ深さより何mm深くすればよいですか?
A. 一律の数値では決められません。タップの食付き部、突出しセンタ、加工のばらつき、穴底の余裕を積み上げ、ドリル先端から裏面までの残り肉厚も確認します。「有効ねじ深さ+5〜6P」は条件を限定した初期検討の目安であり、すべての止まり穴に使える設計式ではありません。Pはねじのピッチです。
「図面どおりにタップを加工したのに、ボルトが最後まで入らない」「締付けトルクは上がったのに、相手部品が密着しない」。こうした問題を検討するときは、穴の深さ、完全なねじ山がある範囲、実際にボルトがかみ合う長さを分けて確認する必要があります。
この記事では、設計・生産技術・購買担当者に向けて、止まり穴タップの深さ計算、工具選定、図面指示、公差の積み上げ、検査方法を解説します。数値例は考え方を示すための仮定条件であり、阪神精工の個別加工実績や加工保証値ではありません。
先に押さえたい3つのポイント
- ねじの深さと下穴の深さを分け、どこからどこまでの寸法かを明確にする。
- ねじ山を作れる深さ、工具が入れる深さ、裏面に抜けない深さを同時に満たす。
- ボルトの底付き防止と、強度に必要なかみ合い長さの確保を両方確認する。
1. 加工概要|止まり穴タップで管理する3つの深さ
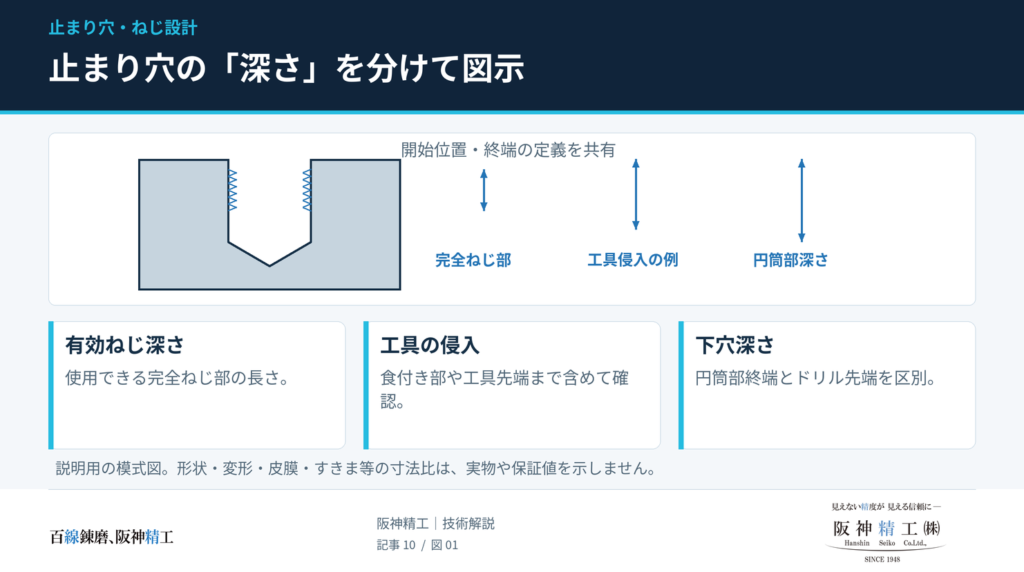
切削タップによる止まり穴加工は、一般に下穴を開け、その内壁にねじ山を形成する加工です。タップ先端には徐々に切り込む食付き部があるため、先端が到達した位置まで完全なねじ山ができるわけではありません。さらに、工具によっては食付き部より先に突出しセンタがあります。
以下では、仕上がり後のワーク上面を深さゼロとし、穴の奥方向を正とします。記号はこの記事の説明用です。
| 管理する寸法 | この記事での定義 | 設計・加工上の役割 |
|---|---|---|
| 完全ねじ部終端の深さ Hf | 上面から、完全なめねじが得られる範囲の最深位置まで | ねじ深さの要求を具体化する。入口側の欠けた山は別途考慮 |
| タップ先端到達深さ Zt | 突出しセンタを含むタップの最先端が到達する位置 | 工具長補正・加工ストローク・底付きの確認に使う |
| 下穴円筒部深さ Hc | 上面から、指定した下穴径の円筒部分が終わる位置まで | タップ加工に使える穴の深さとして管理する |
これとは別に、ドリル先端の最深位置をHtipとします。円すい状の先端があるドリルでは、HtipはHcより深くなります。加工機の工具長を先端基準で測っている場合、指令値と図面の円筒部深さをそのまま同じ数値にしてはいけません。
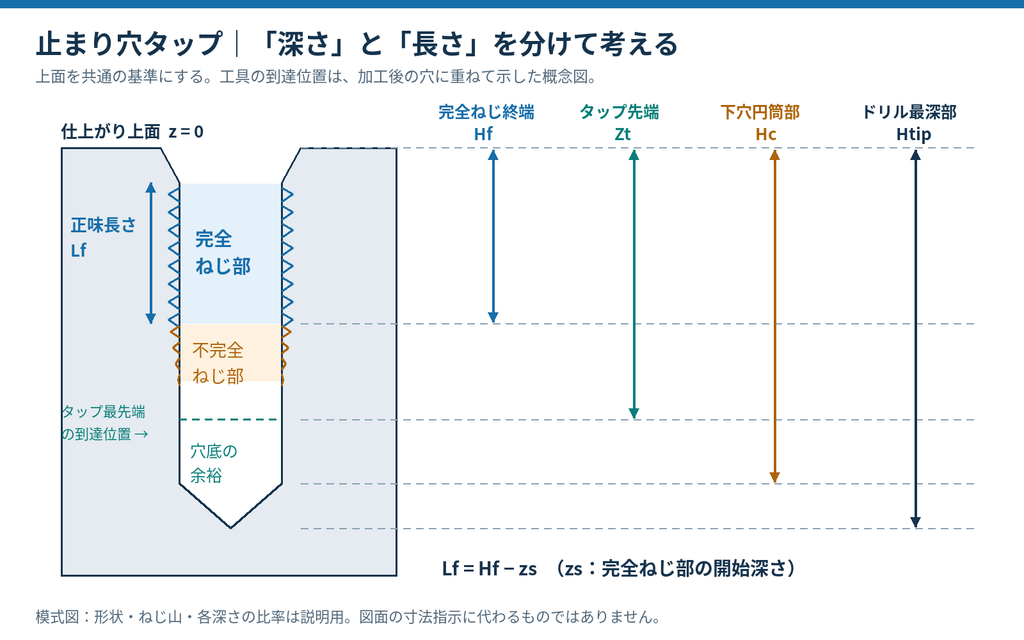
「深さ15mm」と「完全なねじが15mmある」は同じではない
入口面取りや座ぐりによって、最初の完全ねじ山が上面より奥から始まることがあります。その開始位置をzsとすると、完全ねじ部の正味長さLfは、次の関係になります。
Lf = Hf − zs
たとえばHf=15mm、zs=1mmなら、完全ねじ部の正味長さは14mmです。ここにボルト先端の不完全ねじや実際のねじ込み量が加わるため、Hf、Lf、実かみ合い長さLeを同じものとして扱わないことが重要です。Bossardの締結技術資料も、面取りやねじ端部による有効なかみ合いの減少に注意を促しています。[11]
2. 深さ設計で難しい点|ねじ深さ・工具の逃げ・残り肉厚の両立
下穴を深くすれば、タップ先端の逃げは取りやすくなります。一方で、裏面の肉厚が減り、貫通や他の穴との干渉を招く場合があります。薄い部品では、単純に「余裕を多めに取る」だけでは解決できません。
| 満たすべき条件 | 不足したときの問題 | 確認する寸法・情報 |
|---|---|---|
| 必要な完全ねじ部を加工できる | かみ合い不足、ボルトやゲージの途中停止 | 食付き長さ、突出しセンタ、入口面取り、ねじ深さ公差 |
| 工具先端と穴底の間に余裕がある | 工具の底付き、切りくずのかみ込み、折損 | 実際の到達深さ、下穴最小深さ、切りくず排出状態 |
| 必要な残り肉厚を確保する | 裏面への突き抜け、隣接穴との干渉、局部強度の不足 | 板厚最小値、ドリル先端最深位置、裏面形状 |
この3条件を同時に満たす寸法範囲がなければ、工具変更だけでなく、ねじ寸法・部品厚さ・締結構造の見直しが必要です。
3. 下穴深さの計算|「食付き山数×ピッチ」だけでは足りない
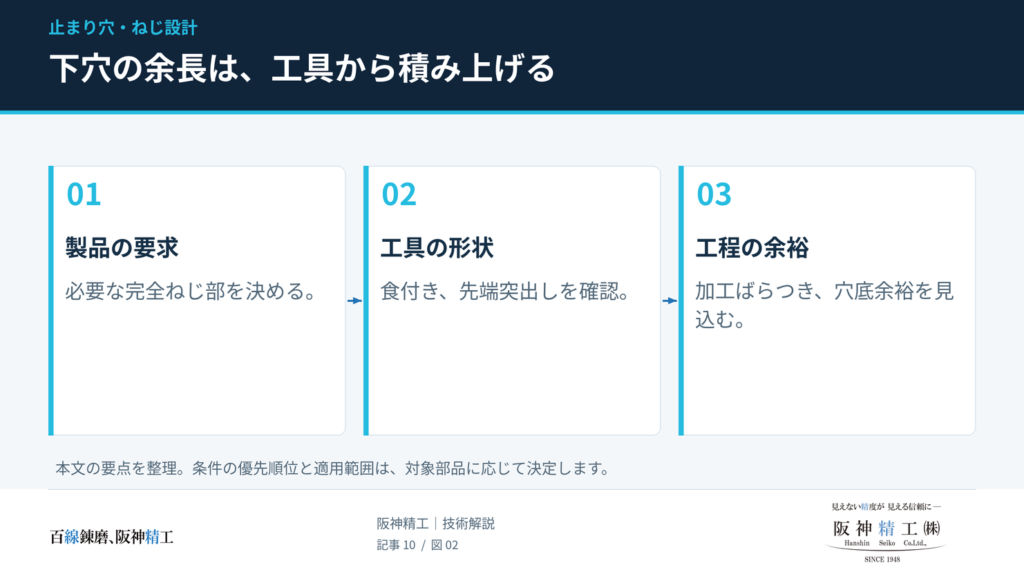
まず、タップの最先端から完全ねじを作る刃までの距離を確認する
食付き山数をn、ピッチをP、突出しセンタ長さをbとすると、タップ先端から完全ねじを形成する位置までの軸方向距離aは、概算で次のように表せます。
a ≈ nP + b
実際には工具の先端形状、食付き長さの許容差、再研削の状態なども関係します。カタログの山数だけで最小余裕を決めず、使用工具の仕様を確認します。OSGは、有効ねじ長さに食付き部と突出しセンタを加え、さらに1ピッチ程度の余裕を加える計算例を示しています。この1Pはメーカーが示す目安であり、どの加工にも通用する保証値ではありません。
工具の到達位置と、穴底の逃げを別々に計算する
この記事では、必要な終端深さをHf,req、ねじ深さを確保するために追加する加工余裕をΔt、タップ最先端と下穴円筒部終端の間に残す余裕をcbとして整理します。
タップ到達深さの設定目安:Zt,set = Hf,req + a + Δt
下穴円筒部深さの目安:Hc ≥ Zt,set + cb
この整理は、タップ最先端を円筒部の終端より上に収める、干渉確認のための保守的なモデルです。先端をドリルの円すい部に入れて余長を短縮する場合は、タップと下穴の輪郭全体で干渉を確認する必要があり、この単純式だけでは判定できません。
切りくずの排出が悪い条件では、余長を増やすだけで解決するとは限りません。工具形状、被削材、油剤供給、加工条件と併せて判断します。また、メーカーが示す「下穴深さ」がドリル先端を含む値か、円筒部だけの値かを確認し、同じ基準にそろえて比較してください。
公差が厳しい部品は、最大値・最小値で成立を確認する
Zt,min − amax ≥ Hf,req
Hc,min − Zt,max ≥ cmin
tmin − Htip,max ≥ wreq
上から順に、必要なねじ深さ、工具先端の最小余裕、裏面の必要肉厚を確認しています。tは部品厚さ、wreqは設計上必要な残り肉厚です。min・maxには工具長補正、基準面位置、機械動作、工具形状、加工深さのばらつきなど、対象工程で考慮すべき範囲を反映します。これは寸法関係から組み立てた確認式であり、特定の規格が定める一律の公差値ではありません。
4. M10の計算例|下穴23mmが成立する条件を分解する
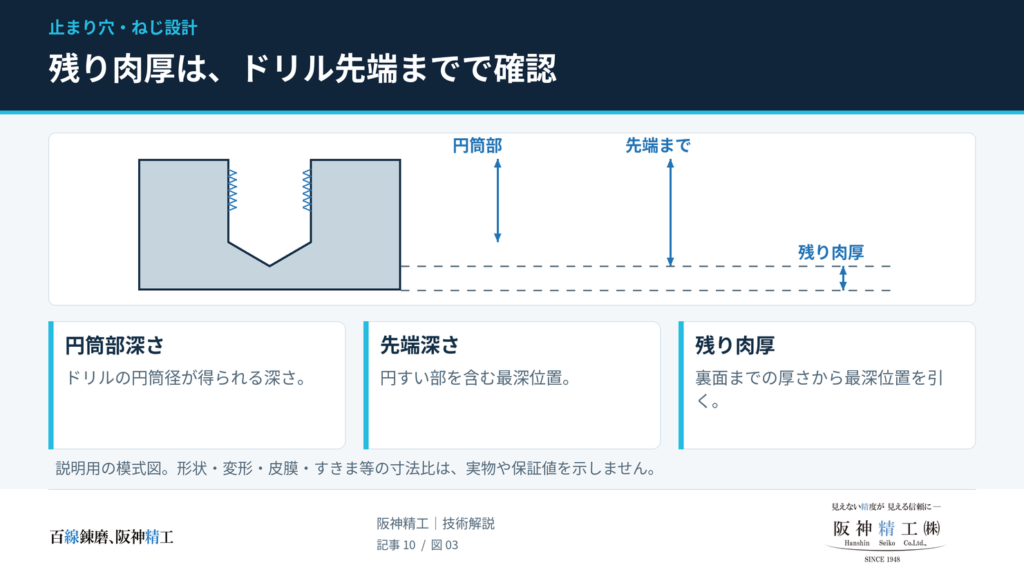
次の条件を仮定します。ここでの「15mm」は上面から完全ねじ部終端までの要求深さであり、入口面取りを除いた正味のねじ長さ15mmを意味しません。
| 項目 | 仮定した値 |
|---|---|
| ねじ | M10×1.5(P=1.5mm) |
| 必要な完全ねじ部終端深さ Hf,req | 15.00mm |
| 食付き部 | 2.5P=3.75mm |
| 突出しセンタ b | 0mmと仮定 |
| 追加する加工余裕 Δt | 1P=1.50mmと仮定 |
| 下穴円筒部深さ Hc | 23.00mmを検討 |
タップ先端到達深さの設定目安は、15.00+3.75+1.50=20.25mmです。したがって、下穴円筒部終端との間に残る公称上の余裕は、23.00−20.25=2.75mmとなります。
ここまでは公称寸法の計算です。実際の適否は、必要な最小余裕と、工具・加工の最大最小条件を比較して決めます。「M10で有効深さ15mmなら下穴23mm」と条件を外して転用しないことが大切です。
下穴18mmなら、必ず有効深さ14mmになるのか
そうとはいえません。同じ単純モデルで、突出しセンタも余裕もないと仮定しても、円筒部内に先端を収めるときの完全ねじ部終端の上限は18.00−3.75=14.25mmです。実際には余裕を残す必要があり、さらに浅くなります。一方、円すい部に先端が入る形状なら結果は変わります。
したがって、下穴18mmだけを根拠に「必ず衝突する」「必ず14mmまで加工できる」とは判断できません。まず実際の工具形状と到達位置を確認します。
5. ドリル先端角と残り肉厚|円筒部深さだけで貫通を判定しない
直径d0、先端角θの理想的な円すい形状では、円筒部終端から先端までの高さhは、幾何学的に次の式で求められます。
h = d0 ÷ {2 tan(θ/2)}
Htip = Hc + h
| 先端角θ | 円すい高さhの概算 | 設計上の意味 |
|---|---|---|
| 118° | 約0.300×d0 | 円筒部より、穴径の約3割分だけ先端が深い |
| 130° | 約0.233×d0 | 同じ穴径なら118°より先端高さが短い |
| 140° | 約0.182×d0 | 先端高さはさらに短いが、工具仕様を優先する |
| 180°の理想平底 | 0 | 実工具のコーナ形状・先端形状は別途確認する |
上表は理想円すいの計算値です。実際のドリルではシンニングや先端の形状が異なるため、薄肉部では工具図面や加工結果を確認します。118°で約0.3d0とする概算は、OSGの下穴深さの解説でも使われています。[2]
M10の例で下穴径を説明用にφ8.5mm、先端角を118°と仮定すると、hは約2.55mmです。円筒部23mmなら先端最深位置は約25.55mmになります。板厚26mmなら、公称上の残り肉厚は約0.45mmしかありません。この肉厚が使用条件に対して十分かどうかは、別途評価が必要です。
6. タップの種類と余長|短い食付きにも代償がある
| 工具 | 食付き長さの例 | 切りくず・加工の特徴 | 止まり穴での判断 |
|---|---|---|---|
| スパイラルタップ | 2.5P、1.5P、1Pなど | ねじれ溝で切りくずを入口側へ導く | 有力な選択肢。短食付きほど切刃への負荷集中を考慮 |
| ポイントタップ | 5Pなど | 切りくずを工具進行方向へ送る | 基本用途は通り穴。止まり穴に流用せず、適用をメーカー確認 |
| ハンドタップ | 9P・5P・1.5Pの組合せ例 | 溝内の切りくず処理が必要 | 「上げタップなら逃げ不要」ではない。工具の呼称より仕様を確認 |
| 盛上げタップ | 品番・用途によって異なる | 塑性変形で成形し、ねじ成形による切りくずを出さない | 被削材の適性、下穴径管理、潤滑、加工負荷を確認 |
食付き長さは代表的な製品例です。工具名称だけで山数は決まりません。OSGは短食付きの耐久面の注意を示し、YAMAWAは突出しセンタと切削を担う食付き部を区別して説明しています。先端を短くする場合も、切刃を安易に削り落とすのではなく、用途に合った工具を選定します。
盛上げタップは切りくず排出の面で利点がありますが、「アルミ・軟鋼・SUSなら常に最適」とはいえません。下穴が小さすぎると加工負荷が増え、大きすぎると必要なねじ山を形成しにくくなります。切削タップ用の下穴径を流用せず、対象材と工具に対応した寸法範囲を確認してください。
7. 板厚12mmにM8・ねじ深さ8mmを設ける場合
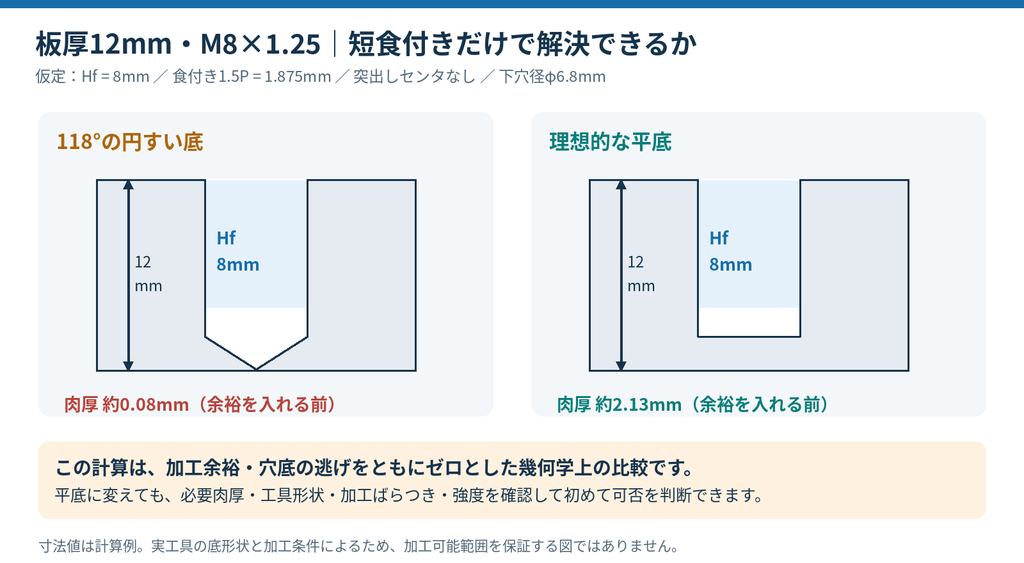
ここでは、板厚12mm、M8×1.25、必要な完全ねじ部終端深さ8mm、下穴径φ6.8mmを説明用の条件とします。強度に必要な正味かみ合い長さは、別途検討する前提です。
118°のドリル先端高さは約2.04mmです。突出しセンタなし・食付き1.5Pのタップでも、食付き長さは1.875mmあります。加工余裕と穴底の逃げをともにゼロとする理想計算で、必要なドリル先端深さは8+1.875+2.04=約11.92mm。残り肉厚は約0.08mmしかなく、実用上の余裕を入れる前から成立が厳しい条件です。
仮にタップ加工余裕を1P追加すると、ドリル先端深さは約13.17mmとなり、12mmの板厚を超えます。短食付きタップに替えるだけでは、この条件は解決しません。
| 見直し案 | 得られる効果 | 残る確認事項 |
|---|---|---|
| 平底に近い下穴+短食付きタップ | ドリル先端の円すい高さを小さくできる | 実際の底形状、必要肉厚、切りくず、工具寿命、深さばらつき |
| スレッドミル | 工具によっては底側の必要余長を抑えられる | 工具先端形状、進入・退避軌跡、機械機能、加工時間 |
| 板厚・ボス高さを増やす | 必要ねじ長さと加工余裕を両立しやすい | 重量、外形、相手部品との干渉、材料費 |
| 貫通ねじ・別ナット構造に変更 | 底付き制約を緩和できる | 気密、外観、裏側の工具スペース、入口・出口の不完全山 |
| ねじ径・本数・配置を再検討 | 一つのねじ穴に求める条件を変えられる | 締結強度、荷重分担、剛性、縁距離、組立性の再評価 |
インサートは、深さ不足の万能な解決策ではない
ワイヤーインサートは、母材のめねじ補強や繰り返し着脱への対応で検討できる部品です。しかし、インサート自体の長さに加え、専用タップの食付き部や挿入位置などの条件があります。製品供給元のE-サート施工資料も、止まり穴には呼び長さを超える下穴深さを求めています。「浅いからインサートを入れればよい」とは判断できません。
圧入ナットも、対応板厚・母材硬さ・取付穴・裏側のスペースなどが別途必要です。密閉性を維持したまま取り付けられるかを含め、締結構造として選定します。
8. 締結強度の設計|必要なかみ合い長さを1D・2Dで固定しない
「鋼なら1D、アルミなら2D」という呼び径Dの倍率は、初期検討の入口にはなります。しかし、材質名だけでは必要な長さは決まりません。ボルト強度、めねじ材の強度・状態、ねじ寸法、荷重条件が違えば、同じM8でも必要条件は変わります。Bossardの計算資料も、ボルトとめねじ材の強度、ねじ山のせん断耐力、有効かみ合い長さを組み合わせて扱っています。
| 確認する項目 | 長さ選定への影響 |
|---|---|
| ボルトの強度区分と最大軸力 | 高強度ボルトほど、めねじ側に高い負荷を与え得る |
| めねじ材の材質・調質・温度 | 同じアルミ、同じ鋼でもねじ山の耐力は同一ではない |
| ねじ径・ピッチ・寸法公差 | ねじ山のかみ合い形状やせん断面積に関係する |
| 入口面取り・座ぐり・ボルト先端 | 強度に寄与する完全山の重なりを減らす |
| 締付けばらつき・繰返し荷重・周囲形状 | 組立時の最大負荷、疲労、薄肉部の破損などを別に確認する |
せん断破壊の基本は「耐力と荷重の比較」
考え方としては、めねじ山のせん断耐力を、せん断抵抗面積Ashearとせん断強さτの積で評価します。ただし、ねじ山への荷重は均等ではなく、実際の計算ではねじ形状や変形の影響を扱う必要があります。
ねじ山のせん断耐力の基本関係:Fstrip ≈ Ashear × τ
※考え方を示す式。Ashearを単純に「π×呼び径×長さ」と置いて完成設計に用いない。
必要長さを確定する際は、適用可能な締結設計手順やメーカー計算資料を使い、使用条件に応じて試験で確認します。かみ合い長さは荷重を伝える容量に関係しますが、それだけで締付け軸力が決まるわけではありません。
9. ボルトの底付き防止|最短条件と最長条件の両方を見る
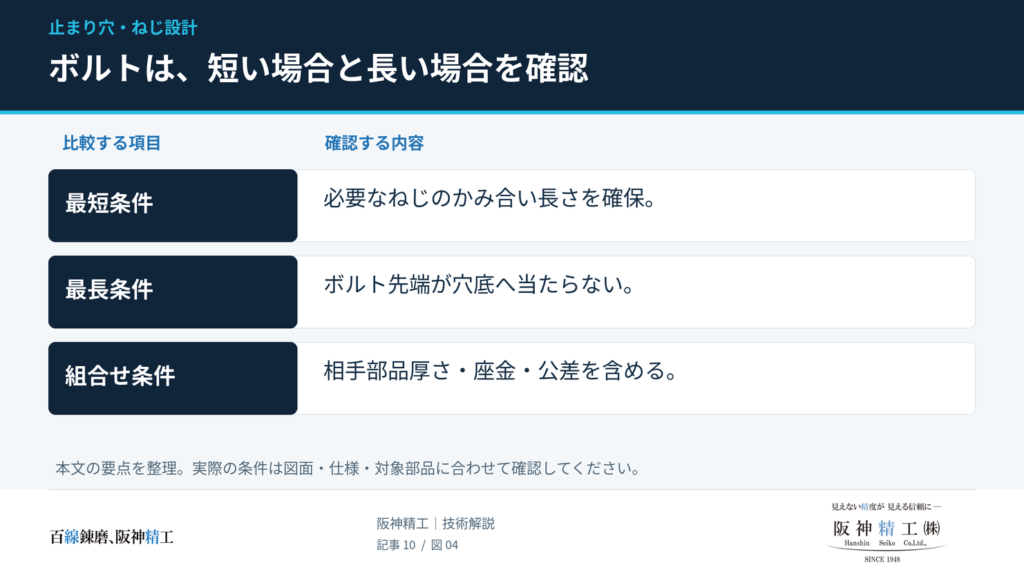
ボルトが穴底や不完全ねじ部に当たると、接合面を十分に押さえる前に回転抵抗が増える場合があります。トルクが上がったという事実だけで、必要な締結状態が得られたとは判断できません。
通常の座面基準のボルトについて、座面から先端までの長さをLb、締結後の座面からめねじ入口面までの距離をTとすると、穴への先端突き出し量qは次の関係です。皿ねじなど、呼び長さの基準が異なる部品は、実際の座面位置に換算します。
q = Lb − T
qmax = Lb,max − Tmin
qmin = Lb,min − Tmax
最も長く入る条件で底付きを避け、最も短く入る条件で必要なかみ合いを確保する、という二方向の確認が必要です。Tには相手部品、座金、座ぐり深さ、圧縮後のガスケット厚さなど、実際の組立状態を反映します。
完全なねじ山どうしが重なる範囲を計算する
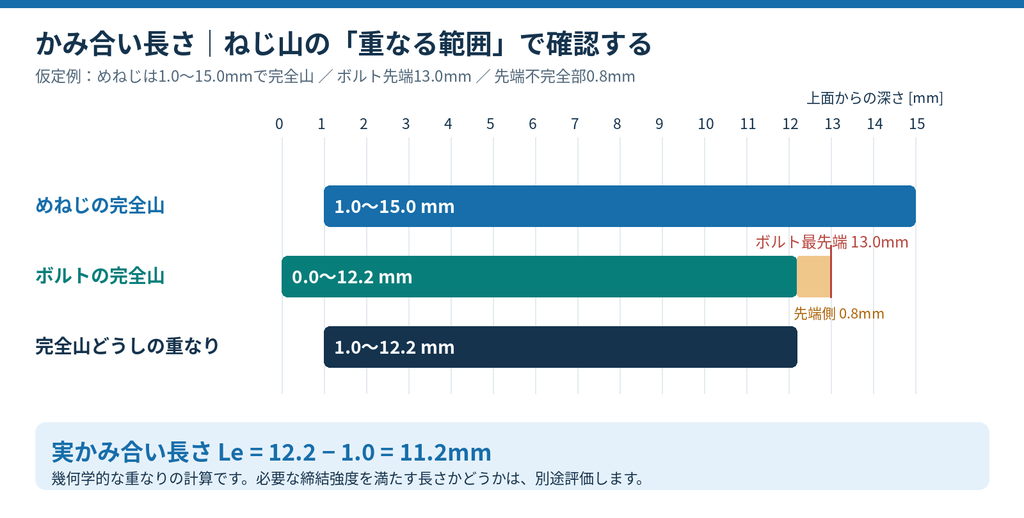
同じ深さ座標で、ボルトの完全ねじ部がある区間を[zb,start, zb,end]、めねじの完全ねじ部を[zs, Hf]とすると、両者の重なり長さは次の式で表せます。
Le = max{0, min(Hf, zb,end) − max(zs, zb,start)}
これは区間の重なりを求める幾何学式で、ねじ強度の計算式ではありません。半ねじボルトの軸部、先端面取り、不完全山がある場合も、単に先端突き出し量をかみ合い長さとみなさずに整理できます。
たとえばq=13.0mm、ボルト先端側の不完全な範囲を0.8mm、めねじの完全山開始をzs=1.0mmと仮定し、入口までボルトの完全ねじが続いているなら、先端側の完全山終端は12.2mmです。Hf=15mmの場合、重なりは12.2−1.0=11.2mmとなります。
入口から完全ねじ部終端までの深さを基準に、ボルト先端を1〜2P手前に止める考え方は初期検討には使えますが、寸法公差や必要かみ合い長さを省略できるものではありません。「1〜2P短くすれば100%防げる」という保証はできません。
10. 図面指示|製品の要求寸法と加工の手段を分ける
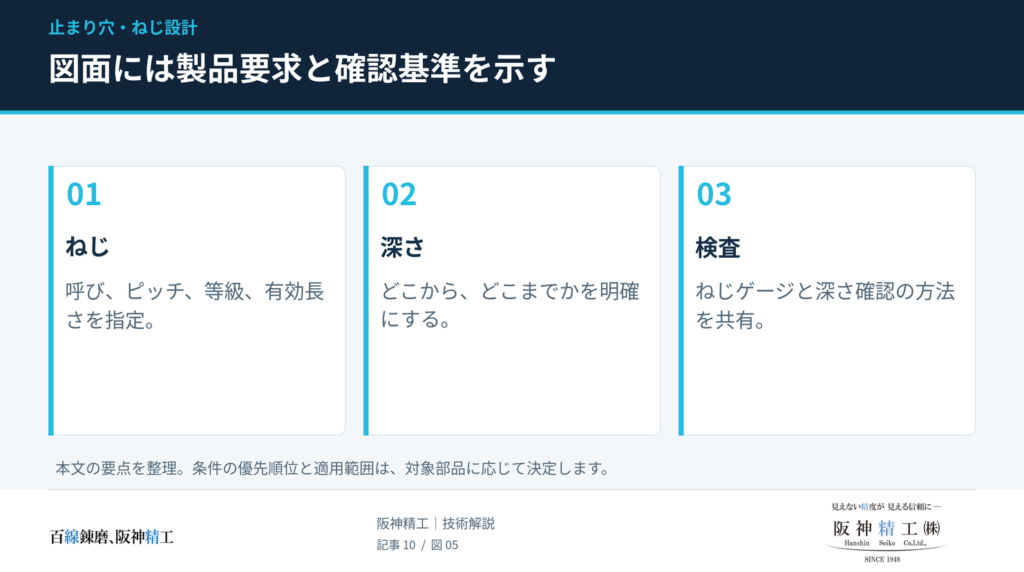
「M8 深さ15」のような指示は、ねじ穴の深さ指示として運用されている場合があります。直ちに誤った図面と決めつけるのではなく、社内の製図ルールや受発注間の取り決めを確認します。問題になりやすいのは、入口の面取りを含む深さなのか、完全ねじの正味長さなのか、下穴の最深位置に制約があるのかが共有されていない場合です。
実務上の注記例
ねじ:M8×1.25−6H
深さ基準:仕上がり上面A
上面Aから完全ねじ部終端まで:15mm以上
下穴円筒部深さ:22mm(深さ公差は別途指示)
入口面取り・裏面最小肉厚:断面図で指示
ねじ深さの検査基準:合意した専用ゲージ・測定方法による
上記は意味を明確にするための記入例です。22mmは工具未選定の推奨値ではなく、6Hも案件で採用する場合の例示です。正式図面では、必要な公差・面取り・肉厚を確定してください。「M8 有効深さ15/下穴深さ22」のような併記も読みやすくできますが、スラッシュ併記そのものをJISの必須書式として扱うものではありません。
穴底の位置に機能上の制約がなければ、工具や下穴の細部を必要以上に固定せず、要求するねじ仕様とねじ深さを示して加工方法を相談する選択肢もあります。一方、薄肉部、密閉容器、隣接穴がある部品では、下穴先端の最大深さや残り肉厚の制約まで伝えます。
入口面取りと座ぐりを、同じ加工として置き換えない
C面取りは斜面、円筒座ぐりは段付きの円筒穴です。入口の形状と失われる完全ねじ長さが異なります。「C1.0」と「φ8.5・深さ1.5の座ぐり」を同じ意味として指定することはできません。
面取りは入口のかえり対策として有効ですが、ねじの呼び径に一定量を足すだけで寸法を一律に決めないことが重要です。特に盛上げタップでは、成形時の材料の盛り上がりと面取り形状の関係を確認します。
11. スレッドミルとの比較|底に近いねじ加工の選択肢
スレッドミルは、工具を回転させながらヘリカル補間でねじを加工する工具です。対応するマシニングセンタの制御機能が必要ですが、下穴の余長が限られる場合に検討できます。「プラネットカッタ」はOSGの商品名です。
| 比較項目 | 切削タップ | スレッドミル |
|---|---|---|
| 基本動作 | 回転と軸方向送りをねじリードに合わせる | 工具回転とヘリカル補間でねじ形状を作る |
| 底側の余長 | 食付き部と先端形状の影響を受ける | 切刃・工具先端・軌跡次第で短縮を検討できる |
| 寸法調整 | 工具精度・切削条件などの影響を受ける | 工具軌跡の径補正で調整できる |
| 工程設計の確認点 | 同期、工具保持、切りくず処理、反転動作 | 機械機能、工具径、突き出し、進入・退避、補正値 |
| 選定の考え方 | 材質・径・数量に適合した工具と条件を選ぶ | 余長制約や高付加価値部品も含め、加工時間・工具費を比較する |
スレッドミルでも逃げ代は必要です。OSGはプラネットカッタの下穴余裕について、少なくとも1.5P程度を推奨する一方、工具形状によって追加余裕が必要になることを説明しています。したがって、「スレッドミルなら穴底まで必ず完全ねじにできる」とは限りません。
12. 精度を安定させる技術的な工夫と検査
止まり穴では、深さの数字だけでなく、その数字を実際の加工と検査で再現できるかが重要です。以下は工程検討の確認項目であり、特定案件で実施済みの作業を示すものではありません。
| 工程・管理項目 | 実務で確認すること |
|---|---|
| 基準面と保持 | どの仕上がり面を深さゼロとするか。保持時の変形や、後加工で上面位置が変わらないか |
| 下穴加工 | 円筒部と先端深さを区別し、穴径・真直度・切りくず残留も確認する |
| 工具長補正 | 先端形状と測定基準を確認。工具交換・再研削で先端位置を引き継がない |
| タップ動作 | 回転・送り同期、ホルダ仕様、反転動作、実際の最深位置を確認する |
| 加工状態 | 材料に合う条件と油剤供給、切りくずの排出、工具摩耗を確認する |
| 後工程 | めっき・表面処理・熱処理がある場合、完成状態のねじ寸法と検査時点を合意する |
ねじゲージの合格と、ねじ深さの合格を分ける
一般の限界ねじゲージは、ねじのはめ合いに関する合否確認に用いるもので、有効ねじ深さをそのまま正確に測れるわけではありません。ゲージ先端には面取りや不完全山払いがあるため、ゲージ端面の沈み込み量と完全ねじの深さが一致しないからです。OSGは、深さを検査する専用ゲージの使用について案内しています。
| 検査したい内容 | 検討する方法 | 注意点 |
|---|---|---|
| ねじ寸法の合否 | ねじ規格・等級に適合する通り側/止り側ゲージ | 適用規格に応じた判定方法を使う |
| 必要なねじ深さ | 深さ検査用ゲージ、合意した専用ゲージ | 入口基準面とゲージの基準位置を合わせる |
| 下穴の深さ | 測定端子形状を考慮した深さ測定 | 円すい底に当てた値を円筒部深さと混同しない |
| 実際の組立 | 指定ボルト・座金・相手部品での確認 | 部品公差の最悪条件を代表しているかも確認する |
13. 真空装置・密閉構造では、底付きとガスだまりを分けて考える
真空装置内部の止まりねじ穴では、ボルト先端側に残った空間からガスが排出されにくい場合があります。NBKは、穴底に残るガスを排出しやすくするガス抜き穴付きボルトを案内しています。
この問題は、単に「圧縮された空気でボルトが戻る」という説明にまとめず、装置内部の残留ガスの排出経路として検討します。ボルトの軸方向穴や逃げ溝を使う場合も、ガスの出口が真空空間側に通じる設計かを確認します。
一方、圧力境界や気密を担う壁に不用意に穴を通すと、外部からの漏れ経路になり得ます。加工上の都合だけで貫通穴に変更せず、密閉の役割を設計者と確認してください。
14. よくある疑問|「今まで5〜6Pで問題なかった」場合も計算が必要か
Q. 標準工具で何年も問題なく加工できているのに、毎回ここまで計算する必要がありますか?
A. 材料・工具・機械・深さ範囲が同じで、検証済みの加工標準があるなら、その標準を活用できます。ただし、標準には適用条件を残すことが大切です。工具の短食付き化、盛上げタップへの変更、薄肉化、入口座ぐりの追加、ボルト長さ変更などがあれば、同じ余長でも成立条件は変わります。
Q. 下穴を十分深くすれば、ねじの設計は成立しますか?
A. 工具の逃げを確保できても、必要なかみ合い長さや裏面肉厚を満たすとは限りません。加工できることと、締結部として必要な性能を満たすことは、両方確認する必要があります。
15. 阪神精工株式会社が対応できること
阪神精工株式会社では、図面や支給品の状態をもとに、加工可否や見積条件のご相談を受け付けています。止まり穴のねじ加工を含む部品については、材質、ねじ仕様、必要深さ、残り肉厚、前後工程などをお知らせください。
「図面のねじ深さで加工できるか確認したい」「下穴を深くできない」「支給品のねじ穴に追加工を検討している」といった場合も、要求条件を整理してご相談いただけます。スレッドミル、盛上げタップ、特殊な深さ検査などの具体的な対応可否は、個別条件を確認して判断します。
| ご相談時にあると判断しやすい情報 | 記載内容 |
|---|---|
| 材質・状態 | 材料記号、硬さ、熱処理・表面処理の有無 |
| ねじ仕様 | 呼び径、ピッチ、公差等級、必要なねじ深さとその基準 |
| 穴底・周辺の制約 | 板厚、下穴最大深さ、残り肉厚、隣接穴、貫通の可否 |
| 組立条件 | ボルトの種類・長さ、相手部品、座金、必要なかみ合い |
| 検査・手配条件 | 検査対象、数量、希望納期、支給品の有無 |
16. まとめ|深さを増やす前に、基準と成立条件をそろえる
止まり穴タップでは、完全ねじ部の終端、タップ先端の到達位置、下穴円筒部、ドリル先端最深位置を分けて考えます。さらに、入口の不完全山やボルト先端を考慮し、実際にかみ合う長さを確認することが必要です。
設計では、必要ねじ深さ・工具の逃げ・裏面肉厚が同時に成立する寸法を決め、図面では深さの基準と検査方法まで共有します。薄肉部や特殊な使用環境では、加工方法と締結構造の両方を見直すことが、手戻りを減らす近道になります。
3行で振り返ると
ねじ山がある深さと、ドリルで開ける穴の深さは違います。
工具の先端が入る場所を残しながら、裏面に穴が抜けないかを確かめます。
ボルトが底に当たらず、必要な長さでかみ合うように図面と検査をそろえます。