切削加工のビビリ対策|薄肉・深彫り加工の原因診断と工程設計

Q. 切削加工のビビリは、回転数を下げれば止まりますか?
A. 回転数を下げると改善する場合もありますが、それだけでは解決しません。工具やワークの揺れ方、固定状態、刃が材料に入る周期を切り分け、工具・支持・加工順序・切削条件を組み合わせて見直すことが重要です。条件によっては、回転数を上げた方が安定する場合もあります。
深いポケットの側壁に残る周期的な模様。薄肉壁の上部だけに生じる削り残し。内径加工で急に大きくなる金属音。こうした現象をすべて「工具が長いから」「固定が弱いから」で片付けると、条件変更を繰り返しても原因に届きません。
本記事では、設計・生産技術・加工担当者に向けて、ビビリの仕組みから診断、薄肉部品の工程設計、ワイヤー放電加工・形彫り放電加工への切り替えまでを解説します。数値例は原理を理解するための計算例であり、個別の加工条件や当社の加工実績を示すものではありません。
まず押さえる3点
- 揺れている場所と、揺れを大きくしている仕組みを分けて考える。
- 削っている間の振動と、固定を外してから起こる変形を区別する。
- 仕上がり・加工時間・工具寿命をそろえて、対策の効果を判断する。
1. ビビリの発生原理|強制振動と再生型自励振動
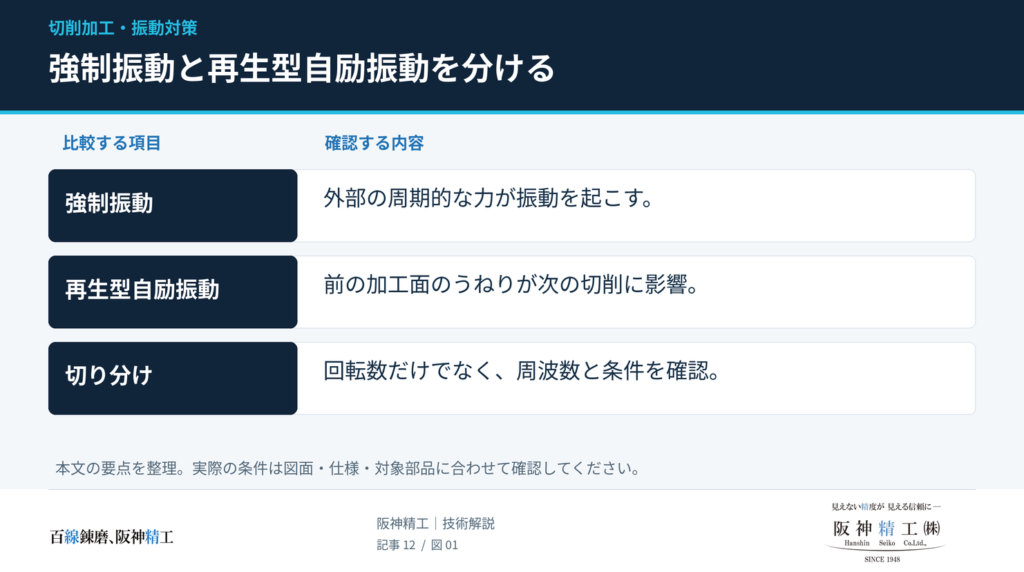
加工現場でいうビビリは、不要な振動が仕上げ面や加工精度を損なう現象です。大きく強制振動と自励振動に分けられ、自励振動の代表的な仕組みが再生効果です。自励振動にはモードカップリングなどもあり、再生型だけですべてを説明できるわけではありません。
| 比較項目 | 強制振動 | 再生型自励振動 |
|---|---|---|
| 振動を生む仕組み | 断続切削や不釣り合いなどの外乱に構造が応答する | 前の加工面の波と現在の刃先位置の差が切りくず厚みを変え、変動する切削力が振動を育てる |
| 共振との関係 | 共振しなくても生じる。加振周波数が固有振動数付近にあると大きくなりやすい | 加工によるフィードバックが不安定になる。単に加振周波数と固有振動数が一致する問題ではない |
| 対策の中心 | 加振源・伝達経路・切削力変動の見直し | 動特性・回転数・切込み・刃の通過間隔の組み合わせを見直す |
両者は同時に問題となることがあります。再生型の安定条件を選んでも、強制振動による面の悪化が残る場合があるため、完成面まで確認する必要があります。
再生効果は「前の波」と「今の揺れ」の差で考える
変位の正方向を、工具が材料から逃げる向きに取った簡略モデルでは、瞬間的な切りくず厚みを次のように表せます。
h(t) = h0 + x(t − T) − x(t)
h0は振動がない場合の切りくず厚み、xは工具とワークの相対変位、Tは前の切れ刃が同じ位置を通ってからの時間です。等ピッチのエンドミルではT = 60/(n × z)、単刃による通常の旋削ではT = 60/nとなります。nは回転数[min⁻¹]、zは刃数です。
前回と今回の揺れが同じ位相なら、厚みの変動は小さくなります。位相がずれると厚みと切削力が変わり、その力が振動へエネルギーを供給する条件で振幅が成長します。エンドミルでは接触方向や同時に削る刃数も時間とともに変わるため、この式だけで安定回転数は決まりません。
2. 加工面の模様だけで断定しない|原因を絞る診断表
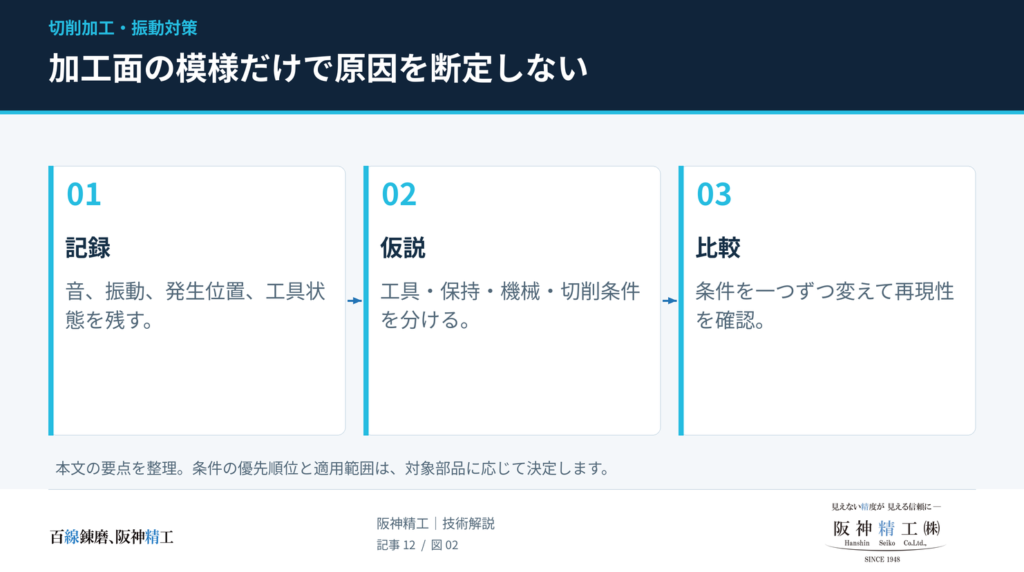
チャターマークは有力な手掛かりですが、模様の向きや間隔だけで原因を一つに決めることはできません。発生位置、回転数への反応、工具交換や支持変更による変化を組み合わせて確認します。以下は、診断の出発点として使う整理です。
| 観察される現象 | 候補となる原因 | 切り分ける確認 |
|---|---|---|
| 広い範囲に規則的な波模様 | 工具・主軸・ワークの振動、振れ、周期的な切削力 | 回転数への周波数の追従、刃先振れ、突き出し変更の効果 |
| 薄肉壁の上部や自由端ほど悪化 | 局所的な支持不足、壁の曲げ、工程途中の剛性低下 | 高さ・残り肉厚と発生位置の対応、補助支持の効果 |
| 内隅への進入時だけ悪化 | 接触角・取り代の増加、軌跡による送り変化、切りくずの再かみ込み | CAM上の接触状態、残り取り代、実送りと負荷の変化 |
| 加工を続けると途中から悪化 | 刃先摩耗・欠損、溶着、排出不良、温度変化、ワーク形状の変化 | 新品工具との比較、切りくず、加工開始からの経過時間 |
| 固定中は良好だが、外すと反る・楕円になる | クランプによる弾性変形、残留応力の再配分 | 固定前後の寸法、把握力と変形量、荒加工後の形状 |
| 材料に触れていないときも振動がある | 回転系の不釣り合い、駆動系、外部からの振動 | 非切削時と切削時の比較、回転数や周辺設備との対応 |
診断表は、文献の分類とメーカーの対策情報を基にした実務上の確認案です。各行は原因の確定診断ではありません。
回転周波数と刃通過周波数を比較する
回転周波数 fr = n / 60 [Hz]
刃通過周波数 ft = n × z / 60 [Hz]
たとえば12,000 min⁻¹・4枚刃では、回転周波数は200 Hz、刃通過周波数は800 Hzです。回転数を変えたときに振動のピークが比例して移動するか、構造の固有振動数付近に強く現れるかを比較すると、原因を絞る助けになります。ただし、高調波・側帯波や両者の混在があるため、一つのピークだけで判定しません。
周波数計測を行う場合は、回転数、センサ位置、計測方向、加工位置を記録します。音の録音は発生タイミングの比較に役立ちますが、音量から刃先の振幅や寸法誤差を直接求めることはできません。
寸法不良の方向も決めつけない
工具や壁が逃げると削り残しが生じますが、振動の位相や切削方向によって過切削も起こり得ます。「ビビリがあるから必ず穴径が小さくなる」とは限りません。リングの多角形状も、振動によるうねりと、爪で変形させた状態を加工した後の弾性回復を分けて評価します。
3. 工具の剛性を数値で理解する|突き出し・径・接続部
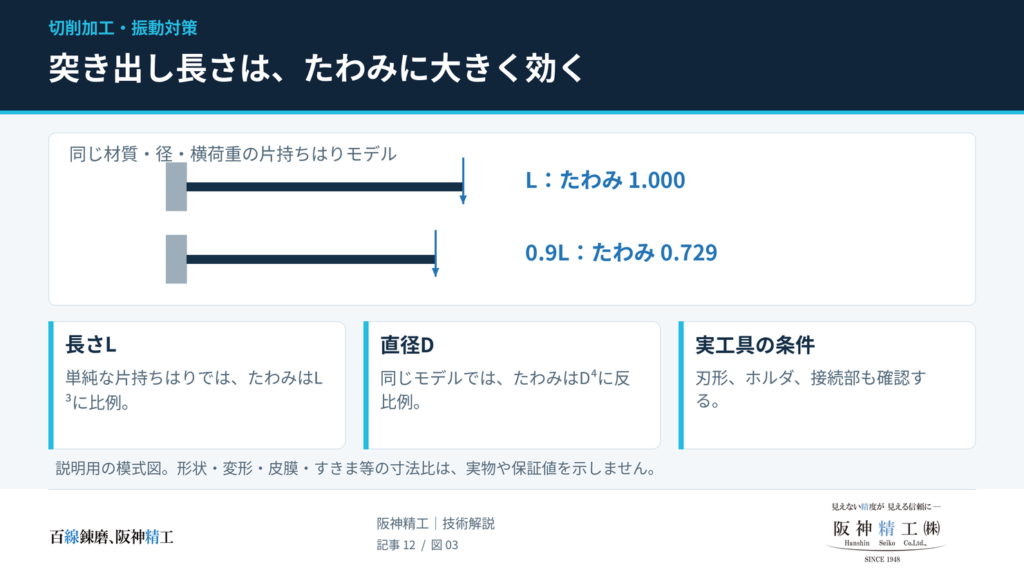
突き出し10%短縮は、理想モデルでたわみ約27%減
先端に横荷重Fが作用する、一様な円形断面の片持ちはりを考えます。線形弾性・小変形の範囲では、先端たわみδと静剛性kは次の関係になります。
δ = FL³ / (3EI) I = πD⁴ / 64
k = F / δ = 3EI / L³
Lは突き出し長さ、Dは断面直径、Eはヤング率、Iは断面二次モーメントです。この式から、同じ材質・同じ荷重の場合の変化を計算できます。
| 変更内容 | たわみの比 | 静剛性の比 | 読み取り方 |
|---|---|---|---|
| 突き出しを10%短縮 | 0.9³ = 0.729 | 1 / 0.729 ≒ 1.372 | たわみ約27%減、静剛性約37%増 |
| 突き出しを20%短縮 | 0.8³ = 0.512 | 1 / 0.512 ≒ 1.953 | たわみ約49%減、静剛性約95%増 |
| 直径を10%増加 | 1 / 1.1⁴ ≒ 0.683 | 1.1⁴ ≒ 1.464 | たわみ約32%減、静剛性約46%増 |
上表は、参考原稿に示されたはりの比例関係を、一様円形断面・先端横荷重の式で自己計算したものです。エンドミルの溝・首下形状、ホルダの柔軟性、荷重分布を含む実機の改善率ではありません。
実務では刃先だけを太くしても、細い首部や延長アダプタ、ホルダ接続部が支配的なら改善は限られます。必要刃長と必要突き出しを分け、浅い領域を短い工具で加工してから、深部だけ長い工具に切り替える方法を検討します。保持長さや干渉余裕は工具・ホルダの指定を守り、単に限界まで短くすればよいわけではありません。
硬さ、静剛性、減衰は別の性質
硬さは押し込みなどに対する抵抗、曲げ剛性は変形のしにくさ、減衰は振動エネルギーの失われやすさです。超硬シャンクや防振工具は有効な候補ですが、同じ効果を狙うものではありません。L/Dの数字だけで一律に材質や防振機構を決めず、メーカーが指定する使用範囲と加工方向を確認します。
不等分割・不等リードは、再生の時間関係を変える
不等分割は刃の配置角を、不等リードはねじれの構成を変え、切れ刃の作用がそろいにくくなるように設計した工具です。振動抑制を期待できますが、「共振が必ず消える」ものではありません。工具交換後は刃数・切りくず排出・適正送りも含めて条件を見直します。
4. 固定の難しさ|振動を抑えながら、ワークを変形させない
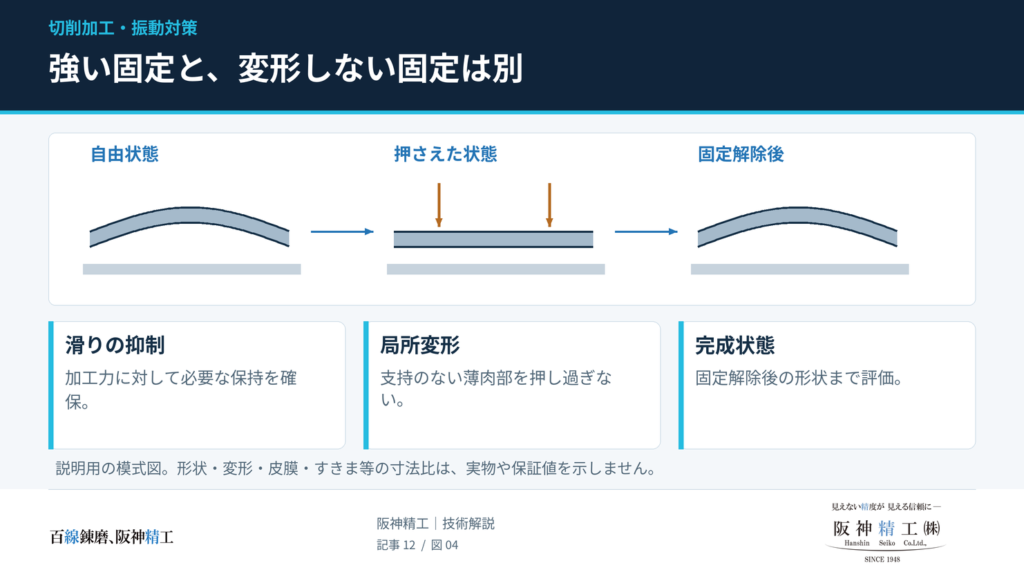
薄肉部品では、把握力を上げると安定する一方、変形した形状を基準に削ってしまう可能性があります。固定は「滑らないこと」と「加工後に要求形状へ戻ること」の両方で評価します。
| 対象 | 検討する方法 | 合わせて確認する点 |
|---|---|---|
| 薄板・高い壁 | 切削点に近い補助支持、支持の間隔や荷重方向の見直し | 支えで押し上げて変形させない。加工が進んだときの接触も確認する |
| 薄肉リング・パイプ | 成形した生爪、接触点の分散、コレットや芯金等の適用検討 | 接触面積だけでなく、把握位置・力・解除後の真円度を確認する |
| 長尺軸 | 心押し、振れ止め、工程中の支持点追加 | センタ穴の可否、支持による曲げ、熱伸びや干渉を確認する |
| 複雑な中空形状 | 専用の支持治具・充填材・制振機構を個別検討 | 位置決め、保持力、除去性、加工液との適合、後工程への影響を確認する |
生爪に変えれば全面を均等に保持できるとは限りません。実際の把握条件に合わせた成形と接触確認が必要です。薄肉ワーク向けに接触点を分散する専用爪もありますが、形状・把握条件に応じた選定になります。
また、振動しやすい箇所を支える際は、対象となる振動モードと荷重方向を考えます。単に柔らかいゴムや粘土を主な固定面に挟むと、位置決めや保持剛性を損なう場合があります。制振材は、確実な保持を成立させたうえで採用する補助手段として検討します。
5. 薄肉加工の工程設計|ビビリ・弾性変形・残留応力を分ける
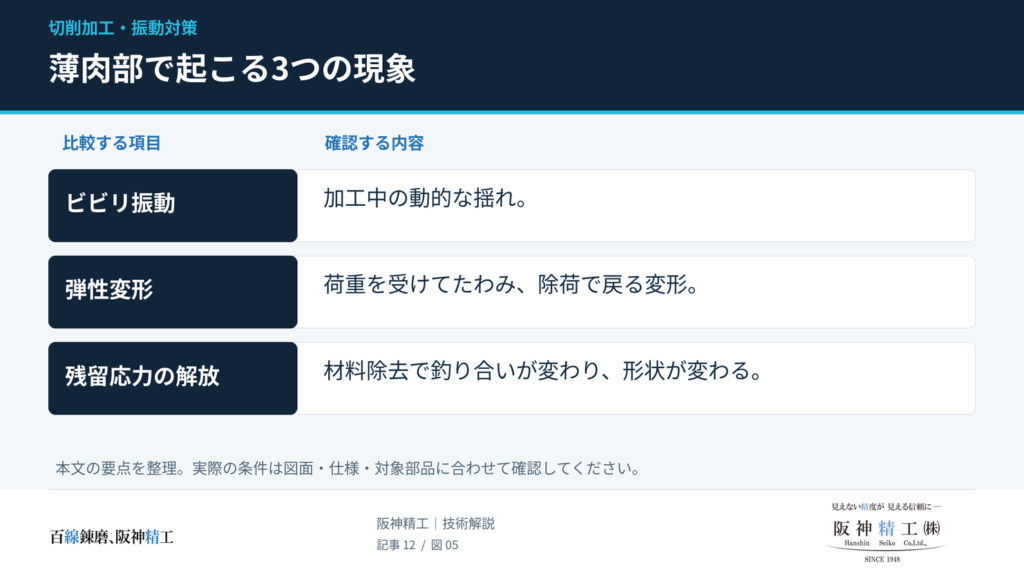
薄肉部品では、削るほど形状と支持状態が変わります。工程の初めに安定した条件でも、最後の壁やリブで同じ状態が続くとは限りません。また、加工中の振動と加工後の反りは、対策を分ける必要があります。
| 現象 | 起きていること | 工程上の着眼点 |
|---|---|---|
| ビビリ振動 | 切削中に工具・ワークの相対位置が周期的に変化する | 支持、工具、回転数、切込み、接触状態 |
| クランプによる弾性変形 | 把握力で変形した状態を加工し、解除すると形が戻る | 把握力、接触分布、解除後測定 |
| 残留応力による変形 | 素材や加工で生じた内部応力のつり合いが除去加工により変わる | 材料状態、取り代の配分、加工順序、途中測定 |
実際にはこれらに温度変化も重なります。薄肉部品の変形を扱う研究でも、固定状態と加工・残留応力の影響は別の検討対象になっています。
薄肉ポケットを検討するための工程例
以下は工程検討の例であり、阪神精工の特定製品で実施した工程ではありません。
- 素材と基準を決める。材質記号だけでなく、調質・熱処理履歴、材料の取り方向、完成後の測定基準を確認する。
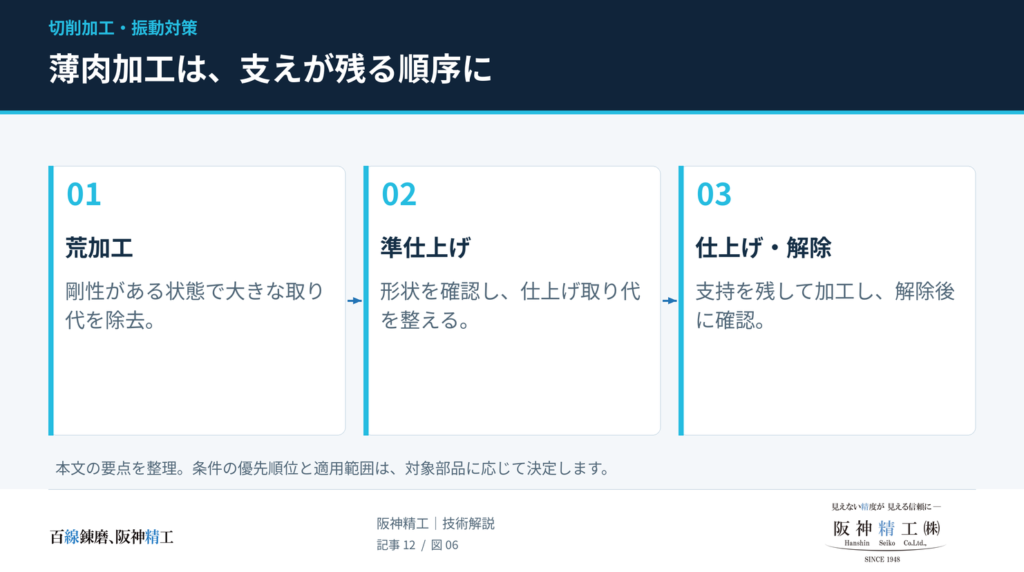
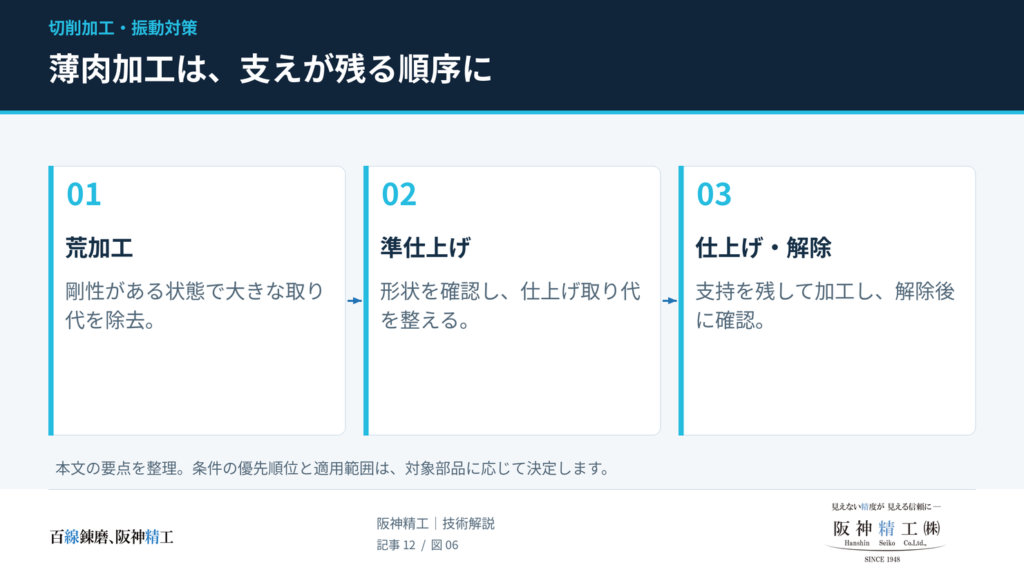
- 剛性のある状態で大きな取り代を除去する。片側だけを先に薄くしないよう、取り代の配分と加工の進め方を検討する。
- 荒加工後に形状を確認する。必要に応じて固定を解除し、温度状態をそろえて反りや寸法を確認する。再固定するなら基準の再現方法を決める。
- 準仕上げで取り代を整える。仕上げ時に厚い取り代を部分的に残さず、局所的な切削負荷の増加を抑える。
- 支持が残る順序で薄肉部を仕上げる。高さ方向の段階加工、両側の取り代を交互に減らす加工、仮の補強部を残す方法を比較する。
- 最終拘束を解除して確認する。寸法・幾何形状・面性状を確認し、支持部やつなぎ部を除去した後の状態まで評価する。
仮の補強部を最後に落とす方法でも、除去した瞬間に変形する場合があります。「最後まで残せば安心」とせず、除去後の仕上げ余地と基準を工程に組み込みます。応力除去の熱処理も、材質・調質・要求特性への影響を確認して採否を決めるもので、一律に追加する工程ではありません。
薄肉リングでは、内外径の加工順序も比較する
外径を先に仕上げて壁を薄くすると、内径加工時に支持が不足することがあります。肉厚が残る段階で内径を加工する案、把握方法を変えて外径を仕上げる案などを比較します。工具側が揺れているのか、リング側が揺れているのかを見極めることで、防振バーと把握方法のどちらを先に改善すべきかが変わります。
6. 安定限界線図をどう使うか|「静剛性が高い」だけでは決まらない
静剛性が同じでも、振動の周波数によって揺れやすさは変わります。一自由度の質量・ばね・減衰モデルでは、力に対する変位の周波数応答を次の形で表せます。
G(iω) = 1 / (k − mω² + icω)
kは剛性、mは質量、cは減衰係数、ωは角周波数です。この簡略式からも、剛性だけでなく質量と減衰が関係することが分かります。実機では複数の方向・モード・接続部が関わるため、工具先端とワークの相対的な動特性を評価します。
安定限界線図は「その組み合わせ」の図
安定限界線図は、たとえば横軸を主軸回転数、縦軸を軸方向切込みとして、再生型の振動が安定する領域を表します。山状の安定域を利用できれば、回転数を上げても安定することがあります。計算には構造の伝達特性、切削力係数、半径方向切込み、刃数などが必要です。
別の工具・ホルダ・突き出し・ワーク・固定方法に変えれば、同じ線図をそのまま使うことはできません。薄肉部品では材料除去に伴ってワーク側の動特性も変わるため、工程途中や加工位置の違いも評価対象になります。
インパクトハンマ等による加振試験から周波数応答を調べる方法は、この評価を進める手段の一つです。停止中に得た特性と実切削時の状態に差があることも踏まえ、試し加工と完成面で確認します。
回転数変更は、1刃当たり送りをそろえて比較する
vf = n × z × fz
vfは送り速度[mm/min]、fzは1刃当たり送り[mm/刃]です。たとえば4枚刃、fz = 0.03 mm/刃なら、12,000 min⁻¹では1,440 mm/min、10,000 min⁻¹では1,200 mm/minとなります。送り速度を1,440 mm/minに固定して回転数だけ下げると、fzは0.036 mm/刃へ20%増えます。
回転数の効果を調べたい試験では、まずfzをそろえると比較しやすくなります。ただし切削速度も変わるため、完全に一つの物理要因だけを変える試験ではありません。工具の推奨条件と機械・保持具の使用範囲内で評価します。
低速化が有効な場合もある
低い切削速度では、振動時に工具逃げ面と加工面が干渉し、振動を抑える方向の力が働く「プロセスダンピング」が効く場合があります。これは、送り不足による擦れを積極的に作ればよいという意味ではありません。面性状・摩耗・生産性を含めて判断するため、「回転数を上げる方が正しい」とも一律には言えません。
7. 切りくず厚みと工具軌跡|送りを下げるほど安定するとは限らない
刃先が材料を十分に切り取れず、擦る割合が大きい状態では振動が問題になることがあります。その場合は1刃当たり送りを増やす対策もありますが、すでに切削力が過大な状態で増やせば逆効果です。送りの増減を決める前に、接触状態と実際の切りくず厚みを考えます。
小さい径方向切込みでは、fzと最大切りくず厚みが違う
90°の外周刃による理想的な側面切削で、振れ・たわみ等を無視すると、径方向切込み比r = ae/Dが0 < r ≤ 0.5の範囲で、次の幾何関係が得られます。
hmax ≒ 2fz√{r(1 − r)}
| ae/D | hmax/fz | fz = 0.030 mm/刃のとき |
|---|---|---|
| 5% | 約0.436 | 約0.0131 mm |
| 10% | 0.600 | 0.0180 mm |
| 20% | 0.800 | 0.0240 mm |
| 50% | 1.000 | 0.0300 mm |
工具の接触角と1刃当たり送りの幾何関係から算出した例です。切りくず厚みの定義は資料[9]を参照。ボール刃、コーナーR部、複雑な工具軌跡にはそのまま適用できず、この表は推奨送りを示しません。
送りを決める際は、工具メーカーが示す適正な切りくず厚み、刃先形状、材料、振れ、工具負荷を合わせて確認します。「fzを刃先の丸みより大きくすれば安定する」という単純な基準では判断できません。
内隅では「プログラム上の送り」より接触状態を追う
直線部では安定していても、内隅で接触角や残り取り代が増えると負荷が変わります。大きな軌跡R、コーナーの事前除去、取り代を均一にする準仕上げ、接触状態に応じた送り調整などを組み合わせます。工具径を大きくすることと、隅での接触を減らすことは、形状によって両立しない場合があります。
トロコイド加工は「小さいae」だけで評価しない
通常のフル溝加工では、外周刃の幾何学的な接触角はおおむね180°であり、工具全周の360°が接触するわけではありません。トロコイド加工は、円弧を含む軌跡で接触状態を調整し、径方向の切削力や深溝加工のたわみを抑える方法です。
aeを工具径の5〜10%にする条件は一例であり、万能値ではありません。工具径と溝幅、許容される軸方向切込み、切りくず排出、機械の加減速、実際の接触角の変化まで確認します。薄肉壁に長い刃を当てる場合は、軸方向切込みを深くすることでワーク側の変形が問題になる可能性もあります。
8. 設計段階で改善する|薄肉・深いポケット・小さな内隅R
「肉厚が何mm以下なら危険」「内隅Rは必ず深さの何分の1以上」といった一律の線引きはできません。材質、壁の高さと長さ、支持方法、工具の到達性、要求公差を組み合わせて検討します。以下は設計打合せで比較する候補です。
| 検討対象 | 変更の候補 | 設計者と確認する条件 |
|---|---|---|
| 高い薄肉壁・リブ | 根元の増肉、フィレット、補強リブ、段付き肉厚 | 有効空間、重量、応力集中、組付けへの影響 |
| 深いポケットと小さな内隅R | 内隅Rの拡大、局部逃げ、形彫り放電との組み合わせ | 相手部品との干渉、電極の進入、止まり底の必要性 |
| 深く狭いスリット・異形貫通穴 | ワイヤー放電加工、加工開始穴や工具経路の確保 | 導電性、ワイヤーを通せる構造、角R・表面性状 |
| 細長い軸 | センタ穴、支持用の径・把握代、工程用の余長 | 最終形状に残せる範囲、追加除去後の精度 |
| 一体構造で工具が届きにくい部品 | 分割加工後の締結等 | 剛性、位置精度、気密、接合後の変形 |
変更すべき寸法を決める際は、工具径だけでなく首下径・到達長・ホルダ干渉まで含めて確認します。機能上必要な形状を守りながら、加工のために変更できる範囲を明示することが有効です。
9. ビビリが止まった後の品質確認|Raと外観だけで終えない
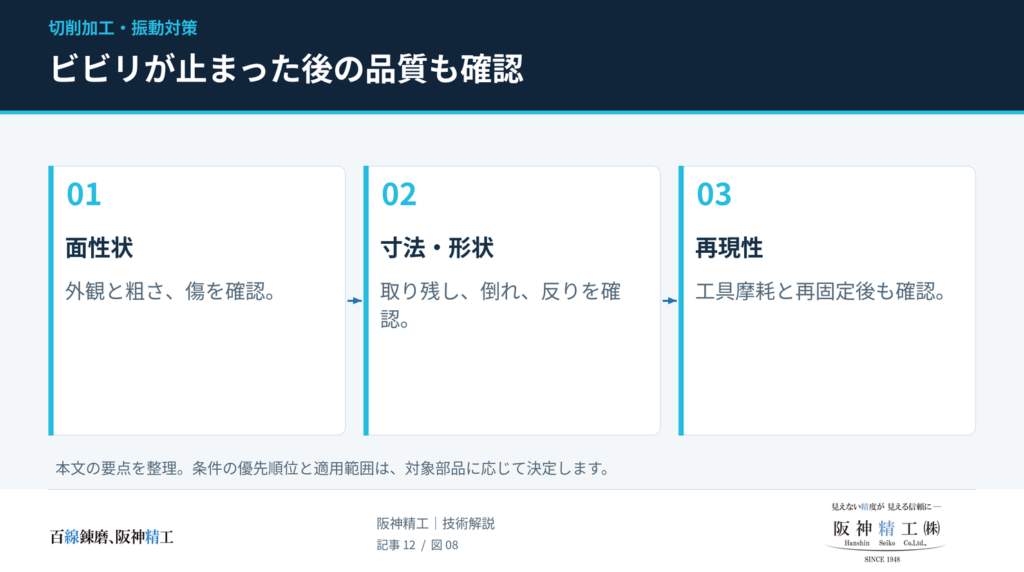
音が小さくなったことと、要求品質を満たしたことは同じではありません。面の細かい凹凸、長い周期のうねり、面全体の反りは評価する尺度が異なります。粗さとうねりはフィルタによって分離されるため、Raだけで面の全体形状を表すことはできません。
| 要求機能 | 確認する内容の例 | 合意しておく事項 |
|---|---|---|
| シール・摺動 | 指定された粗さ、局所的な傷、筋目、うねりや形状 | 測定位置・方向・評価条件、使用上の許容範囲 |
| はめあい・位置決め | 寸法、真円度・円筒度、位置・姿勢 | 基準、測定断面、固定状態 |
| 薄肉壁・薄板 | 肉厚分布、反り、平面度・輪郭 | 自由状態か指定の拘束状態か、温度状態 |
| 外観面 | 周期模様、むしれ、傷 | 照明・観察条件、限度見本 |
見積時には、外観面と機能面を区別して伝えると工程を検討しやすくなります。ただし「軽いビビリ痕なら可」とだけ書くと判定があいまいになります。許容する範囲を寸法・面性状・外観見本などで定め、既存図面の要求を緩和する場合は設計承認を得ます。
10. 切削から放電加工へ切り替える判断
深く狭い溝、小さな内隅、薄い輪郭などでは、切削条件だけを追い込むよりも、加工方法を組み合わせた方が成立しやすい場合があります。放電加工は電極と工作物の間の放電で材料を除去する方法です。切削工具を押し付ける方式とは加工負荷の性質が異なります。
| 工法 | 検討しやすい形状・役割 | 確認が必要な条件 |
|---|---|---|
| 切削加工 | 比較的大きな除去量、開いたポケット、工具が十分な剛性で届く形状 | 工具の到達性、振動、固定と加工後の変形 |
| ワイヤー放電加工 | ワイヤーを通せる貫通輪郭・異形穴・狭いスリット | 導電性、開始穴・経路、線径と放電ギャップによる内角R、切り離し方 |
| 形彫り放電加工 | 底のある凹形状、深溝、専用電極で形成する部分 | 導電性、電極の進入・製作・消耗、加工くず排出、隅形状 |
| 切削+放電加工 | 切削で荒取りし、狭い部分や隅部などを放電で仕上げる工程 | 工程間の基準、残し代、段取り回数、要求面性状 |
放電加工に変更しても、残留応力の解放や固定による変形までなくなるわけではありません。また、熱的な除去加工なので、加工面の変質層や表面性状を要求機能に照らして検討します。「切削抵抗が小さいから、変形も表面への影響もゼロ」とは説明できません。
工法の比較は、加工時間だけでなく、電極費・治具費・再段取り・検査・後仕上げを含めた総費用で行います。放電加工が必ず安い、必ず高精度という結論を先に置かず、形状と要求から選びます。
11. 対策を再現できる条件にする|比較試験の進め方
現場で対策を試す際には、変更した条件と結果を同じ記録表へ残します。以下は比較試験の提案です。大きな異音や工具損傷が疑われる状態では加工を止め、刃先と保持状態を確認してから再開します。
| 段階 | 主に確認・変更する項目 | 評価する結果 |
|---|---|---|
| 基準状態 | 工具型番・摩耗、径・刃数、突き出し、把握条件、n・fz・ap・ae | 発生する位置・工程、加工面、寸法、加工時間 |
| 保持・支持 | 接触状態、支持位置、工具の突き出し | 振動の変化と、固定解除後の形状 |
| 回転数 | 使用範囲内で変更し、比較条件としてfzを調整 | 音・周波数・面・寸法、摩耗傾向 |
| 取り代・軌跡 | ap・ae、コーナー処理、工程順序 | 局所負荷と、最も剛性が低くなる工程での安定性 |
| 再現性 | 別ワーク、再段取り、工具使用の進行に伴う変化 | 同じ品質が維持できるか、総時間・工具費に見合うか |
一度に多くの条件を変えると、何が効いたのかが分からなくなります。まず支配的と思われる要因を絞り、条件変更の理由と結果を対にして残します。単品では大規模な試験を行わず、予想される手戻りや不良の費用に応じて、確認の範囲を決める考え方が現実的です。
12. 薄肉・深彫り部品の加工相談で共有したい情報
| 項目 | 具体的な内容 | 検討に使う目的 |
|---|---|---|
| 材料 | 材質、調質・硬さ、材料形状、熱処理・表面処理の履歴 | 加工方法と変形リスクの検討 |
| 形状 | 最小肉厚、壁高さ、深さ、溝幅、内隅R、貫通/止まり | 工具・電極の到達性と支持方法 |
| 要求品質 | 優先する寸法・幾何公差、粗さ、外観条件、使用する機能面 | 仕上げ工程と検査の組み立て |
| 変更できる範囲 | 逃げ、R、センタ穴、把握代、仮の支持部、分割構造の可否 | 治具・工程・工法の選択肢を増やす |
| 現在の不具合 | 発生箇所の写真、固定中/解除後の差、分かる範囲の加工条件 | ビビリと変形の原因を切り分ける |
| 発注条件 | 数量、納期、支給材の有無、追加工か新規製作か | 試験・段取り費を含む見積条件の確認 |
阪神精工株式会社が対応できること
阪神精工株式会社は、兵庫県神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、マシニング加工や研磨加工を組み合わせた部品製作のご相談を承っています。単品・試作・小ロット、支給品への追加工についても、材質・形状・要求精度・納期を確認して対応方法を検討します。
薄肉輪郭や狭いスリット、深い凹形状など、切削だけでは工程を決めにくい部品も、図面からご相談ください。ワイヤーを通せる形状か、止まり底が必要か、優先すべき寸法や面性状は何かを整理し、加工可否と見積条件をご案内します。
マシニング加工 / ワイヤーカット放電加工 / 形彫り放電加工
13. ビビリ対策でよくある疑問
工具を太くすれば、必ずビビリは止まりますか?
止まるとは限りません。工具側の曲げが支配的なら有効ですが、ワーク・治具・接続部が揺れている場合は別の対策が必要です。工具径の変更で接触状態も変わるため、負荷の増減まで確認します。
工具径に対する突き出し比L/Dだけで加工可否を決められますか?
決められません。工具材質、首部形状、ホルダ、刃形、切削方向、ワーク支持の影響があります。L/Dは比較の目安として使い、実際の構成とメーカーの条件を確認します。
ワイヤー放電加工なら、薄肉部品は変形しませんか?
変形しないとは保証できません。切削工具による押付け力の課題を避けやすい一方、材料の残留応力、固定、切り離し順序などの影響は残ります。通常のワイヤー加工では、ワイヤーが通る経路も必要です。
単品加工でも、振動計測や細かな解析が必要ですか?
すべての案件に必要というわけではありません。まず工具・固定・取り代・発生位置を確認し、解決しない場合や高額部品、繰り返し生産で効果が見込める場合に、計測・解析を追加する考え方が合理的です。
14. まとめ|加工中の揺れと、加工後の形状を両方管理する
ビビリ対策の出発点は、どこが揺れ、何がその揺れを増幅しているかを切り分けることです。工具を短くする、支持を近づけるといった基本を押さえたうえで、加工順序、回転数、切りくず厚み、接触角を見直します。
薄肉・深彫り加工では、加工中に安定していても、固定を外した後に要求形状から外れることがあります。完成状態の品質と総費用まで確認し、必要に応じて放電加工を組み合わせることが、無理のない工程設計につながります。
「この肉厚で製作できるか」「深い溝を切削と放電のどちらで加工するか」など、図面が固まる前の段階から、阪神精工株式会社へご相談ください。