外径φ1000mmのリングギヤ加工|5回の段取りでつなぐワイヤーカット加工

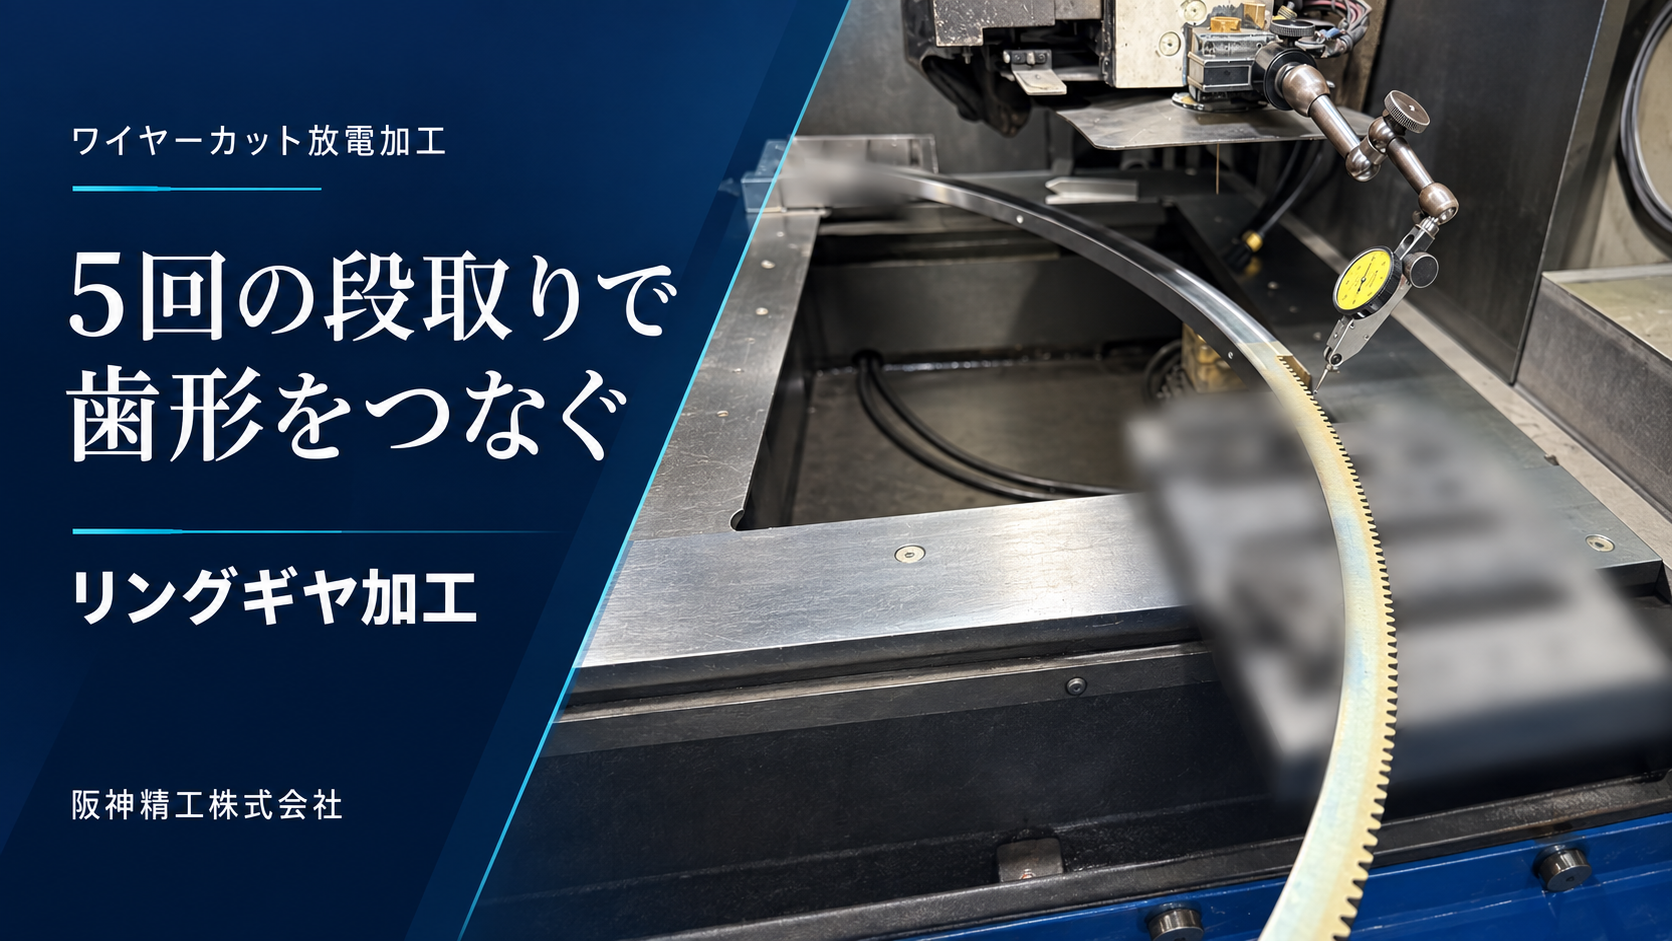
SUS304製の半円素材から、ワイヤーカット放電加工でリングギヤの歯形を加工した事例です。素材寸法は外径φ1000mm・内径φ950mm。歯数は全周換算で656歯となる仕様です。
今回のサイズは機械の加工ストローク内に収まらないため、加工範囲を分け、5回の段取りで加工しました。阪神精工独自の治具を使用し、セットを替えるたびに位置と通りを合わせることで、各加工範囲の歯形がつながるよう仕上げています。
加工概要
| 項目 | 内容 |
|---|---|
| 材質 | SUS304(ステンレス) |
| 素材形状 | 半円 |
| 素材寸法 | 外径φ1000mm・内径φ950mm |
| 加工内容 | リングギヤの歯形加工 |
| 歯数 | 全周換算656歯 |
| 加工方法 | ワイヤーカット放電加工 |
| 段取り | 5回に分けて加工 |
| 使用治具 | 阪神精工独自の専用治具(構造非公開) |
難しかったこと|5回の段取りを、一つの歯形につなげる
本事例の難しさは、機械のストロークを超える大きさに加え、加工対象がギヤ形状であることです。
加工する範囲を分けても、それぞれを別々の形状として仕上げることはできません。前に加工した範囲と次の範囲で、歯の位置や向き、円弧のつながりが一致する必要があります。
セット替え時に位置や通りがずれると、個々の歯形が正しくても、全体として図面どおりのリングギヤにはなりません。一つひとつの歯形の精度と、リング全体の位置関係を両立させることが、今回の重要な課題でした。
技術的な工夫|独自の治具で、セット替え後の位置を合わせる
この課題に対応するため、阪神精工オリジナルの専用治具を使用しました。治具の構造は非公開ですが、加工範囲を移す際の位置決めと通りの調整を支える、本事例の重要な工夫です。
各段取りで、すでに加工した部分と、これから加工する部分の位置関係を確認。5回に分けた加工が連続した歯形となるよう、セットごとの位置出しを行っています。
機械に載せ直して加工を続けるだけでなく、前工程の基準を次の工程へ正確につなぐ。 この段取りと治具の工夫によって、1回の加工では対応できないサイズのリングギヤ加工を実現しました。
設備のストロークを超える加工も、方法から検討します
阪神精工では、設備の加工範囲だけで可否を判断せず、分割した加工工程や治具、位置決め方法を検討し、難しい加工に取り組んでいます。
大径リングギヤや円弧状部品など、1回の段取りで加工できない製品についても、形状・要求精度・保持方法を確認したうえで、対応方法を検討します。
大径リングギヤのワイヤーカット加工をご相談ください
「部品が大きく、対応できる加工先が見つからない」「セット替えを伴う歯形加工を相談したい」といったお困りごとは、図面を添えてお寄せください。
材質、外径・内径、板厚、歯形仕様、要求精度、数量、ご希望納期を確認し、加工可否とお見積りをご案内します。他社で加工が難しいと言われた案件も、まずはご相談ください。
[図面を添付して加工を相談する]