シャルピー衝撃試験片のワイヤーカット加工|Vノッチ先端R0.25mmの形状管理

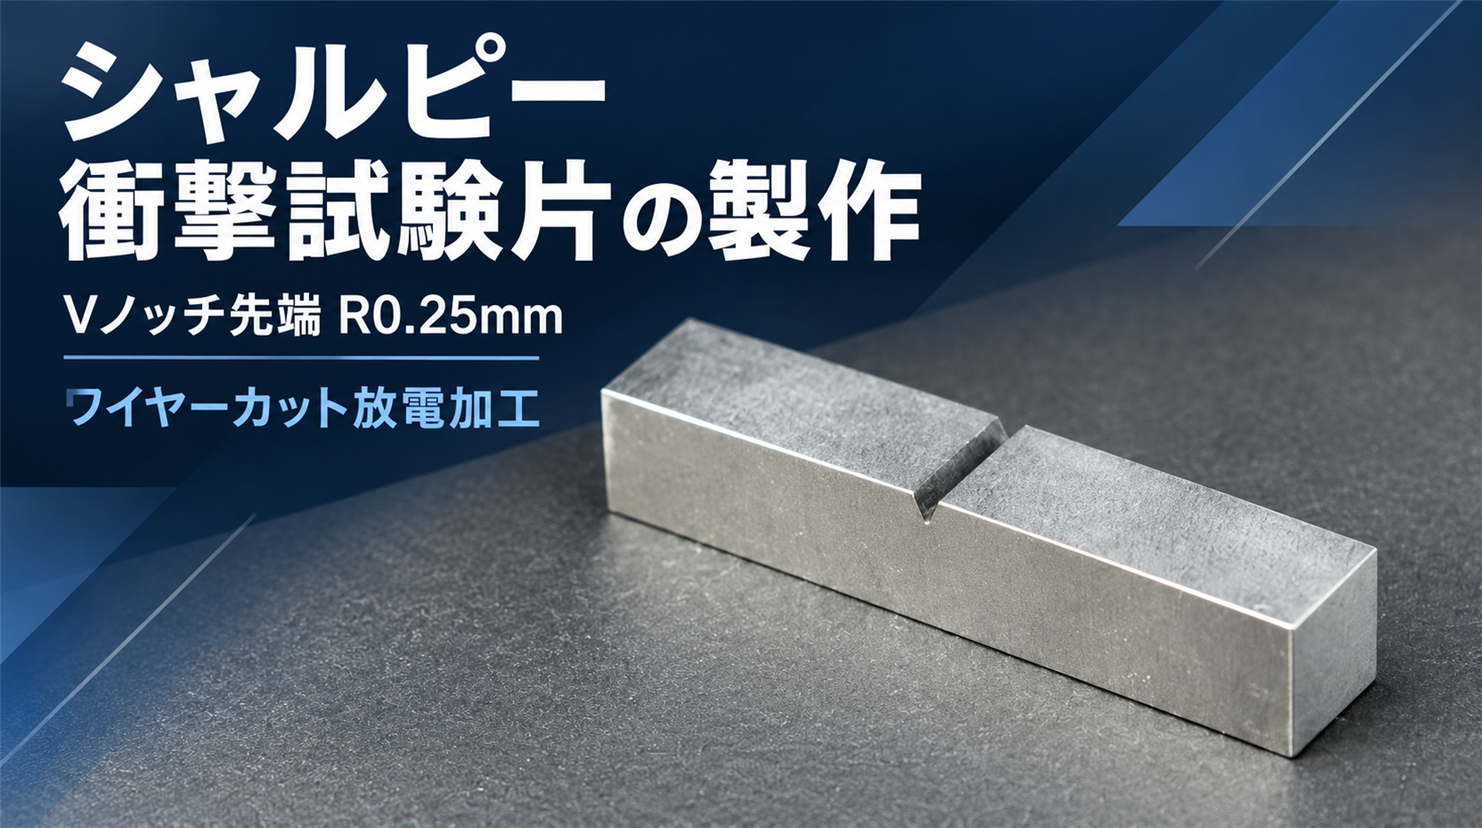
シャルピー衝撃試験片の製作では、Vノッチの先端形状と加工面の仕上がりが重要です。
シャルピー衝撃試験は、切り欠きを設けた試験片に衝撃を与え、破断時に吸収するエネルギーを測定する試験です。材料の特性を評価するためには、試験片そのものの形状や表面状態を適切に管理する必要があります。
阪神精工では、シャルピー衝撃試験片のワイヤーカット放電加工について、図面支給による製作相談を承っています。素材からの切り出しや外形加工、Vノッチ加工など、ご依頼の範囲に合わせて加工方法を検討します。
Vノッチ先端R0.25mm——小さな切り欠きに求められる形状管理
Vノッチの加工で難しいのは、左右の斜面から先端Rへ滑らかにつながる輪郭を作り、深さ・角度・先端半径を同時に整えることです。
ワイヤーカットは、ワイヤー線が触れて材料を削る加工ではありません。ワイヤーと工作物の間で放電を発生させるため、加工経路を決める際には、ワイヤーの半径に加えて、放電ギャップを考慮した補正が必要です。
さらに、ノッチ底部のように進行方向が変化する箇所では、ワイヤーのたわみや加工負荷の変化が仕上がりに影響します。
そのため、CAD上で正しい形状を描くだけでなく、線径・補正量・送り・ワイヤー張力・加工液の条件を組み合わせ、図面の輪郭を実際の加工面に再現することが重要になります。
荒加工と仕上げ加工を使い分け、ノッチの形状と加工面を整える
ノッチの品質を安定させるには、材料を除去する荒加工と、形状・加工面を整える仕上げ加工を分けて考える必要があります。
要求に応じて複数回の仕上げカットを組み合わせ、ノッチ斜面と先端Rの形状を整えるとともに、加工面の粗さや条痕の低減を図ります。
加工回数は、材質や加工機の特性、要求公差、必要な表面状態によって異なります。回数を増やすだけで精度が保証されるわけではなく、各工程に適した加工条件を設定することが大切です。
また、加工の開始・終了位置や経路のつなぎ方も仕上がりを左右します。ノッチ底部などの重要な箇所に継ぎ目や段差を残さないよう、アプローチ位置を含めて加工経路を検討します。
ノッチの精度を支える、基準面と固定方法
ノッチが正確でも、試験片の外形や基準面が整っていなければ、適切な試験につながりません。
素材の状態に応じて切削・研削による基準面の準備を検討し、段取りでは固定時の傾きや浮きを抑えます。外形もワイヤーカットで加工する場合は、切り離し時に材料が動いて傷や段差が生じないよう、保持方法や加工順序を考慮します。
また、試験片を材料のどの位置から、どの方向に採取するかも重要です。
採取位置・材料方向・ノッチを設ける面を確認し、支給材の識別情報を引き継いで加工することが、試験片製作の基本になります。
見た目の滑らかさだけでは判断できない、ノッチ底部の仕上がり
ワイヤーカット放電加工では、加工面に再凝固層などの加工変質層が生じる場合があります。試験片では、こうした表面状態が試験結果に影響する可能性も考慮する必要があります。
そのため、見た目が滑らかであることと、試験片として必要な品質を満たすことは分けて確認します。
先端R0.25mmのような小さなノッチを不用意に手磨きすると、先端半径や深さを変えてしまうおそれがあります。加工条件による表面状態の改善を検討するとともに、追加仕上げの必要性や検査方法を、適用規格・図面・試験機関の要求に合わせて決定します。
形状を加工できることに加え、その形状と表面状態をどのように確認するかまで考えることが、シャルピー衝撃試験片の製作では重要です。
シャルピー衝撃試験片の製作は、阪神精工へご相談ください
Vノッチ加工から素材の切り出し・外形加工まで、ご希望の加工範囲をお知らせください。
お見積りの際は、図面とともに以下の情報をご用意いただくと、加工方法の検討がスムーズです。
- 材質・熱処理状態
- 素材寸法・必要数量
- 試験片の採取位置・方向
- ノッチの形状・寸法公差
- 適用規格とその版
- 表面粗さ・検査成績書などの要求事項
- 支給材の有無・希望納期
JIS Z 2242などの規格に基づく試験片をご希望の場合は、適用する仕様を確認し、加工・仕上げ・検査の対応範囲を打ち合わせたうえで製作方法を検討します。