ダイプレートの精密加工|異形穴・小R・抜き形状をワイヤーカットで加工

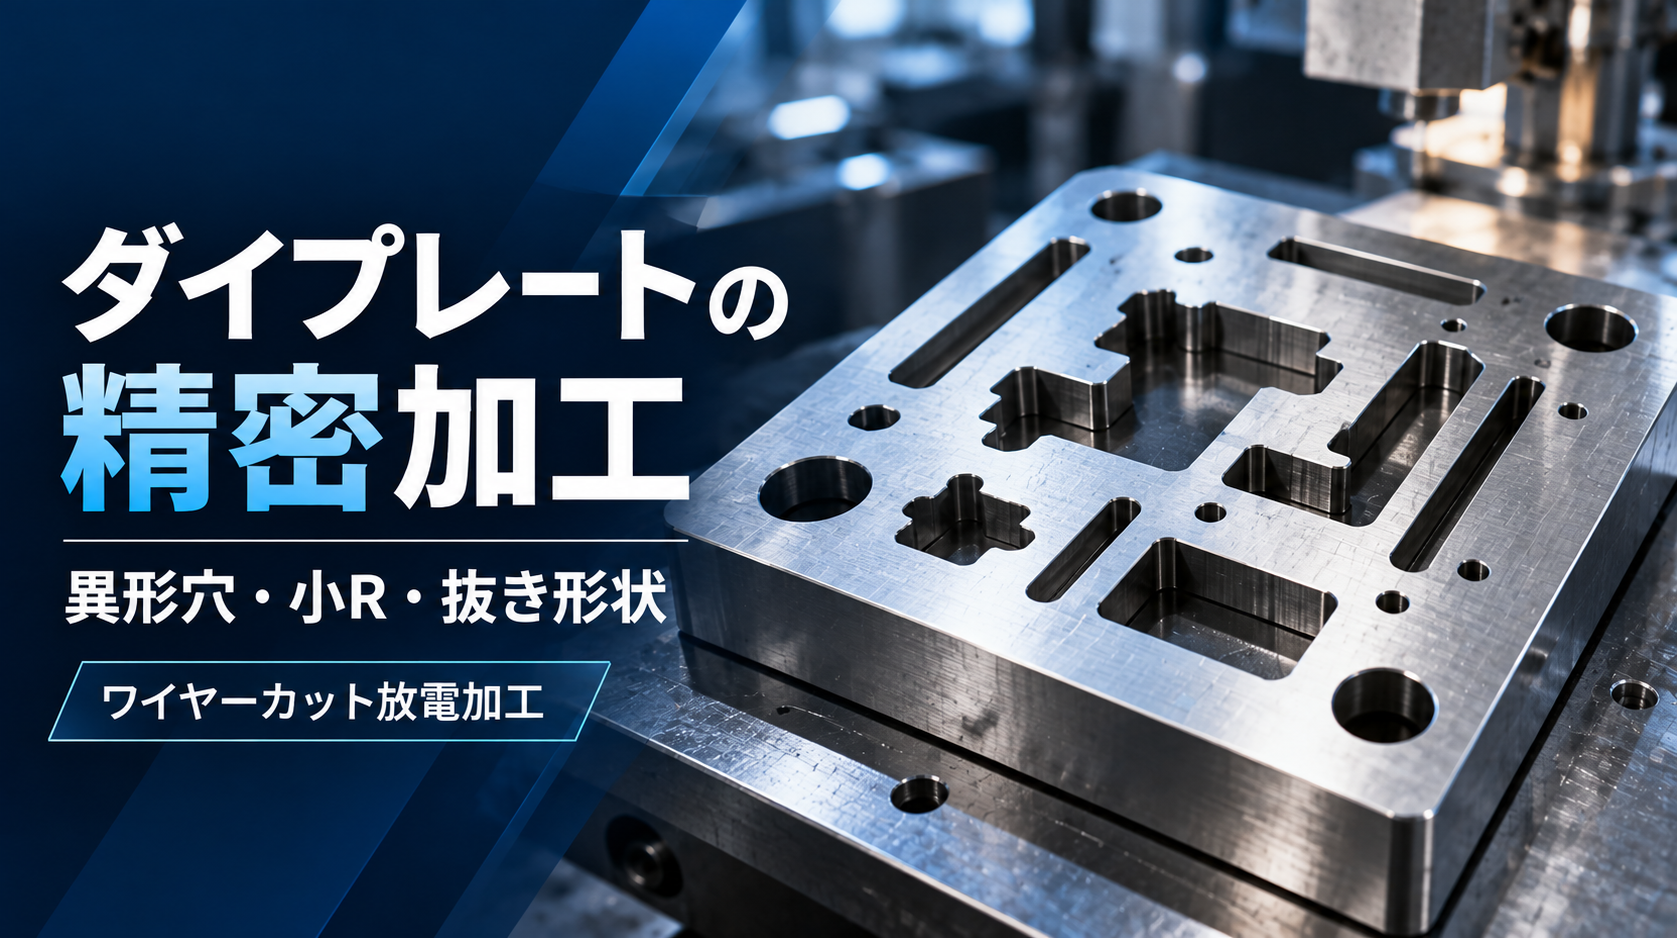
プレス金型のダイプレートに、複雑な異形穴や小さなコーナーR、細いスリットなどを加工したいとお考えではありませんか?
ダイプレートは、パンチと組み合わせて金属板などを打ち抜くための重要な金型部品です。
単に穴を加工すればよいわけではなく、パンチとのクリアランス、複数穴の位置関係、刃先形状、板厚方向の逃げなどを考慮する必要があります。
阪神精工株式会社では、ワイヤーカット放電加工を中心に、複雑な異形穴や精密な抜き形状を持つダイプレートの加工についてご相談を承っています。
最小Φ0.15mmのワイヤーに対応しており、図面やCADデータをもとに、材質・板厚・必要精度に適した加工条件を検討します。
ダイプレート加工で重要なのはパンチとの関係
プレス金型では、パンチとダイの刃先が材料をせん断することで、所定の形状に打ち抜きます。
そのため、ダイプレートの抜き穴は単独の寸法だけでなく、組み合わせるパンチとの関係が重要です。
特に確認すべき項目は次のとおりです。
- パンチとダイの刃先形状
- パンチとダイのクリアランス
- コーナーRや細部の輪郭形状
- 複数穴の位置・ピッチ
- 基準穴や位置決め穴との関係
- 板厚方向の逃げ形状
パンチとダイのクリアランスとは?
クリアランスとは、パンチとダイの刃先間に設けるすき間のことです。
一般的には、材料の種類や板厚、加工目的などを考慮して設定します。
適切なクリアランスは、せん断面の状態やバリ、工具の摩耗などに影響します。
また、抜き加工と穴あけ加工では、製品寸法の基準となる工具が異なる場合があります。
そのため、ダイプレートの穴寸法は、相手パンチの図面や指定クリアランスを確認して加工することが重要です。
阪神精工では、支給図面に指定された寸法・公差をもとに加工可否を検討します。
ワイヤーカットによる異形穴・抜き形状加工
ダイプレートには、円形や四角形だけでなく、製品形状に応じた複雑な抜き穴が設けられることがあります。
例えば、L字・コの字形状、円弧を含む輪郭、細いスリット、凹凸の多い異形穴などです。
こうした加工には、ワイヤーカット放電加工が有効な選択肢となります。
ワイヤーカットは、細いワイヤー電極と工作物の間に放電を発生させ、金属を除去する加工方法です。
回転工具による切削とは異なり、細いワイヤーを用いて輪郭を形成できるため、エンドミルでは工具径が制約となる狭い部分や複雑な貫通形状にも適用できる場合があります。
小さなコーナーRにも対応を検討
ダイプレートの異形穴では、製品形状によって小さな内角Rが必要になることがあります。
阪神精工で使用できる最小ワイヤー径はΦ0.15mmです。
このワイヤーの半径は0.075mm(75μm)ですが、実際の加工では放電ギャップなどを考慮する必要があります。
Φ0.15mmのワイヤーを使用しても、内角R0.075mmを保証するものではありません。
最小Rの加工可否は、材質、板厚、輪郭形状、加工条件などによって判断します。
複数の抜き穴で重要な位置精度とピッチ
順送金型や多工程のプレス金型では、一枚のダイプレートに複数の抜き穴を配置することがあります。
この場合、各穴の寸法が正しくても、穴同士の位置がずれていると金型全体の動作に影響する可能性があります。
そのため、次のような位置関係を確認します。
- 抜き穴同士のピッチ
- 基準穴から抜き形状までの距離
- 位置決めピン穴との関係
- プレート外形と各抜き穴の位置
- 指定された位置度などの幾何公差
特に、複数のパンチとダイを組み合わせる構造では、金型設計で指定された基準を守ることが重要です。
図面とCADデータの座標、寸法、公差を確認して加工方法を検討します。
ダイ穴のテーパー加工・逃げ形状
ダイ穴は、板厚方向に一定寸法のストレート形状とは限りません。
プレス加工後のスクラップや製品を排出しやすくするため、ダイ穴の下方に逃げを設ける設計もあります。
ワイヤーカット放電加工機には、上下のワイヤーガイド位置を制御してテーパー形状を加工できる機種があります。
阪神精工が保有する三菱電機製BA24・NA1200にも、設備仕様上のテーパー加工能力が掲載されています。
ただし、機械の最大テーパー角度が、そのまますべての板厚・輪郭で加工できる角度を意味するわけではありません。
実際の加工可否は、板厚、角度、輪郭形状、ワイヤーの干渉条件などを確認して判断します。
ダイ穴に逃げが必要な場合は、断面形状と角度が分かる図面をご提示ください。
焼入れ後のダイプレートにもワイヤーカットを活用
ダイプレートには、耐摩耗性や耐久性を考慮して、焼入れ処理を施した金型用鋼が使用される場合があります。
焼入れ後の高硬度材を切削する場合、工具摩耗や加工負荷が課題となることがあります。
一方、ワイヤーカットは放電によって材料を除去するため、切削工具による加工抵抗を受けません。
そのため、焼入れ後のダイプレートに異形穴や抜き輪郭を加工する方法としても利用できます。
ただし、放電加工特有の加工変質層や熱影響、残留応力などへの配慮が必要な場合があります。
材質、熱処理状態、仕上げ面の要求仕様に応じて、加工条件や仕上げ工程を検討します。
板厚・平面度・平行度もダイプレートの重要な精度
ダイプレートでは、抜き穴の輪郭精度だけでなく、プレート自体の厚みや基準面も重要です。
特に金型の組立では、部品の厚みや平面状態が取付位置などに影響する場合があります。
図面に次のような指定がある場合は、それらを含めて加工工程を検討します。
- 板厚公差
- 平面度
- 平行度
- 表面粗さ
- 基準面の指定
阪神精工ではNC平面研削盤も保有しており、材質や要求精度に応じて研削加工を含む工程の適用を検討できます。
交換用ダイプレート・単品金型部品の加工相談
プレス金型を長期間使用していると、ダイ刃先の摩耗や欠けなどによって部品交換が必要になることがあります。
また、古い金型では、交換部品の入手が難しくなっている場合もあります。
「交換用のダイプレートを1枚だけ製作したい」
「既存金型の一部を図面から再製作したい」
「焼入れ済みのプレートに追加工したい」
こうした場合も、図面やCADデータをもとに加工可否を検討します。
既存部品からの再製作では、摩耗・変形のある現物寸法をそのまま設計値として扱えないことがあるため、可能であれば製作図面をご用意ください。
ダイプレート加工のお見積りに必要な情報
加工方法やお見積りを検討する際は、次の情報をご提示ください。
- 材質・硬度・熱処理状態
- プレート外形寸法・板厚
- 抜き穴の形状・寸法
- コーナーR・細いスリットの寸法
- 穴位置・ピッチ・基準穴
- パンチとのクリアランスに関する指定
- テーパー角度・逃げ形状
- 寸法公差・幾何公差・表面粗さ
- 製作数量
- 図面・DXFなどのCADデータ
特に複雑な異形穴では、輪郭の座標や円弧形状を確認できるCADデータがあると、加工形状の確認がしやすくなります。
ダイプレートの異形穴加工・ワイヤーカット加工は阪神精工へ
ダイプレートは、パンチとのクリアランス、抜き輪郭、コーナーR、穴位置、板厚方向の逃げなど、さまざまな条件が求められる金型部品です。
阪神精工株式会社では、ワイヤーカット放電加工を中心に、マシニング加工・形彫り放電加工・平面研削加工など、必要な工程を図面に応じて検討します。
複雑な異形穴、小R形状、焼入れ後の抜き加工、交換用ダイプレートの単品製作などでお困りの際は、ぜひご相談ください。
兵庫県神戸市の阪神精工株式会社では、図面・CADデータによる加工相談やお見積りを承っています。