バリ取りとエッジ品質の設計|交差穴・図面指示・検査まで解説

Q. 金属加工のバリを確実に管理するには、図面に「バリなきこと」と書けば十分ですか?
A. それだけでは、加工側と検査側の判断がそろわない場合があります。バリを除去する場所、残すべきエッジ、許容する形状変化、検査方法を一緒に決めることが重要です。
交差穴の奥に残ったバリを取りたい。しかし、基準面やシールに関わる角まで丸めたくない。精密部品のバリ対策は、単に角を削る作業ではなく、部品の機能を守りながら不要な突起を除去する工程設計です。
本記事では、切削バリの発生機構、交差穴の加工順序、バリ取り工法の選定、JIS B 0051に関わるエッジ指示、検査と清浄度管理を整理します。設計・購買・生産技術の担当者が、加工先と具体的な条件を共有するための技術解説です。
まず押さえたい3つの要点
- 後で取れないバリは、穴の順序と工具の通り道から見直す。
- 「取りたいバリ」と「削ってはいけない角」を分けて指示する。
- 合否の数値と、その数値を確認する方法をセットで決める。
1. バリ対策の加工概要|管理対象は「高さ」だけではない
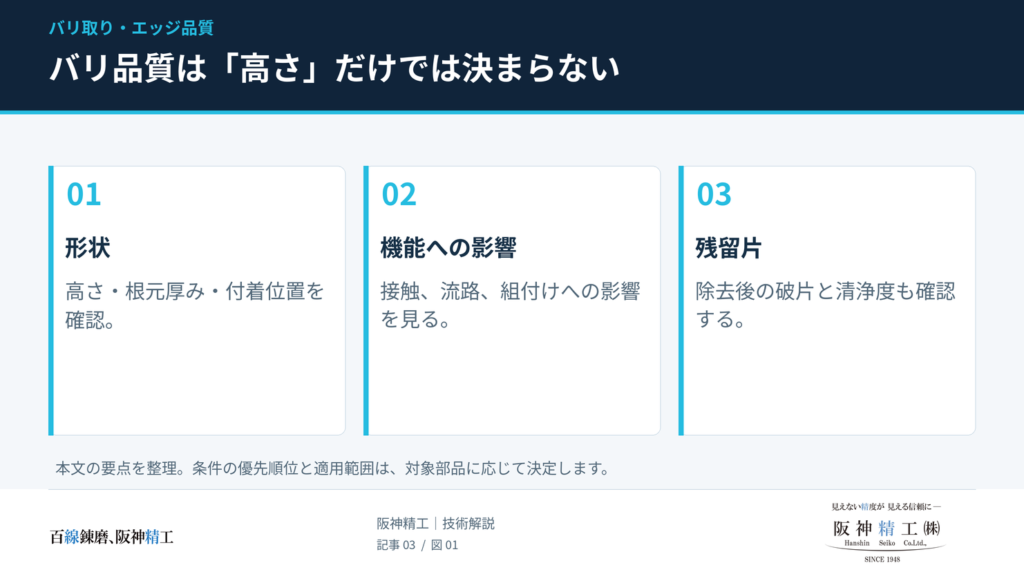
バリ取りを検討するときは、まず不具合の起こり方を整理します。外周の鋭いバリ、内径面へ折れ伏したバリ、洗浄後に残る金属片では、必要な処置も確認方法も異なります。次の表は、設計・工程検討に使う整理例です。
| 管理するもの | 確認したい状態 | 工程・検査での着眼点 |
|---|---|---|
| 突出したバリ | 接触、挿入、組付けを妨げる突起 | 高さ、突出方向、発生箇所を確認する |
| バリの根元 | 厚く残る部分、ちぎれかけた部分 | 除去工具の能力と、処理後の残り方を確認する |
| 処理後のエッジ | 面取り幅、丸み、欠け、削り込み | 残すべき機能面・有効長さとの関係を確認する |
| 内部の残留物 | 切り離されたバリ、切りくず、研磨材など | 除去後の洗浄、排出経路、清浄度の確認まで検討する |
特に工具選定では、見た目のバリ高さだけでなく根元厚みが重要です。例えば、ジーベックテクノロジーの「XEBECブラシ 内径・交差穴用」は、対象バリの根元厚みを0.1mm以下としています。この値は同製品の適用条件であり、すべてのブラシや部品の合否基準に共通する数値ではありません。
2. なぜバリは出るのか|3つの代表機構と切離しバリ
切削バリは、材料が切りくずとして分離するはずの箇所で、塑性変形や不完全な分離が起こり、エッジに材料が残ることで生じます。出口付近で材料の支持が弱くなることは重要な要因ですが、すべてのバリを出口側の問題だけで説明することはできません。側方への変形や、入口・上端のバリも考える必要があります。
| 代表的な分類 | 発生の考え方 | 現場で見るポイント |
|---|---|---|
| ポアソンバリ | 圧縮された材料が側方へ流れ、塑性変形して残る | 上端・側縁の盛上がり。弾性的なポアソン比の作用だけで説明しない |
| ロールオーバーバリ | 出口側などで材料が分離しきらず、外へ曲がって残る | めくれの向き、根元厚み、出口での支持状態 |
| ティアバリ | 材料が十分にせん断されず、引き裂かれるように分離する | 不規則な突起・むしれ。外観だけで原因を決めつけない |
| 切離しバリ | 切離し加工が完了する前に、部品側が母材から分離する | 突切り・切断の終端部と、切離し直前の支持方法 |
プレスのカエリを、そのままティアバリと同一視しない
プレス打抜きのバリは、パンチ・ダイの摩耗、クリアランス、芯ずれなどから評価する必要があります。アマダは、クリアランスが過大な場合だけでなく、過小な場合にも刃先負担と摩耗を通じてバリが大きくなることを説明しています。「隙間を小さくすれば解決する」とは限りません。切削の分類を、そのまま打抜き工程の診断に置き換えないことが大切です。
3. 技術的に工夫する点|バリ取り工程の前に発生量を抑える
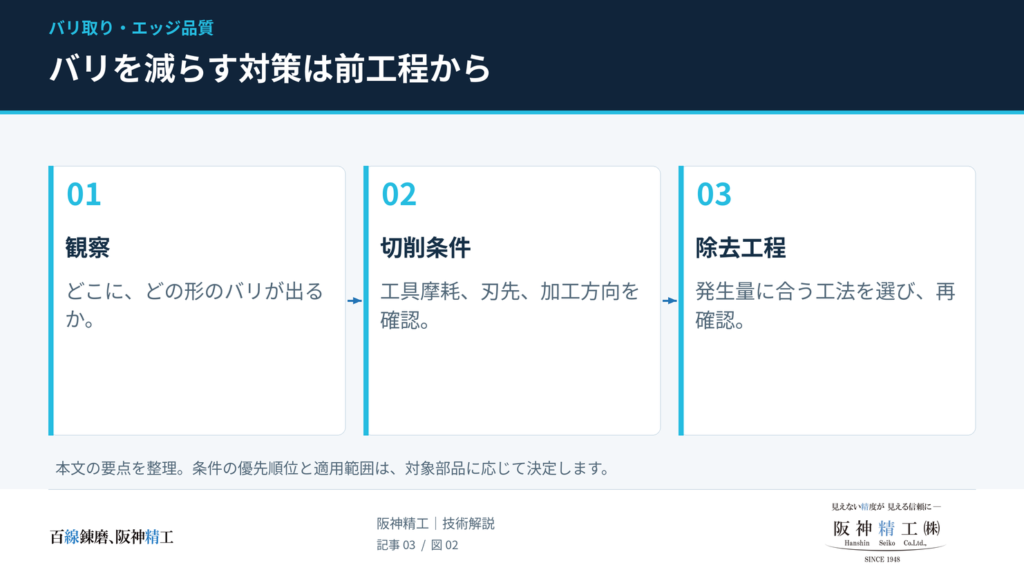
仕上げ工具の能力を超えるバリが出ている場合、バリ取り時間を増やす前に前工程を見直します。次の表は、観察結果から原因を絞るための確認例です。個々の切削条件は、工具メーカーの推奨範囲と実加工で決定します。
| 観察した現象 | 優先して確認する項目 | 検討する変更 |
|---|---|---|
| 加工数とともにバリが増える | 刃先摩耗・欠損、工具交換時点 | 新品時と交換直前を比較し、交換基準にバリ状態も加える |
| 特定の出口だけ大きくなる | 刃の抜ける向き、出口の支持、局所的な切削負荷 | 工具経路・加工方向・出口付近の条件を見直す |
| 片側だけバリやむしれが強い | 工具振れ、保持剛性、切りくずの再切削 | 突出し・保持・排出状態を点検し、条件変更前の原因を切り分ける |
| ブラシ処理後も根元が残る | バリ根元厚み、工具先端の接触、処理方向 | 前工程のバリ低減、粗除去の追加、工具の適用範囲を再検討する |
送りを小さくするだけの対策には限界がある
微細切削では、切りくず厚さに対して刃先の丸みが無視できなくなると、材料を切る作用と押しならす作用の関係が変わります。したがって「送りを限りなく下げれば、バリも限りなく小さくなる」という考え方は適切ではありません。
条件出しでは、送り、刃先状態、工具経路を同時に大きく変えると、改善理由が分からなくなります。まず比較する条件を絞り、バリ高さだけでなく、根元の残り、エッジの削れ、穴寸法も同じ観察条件で記録する進め方を推奨します。
4. 交差穴・止まり穴のバリ取りが難しい理由
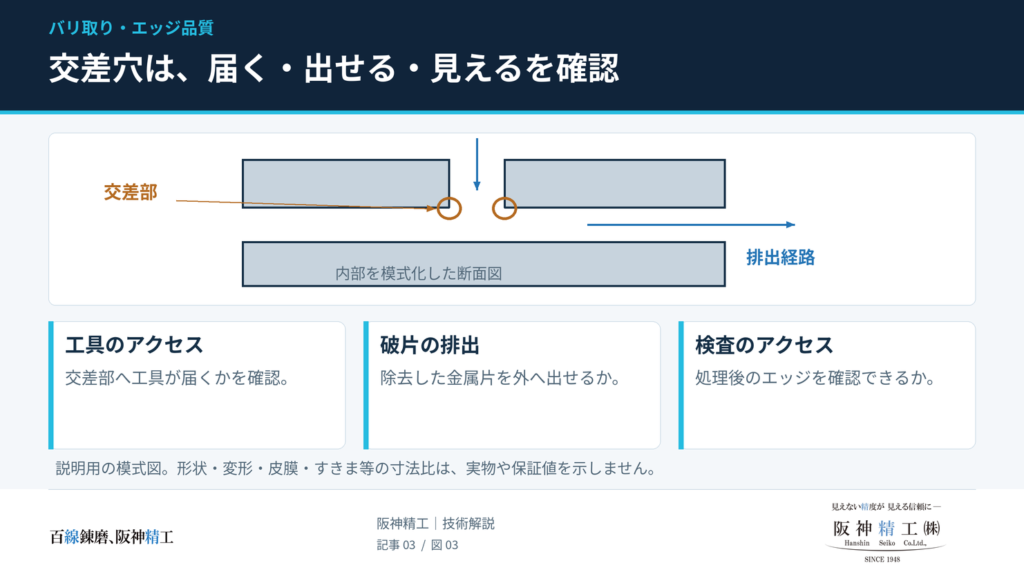
内部のバリでは、工具が届くかだけでなく、除去した破片を排出できるか、処理後のエッジを確認できるかが問題になります。加工開始前に、この3点を同時に検討してください。
| 部位 | 工程設計で難しくなる点 | 設計段階の確認案 |
|---|---|---|
| 交差穴の交線 | 交線が曲面上にあり、バリの向きと工具の接触が一様でない | 穴の順序、工具の挿入方向、処理可能なエッジ範囲を確認する |
| 止まり穴内部の溝・段差 | 奥側のエッジへ刃先やブラシが届きにくい | 有効工具長、底との逃げ、排出・洗浄経路を確認する |
| 狭いスリット・深溝 | 工具の干渉や剛性不足、側面の削り過ぎが問題になる | 溝幅・深さ・貫通可否と、許容するエッジ変化を確認する |
交差穴は「細い穴を先に」が普遍的な正解ではない
Sandvik Coromantは、異径の交差穴について、大径穴を先に加工することを案内しています。また、交差部での送り低減などは、ドリルの種類ごとに条件が示されています。穴径の大小だけで、一律の加工順序や送り率を決めるべきではありません。
例えば、φ10の主穴とφ3の横穴が交差する形状を考えます。これは工程説明用の仮定であり、加工実績ではありません。
| 工程の検討例 | ねらい | 残る確認事項 |
|---|---|---|
| ① φ10の主穴を先に加工する | 後工程のバリ取り工具を入れる経路を確保する | 主穴の仕上げ時期と残す加工代 |
| ② φ3の横穴を加工する | 主穴へ抜ける交差部の負荷を管理する | 主穴側に出るバリの向き・根元厚み |
| ③ 適合する工具で交差部を処理する | 主穴側からの接触など、選定工具に合う方法で除去する | 削り過ぎ、バリの折伏せ、二次バリ |
| ④ 最終寸法・洗浄・検査を確認する | 穴とエッジの品質、残留物を評価する | 後続の仕上げ加工で新しいバリが出ていないか |
ジーベックテクノロジーの内径・交差穴用ブラシでは、先に加工した穴から挿入し、処理方向にも配慮する使い方が示されています。これは同工具の使用条件です。「太い穴にブラシやリーマを一度通せば必ず除去できる」という意味ではありません。
直交にするだけでなく、穴径比・偏心・アクセスも見る
交差角度を変更できる場合は、鋭角で薄い縁が残る形状を避ける方向で検討します。ただし、90°の交差でも、穴径比や偏心によって工具の接触条件は変わります。直交を絶対条件にするより、実際の交線形状をCAD上で確認し、選定工具が干渉せずに動ける範囲を確保することが実務的です。これは工具アクセスを重視した設計上の提案です。
構造変更が可能なら、加工・洗浄・検査のためのアクセス穴も検討対象になります。その場合は、プラグ追加による漏れ対策や強度への影響も含め、部品本来の機能と合わせて判断します。
5. バリ取り工法の選定|「届く・取れる・削り過ぎない」で比較する
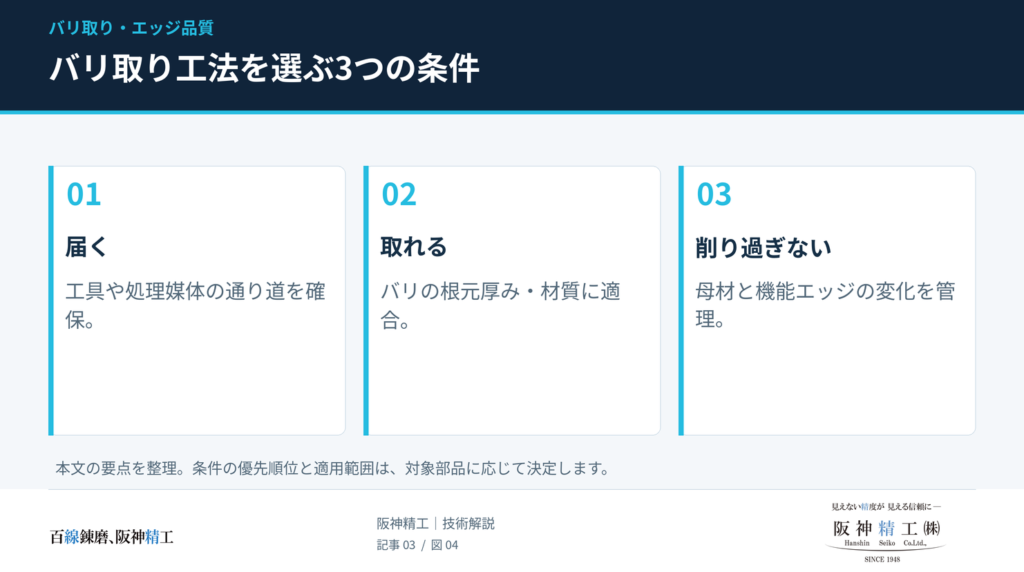
工法名を図面に指定する前に、必要な仕上がりを決めます。下表は一般的な工法の検討表であり、阪神精工がすべての工法を保有・受託できることを示すものではありません。
| 工法 | 主な仕組み・検討対象 | 事前に確認する点 |
|---|---|---|
| 面取り工具・裏バリカッター | 刃物でエッジを切削する。工具が届き、形状を管理したい箇所 | 工具干渉、切込み、二次バリ、機能エッジの除去量 |
| 研磨ブラシ | 工具先端を当てて微細バリを処理する | 根元厚み、接触方向、内径寸法、エッジの丸み |
| バレル研磨 | 研磨石・コンパウンドなどを用いる仕上げ。多数個の処理も検討対象 | 部品・メディアの組合せ、機能部の変化、残留物、部品同士の接触 |
| 電解バリ取り(ECM) | 電解液中で陽極側の金属を溶解除去する | 導電性、電極と治具、対象外への作用、処理後の洗浄 |
| サーマルデバリング(TEM) | 短時間の燃焼による熱と酸化反応を利用する | 材質・肉厚・バリの適合、酸化生成物の後処理 |
| 砥粒流動加工(AFM) | 砥粒を含む媒体を流し、内部表面やエッジを研磨する | 媒体の流路・治具、局所的な除去量、寸法変化、洗浄 |
特殊工法も、バリだけを無条件に取り去るわけではない
ECMは電気化学的な溶解、TEMは酸化反応、AFMは砥粒による機械的な除去です。すべてを「溶かして完全除去する工法」と表現することはできません。工法を選ぶ際は、処理したいバリだけでなく、周囲のエッジや表面に許容できる変化を合わせて検討します。
また、バレル研磨は必ず梨地になるわけではありません。研磨材メーカーには鏡面向けメディアもあります。「バレル不可」と一律に指定する前に、守るべき寸法・エッジ・面の状態を明示し、処理条件の適否を評価する方が選択肢を広げられます。
6. バリ取りと面取りを分ける|機能エッジを守る設計
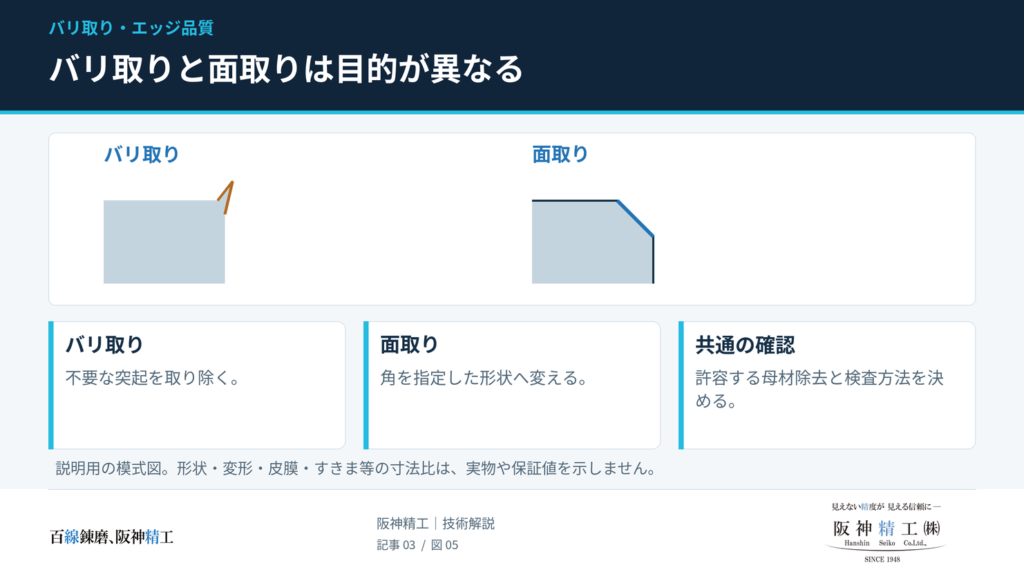
バリ取りは不要な突起の除去、面取りはエッジ形状を変える加工です。実際のバリ取りでも母材側が少量除去されることがあるため、「バリ取りのみ」という言葉に加えて、許容するエッジ変化を決めておくと判断がそろいます。
| 指示の種類 | 設計者が決める内容 | 混同しないポイント |
|---|---|---|
| バリ除去 | 除去する突起と、残存バリ・エッジ変化の許容範囲 | 母材を一切除去しないことまで、自動的に保証する表現ではない |
| C面取り | 平面による面取り寸法と公差 | 45°のC面取りと、形状不定のエッジ除去は別の要求 |
| R面取り | 丸みの半径と必要な公差 | CとRは同じ数値でも輪郭が異なる |
| 糸面取り | 許容する大きさと、形状を限定するかどうか | 呼び方だけでは処理量が確定しない。必要箇所は数値で指示する |
形状を定めないエッジの指示と、C面取りなど形状を定めた寸法指示の区別は、JIS B 0051:2023の適用範囲を参照してください。
「基準面だから角を残す」と一律に決めない
位置決めで守るべきなのは、実際に接触させる面と接触範囲です。相手側の内隅Rを避けるために面取りや逃げが必要な構造もあります。外側の角を残した結果、相手部品の隅と干渉することもあるため、断面で接触状態を確認します。
同様に、Oリングの挿入部、スクレーパの機能刃先、歯車端部をすべて「ピン角維持」にまとめることはできません。案内、密封、掻き取り、接触などの機能ごとに、必要なエッジ形状を個別に判断してください。これは組付け・接触機能から要求を決めるための設計上の考え方です。
7. JIS B 0051とISO 13715|「±0.05」はバリ禁止ではない
JIS B 0051:2023は、形状を定義しないエッジの寸法指示を扱い、ISO 13715:2017を修正採用しています。C面取りのように形状を定める場合は、一般的な寸法指示と使い分けます。
ISO 13715では、+は材料が理想形状の外へ出る側、−は材料を除去する側、±は両側を許容する意味です。したがって、外側のエッジに±0.05と指定すると、+側の突出も許容することになり、「バリを認めない」という要求とは異なります。
| 外側エッジの数値の考え方 | 意味の要約 | 注意点 |
|---|---|---|
| +0.05 | 0〜+0.05の材料突出側を許容 | バリ禁止の指定ではない |
| −0.05 | 0〜−0.05の材料除去側を許容 | C0.05やR0.05そのものを指定するものではない |
| ±0.05 | −0.05〜+0.05の両側を許容 | 角を厳格に保護し、バリも禁止する指示の代用にはならない |
| 上限−0.1、下限−0.3 | 除去側に最小・最大の限界を設定 | 数値の順序と、規定の記号への配置を確認する |
単位:mm。表はISO 13715:2017の符号・限界値の説明で、正式な製図記号の描き方を再現したものではありません。外側エッジに限定した説明です。発行図面では、採用する規格の版・記号配置・方向の指定方法を確認してください。
「R0」「完全なピン角」とだけ書くと、どこまでの欠け・丸み・残存突起を認めるのかが曖昧になります。必要な機能から許容範囲を決め、実際に確認できる寸法・観察方法へ落とし込むことを推奨します。
8. 現場と共有しやすい図面注記・検査仕様の書き方
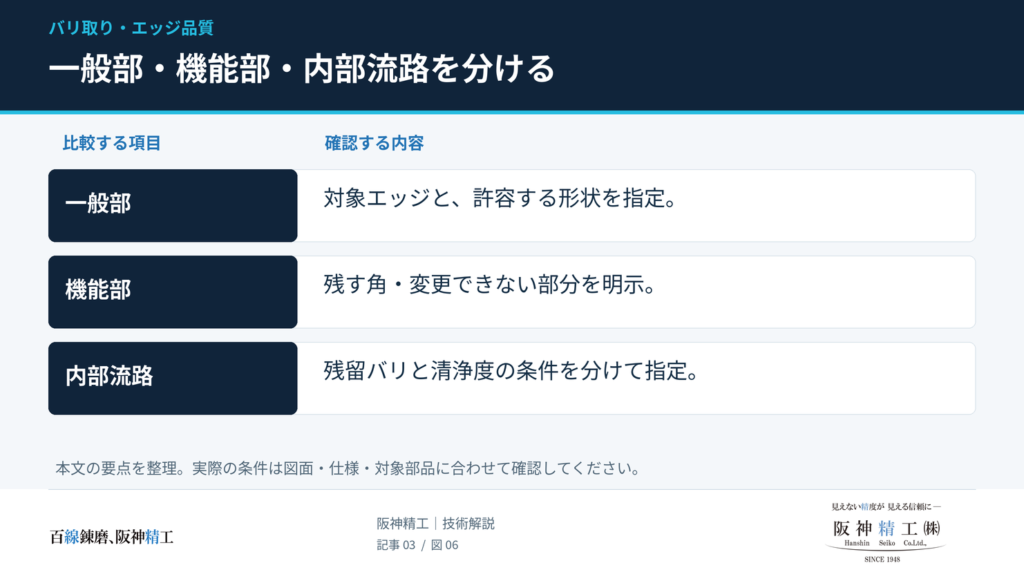
注記は、一般部・機能部・内部流路を分けると整理しやすくなります。以下は仕様書作成用の記入例です。数値は設計例であり、規格の推奨値や加工可能性の保証値ではありません。対象部位を図面上で指定し、発注前に加工・検査の実行性を確認してください。
【一般部の例】 個別指示のない指定外周エッジ:C0.2±0.1。 ねじ部、交差穴内部、機能エッジAは本注記の適用外とする。 【機能エッジAの例】 一般面取り指示を適用しない。 残存バリ高さ h:0.02mm以下。 母材エッジの後退量:隣接する二面の各方向で0.05mm以下。 高さの基準面・測定方向・評価範囲は詳細図Aに示す。 検査方法・観察条件・検査頻度は合意済み検査仕様書による。 【内部流路の例】 交差部Bはバリ取り・洗浄の対象とする。 残存バリ、エッジ除去量、粒子の許容基準は検査仕様書による。 指定流路の観察範囲・洗浄条件・清浄度評価方法を別途定める。
この記入例は、微小な残存バリを数値で許容する仕様です。突出を許容しない要求とは区別してください。数値をゼロに置き換えるだけで済ませず、採用規格の材料突出禁止の指示と、検出能力を含む検査条件の関係を詰めます。
避けたい組合せを、検査できる表現へ変える
| 曖昧・矛盾しやすい記載 | 問題 | 整理する方法 |
|---|---|---|
| 面取り不可、ただしC0.05以下 | 禁止しているのか、微小面取りを許容するのか不明 | 一般面取りを適用しない部位を示し、許容する母材除去量を別記する |
| 最大バリ高さ0.03mm以下、爪に引っかからないこと | 数値寸法と触感の判定が一致するとは限らない | 寸法の測定方法を決め、触感確認は必要なら補助条件とする |
| 10倍拡大鏡で0.03mm以下を保証 | 倍率だけでは高さの測定能力が決まらない | 測定方向、スケール、分解能、校正などを確認する |
| C0.5またはR0.5なら何でも可 | 形状と相手部品への接触状態が変わる | 両形状で機能が成立することを確認してから選択を許容する |
上表と注記例は、数値・機能・判定方法の整合を取るための本記事の提案です。特定の規格にこの文言が規定されているという意味ではありません。
9. 検査まで設計する|二次バリ・折伏せ・清浄度を分ける
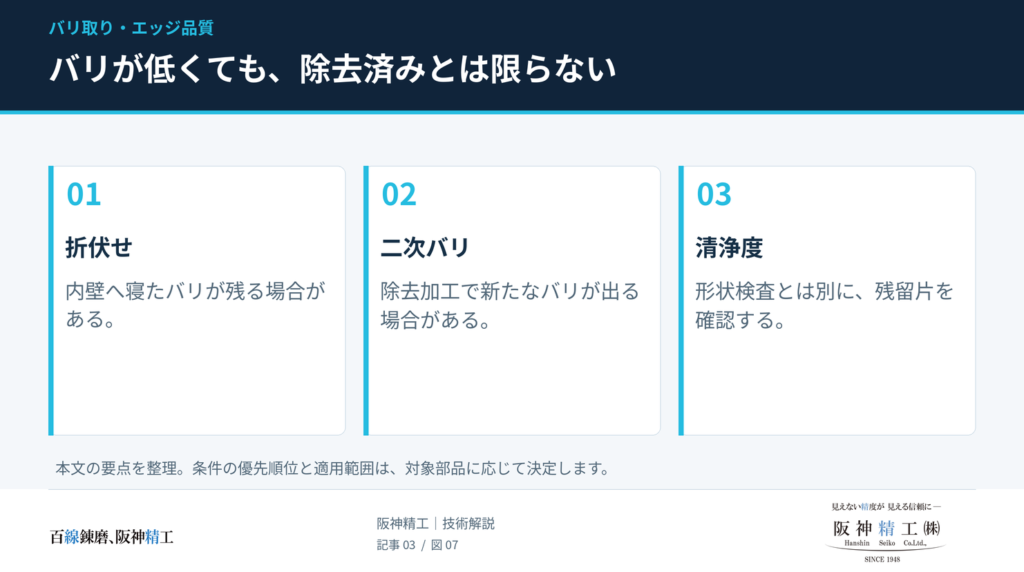
「低くなった」と「除去できた」は同じではない
バリが内径面へ寝かされると、突出高さが減っても材料が残っている場合があります。ジーベックテクノロジーは、交差穴ブラシの処理方向に関して、バリを寝かせないための使い方を示しています。また、裏バリカッターにも、交差エッジの状態によって二次バリが発生する可能性が記されています。
このため、検査は「光って見える」「爪に触れない」だけで完了させず、残存突起、根元の残り、削り込みを分けて評価する進め方が有効です。
| 確認したい特性 | 方法の検討例 | 事前に詰める条件 |
|---|---|---|
| 見える外周の突起・欠け | 拡大観察、画像を用いた輪郭測定 | 視線、照明、基準面、観察範囲、合否見本 |
| バリ高さ・微小なエッジ後退 | 側面輪郭測定、三次元形状測定など | 高さ方向の検出能力、校正、測定ばらつき、必要な測定不確かさ |
| 交差穴・深穴の内部 | 内視鏡観察、初品の断面評価など | 死角、観察可能な範囲、初品評価と量産検査の対応 |
| 脱落・残留した粒子 | 合意した抽出条件による粒子評価など | 抽出範囲、粒子寸法・個数等の評価項目、ブランク、合否基準 |
検査方法の欄は選定候補です。測定対象の大きさ・材質・アクセス性によって適否が変わります。特定の測定機や内視鏡で、見えない部分まで保証できるとするものではありません。
バリの形状検査と、清浄度検査は別の要求
ISO 16232:2018は、自動車の機能に関わる部品・システムの粒子汚染について、清浄度検査の方法と記録を扱います。ただし、個別部品の許容粒子数や寸法を一律には決めていません。また、単なる目視判定を同規格による定量的な清浄度検査と同一視することもできません。
油圧・空圧などの部品で脱落粒子が問題になる場合は、エッジの形状基準に加え、製品に適用する清浄度仕様、洗浄条件、包装まで確認します。一般機械部品へISO 16232を適用するかどうかも、顧客仕様に基づく判断です。
10. 量産の品質とコスト|工具寿命の途中で崩れない条件を作る
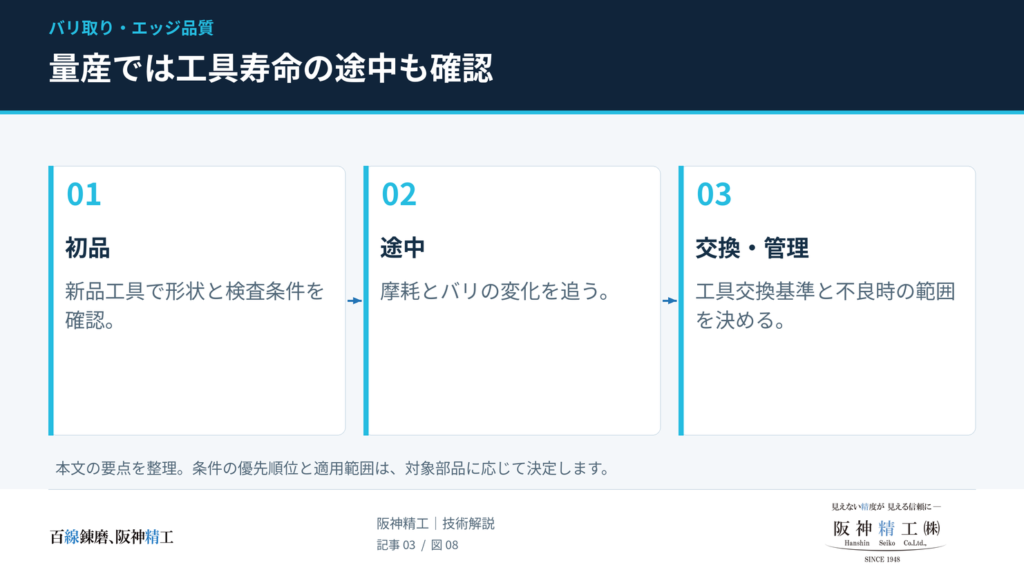
新品工具で良好なサンプルを1個作れたことと、量産中に同じ品質を維持できることは別です。工程を決める際には、少なくとも次の条件で比較記録を残すことを推奨します。
- 切削工具の状態:新品時・中間・交換直前で、バリと寸法の変化を見る。
- バリ取り工具の状態:摩耗、補正、交換後の変化を追う。
- 観察条件:同じ部位を、同じ向き・照明・倍率で比較する。
- 工程の終点:バリ取り直後だけでなく、後加工・洗浄後も確認する。
改善費用は、バリ取り時間だけで判断しない方が実態に合います。本記事では、次のように工程全体で比較する考え方を推奨します。
部品1個当たりの比較費用 = 切削・バリ取り・洗浄・検査の変動費 + 工具・治具・プログラム等の初期費用 ÷ 評価数量 + 想定する手直し・不良の費用
機上バリ取りで主加工機の占有時間が増える場合や、検査の自動化に別途費用が掛かる場合もあります。外周の非機能部と、内部流路の重要部を区別し、必要な箇所へ工数を配分することが、過剰品質を防ぐ一つの方法です。
11. ワイヤー放電加工という選択肢と、エッジ品質の注意点
切削工具が入りにくい貫通の異形穴・キー溝・狭いスリットでは、ワイヤー放電加工が加工方法の候補になります。阪神精工では、導電性材料を対象とするワイヤーカット放電加工に対応しています。
ただし、「放電加工ならすべてのエッジが無条件に完成する」と考えるべきではありません。ワイヤーが通る経路、内角に必要なR、切落とし箇所、要求する表面状態を含めて、図面ごとに加工方法を検討します。
放電加工面には加工変質層の評価が必要になる場合もあります。例えば、インコネル718のワイヤ放電加工面に関する研究では、変質層の除去が検討されています。この知見を、すべての材質・用途で同じ後処理が必要という意味に広げることはできません。表面品質に要求がある部品では、条件を事前に共有してください。
12. よくある疑問|細かい仕様は、かえってコストを上げないか
Q. 全箇所にバリ高さを指定すると、過剰品質になりませんか?
A. その懸念は妥当です。全箇所へ同じ厳しい数値を指定することは勧めません。機能・安全・清浄度に関わる部位を明示し、それ以外は必要な仕上がりの範囲で加工方法に自由度を持たせます。仕様を細かくする目的は、全体を厳しくすることではなく、必要な場所で判断をそろえることです。
Q. 合格見本があれば、数値や検査仕様は不要ですか?
A. 合格見本は外観・触感の共有に役立ちます。ただし、内部の死角や微小寸法まで同じ判断を保証するものではありません。要求の性質に応じて、見本、限度見本、数値、観察条件を組み合わせることを推奨します。
Q. 特殊バリ取り工法まで、図面で指定すべきですか?
A. 認定工程などで工法指定が必要な場合を除き、まず機能と仕上がり条件を伝え、工法は加工先と検討する方法があります。工法を固定する場合には、処理後の寸法・表面・清浄度をどう確認するかも合わせて決めます。
13. 阪神精工株式会社が対応できること
阪神精工株式会社は、兵庫県神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、切削・研磨を組み合わせた加工を検討しています。単品・試作・小ロットの精密部品も、材質・形状・要求精度に応じてご相談いただけます。
バリやエッジが気になる部品は、図面の該当箇所と、その箇所に求める機能をお知らせください。「内部の突起を抑えたい」「この角は残したい」「支給品の追加工後にエッジを確認したい」といった要求を共有いただくことで、加工可否と必要条件を検討しやすくなります。
| 加工相談時に共有いただきたいもの | 具体例 |
|---|---|
| 図面と対象部位 | 交差穴、溝、機能エッジを指示線や色で特定 |
| 材質・処理状態・数量 | 材質記号、熱処理、表面処理、支給品の有無 |
| 守るべき機能 | 位置決め、摺動、密封、粒子脱落の抑制 |
| 合否基準と確認方法 | 許容バリ、面取り・エッジの範囲、検査仕様、限度見本 |
| 希望納期・必要書類 | 検査成績書、写真記録などの要否 |
図面から加工方法をご相談ください。
バリ取り・面取り・エッジ維持の条件を含め、部品の形状と用途に応じた加工方法を検討します。
14. まとめ|バリ品質は、加工・図面・検査をつないで決める
バリ対策は、発生した突起を最後に取り去る作業だけではありません。発生量を抑える加工順序、削る場所と残す場所を区別する図面指示、合否を確認できる検査方法をつなげて考えることが重要です。
- 交差穴は、バリの発生位置と工具のアクセスを見て加工順序を決める。
- バリ高さだけでなく、根元厚み、二次バリ、エッジの削り込みを確認する。
- エッジの符号指示とC・R面取りを混同せず、機能に合う許容範囲を設定する。
- 内部流路では、バリ除去と洗浄・清浄度評価を一緒に検討する。
図面に必要な条件がそろうと、加工先は段取りと検査方法を検討しやすくなります。バリとエッジの要求が難しい部品は、該当箇所と使用目的を添えてご相談ください。