板厚300mm・SUS304大型歯車のキー溝加工|ワイヤー放電加工

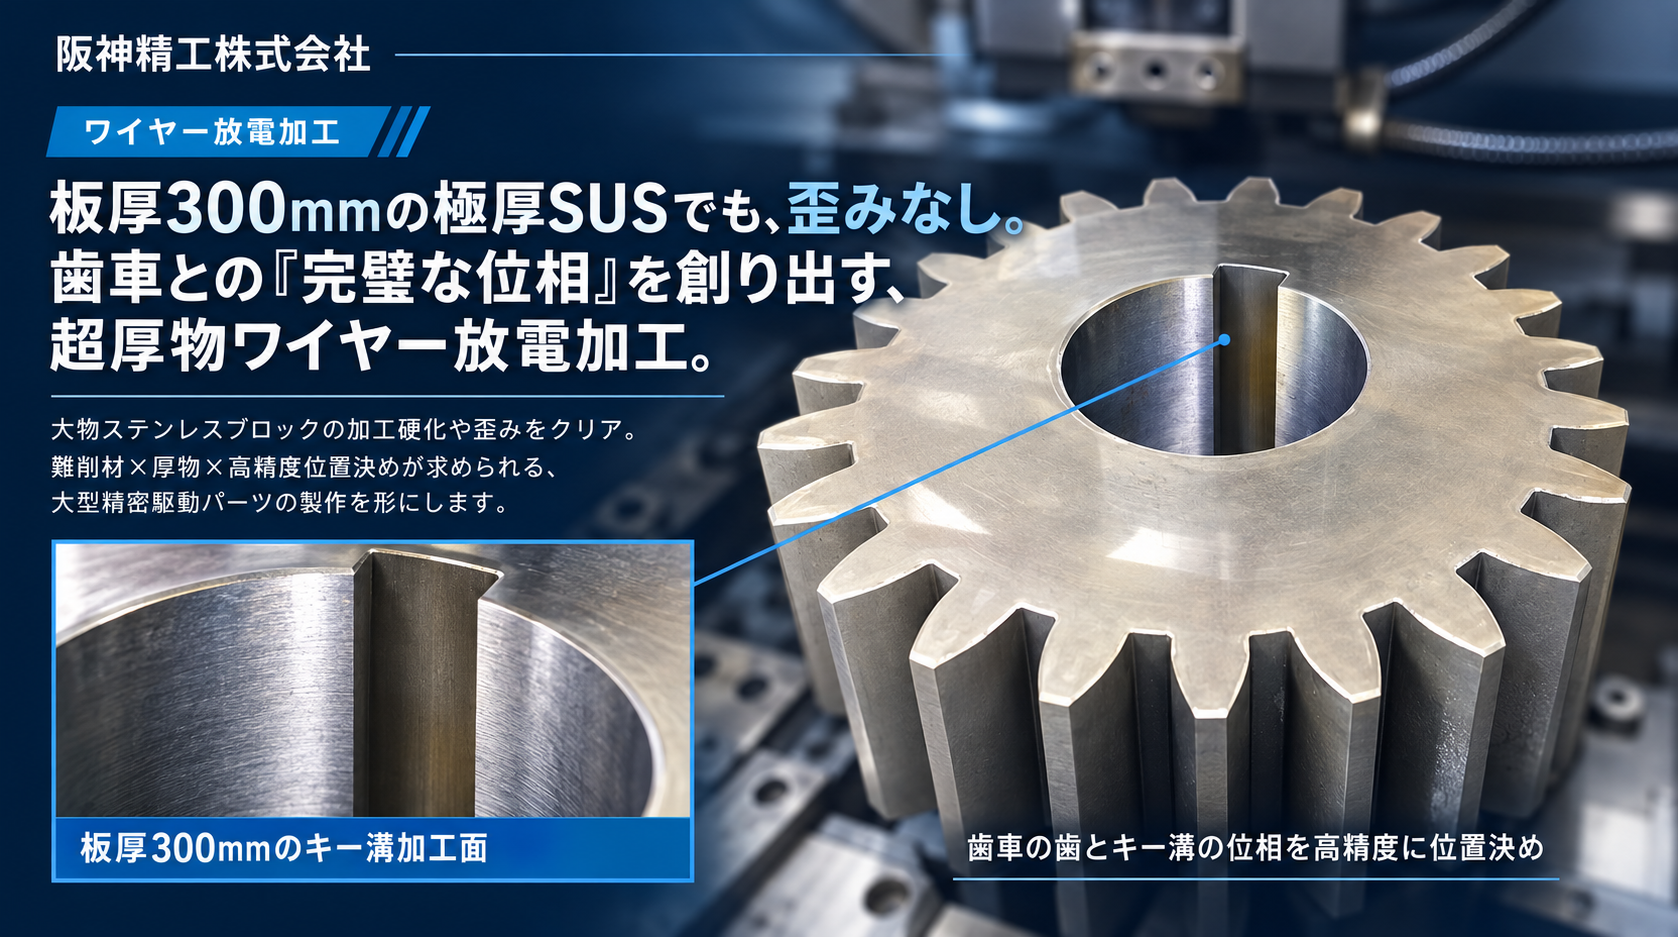
大型歯車のキー溝加工では、溝の幅や深さだけでなく、歯車の歯に対する位置関係も重要になります。
今回ご紹介するのは、板厚300mmのSUS304(ステンレス鋼)製大型歯車に対し、ワイヤー放電加工で軸穴のキー溝を加工した事例です。
今回の加工で特に重要だったのは、300mmという厚さ全体にわたって加工形状を安定させること、そして外周の歯形に対してキー溝の位置を適切に合わせる「位相管理」です。
厚物ワイヤーカット特有の加工くずの排出やワイヤーのたわみに加え、歯車の機能に関わる位置決めも考慮する必要がある加工です。
本記事では、加工上の難しさと、それに対応するための技術的な工夫をご紹介します。
加工概要|板厚300mmのステンレス製大型歯車
今回の加工対象は、SUS304製の大型歯車です。
軸穴部分にキー溝を形成するため、ワイヤー放電加工(ワイヤーカット)を使用しました。
加工概要
- 加工対象:大型歯車
- 材質:SUS304(ステンレス鋼)
- 板厚:300mm
- 加工方法:ワイヤー放電加工
- 加工箇所:歯車の軸穴に設けるキー溝
- 重要なポイント:厚さ方向の形状精度と、外周歯形に対するキー溝の位相合わせ
キー溝は、軸と歯車の回転方向の位置関係を定め、キーを介してトルクを伝達するために用いられる形状です。
そのため、溝自体を指定寸法で加工することに加え、歯車の歯との角度関係が要求仕様に合っていることが重要になります。
今回の加工は、厚物加工と位置決め管理の両方が求められる事例です。
難しかった点|厚物加工と位相管理に伴う3つの課題
① 板厚300mmで発生しやすいワイヤーのたわみと太鼓形状
今回の加工で大きな課題となるのが、300mmという厚さです。
ワイヤー放電加工では、上下のワイヤーガイドで電極線を支持しながら加工を行います。
板厚が大きくなると、加工範囲が長くなるため、ワイヤーのたわみや放電状態の変化が厚さ方向の形状精度に影響しやすくなります。
特に注意が必要なのが、加工面の中央付近と上下端付近で寸法に差が生じる「太鼓形状」です。
ワイヤーのたわみや放電ギャップの変化によって、厚さ方向に加工量の違いが生じる場合があります。
キー溝の場合、入口側の寸法が適切でも、中央部分で形状が変化していれば、軸との組み合わせに影響する可能性があります。
板厚300mmの全域にわたって、キー溝の形状をいかに安定させるか。
これが厚物ワイヤー放電加工における重要な課題でした。
② SUS304の材料特性と加工くずの排出
SUS304は耐食性に優れたステンレス鋼ですが、一般的な炭素鋼と比較すると熱伝導率が低いという材料特性があります。
ワイヤー放電加工では、放電によって材料を局所的に溶融・除去します。
加工を安定させるには、発生した加工くず(スラッジ)を加工溝から排出し、適切な放電状態を維持することが重要です。
今回のような300mmの厚物加工では、加工溝が長くなるため、加工液の流れや加工くずの排出状態への配慮が必要になります。
加工くずが滞留すると、異常放電やワイヤー断線、加工面の状態悪化につながる可能性があります。
そのため、加工くずの排出とワイヤーの安定性を両立する条件設定が重要でした。
③ 歯車の歯形とキー溝の位相合わせ
もう一つの重要なポイントが、外周の歯形に対するキー溝の位置決めです。
一般的なキー溝加工では、キー溝の幅や深さが主な管理対象となりますが、今回のような歯車部品では、歯の山・谷とキー溝の角度関係も確認する必要があります。
例えば、歯先や歯底を基準とした指定角度にキー溝を設ける場合、基準となる歯形の位置を正しく把握しなければなりません。
外周の歯形と軸穴のキー溝が、それぞれ図面どおりの寸法であっても、両者の位相が要求から外れていれば、歯車としての組み付けや機能に影響する場合があります。
特に、すでに外周形状が加工されている部品への追加工では、完成している部分を基準として加工位置を決める必要があります。
キー溝の寸法だけでなく、歯車全体の中での位置関係を考慮すること。
これが今回の加工における大きな難しさの一つです。
技術的に工夫した点|精度を安定させるための加工アプローチ
① ワイヤー張力と加工液圧の調整
厚物ワイヤー放電加工では、ワイヤーのたわみを抑えることと、加工くずを適切に排出することの両立が重要です。
ワイヤーの張力が不足すると、加工中のたわみや振動が形状精度に影響する可能性があります。
一方、加工液の噴流圧を過度に高めると、その力がワイヤーの挙動に影響する場合があります。
そこで重要になるのが、使用するワイヤーや機械の仕様、加工形状に合わせた張力と噴流圧の設定です。
単純に張力や液圧を高くするのではなく、放電状態と加工くずの排出状況を考慮して条件を調整することが、厚物加工の安定性につながります。
② 荒加工と仕上げ加工を分けた工程設計
板厚300mmの加工では、荒加工によって形成された加工面の状態が、その後の仕上げ精度に影響する可能性があります。
そのため、荒加工と仕上げ加工で求められる役割を分け、段階的に目標形状へ近づけることが重要です。
荒加工では安定した材料除去と加工くずの排出を重視し、仕上げ加工では放電エネルギーや加工代を調整しながら、形状精度の向上を目指します。
特に厚さ方向の真直性が重要となるキー溝では、入口と出口の寸法だけでなく、中間部分の形状にも配慮する必要があります。
加工回数や仕上げ条件を適切に設定することが、厚物加工の品質を左右するポイントとなります。
③ 加工に伴う変形への配慮
SUS304のような金属材料では、素材の製造履歴やそれまでの加工工程によって、内部に残留応力が存在する場合があります。
材料の一部を除去すると、応力のバランスが変化し、加工物に変形が生じる可能性があります。
今回のような大型部品では、加工前の状態や除去する部分の形状を考慮し、加工途中の変形が最終寸法に影響しないよう配慮することが重要です。
また、仕上げ加工を行うタイミングや残しておく加工代も、検討すべきポイントとなります。
単に加工プログラムを作成するだけでなく、材料の状態や加工順序を考慮した工程設計が求められます。
④ 歯形を基準とした位相管理と位置決め
今回の加工で特に重視したい技術的なポイントが、歯車の歯形とキー溝の位相管理です。
歯車の外周には多数の歯があるため、図面上で指定された基準歯や基準位置を正しく把握する必要があります。
キー溝の加工位置を決める際には、歯形と軸穴の位置関係を確認したうえで、加工機の座標系に反映することが重要です。
さらに、大型ワークでは、位置決め後のクランプによってワークの姿勢や位置が変化しないよう注意する必要があります。
位置決めの基準、固定方法、加工前の確認を一連の段取りとして考えることで、位相のずれによる加工不良のリスク低減を目指します。
厚物のキー溝を正しく加工する技術と、歯車の歯形を基準に正しい位置へ加工する技術。
この両方を考慮することが、今回の精密加工における重要なポイントです。
阪神精工株式会社が対応できること
大型部品や厚物部品へのワイヤー放電加工では、機械の加工範囲だけでなく、加工物の保持方法や加工条件、要求される寸法精度などを総合的に検討する必要があります。
阪神精工株式会社では、ワイヤー放電加工を中心とした金属精密加工に取り組んでいます。
今回のような加工に関連して、以下のようなご相談にも対応可否を検討いたします。
- 厚物ステンレス部品へのワイヤー放電加工
- 歯車や機械部品のキー溝加工
- 歯形との位置関係が重要となる加工
- 大型部品への追加工
- 深さ方向の形状精度が求められる加工
- 特殊形状・複雑形状の精密加工
図面に記載された材質、寸法、公差、加工位置、ワークの状態などを確認しながら、加工方法や段取りについて検討いたします。
まとめ|厚物加工と精密な位置決めを両立するために
今回ご紹介したのは、板厚300mmのSUS304製大型歯車に対するキー溝のワイヤー放電加工です。
厚物加工では、ワイヤーのたわみや加工くずの排出など、加工の安定性に関わる要素が重要になります。
さらに、歯車部品ではキー溝単体の寸法精度だけでなく、外周歯形との位相合わせも考慮しなければなりません。
今回の加工事例は、加工条件の調整に加え、歯車全体の位置関係を考慮した段取りの重要性が分かる事例です。
阪神精工株式会社では、お客様の図面や加工上の課題を確認しながら、適切な加工方法を検討しています。
厚物ワイヤー放電加工や大型歯車のキー溝加工をご検討の際は、阪神精工株式会社までお気軽にご相談ください。