ステンレス鋼の材料選定|5系統の金属組織・加工性・不具合対策

Q. ステンレス鋼は、耐食性と硬さの比較だけで選べますか?
A. 選定には、使用環境・材料の状態・加工工程・最終表面の4つを合わせて確認する必要があります。同じSUS材でも、冷間加工、溶接、焼入れ、時効処理などの履歴によって、加工性や寸法安定性、腐食への抵抗性が変わります。
「サビに強いからSUS304」「硬さが必要だからSUS440C」という選び方は、候補を絞る出発点にはなります。しかし、精密部品では、加工後の反り、溶接部の腐食、熱処理後の寸法変化まで含めて材料を評価することが重要です。
本記事では、ステンレス鋼の5系統を整理し、主要鋼種の違いを金属組織と加工工程の両面から解説します。設計図面や見積依頼に落とし込めるよう、比較表と確認項目もまとめました。
- 鋼種だけでなく、焼なまし材・冷間加工材・熱処理材の違いを見る。
- 耐食性は、腐食の種類と使用環境を分けて評価する。
- 材料費に加え、加工・熱処理・仕上げ・検査まで含めて比較する。
1. ステンレス鋼の5系統と、材料選定の出発点
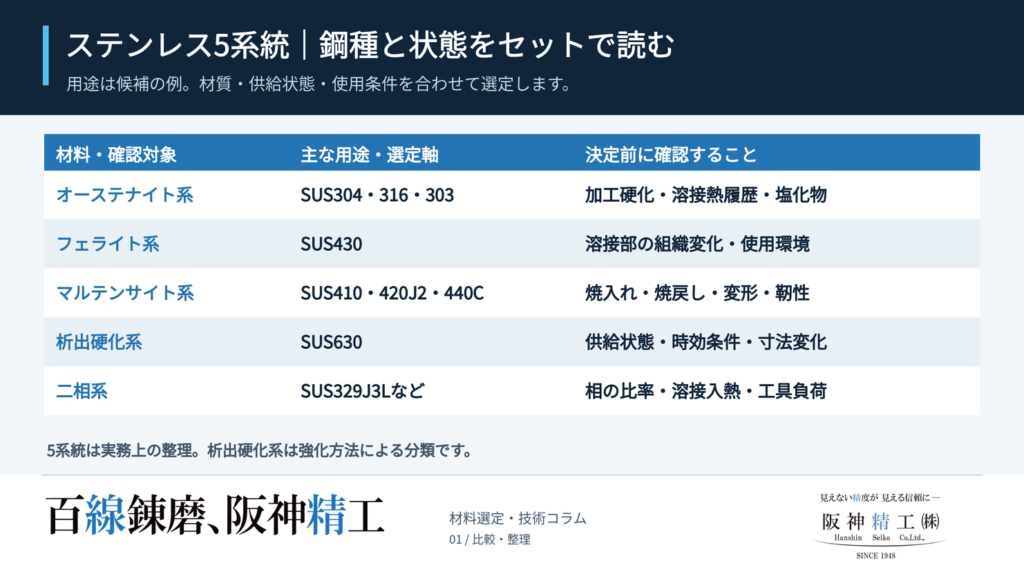
ステンレス鋼は、オーステナイト系、フェライト系、マルテンサイト系、析出硬化系、二相系に大別して整理できます。ただし、厳密には「析出硬化系」は強化方法を表す分類です。SUS630のように、マルテンサイトを母相とする析出硬化鋼もあります。[1][12]
| 系統 | 代表鋼種 | 組織・強化の特徴 | 実務で見るポイント |
|---|---|---|---|
| オーステナイト系 | SUS304、316、316L、303 | γ相が主体。通常の焼入れでは硬化せず、冷間加工で硬化する | 加工硬化、溶接の熱履歴、塩化物環境 |
| フェライト系 | SUS430 | α相が主体。通常の焼入れでは硬化しない | 溶接部の組織変化、使用温度、局部腐食 |
| マルテンサイト系 | SUS410、420J2、440C | 焼入れによる組織変態と焼戻しで特性を調整する | 硬さと靭性の両立、変形、残留オーステナイト |
| 析出硬化系 | SUS630 | 固溶化・冷却後の母相を、時効による微細な析出物で強化する | 供給状態、時効条件、寸法変化、応力腐食割れ |
| 二相系 | SUS329J3Lなど | フェライトとオーステナイトが共存する | 相の比率、溶接入熱、有害な析出物、工具負荷 |
オーステナイトは面心立方格子(FCC)、フェライトは体心立方格子(BCC)です。焼入れで生じるマルテンサイトは、炭素量に応じて格子がひずんだ体心正方格子(BCT)として説明されます。ただし、結晶構造だけで耐食性や加工性は決まりません。合金成分、炭化物・介在物、結晶粒、加工履歴も関わります。
また、磁石への反応は材質判定の決め手にはなりません。SUS304は加工により磁性を帯びることがあり、磁性のあるステンレスにも高耐食鋼があります。「磁石が付く=ステンレスではない」「磁性がある=サビやすい」という判断は避けます。
2. 主要鋼種の比較表|材料名と供給状態をセットで読む
次の表は、材料選定の初期比較用です。切削性や溶接性は相対的な傾向であり、同一条件での加工試験結果ではありません。特に硬化型の鋼種は、熱処理前後で加工の難しさが大きく変わります。
| 鋼種 | 主な選定理由 | 加工・熱処理の要点 | 見落としやすい制約 |
|---|---|---|---|
| SUS304 | 汎用性、延性、耐食性のバランス | 切削時の加工硬化と凝着に配慮 | 塩化物による孔食・すきま腐食・応力腐食割れ |
| SUS316 | Mo添加による耐孔食性の向上 | SUS304と同様に難削性を考慮 | 海水中での使用可否は環境・構造次第 |
| SUS316L | Mo添加と低炭素化 | 溶接熱履歴による鋭敏化を抑えたい場合の候補 | 低炭素化だけで孔食や溶接欠陥を防げるわけではない |
| SUS303 | 切りくず処理と切削生産性 | 快削性を生かした切削主体の部品 | 硫化物介在物と腐食、溶接時の高温割れ |
| SUS430 | 比較的穏やかな腐食環境、熱膨張、経済性 | 溶接部の結晶粒粗大化などを確認 | SUS304と同じ環境性能とは限らない |
| SUS410 | 焼入れ・焼戻しで強度を調整 | 熱処理状態を指定して加工を検討 | SUS420J2・440Cと同じ硬さを前提にしない |
| SUS420J2 | 硬さ・耐摩耗性を必要とする部品 | 熱処理変形と仕上げ代を考慮 | 硬さだけでなく欠けや割れへの抵抗性も確認 |
| SUS440C | 高硬度・耐摩耗性 | 焼なまし状態での加工と硬化後の仕上げを分けて検討 | 炭化物、熱処理条件、寸法安定性、使用環境 |
| SUS630 | 高耐力と耐食性の両立 | 時効条件まで指定し、寸法変化を見込む | 最高強度の条件が靭性・耐SCC性でも最適とは限らない |
| SUS329J3L | 耐孔食性、耐塩化物SCC性、高耐力 | 高い加工負荷と溶接組織の管理 | 温度・熱履歴・供給形状による制約 |
整理の根拠:メーカー・業界団体資料。各鋼種の適用条件は以下の節と参考資料を参照。
3. 耐食性を「高い・低い」だけで比較しない
PRENは耐孔食性の比較指標であり、総合的な耐食性の点数ではない
耐孔食性の比較には、合金成分から算出するPRENが使われます。代表的な式は次のとおりです。各元素は質量%で代入します。
PREN = Cr + 3.3 × Mo + 16 × N
例えば、Cr=22.0%、Mo=3.0%、N=0.15%と仮定すると、PRENは34.3です。これは計算方法を示す例で、特定の購入材の保証値ではありません。
PRENには、部品のすきま、液温、表面汚染、溶接後の状態などが入っていません。また、炭化物や有害析出物によって局所的にCr・Moが不足する影響も、平均組成だけでは表せません。鋼種を絞り込む指標として使い、実環境での適否は別に確認します。
| 腐食・損傷の種類 | 着目する条件 | 選定・設計での確認 |
|---|---|---|
| 孔食・すきま腐食 | 塩化物、温度、pH、停滞、付着物、接合部のすきま | 材質に加え、液だまり・ガスケット部・洗浄性を確認 |
| 粒界腐食 | 鋭敏化を生じる熱履歴と腐食環境 | 低炭素材、溶接条件、必要に応じた粒界腐食評価 |
| 応力腐食割れ(SCC) | 材料の感受性、引張応力、腐食環境の組合せ | 負荷応力に加えて加工・溶接の残留応力も確認 |
| 異種金属接触腐食 | 異種金属の電気的接触と、水などの電解質 | 相手材、接触面積比、絶縁・排水を検討 |
| もらいサビ・表面汚染 | 鉄粉、工具・研磨材からの混入、加工後の汚れ | 工具の使い分け、洗浄、必要に応じた表面処理 |
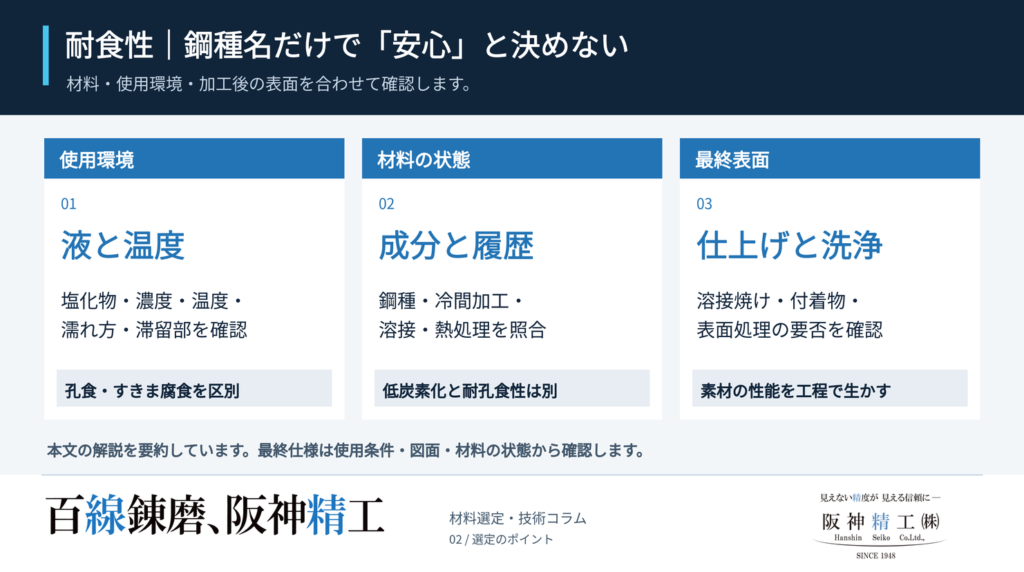
海水用途では、SUS316・316Lを候補に挙げることはあっても、そこで選定を終了させません。常時浸漬か飛沫か、停滞するか、付着物があるかなどを確認し、二相系やさらに高耐食の材料を含めて評価します。
4. オーステナイト系|加工硬化と鋭敏化を分けて理解する
SUS304・316は「軟らかければ削りやすい」とは限らない
オーステナイト系は延性が高く、切りくずがつながりやすい材料です。塑性変形による加工硬化と工具への凝着が重なり、工具摩耗や仕上げ面の不安定化につながります。素材の硬さだけで切削性を判断しないことが重要です。
加工硬化には、塑性変形に伴う転位の蓄積や配列の変化が関わります。SUS304などでは、条件によって加工誘起マルテンサイトも生じますが、加工硬化のすべてを相変態だけで説明することはできません。鋼の成分や加工温度によって、組織の安定性も変わります。
工程検討では、刃先を摩耗させたまま使わないこと、切削点への冷却と切りくず排出を確保すること、工具突出しや保持剛性を見直すことが基本になります。送りや切込みを小さくするだけで安定するとは限らず、工具と形状に合った条件を設定します。
SUS316と316Lの違いは、孔食対策と鋭敏化対策を分けて考える
SUS316・316LはMoを含みます。一方、316Lの「L」は低炭素を示し、炭素量は0.030%以下です。Mo添加による耐孔食性と、低炭素化による耐鋭敏化性は、異なる役割です。低炭素だからPRENが自動的に高くなるわけではありません。
鋭敏化は、例えば500〜800℃付近に保持されることで粒界にCr炭化物が生じ、その近傍にCr欠乏域ができる現象です。ただし、温度域を一瞬通過しただけで必ず起こるものではなく、保持時間や炭素量などに左右されます。鋭敏化という組織状態と、腐食環境に置かれて実際に生じる粒界腐食は区別して理解します。[4]
溶接構造では、SUS304L・316Lなどの低炭素材が対策候補になります。ただし、316Lへの変更だけで溶接割れ、変形、焼けによる表面の耐食性低下まで解消できるわけではありません。低炭素材の選定と、溶接施工・後処理はそれぞれ必要です。
SUS303は切削の生産性と、使用環境を合わせて評価する
SUS303は硫黄添加によって快削性を高めた鋼種です。硫化物介在物は切りくずの分断を助ける一方、表面に露出すると腐食の起点にもなり得ます。切削主体の部品では有力な候補ですが、濡れ環境や薬液との接触がある部品では、耐食性を別に確認します。
溶接については、「一般に推奨されない」とするのが適切です。高硫黄による高温割れが問題となるため、溶接を予定する新規設計では別鋼種を優先して検討します。特殊な施工条件まで含めて「物理的に溶接不可能」と断定するのは正確ではありません。
5. フェライト系|SUS430の経済性と、熱履歴の制約
SUS430はCrを主体とするフェライト系の代表鋼種です。SUS304に比べて熱膨張が小さく、一般に塩化物応力腐食割れに強い系統ですが、それだけで孔食やすきま腐食にも強いとは判断できません。フェライト系全体をSUS430だけで代表させることも避けます。高合金のフェライト系には、さらに耐食性の高い鋼種があります。
熱履歴では、溶接時の結晶粒粗大化による靭性低下と、475℃脆化を分けて考えます。475℃脆化には、フェライト相がCrに富む領域とFeに富む領域に分かれる相分離が関わり、温度と保持時間の影響を受けます。「475℃に達した瞬間に使えなくなる」という意味ではありません。
溶接構造や高温で長時間使う部品では、板厚、溶接材料、施工条件、使用温度を確認します。必要に応じて、Ti・Nbで安定化した鋼種なども候補に含めます。
経済性は、同一の形状・寸法・数量・納入状態で比較します。板材と丸棒、汎用在庫品と取り寄せ品では条件が異なるため、「SUS304の何割」という固定倍率で材料費を決めることはできません。
6. マルテンサイト系|硬さを決める前に、熱処理後の機能を決める
SUS410・420J2・440Cは、炭素量と炭化物の状態が異なる
| 鋼種 | C(質量%) | Cr(質量%) |
|---|---|---|
| SUS410 | 0.15以下 | 11.50〜13.50 |
| SUS420J2 | 0.26〜0.40 | 12.00〜14.00 |
| SUS440C | 0.95〜1.20 | 16.00〜18.00 |
出典:ステンレス協会のJIS鋼種化学成分表。実際の発注では対象製品の規格とミルシートを確認してください。
炭素は焼入れ硬さに関わりますが、含有量だけで完成品の性能は決まりません。焼入れ温度による炭化物の固溶状態、結晶粒、焼戻し条件などが影響します。Cr量も異なるため、「410→420J2→440Cの順で必ず耐食性が低くなる」という単純な順位付けもできません。
SUS440C系はHRC60前後の硬さを得られる材料ですが、焼なまし材まで一律に「非常に脆く、加工が極めて困難」とするのは不適切です。加工時の状態を区別し、硬化後の耐摩耗性・靭性・腐食環境を合わせて評価します。
残留オーステナイトとサブゼロ処理
焼入れ後に残ったオーステナイトが後から変態すると、寸法変化につながる場合があります。寸法安定性が重要な部品では、焼入れ・焼戻し条件とともに、サブゼロ処理の必要性を検討します。サブゼロ処理は0℃以下に冷却して残留オーステナイトの変態を促す処理で、約−80℃で行う方法などがあり、液体窒素の使用だけを指すものではありません。
処理を加えれば残留オーステナイトが必ずゼロになる、という保証ではありません。精密部品では、硬さだけでなく寸法変化の許容範囲を定め、必要に応じて残留オーステナイト量の評価も検討します。熱処理後に仕上げる箇所と、仕上げ代を先に決めておくことが工程設計の要点です。
7. 析出硬化系|SUS630は時効条件まで指定して選ぶ
低温での時効硬化は、固溶化処理を済ませた材料が前提
SUS630に対応する17-4PH系は、固溶化・冷却後のマルテンサイト母相に、時効によってCuを含む微細な相を析出させて強化します。「約500℃に加熱すればどの状態の材料でも所定の強度になる」という意味ではありません。供給状態と過去の熱履歴を確認します。
H900、H1025、H1150などの時効条件により、強度と靭性のバランスが変わります。次の数値は、その変化を示すメーカー資料の一例です。
| 条件 | 時効温度・時間 | 0.2%耐力 | 硬さ |
|---|---|---|---|
| H900 | 482℃・1時間 | 1,262 MPa | HRC44 |
| H1025 | 552℃・4時間 | 1,117 MPa | HRC38 |
| H1150 | 621℃・4時間 | 869 MPa | HRC33 |
出典:Carpenter Technology「Custom 630 (17-4)」p.6–7。固溶化処理材を時効後、空冷した場合の同社掲載条件・室温代表値。JIS SUS630の保証値ではなく、購入材の仕様は製品規格・寸法・証明書で確認します。
最大強度を得る条件は、塩化物応力腐食割れへの抵抗性でも最適とは限りません。必要な耐力を満たす範囲で時効温度を検討することが重要です。「SUS304と同じ耐食性」という表現も、環境や熱処理条件を省いて一般化できません。
「低ひずみ」と「寸法が変わらない」は別の話
Carpenterの資料では、固溶化状態からH900にした場合の収縮量として約0.0004〜0.0006 mm/mmが示されています。これを長さ100mmに当てはめると、約0.04〜0.06mm、つまり40〜60µmの収縮に相当します。これは同社データを用いた計算例で、個別部品の変形量予測ではありません。
精密なはめあい部は時効後に仕上げる、先に時効した素材を加工するなど、要求公差に応じて工程を選びます。また、高耐力化してもヤング率が同じ割合で大きくなるわけではありません。永久変形への強さと、荷重をかけたときのたわみやすさは分けて設計します。
8. 二相系|SUS329J3Lは高耐食・高耐力と引き換えに組織管理が重要
二相ステンレス鋼は、フェライトとオーステナイトを組み合わせた材料です。SUS329J3Lは、SUS316Lより高い耐孔食性や耐塩化物応力腐食割れ性、高耐力を求める場合の候補になります。ただし、二相系には複数の合金設計があり、どの鋼種も一律に同じ性能ではありません。
溶接では、冷却が速すぎるとオーステナイトの生成が十分に進まず、フェライトが多い組織になる場合があります。一方、不適切な高温保持や再加熱は、σ相などの有害析出物を生じさせ、靭性や耐食性を損なう要因になります。「入熱を小さくすればするほどよい」という判断はできません。
溶接材料、入熱範囲、パス間温度を施工要領として管理し、用途に応じて組織・衝撃特性・耐食性を確認します。母材のミルシートが良好でも、それだけで溶接後の品質まで確認できるわけではありません。
切削では、高い強度に加工硬化が重なるため、保持剛性、工具形状、切りくず排出を重視します。材料単価だけでなく、工具寿命や加工時間も含めて採用を判断します。
9. 精密部品では熱膨張と熱伝導率も選定条件に入れる
材料の強度を満たしていても、使用温度と測定温度の違いで組付け寸法が変わることがあります。オーステナイト系とフェライト系の熱膨張差は、精密なはめあいや長い部品で無視しにくい要素です。
| 鋼種 | 平均線膨張係数 0〜100℃(10⁻⁶/K) | 熱伝導率 100℃(W/(m·K)) |
|---|---|---|
| SUS304・304L | 17.3 | 16.3 |
| SUS316・316L | 16.0 | 16.3 |
| SUS430 | 10.4 | 26.4 |
自由に膨張できる長さ100mmの部品が10℃上昇すると仮定し、ΔL=α×L×ΔTで概算すると、SUS304は約17.3µm、SUS430は約10.4µm伸びます。差は約6.9µmです。これは上表の平均係数を一定とした計算で、拘束や温度分布による変形は含みません。
実務では、ワークと測定器を温度になじませてから測定すること、相手部品との膨張差を確認することが大切です。加工直後の温かい部品だけを測定して、図面寸法への適合を判断しないようにします。
10. 切削・研磨・ワイヤー放電加工を、最終機能から組み合わせる
高硬度材では、熱処理後の形状加工も選択肢になる
ワイヤー放電加工は、導電性材料を放電の熱作用で除去する加工です。刃物で削る加工と異なり、硬化したステンレスの異形貫通穴、スリット、輪郭形状なども加工方法の候補になります。
ただし、非接触加工でも「無変形・無影響」ではありません。材料除去に伴う残留応力の解放、薄肉化による剛性変化、保持状態を考慮する必要があります。また、放電面には加工変質層が生じ、条件によっては微小き裂への配慮も必要です。
疲労、シール性、耐食性などが重要な面は、面粗さだけで合否を決めず、仕上げ加工や変質層の扱いまで事前に合意します。研磨や電解研磨などで材料を除去する場合には、最終寸法への影響も織り込みます。
表面をきれいにする工程にも、それぞれ役割がある
洗浄、不動態化処理、酸洗、電解研磨は同じ処理ではありません。例えば、不動態化処理は表面の遊離鉄などの除去に用いられますが、厚い酸化スケールや溶接焼けの除去を無条件に代替するものではありません。処理方法は、鋼種、汚染・酸化の状態、寸法公差に合わせて選びます。
| 現象 | 確認する要因 | 工程上の検討 |
|---|---|---|
| SUS304の切削で工具寿命が短い | 加工硬化、刃先摩耗、凝着、排出不良、保持剛性 | 工具形状・交換基準・冷却・保持を見直す |
| 溶接部周辺が腐食する | 鋭敏化、溶接焼け、表面汚染、すきま、使用液 | 腐食原因を切り分け、材質・施工・後処理を検討する |
| SUS440Cが熱処理後に寸法変化する | 熱処理変形、残留オーステナイト、残留応力 | 熱処理条件と仕上げ順序、安定化処理の要否を確認する |
| SUS630が時効後に公差から外れる | 供給状態、時効収縮、形状による変形 | 時効後仕上げや時効済み材の加工を比較する |
| 切り離し後に薄肉部が反る | 素材の残留応力、切断順序、剛性・保持の変化 | 荒加工・仕上げの分け方と保持位置を検討する |
この表は、前述の材料特性を工程検討に結び付けた整理です。外観だけで原因を確定せず、発生位置、工程履歴、使用環境を確認することが対策の出発点になります。
11. 発注時には、材質欄だけでなく「どの状態で納めるか」を明確にする
選定は、①使用環境、②必要な機能、③製造工程、④入手性・総費用の順に整理すると進めやすくなります。たとえば「SUS630」とだけ指定するより、時効条件、要求硬さ・耐力、重要寸法をどの工程後に保証するかをそろえる方が、加工側との認識差を減らせます。
| 確認項目 | 具体的な内容 |
|---|---|
| 材料と供給状態 | 鋼種、対象規格、板・棒などの形状、焼なまし・冷間加工・固溶化・時効済みなどの状態 |
| 使用環境 | 接触する液体・薬品、濃度、塩化物、温度、浸漬・飛沫・乾湿繰返し、洗浄条件 |
| 要求機能 | 耐力、硬さ、摩耗、衝撃、疲労、磁性、シール性などの優先順位 |
| 加工履歴と工程 | 溶接・曲げ・熱処理の有無、支給品の履歴、加工前後の処理、仕上げ代 |
| 図面と検査 | 寸法・幾何公差、測定基準、面粗さ、熱処理・表面処理後の検査範囲 |
| 調達条件 | 数量、希望納期、ミルシート、必要な検査記録、代替材を検討できる範囲 |
コスト比較では、材料費、段取り、加工時間、工具、熱処理、表面処理、検査まで含めます。単価の低い材料でも加工や再仕上げが増えれば、完成部品として安くなるとは限りません。
高耐食・高強度の鋼種に統一すれば、選定を簡単にできる?
鋼種を集約できれば、在庫や手配の管理を簡単にできる利点はあります。ただし、高耐食材や高強度材への変更で、切削負荷、溶接条件、熱処理、入手できる寸法が変わる場合があります。統一するなら、対象部品の最も厳しい環境と工程を洗い出し、総費用まで確認したうえで判断します。
12. 阪神精工株式会社が対応できること
阪神精工株式会社は、神戸市を拠点に、ステンレス鋼を含む導電性材料のワイヤーカット放電加工に対応しています。異形の貫通穴、キー溝、スリット、輪郭形状などについて、材質・寸法・要求精度を確認し、加工可否と工程を検討します。
ご相談の際は、図面に加えて、材料の熱処理状態や使用環境もお知らせください。「熱処理後に仕上げたい」「既製部品へ追加工したい」といった条件を共有いただくことで、確認すべき箇所を具体化できます。
ステンレス部品の図面を送って加工相談する
ワイヤーカット放電加工の対応内容を見る
13. まとめ|材料選定は「鋼種・状態・工程・環境」をつないで考える
ステンレス鋼の5系統を知ることは、選定の入口です。精密部品では、そこから供給状態、熱処理、溶接、仕上げ、検査へと条件を具体化することが重要になります。
SUS304の汎用性、SUS303の快削性、SUS440Cの高硬度、SUS630の時効硬化、二相系の高耐食・高耐力には、それぞれ適した使い方と制約があります。必要な機能と製造工程を先に整理し、完成品としての品質と総費用で材料を選びましょう。