ミルシートと検査成績書の違い|トレーサビリティと発注時の確認ポイント

Q. ミルシートと検査成績書をそろえれば、加工部品の品質を確認できますか?
A. ミルシートは主に材料の規格・試験結果を、製品検査成績書は加工後の検査結果を確認する書類です。両方をそろえたうえで、現品との対応、検査対象、判定基準まで確認する必要があります。
「材料の証明書はあるのに、納入された部品との対応がわからない」「寸法は合格と書かれているが、表面処理前の測定値だった」。こうした食い違いを防ぐには、書類の名称だけでなく、何を、どの状態で、どの範囲まで証明するかを発注前に決めることが重要です。
この記事では、金属加工部品の設計・調達・品質保証担当者に向けて、証明書の使い分け、材料から完成品までの履歴管理、検査費用を適正にする依頼方法を解説します。後半には、注文書や見積依頼で使える指定文例を掲載しています。
- 材料の試験結果と、完成品の検査結果は別の証拠です。
- 書類と現品を結ぶ管理番号・記録があって、初めて履歴を追跡できます。
- 検査する範囲と、成績書に記載する範囲を分けて合意すると、依頼内容が明確になります。
1. ミルシート・検査成績書・処理証明書は、何を証明するのか
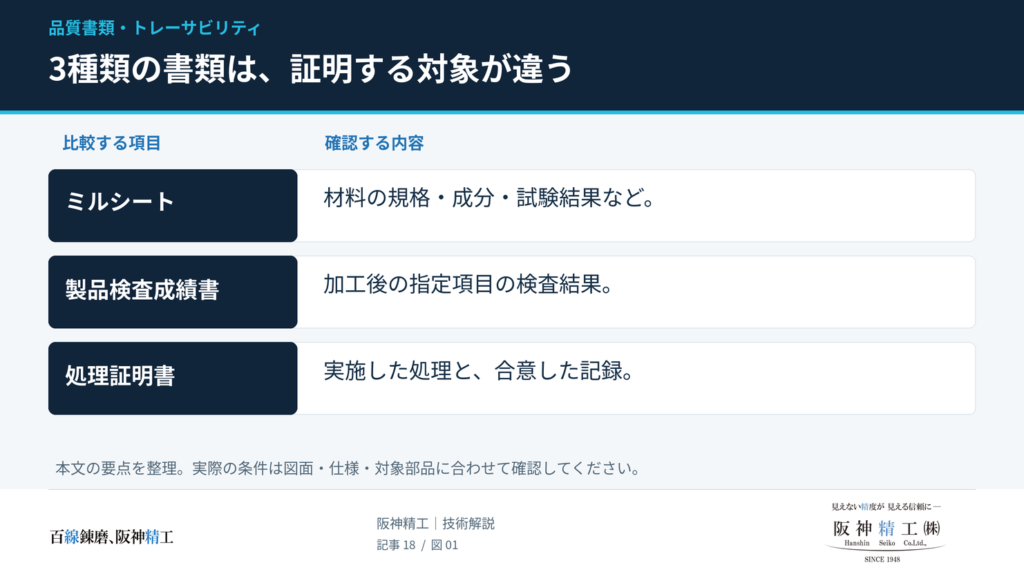
ミルシートは、鋼材などの材料メーカーが発行する検査証明書の通称です。化学成分や機械的性質などが記載されますが、書式・項目はメーカーや製品によって異なります。必要な証明項目は注文前に伝えます。
一方、「検査成績書」という名称は材料にも完成品にも使われます。購買仕様では、単に「成績書要」とせず、材料検査成績書なのか、加工後の製品寸法検査成績書なのかまで書き分けると確実です。
| 書類 | 主な発行主体 | 主な確認対象 | 依頼時のポイント |
|---|---|---|---|
| ミルシート/材料検査証明書 | 材料メーカー。材料商社・加工業者を経由して提供される場合もある | 適用規格、材質、製造・試験の識別番号、規定された材料試験結果 | 規格・供給状態・文書種類・現品との紐づけ・コピーの可否 |
| 製品検査成績書 | 加工業者、または依頼先の試験・測定機関 | 完成品の寸法、幾何特性、粗さ、外観などの指定項目 | 図面の版、検査対象・個数、測定方法、最終処理前後の区別 |
| 熱処理成績書 | 熱処理業者など | 処理仕様、処理ロット、硬さ、硬化層深さなどの指定項目 | 実製品か試験片か、測定位置、試験条件、必要な処理記録 |
| 表面処理成績書/処理証明書 | めっき・アルマイトなどの処理業者 | 処理の実施、皮膜仕様、膜厚・外観などの指定項目 | 処理証明のみか実測結果付きか、測定点・試験片・破壊試験の可否 |
| 適合宣言書/CoC | 供給者・製造者など | 指定した注文・仕様への適合表明 | 適合を表明する対象と仕様、根拠資料、署名・承認方法 |
| 化学物質情報・調達調査回答 | 供給者が上流の情報などを基に作成 | RoHS・REACH関連の含有情報、鉱物調達情報など | 対象製品、調査範囲、物質リスト・様式の版、調査基準日 |
この表は、依頼内容を整理するための実務上の分類です。書類名が同じでも、記載内容が同じとは限りません。硬さ・膜厚・密着性・炉の温度記録・測定器番号などが、何も指定せずにすべて記載されると考えないことが大切です。
2. 上級者が確認したい「材料規格」と「検査文書規格」の違い
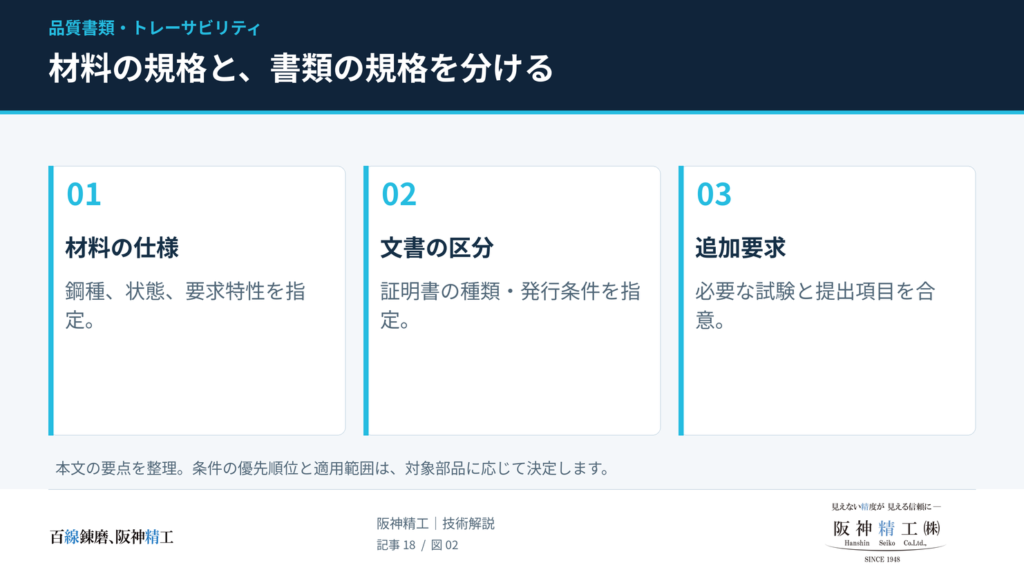
材料の種類や要求特性を定める規格と、証明書の種類・位置づけを定める規格は役割が異なります。例えばISO 10474は鋼及び鋼製品の検査文書を扱います。EN 10204も、金属製品などに伴う検査文書の種類を定める規格です。
そのため、注文書に「EN 10204 3.1」と記載しても、それだけでは鋼種、熱処理状態、要求強度、追加試験は決まりません。材料・製品側の要求仕様と、文書側の要求仕様を組み合わせて指定します。
| 区分 | 確認する点 | 発注への影響 |
|---|---|---|
| 3.1 | 受渡対象に対応した検査結果と、製造部門から独立したメーカー側検査代表者による確認 | 供給者が要求する形式の証明書を提供できるか、見積時に確認する |
| 3.2 | メーカー側の独立した検査代表者に加え、購入者の認定代表者または公的規則で指定された検査員による確認 | 関与する検査員、試験・立会範囲、承認時点を材料手配前に決める |
3.2は「試験項目が多いミルシート」という意味ではありません。また、3.1の書類に後から第三者の署名を加えるだけで、自動的に3.2へ変更できるわけでもありません。購入仕様に基づく検査と文書発行の条件を、メーカー・検査機関と確認します。
なお、受渡検査に対応した証明書でも、完成部品を一個ずつ破壊試験しているとは限りません。対象製品を含む試験単位から採取した試験片の結果が用いられる場合があります。ロットの代表試験と、完成品全数の個別検査を混同しないことが重要です。
3. ミルシートは「材質記号」だけで判断しない
材料照合では、規格・供給状態・試験結果・識別情報を組み合わせます。次の表は、見積・受入確認で使用する確認項目の例です。記載のない項目を、未確認のまま合格と扱わないようにします。
| 確認項目 | 読むポイント | 見落としやすい点 |
|---|---|---|
| 材料規格・製品形状 | 図面・購入仕様の規格番号、材質、板・棒・管などとの対応 | 同じ材質名でも、製品規格や適用する要求が異なる場合がある |
| 供給状態 | 熱処理、調質、製造方法、仕上げ状態 | 材質名の一致だけでは、必要な強度・硬さ・加工状態まで確認できない |
| 識別番号 | 製鋼・溶解番号、製造番号、試験ロット、証明書番号 | 証明書番号と溶解番号は別の番号。どの欄が現品管理と対応するかを確認する |
| 化学成分 | 規定元素、単位、分析区分、適用規格・追加要求との対応 | 空欄や対象外の元素を「ゼロ」と解釈しない。溶鋼分析と製品分析の扱いも区別する |
| 機械的性質 | 強度・伸び・硬さなど、要求された試験項目と試験条件 | すべての材料に同じ項目が必須とは限らない。寸法・供給状態に適用される規定を確認する |
| 追加試験・文書情報 | 探傷・衝撃試験などの指定、発行者、発行日、改訂や添付ページ | 「ミルシート要」だけでは、特別な試験や記録の提出まで依頼したことにならない |
材料の表示例でも、規格・製造方法・製造番号・製鋼番号は別々に管理されています。記号の末尾や略号は、該当する製品規格やメーカーの表示方法で確認してください。
同じ溶解番号でも、最終的な材料状態が同じとは限らない
溶解番号は、主に製鋼段階のまとまりを識別する情報です。そこから材料が分かれて異なる加工・熱処理を受けた場合、完成時の状態まで溶解番号だけで説明することはできません。
例えば、同じ素材由来の部品を二つの熱処理バッチに分けたなら、材料の証明書が共通でも、熱処理の結果はそれぞれのバッチとの対応が必要です。これは履歴管理の考え方を説明する例であり、特定の加工実績を示すものではありません。
4. トレーサビリティは「書類と現品を結ぶ記録」で成立する
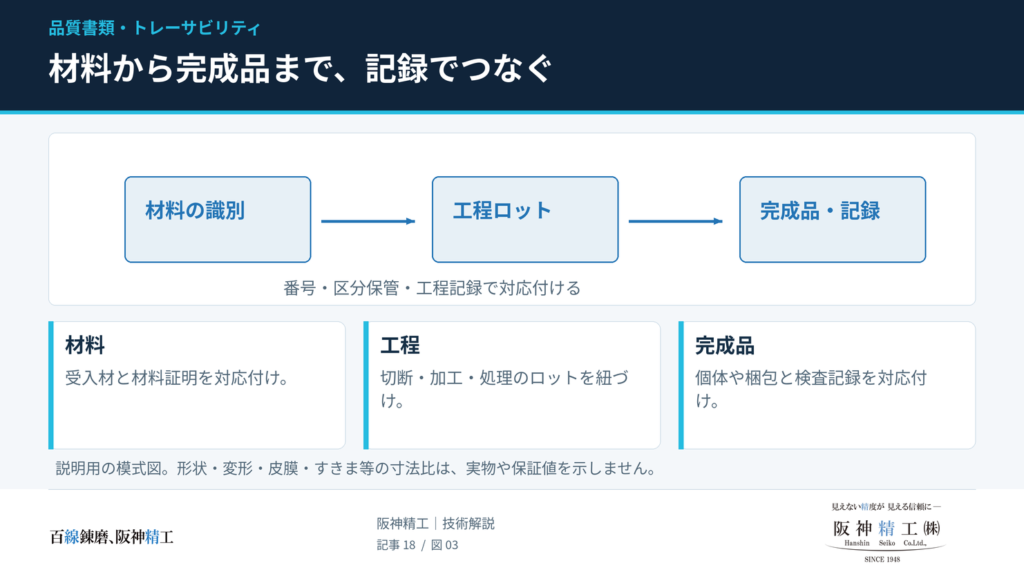
トレーサビリティとは、現品がどの材料から作られ、どの工程を通り、どの検査結果に対応するかを追跡できることです。材料メーカーの証明書を保管していても、それがどの納入品に対応するか説明できなければ、現品の裏付けとしては不十分です。
| 工程 | 識別情報の例 | つなぐ記録 |
|---|---|---|
| 材料受入 | 溶解番号 H-A/材料受入番号 M-01 | メーカー証明書、納品明細、受入数量、材料表示 |
| 切断・小分け | M-01から切断した素材 B-01〜B-10 | 切断記録、移し替えた識別、残材の表示 |
| 機械加工 | 製造指図 W-01/対象素材 B-01〜B-10 | 工程票、使用材料の対応、良品・不適合品の数量 |
| 外注処理 | 処理ロット T-01/対象 B-01〜B-05 | 外注伝票、処理成績書、払出・返却の数量と識別 |
| 最終検査・出荷 | 検査記録 I-01/出荷番号 S-01 | 検査結果、製品・梱包の識別、出荷明細 |
このような番号体系は一例です。刻印が難しい小物や機能面に傷を付けられない部品では、区分トレー、識別票、個別包装と工程記録を組み合わせる方法も検討します。いずれも、取り出し・混載・再投入の際に識別が切れない運用を決める必要があります。
残材が問題なのではなく、由来を説明できないことが問題
残材でも、元の材料との対応・保管区分・使用履歴が維持され、購入仕様に適合していれば、証明付きで利用できる場合があります。逆に新品の材料でも、加工途中で異なるロットと混ざり対応を失えば、追跡は難しくなります。
発注後にミルシートを求められた場合も、元の記録が残っていれば提供できる可能性はあります。ただし、後から必ず取得できるとは限りません。必要な証明水準は見積時に伝え、受注条件として確定させるのが基本です。
書類の真正性と、現品の同一性は分けて確認する
例えばJFEスチールは、QRコードで検査証明書の真偽を確認する仕組みを公開しています。こうした仕組みは書類確認に役立ちます。ただし、真正な証明書が提示されたことと、目の前の部品がその材料から作られたことは別の確認です。後者には、流通・切断・加工の対応記録が必要です。
5. 材質分析や商社の証明書は、ミルシートの代わりになるか
代替できるかは、求めている証明内容と購入仕様によります。発注者の承認なく、元のメーカー証明書を別の書類へ置き換えないことが基本です。
| 方法 | 確認に役立つ内容 | それだけでは確認できない内容 |
|---|---|---|
| 材料商社の出荷証明・材質証明 | 商社が供給した品種・数量・注文情報。根拠資料があれば材料との対応 | メーカーの実測値や製造履歴が、必ず含まれるとは限らない |
| PMI/元素分析 | 測定点の元素組成や、材料取り違えの確認 | 元の溶解番号、製造履歴、熱処理履歴、すべての機械的性質 |
| 硬さ試験 | 指定位置・条件での硬さ | 材質の完全な特定、内部全域の性質、元の材料ロット |
| 追加の試験片試験 | その試験片について、実施した試験の結果 | 失われた製造履歴。試験片が代表していない部位・ロットの状態 |
例えば蛍光X線分析では、装置・方法によって測定できる元素が異なります。島津製作所のEDXに関する説明でも、炭素などを検出できない場合の扱いが示されています。炭素量が区別の根拠になる鋼種を、炭素を測れない測定結果だけで判別することはできません。
追加分析で現在の材料の情報を得ても、消えた溶解番号の履歴を復元したことにはなりません。元の証明書が必須なのか、成分・硬さ等の確認で目的を満たせるのかを、設計・品質保証部門と判断します。
6. 検査成績書では「検査範囲」と「記載範囲」を分ける
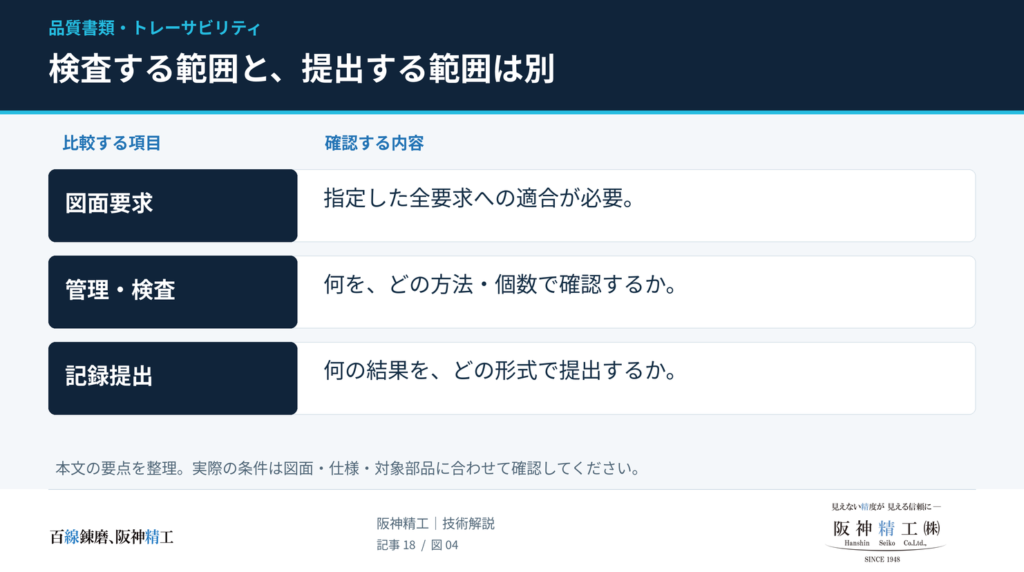
検査費用を適正にするには、重要管理特性(CTQ:機能や品質に直結する特性)を明確にするとともに、実際に検査する範囲と、提出する記録の範囲を区別します。
「重要寸法のみを成績書へ記載する」と指定しても、それ以外の図面要求がなくなるわけではありません。供給者は図面・仕様への適合を確保する必要があり、その管理・検査方法と記録の提出範囲を合意します。
| 条件 | 決める内容 | 指定例 |
|---|---|---|
| 特性 | どの寸法・幾何特性・外観を確認するか | バルーン①〜⑤、傷の許容基準、指定面の粗さ |
| 対象数・選び方 | 全数か、どのルールで抽出するか | 重要穴径は全数、その他は承認した検査計画による |
| 測定・判定方法 | 数値測定か、ゲージによる合否判定か | 穴径の実測と、通り・止まりゲージ判定を区別 |
| 測定時点 | どの工程を終えた状態か | 熱処理・研削・表面処理を含む最終工程後 |
| 提出記録 | 全個体の数値か、指定個体の数値か、合否記録か | ①②は個体別実測値、外観は全数確認の合否記録 |
全数検査は「製品の個数」に関する条件、全寸法検査は「特性の数」に関する条件です。50個の製品で重要な1寸法を全数測ることと、代表3個の全寸法を測ることは、同じ検査ではありません。
検査費用は「測る時間」だけでは決まらない
見積時には、測定治具・測定プログラムの準備、製品の洗浄や温度ならし、測定姿勢の設定、測定、結果の評価、帳票作成・確認を分けて考えます。単品・小ロットでは、一度だけ必要な準備の負担も無視できません。
まず記載対象を整理し、図面の番号と帳票を対応させ、必要なデータ形式を決める方法が有効です。ただし、削減できる費用や工数は形状・公差・数量・測定方法で変わります。「重要寸法だけなら費用が必ず5分の1になる」といった一律の削減率は示せません。
7. 「抜き取りn=3」でロット全体の品質を保証できるか
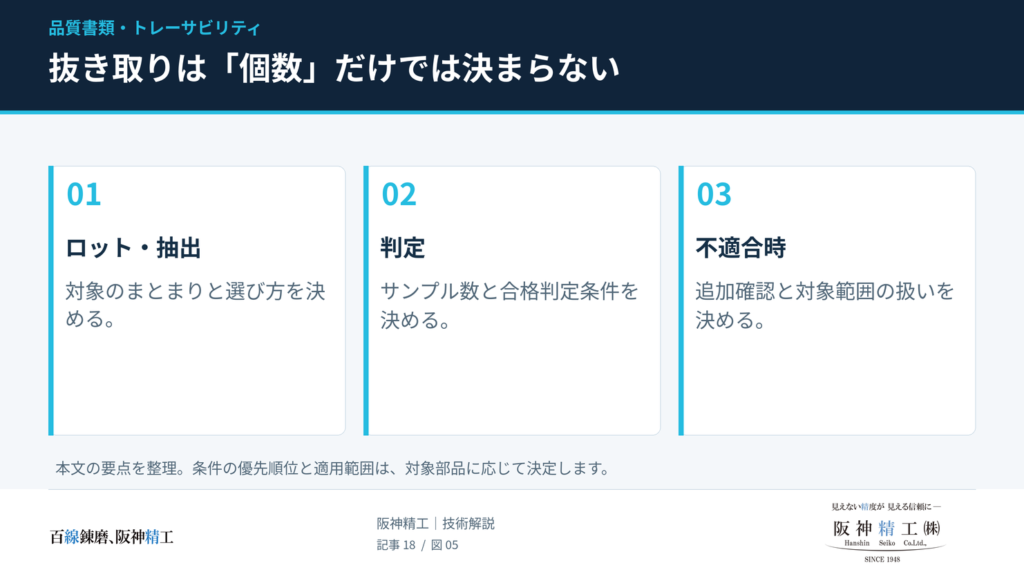
初物・中間品・最終品の測定は、工程中の変化を見るための確認として役立つ場合があります。しかし、それだけで統計的なロット合否判定の条件がそろうわけではありません。
抜き取り検査では、ロットの定義、抽出方法、サンプル数、合格判定個数、不適合発見時の処置を決めます。NISTも、1回抜き取り方式をサンプル数nと合格判定個数cの組で説明しています。ISO 2859-1はAQLを指標とする計数抜取検査の体系を扱います。
計算例:3個とも合格でも、不適合品を含む可能性は残ります。
仮に50個中5個が不適合で、そこから重複なしで無作為に3個を選ぶとします。3個とも良品になる確率は、
(45÷50)×(44÷49)×(43÷48)=約72.4%
です。これは抜き取りの限界を示す独自の計算例であり、推奨する検査条件ではありません。初物・中間品・最終品のような位置を決めた抽出には、この無作為抽出の式をそのまま適用できません。
また、AQLは「その割合までは不適合品を納品してよい」という許可ではありません。安全性や重要機能に関わる特性では、抜き取りだけでよいか、工程管理や全数検査をどう組み合わせるかを個別に判断します。
単品や少量試作で、量産を前提とした抜き取り方式を形式的に当てはめることも適切ではありません。数量が少ない場合は、必要な機能と不具合の影響を基に、実施可能な検査を合意します。
8. 測定器の名前だけでなく「測定方法」と「合否判定」をそろえる
同じ部品でも、測り方が違えば比較しにくい
幾何公差の確認では、対象形状に応じて測定器・測定姿勢・評価方法を決めます。「三次元測定機を使う」と指定するだけでは、測定点、評価する範囲、基準の取り方までは決まりません。
| 項目 | 確認する内容 |
|---|---|
| 基準・支持状態 | 位置度等のデータム、自由状態か拘束状態か、支持・締付け位置 |
| 測定範囲 | 穴の入口・中央・出口、測定断面の数、形状の評価範囲 |
| 測定・評価方法 | 接触・非接触、測定点の配置、形状計算の方法、必要なフィルタ条件 |
| 測定環境 | 製品の温度状態、汚れ・バリの扱い、測定前の準備 |
| 計量管理 | 測定器の識別・校正状態、実際の測定に対する不確かさ |
| 記録と判定 | 単位、表示桁数、丸め方、限界付近の再測定・合否判定ルール |
なお、平面度にはデータムを用いません。データム面に対する平行度とは別の特性です。定盤上で指示計を動かした測定値でも、支持・基準の取り方によって何を評価しているかが変わるため、測定の構成を確認します。
ワイヤー放電加工の穴や輪郭でも、板厚方向のどこを評価するかが重要になります。例えば厚みのある異形穴について、入口側の輪郭だけを測った結果から、内部を含む全域の形状まで確認したとは扱えません。図面要求と使用機能に合わせて、測定箇所・断面・ゲージ確認の要否を相談します。
公差内の数値でも、判定ルールによって扱いが変わる
ISO 14253-1は測定の不確かさを考慮した適合・不適合の検証を扱い、ILAC G8は判定ルールに関する考え方を示しています。測定器の最小表示や校正の有無だけで、実際の製品測定の信頼性を判断しないことが大切です。
説明用に、要求寸法が20.000±0.010mm、測定値が20.009mm、拡張不確かさUが0.002mmのケースを考えます。数値だけを公差と比較すれば公差内ですが、測定値にUを加えると20.011mmとなり、上限20.010mmを越えます。
仮に「公差の内側へUだけ受入範囲を狭める」と合意していたなら、受入範囲は19.992〜20.008mmであり、この測定値はその範囲に入りません。これはそのルールでは合格と判断できないことを示す例で、直ちに製品の不適合が証明されたという意味ではありません。適用する規格・契約で定めたルールに従い、必要なら再測定等の処置を判断します。
こうした判定方法を全取引に一律に追加するのではなく、厳しい公差や限界付近での判断が問題になる案件で、発注時から明確にしておきます。
9. 熱処理・表面処理の成績書は「どこを、いつ測ったか」が重要
熱処理:硬さ、硬化層、処理履歴を分けて指定する
「焼入れ済み」と「指定位置で要求硬さを満たしている」は、確認する内容が異なります。表面硬さが必要なのか、内部硬さも必要なのか、硬化層深さまで必要なのかを明確にします。
表面硬化層の深さにも複数の指標があり、ISO 18203は浸炭等の硬化層、表面硬化、窒化などの深さ・厚さの測定を扱っています。「硬化層○mm」だけでなく、深さの定義、判定に使う硬さ、試験方法、測定位置を指定することが重要です。
- 硬さ:試験方法・試験力、測定位置、要求範囲、圧痕を付けてよい場所を決める。
- 硬化層:有効深さ等の指標、断面位置、必要な硬さ分布データを決める。
- 試験片:実製品か別試験片か、材料・寸法・処理位置などの代表条件を合意する。
- 処理記録:処理ロット、必要な温度・時間等の記録と開示範囲を決める。
- 測定時点:処理直後か、研削・仕上げ後かを明記する。
同じ炉で処理した試験片でも、材質・断面寸法・冷却条件などが製品と異なる場合があります。「同一炉だから製品全域の状態をそのまま表す」とは決めつけず、何の確認に使う試験片なのかを合意します。これは試験計画上の確認事項です。
また、表面硬化後に研削する場合は、取り代と最終状態の要求を対応させます。処理直後の深さを記載した成績書だけで、仕上げ後に残る硬化層まで確認できるかを検討します。
表面処理:処理証明と膜厚実測、最終寸法を分ける
表面処理では、実施した処理を証明する書類と、指定箇所の膜厚を実測した書類を区別します。膜厚測定は方式によって、母材・形状・曲率・表面粗さなどの影響を受けます。磁気誘導式・渦電流式についても、測定条件に応じた校正・調整が必要です。
| 条件 | 確認例 |
|---|---|
| 処理仕様 | 皮膜の種類、必要膜厚、後処理、処理不要面・マスキング部 |
| 測定位置 | 外面、穴内面、溝、端部など。図面上の測定点番号と対応させる |
| 判定の単位 | 各測定点の下限・上限か、規定された平均値かを区別する |
| 測定方法 | 実製品への適用可否、断面観察等の破壊試験の可否、試験片の条件 |
| 追加試験 | 密着性・耐食性などが必要なら、方法・条件・判定基準を別途指定する |
| 完成寸法 | はめあい・ねじ・位置決め部などを処理後にも確認する必要があるか |
平板の試験片で確認した膜厚を、製品の深穴内面の実測値として扱うことはできません。また、膜厚が仕様内であっても、処理前の寸法との組み合わせで完成寸法が要求に入るかは別の確認です。処理成績書と最終寸法検査を対応させます。
10. アルミ・銅合金・樹脂でも「何の証明か」を確認する
ミルシートという呼び方は鉄鋼だけに限られません。UACJも、アルミニウム製品について材料検査成績書(ミルシート)を提供すると説明しています。非鉄金属では、合金の種類に加え、調質・製品形状・供給状態の確認が重要になります。
| 材料 | 依頼候補 | 確認する点 |
|---|---|---|
| アルミ合金 | 材料検査成績書、必要な機械的性質の試験結果 | 合金、調質、板・棒などの製品形状、厚さ等に対応する要求 |
| 銅・銅合金 | 材料証明書、成分・機械的性質、必要に応じた導電率等 | 合金、調質、導電率・ばね特性などの追加要求を含むか |
| 樹脂素材 | メーカーのグレード・ロット情報、適合宣言、必要に応じた試験成績書 | 樹脂の一般名称だけでなく、メーカー・グレード・充填材・色等まで対応するか |
樹脂だから検査証明書を取得できないと決めつける必要もありません。例えばEnsingerは、発注時の合意に基づくEN 10204の検査文書や材料試験について案内しています。実際の発行範囲はメーカー・製品・契約によって確認します。
CoA(Certificate of Analysis)やCoC(Certificate of Conformity/Compliance)も、名称だけで内容を判断せず、試験実測値なのか適合の表明なのかを読み分けます。カタログの代表物性値やTDS(技術データシート)を、納入ロットの実測結果と同一視しないことが確認の基本です。
11. RoHS・REACH・chemSHERPA・CMRTは目的が異なる
環境・化学物質に関する依頼を「RoHSの証明を一式」とまとめると、対象や回答根拠が曖昧になります。材料の化学成分表だけでは、表面処理を含む完成品に必要な情報がそろうとは限りません。
| 制度・資料 | 主な目的 | 依頼時に明確にすること |
|---|---|---|
| RoHS関連の適合・含有情報 | 電気・電子機器に関する特定有害物質の使用制限への対応確認 | 対象製品・材質・皮膜、対象物質、適用除外を使用する場合の根拠と条件 |
| REACH関連の含有情報 | 規制対象やSVHC候補リスト物質等に関する情報の確認 | 候補リストの基準日、成形品の範囲、含有の有無・濃度・必要な安全使用情報 |
| SDS | 主に物質・混合物の危険有害性や安全な取扱いに関する情報伝達 | 対象の物質・混合物、版・発行日。完成部品の包括的な適合証明とは区別する |
| chemSHERPA | 製品含有化学物質情報をサプライチェーンで伝える共通の仕組み | 成形品等の対象区分、製品・部品範囲、使用する様式・管理対象の版 |
| CMRT | スズ・タンタル・タングステン・金(3TG)の原産国や製錬所等の情報伝達 | 回答対象期間、会社全体か製品限定か、対象品番、指定テンプレートの版 |
「非含有」と「適合」を同じ意味で使わない
RoHSは対象物質の含有制限と適用除外を持つ制度であり、「どの対象物質も一切含まない」ことと、指定条件での適合は同じ意味ではありません。評価では均質材料という単位も関わるため、部品全体の平均濃度だけで判断しないことが必要です。
例えば材料や皮膜について適用除外を使う回答なら、その条項・用途・有効性を確認します。適用除外には見直しがあるため、過去の回答をそのまま使い続けず、要求される基準日時点で確認します。
SDSは「REACH適合証明書」ではない
SDSは安全な取扱いの情報を伝える書類です。成形品についてはSDSの提供が一律に義務付けられているわけではありません。REACHの候補リスト物質が成形品に0.1重量%を超えて含まれる場合には、安全使用に必要な情報の伝達が求められますが、その確認をSDSだけで済ませられるとは限りません。
依頼文では「REACH対応の資料」ではなく、「指定日版の候補リストを対象とした含有回答」など、確認したい範囲を書きます。候補リストへの回答だけで、REACHのすべての要求への適合を包括的に表すわけではない点にも注意します。
CMRTも、成分の分析表や製品の非含有証明とは役割が異なります。使用する様式と回答範囲をそろえ、調査中・未確認の内容を、根拠なく「なし」と記入しない運用が必要です。
本節は書類依頼の整理を目的としています。法規・物質リスト・適用除外・様式は改訂されるため、実際の発注時には対象用途と、その時点で適用される条件を確認してください。参照情報の確認日:2026年11月10日。
12. 発注時に使える品質保証書類チェックリスト
書類の要否だけでなく、検査対象と提出条件を一枚にまとめます。以下は案件に合わせて選択・記入するための実務用チェックリストです。
| 確認項目 | 記入・合意する内容 |
|---|---|
| 図面・仕様 | 品番、図面番号、改訂記号、購入仕様書、要求間に矛盾がある場合の確認方法 |
| 材料証明 | 要否、材料規格・供給状態、文書種類、発行元、原本/電子原本/コピーの可否 |
| 履歴の範囲 | 材料ロット・処理ロット・完成品との対応、個体識別かロット識別か、支給材情報 |
| 検査する特性 | 重要特性、全図面要求への管理方法、外観・粗さ等の評価基準 |
| 個数・抽出方法 | 全数/抜き取り、ロット定義、抽出方法、判定基準、不適合発見時の対応 |
| 測定条件 | 測定方法、位置・断面、必要なデータム、支持状態、限界付近の判定ルール |
| 熱処理・表面処理 | 要求特性、測定点、実製品/試験片、破壊試験の可否、最終工程後の確認 |
| 提出するデータ | 個体別実測値/代表値/合否、指定帳票、単位、測定器情報の必要範囲 |
| 環境・調達調査 | 対象品番、対象範囲、調査基準日、指定様式、適用除外等の扱い |
| 提出・保管条件 | PDF/紙/編集データ、提出日、出荷前承認の要否、記録の保管期間 |
| 費用・納期 | 測定準備、外部試験、証明書取得、帳票作成、追加依頼に伴う条件変更 |
13. そのまま使える注文書備考欄・見積依頼の文例
以下は指定内容を明確にするための文例です。[ ]を記入し、不要な選択肢を削除して使用してください。検査の水準を一律に推奨するものではありません。
文例① 材料証明と現品の対応を求める場合
材料規格・材質・供給状態は[図面/購入仕様書番号・版]による。材料メーカー発行の検査証明書を提出すること。要求する検査文書は[規格番号・版/文書種類]、提出形式は[電子原本/コピー可]とする。納入品について、材料の溶解番号・製造ロット等と、加工ロットまたは個体識別との対応が確認できる記録を提出すること。複数材料ロットを使用する場合は対応を区分して示すこと。取得不能または識別維持が困難な場合は、材料使用前に協議すること。
文例② 重要寸法の実測値を全数提出する場合
製品検査成績書を提出すること。対象図面は[図番・Rev.]とし、バルーン[①〜⑤]について[最終表面処理・仕上げ後]に全数測定し、個体識別と対応する実測値を記載すること。測定方法・基準・測定位置は[検査要領書番号・版]による。その他の図面要求は承認した品質管理・検査方法で適合を確認することとし、本指定によって省略を認めるものではない。数値記載を省く項目の記録保持・提出範囲は別途合意すること。
文例③ 抜き取りの実測値を提出する場合
検査ロットを[材料ロット/処理ロット/製造期間等による定義]とする。検査対象は[指定特性]、抽出方法は[無作為抽出等]、サンプル数は[n]、ロットの合否判定および不適合発見時の処置は[承認済み検査計画番号・版]による。適用する抜き取り規格がある場合は[規格番号・版・方式・検査水準・AQL等]を指定する。測定した個体の識別と実測値を提出すること。工程内の初物・中間品・最終品確認は、必要に応じて別項目として管理すること。
文例④ 熱処理・表面処理の記録を求める場合
処理仕様は[仕様書番号・版]による。処理成績書には、対象品番・数量・処理ロット・処理内容および[硬さ/硬化層深さ/膜厚]の指定試験結果を記載すること。測定対象は[実製品/合意した試験片]、位置は[図面指示]、試験条件・判定基準は[規格・要領書]による。試験片を使用する場合は、対象製品との対応および代表条件を事前に合意すること。破壊試験・圧痕を伴う試験は[可否・対象]による。
文例⑤ 出荷前に書類確認を行う場合
提出書類は[一覧]とし、出荷予定日の[営業日数]前までにPDFで提出すること。ファイル名には[注文番号・品番・図面版・ロット]を含めること。出荷は[書類承認後/合意した条件]とする。書類の訂正は改訂番号・変更箇所・再発行日を明示すること。検査結果の不適合については、書類修正と区別し、対象品の識別・処置を協議すること。
これらの文例を使う際は、注文書だけで完結させず、見積回答で対応可否・追加費用・納期を確認してから条件を確定します。未記入欄が残ったままでは、検査方法を一意に決められません。
14. 受入時は「書類の有無」より「対応と整合」を確認する
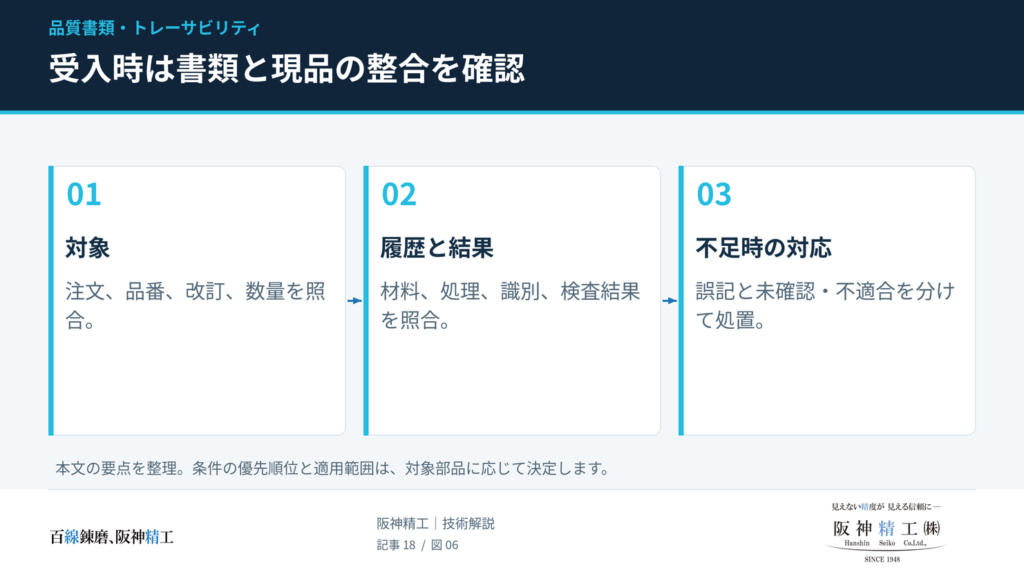
検収では、次の順序で照合すると不足を発見しやすくなります。
- 対象確認:注文番号、品番、図面の版、数量が一致しているか。
- 材料・工程確認:材料、処理、最終状態が購入仕様と対応しているか。
- 現品との対応:ロット・個体・梱包の識別と、書類中の番号を結び付けられるか。
- 結果確認:指定した項目・個数・測定時点・判定方法による記録か。
- 不足時の処置:記入漏れ、転記誤り、測定未実施、現品不適合を分けて扱う。
例えば証明書の品番の誤記なら訂正文書の再発行で対応できる場合がありますが、対象の材料を追跡できない問題は、品番の訂正では解消しません。また、測定していない項目を「合格」と追記することもできません。
不適合や識別不明が見つかった場合は、対象ロットを区分し、影響範囲、追加確認の方法、使用・手直し・再製作等の判断を関係者で決めます。記録の保管期間も一律に決めず、契約・顧客要求・対象用途に合わせます。
15. よくある質問
ミルシートのコピーでも問題ありませんか?
発注者が認める形式によります。コピーや電子データを使う場合でも、発行元、全ページ、判読性、対象材料との対応を確認します。「コピーだから不可」「原本だから現品との対応も確実」とは一律に判断できません。
重要寸法だけに絞ると、品質保証が弱くなりませんか?
重要寸法だけを見て、ほかの要求を管理しなくなるなら問題です。一方、すべての図面要求への適合を確保しつつ、提出する実測表を重要寸法に絞る運用は区別して考えられます。検査を減らす議論と、帳票の記載・提出負担を減らす議論を分けることが必要です。
支給材の加工では、加工業者がミルシートを用意できますか?
材料の調達元と履歴を確認します。支給材については、支給側から元の証明書と現品との対応情報を提供する方法を検討します。加工業者が受け取った後の管理記録だけで、支給前の履歴まで新たに証明できるわけではありません。
一般産業機械の部品ならミルシートを省略できますか?
業種名だけでは判断できません。一般機械でも安全機能や顧客仕様で厳密な証明が必要な場合があります。逆に、要求されていない項目を形式的に増やす必要もありません。部品の用途・不具合の影響・購入仕様から判断し、必要条件の変更は発注者側の承認を得ます。
ミルシートがあれば、熱処理後の硬さも保証されますか?
材料証明書がどの供給状態を対象としているかによります。材料の購入後に別の熱処理を行った場合、その最終状態の硬さまで元の材料証明書で確認したことにはなりません。処理後の要求に対応する成績書や検査記録を確認します。
16. 阪神精工株式会社への加工相談でお伝えいただきたいこと
阪神精工株式会社は、神戸を拠点にワイヤー放電加工をはじめとする精密金属加工を行っています。[23]加工図面をご相談の際は、材質・寸法・公差・数量・希望納期に加えて、必要な品質関連書類と検査条件もお知らせください。
- 材料込みか、支給材・支給品への追加工か。
- ミルシートの要否と、材料・完成品との対応に求める範囲。
- 検査成績書に記載する寸法・特性、対象個数、必要な測定方法。
- 熱処理・表面処理を含む場合の最終状態と、必要な処理記録。
- 指定帳票、出荷前の書類提出・承認、環境関連の回答書式。
書類・検査の対応可否、発行主体、追加費用、納期は案件ごとの確認事項です。第三者証明や特殊試験を必要とする場合は、指定規格・試験内容も添えてご相談ください。
まとめ|証明する対象と範囲を、発注前にそろえる
ミルシートは材料の規格・試験結果を確認する書類、製品検査成績書は加工後の検査結果を確認する書類です。どちらも、現品と対応して初めて、その部品の判断に使えます。
品質と費用を両立するには、必要書類を増やすことだけに目を向けず、対象材料、完成品の状態、検査する特性と個数、判定方法、提出記録を明確にすることが重要です。重要な要求を維持しながら、目的の重複した試験や帳票作成を整理することが、適切な調達につながります。