C面取り・糸面取り・R面取りの違いと図面指示|設計・加工・検査の実務

Q. C面取り・糸面取り・R面取り・バリ取りは、図面でどう使い分ければよいですか?
A. 挿入や干渉回避にはC面取り、角の丸みが必要な箇所にはR面取り、一般的な鋭利さの緩和には寸法範囲を決めた糸面取りを使い、不要な突起を除くバリ取りとは区別します。機能に関わる箇所は、形状・許容値・適用範囲・検査方法まで指定することが重要です。
「バリはないのに手を切りそう」「図面どおりに面取りしたのに軸が入らない」「角を丸めたら位置決めに必要な面まで減ってしまった」。エッジ処理の行き違いは、寸法の大小だけでなく、設計者と加工者が異なる完成状態を想定することで起こります。
この記事では、面取りを部品の機能を決める設計要素として捉え、組付け、強度、表面処理、加工工程、検査の順に解説します。数値を示す「設計例」「計算例」「注記例」は説明用の仮定であり、阪神精工の加工実績や一律の推奨寸法ではありません。
1. 加工概要:C面取り・R面取り・糸面取り・バリ取りの違い
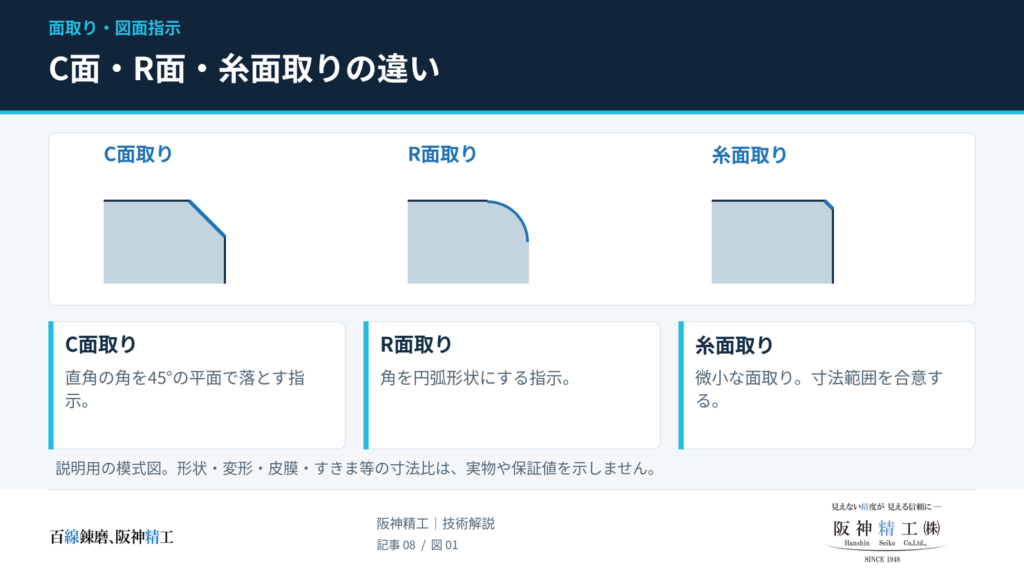
C面取りとR面取りは主に形状を表す言葉です。一方、糸面取りは小さな面取りを指す現場用語であり、バリ取りは不要な突起を除く作業を表します。この分類の違いを押さえると、図面指示を整理しやすくなります。
| 項目 | C面取り | R面取り | 糸面取り | バリ取り |
|---|---|---|---|---|
| 完成状態 | 通常、45°の平面で角を落とす | 指定半径の円弧で角を丸める | 小さく角を落とす。CかRかも必要に応じて決める | 加工で生じた不要な突起を除去する |
| 代表的な目的 | 挿入案内、角の干渉回避 | 接触時の保護、外観、丸みの確保 | 鋭利さの緩和、小さな欠けの抑制 | 異物脱落や組付け支障の低減 |
| 図面で決める項目 | C寸法と公差。必要なら角度も管理 | 半径、公差、接続部の形状 | 対象範囲、許容する形状と除去量 | 残留バリ、母材除去量、脱落性、確認方法 |
| 加工方法の例 | 面取り工具、旋盤、工具軌跡による加工 | 外周丸め用工具、ボールエンドミル、旋削など | 切削工具、ヤスリ、砥石、ブラシ、バレルなど | 切削、研磨、ブラシ、電解など |
| 費用を左右する条件 | 工具の到達性、段取り、公差、加工数 | 工具保有、形状、走査時間、測定要求 | 対象箇所の多さ、傷を付けられない面の有無 | 穴の奥・交差部への到達性、バリの状態、検査・洗浄 |
この表は工法選定の整理であり、価格順位を示すものではありません。外周のRを既存工具で加工できる部品より、奥まった位置の微小なC面を厳しく管理する部品の方が高くなることもあります。
「糸面取り=C0.1~0.3」と自動的に決めない
「糸面取り」だけでは、受け手が想定する大きさや仕上がりを一意に決められません。C0.1~0.3を使いたい場合は、その範囲を図面で指定します。Rも許容するなら、そのことも明記します。C0.2とR0.2は異なる形状であり、数値が同じでも機能上の互換性は保証されません。
バリを取っても、鋭利な母材エッジは残り得る
バリ取りは余分な突起を除く作業です。母材の角を積極的に丸める要求とは別になります。ただし、現実のバリ取りで母材を全く削らないとは限らないため、機能エッジでは「残ってよいバリ」と「削ってよい母材」の両方を管理します。形状を定義しないエッジの考え方は、JIS B 0051やISO 13715にも整理されています。
2. C寸法・斜面幅・普通公差を混同しない
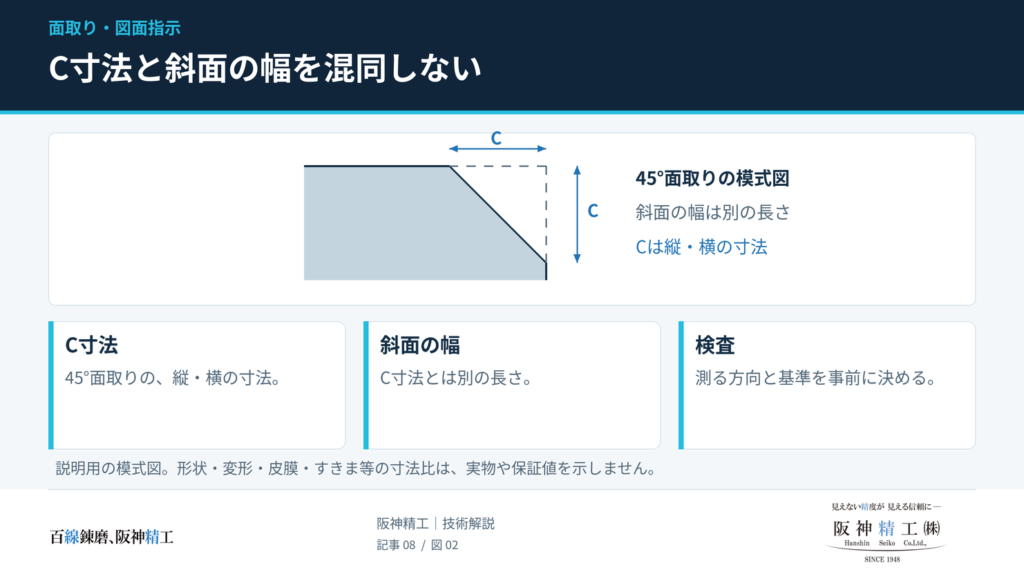
C1は「斜面の幅1mm」ではない
直角に交わる二面に45°のC面取りを施す場合、C1は理論上の角から隣接する各面に沿って1mmずつ後退させた形状です。断面で見た斜面の長さは約1.414mmになります。
45°の面取り:斜面長さ s = √2 × C
例:C1 → s ≒ 1.414mm
写真で見える斜めの幅を、そのままC寸法と扱わないことが大切です。45°以外の導入面は、長さと角度、または二方向の寸法を使い、角度の基準方向も明示します。
C2の普通公差は「図面で採用した規格・等級」による
JIS B 0405では、面取り部分の長さ寸法は、通常の長さ寸法とは別の許容差表で扱います。JIS B 0405の中級mを適用する図面でC2に個別公差がない場合、許容差は±0.2mm、範囲はC1.8~C2.2です。±0.4mmは同じ寸法区分の粗級c・極粗級vの値です。
| 基準寸法 | 精級f・中級m | 粗級c・極粗級v |
|---|---|---|
| 0.5以上、3以下 | ±0.2 | ±0.4 |
| 3を超え、6以下 | ±0.5 | ±1 |
| 6を超える | ±1 | ±2 |
0.5mm未満の寸法には、許容差を個々に指示する必要があります。「糸面取りC0.2」とだけ書き、普通公差表に任せるのは避けましょう。また、図面に規格・等級の指定がなければ、中級が自動適用されるわけではありません。上表は長さの許容差であり、角度の管理は別途検討します。
薄板では、面取り後に残る肉厚も計算する
板の同じ外周側面に対し、上面と下面から45°のC面を加工すると、平らな側面として残る高さは次式になります。
残り高さ h = 板厚 t − 上側のC寸法 − 下側のC寸法
計算例:t=0.8mm、上下ともC0.3 → h=0.2mm
公差を含む最悪条件では「最小板厚-上側Cの最大値-下側Cの最大値」で確認します。残り高さが小さすぎると、保持、接触面積、変形、欠けへの配慮が必要になります。値がゼロ以下なら、二つの面取りが重なる形状となり、同じ加工指示のままでは成立しません。
3. 圧入・インロー・位置決めピンの面取りは、挿入条件から決める
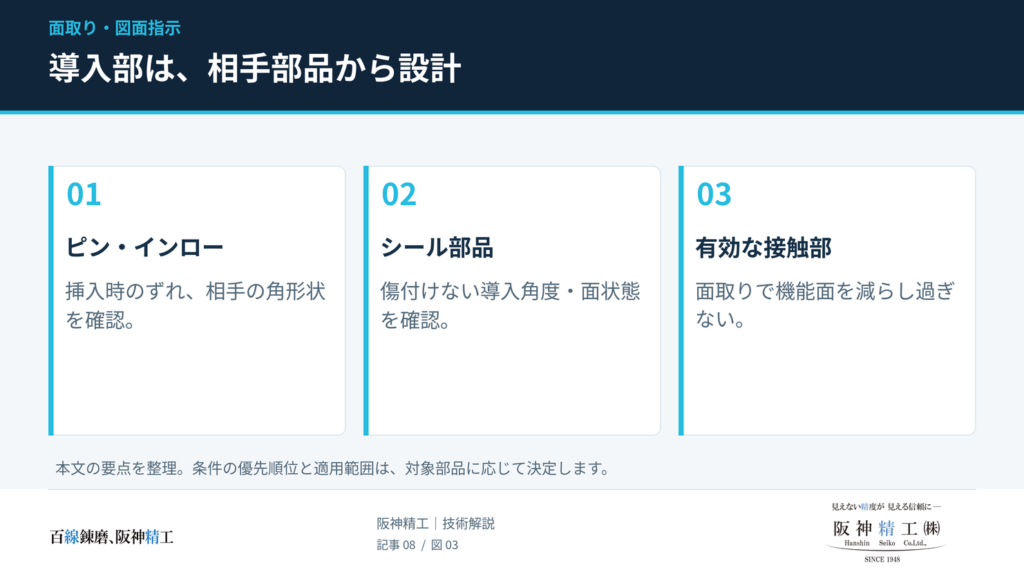
軸側のCを穴側以上にする、という大小関係だけでは組付け性は決まりません。最大しめしろ、挿入時の芯ずれ・傾き、案内長さ、材質、表面状態などを合わせて検討します。以下は寸法関係を説明するための幾何学的な検討例です。
直径のしめしろと、片側の面取り量を分ける
軸の最大直径をdmax、穴の最小直径をDminとすると、直径差としての最大しめしろδはdmax−Dminです。一方、片側の半径方向差はδ/2です。
軸端の面取りで半径方向にaだけ小さくし、先端が面取りを考慮しない穴径に入るかを確認する単純モデルでは、芯ずれeも含めて次の条件を使えます。
dtip,max = dmax − 2amin
dtip,max + 2emax < Dmin
したがって、amin > δmax/2 + emax
例えば、最大しめしろが直径で0.020mm、想定芯ずれが0.050mmなら、式の右辺は0.060mmです。これは先端が入り得るための単純な幾何条件にすぎず、C0.06を推奨する意味ではありません。軸の傾き、圧入力、かじり、潤滑、変形までは評価していないため、圧入の成立や品質を保証する式ではありません。
大きく面取りすると、有効な接触長さも変わる
挿入しやすさだけを優先してCを大きくすると、全径で接触するはめあい長さや肩の当たり面積が減ることがあります。組付け断面上で、両部品の面取り区間を重ね、実際に必要な径で接触する範囲を確認します。両側のC寸法を機械的に足し引きするだけでは評価できない組合せもあります。
4. Oリング・オイルシールの導入部は、角度だけで決めない
ゴムシールが通過する箇所では、入口の面取りだけでなく、導入長さ、端部の滑らかさ、表面の傷、通過する横穴やねじ部も検討します。Oリングのハウジングについて参照する規格は、JIS B 2401-2:2012です。シール製品ごとのメーカー資料も併せて確認します。
NOKのOリングカタログには、15°と30°について、呼び番号別に導入寸法の目安が掲載されています。一方、オイルシールはリップ形状や形式が異なるため、Oリング用の寸法表をそのまま流用しません。
同じ入口の広がりでも、角度が小さいほど長さが必要
軸方向に対するテーパ角をθ、半径方向の変化量をa、軸方向の長さをLとすると、直線テーパの幾何関係はL=a/tanθです。
| 軸方向に対する角度θ | 必要な軸方向長さL | 設計上の読み方 |
|---|---|---|
| 15° | 約2.99mm | 緩やかになる分、長い導入区間が必要 |
| 30° | 約1.39mm | 角度と確保できる長さを合わせて確認 |
| 45° | 0.80mm | 短いが、シールに適するかは別に判断 |
図面には、導入角、導入長さ、接続部の丸み、表面状態を必要に応じて記入します。「R0.5~1.0を付ければ全てのシールで問題ない」「45°は全用途で使用不可」といった一律の判断は避けます。溝の寸法、シール断面、取付方向まで含めてメーカー推奨条件を照合してください。
5. 外側のR面取りと、強度を決めるフィレットRを分ける
外側の角を丸めるR面取りと、段付き軸の根元やポケット底の内隅をつなぐフィレットRは、同じ半径表記でも役割が異なります。前者は母材の外角を落とす形状、後者は断面の変化を滑らかにつなぐ形状です。
「Rを付けた」だけでは疲労強度を判断できない
段付き軸の応力集中は、大径Dと小径dの比、フィレット半径rとdの比、荷重の種類などに依存します。段付き丸棒のねじりを扱った研究でも、形状範囲に対応した応力集中係数の評価が重要とされています。
弾性応力集中係数 Kt = 局部最大応力 ÷ 基準となる公称応力
この係数だけで疲労寿命が決まるわけではありません。繰返し荷重、材質、表面状態なども含む強度評価が必要です。設計ではRの大きさに加え、隣接面とのつながりや加工傷にも注意します。強度上必要な内隅Rを、外側のC面取り指示で置き換えることはできません。
Rを大きくすると、軸受が肩に当たらなくなる場合がある
段付き軸に転がり軸受を取り付ける場合、軸側の隅Rが軸受内輪の面取りと干渉すると、肩面に正しく着座できません。ジェイテクトの設計資料では、軸・ハウジングの隅Rと軸受の面取り寸法の関係を示し、大きなRが必要な場合のスペーサ使用例も紹介しています。
したがって、Rは「大きいほどよい」だけでは決められません。採用する軸受の許容隅R、肩径、必要な当たり面、強度を合わせて検討します。研削逃げを入れる場合も、加工しやすさに加えて局部断面と応力集中を確認します。
工具の標準化は有効だが、在庫と加工可能範囲を確認する
R寸法を必要以上に細分化せず、加工先が使える工具に合わせることは段取りの削減に役立ちます。ただし「R1ならどこでも工具がある」「標準Rなら追加費用ゼロ」とは限りません。また、外側を丸める工具と、工具先端の丸みで内隅Rを作るラジアスエンドミルは区別して相談します。
6. 塗装・めっき・アルマイトでは、角部の問題を分けて考える
| 表面処理 | 注意したい現象 | 設計・手配時に決めること |
|---|---|---|
| 塗装 | 角部の被覆不足や角透け。形状と塗装条件の影響を受ける | 角の形状、必要膜厚、端部の施工・評価条件 |
| 電気めっき | 電流が集中する凸部や端部で、膜厚が厚くなりやすい | 局部的な厚付き、処理後の寸法、相手部品との干渉 |
| 無電解めっき | 電気めっきとは膜厚分布の仕組みが異なる | 処理液の接触、前処理、要求膜厚と処理後寸法 |
| アルマイト・硬質アルマイト | 鋭いエッジ近傍の皮膜形成や欠け・耐食性の問題 | 合金、皮膜厚、用途に合うC・Rと処理順序 |
塗装メーカーは角透けを、めっきメーカーは電気めっきの端部での厚付きを説明しています。両者を「角では表面張力によって膜が薄くなる」と一括して説明するのは適切ではありません。
アルマイトについても、C面を付ければ全て解決するわけではありません。表面処理メーカーは、耐食性や異物脱落を重視する場合に丸面取りを検討する考え方を示しています。「硬質アルマイトは全周C0.3以上が必須」と固定せず、材質・膜厚・使用条件を処理会社に伝え、必要な角形状を決めます。
精密部品では、処理後に面取りするとその部分の皮膜を除去する可能性もあります。図面には寸法の適用時点を示し、加工、バリ取り、洗浄、表面処理、最終検査の順序をすり合わせます。処理後の部品に追加工する場合は、部分的な素地露出を許容するか、再処理が必要かも確認します。
7. 残したい角は、一般面取りから明確に除外する
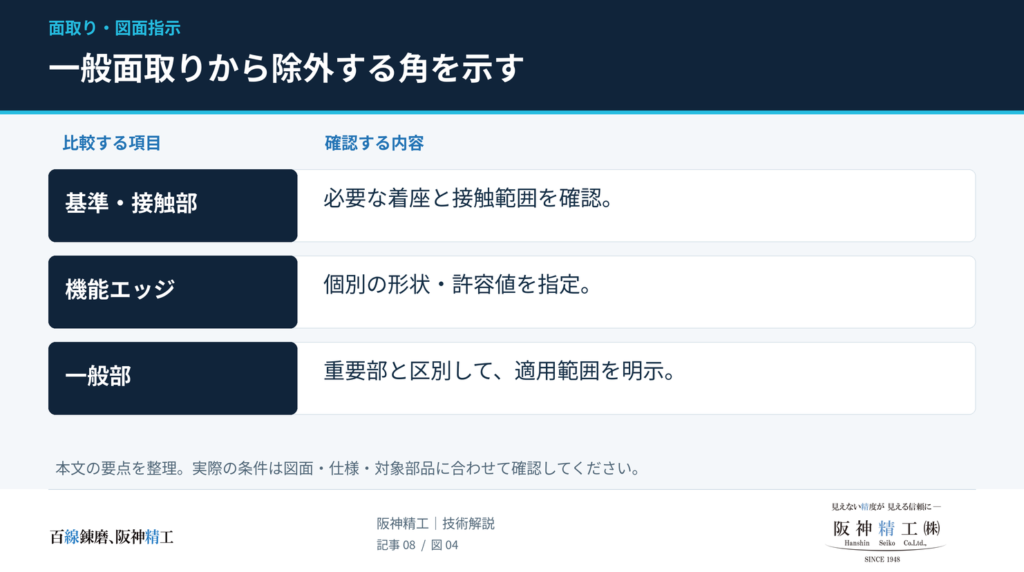
切れ刃、スクレーパ、計量エッジ、特定のシール端部などでは、角を丸めると機能が変わることがあります。こうした箇所には、一般注記とは別に個別指示を付けます。ただし「ピン角」「ダレ厳禁」だけでは、合否判定に使える許容値が分かりません。
「位置決め基準には必ずピン角が必要」ではない
位置決めで必要なのは、設計した基準面や接触点が正しく当たることです。L字の内隅にRが残る治具では、ワークの鋭い角がそのRに先に当たり、基準面が浮く場合もあります。ワーク側の面取りや治具側の逃げが有効なこともあるため、基準面の端にCやRがあること自体を、一律に位置決め不良と判断しないようにします。
当たり面を残す設計なのか、隅の干渉を逃がす設計なのかを、組付け断面で確認します。角を残す要求と、面接触を確保する要求を分けることが重要です。
残す角にも、母材除去量とバリの許容条件を与える
例えば、理論上の角から隣接する各面方向への後退量をa1、a2と定義し、それぞれの上限を示す方法があります。単に「C0.05以下」と書くと、45°の形状まで要求しているのか、形状を問わず除去量だけを制限するのかが曖昧になる場合があります。
「面取り不可」と「C0.05以下」を並べるより、「意図的な形状面取りは行わない。バリ除去に伴う母材除去は、詳細図の許容範囲内とする」のように、禁止する作業と許容する完成状態を整理すると伝わりやすくなります。
8. JIS B 0051のエッジ指示と、C・Rの寸法指示は目的が異なる
JIS B 0051:2023は「形状を定義しないエッジ」の寸法指示を扱います。対応するISO 13715:2017も、1×45°のように形状を定める場合は、一般の寸法記入によることを示しています。したがって、エッジの除去量を指定する記号を、そのままC寸法やR寸法と読み替えることはできません。
| 形状 | 材料が理論形状より多い側 | 材料が理論形状より少ない側 |
|---|---|---|
| 外側の角 | 外向きの突出。バリなど | 角の除去。面取りや丸まりなど |
| 内側の隅 | 内隅の肉残り。隅Rなど | 理論形状を越えた削込み。アンダーカットなど |
ISO 13715では、材料が多い側を正、少ない側を負の偏差として扱います。外角と内隅では、同じ符号でも実際の形状の見え方が異なります。正負両側を許容する指示は、外角でバリ側も許容し得るため、「±0.05=バリを残さないピン角」とは解釈できません。
また、ゼロ偏差をそのまま完全な鋭角の製作・検査要求にすると、現実の加工と測定に結び付かない仕様になります。機能上必要な有限の許容範囲を与えましょう。正式な図面には採用規格に適合する記号を用い、符号、上下限値、指示方向、一般指示からの除外範囲を規格票で確認します。本記事の説明表は正式な記号図の代用ではありません。
9. 加工で難しくなる点と、工程上の工夫
工具が届くかを、エッジの全周で確認する
外周の面取りが容易でも、止まり穴の奥、段差裏側、狭いポケットでは工具やホルダが干渉することがあります。図面では「加工したい形状」に加え、工具の進入・退避方向も考えます。
内隅を全て逃げ溝に変更するのが正解とは限りません。逃げは加工上有効でも、肉厚、シール、疲労強度、異物滞留などに影響します。部品の機能を踏まえ、隅Rを許容する、逃げを追加する、分割構造にする、別工法を検討する、といった選択肢を比較します。
交差穴では「バリの高さ」だけでなく、状態と工具到達性を見る
交差穴に生じるバリは、材質、穴径の組合せ、交差角、工具状態、加工順序などによって変わります。「必ず大きなバリになる」と決めつけるのではなく、実際の発生位置と状態に合わせて方法を選びます。
専用カッターなどによる機械内の処理が可能な形状もあります。一方、エッジの状態によってはバリ取り加工で二次バリが生じることもあり、加工後の確認が欠かせません。
| 項目 | 確認する内容 | 判断への影響 |
|---|---|---|
| 穴の構成 | 穴径、深さ、交差角、偏心、止まり/貫通 | 工具の挿入・加工・退避が可能か |
| バリの状態 | 高さ、根元の厚さ、めくれ、折れ込み | 切断・研磨の必要量と再付着への配慮 |
| 機能面 | 油路、シール溝、弁座、薄肉部との距離 | 周囲をどこまで削ってよいか |
| 合否判定 | 対象箇所、残留状態、観察・寸法評価方法 | 必要な検査工数と検査可能性 |
| 清浄度 | 洗浄・異物評価の要否と方法 | 加工後の異物残留をどう評価するか |
「交差部バリ除去必須、最大バリ高さ0.05以下」と併記する場合も、除去必須が意味する完成状態と、残留バリをどこまで認めるかを一致させる必要があります。高さが小さくても脱落しやすいバリと、固定された微小な形状偏差では、機能への影響が異なります。
最後にエッジを変える工程を把握する
面取り後の研削や追加穴加工で新たなバリが生じる場合があります。また、バレルやブラシを広く当てれば、残したかったエッジにも影響し得ます。工程設計では、面取りの時点だけでなく、最終的にエッジを変える工程の後に必要な確認を置きます。
手仕上げで細部を整えることも有効ですが、重要なC寸法やR形状を手触りだけで決めないことが大切です。除去量の上限、傷を付けられない面、処理対象から除外する箇所を作業者に伝えます。
10. 検査まで設計する:何を測れば面取りの合否を判断できるか
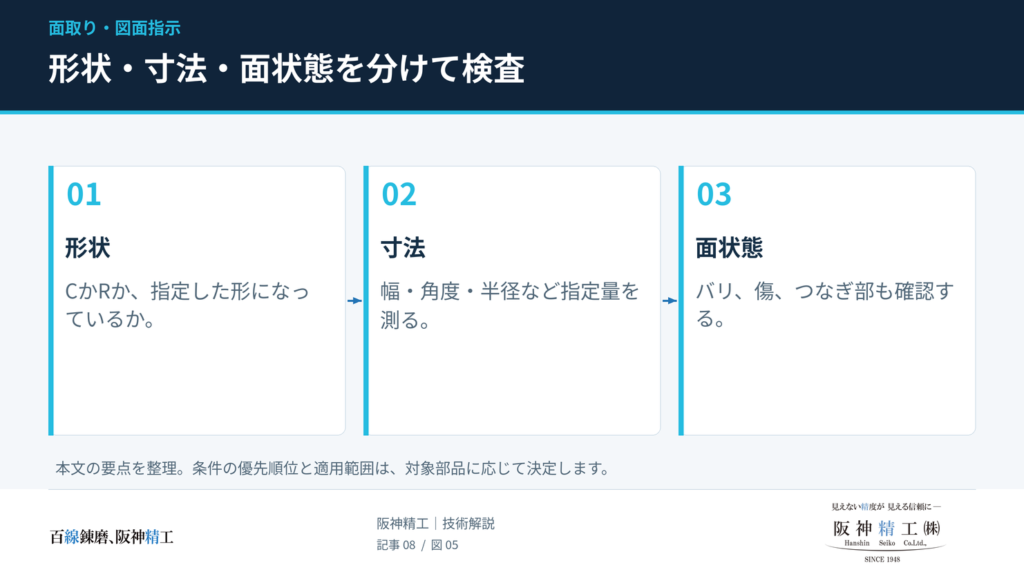
測定器の名称だけでは、検査の妥当性は決まりません。見たい形状が測定方向に現れるか、対象箇所にアクセスできるか、必要な公差に対して測定能力が足りるかを確認します。以下は一般的な検査計画の例であり、阪神精工の保有設備や全項目への対応を示す表ではありません。
| 管理対象 | 確認方法の例 | 注意点 |
|---|---|---|
| C寸法 | 投影・画像・輪郭測定などで隣接面と面取り境界を評価 | 斜面長さと各面方向の後退量を混同しない。測定姿勢を合わせる |
| R形状 | Rゲージによる比較、画像・輪郭測定など | ゲージの当たりだけで細かな輪郭公差や接続部まで保証しない |
| 微小な角落とし | 拡大観察、光学的な寸法評価 | 倍率の高さと寸法測定精度は同じではない |
| 内径・交差穴のバリ | 内視鏡、観察可能な試験片、必要に応じた断面評価など | 死角を確認。画像で見えることと高さを測れることは別 |
| 脱落異物 | 合意した洗浄・回収・粒子評価など | 寸法検査だけでは代用できない |
測る位置と、測定結果の扱いも決める
全周のうちどこを測るか、端部や工具の進入・退出位置を含めるか、数量に対して全数か抜取かを決めます。精密な判定が必要なら、基準面の取り方、隣接面を延長した理論エッジの求め方、測定の不確かさを考慮した判定ルールもすり合わせます。
例えば、上限に非常に近い測定値を得た場合、表示値だけで確実な合格と判断できるかは測定能力によります。ISO 14253-1は、測定の不確かさを考慮した適合・不適合の判定を扱っています。機能に必要な公差幅と確認可能な方法を合わせ、契約上の判定ルールも明確にすることが重要です。
11. 実務で使う図面注記例:一般部と重要部を分ける
以下の数値は説明例です。対象部品の肉厚、機能、加工・測定能力を確認して設定してください。社内標準や顧客仕様がある場合は、その適用範囲と優先順位を明確にします。
| 目的 | 注記例 | 補足する情報 |
|---|---|---|
| 一般外周のC面 | 個別指示のない外周角部はC0.2±0.1。部位A、刃先、ねじ部、シール機能部を除く。 | 外周角部の範囲、穴入口の扱い、除外箇所を指示線で特定 |
| 機能を持つC面 | 部位B:C0.5±0.1。 | 必要に応じ角度、表面状態、処理前後の適用時点を個別指定 |
| 形状を限定しない小さな角落とし | 部位C:理論エッジからの除去量は、詳細図に示す両隣接面方向で各0.1~0.3。C・R形状を許容。 | 詳細図で測定方向と対象範囲を示す。適用可能な用途か検証する |
| 機能エッジを残す | 部位Aは一般面取りから除外。意図的な形状面取りは行わず、バリ除去に伴う母材除去量は詳細図の各方向で0.03以下。 | 残留バリの許容値、脱落性、検査方法は別に指定する |
| 交差穴の仕上げ | 交差部Dは全周を処理対象とする。残留バリ、母材除去量、洗浄状態は検査仕様による。 | 参照する検査仕様を作成し、見積時に共有する |
短い注記だけで全てを表現しようとすると、例外が埋もれます。一般部には簡潔なルールを設け、機能上重要な箇所には詳細図と個別条件を付ける方が、加工者と検査者の解釈を合わせやすくなります。
「細かい指示は加工費を上げる」という反論への考え方
全ての角に狭い公差や全数測定を要求すれば、加工費・検査費は増えます。この指摘は妥当です。一方で、重要な角まで「適宜面取り」とすると、見積条件や受入判定に行き違いが残ります。必要なのは全箇所の厳格化ではなく、機能に直結する箇所だけを特定し、一般部には必要十分な許容幅を与えることです。
12. 阪神精工株式会社が対応できること
神戸市の阪神精工株式会社では、ワイヤーカット放電加工、形彫り放電加工、細穴放電加工を中心に、切削・研磨を組み合わせた部品加工のご相談を承っています。単品・試作・小ロットについても、材質、形状、要求精度、希望納期を確認し、加工方法を検討します。
面取りやバリ取りについて相談する際は、部品全体の図面に加え、「どの角を落としたいか」「どの角を残したいか」「相手部品とどのように接触するか」が分かる断面図や詳細図をご用意ください。特に内側の角、深い穴、交差部は、加工と検査の両面から対応可否を確認します。
ワイヤーカットの内角Rと、上下端面の面取りは別の形状
ワイヤーカットで輪郭を加工する場合、内角Rにはワイヤー径や放電ギャップなどが関係します。内角を完全なR0にできるという意味ではありません。また、平面輪郭に残る内角Rと、板の上下面に設けるC面・R面は別の要求です。図面では、それぞれを別に示してください。
「小さな内角Rが必要だが、上下端面は鋭く残したい」「焼入れ済み部品の追加工で、既存の基準面を保ちたい」といった条件は、見積時にお知らせください。具体的な工法、仕上がり、検査方法は個別に確認します。
関連サービス:ワイヤーカット放電加工 / マシニング加工
13. 面取り・バリ取りのよくある質問
Q. 「バリ取りのこと」と書けば、安全に触れる角になりますか?
A. バリ除去と鋭利さの緩和は別の要求です。触れる箇所では、角の除去量や丸みを必要に応じて指定し、用途に合う確認方法を決めてください。小さな面取り寸法だけで、あらゆる接触条件の安全性を保証できるわけではありません。
Q. R面取りは必ずC面取りより高くなりますか?
A. 一律には決まりません。工具の有無、加工位置、数量、公差、測定要求によって変わります。形状上許容できるRと加工先の工具を合わせることで、工程を簡素化できる場合があります。
Q. 全ての角をC0.2に統一してもよいですか?
A. 一般部の管理には使えますが、薄肉部、刃先、シール機能部、精密な当たり面などは個別に確認します。C0.2の公差と対象範囲を示し、除外箇所を明確にしてください。
Q. 図面を見れば、必要な面取り寸法は決まりますか?
A. 単品図だけでは、挿入方向や相手部品との関係が分からないことがあります。必要寸法を判断するには、組付け断面、シールや軸受の仕様、荷重条件、表面処理などの情報が役立ちます。
14. まとめ:角の形状・許容値・検査方法をそろえる
面取り設計の要点は、部品の機能から必要な完成状態を決め、図面と検査に同じ条件を伝えることです。
- C面取りは挿入や干渉回避に使い、糸面取りは対象範囲と寸法を定める。
- Rは外角の丸めと内隅のフィレットを区別し、強度と相手部品の干渉を確認する。
- 残す角は一般指示から除外し、バリと母材除去量を分けて管理する。
ただし、必要な形状や寸法は、部品の機能・肉厚・表面処理・加工可能性によって異なります。図面の面取り指示で迷う場合は、相手部品との関係や残したい機能も含めて加工先へ相談してください。
3行で振り返る
角を落とす理由を、組み立て・触れ方・強さから考えます。
落とす角と残す角を分け、大きさを図面に書きます。
出来上がりをどう確かめるかも、加工前に決めます。