合金鋼・工具鋼の選び方|組織・熱処理・表面処理とワイヤーカットの実務

Q. SCM440、SKD11、SUJ2などは、硬さが同じなら同じように使えますか?
A. 使い分けが必要です。同じ硬さでも、芯まで硬化する性質、割れにくさ、炭化物の分布、熱処理後の寸法変化が異なります。材料は「鋼種・熱処理・加工順序・使用条件」を組み合わせて選びます。
「硬くしたのに刃先が欠ける」「熱処理後は寸法が合っていたのに、ワイヤーカットで反る」「表面処理後に母材が軟らかくなる」。こうした問題を考えるとき、鋼種名とHRCの数値だけでは判断材料が足りません。
本記事では、SCM・SNCMなどの構造用合金鋼から、SKD・SKS・SK系工具鋼、SUJ2、SUP系、SACM645、HAP40、YXR7までを比較します。組織と熱処理の関係を整理し、設計図面や加工依頼に落とし込むための確認点を解説します。
1. 材料選定の出発点は「どのように壊れるか」
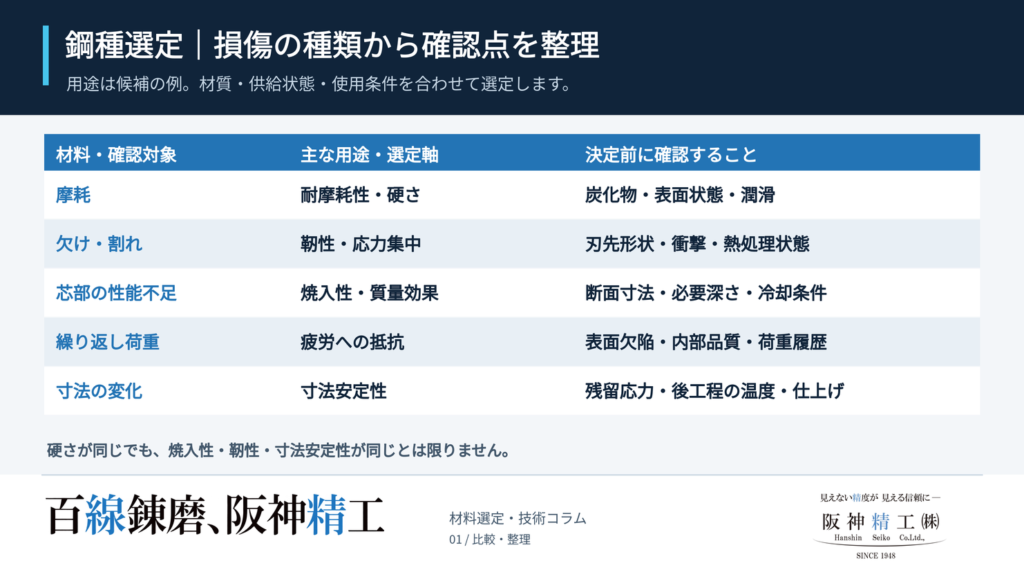
材料の性能を使い切るには、まず防ぎたい不具合を明確にします。摩耗、欠け、塑性変形、疲労破壊では、優先すべき特性が異なります。工具鋼では炭化物の量と分布が耐摩耗性・靭性に関わり、基地組織も熱処理によって変わります。
| 確認したい特性 | 意味 | 設計・発注への落とし込み |
|---|---|---|
| 硬さ | 押し込みなどに対する抵抗の指標 | 測定方式、範囲、位置、測定する工程を指定する |
| 焼入性 | 焼入れ時に硬化組織を得やすい性質 | 表面だけでなく必要な深さ・断面位置で評価する |
| 靭性 | 割れの発生・進展に抵抗する性質 | 衝撃試験などの方法、試験片、温度をそろえて比較する |
| 寸法安定性 | 工程中・使用中の寸法変化の小ささ | 最終工程後の寸法と、必要に応じた経時変化を確認する |
硬さを上げる判断と、割れにくくする判断は一致するとは限りません。 また、シャルピー衝撃値は、試験片の切欠き形状や試験温度が違えば単純比較できません。破壊靭性値と同じ数値として扱うこともできません。比較表では「試験条件」を数値とセットで読むことが大切です。
組織制御とは、加熱・冷却で部品の中身を作り分けること
焼入れでは、鋼をオーステナイト化する温度域へ加熱し、適切に冷却してマルテンサイトなどの硬化組織を得ます。続く焼戻しでは、炭化物の析出や基地組織の変化を通じて、必要な硬さと靭性へ調整します。「焼入れで硬くする」と「その硬さを使える状態に整える」は一連の工程です。
工具鋼の二次硬化は、焼戻しで単調に軟化するだけでなく、ある温度域で硬さが上昇する現象です。微細な炭化物の析出などが関与します。ただし、二次硬化のピークを選べば必ず寿命が最大になるわけではなく、欠けへの抵抗や後工程との両立を確認します。
また、放電加工後に生じる変形を、すべて熱膨張係数の問題と考えないことも重要です。温度差による伸縮、組織変化に伴う寸法変化、残留応力の解放は、分けて検討する必要があります。
2. 構造用合金鋼・工具鋼・特殊用途鋼の比較表
以下は候補を絞るための整理です。鋼種ごとに固定の「到達硬さ」や優劣順位を与えるものではありません。実部品の使用硬さは、熱処理条件、断面寸法、必要寿命、後工程から決めます。
構造用合金鋼
| 鋼種 | 基本的な位置づけ | 主な処理の考え方 | 選定時の確認点 |
|---|---|---|---|
| SCM435・SCM440 | Cr-Mo系の構造用合金鋼 | 焼入れ・焼戻しによる調質 | 芯部特性、調質後の硬さ、切削性との両立 |
| SNCM439 | Ni-Cr-Mo系の構造用合金鋼 | 調質して強度と靭性を検討 | 部品断面、必要な衝撃特性、評価温度 |
| SNCM420 | 低炭素のNi-Cr-Mo系肌焼鋼 | 浸炭焼入れ・焼戻しを検討 | 表面硬さ、有効硬化層深さ、芯部硬さ |
金型・工具用鋼
| 鋼種 | 分類 | 強みを生かす用途 | 選定時の確認点 |
|---|---|---|---|
| SKD11 | 冷間ダイス鋼 | 耐摩耗性を求める冷間金型 | 欠け、残留応力、焼戻し条件、放電加工後の面 |
| SKD61 | 熱間ダイス鋼 | 加熱・冷却を繰り返す熱間金型 | 使用温度、軟化、熱疲労、冷却条件 |
| SKS3 | 合金工具鋼 | ゲージ・刃物などの工具 | 油焼入れ時の硬化、断面差、仕上げ代 |
| SK85(旧SK5) | 炭素工具鋼 | 薄物刃物・ばねなど | 板厚に応じた冷却方法、脱炭、焼入れ変形 |
工具鋼の基本特性、熱間用途、SK85の処理条件に基づく整理です。SK85は炭素工具鋼であり、合金工具鋼とは区別します。
特殊用途鋼・高速度工具鋼
| 鋼種 | 分類・系統 | 主な検討用途 | 選定時の確認点 |
|---|---|---|---|
| SUJ2 | 高炭素クロム軸受鋼 | 転がり接触を受ける部品 | 清浄度、硬さ、接触条件、仕上げ品質 |
| SUP7 | Si-Mn系ばね鋼 | ばね部品 | 脱炭、表面欠陥、疲労・へたり |
| SUP9 | Mn-Cr系ばね鋼 | ばね部品 | 寸法に対する焼入性と表面品質 |
| SACM645 | Al-Cr-Mo系窒化鋼 | 表面硬化を求める摺動部品 | 窒化深さ、母材硬さ、処理後寸法 |
| HAP40 | 粉末高速度工具鋼 | 高硬度・耐摩耗性を求める工具 | 必要硬さ、欠け、熱処理と仕上げ負担 |
| YXR7 | マトリックスハイス | 強度・靭性を重視する工具 | 摩耗と欠けのどちらが寿命を決めるか |
SUP7とSUP9、HAP40とYXR7は、それぞれ同じ系統としてまとめずに扱います。HAP40、YXR7はメーカーの鋼種ブランドです。
3. SCM435・SCM440・SNCM:表面硬さから芯部性能へ
焼入性が高くても「大型材の芯まで必ず硬化」ではない
焼入れでは、表面と中心で冷却の進み方が異なります。断面が大きくなると内部の冷却が遅れ、狙った組織や硬さを得にくくなることがあります。これが質量効果を検討する理由です。
CrやMoなどを加えた鋼は炭素鋼より焼入性を高められますが、合金元素があれば寸法の制約がなくなるわけではありません。実務では、鋼種の焼入性データと実際の断面・冷却条件を照合します。構造用鋼には、焼入性を保証するH鋼という選択肢もあります。
焼入性の確認に使うジョミニー試験は、試験片の焼入端からの距離と硬さの関係を見る方法です。その結果を、実部品の中心硬さそのものと読み替えることはできません。厚肉品では必要に応じて代表断面の試験材や断面硬さ測定を計画します。
したがって、「直径40mm以下ならSCM、超えたらSNCM」という共通の切替基準は設けません。 熱処理時点の最大肉厚、穴の有無、冷却設備、必要な芯部特性をそろえた比較が必要です。
組織予測では、一定温度で保持する場合のTTT線図と、連続して冷やす場合のCCT線図も区別します。実際の焼入れを考える際は、冷却履歴と対応する線図を選び、その作成条件である成分、結晶粒度、オーステナイト化温度を確認します。異なる条件で作られた線図を、鋼種名だけでそのまま流用しないことが要点です。
SNCM439とSNCM420は、炭素量と処理目的が違う
SNCM439を検討する場面では、調質後の強度だけでなく、必要な靭性をどの試験で確認するかを決めます。Niを含む鋼種という理由だけで、極低温での性能を保証することはできません。
一方、SNCM420は、浸炭によって表面側の炭素量を高めてから焼入れし、表面と芯部に役割を分担させる材料です。SNCM439の単純な上位材ではありません。浸炭窒化は浸炭とは別の処理として選定します。
歯車や摺動部品では、表面硬さに加えて最終仕上げ後の有効硬化層深さと芯部硬さを確認対象にします。表面を研削する場合は、除去する量を含めて処理を計画し、硬化層の合否を判定する深さの定義も熱処理先と合わせます。
SCM440の「焼戻し温度対強度」を使うときの注意
カタログの焼戻し曲線は、特定の試験材と処理条件で得られたデータです。実部品の熱処理を「この温度なら、この引張強さ」と一対一で決める前に、試験材寸法、焼入れ条件、保持時間、試験位置を確認します。
発注では温度だけを指定するより、必要な強度・硬さ・靭性と、適用する部品断面を共有する方が判断しやすくなります。本記事では条件がそろっていない数値をつなぎ合わせた強度曲線は掲載しません。
高強度ボルトでは、引張強さに加えて遅れ破壊への配慮も必要です。大同特殊鋼の開発報告でも、高強度化と耐遅れ破壊性が別の評価項目として扱われています。表面処理や使用環境を含めた評価を省き、硬さだけを上げる判断は避けます。
4. SKD11・SKD61・SKS3・SK85:摩耗と割れを分けて考える
SKD11:炭化物は耐摩耗性を支え、欠けの要因にもなる
SKD11の特徴を理解する鍵は、基地組織と硬い炭化物の組み合わせです。炭化物は摩耗への抵抗に寄与しますが、粗大な炭化物やその分布は割れの起点・経路にも関わります。通常の焼入れ・焼戻しだけで、溶製材の炭化物分布を粉末材のように作り替えることはできません。
金型の寿命が短いときは、最初に「摩耗で寸法が外れるのか」「欠けて使用不能になるのか」を切り分けます。欠けが主因なら、材料変更に先立ち、刃先周辺の形状、支持、相手部品との位置関係も確認対象にします。
高温焼戻しの推奨と、寸法安定性の保証は別
放電加工を予定する金型には、残留応力などの観点から高温焼戻しが推奨されています。ただし、温度だけを指定すれば完結するわけではありません。必要硬さとの両立、焼戻し回数、後工程を含めて処理を決めます。
武藤工業はSKD11の実務例として、58~60HRCで後加工に放電加工などがある場合の高温焼戻しと、60~62HRCで硬さを重視する場合の低温焼戻しを紹介しています。これは同社の選択基準であり、全メーカー・全形状に適用する規格値ではありません。
さらに、高温焼戻しをすれば残留オーステナイトが完全になくなり、経年変形もなくなる、とは言えません。 残留オーステナイトは、焼入れ後に未変態で残る組織です。その量だけでなく安定性が寸法変化に関係し、処理条件によっては安定化処理などを検討します。
SKD11で必要硬さと後加工条件を両立しにくい場合は、改良冷間ダイス鋼なども候補になります。ただし、ブランド鋼はSKD11と熱処理後の挙動が同一とは限らず、その鋼種の資料で判断します。
SKD61:使用中の温度変化まで評価する
SKD61などの熱間工具鋼では、室温硬さだけでなく、熱を受けたときの強度や軟化、繰り返す加熱・冷却による熱疲労が問題になります。ヒートチェックは、その温度変化に伴う応力の繰り返しで生じる細かな割れです。
金型の冷却を一律に「水冷厳禁」とするのではなく、使用中の冷却と熱処理時の焼入れを区別します。設計では予熱、局所的な温度差、冷却位置・量、運転中断時の扱いを確認し、過大な熱衝撃を避ける条件を詰めます。
SKS3とSK85:油冷可能かどうかも寸法条件次第
SKS3は合金元素によって焼入性を高め、油焼入れで使われる工具鋼です。一方、SK85は炭素工具鋼ですが、「水焼入れ以外は不可」とは言い切れません。薄板を扱う特殊金属エクセルは、SK85について水冷と油冷の条件を示しています。
この薄板の情報を、そのまま厚肉ブロックへ適用することもできません。加工する形状、板厚・肉厚差、必要硬さ、許容変形量を熱処理先へ伝え、冷却方法を選びます。
5. SUJ2・SUP7・SUP9:疲労寿命は表面と内部の両方で考える
SUJ2:鋼種名だけで転がり疲労寿命は決まらない
軸受鋼の清浄度とは、非金属介在物の量や大きさに関係する品質です。日本精工は、介在物が応力集中源になって内部起点のはく離を引き起こし得ることを説明しています。
SUJ2を指定しただけで、あらゆる接触条件に対する寿命が決まるわけではありません。転がり接触部品では、材料品質に加えて接触条件、潤滑、異物混入、形状・仕上げ品質を合わせて確認する方針にします。
「真空脱ガス材だから問題ない」と製法名だけで判定するより、必要な清浄度や検査内容を材料供給先と合意することが実務的です。また、炭化物寸法を鋼種共通の「1μm以下」として保証する根拠は、本稿では確認できていません。
SUP7とSUP9の違いと、脱炭への配慮
SUP7はSi-Mn系、SUP9はMn-Cr系です。フセハツ工業の成分表では、SUP7のSiは1.80~2.20%、SUP9のSiは0.15~0.35%、Crは0.65~0.95%とされています。両者を一括して「Siを主軸とする鋼」と説明しないことが大切です。
ばねで重要なのは、単に大きくたわむことではなく、必要な変形を繰り返しても戻り、へたりや破損を抑えることです。「高弾性」という表現だけでは、ばね定数、弾性限、疲労強度のどれを指すか不明確になります。
表面脱炭による硬さの変化と、ショットピーニングによる残留応力の効果は、疲労に関わる別の要素として扱います。ばね鋼の研究でも両者は分けて評価されています。
そのため、ショットピーニングを追加すれば脱炭の管理が不要になる、とは考えません。 熱処理雰囲気、脱炭層の許容範囲、表面傷、必要なピーニング条件を個別に確認します。すべてのばねに同じ処理を必須とするのではなく、部品仕様に合わせます。
6. SACM645:窒化の高硬度と寸法変化を両方見る
SACM645はAlを含む窒化鋼で、窒化によって硬い表面を得る用途に使われます。処理会社の公開例では、SACM645のガス窒化で表面硬さ1,000~1,100HVが示されています。ただし、これは表層の値であり、芯まで同じ硬さになる意味ではありません。
窒化は焼入れのような急冷硬化を必要としないため、変形を抑えたい用途で検討されます。しかし、窒化層の生成による寸法変化などは起こり得ます。日本電子工業も、窒化に伴う膨張・変形を説明しています。
| 窒化部品で決める項目 | 確認する理由 |
|---|---|
| 母材硬さと前処理 | 表面の硬さだけでなく、荷重を受ける下地の状態を明確にする |
| 表面硬さ・測定荷重 | 薄い硬化層を、適切な条件で測定する |
| 硬化層深さと定義 | 硬さの深さ分布を、共通の合否基準で評価する |
| 化合物層の扱い | 用途と後続のコーティングに合わせる |
| 最終寸法・仕上げ代 | 窒化による寸法変化と、その後の除去量を管理する |
| 窒化不要部 | はめあい部、追加工部などの処理範囲を共有する |
窒化層には表面の化合物層と、その下の拡散層があり、その状態は工具の性能に関わります。硬さだけの指示より、層の仕様と仕上げまで伝える方が適切です。
なお、薄い窒化層のHV値をHRCへ機械的に換算し、「HRC70の材料」と表現することは避けます。母材全体の硬さと表層の微小硬さを分けて記載します。
7. HAP40とYXR7:高価な材料を選ぶ前に損傷形態を確認する
HAP40は粉末高速度工具鋼、YXR7はマトリックスハイスです。YXR7をHAP40とまとめて粉末ハイスと記載するのは適切ではありません。
粉末ハイスは炭化物を微細・均一に分散させやすいことが特徴ですが、「粗大炭化物が皆無」「異方性が完全にゼロ」「必ず欠けない」という意味ではありません。材料品質と熱処理・加工条件の管理は引き続き必要です。
| 材料・処理例 | 公開資料にある硬さ | 読み方 |
|---|---|---|
| HAP40:焼入れ1,180~1,210℃、焼戻し560~580℃ | 66~68HRC | メーカーの標準処理例。実部品の保証値ではない |
| HAP40:焼入れ1,120~1,190℃、焼戻し560~580℃ | 64~66HRC | 同じ鋼種でも処理条件で結果が変わる例 |
| SKD11:熱処理会社の選択例 | 高温焼戻し58~60HRC、低温焼戻し60~62HRC | 後加工と必要硬さを踏まえる同社の基準 |
| SACM645:ガス窒化例 | 表面1,000~1,100HV | 表面層の値。上のHRC値と直接順位づけしない |
材料変更の検討では、例えば「摩耗で交換している工具」と「刃先が欠けて交換している工具」を分けます。前者では耐摩耗性、後者では靭性・形状・支持条件を優先して比較します。YXR7を含むマトリックス系、粉末系、改良ダイス鋼などを、必要寿命と加工費を含めた候補として評価します。
8. 熱処理・窒化・PVDは、工程全体の温度履歴で考える
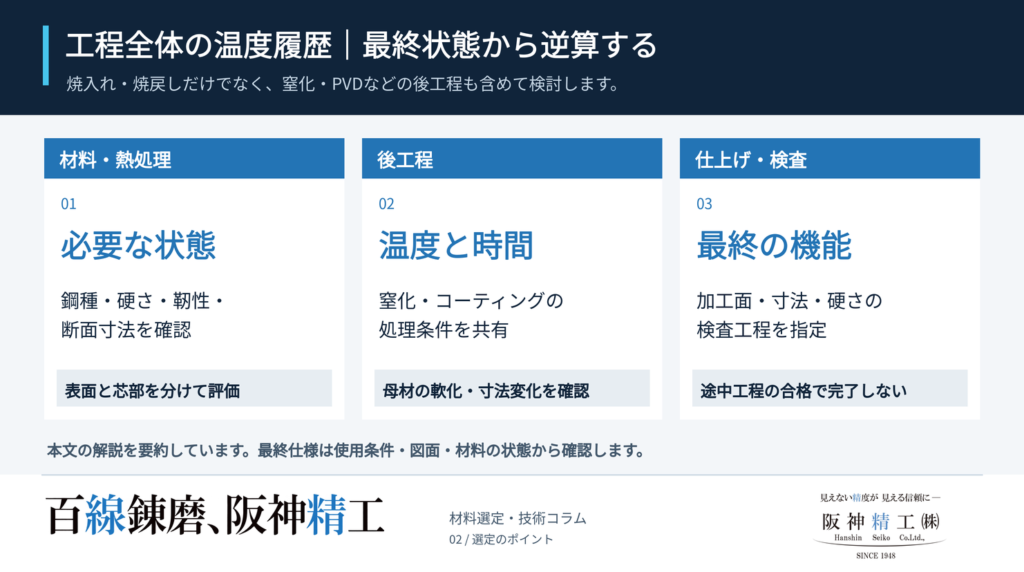
焼入れ・焼戻し後の部品に、窒化やPVDコーティングを行う場合は、処理中の加熱が母材に与える影響を確認します。低温焼戻し材では、後処理によって母材硬さが低下する場合があります。
熱処理会社へ伝える内容は「SKD11、60HRC」のような一行で終わらせず、後から実施する表面処理の種類、最高温度、保持時間、必要な処理後硬さまで含めます。表面処理会社のカナックも、焼戻し温度と後続の処理温度を確認する必要性を説明しています。
ここからの工程表は、こうした資料を踏まえた発注・工程設計上の提案です。個別製品での採用実績や共通の処理レシピではありません。
| 工程 | 先に決めたい内容 |
|---|---|
| 材料調達 | 規格・ブランド、納入状態、材料証明の要否 |
| 荒加工 | 熱処理時の形状、除去量の偏り、仕上げ代 |
| 焼入れ・焼戻し | 必要硬さ、断面特性、後工程、処理記録 |
| 研削・ワイヤーカット | 基準面、加工順序、変形の確認方法、表面品質 |
| 窒化・コーティング | 処理温度、層・膜の仕様、寸法への影響 |
| 最終検査 | 全工程後の寸法、硬さ、必要な表面・層の評価 |
コーティングを検討する場合も、膜種だけでなく母材の支持能力、表面の状態、処理可能な形状を供給先と確認します。DLCやPVDという名称だけから、すべて同じ処理温度・同じ性能と判断しないようにします。
9. 焼入れ鋼のワイヤーカットで確認したい変形・割れ・仕上げ
難しい点:切削力が小さくても、変形要因は残る
ワイヤーカット放電加工は、電気が流れる材料を放電の熱作用で除去するため、焼入れ後の高硬度材にも利用できます。一方、放電の熱作用で加工変質層が形成され、条件によってクラックへの配慮が必要です。
また、材料の一部を切り離すことで内部の応力の釣合いが変わる問題と、加工表面に生じる熱の影響は分けて考えます。材料メーカーも、高温焼戻しによる残留応力低減とワイヤ放電加工時の変形との関係を示しています。
以下は加工検討時の着眼点です。形状や支給材の状態が不明な段階で、変形量や割れの有無を断定するものではありません。
| 不具合・懸念 | 確認したい要因 | 加工計画で検討すること |
|---|---|---|
| 切り離した後に反る・開く | 素材・熱処理の履歴、除去量の偏り | 荒加工と仕上げの分離、切断順序、測定のタイミング |
| クランプを外すと寸法が変わる | 薄肉部の剛性、支持位置、締付け力 | 自由状態での評価、保持方法、基準の取り方 |
| 角部や細い部分から割れる | 応力集中、残留応力、熱処理状態 | 形状・コーナーRの見直し、加工条件と材質の再検討 |
| 使用中に加工面から損傷する | 表面粗さ、加工変質層、使用負荷 | 仕上げ放電と必要な研磨・表面評価 |
| 表面処理後の追加工で機能が変わる | 除去部の硬化層・皮膜 | 処理範囲、追加工の位置、工程順の再確認 |
技術的な工夫:荒加工・拘束・仕上げを一つの計画にする
薄肉部品や大きな切抜きでは、荒加工で形状を作った後に変形を確認し、その状態を踏まえて仕上げる工程を検討します。切り離しの順序や保持位置も、最終的にどの面を基準に測るかと合わせて決めます。
ただし、保持を弱くすれば必ず良くなるわけでも、切り残しを設ければ必ず安定するわけでもありません。加工中の安定性と、拘束を解いた後の寸法を両方評価することが必要です。
白層対策:仕上げ回数だけで合否を決めない
放電加工でいう白層は、主に溶融・再凝固した表面層を指します。必要な表面品質に応じて仕上げ条件を選び、研磨などの後工程を検討します。「セカンドカットをすれば白層が完全になくなる」とは一律に保証できません。[23]
疲労や欠けが問題になる機能面では、面粗さだけでなく、必要に応じて断面観察などの評価方法を取り決めます。追加焼戻しを行う場合も、硬さや寸法が変わる可能性を含めて熱処理先と協議します。
なお、窒化でいう白層は化合物層です。放電加工の再凝固層とは生成の仕組みが異なるため、「白層」という名前だけで同じ除去方針にはしません。
10. 材料変更を決める前の選定マトリクス
次の表は、材料名から即断するためではなく、比較条件をそろえるための実務的な検討順序です。
| 困っていること | 最初に確認すること | 材料・工程の検討方向 |
|---|---|---|
| シャフトの芯部強度が足りない | 熱処理時の断面、硬さ分布、必要強度 | SCM・SNCMの焼入性と冷却条件を比較する |
| 表面は硬く、芯は靭性を持たせたい | 接触荷重、必要な硬化深さ | SNCM420などの浸炭系と他の表面硬化法を比較する |
| 冷間金型が摩耗する | 摩耗位置、相手材、交換判定 | SKD11・粉末ハイス・表面処理を比較する |
| 金型が摩耗前に欠ける | 欠けの起点、形状、支持、硬さ | 靭性を重視した鋼種と形状・工程を比較する |
| 熱間金型に細かな割れが出る | 温度差、冷却、運転条件 | SKD61系材料と温度管理を合わせて見直す |
| 窒化部品の寸法が外れる | 処理前後の寸法、残留応力、層仕様 | 前処理、窒化条件、仕上げ代を見直す |
| ワイヤーカットで反る | 熱処理履歴、除去量、保持状態 | 荒加工・仕上げの順序と材料状態を見直す |
「高級鋼へ変更するより、工程を直す方が安いのでは」という視点も重要です。 段取りや表面状態が原因なら、材料変更だけでは解決しない可能性があります。一方、損傷の主因が材料組織や必要特性との不適合にあるなら、工程調整だけで対応し続けるより材質変更が合理的な場合もあります。
比較する費用は材料単価だけでなく、熱処理、仕上げ、検査、再製作、交換による停止時間まで含めます。必要な寿命と品質を満たす組み合わせを、実測と試作評価で絞り込みます。
11. 阪神精工株式会社が対応できること・相談時に伝えたい情報
阪神精工株式会社では、神戸市を拠点に、SKD11・SKD61・SKS3・SUJ2・SK系などの導電性材料に対するワイヤーカット放電加工を行っています。焼入れ後の材料への輪郭加工、異形の貫通穴、キー溝、スリットなどをご相談いただけます。
加工可否と工程を検討するため、図面に加えて次の情報をお知らせください。
| 項目 | お知らせいただきたい内容 |
|---|---|
| 材料 | 鋼種、メーカー・ブランド、支給材か材料込みか |
| 現在の状態 | 焼なまし・調質・焼入れ焼戻し済みなど |
| 熱処理の情報 | 実測硬さ、焼戻し温度・回数など、把握している履歴 |
| 加工箇所 | 切り抜き、貫通穴、キー溝、スリットなどの範囲 |
| 寸法・検査 | 基準面、公差、幾何公差、面粗さ、必要な検査項目 |
| 後工程 | 研磨、窒化、コーティングなどの有無 |
| 使用上の課題 | 摩耗、欠け、変形など、今回改善したい内容 |
| 数量・納期 | 試作数量、量産予定、希望納期 |
熱処理履歴がわからない場合は、不明であることも含めてお伝えください。材質・形状・要求精度などを確認し、加工可否と見積条件をご案内します。
12. まとめ:鋼種名から、完成部品の条件へ
構造用合金鋼・工具鋼の選定では、硬さだけでなく、芯部特性、割れにくさ、表面の状態、加工後の寸法を組み合わせて考えます。
最初に防ぎたい不具合を決め、必要な特性を図面・仕様書へ落とし込みます。そのうえで、材料、熱処理、ワイヤーカット、仕上げ、表面処理の順序をつなげることが、手戻りを減らすための基本です。
材料の性能は、鋼種を選んだ時点ではなく、必要な形状・表面・寸法を備えた部品として仕上がった段階で評価する。 この考え方が、長寿命化と加工コストの両立につながります。