表面粗さRa・Rzの使い分け|図面指示と測定条件を実務から解説

Q. 表面粗さは「Ra 0.8」「Rz 3.2」と指定すれば、シール性や摺動性まで管理できますか?
A. 数値だけでは十分ではありません。Raは平均的な凹凸、Rzは区間内の山と谷の高さを評価します。部品の機能を管理するには、測定する位置・方向・長さに加え、筋目、傷、形状、必要に応じた機能試験まで決めることが大切です。
「加工側では合格だったのに、受入検査では不合格になる」「面は光っているのに漏れる」「粗さを厳しくしたが、期待した性能が得られない」。こうした問題を検討する際は、粗さの数値と、その数値が表している範囲を分けて考える必要があります。
本記事では、設計・購買・生産技術・品質保証の担当者に向けて、Ra・Rzの定義から測定の落とし穴、機能別の選定、加工先へ伝える指示例まで解説します。定義の説明は主にJIS B 0601:2013を軸とし、ISO 21920との違いは別途整理します。特定部品の加工実績ではなく、工程と検査を検討するための技術解説です。
まず押さえたい3点
- Raが小さくても、深い傷がないとは限りません。
- Rzを追加しても、面全体の傷や漏れを保証できるわけではありません。
- 必要な機能から、数値・加工方法・測定方法を一緒に決めます。
1. RaとRzの違いは「平均」と「山谷の高さ」
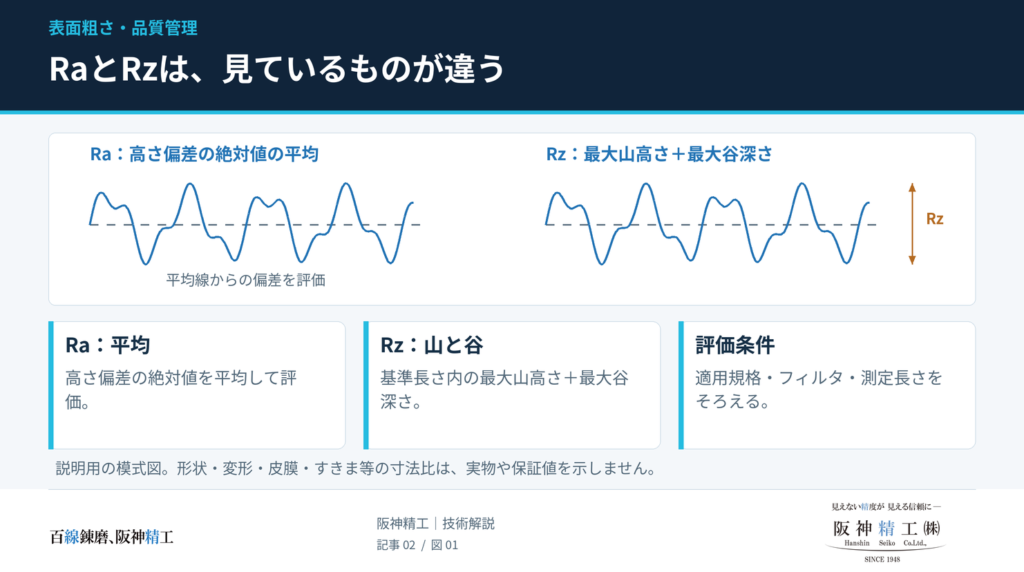
粗さ計が評価するのは、表面をそのまま写した見た目ではなく、所定の処理で得られた粗さ曲線です。フィルタによって長波長側の成分を分けるため、Ra・Rzの値には測定条件が関係します。
| 比較項目 | Ra:算術平均粗さ | Rz:最大高さ粗さ |
|---|---|---|
| JIS B 0601:2013における基本 | 基準長さ内の高さ偏差の絶対値を平均する | 基準長さ内の最大山高さと最大谷深さを加える |
| 読み取りやすい情報 | 平均的な凹凸の大きさ | 区間内で大きい山や深い谷の存在 |
| 管理上の利点 | 同じ工程・測定条件で仕上がりの傾向を追いやすい | 局所的な大きい凹凸をRaより反映しやすい |
| 注意点 | 細い傷や孤立した突起の影響が平均化される | 測線が傷を横切らなければ、その傷を評価できない |
| 単独では分からないこと | 傷の方向・分布、うねり、平面度、潤滑状態 | 山と谷の内訳、谷の連続性、面全体の傷の有無 |
Ra = (1 / lr) ∫0lr |Z(x)| dx
Rz = Rp + Rv
ここで、lrは基準長さ、Z(x)は平均線からの高さ、Rpは最大山高さ、Rvは最大谷深さです。Rzの式は1つの基準長さ内の関係であり、測定機が最終表示する集計値との区別が必要です。
RaとRzを固定倍率で換算してはいけない
同じRaでも、丸みのある凹凸が続く面と、平坦な面に深い谷が点在する面ではRzが変わります。「RzはRaの4〜7倍」という経験値を見積りの参考に使う場合でも、検査合否の置き換えには使えません。図面がRzを要求するなら、指定された条件でRzを評価します。
これは定義から導ける結論です。平均値だけでは最大値が決まらず、最大値だけでも平均値は決まりません。
2. Rzでも深い傷を見逃す理由:Rt・Rz1maxとの違い
JIS B 0633/ISO 4288系の通常の評価では、複数の基準長さで求めた値を平均してRzを扱います。したがって、「Rzは測定範囲全体で最も深い傷をそのまま表示する数値」と理解すると誤ります。
5区間の平均にすると何が起こるか
説明用に、5つの基準長さで得たRzが、それぞれ1.0、1.0、10.0、1.0、1.0 µmだったと仮定します。5区間を平均したRzは、(1+1+10+1+1)÷5=2.8 µmです。表示された2.8という値だけでは、1区間に10 µmの高さ差があったことが見えにくくなります。区間のRz(µm)と、5区間を平均した表示値1.0区間11.0区間210.0区間31.0区間41.0区間5平均 Rz = 2.8 µm説明用の仮定値。実測データではありません。図1:Rzを区間ごとに求めて平均する場合、区間最大値と表示値は一致しません。
| 指標・表示 | 着目する範囲 | この仮定例での読み方 |
|---|---|---|
| Rz(5区間の平均として評価) | 各基準長さの最大高さを平均 | 2.8 µm |
| Rz1max(対応する規格・測定機で使用) | 評価長さ内にある各基準長さのRzのうち最大 | 10.0 µm |
| Rt:最大断面高さ | 評価長さ全体の最高点から最深点まで | この例では少なくとも10.0 µm。正確な値は各区間の山谷の位置関係による |
Rz1max、Rt、図面の最大値ルールは、同じ意味ではありません。どの数値を計算するかと、計算した数値をどう判定するかを分けて指定します。ISO 21920の区間パラメータや集計記号へ移行する場合も、旧規格の名称だけを機械的に読み替えないことが必要です。
測線に入らない傷は、どの線粗さ指標でも捕まえられない
一本の測線が傷と平行であったり、傷から離れていたりすれば、その傷は測定結果に入りません。また、触針形状やフィルタの影響もあります。局所傷が機能不良につながる面では、粗さ測定に加え、傷の位置・長さ・深さ・方向を別の確認項目として扱います。
例えばシール帯を横断する傷を問題にするなら、測線数だけでなくシール帯の観察範囲を定め、必要に応じて面計測や漏れ試験を検討します。これは本記事の検査計画上の提案であり、特定の数値で漏れが防げるという保証ではありません。
3. 粗さ・うねり・形状誤差を分けて考える
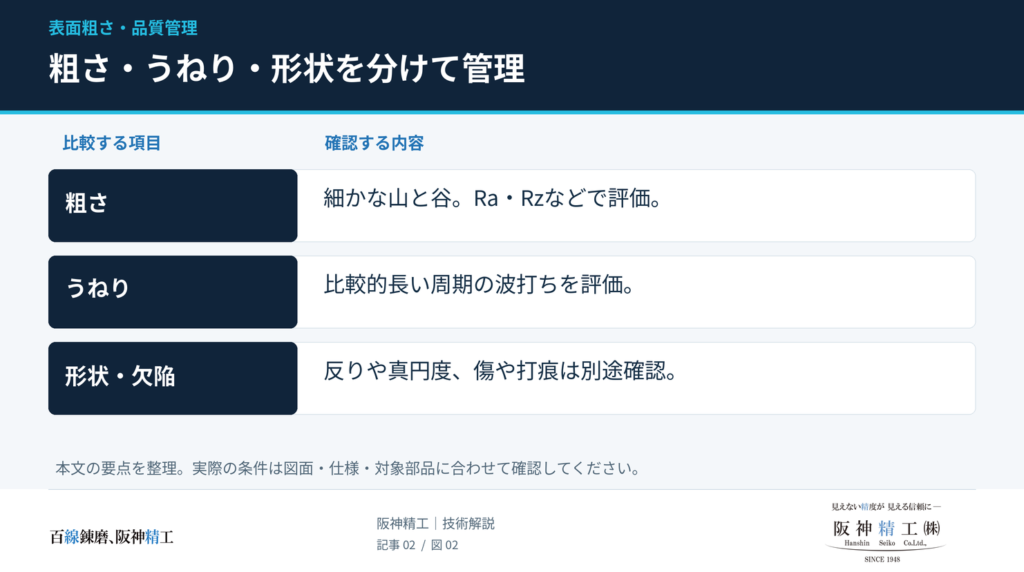
| 評価対象 | 確認したいこと | 代表的な管理方法 |
|---|---|---|
| 粗さ | 細かな山や谷の大きさ・分布 | Ra、Rz、Rv、Rk系など |
| うねり | 比較的長い周期の波打ち | 対象波長を決めたWa・Wtなど |
| 形状 | 面の反り、円筒の真円度・円筒度など | 平面度・真円度・円筒度などの幾何公差 |
| 局所的な欠陥 | 傷、打痕、バリ、欠けの位置と大きさ | 外観基準・局所形状測定・適切な欠陥検査 |
Raは、面全体のうねりを同時に規制する指標ではありません。粗さ曲線と、うねり曲線・断面曲線は区別されます。Raが小さい面でも、部品全体が反っていれば相手部品との接触は別の問題になります。
例えば位置決めプレートなら、表面粗さに加え、取付状態での平面度や基準との関係を検討します。粗さだけを厳しくしても、反りや取付誤差の対策にはなりません。
4. 旧JIS・ISO 4287・ISO 21920を混在させない
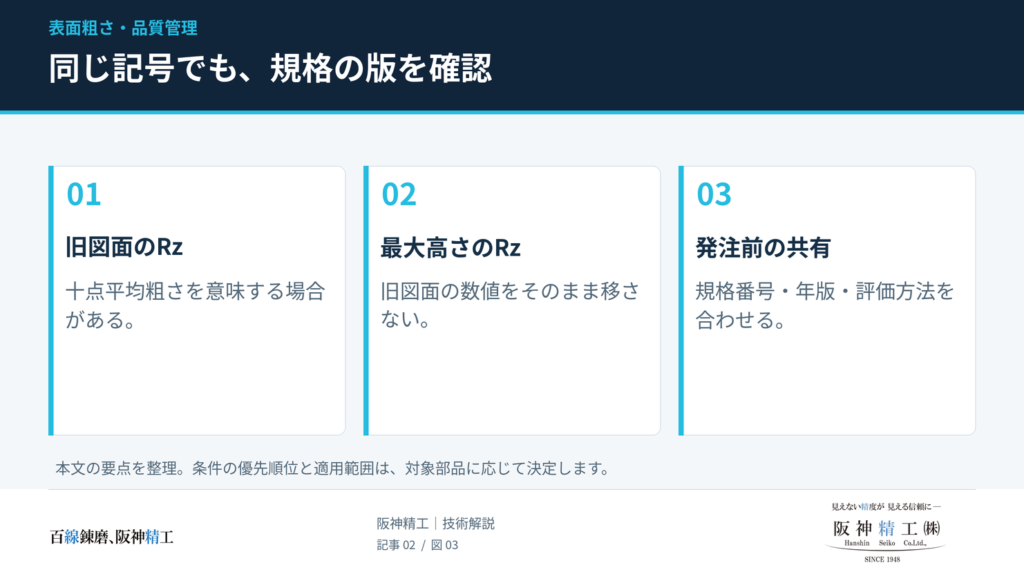
旧図面の「Rz」と、新しい図面の「Rz」は、同じ意味とは限りません。特に十点平均粗さと最大高さ粗さの混同に注意が必要です。
| 図面・規格の手掛かり | 意味・確認事項 | 読み替え時の対応 |
|---|---|---|
| JIS B 0601:1994のRz | 十点平均粗さ | 最大高さ粗さのRzへ数値をそのまま移さない |
| JIS B 0601:1994のRy | 最大高さ | 記号だけでなくフィルタ等の評価条件も確認 |
| JIS B 0601:2013のRz | 最大高さ粗さ | 基準長さと集計方法を確認 |
| RzJISの表示 | 旧来の十点平均粗さに対応する指標 | 測定機の規格モードと適用条件を確認 |
| ▽・▽▽などの旧仕上げ記号 | 旧図面・社内規定に基づく仕上げ指定 | 図面作成年代、社内基準、承認見本を確認。固定換算しない |
ISOでは2021年に21920シリーズが発行された
ISO 21920は、Part 1が図示、Part 2が用語・定義・パラメータ、Part 3が仕様オペレータを扱います。ISO公式情報では、ISO 4287は21920-2に、ISO 4288は21920-3に置き換えられています。ISOの改訂と、既存のJIS図面・契約の適用規格の変更は別です。
| 項目 | 従来のISO 4287/4288系 | ISO 21920系 |
|---|---|---|
| 規定がない場合の判定 | 16%ルールを基本とする体系 | 最大値ルールを基本とする体系 |
| 測定条件の選定 | 推定した粗さや周期性などを用いる | 図面の指定値・設定クラスなどに基づく |
| 長さの扱い | 基準長さ・評価長さ | 評価長さ・区間長さなど。パラメータごとに確認 |
| 移行時の実務 | 従来条件と結果を保存 | 同じ試料で旧条件との差を確認し、図面と検査手順をそろえる |
変更点の要約はMahrの解説を参照しています。規格モードだけを切り替えて従来値と比較するのではなく、フィルタ・長さ・集計・判定まで確認します。
16%ルールは「不良品を16%まで認める」意味ではない
16%ルールは、表面上で得たパラメータ測定値の許容限界に関するルールであり、出荷ロットの不良率とは異なります。一方、最大値ルールも、検査していない場所まで自動的に保証する仕組みではありません。対象面と測定位置の決め方が必要です。
5. 機能別の粗さ選定:数値を決める前に接触条件を決める
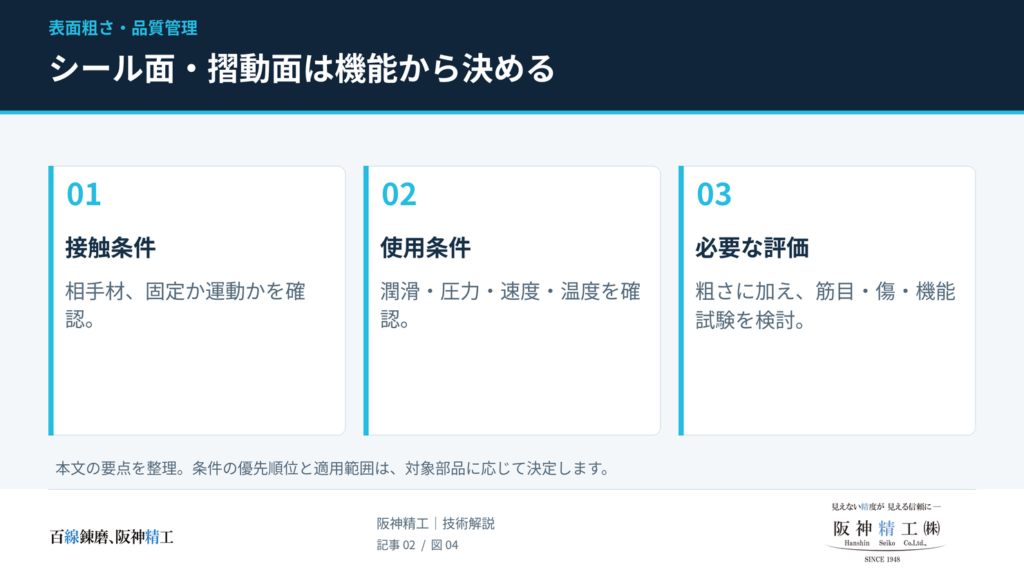
「シール面はRa 0.4」「圧入部はRa 0.8」のような一律指定は避けます。シールの材質・形式、固定か運動か、相手材、潤滑、圧力、速度、使用温度によって必要条件が変わるためです。まず採用部品のメーカー仕様を確認します。
以下はメーカー公開資料にある条件付きの例です。共通の推奨値や、自社の加工保証値ではありません。高さ方向の数値の単位はµmです。
| 対象・条件 | 公開資料にある数値例 | 設計時に読み落としたくない点 |
|---|---|---|
| Oリングの相手接触面:固定用・脈動なし | Ra 1.6/Rz 6.3[10] | 溝底・側面の値と相手接触面の値を混同しない |
| Oリングの相手接触面:運動用 | Ra 0.4/Rz 1.6[10] | 固定用とは条件が異なる。実際に採用するシールの仕様を確認 |
| ラジアル軸シールの相手面:SKF資料のISO欄 | Ra 0.2〜0.5/Rz 1.2〜3[11] | 上限だけでなく下限にも意味がある。別規格・別製品の値と混在させない |
| 小形軸受のはめあい面:通常使用条件 | 軸 Ra 0.8/ハウジング穴 Ra 1.6[12] | 振れ・荷重などの条件によって工程も変わる |
| 大形軸受のはめあい面:通常使用条件 | 軸 Ra 1.6/ハウジング穴 Ra 3.2[12] | 小形軸受と同じ値に固定しない |
| 真空フランジ・金属ガスケット面 | シール方式ごとの仕様を優先 | 接触形状、締結力、傷、清浄度、漏れ試験条件も確認 |
| ホーニング面・潤滑を伴う精密摺動面 | Ra・Rzに加え、必要に応じてRk系など | 山の当たりと油を保持する谷を分けて評価 |
桜シールの表は旧規格由来の参考値を含むため、ここでは「メーカー公開資料の数値例」として示しています。新規設計の契約値にする際は、採用製品の現行仕様と適用規格を確認してください。
H7ならRa 0.8、圧入なら研削必須、とは決まらない
H7などの寸法公差とは別に、表面性状の要求を決めます。軸受メーカーのジェイテクトも、一般的な使用条件では旋削・精密中ぐりを認め、振れ・音響・荷重などの条件が厳しい場合に研削を必要としています。加工法を先に固定するより、要求機能に対して必要な精度と表面性状を整理する方が合理的です。
6. 摺動面はRa・Rzから負荷曲線へ踏み込む
同じ高さの凹凸でも、接触を担う山が多い面と、油を保持する谷が多い面では役割が異なります。そこで使うのが、ある高さで切ったときの材料の占める割合を表す負荷曲線と、その関連パラメータです。
| 指標 | 捉える情報 | 使う際の注意 |
|---|---|---|
| Rsk:スキューネス | 高さ分布の非対称性。一般に負側は谷寄り、正側は山寄りの傾向 | 値の符号だけで潤滑性能や耐摩耗性を判断しない |
| Rk:コア部のレベル差 | 負荷曲線から定めるコア部分の高さ範囲 | 通常のRaとは算出法も意味も異なる |
| Rpk:突出山部高さ | コアより上の突出山部を評価する等価的な高さ | 単一の最も高い突起そのものの高さではない |
| Rvk:突出谷部深さ | コアより下の谷部を評価する等価的な深さ | 油の量や実際の油膜厚さを直接示す値ではない |
| Rmr(c):負荷長さ率 | 指定した切断レベルで材料が占める長さの割合 | 切断レベルcと基準の決め方を併記する |
プラトー仕上げでは、接触する山側を整えながら谷を残す考え方が用いられます。ただし、谷が大きければよいわけではなく、相手材・荷重・油・速度との組合せで評価します。Ra・Rzを限りなく小さくすることと、潤滑面を最適化することは同義ではありません。
図面に多数の指標を並べる前に、試作品でどの指標が不具合と関連するかを確認し、量産管理に必要な指標を絞る方法が実務的です。
7. 光沢・筋目・リード目:見た目だけでは判断できない
光沢には凹凸の高さだけでなく、傾斜や間隔、方向性、光の当たり方も関係します。光っている面に深い傷が残ることもあり、曇っている面の粗さが常に大きいとも限りません。ただし、梨地やラッピング面なら低粗さ・高気密と断定することもできません。
静的シールの傷と、回転軸シールのリード目は分けて検討する
静的なシール帯では、内外を結ぶ傷が漏れ経路になるかを検討します。回転軸のオイルシールでは、らせん状の加工目が液体の移動に関係するため、粗さ数値とは別に方向性を管理します。NOKは軸の仕上げについて、送りをかけないグラインダ仕上げを推奨しています。
「C:同心円状」という指示だけで、実際の送り目や傷の連続性まで確認できるわけではありません。筋目記号と合わせ、必要な面では加工方法・リードの評価・傷の判定をすり合わせます。
鏡面すぎると焼き付く、も一律ではない
SKFのラジアル軸シール資料では、粗さが推奨下限より小さい場合の潤滑不足に注意を示しています。しかし、この説明をすべての静的シールや摺動機構へ広げ、「Ra 0.1以下は必ず危険」とすることはできません。採用する機構と潤滑条件に合わせて判断します。
8. 加工先と認識をそろえる図面指示の7項目
| 項目 | 図面・仕様書に記載する内容 | 目的 |
|---|---|---|
| ① 適用規格と版 | JISかISOか、規格番号・年版、追補の扱い | 同じ記号の意味や評価ルールのずれを防ぐ |
| ② 対象面と完成状態 | 図示した面、シール帯、めっき後・熱処理後など | どの面を、いつ評価するかを統一 |
| ③ パラメータと限界 | Ra・Rz・Rt等、上限/下限、単位 | 目的に合う指標を明確化 |
| ④ 判定ルール | 最大値ルール等、測定位置・本数、抜取条件 | 数値の合否と検査範囲を区別 |
| ⑤ 筋目と加工方法 | 必要な筋目方向、工法の制約 | 機能上必要な条件を残す |
| ⑥ 測定・解析条件 | フィルタ、カットオフ、長さ、触針、形状除去 | 加工側と受入側の値を比較できるようにする |
| ⑦ 傷と機能の別基準 | 傷・打痕・バリの基準、必要なら漏れ・摩擦試験 | 粗さだけで捉えない不良を確認 |
一般表面粗さと、寸法の普通公差は別に書く
「指示なき表面粗さ:Ra 6.3」などの共通指示を置き、必要な面だけ個別指定する方法は整理しやすい設計です。ただし、その値は機能を確認して決めます。寸法の普通公差を書いただけで、表面粗さの要求まで自動的に定まるとは考えません。
除去加工の記号は、工法名の指定とは異なる
基本記号への横線は除去加工を要すること、丸は除去加工を行わないことを示します。「研削」「ラッピング」などの工程を限定する必要がある場合は別途指示します。筋目方向も、平行・直角・同心円状・多方向など、必要な意味を確認して記載します。多方向を表すMは、ランダムな無方向性と無条件に同一視しません。
工法を限定すると工程選択の余地が狭まります。機能上の理由がある面は限定し、それ以外は要求値と検査条件を示して加工側に工程を検討してもらう、という使い分けが有効です。
9. 測定値の食い違いを減らす検査条件
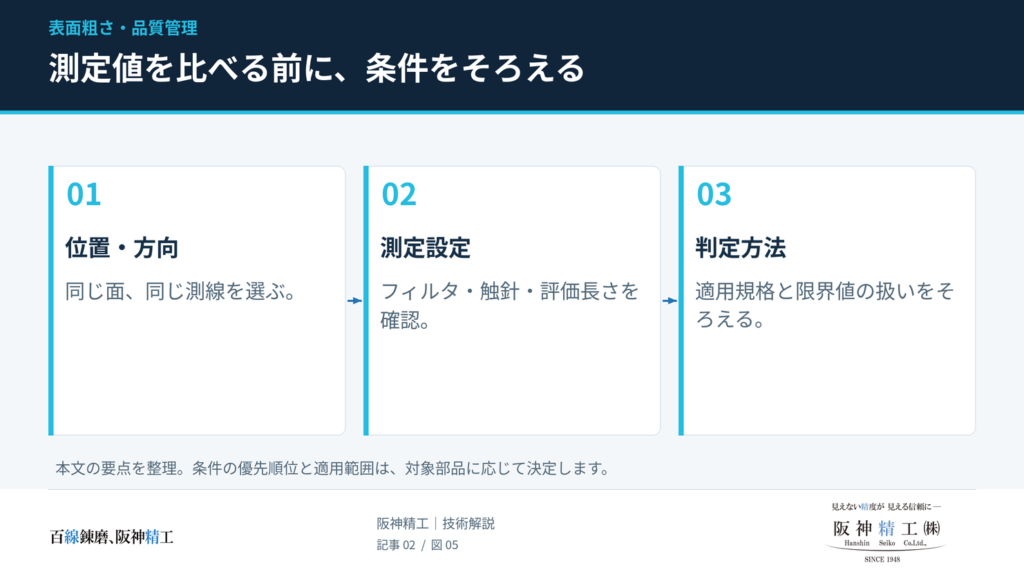
加工側と受入側で値が異なる場合は、最初に「同じ表面を、同じ条件で評価したか」を確認します。カットオフだけを合わせても、測線や触針が違えば比較が難しくなります。
| 確認する条件 | 食い違いが起きる理由 | そろえ方 |
|---|---|---|
| 測定位置・方向 | 筋目の平行方向と横断方向では違う断面をなぞる | 図面上で測線を指定し、必要なら複数方向を評価 |
| λcとλs、フィルタ種別 | 評価に含める波長帯と処理が変わる | 規格に対応する条件を記録 |
| 評価長さ・区間数 | 評価する範囲と集計が変わる | 短い面を測る場合の例外条件も合意 |
| 触針先端半径・測定力 | 細い谷の追従や軟らかい面への接触状態が変わる | 使用したプローブ仕様を報告 |
| スキッドの有無・形状補正 | 基準の取り方や除去する形状成分が違う | 測定方式、傾斜・円弧補正をそろえる |
| 清浄度・振動・固定 | 付着物や外乱が輪郭に入る | 洗浄、固定、装置状態を確認 |
| 測定機の規格モード | JIS年版やISO系列で解析が異なる | 規格名とソフト設定を保存 |
ミツトヨの公開資料では、触針先端半径やカットオフに応じた条件、スキッド方式による違いが整理されています。非周期面のRaと基準長さの関係だけを、周期的な旋削面を含むすべての面へ一律適用しないことも必要です。
小径穴・狭い溝は、先に測れるかを確認する
測定できる最小穴径や溝幅はプローブと装置構成に依存するため、「φ3の穴は測定不能」「検出器は必ず直径4〜6 mm」とは決められません。実際に重要なのは、針先が届くこと、干渉せず移動できること、必要な測定長さが取れることです。
届かない場合は、専用触針、別方向からの測定、非接触測定、承認したレプリカ、試験片、切断評価などを比較します。ただし、試験片の結果を製品そのものの検査に代えるなら、その代表性と判定方法を事前に合意します。
校正と、測定の再現性は分けて確認する
限度に近い値を扱う場合は、標準片での装置確認に加え、同じ部品を付け直して測る、担当者を変えて測るなど、段取りを含めたばらつきも確認します。測定の不確かさを考慮する判定方式を採用するなら、そのルールも検査協定に入れます。
説明用の例として、上限0.80 µmに対して測定値0.76 µm、拡張不確かさ0.06 µmであり、「測定値+不確かさ≦上限」を適合条件として合意している場合、0.82 µmとなり、この条件では適合を証明できません。これだけで不適合が確定するわけでもありません。単純に表示値だけを比べる方式との違いを認識します。数値と判定方式は本記事の仮定例です。
10. 検査協定に落とし込む記載例
次の例は、条件を明文化するための説明用テンプレートです。数値は特定製品の推奨値ではなく、正式な表面性状記号の作図例でもありません。実際の図面では対象機能と採用規格に合わせて調整します。
| 項目 | 説明用の記載例 |
|---|---|
| 対象 | 図示の機能面A。評価対象は最終仕上げ後の面 |
| 適用 | 定義:JIS B 0601:2013。評価:JIS B 0633:2001。図示は採用するJIS B 0031の版・追補を別途特定 |
| 粗さ要求 | Ra ≦ 0.8 µm、Rz ≦ 3.2 µm |
| 判定 | 両パラメータに最大値ルールを適用。指定した全測線の結果が上限以下 |
| 解析条件 | ガウシアンフィルタ、λc=0.8 mm、λs=2.5 µm |
| 長さ | 基準長さ0.8 mm、評価長さ4.0 mm、5区間。助走・後走を含む必要移動量を確保 |
| 触針 | 先端半径2 µm。先端角・測定力・装置構成は検査手順書で固定 |
| 測定位置 | 図面に示す3測線。筋目を横切る方向。傷が懸念される箇所の確認は別項目で定義 |
| 検査数量 | 初回品・量産品の検査数量を別途指定。3測線という指定とは分ける |
| 局所傷・機能 | 対象範囲、照明・倍率、許容傷の幅・深さ・方向、必要な機能試験条件を別途合意 |
| 報告 | 各測線のRa・Rzと粗さ曲線、測定位置、使用機、規格モード、設定条件を添付 |
この例のカットオフ・長さは従来JIS系の条件を説明するものです。ISO 21920の図面にそのまま転記せず、採用規格に合わせて設定します。
例えば「傷なきこと」とだけ書くと、見る倍率や許容範囲が決まっていません。問題にする傷を定量化するか、承認見本や観察条件を定めることで、検査側の判断をそろえやすくなります。
11. Sa・SzはRa・Rzの単純な置き換えではない
Ra・Rzが輪郭曲線を対象とするのに対し、ISO 25178のSa・Szは面領域を対象とするパラメータです。Saは定義領域における高さ偏差の絶対値の平均、Szは最大山高さと最大谷深さの和を扱います。
| 項目 | 線での評価:Ra・Rzなど | 面での評価:Sa・Szなど |
|---|---|---|
| 対象 | 選んだ測線の輪郭 | 指定した面積の高さ分布 |
| 活用場面 | 加工方向のある面の定常管理、既存図面の検査 | 傷の位置や方向、凹凸の分布を広く確認 |
| 条件として残すもの | 測線、長さ、方向、フィルタ | 測定面積、画素間隔、フィルタ、欠測補間・形状除去 |
| 注意点 | 測線の外の欠陥は対象に入らない | 観察面積や分解能を変えると結果も変わり得る |
「接触式だからRa、非接触式だからSa」と分けるのは正確ではありません。評価が線か面かという違いと、データをどう取得するかは別です。光学測定データから線を抽出する場合も、触針測定と同等の条件になっているかを検討します。
広く測れることと、細い谷底まで正しく捉えられることも別です。新しい測定方式を受入検査へ導入する際は、同じ試料・位置で従来法との相関を確認し、SaをRaの代わりに無承認で提出しないようにします。
12. ワイヤー放電加工では粗さ・寸法・表面状態を一緒に検討する
ワイヤー放電加工は、放電の熱作用によって材料を除去します。加工面には放電痕が形成され、荒加工と仕上げ加工の条件・回数などによって面の状態が変わります。一般的には、荒加工で取り代を残し、オフセットと条件を変えて仕上げる工程を検討します。
仕上げ回数だけでは完成面を約束できない
要求粗さに対する工程は、材質、板厚、形状、加工液の流れ、ワイヤの状態、保持方法などを踏まえて決めます。「セカンドカットなら必ずRa○○」という固定表現ではなく、対象部品の条件に対応した検討が必要です。
特に後工程で研削・磨き・表面処理を行う場合、最終的な粗さだけでなく、寸法、公差、角部の形状、仕上げ代を合わせて確認します。本記事では具体的な阪神精工の到達粗さや加工条件は設定していません。
粗さの合格は、表面健全性の保証ではない
放電加工では、条件により表面の変質層やクラックへの配慮が必要になります。疲労や耐久性が重要な用途では、Ra・Rzを満たすことだけで判断せず、必要な表面状態・後処理・検査を用途に応じて検討します。
過剰仕様を防ぐには、仕上げる面を絞る
見積り時は「全体をできるだけきれいに」ではなく、機能面、組付け面、逃げ面を図面で区別すると、必要な工程を検討しやすくなります。Ra 1.6から0.4への変更でどの程度費用が変わるかは、部品・数量・現工程によるため、一律に2〜5倍とはいえません。追加工程、段取り、測定、後処理を分けて確認することを提案します。
13. トラブルの切り分け例と、よくある疑問
以下は説明用の想定例です。阪神精工の実際の改善実績や、効果を実証した事例ではありません。
| 状況 | 先に確かめること | 検討する対応 |
|---|---|---|
| Raは合格だが、シール部で漏れる | 傷の方向、接触帯、相手面、締結・溝寸法、シール選定 | 必要な粗さ指標、傷基準、筋目管理、漏れ試験を整理 |
| 加工側と受入側でRzが異なる | 規格モード、位置・方向、長さ、触針、フィルタ、洗浄 | 同じ試料を同条件で再測定し、粗さ曲線も比較 |
| Rzを厳しくしたが摺動が安定しない | 山谷の構成、潤滑、相手材、接触状態 | 負荷曲線・Rk系等の要否を検討し、機能試験と対応づける |
| 粗さは合格だが組付け後に当たりが偏る | 平面度・真円度などの形状、位置、固定状態 | 形状評価と取付状態の確認を別に行う |
Q. RaとRzを両方指定すると過剰検査になりませんか?
A. 部品によってはなります。すべての面へ併記することは勧めません。平均的な凹凸に加えて大きな山谷を管理する必要がある面に、目的を明示して採用します。局所傷が問題なら、Rzを追加するだけでなく検査範囲も見直します。
Q. 多くの部品はRaだけで十分ではありませんか?
A. 同一工程・同一用途で実績があり、Raと機能の対応が確認できていれば、Ra中心の管理は合理的です。一方、その経験を別の加工法やシール形式へ流用できるかは分かりません。工程変更時や原因不明の不具合時には、曲線形状や追加指標まで確認する価値があります。
Q. 粗さ計がない場合、外観で代用できますか?
A. 数値要求がある面の合否を、光沢だけで決めることはできません。比較用の見本は工程内の補助にできますが、契約上の検査方法にする場合は発注側との合意が必要です。
14. 阪神精工株式会社への加工相談で共有いただきたい情報
阪神精工株式会社は、兵庫県神戸市を拠点に、ワイヤーカット放電加工・形彫り放電加工・細穴放電加工を中心として、切削・研磨を組み合わせた精密部品の製作を検討しています。単品・試作・小ロットや、支給品への加工もご相談ください。
表面粗さの指定がある場合は、図面と合わせて次の内容をお知らせいただくと、加工方法と確認事項を整理しやすくなります。
- 材質、熱処理・表面処理の状態、数量、希望納期
- 粗さが必要な面と、シール・摺動・位置決めなどの用途
- 要求するRa・Rz等の数値、適用規格、寸法・形状の公差
- 指定の測定方法、測定位置、成績書の要否
- 相手部品の情報、後工程の予定、現在困っている現象
対応可否や検査方法は、部品の形状と要求条件を確認したうえでご案内します。
15. まとめ:粗さの数字を、機能と検査につなげる
Raは平均的な凹凸、Rzは区間の山谷を捉えるための指標です。ただし、数値だけでは傷の分布、うねり、形状、潤滑や漏れの状態までは決まりません。
設計では必要な機能から指標を選び、加工では面ごとに工程を組み、検査では規格・位置・方向・長さ・判定をそろえます。粗さを一律に厳しくする前に、何を防ぐための指定なのか、完成品でどう確かめるのかを明確にすることが、品質とコストの両立につながります。