鉄・ステンレス・アルミの材料選定|剛性・疲労・熱変形・腐食を設計条件から比較

Q. 鉄・ステンレス・アルミは、強度・耐食性・軽さを比べれば選べますか?
A. それだけでは十分ではありません。部品の性能を決めるのは、材質・熱処理・形状・接合方法・使用環境の組み合わせです。 材料選定では、壊れる前に生じるたわみや位置ずれ、繰り返し荷重による疲労、加工後の変形まで確認する必要があります。
高強度の材料に替えても、たわみがほとんど減らないことがあります。軽量なアルミ部品でも、締結部や温度差への配慮が不足すれば、装置として必要な精度を満たせません。
本記事では、炭素鋼・合金鋼、SUS304を中心とするステンレス、A5052・A7075などのアルミ合金を比較します。材料特性の一覧に加え、剛性と重量の計算例、疲労データの読み方、腐食対策、加工・検査条件の決め方まで解説します。
※本記事は材料選定の技術コラムです。数値計算は条件を設定した比較例であり、阪神精工の加工実績値や個別製品の設計保証値ではありません。
1. 材料選定の出発点は「何が先に限界になるか」
最初に整理したいのは、材料の優劣ではなく、部品が満たすべき要求です。
| 設計を制約する現象 | 主に確認する指標 | 材料変更時に見落としやすい点 |
|---|---|---|
| 塑性変形・静的破壊 | 降伏点・0.2%耐力、引張強さ、必要に応じて破壊靱性 | 引張強さを、そのまま許容応力にしない |
| たわみ・座屈・振動 | ヤング率、断面形状、支持条件、質量 | 高強度化と高剛性化を混同しない |
| 繰り返し荷重による破壊 | 応力振幅、平均応力、繰り返し数、疲労データ | 母材の試験結果を溶接継手や切欠き部に直接使わない |
| 熱変形・組立精度の変動 | 線膨張係数、温度分布、拘束条件 | 単品寸法だけでなく相手部品との相対変位を見る |
| 腐食・環境による割れ | 液組成、温度、濡れ方、応力、接触金属 | 「ステンレス」「アルミ」という分類だけで判断しない |
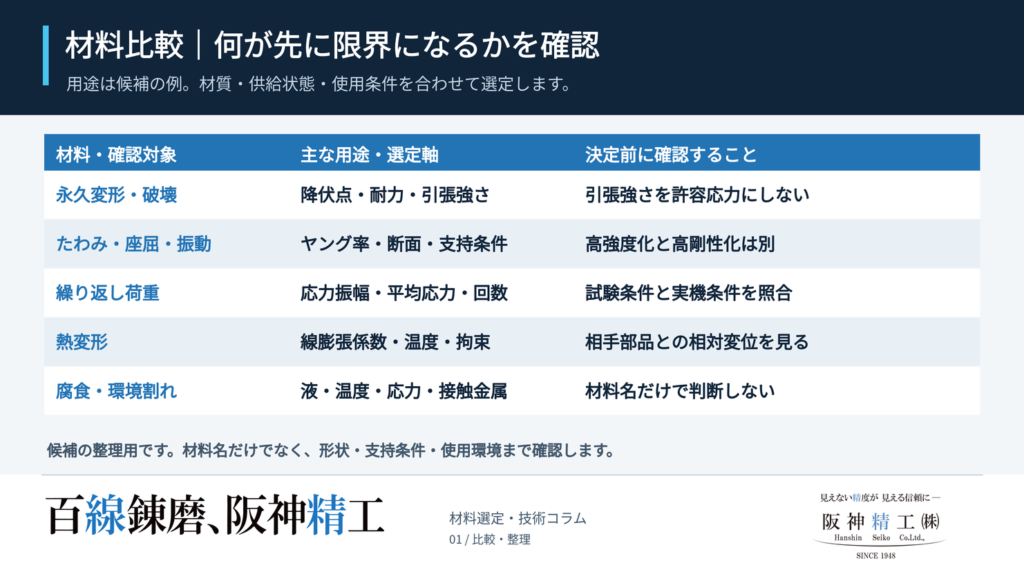
この表は設計検討の整理用です。例えば測定治具では、破壊荷重よりも数十µmの位置ずれが問題になる場合があります。一方、繰り返し動くアームでは、静的な耐力を満たしても疲労と接合部の評価が残ります。
結晶構造だけで加工性や強度は決まらない
鋼をすべて「BCCの鉄」、ステンレスをすべて「FCCの金属」と扱うと、熱処理や鋼種による違いを見落とします。
| 材料・状態の例 | 組織・強化の考え方 | 選定へのつなげ方 |
|---|---|---|
| 一般構造用の炭素鋼 | フェライトを含む組織。パーライトなどとの組み合わせは成分・製造条件による | SS400という記号だけから、機械構造用炭素鋼と同じ熱処理性能を期待しない |
| 焼入れ・焼戻ししたS45Cや合金鋼 | 焼戻しマルテンサイトなど。断面寸法や焼入性でも組織が変わる | 表面硬さだけでなく、必要部位の硬さ・靱性・熱処理状態を指定する |
| SUS304 | 主にオーステナイト(FCC)。冷間加工による加工硬化や加工誘起変態も考慮 | 加工前後で状態が変わるため、素材の数値だけで判断しない |
| フェライト系・二相系ステンレス | フェライト系はBCC、二相系はフェライトとオーステナイトの混合組織 | SUS304の熱物性や腐食特性を、ステンレス全体に当てはめない |
| A5052・A7075 | アルミ母相はFCC。A5052は固溶強化・加工硬化、A7075は析出強化を利用 | 合金番号に加えてO・H・Tなどの質別を確認する |
結晶構造は理解の入口ですが、実際の性質には転位、析出物、結晶粒、介在物、残留応力も関係します。SUS304とアルミがともにFCCであることから、同じ切削性や加工硬化性を導くことはできません。
2. 物性値と強度を分けて比較する
室温付近の物性値:剛性・重量・熱変形の一次検討用
| 項目 | 炭素鋼の代表例 | SUS304 | A5052 | 7075-T6/T651系 |
|---|---|---|---|---|
| 密度 ρ[g/cm³] | 約7.86 | 約7.93 | 約2.68 | 約2.80 |
| ヤング率 E[GPa] | 約206 | 約193 | 約70 | 約71 |
| 熱伝導率 λ[W/(m・K)] | 約54 | 約16.3 | 約138 | 約130 |
| 線膨張係数 α[×10⁻⁶/K] | 約12.0 | 約17.3 | 約23.4 | 約23.4 |
炭素鋼・SUS304・A5052の値は、日本アルミニウム協会の鋼板SPC・SUS304・A5052P-H34の比較資料を基にしています。7075はKaiser Aluminumの棒材・板材資料による代表値で、線膨張係数は20~100℃の平均値です。温度域・製品形状・質別の違いを含むため、厳密な解析では採用材に対応したデータへ置き換えます。
強度:規格値と代表値を混ぜて設計しない
| 材料・状態 | 降伏点または耐力[MPa] | 引張強さ[MPa] | 数値の位置づけ |
|---|---|---|---|
| SS400形鋼・厚さ6mm以上16mm以下の例 | 245以上 | 400~510 | メーカー掲載の規格値。板厚・製品区分を確認 |
| SUS304・メーカー資料の規格値例 | 205以上 | 520以上 | 採用する製品規格・供給状態との一致を確認 |
| 5052-O | 90 | 195 | 日本軽金属の掲載値。設計下限値ではない |
| A5052P-H34 | 215 | 260 | 日本アルミニウム協会の標準的な値 |
| 7075-T6/T651・棒材 | 503 | 572 | Kaiser Aluminumの代表値 |
| 7075-T73/T7351・棒材 | 434 | 503 | 同社の代表値。T6系とは耐食性とのバランスが異なる |
この表は、材料記号と状態を分けて読むための例です。規格下限値と代表値が混在するため、数値を横に並べただけで優劣や安全率を決める用途には使いません。
特に重要なのが、高い引張強さは、高いヤング率を意味しないという点です。A7075を採用して塑性変形への余裕を増やしても、同じ形状のA5052から弾性たわみが大幅に減るわけではありません。一般的な実用アルミ合金では、強度を変えてもヤング率は大きく変化しないことが報告されています。 鋼の熱処理でも、硬さ・強度の改善をそのまま剛性改善と扱わないことが大切です。
3. 剛性と軽量化は「同じ形状」と「同じ性能」で結論が変わる
同じ形状ならアルミのたわみは鋼の約3倍
先端に集中荷重Pを受ける片持ち梁では、線形弾性・微小変形の範囲で、先端たわみは次式です。
δ=PL³/(3EI)
Lは梁の長さ、Eはヤング率、Iは曲げ方向の断面二次モーメントです。
形状・支持条件・外力が同じなら、アルミと鋼のたわみ比は206/70≒2.94になります。ただし、自重だけを受ける場合は材料変更で荷重自体も変わるため、この比率をそのまま使えません。
厚さを増やせるなら、同じ曲げ剛性でも軽量化できる
長さLと幅bを固定し、曲げ方向の厚さtだけを変える長方形断面を考えます。
I=bt³/12
鋼とアルミでEIを等しくすると、必要な厚さの比は次のとおりです。
tアルミ/t鋼=(206/70)^(1/3)≒1.43
このときの質量比は、密度と厚さの積から求められます。
mアルミ/m鋼=(2.68/7.86)×1.43≒0.49
つまり、この単純化した条件では、アルミを約1.43倍の厚さにすると、鋼と同じ曲げ剛性を約49%の質量で得られます。 「アルミは厚くしないと使えないため、軽量化できない」という結論にはなりません。
ただし、これは曲げたわみだけをそろえた計算です。耐力、疲労、座屈、締結部、加工可能な肉厚は別に評価します。
軸方向の伸びを抑える場合は、軽量化効果が小さい
同じ長さ・同じ軸力で引張方向の伸びを等しくするには、EAをそろえます。アルミでは鋼の約2.94倍の断面積が必要になり、質量比は次のようになります。
mアルミ/m鋼=(2.68/7.86)×(206/70)≒1.00
この条件では、軽量化の利点はほぼ消えます。材料の比剛性E/ρだけでなく、曲げ・引張・座屈のどれが支配するかを先に整理する理由がここにあります。
上記は一般的な材料力学式と資料4の物性値による独自の比較計算です。形状変更を許容できる範囲が、材料変更の効果を大きく左右します。
4. 熱変形は「膨張量」と「拘束による応力」を分けて考える
300mmの部品でも、温度差で数十µm以上ずれる
一様な温度変化を受け、自由に膨張できる部品の長さ変化は次式です。
ΔL=αLΔT
長さ300mm、温度上昇20Kとして、前掲の線膨張係数で計算します。
| 材料 | 自由膨張量 | 同じ長さの鋼との差 |
|---|---|---|
| 炭素鋼 | 72.0µm | ― |
| SUS304 | 103.8µm | 31.8µm |
| A5052 | 140.4µm | 68.4µm |
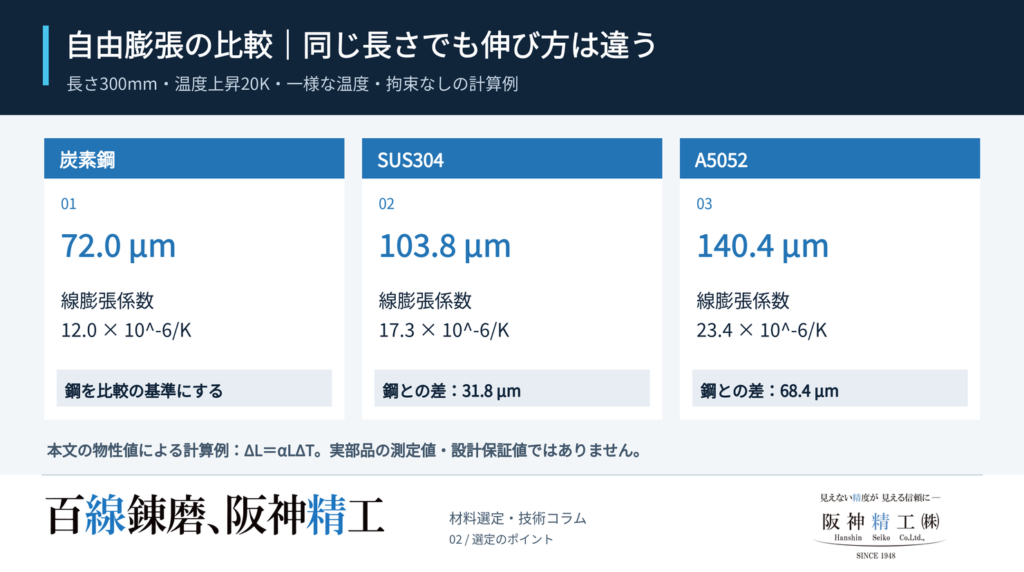
例えば鋼製の基準部品とアルミ製の保持部品を組み合わせる場合、この自由膨張量の差が、組立構造によって位置ずれや内力へ変わります。完成品単体の寸法公差だけでなく、稼働温度で、どの部品に対して、どの位置を維持するのかを決める必要があります。
寸法測定の標準参照温度は20℃です。測定温度が異なる場合は、実際のワーク温度、線膨張係数、補正とその不確かさを扱います。測定器の表示分解能が細かくても、温度差による長さ変化が自動的になくなるわけではありません。
線膨張係数が大きい材料ほど、熱応力も必ず大きいわけではない
軸方向の熱伸びだけを完全に拘束し、横方向は自由、温度は一様、線形弾性の範囲とすると、熱応力の大きさは次式です。
|σ熱|=Eα|ΔT|
20Kの温度上昇では、鋼は約49MPa、SUS304は約67MPa、A5052は約33MPaの圧縮応力という計算になります。アルミは自由膨張量が大きくても、ヤング率が低いため、この条件での熱応力は鋼より小さくなります。
ただし実際の締結体には、相手部材の膨張、接合部の剛性、接触・すべり、塑性変形があります。上式は、伸びゼロから弾性ひずみと熱ひずみの関係を整理した比較用モデルです。ボルト締結体や多軸拘束された部品へ直接適用しません。
熱伝導率も役割が異なります。熱の広がり方には熱伝導率だけでなく、密度・比熱から決まる熱拡散率や、部品形状、加熱・冷却条件が関わります。精密機械では、平均温度の上昇と局所的な温度勾配を分けて検討すると、対策が明確になります。
5. 疲労設計:「鋼は永久寿命、アルミは必ず破壊」では整理できない
疲労限の有無を材料名だけで断定しない
一般的な鋼には、一定の試験条件で明確な疲労限を示すものがあります。一方、高強度鋼では介在物を起点とする内部破壊が現れ、10⁷回を超えて疲労破壊することが知られています。
アルミ合金は、設計上、目標繰り返し数における疲労強度を用いて評価するのが基本ですが、「あらゆる微小荷重で必ず破壊する」と断定するのは適切ではありません。NIMSの研究者による報告では、試験したアルミ合金で、合金・質別によって異なる寿命域に疲労限を示す結果が紹介されています。
この研究結果を、任意の実機における無限寿命の保証へ置き換えることもできません。SUS304を含むステンレスも、鋼種・加工状態・環境・試験条件ごとに疲労データを選びます。
最大応力だけでは疲労条件を表せない
単軸の繰り返し応力を整理する基本量は、次の3つです。
- 応力振幅:σa=(σmax−σmin)/2
- 平均応力:σm=(σmax+σmin)/2
- 応力比:R=σmin/σmax(σmax≠0の場合)
例えば、最大応力が同じ100MPaでも、「−100~+100MPa」と「0~100MPa」では応力振幅も平均応力も異なります。疲労試験データと実機条件を比較する際は、R、荷重形式、温度、表面状態をそろえる必要があります。
また、「10⁷回まで確認した」という情報だけでは、設備寿命を判断できません。1秒に10回の荷重サイクルがあり、累計20,000時間稼働すると、繰り返し数は7.2×10⁸回です。10⁷回は同じ条件で約278時間に相当します。これは稼働条件を仮定した計算であり、寿命予測ではありません。
加工図面に落とすべき疲労条件
| 確認項目 | 設計・加工側で共有したい内容 |
|---|---|
| 荷重履歴 | 起動停止、反転、衝撃、通常運転、異常時荷重を区別 |
| 応力集中部 | 穴、キー溝、ねじ谷、段差、溶接止端などの位置と形状 |
| 表面状態 | 粗さだけでなく、傷・加工方向・表面改質・放電加工面の扱い |
| 材料状態 | 質別、熱処理、硬さ、板厚、採取方向、溶接の有無 |
| 設計寿命と点検 | 目標サイクル、要求信頼性、交換時期、検査可能な部位 |
変動荷重を線形累積損傷則(Miner則)で評価する場合も、損傷和が1になることを破壊時点の保証とはしません。この評価法は荷重順序の影響を表現しないため、採用する評価法と実験データの適用範囲を確認します。
6. 腐食対策は「赤サビ」「局部腐食」「環境割れ」を区別する
鋼:防錆と高強度材の水素脆化は別の検討項目
炭素鋼では、塗装・めっき・防錆油などを使用環境に合わせて検討します。同時に、高強度部品では酸洗い・めっき工程や使用中の腐食に伴う水素侵入が、遅れ破壊につながる場合があります。
「引張強さが何MPa未満なら必ず安全」という一律の境界では判断せず、硬さ、材料組織、引張応力、水素侵入条件、表面処理仕様を組み合わせて評価します。脱水素のためのベーキングも、処理条件の確認を伴う工程であり、実施したことだけで安全を保証するものではありません。
ステンレス:不動態皮膜があっても、腐食の形態は複数ある
ステンレスの耐食性には、クロムに富む薄い不動態皮膜が重要な役割を果たします。しかし、液の組成や濃縮、すきま、表面状態によって性能は変化します。
| 現象 | 主に確認する条件 | 対策を考える方向 |
|---|---|---|
| 孔食・すきま腐食 | 塩化物、温度、pH、堆積物、液の滞留 | 鋼種選定、排液・洗浄性、すきま形状、表面状態を見直す |
| 塩化物応力腐食割れ(SCC) | 感受性のある材料、引張応力、腐食環境 | 外力・残留応力、濡れ乾きによる濃縮、材料系統を評価 |
| 鋭敏化に伴う粒界腐食 | 熱履歴による粒界のクロム炭化物析出と周辺のクロム欠乏 | 低炭素材などの選定と、適切な溶接・熱処理条件を検討 |
塩化物SCCは、典型的には枝分かれした粒内割れとして現れます。鋭敏化に伴う粒界腐食とは区別が必要です。また、60℃は条件によって使われる目安であり、絶対的な安全境界ではありません。蒸発濃縮などの条件では、より低温でも発生し得ます。
SUS316・316Lへの変更で、塩化物環境のすべての問題が解決するわけでもありません。特に「L」は低炭素を表す区分で、SCCを起こさないことを意味しません。必要に応じて二相系なども候補に含め、実際の環境で選定します。
アルミ:高強度化と耐食性を別々に確認する
7075は、質別によって強度と応力腐食割れへの抵抗性のバランスが変わります。T73・T7351はT6・T651に比べて耐SCC性を重視した状態として位置づけられています。
したがって、A7075という合金名だけを指定して終わりにせず、質別、製品形状、荷重方向、腐食環境を併せて確認します。高精度な切削部品に、最大強度の質別が常に最適とは限りません。
7. 異種金属接触腐食は「組み合わせ」だけでなく回路と濡れ方を見る
異種金属接触腐食、いわゆるガルバニック腐食は、電位差のある金属間に電気的なつながりがあり、電解質となる液膜などを介して腐食電池が成立すると問題になります。アルミとステンレスを組み合わせた湿潤環境では、アルミ側の腐食が促進される場合があります。
ただし、腐食速度は材質名だけでは決まりません。塩分濃度、濡れている時間、皮膜状態、接触抵抗、露出面積などに依存します。「一瞬で溶ける」「この面積比なら必ず安全」といった説明は避けるべきです。
設計時に確認する5つのポイント
- 電気的な経路を確認する。 接触面だけでなく、ボルト軸と穴の内面、座面、別部品を通る経路も確認します。ワッシャー1枚で絶縁が成立するとは限りません。
- 液をためない。 排水、シール、すきま形状を検討し、濡れ乾きで塩分が濃縮する箇所を減らします。
- 皮膜の健全性を確認する。 アルマイトや塗膜は対策候補ですが、締付けによる傷、ねじ部、加工端面を含めて評価します。
- 実際に濡れる露出面積で考える。 大きなカソードに対して小さなアノードが露出すると、アノード側の局部腐食が厳しくなります。部品全体の外形面積だけでは評価できません。
- 絶縁部材の機械的条件も確認する。 樹脂の圧縮変形・クリープ、温度、薬品、必要締結力を含め、電気的絶縁と締結の安定性を両立させます。
8. 切削・溶接・放電加工で、材料の選定条件は変わる
加工性は「削れるか」だけでなく、加工後の状態で比較する
| 工程 | 鋼 | SUS304などのオーステナイト系 | アルミ合金 |
|---|---|---|---|
| 切削 | 熱処理状態で硬さ・被削性が変わる | 加工硬化、切りくず処理、工具摩耗、保持剛性に配慮 | 合金・質別、工具への付着、薄肉部の保持と変形を確認 |
| 溶接 | SS400と調質鋼を同じ条件で扱わない。硬化や割れ、熱処理への影響を確認 | 熱変形、残留応力、表面状態、使用環境に応じた耐食性を確認 | 母材強度と溶接継手強度を分け、熱影響部の軟化を確認 |
| 輪郭・溝の精密加工 | 硬さ・形状に応じて切削、研削、放電加工を組み合わせる | 残留応力の解放や、最終面の要求を含めて工程を検討 | 薄肉化・片側除去による変形と、使用時の温度条件を確認 |
| 表面処理後の仕上がり | 膜厚、防錆、熱処理状態との適合 | 洗浄・酸化皮膜・表面汚染の管理 | アルマイト等の膜厚と、嵌合・ねじ・接点への影響 |
この表は工程検討の観点をまとめたもので、各材料に一律の加工条件を指定するものではありません。
SUS304の切削では、工具が摩耗した状態や不安定な保持条件が加工硬化・振動・面品質に影響します。切削速度だけを下げる対応でなく、工具形状、刃先状態、送り、突出し、切削液を含めて見直します。
アルミ溶接では、析出強化型の合金は析出物の固溶・粗大化などによって、加工硬化型の合金は回復・再結晶によって熱影響部が軟化します。したがって、溶接前のT材・H材の強度を、そのまま継手全体の強度として使うことはできません。
ワイヤー放電加工でも、変形と表面状態の検討は必要
ワイヤー放電加工は、導電性材料を放電によって除去する方法で、硬い材料の輪郭、異形穴、溝などを加工する選択肢になります。
ただし、材料を除去すると、内部で釣り合っていた残留応力が解放され、切り離し後に開き・反りが生じる場合があります。非接触の加工であることと、加工後に変形しないことは同じではありません。
また、放電は局所的な熱作用を利用するため、条件によって再凝固層、残留応力、微小き裂などの表面変化が問題になることがあります。工具鋼メーカーの技術資料でも、加工条件と表面性状の関係が説明されています。
高い疲労信頼性や接触面品質を求める部品では、必要に応じて仕上げ加工や後処理、表面評価まで工程として検討します。除去すべき層の厚さや処理条件を、材質・加工条件を確認せず一律に決めることはできません。
精度を安定させるための工程検討例
- 薄肉部品: 素材状態と除去量の偏りを確認し、粗加工・仕上げの分け方、保持位置、クランプ解放後の確認方法を検討する。
- 熱処理を伴う部品: 熱処理前後の加工範囲、仕上げ代、基準面の再設定を整理する。
- 輪郭を切り離す部品: 切り離し時の移動・変形を想定し、保持と最終形状の確認手順を決める。
- 温度に敏感な部品: 加工直後の温度と測定時の温度を分け、図面上の基準温度・測定条件を確認する。
これらは一般的な工程検討案であり、特定案件で実施した工程の紹介ではありません。材料の残留応力低減を目的に加熱処理を行う場合も、既存の調質や硬さを変える可能性があるため、処理条件の合意が必要です。
9. 実際の部品では、材料・形状・工程を同時に選ぶ
用途を設定した検討モデル
| 検討モデル | 最初に数値化する要求 | 材料・構造を絞り込む観点 |
|---|---|---|
| 高速で往復するアーム | 可動質量、先端たわみ、加速度、繰り返し数 | アルミ化による質量低減と断面拡大を比較。接合部と疲労条件も確認 |
| 洗浄液がかかる装置部品 | 液組成、洗浄温度、濃縮・滞留、外力 | SUS304/316系などを環境から選び、排液性と残留応力も検討 |
| 温度変化のある位置決め治具 | 許容位置ずれ、基準長さ、温度範囲 | 強度より熱膨張差が支配するか確認。材質統一、逃がし構造、温度管理を比較 |
| 焼入れ部品への異形穴・キー溝 | 硬さ、公差、加工長さ、内角R、使用荷重 | 切削・研削・放電加工の役割と、加工面の最終要求を整理 |
上記は選定の考え方を示す仮想例であり、個別の採用材や当社実績を示すものではありません。
CAEに入れる前の確認
解析結果を比較する際は、材料名だけでなく次の条件をそろえます。
- 物性値が、採用する質別・熱処理・温度域に対応しているか。
- 固定条件が実際の保持・締結方法を表し、過剰拘束になっていないか。
- ボルト軸力、接触・すべり、すきまが結果を支配していないか。
- 穴や段差の局所応力を評価する場合、メッシュ依存や特異点を確認したか。
- 溶接部・熱影響部・表面処理を母材と同じ状態で扱ってよいか。
これは解析モデルの確認案です。線形弾性計算の範囲を超える接触状態の変化、塑性変形、大変形などが想定される場合は、評価方法も見直します。
材料単価ではなく、完成品と使用期間のコストで比較
調達時の比較表には、少なくとも次の項目を入れることを推奨します。
総費用=材料+加工・工具+接合+表面処理+検査+不良・再加工+使用期間中の保守・交換・停止損失−回収価値
これは比較項目を整理する式であり、費用を自動的に算出する式ではありません。複数年の案を比較する場合は、使用期間、稼働条件、発生確率、必要に応じた現在価値への換算をそろえます。材料が安くても、歪み取りや再加工が増えるなら、完成品コストでは不利になる可能性があります。
「実機試験で決めれば十分ではないか」という疑問
実機試験は重要です。ただし、試作時と量産時で素材の質別、熱履歴、表面状態、使用温度が異なると、同じ結果になるとは限りません。試験と並行して、何が性能を制約し、どの条件を維持すべきかを整理すると、量産や設計変更の判断に使える知見になります。
10. 阪神精工株式会社への加工相談で共有いただきたいこと
阪神精工株式会社では、焼入れ鋼・ステンレス鋼などの導電性材料に対し、ワイヤーカット放電加工による輪郭、異形の貫通穴、キー溝、スリット、試験片などの加工に対応しています。加工可否は、材質・形状・寸法・要求精度を確認して検討します。
材料が決まっている場合は、材質記号だけでなく、熱処理・質別と支給状態をお知らせください。候補材を比較中の場合は、図面と併せて、加工したい形状や困っている点を共有いただくと、加工方法・見積条件の確認につながります。
| ご相談時の情報 | 記載・共有いただきたい内容 |
|---|---|
| 材料 | 材質記号、質別、熱処理、硬さ、ミルシートの有無 |
| 加工箇所 | 輪郭、貫通穴、キー溝、スリットなど |
| 図面条件 | 寸法公差、幾何公差、加工長さ、内角R、面粗さ |
| 支給品の状態 | 素材、粗加工済み、焼入れ済み、溶接済み、表面処理済みなど |
| 使用・検査条件 | 使用温度、繰り返し荷重、腐食環境、検査対象と基準 |
| 調達条件 | 数量、希望納期、材料支給・調達に関する条件 |
まとめ|材料名ではなく、部品に必要な性能から選ぶ
鉄・ステンレス・アルミの材料選定は、次の3点を押さえると判断しやすくなります。
- 強度と剛性を分ける。 壊れにくさと、たわみにくさは別の評価です。
- 使用条件を数値化する。 温度、繰り返し数、腐食環境を具体化してデータを選びます。
- 加工後の状態で評価する。 熱処理・溶接・材料除去・表面処理を経た最終状態を確認します。
材料変更で性能やコストを改善するには、材質だけでなく、形状・工程・検査条件を一緒に検討することが重要です。加工方法や図面条件の整理でお困りの際は、阪神精工へご相談ください。