浸炭・高周波焼入れ・窒化の違い|硬化層・歪み・仕上げ工程で選ぶ

Q.浸炭焼入れ・高周波焼入れ・窒化は、表面硬さだけで選んでもよいですか?
A.表面硬さだけでは選べません。材料・負荷・硬さ分布・残留応力を確認し、最終仕上げ後に必要な層と寸法が残る工程から選びます。
- 浸炭焼入れ:肌焼鋼を用い、硬い表層と靭性のある芯部を組み合わせたい場合の候補です。
- 高周波焼入れ:軸や歯車などの必要箇所を局部的に硬化させたい場合の候補です。
- 窒化・軟窒化:焼入れによる変形を避けながら、耐摩耗・耐焼付きなどの表面機能を付けたい場合の候補です。
ただし、窒化でも寸法変化は起こり、高周波でも深い硬化層を得る条件があります。処理名だけで優劣や適用範囲を固定しないことが出発点です。
「表面を硬くしたい」という依頼でも、歯面の損傷を抑えたいのか、軸の一部を摩耗しにくくしたいのか、金型の焼付きを減らしたいのかによって、必要な仕様は変わります。さらに、熱処理で得た層を後加工で削り取ったり、加工熱で変質させたりすれば、処理直後の検査値だけでは完成品の状態を説明できません。
本記事では、3系統の処理を硬化原理、硬化層の定義、損傷形態、材料の熱履歴、仕上げ工程、図面指示・検査から整理します。設計・購買・生産技術の担当者が、熱処理会社と加工会社の間で仕様を共有するための技術コラムです。この記事で確認できること
1.浸炭・高周波焼入れ・窒化の違いを比較する
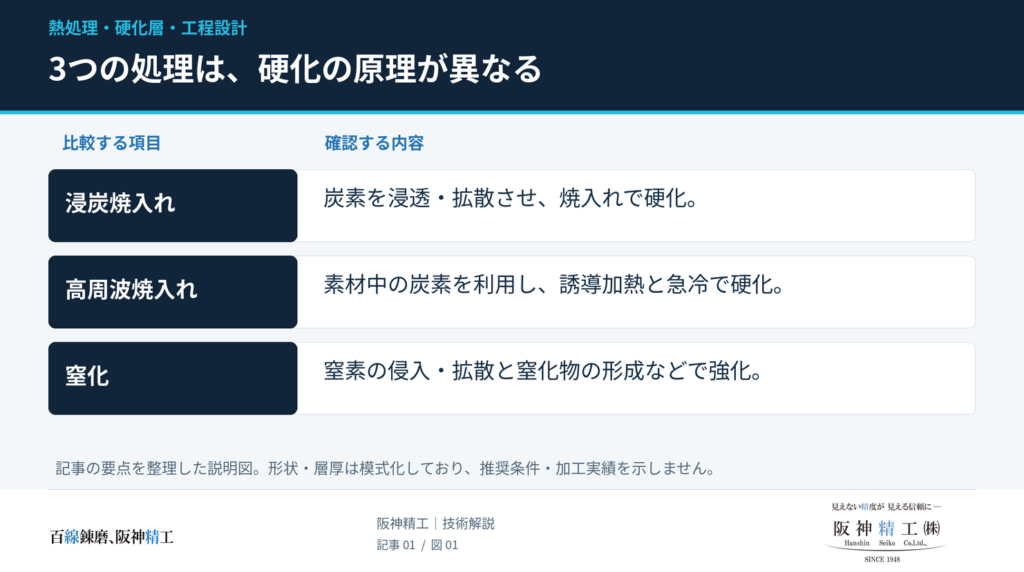
最初に、炭素や窒素を外から入れる処理なのか、素材が持つ炭素を利用する処理なのかを区別します。窒化と軟窒化も同一ではないため、次の表では分けて示します。
| 比較項目 | 浸炭焼入れ | 高周波焼入れ | 窒化 | 軟窒化 |
|---|---|---|---|---|
| 硬化の基本 | 炭素を浸透・拡散させ、焼入れで硬化 | 素材中の炭素を利用し、誘導加熱と急冷で硬化 | 窒素の侵入・拡散と窒化物の形成などで強化 | 窒素と炭素を利用し、化合物層と拡散層を形成 |
| 代表的な材質 | SCM415・SCM420などの肌焼鋼 | S45C・SCM440など | SACM645・SKD61など | 炭素鋼・低合金鋼など。鋼種により層の性質が異なる |
| 加熱温度の参考 | 浸炭:約850~950℃ | 表層:約850~1,050℃ | ガス窒化:約500~550℃ | 約550~580℃ |
| 焼入れ変態 | 利用する | 利用する | 通常、硬化のための焼入れ変態を利用しない | ここで扱う変態点以下の軟窒化は、焼入れ変態を主な硬化機構としない |
| 仕様の重点 | 表層・芯部の硬さ、深さ、組織、歪み | 硬化範囲、部位別の深さ、焼き境、振れ | 母材硬さ、実用窒化層深さ、化合物層 | 化合物層の状態、拡散層、必要な表面機能 |
| 仕上げ工程 | 処理後の研削などを見込む | 局部処理後の寸法・振れを確認し、仕上げを検討 | 処理前仕上げと、処理後の寸法確認・必要な研磨を検討 | 残す層の機能に合わせ、研磨や追加処理の有無を決める |
温度は川重テクノロジーの一般的な目安を基にした参考範囲です。低圧浸炭、低温窒化、個別鋼種・設備では範囲外の条件もあり、そのまま加工指示に使う値ではありません。材料例・工程上の整理は各社技術資料を併用しています。
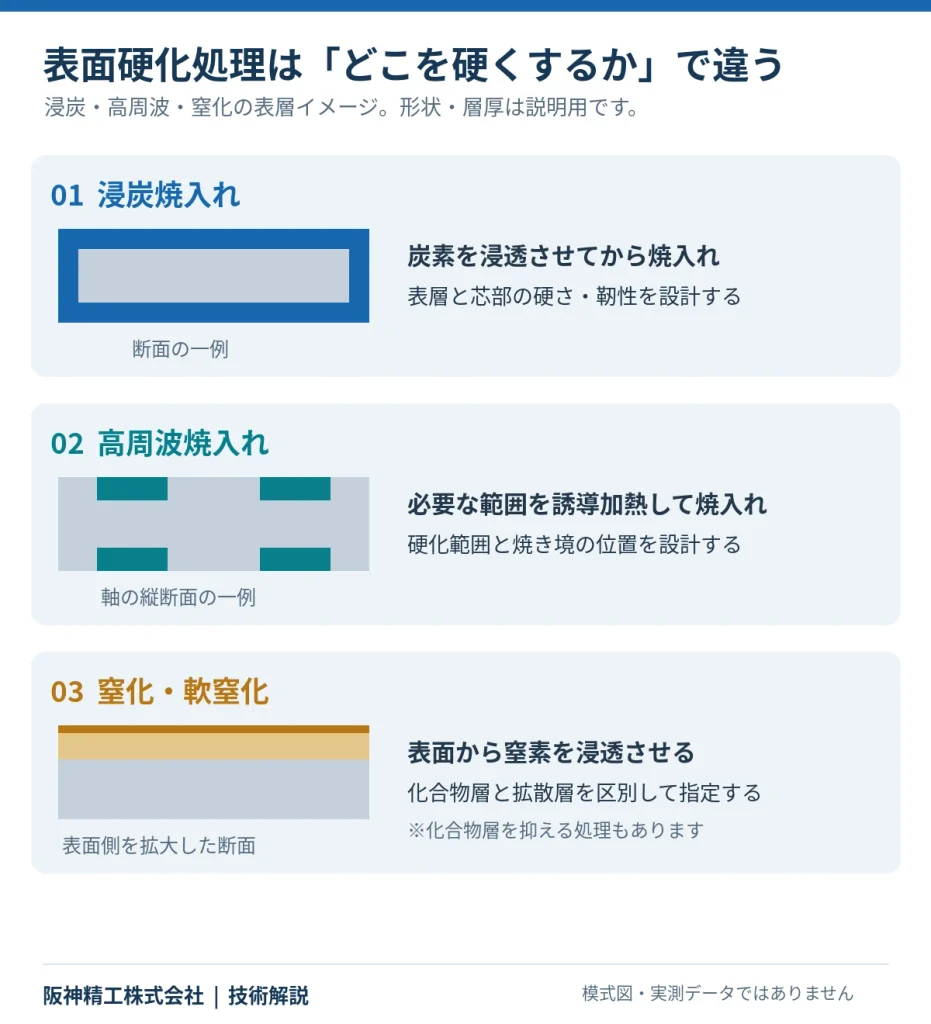
「軟窒化」の“軟”を、仕上がる表面が軟らかいという意味で解釈しないでください。また、浸炭窒化は一般にオーステナイト域で炭素・窒素を入れて焼入れする処理です。変態点以下で行うガス軟窒化とは、熱履歴も硬化機構も異なります。
2.硬化層深さは「基準硬さ・測定位置・工程時点」とセットで読む
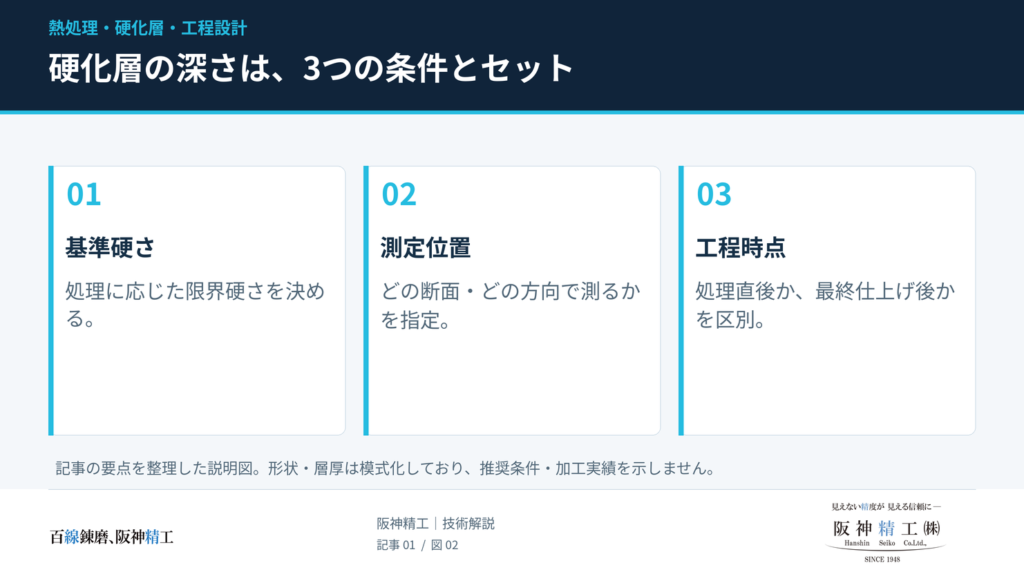
「硬化層0.5 mm」だけでは仕様が完成しません。断面の硬さは表面から内部へ連続的に変化するため、どの位置を層の終わりとするかを決める必要があります。
| 処理・項目 | 代表的な評価の考え方 | 混同しやすい点 |
|---|---|---|
| 浸炭の有効硬化層深さ | 一般的には表面から550 HVとなる位置まで | 全硬化層深さや炭素の拡散深さと同じではない。適用条件・協定事項を確認する |
| 高周波の有効硬化層深さ | 材質・炭素量などに応じた限界硬さまで | 浸炭と同じ550 HVを自動的に使わない |
| 実用窒化層深さ | 代表的には表面から母材硬さ+50 HVとなる位置まで | 処理後の母材硬さが基準となる。化合物層厚さとは別 |
| 化合物層厚さ | 断面組織で表面の化合物層を評価 | その下に続く拡散層を含めた深さではない |
例えば富士電子工業の技術解説には、炭素量0.43%以上0.53%未満に対する限界硬さとして450 HVが示されています。これは定義の違いを理解するための参考例であり、受渡しでは適用規格・版・限界硬さを確認して指定します。
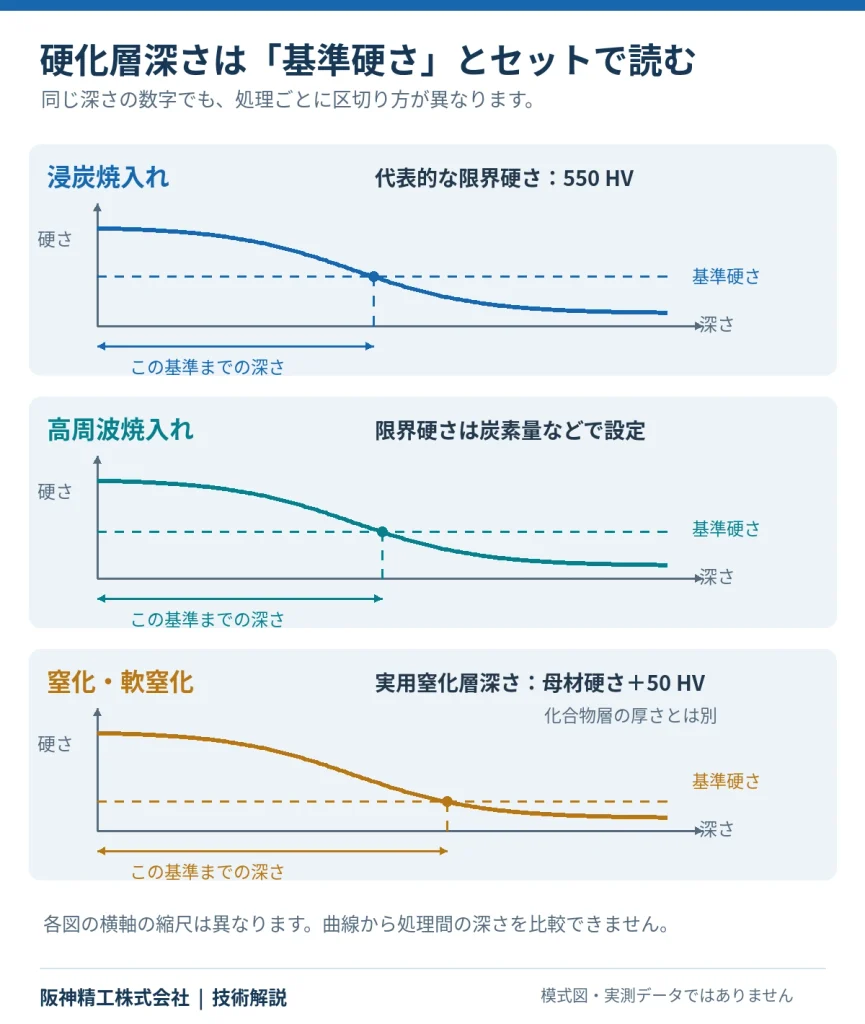
有効硬化層の境界は、材料中にある明瞭な「境目」とは限らない
有効硬化層深さは、硬さ分布を決められた基準で区切った評価値です。限界硬さより少し低い領域が、突然何の働きもしなくなるわけではありません。反対に、同じ有効深さであっても、表面付近の硬さ、硬さの低下勾配、芯部硬さが異なれば、同じ負荷に対する挙動まで同じとはいえません。
設計変更で処理を置き換える場合は、表面硬さと有効深さの2点だけを照合せず、必要に応じて硬さ推移曲線と母材の状態を比較します。特に、硬化層と芯部の移行領域に損傷が見られる部品では、深さの合否だけで判断を終えないことが重要です。
窒化層の深さが同じでも、母材の支持力は同じとは限らない
説明用に、母材が300 HVなら判定基準は350 HV、母材が450 HVなら500 HVと考えます。同じ「母材+50 HVまで0.3 mm」という値でも、絶対的な硬さの水準が異なります。さらに窒化中に母材が軟化すれば、基準となる母材硬さ自体も変わります。したがって、実用窒化層深さと、処理後に必要な母材硬さを別々に指定するのが実務的です。
測定方法の参照先は、JIS G 0557(浸炭)、JIS G 0559(炎焼入れ・高周波焼入れ)、JIS G 0562(窒化)などです。日本規格協会の公開書誌には、それぞれ2025年版・2025年版・1993年版が掲載されています。個々の試験条件は、契約で適用する版の規格本文と受渡条件で確認してください。
3.必要な硬化層は、負荷の大きさより「どこから壊れるか」で考える
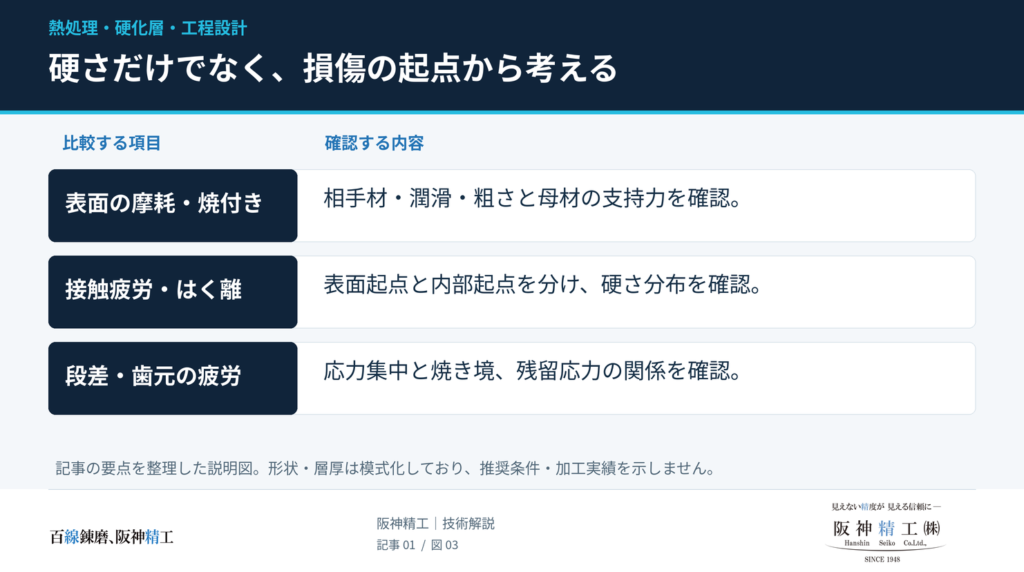
表面硬化処理は、荷重を受ける深さ方向の領域と、材料がその荷重に耐えられる領域を対応させて選びます。応用科学研究所も、設計負荷応力を基準とする処理選定を説明しています。
| 想定する損傷 | 確認する条件 | 処理・工程で検討する内容 |
|---|---|---|
| 摺動摩耗・焼付き | 相手材、すべり、潤滑、温度、表面粗さ | 化合物層などの表面機能と母材の支持力。硬さを上げるだけで解決するかを検証 |
| 転がり接触疲労・はく離 | 接触形状、荷重、繰返し数、異物、潤滑、損傷起点 | 硬さ分布・深さ・芯部状態。表面起点なら表面性状と潤滑も重点確認 |
| 歯元・段付き軸の疲労 | 曲げ・ねじり、段差R、切欠き、硬化範囲 | 応力集中箇所と焼き境の位置関係、残留応力、形状の見直し |
| 金型の欠け・熱による損傷 | 衝撃、使用温度、加熱冷却の繰返し、肉厚 | 表層の脆さ、母材靭性、焼戻し特性、窒化・コーティングの組合せ |
表は技術資料を基にした工程検討の整理であり、用途だけで処理を決定する一覧ではありません。
転がり疲労の「内部起点」と「表面起点」を分ける
転がり接触では、材料内部の欠陥などから始まる疲労と、表面の圧痕や微小な接触から始まる疲労を分けて考えます。NSKは、内部起点型と、圧痕起点・マイクロピッチングを含む表面起点型の区別を示しています。
この整理を選定に当てはめると、内部の支持力不足が疑われるのに表面硬さだけを上げる、あるいは潤滑や粗さが関わる表面損傷に対して硬化層だけを深くする、といった変更は的を外す可能性があります。必要深さを決めるには接触条件の評価が必要で、「歯車だから一律0.8 mm」などの数値だけでは決められません。
圧縮残留応力は有利な要素だが、どの場所にも同じようには存在しない
表面硬化では、硬さの上昇に加えて圧縮残留応力が疲労特性に寄与する場合があります。一方、高周波焼入れの焼き境には引張残留応力が問題になる領域があります。熱処理後に圧縮応力があることだけで、部品全体の耐久性を保証することはできません。
設計上は、使用時の負荷、形状による応力集中、熱処理後の残留応力を同じ位置で照合することが要点です。寿命や破損リスクへの影響が大きい案件は、形状・処理範囲の検討に加え、必要に応じて解析や残留応力の評価を組み込みます。
4.浸炭焼入れを深掘りする|炭素濃度・組織・芯部を一体で管理する
表面に炭素を入れる工程と、硬化させる工程を分けて考える
浸炭は鋼の表層へ炭素を入れる工程で、その後の焼入れ・焼戻しを含めて最終的な硬さと組織が決まります。低炭素の肌焼鋼を用いても、芯部が処理前の状態のまま残るわけではありません。断面寸法と冷却条件によって芯部組織も変わるため、芯部硬さ・靭性を表層と併せて考えます。
ガス浸炭では、雰囲気が持つ浸炭能力を表すカーボンポテンシャルが管理項目になります。ただし、設備の設定値と、完成品の表面炭素濃度・有効硬化層深さを同一視しないでください。炭素の供給・内部への拡散と、後の焼入れによる硬化を分けて評価する必要があります。
「炭素を多く入れるほどよい」「残留オーステナイトはゼロがよい」とは限らない
厳しい仕様では、硬さと深さだけでなく、残留オーステナイト、炭化物、結晶粒、表面酸化などの組織要因も検討します。残留オーステナイトは焼入れ後も残る組織であり、硬さや寸法安定性に関係します。
一方、SCM420Hの研究では、負荷による残留オーステナイトの変態に伴い、表面の圧縮残留応力が変化することも報告されています。残留量の大小だけを良否に直結させず、求める寸法安定性・疲労性能と組織の安定性を対応させて管理します。この研究結果を、異なる鋼種や部品の寿命保証へそのまま転用することはできません。
深い浸炭層や厳しい芯部仕様では、二重焼入れなどが検討される場合もあります。これはすべての浸炭部品に必要な工程ではなく、組織と品質要求に応じて処理会社が検討する選択肢です。
低圧浸炭の利点と、寸法精度の保証は分ける
低圧浸炭は、酸素のない雰囲気で処理することで粒界酸化を抑えられる利点があります。しかし、浸炭方式の名称だけで、焼入れ後の歪みや仕上げ代をゼロとはできません。材質、肉厚、冷却、保持方法、要求寸法を含む工程で判断します。
発注の要点:表層の仕様に加え、必要な芯部硬さ、防炭範囲、仕上げ後の硬化層深さ、組織検査の要否を共有します。S45Cなど既存材を変更できない案件では、肌焼鋼の標準条件を流用せず、材質と要求性能の組合せから適用可否を確認します。
5.高周波焼入れを深掘りする|周波数・加熱・冷却と焼き境の設計
電流浸透深さと、有効硬化層深さは違う
高周波焼入れでは、交流電流が表面側に集中する表皮効果を利用します。周波数が高いほど電流は表面に集中しますが、電流が流れる深さが、そのまま焼入れ後の有効硬化層深さになるわけではありません。
電流による発熱から温度分布が生まれ、内部への熱伝導と冷却を経て硬化状態が決まります。このため、周波数のほかに投入電力・加熱時間・形状・冷却条件を含めて工程を設定します。「何kHzなら何mm」という一対一の指定では、加工条件を十分に定義できません。
同じS45Cでも、前処理と形状をそろえなければ再現性を評価できない
高周波焼入れは炭素を外から補いません。素材の炭素量に加えて、前処理の状態、加熱、冷却、焼戻しを確認します。また、対象面だけでなく、その近くの肉厚や非加熱部への熱の逃げ方も結果に関係します。
再発注や支給品の処理では、材質記号だけをそろえて「前回と同じ」と扱わず、納入状態・調質履歴・主要寸法・処理範囲の変更点を伝えます。短い処理時間という特徴と、個別形状への条件設定が不要という意味を混同しないことが大切です。
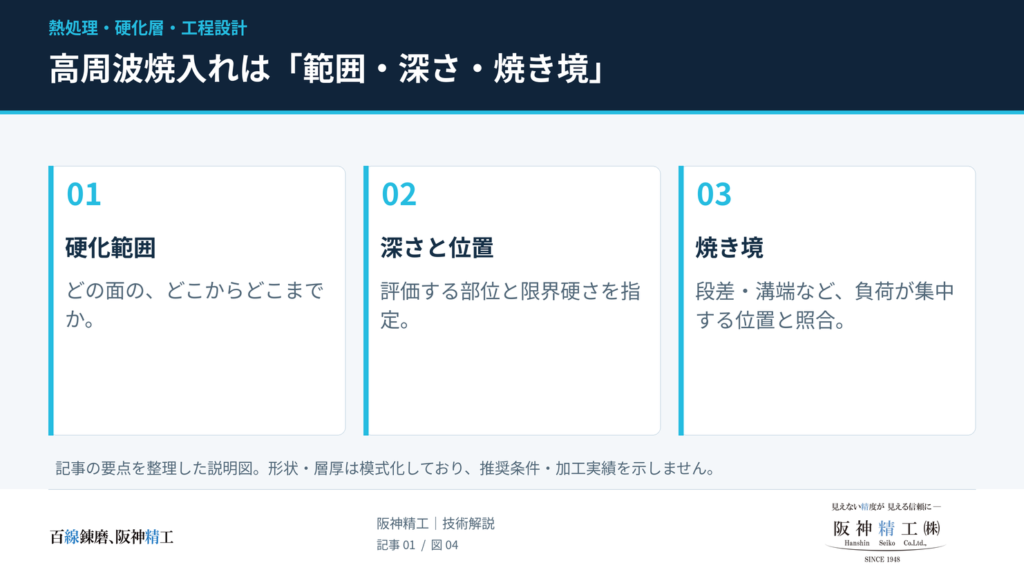
焼き境は「コイルの終端位置」ではなく、負荷を受ける領域として扱う
穴、キー溝、鋭角、段差、急な肉厚変化は、電流集中や局部過熱、焼割れの検討箇所です。面取りやRの調整も対策候補ですが、部品機能を確認せずに寸法を変更することはできません。
硬化部から未硬化部へ移る焼き境は、単なる図面上の線ではなく、硬さと残留応力が変化する領域です。段差Rや溝端など負荷が集中する場所との位置関係を確認し、開始・終了位置と許容範囲を決めます。一律に「段差から何mm離す」といった指定は、負荷・形状を評価せずには決められません。
高周波焼入れの図面で明確にしたい3点
- どの面・どの範囲を硬化させるか。
- その範囲のどこで、硬さと深さを確認するか。
- 焼き境が移動してよい範囲と、寸法・振れを評価する工程時点。
コイルの共用可否は、単品・小ロットの費用や納期にも関わります。見積もりでは処理単価に加え、専用コイル、試作条件の確認、切断検査を含む初回費用を確認します。
6.窒化・軟窒化を深掘りする|母材・化合物層・拡散層を分けて設計する
硬い表面を作っても、母材が軟化すれば支持力は変わる
窒化前に必要なのは、現在の硬さだけでなく、焼入れ・焼戻しの温度や時間を含む熱履歴です。日本電子工業は、低温焼戻しをした軸受鋼やSUS440Cなどでは、窒化処理中に素材の硬さが低下する場合があると説明しています。
「窒化だから母材は変わらない」と扱わず、鋼種ごとの焼戻し曲線と、窒化温度・保持時間を確認します。必要な母材硬さを維持できない場合は、前処理、材質、窒化条件、要求性能のいずれを見直すかを決めます。すべての鋼種に対して一律の焼戻し温度差を指定するのは適切ではありません。
化合物層は、厚さだけでなく組成・空隙・後工程との関係を見る
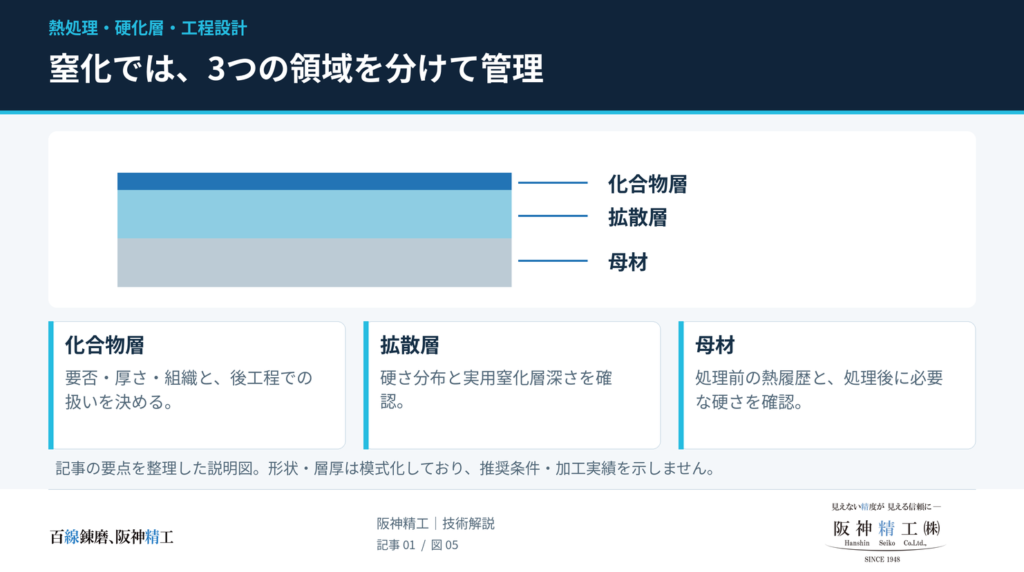
窒化系処理では、最表面の化合物層と、その下の拡散層を分けます。鉄窒化物の化合物層にはγ′相・ε相などがあり、軟窒化では炭素も関係します。層の厚さだけでなく、相の構成や多孔質部分の状態も特性に関わります。
したがって、「化合物層は脆いからすべて除去する」とも、「厚いほど長持ちする」とも決められません。摺動で利用する面、衝撃を受ける角部、後でPVDなどを施す面では、残すべき表層の条件が異なります。ラジカル窒化は化合物層の生成を抑える方式として紹介されており、一般のプラズマ窒化と同義ではありません。
| 管理する領域 | 確認する内容 | 工程への影響 |
|---|---|---|
| 最表面 | 化合物層の要否・厚さ・表面粗さ。用途によって組織も確認 | 処理方式、窒化条件、研磨・除去工程の選択 |
| 拡散層 | 硬さ推移曲線、実用窒化層深さ | 保持時間や温度、処理後の除去量との整合 |
| 母材 | 処理後の硬さ、処理前の熱履歴、必要な強度・靭性 | 前処理と材料の選択、窒化による軟化の確認 |
| 完成面 | 寸法・幾何公差、後続コーティングの下地条件 | 処理前の狙い寸法と処理後の仕上げ・検査 |
ガス窒化は「温度×時間」だけでは同じ層にならない
ガス窒化では、窒素を表面へ供給する条件を表す窒化ポテンシャルも制御項目になります。Nitrexは窒化ポテンシャルによる表面窒素濃度の制御と、角部への過剰な窒素侵入に伴うはく離への対策を説明しています。
このため、平坦部で必要深さを得られたという理由だけで、細いリブや角部まで同じ良好な状態と判断しないことが要点です。温度・時間に加え、処理雰囲気、表面の清浄状態、形状、狙う化合物層を処理会社と共有します。設備固有の条件値を発注者が推測で固定する必要はありません。
ステンレスの窒化は、硬さと耐食性を別々に確認する
SUS304などで耐食性も必要な場合は、一般鋼向けの窒化条件を流用しません。日本電子工業にはオーステナイト系ステンレスの低温窒化による耐食性改善例がありますが、すべての形状・使用環境で同じ効果を保証するものではありません。材料、処理条件、腐食環境、必要な試験方法をそろえて検討します。
なお、タフトライド®は塩浴軟窒化の名称として用いられる商標であり、ガス軟窒化の別名ではありません。図面の処理名を置き換える場合は、表面状態と必要な機能の同等性を確認します。
7.加工・工程設計で難しい点|歪みと残存硬化層を同時に管理する
寸法変化と形状の歪みを分けて測る
寸法が一様に変わることと、反り・真円度・振れが変わることは、組立への影響も修正方法も異なります。「熱処理で0.1 mm変わった」とだけ記録せず、どの寸法・どの幾何特性が、どの基準に対して変化したのかを整理します。
焼入れを伴う処理では加熱・冷却による熱応力と組織変化が関係します。窒化でも膨張や変形が起こり得るため、処理前仕上げを採用しても完成時の測定は必要です。低歪みの処理を選ぶことと、最終公差への適合を確認することは別の工程です。
工程順序は「熱処理前に何を残すか」から設計する
| 処理 | 工程の組立て例 | 先に決める条件 |
|---|---|---|
| 浸炭焼入れ | 素材・前処理確認 → 荒・中仕上げ → 浸炭・焼入れ・焼戻し → 必要な修正・研削 → 最終検査 | 防炭範囲、基準面、局所取り代、仕上げ後の層と芯部仕様 |
| 高周波焼入れ | 素材・調質状態確認 → 形状加工 → 局部焼入れ・焼戻し → 必要な仕上げ → 最終検査 | コイル適用、硬化範囲、焼き境、振れ、測定位置 |
| 窒化・軟窒化 | 母材の熱履歴確認 → 必要な前処理・仕上げ → 窒化系処理 → 必要な研磨 → 最終検査 | 母材硬さ、処理後寸法、化合物層の扱い、後続処理 |
工程は検討例です。個別部品でこの順序を固定するものではありません。焼戻し、矯正、追加加熱、表面処理を含め、完成状態に至る全工程を確認します。
取り代は「片側」「直径」「局所最大」を区別する
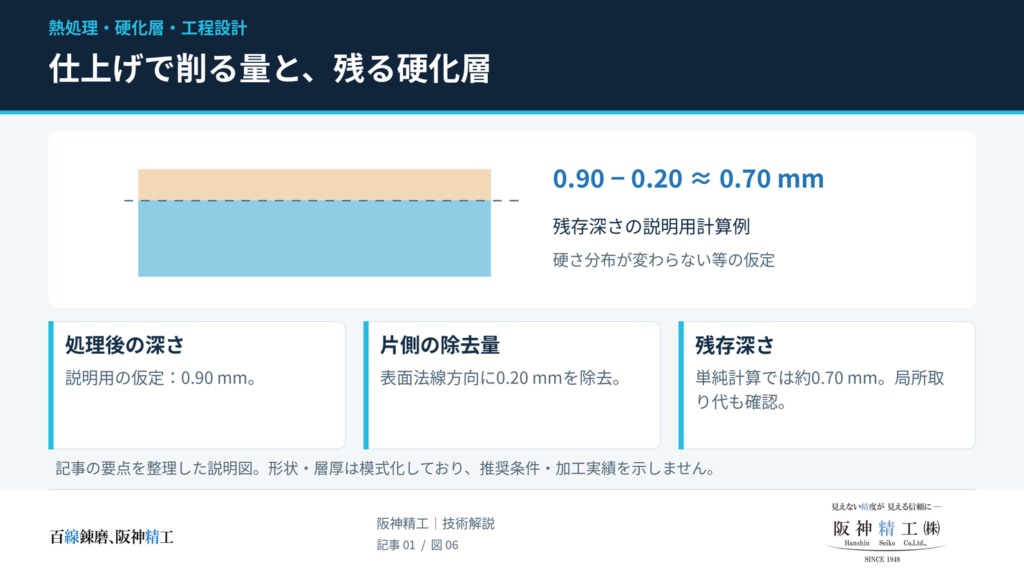
同じ限界硬さで評価し、除去によって残る部分の硬さ分布が変わらないと仮定すれば、表面法線方向の残存深さは次のように整理できます。
仕上げ後の硬化層深さ ≈ 処理後の硬化層深さ − その位置の除去量
説明用の例として、0.90 mmの有効硬化層から片側0.20 mmを除去すると、残る深さは約0.70 mmです。円筒外径を均等に0.40 mm小さくする場合、半径方向の除去量は0.20 mmとなります。
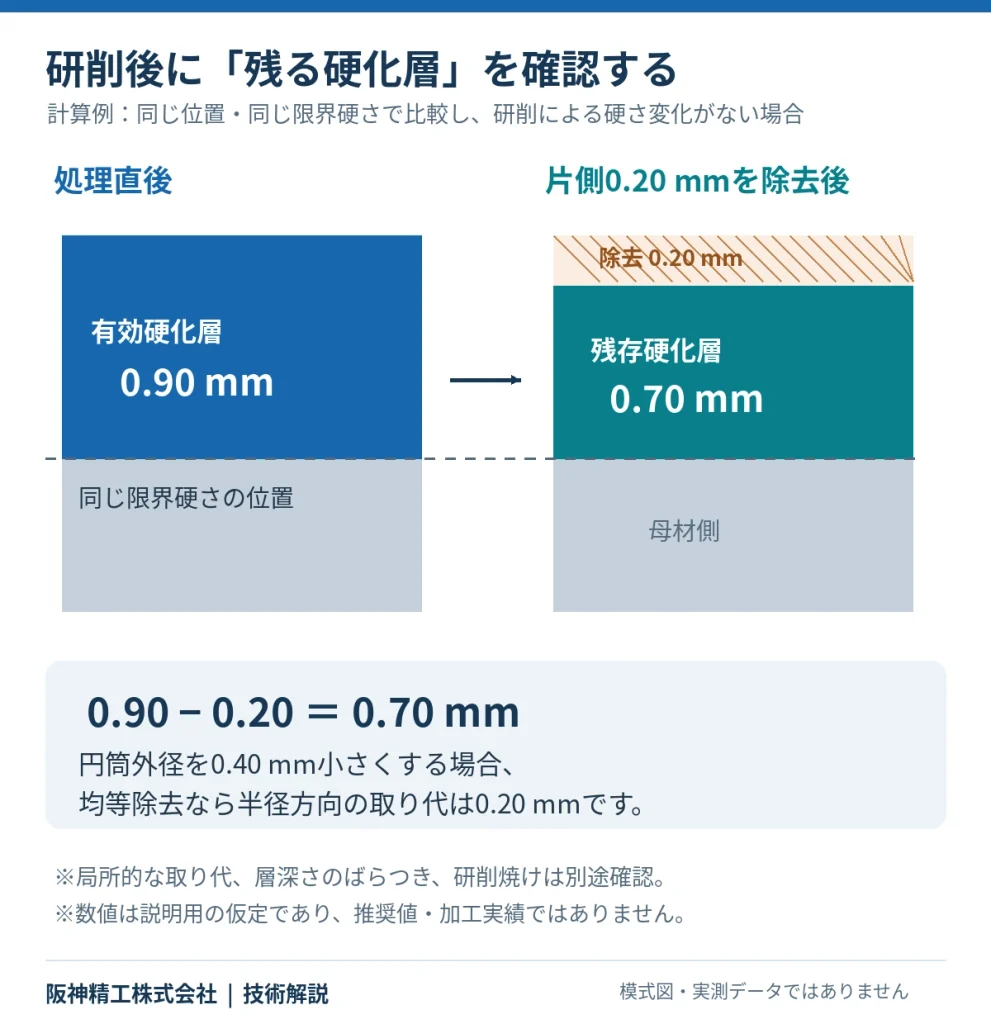
ただし、反りや偏心がある部品では、平均取り代より深く削る位置が生じます。工程検討では、次のように下限と最大除去量を組み合わせて不足を確認します。
残存深さの保守的な見積り ≈ 処理後深さの下限 − 局所最大除去量
| 条件 | 仮定した値 | 確認する内容 |
|---|---|---|
| 仕上げ後の必要最小深さ | 0.70 mm | 完成品に求める値 |
| 処理後の深さの下限 | 0.95 mm | 対象範囲について成立する下限か |
| 局所最大除去量 | 0.30 mm | 反り・偏心・基準の取り直しを含めた値か |
| 残存深さの見積り | 0.95 − 0.30 = 0.65 mm | 必要な0.70 mmを0.05 mm下回る |
この仮定なら、単純計算上は処理後の下限が少なくとも1.00 mm必要です。ただし、必要な工程余裕や測定の不確かさは別途検討します。深さを増やす以外にも、歪みの低減、基準の見直し、取り代の削減を比較してください。
数値は推奨条件や加工実績ではありません。深さの下限が保証される範囲、測定位置、除去方向が対応している場合の幾何学的な計算例です。化合物層の機能、残留応力の再分布、研削熱による変化までを、この差し算で保証することはできません。
8.技術的に配慮したい仕上げ条件|研削焼けは硬さ低下だけではない
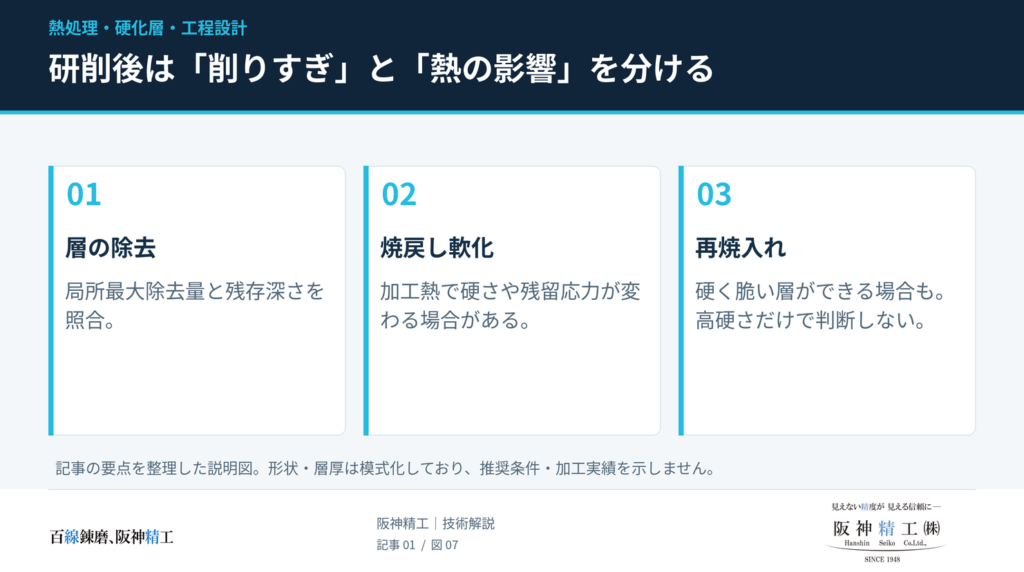
仕上げ後の不具合では、必要な層を削りすぎたのか、残った層が加工熱で変質したのかを分けます。熱処理会社の処理記録だけでなく、研削条件と仕上げ後の状態も調べる必要があります。
| 現象 | 起こり得る変化 | 判断上の注意 |
|---|---|---|
| 焼戻しによる軟化 | 過度な加熱で表面付近が軟化し、残留応力も変化 | 層の除去量が小さくても、必要な状態を損なう可能性がある |
| 再焼入れ | さらに高温となり、冷却後に硬く脆い層が生じる場合がある | 高い硬さが測定されても、良好な仕上げとは限らない |
Stresstechは、研削損傷として再焼戻しと再焼入れを区別しています。原因の検討では、砥石の状態、切込み・送り、冷却液の供給などを確認します。見た目の焼け色や表面硬さ一点だけで判断を終えず、要求品質に応じた断面硬さ・組織観察などを検討します。
加工会社と共有したいのは、寸法を合わせるために削れる量だけでなく、削った後にも残す必要がある機能です。化合物層を利用する窒化面では、わずかな研磨でも最表面の仕様が変わり得ます。寸法・粗さ・残す層の3点を同じ仕上げ条件で満たせるか確認します。
9.熱処理後の穴・溝・輪郭追加工は、新しい面の機能まで確認する
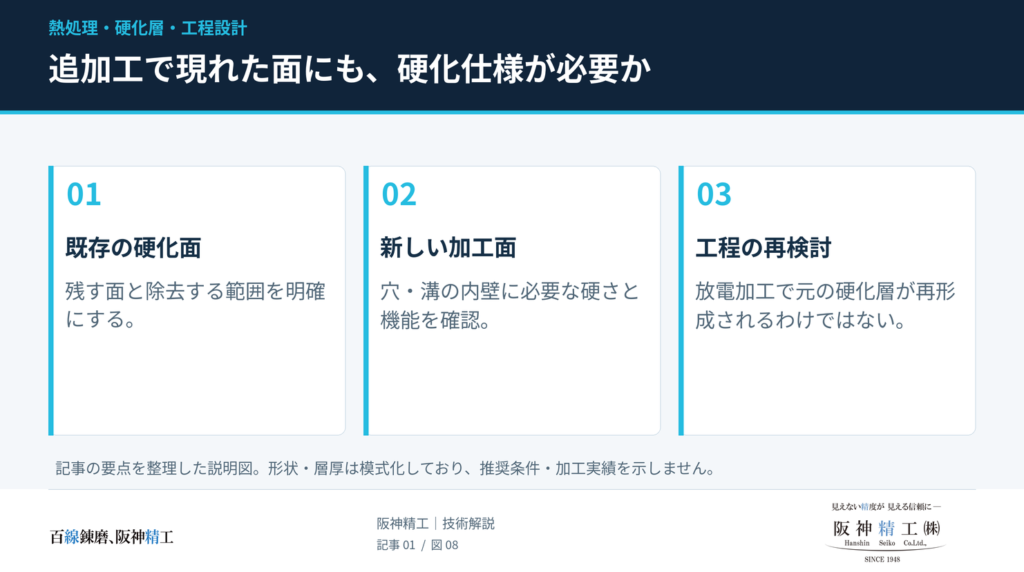
焼入れ済み部品でも、導電性や形状などの条件を満たせば、放電加工が候補になります。阪神精工では、焼入れ鋼などへの異形の貫通穴、キー溝、スリット、輪郭加工について、ワイヤーカット放電加工による対応を検討しています。[27]
ここで確認したいのは、追加工によって新しく現れる面にも、元の表面と同じ硬化仕様が必要かという点です。表面硬化層を貫いて穴や溝を作ると、新しい加工面には表層から芯部まで異なる硬さの領域が現れる場合があります。放電加工を行ったこと自体で、元の浸炭層・窒化層が新しい面に再形成されるわけではありません。
| 追加工の内容 | 確認する機能 | 工程への反映 |
|---|---|---|
| 穴・キー溝の追加 | 内壁も摩耗面・荷重支持面になるか | 追加工後の表面仕様が必要なら、処理順序や再処理の可否を検討 |
| 厚さ・外形の修正 | 元の硬化面をどれだけ残すか | 局所除去量と残存深さを照合 |
| 異形穴・スリット | 位置基準、面粗さ、角部、繰返し負荷 | 加工後の表面状態と必要な後仕上げを検討 |
| 窒化前の放電加工 | 窒化させる面に加工影響層を残してよいか | 材料メーカーの指針と窒化会社の受入条件を確認 |
放電加工・研削・窒化でいう「白層」は、同じものではない
放電加工の再凝固層、研削による再焼入れ層、窒化の化合物層は、いずれも断面観察の文脈で「白層」と呼ばれることがあります。しかし、生成機構と必要な対処は異なります。「白層を除去」とだけ指示せず、どの工程でできた何を対象とするかを明らかにします。
UddeholmはSkolvarの技術資料で、放電加工後の再凝固層の除去や、その後の焼戻しに関する指針を示しています。これは当該材料の指針であり、同じ除去量や温度を他の材料に一律適用するものではありません。使用鋼種・熱履歴・機能面・後続処理に合わせて仕上げを決めます。
平面の寸法調整や厚みの仕上げについては、研磨・平面研削加工もご相談いただけます。円筒の計算例は硬化層を説明するためのもので、阪神精工の円筒研削の対応範囲を示すものではありません。
10.図面指示は「どこを・いつ・どう測るか」まで記載する
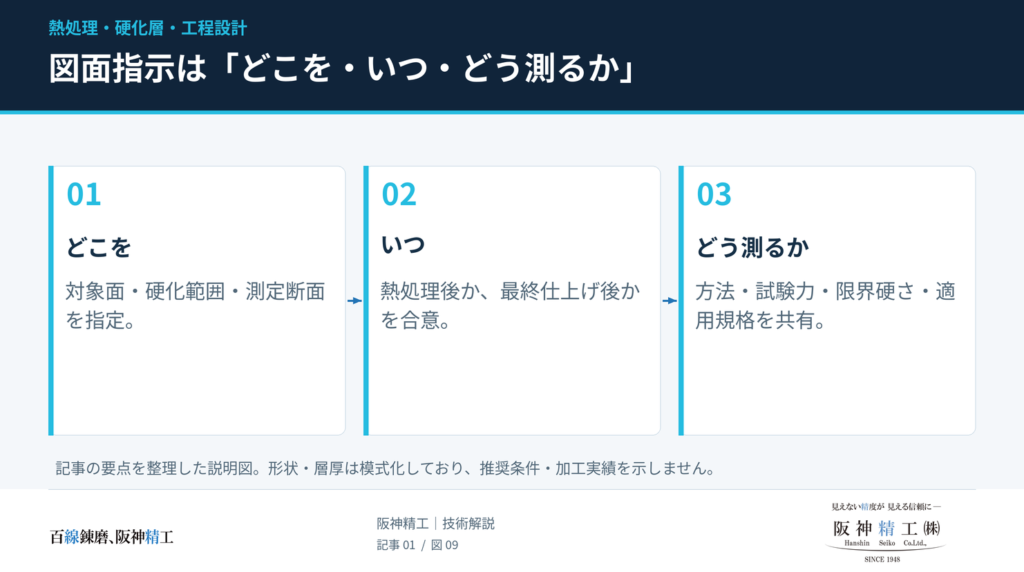
次の項目をそろえると、処理会社が想定した合格条件と、受入検査の条件の食い違いを減らせます。すべての項目を一律に検査するのではなく、機能と品質要求に応じて選びます。
| 項目 | 図面・注文書・検査仕様で決めること |
|---|---|
| 材料と熱履歴 | 鋼種、納入状態、焼入れ・焼戻し履歴、支給品の現状 |
| 硬化範囲 | 対象面、防炭・防窒範囲、焼き境の許容範囲 |
| 表面硬さ | 範囲、試験方法、試験力、位置。外表面か断面の指定深さかも区別 |
| 硬化層深さ | 深さの種類、限界硬さ、位置・方向、適用規格と版 |
| 母材・芯部 | 必要な硬さ、測定位置、必要に応じた組織評価 |
| 窒化の表層 | 化合物層の要否・厚さ・除去の有無。必要な表面性状 |
| 評価時点 | 熱処理直後か、研削・研磨・追加工を含む最終仕上げ後か |
| 完成寸法 | 寸法公差、幾何公差、表面粗さ、検査基準面 |
| 検査・記録 | 現品か試験片か、切断可否、抜取数、必要な検査書類、識別番号 |
図面指示の記入例
以下は仕様を埋めるための書式例です。空欄を残したまま正式発注に使用せず、数値と検査条件を関係者で合意してください。
【表面硬化処理・検査仕様】
材質/納入状態:[ ] 前処理・熱履歴:[ ]
処理方法:[ ] 処理面・範囲:図示[ ]
表面硬さ:[下限~上限][硬さ記号・試験力]、測定位置[ ]
層深さ:[有効硬化層/実用窒化層/全硬化層][下限~上限]mm
限界硬さ:[ ]、測定断面・方向[ ]、適用規格・版[ ]
評価時点:[熱処理後/最終仕上げ後]
母材・芯部硬さ:[必要な範囲・位置]
化合物層:[残す/抑制/除去]、厚さ・確認方法[ ]
防炭・防窒・焼き境:図示[ ]
検査方法:[現品/試験片]、切断可否[ ]、抜取条件[ ]
必要書類:[処理実施証明/硬さ測定値/断面硬さ分布/組織写真/その他]
11.検査で確認できることと、確認できないことを区別する
薄い層では、硬さの数値と試験力をセットで残す
ビッカース硬さは圧子を押し込んでできたくぼみから求めます。測定方法や試験力が違えば、薄い層の評価条件も同じではありません。「700 HV」だけで終えず、適用規格に沿った試験力、位置、試料条件をそろえます。HRCへの換算値を、薄い層で直接測定したHRCと同じ扱いにはしません。
例えば「700 HV0.1」の0.1は硬さの小数部分ではなく、試験力の表示に関わる記号です。実際の試験力と保持時間の記載は、適用する試験規格に合わせます。断面の端部や圧痕間の距離、研磨による端部の丸まりも確認し、層に対して適切な試料作製と測定条件を選びます。[
炉に同時投入した試験片が、製品全体を自動的に代表するわけではない
現品を切断できない場合、試験片による断面硬さ測定が用いられます。ただし、どこまで現品を代表するかは別途合意が必要です。
本記事の工程上の整理として、少なくとも材質・前処理・断面寸法・表面状態・処理位置を確認します。局部加熱を行う高周波焼入れでは、コイルと製品の位置関係、形状、冷却状態が結果に関わるため、形状の異なる単純な試験片の硬さだけで、実物の歯底や溝端まで保証したとは扱えません。
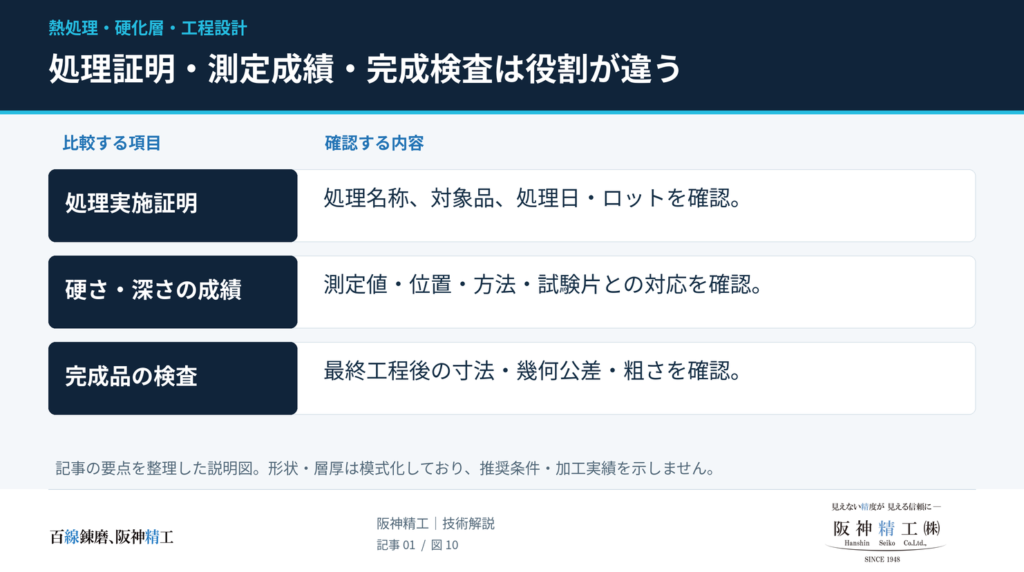
処理実施証明書・測定成績書・完成品検査は、役割が異なる
| 確認したいこと | 必要となる記録の例 |
|---|---|
| 依頼した処理が実施されたか | 処理名称、対象品の識別、処理日・ロットなどの実施記録 |
| 硬さ・深さが仕様に合うか | 測定値、方法、位置、試験片との対応、判定基準 |
| 仕上げ後の寸法が合うか | 最終工程後の寸法・幾何公差・粗さなどの検査結果 |
| 厳しい組織・表面品質を満たすか | 合意した組織観察、割れ検査、必要に応じた追加評価 |
処理証明書に硬化層深さの測定値がなければ、その書類だけで深さはわかりません。また、深さの測定値があっても、試験片の熱処理直後の結果なのか、製品を最終研削した後の結果なのかで確認範囲が異なります。必要な書類は、処理後ではなく見積依頼の段階で伝えてください。
12.不具合が出たときは「材料・処理・仕上げ・使用条件」を切り分ける
次の表は技術資料から整理した一般的な確認例で、阪神精工の不良実績ではありません。外観や一つの測定値だけで原因を断定せず、まず対象品・図面版・処理ロット・工程履歴を対応させます。
| 現象 | 最初の確認 | 追加で調べること |
|---|---|---|
| 研削後に深さ不足 | 処理直後と仕上げ後の評価位置、局所除去量 | 硬さ推移曲線、研削熱の影響、処理深さのばらつき |
| 表面は硬いのにはく離 | 損傷起点、接触条件、粗さ・潤滑・異物 | 芯部支持力、層の分布、組織・残留応力 |
| 高周波の端部だけ割れる | 焼き境と段差・溝の位置、加熱・冷却状態 | 局部過熱、硬さ分布、材料・前処理、形状の応力集中 |
| 窒化後に母材硬さ低下 | 焼戻し履歴と窒化温度・時間 | 処理後の母材硬さ、前処理の選択 |
| 窒化面の角部が欠ける | 角部形状、化合物層、実際の負荷 | 窒素の侵入状態、拡散層、後工程の影響 |
| 寸法だけ公差外 | 同じ基準・測定条件で処理前後を比較 | 一様な寸法変化か、反り・振れか、修正後の残存層 |
個別品の原因診断には現品と履歴の評価が必要です。
再研削や再熱処理を先に進めると、原因確認に必要な表面や履歴が変わってしまいます。まず現状を記録し、必要に応じて処理会社や材料評価機関に断面硬さ・組織の確認を相談してから、追加工の方針を決めます。
13.阪神精工株式会社が対応できること
熱処理済み部品は、硬さ・通電性・形状から加工方法を検討します
阪神精工では、熱処理済み部品の加工方法を検討する際、まず硬さと通電性を確認し、図面から加工箇所・形状・要求精度を整理します。材料が硬いという理由だけで加工不可とせず、ワイヤーカット放電加工・形彫り放電加工・切削・平面研削などを含めて対応方法を検討します。
ご相談の際は、図面とあわせて、処理履歴、硬化層の情報、現在の加工状態をお知らせください。既存の硬化面を残す箇所と、新しく加工する面に必要な機能がわかると、工程を検討しやすくなります。
熱処理は協力会社と連携して手配します
次の熱処理について、協力会社への手配に対応できます。個別の可否は、材質・寸法・形状・要求仕様を確認してご案内します。
真空熱処理/真空油焼入れ/無酸化焼入れ/高周波焼入れ/レーザー焼入れ/イオン窒化/ラジカル窒化/浸炭焼入れ/浸炭窒化処理/ガス軟窒化
これらは処理原理・加熱方法・雰囲気など分類の異なる名称を含む対応メニューです。すべてを同じ階層の処理分類として比較するものではありません。
測定成績書が必要な場合は、依頼時に必要項目をご指定ください
通常の書類対応は、熱処理会社による処理実施の証明書が中心です。表面硬さや硬化層深さの測定成績書を、すべての案件に標準添付しているわけではありません。必要な測定項目・記録・試験片の扱いをお知らせいただき、処理会社と対応可否や条件を確認します。
14.よくある質問
Q.最も硬くなる処理を選べば、最も長持ちしますか?
A.そうとは限りません。寿命には深さ・母材支持力・表層組織・残留応力・潤滑・相手材などが関係します。表面硬さは選定条件の一つであり、単独の寿命指標ではありません。
Q.窒化なら、完成寸法まで仕上げてから処理してよいですか?
A.処理前仕上げは候補ですが、寸法変化を見込む必要があります。公差が厳しい場合は処理前の狙い寸法、処理後の許容差、必要な研磨と残す層を合意します。
Q.深い硬化層が必要なら、必ず浸炭焼入れですか?
A.高周波焼入れでも深い層を検討できます。材質、対象範囲、形状、芯部の状態、設備条件を含めて比較します。「深さだけ」で処理は決まりません。
Q.窒化の化合物層は除去した方がよいですか?
A.用途によります。表面機能に利用する場合も、衝撃や後続コーティングの条件から抑制・除去を検討する場合もあります。残す層と仕上げ方法を指定してください。
Q.熱処理後に穴や溝を追加できますか?
A.材質・通電性・形状・要求精度などを確認して検討します。追加工面にも硬化仕様が必要かを、図面とあわせてお知らせください。
Q.処理証明書があれば、完成品の硬化層も保証されますか?
A.書類に記載された確認範囲によります。最終仕上げ後の深さが必要なら、その評価時点・測定位置・検査方法を事前に指定します。
Q.単品の見積もりでは何を伝えればよいですか?
A.図面、材質、現在の状態、処理履歴、対象範囲、必要な硬さ・深さ・寸法、数量、納期、検査書類の要否をお伝えください。高周波では専用コイルの要否も費用・納期に関係します。
15.まとめ|完成後に残す性能から、材料・熱処理・加工をつなぐ
浸炭焼入れ・高周波焼入れ・窒化の選定は、完成品に求める状態から逆算します。設計図面の硬さと、処理直後の成績書の値だけで判断を終えず、仕上げ後の面を基準に工程をつなぐことが重要です。
- 浸炭焼入れ:表層の硬さ・深さ・組織と、芯部の性質を組み合わせて設計する。
- 高周波焼入れ:局部硬化の範囲・深さ・焼き境を、形状と負荷に合わせて設定する。
- 窒化・軟窒化:母材の熱履歴、化合物層・拡散層、処理後の寸法と仕上げをそろえる。
熱処理と、その前後の加工を図面からご相談ください
「どの処理が合うかわからない」「焼入れ後に穴・溝を追加したい」「仕上げ後にも必要な硬化層を残したい」といった段階からご相談いただけます。
阪神精工は兵庫県神戸市を拠点に、放電加工・切削・平面研削と、協力会社による熱処理を組み合わせて対応方法を検討します。図面と現在の加工状態、必要な機能面・寸法・硬さ・数量・検査書類を、わかる範囲でお知らせください。