SUS304のM1.6ねじ穴加工|深さ6.5mmの止まり穴を形彫り放電加工で製作

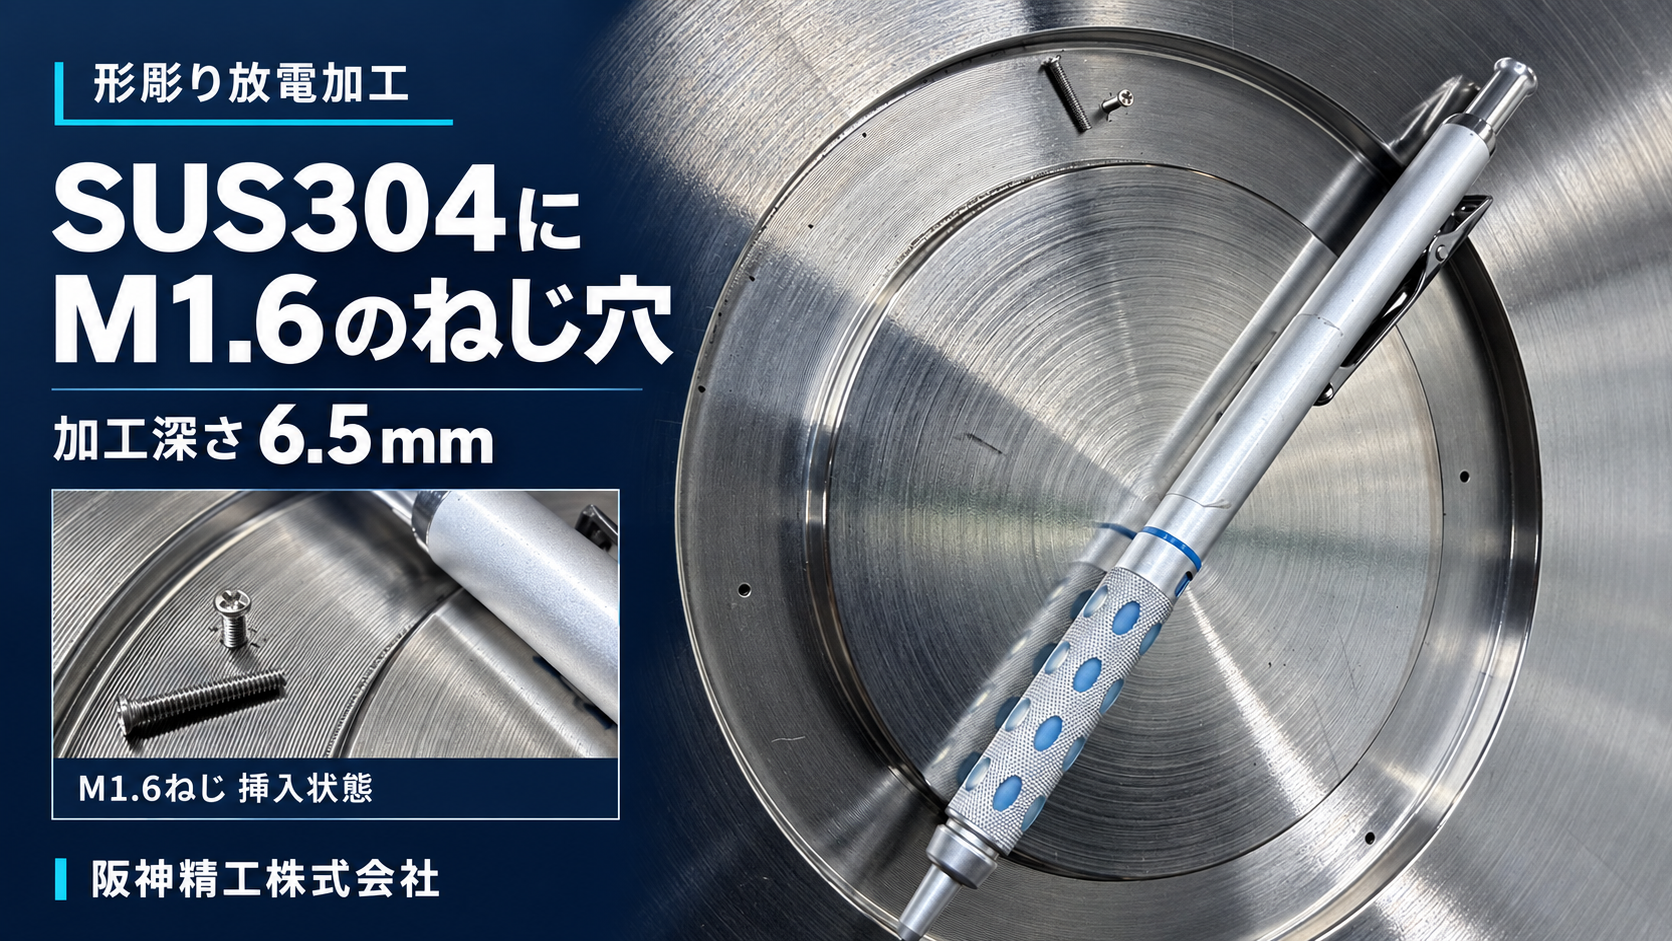
SUS304製の部品に、M1.6・深さ6.5mmのねじ穴を形彫り放電加工で製作した事例です。貫通しない「止まり穴」4か所を加工しました。
本事例のポイントは、極小のねじ形状を、穴の奥まで加工することです。加工中に発生するスラッジを繰り返し除去し、放電状態を整えながら加工を進めました。
加工概要
| 項目 | 内容 |
|---|---|
| 材質 | SUS304(ステンレス) |
| ねじサイズ | M1.6 |
| 加工深さ | 6.5mm |
| 穴形状 | 止まり穴(非貫通) |
| 加工箇所 | 4か所 |
| 加工方法 | 形彫り放電加工 |
| 技術的なポイント | 穴の奥にたまるスラッジの除去と放電状態の管理 |
難しかったこと|小さく深い止まり穴から、加工くずを排出する
形彫り放電加工では、電極と加工物の間に放電を発生させ、少しずつ材料を除去します。このときに生じる微細な加工くずが「スラッジ」です。
今回の加工は、M1.6という小さなねじ穴に対して深さが6.5mmあり、さらに穴の底が閉じています。貫通穴のように奥へ抜ける経路がないため、穴の底付近にスラッジがたまりやすい点が課題でした。
スラッジが残ったままでは放電が不安定になり、狙った形状への加工を妨げる要因になります。穴の入口だけでなく、奥まで加工を進められる状態を保つことが重要でした。
技術的な工夫|スラッジを何度も除去し、加工を進める
本事例では、加工完了までに穴の奥にたまるスラッジを何度も除去しました。
極小の止まり穴では、そのまま放電を続けるだけでは安定した加工につながりません。加工の進行に合わせてスラッジを取り除き、放電状態を整える作業を繰り返すことで、深さのあるねじ穴を加工しています。
小さな穴の内部で起きている状態に配慮し、加工とスラッジ除去を丁寧に重ねること。 これが、今回のM1.6止まりねじ穴加工を支える工夫です。
刃物での加工が難しい材料にも、放電加工で対応
形彫り放電加工は、刃物で材料を削る加工とは異なり、放電を利用して形状を形成します。そのため、切削による極小ねじ穴加工が難しい材料でも、加工方法を検討できます。
阪神精工では、今回のSUS304に加え、より硬度の高い超硬合金などへの加工にも対応しています。材種やねじサイズ、深さ、要求精度を確認したうえで、加工可否を判断します。
写真で見る、M1.6ねじ穴の小ささ
掲載写真では、大きさを比較できるようシャープペンを添えています。また、加工した4か所のうち1か所にM1.6のねじを挿入し、加工箇所を分かりやすく示しています。
極小ねじ穴・止まり穴の加工をご相談ください
「SUS304に小さなねじ穴を加工したい」「超硬合金へのねじ穴加工を相談したい」「貫通できない部品に深さのあるねじ穴が必要」といったご相談は、図面を添えてお寄せください。
材質・硬度・ねじサイズ・必要なねじ深さ・穴底までの深さ・数量・ご希望納期を確認し、加工方法とお見積りをご案内します。
[図面を添付して極小ねじ穴加工を相談する]