クリアランス2μmへの挑戦|超精密歯車のワイヤー放電加工

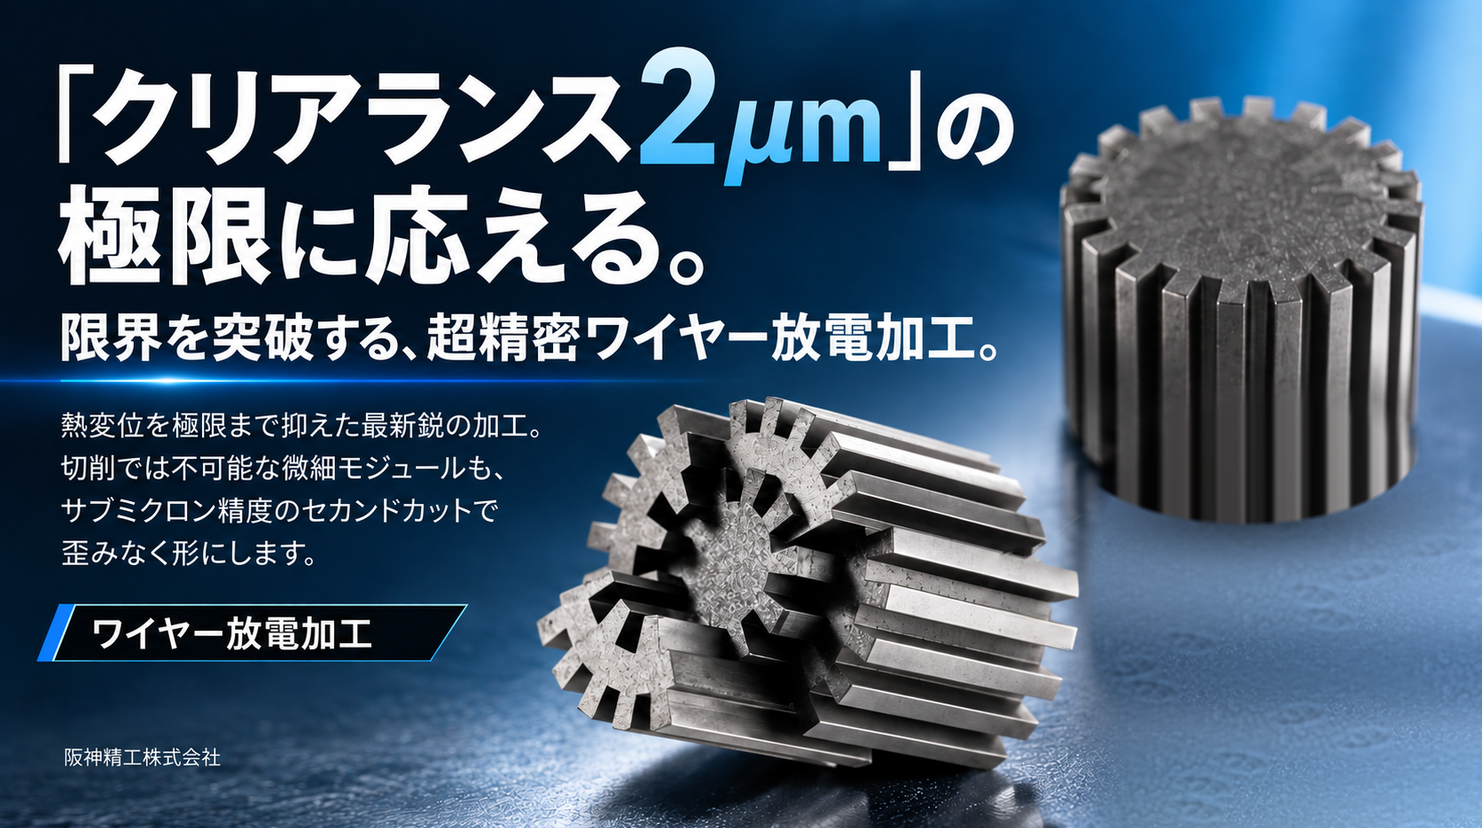
精密歯車の加工では、歯形のわずかな寸法差が、部品同士の組み合わせや動作に影響する場合があります。
今回ご紹介するのは、クリアランス2μmという非常に小さなすきまを目標とした、歯車形状のワイヤー放電加工です。
2μmは0.002mmに相当します。このような微小なクリアランスを追求するには、加工寸法だけでなく、歯面の仕上がり、歯根部の形状、温度変化、加工中のワイヤーの挙動など、複数の要因を考慮する必要があります。
阪神精工株式会社では、多回数カットによる段階的な仕上げ加工をはじめ、加工液の温度管理や放電条件の調整など、精密加工に求められる要素を検討しながら加工に取り組みました。
本記事では、その加工上の難しさと技術的な工夫をご紹介します。
加工概要|クリアランス2μmを目指した精密歯車加工
今回の加工対象は、微細な歯形を持つ歯車形状の精密部品です。
加工方法には、水中でのワイヤー放電加工を採用しました。
ワイヤー放電加工は、細いワイヤー電極と加工物の間に発生する放電によって、導電性材料を少しずつ除去する加工方法です。歯車のように細かな凹凸や複雑な輪郭を持つ形状にも対応できる特徴があります。
今回、特に重視したのは次の要素です。
- クリアランス2μmを目指した寸法管理
- 歯面の形状精度と面粗さ
- 歯根部のコーナーRの再現性
- 温度変化やワイヤー振動による加工精度への影響
- 水中加工に伴う腐食への対策
単に指定された輪郭を加工するだけでなく、仕上げ加工を重ねながら、歯面と歯根部の形状をいかに安定させるかが重要なポイントとなりました。
難しかった点|微小クリアランスを追求するうえでの課題
① 放電ギャップの変動が寸法精度に影響する
ワイヤー放電加工では、ワイヤー電極が加工物に直接接触するのではなく、両者の間に微小な放電ギャップを保ちながら加工を進めます。
この放電ギャップは、加工条件や加工液の状態、加工くずの排出状況などによって変化します。
今回のように2μmという微小なクリアランスを目指す加工では、わずかな寸法の変化も無視できません。
特に仕上げ工程では、放電エネルギーと加工軌跡の調整が重要となり、安定した放電状態を維持しながら、少しずつ目標寸法に近づけることが課題となりました。
② 加工液の噴流によるワイヤーの振動
水中ワイヤー放電加工では、加工によって発生する微細な加工くず(スラッジ)を排出する必要があります。
一方、加工液の噴流が強すぎると、ワイヤーにたわみや振動が発生し、加工形状に影響を及ぼすことがあります。
特に微細な歯形では、歯面のわずかな形状変化にも配慮しなければなりません。
そのため、加工くずを安定して排出することと、ワイヤーの振動を抑えることの両立が難しいポイントでした。
③ 歯根部のコーナーRにおける形状精度
今回、特に注意が必要だったのが、歯車の谷部分にあたる歯根部のコーナーRです。
ワイヤーが方向を変えるコーナー部分では、放電状態やワイヤーの挙動が変化しやすく、条件によっては狙った輪郭に対して形状のダレが生じる場合があります。
歯根部のR形状を適切に仕上げるためには、直線部分と同じ加工条件ではなく、コーナー部分の特性を考慮した制御が必要となりました。
技術的に工夫した点|精度を追い込むための加工アプローチ
① 多回数カットによる段階的な仕上げ加工
今回の大きな特徴は、荒加工後に複数回の仕上げ加工を重ねる「多回数カット」です。
ファーストカットで大まかな輪郭を形成した後、セカンドカット、サードカット、さらに後続の仕上げ加工へと工程を進めました。
提供された加工内容では、荒加工後に5〜6回以上の仕上げカットを重ねるプログラムを構築しています。
各工程で加工代や放電エネルギーを段階的に調整することで、歯面の形状精度と面粗さの向上を追求しました。
一度の加工で最終寸法を狙うのではなく、仕上げ工程を積み重ねて微小な加工代を調整することが、今回の重要なアプローチです。
② 加工液の温度管理とワークの事前浸漬
微小な寸法精度を追求する際には、加工中の温度変化への配慮も重要です。
工作物や加工機の温度が変化すると、熱膨張や熱変位によって、狙った寸法と実際の加工結果に差が生じる可能性があります。
そこで、加工液の温度管理に加え、加工前にワークを1時間以上水中へ浸漬し、加工液との温度差を小さくする工程を取り入れました。
加工開始前の温度状態をできるだけ安定させることで、熱による寸法変化の影響を抑えることを目指しました。
③ 加工液の噴流圧と放電条件の調整
歯面の形状精度を安定させるため、加工液の噴流圧にも配慮しました。
加工くずの排出が不十分になると放電状態が不安定になる一方、過度な噴流はワイヤーの振動につながります。
そのため、加工くずの排出状態を考慮しながら、必要以上に噴流圧を高めない条件設定を検討しました。
また、仕上げ工程では放電エネルギーを段階的に調整し、加工面への影響を抑えながら寸法を追い込む方法を採用しました。
④ 歯根部の形状に合わせたNC制御
微細な歯車加工では、歯面だけでなく、歯根部のR形状も重要な管理対象となります。
今回の加工では、ワイヤーが方向転換するコーナー部分に着目し、移動速度や放電条件の調整を行いました。
コーナー部分での過度な加工や形状のダレを抑えるため、直線部分とは異なる加工状態を考慮した条件設定を行っています。
歯形全体を一律の条件で加工するのではなく、形状に応じた制御を取り入れた点も、今回の技術的な工夫の一つです。
⑤ 水中加工における防錆対策
水を加工液として使用する場合、加工物の材質や加工時間、加工液の状態によっては、腐食への配慮が必要です。
今回の加工では、加工液の防錆管理に加え、加工後の超音波洗浄と防錆処理を工程に取り入れました。
微小なクリアランスを扱う精密部品では、加工後の表面状態も重要な要素となります。
加工そのものだけでなく、加工後の洗浄や防錆まで考慮して工程を組み立てました。
阪神精工株式会社が対応できること
精密歯車のワイヤー放電加工では、加工寸法だけでなく、歯形の再現性、歯根部の形状、加工面の状態など、さまざまな要素を検討する必要があります。
阪神精工株式会社では、ワイヤー放電加工を中心とした金属精密加工に取り組んでおり、複雑形状や微細な加工箇所を持つ部品についても、ご相談内容に応じて加工方法を検討しています。
特に、次のような加工をご検討の際は、ぜひ一度ご相談ください。
- 微細な歯形を持つ精密歯車の加工
- 狭いクリアランスが要求される部品
- 歯根部などの小さなコーナーRを持つ形状
- 高い寸法精度が求められるワイヤー放電加工
- 複雑な輪郭を持つ精密金属部品
材質、形状、寸法、公差、使用用途などを確認しながら、加工の可否や進め方について検討いたします。
まとめ|微小クリアランスを追求する精密加工
今回の加工では、クリアランス2μmという微小なすきまを目標に、歯面の仕上がりや歯根部の形状精度を重視したワイヤー放電加工に取り組みました。
多回数カットによる段階的な仕上げ加工、加工液の温度管理、ワイヤー振動への配慮、コーナー部分の条件調整など、複数の技術的アプローチを組み合わせている点が特徴です。
精密加工では、わずかな寸法差が部品の機能に影響することもあります。
阪神精工株式会社では、お客様の図面や要求仕様をもとに、加工方法や品質上の注意点を検討しながら、ものづくりに取り組んでいます。
精密歯車や微細形状部品のワイヤー放電加工をご検討の際は、阪神精工株式会社までお気軽にご相談ください。