タイヤ金型の5分割加工|ワイヤーカットで「太鼓現象」を抑え、割面精度を追求

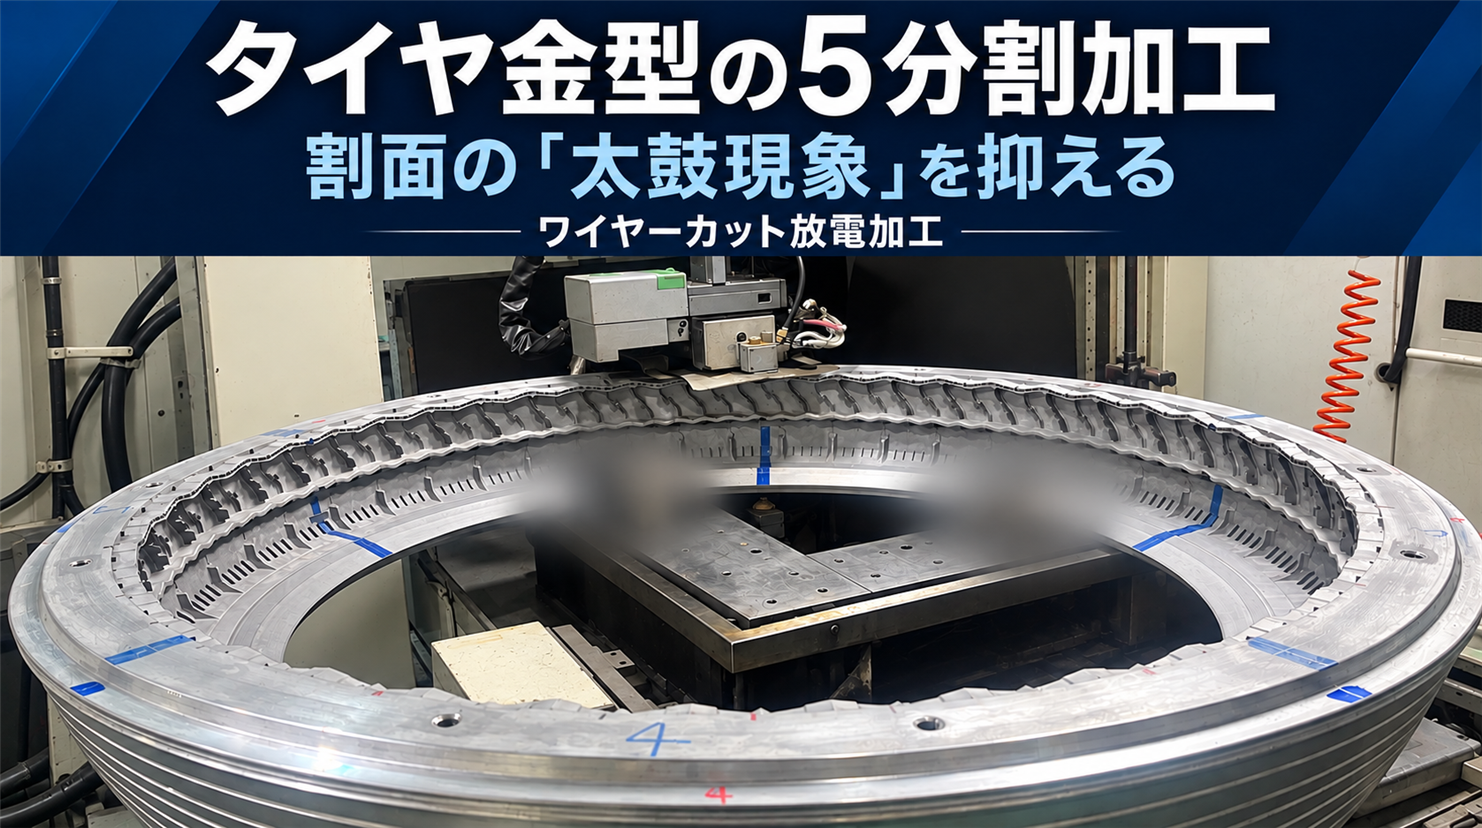
タイヤ金型の分割加工で重要なのは、切断位置だけではありません。組み合わせる割面を、厚さ方向まで真っすぐに仕上げることが求められます。
阪神精工では、タイヤ金型の5分割加工にワイヤーカット放電加工を用い、割面の「太鼓現象」を抑えるストレート加工に取り組んでいます。
大きな円環状の金型を安定して保持し、分割位置と加工面の形状を管理する。金型の組み立てや成形時の品質を見据えた加工をご紹介します。
タイヤの膜バリ対策は、金型の合わせ面から
タイヤ成形時に、金型の合わせ面にできた隙間へゴムが入り込むと、薄い膜状のバリが発生する原因になります。
バリの発生には、金型の摩耗や組み付け状態、成形条件なども関係しますが、割面の加工精度は、金型製作の段階で管理すべき重要な要素です。
切断面の上端と下端が図面寸法に合っていても、厚さ方向の中央付近に膨らみや凹みがあれば、合わせ面全体で均一に接触できない場合があります。
そのため、タイヤ金型の分割加工では、切断位置の正確さと、割面の真直度・平面度を合わせて考えることが大切です。
厚さ方向の中央で形状が変わる「太鼓現象」
ワイヤーカット放電加工では、加工面の厚さ方向に形状のばらつきが生じ、中央付近が膨らむなどの「太鼓形状」になることがあります。
この現象には、ワイヤーのたわみや振動、放電状態、加工液の流れ、加工屑の排出状態などが関係します。
上下のガイドでワイヤーを案内していても、加工中のワイヤー全体が常に理想的な直線を保つとは限りません。厚さや形状によって加工状態が変化するため、プログラム上で直線を指令するだけでは、割面の仕上がりを十分に管理できないのです。
「真っすぐ切る」という一見単純な加工にも、材料と加工状態に合わせた条件設定が必要です。
工夫① 加工屑の排出と、ワイヤーの安定を両立する
安定した放電加工には、加工で生じたスラッジを排出する必要があります。一方、加工液の噴流はワイヤーの挙動にも影響するため、圧力を高くするだけでは解決できません。
重要なのは、加工屑を排出しながら、ワイヤーの変位や振動を抑えるバランスです。
ワークの厚さ、ノズルと加工物の距離、液の抜け方などを踏まえ、放電条件・加工液条件・ワイヤー張力・送りを総合的に検討します。
タイヤ金型のように凹凸を持つ形状では、加工箇所によって液の流れや放電状態が変わることも考慮する必要があります。
工夫② 大きな円環状の金型を、無理なく安定して保持する
今回のような円環状の金型では、加工中の位置ずれを防ぐと同時に、固定によって製品を変形させないことも重要です。
強く押さえればよいわけではありません。支持位置や押さえる位置、加工箇所への接近性を考え、安定した段取りを組み立てる必要があります。
また、分割が進むと金型の剛性や支え方が変わり、残留応力の解放によって動きが生じる場合もあります。
分割位置だけでなく、加工順序と切り離し後の保持まで見据えることが、分割加工の難しい点です。
掲載写真では、機密保護のため押さえ治具の一部にぼかしを入れています。
工夫③ 基準と仕上げを管理し、割面全体の精度につなげる
ストレート加工では、ワイヤーの垂直出しと、製品を設置する基準面の関係が重要になります。
加工条件が適切でも、段取りに傾きがあれば、狙った割面には仕上がりません。
さらに、要求精度や表面状態に応じて荒加工と仕上げ加工を使い分け、加工負荷や取り代を考慮して工程を検討します。
評価する際も、上端と下端の寸法だけで判断せず、厚さ方向の中央を含む面形状を確認することが重要です。必要な公差や検査方法を明確にすることで、組み付けに必要な品質へつなげます。
割面精度を高め、組み立てとバリ対策を支える
割面の膨らみや凹みを抑えることは、金型組み立て時の合わせ作業の負担軽減や、合わせ面の隙間に起因するバリの低減につながります。
切断して分割するだけでなく、その後に金型を組み、使用する工程まで考える。
阪神精工では、こうした視点から、タイヤ金型のワイヤーカット放電加工に取り組んでいます。
タイヤ金型の分割加工は阪神精工へご相談ください
タイヤ金型の5分割加工や、割面精度を重視したワイヤーカット加工についてご相談ください。
お見積りの際は、図面とともに、以下の情報をお知らせください。
- 材質・熱処理状態
- 外径・高さ・重量
- 分割数・分割位置・切断代の指定
- 割面の寸法公差・幾何公差・表面粗さ
- 組み付け時の要求事項
- 検査方法・検査成績書の要否
- 支給材の状態・希望納期
割面の隙間や組み立て時の調整にお困りの場合も、現在の課題をお聞かせください。製品形状と要求品質を確認し、段取りから加工工程まで検討します。