超硬のヘリカルギア形状加工|銅グラファイト電極による形彫り放電加工

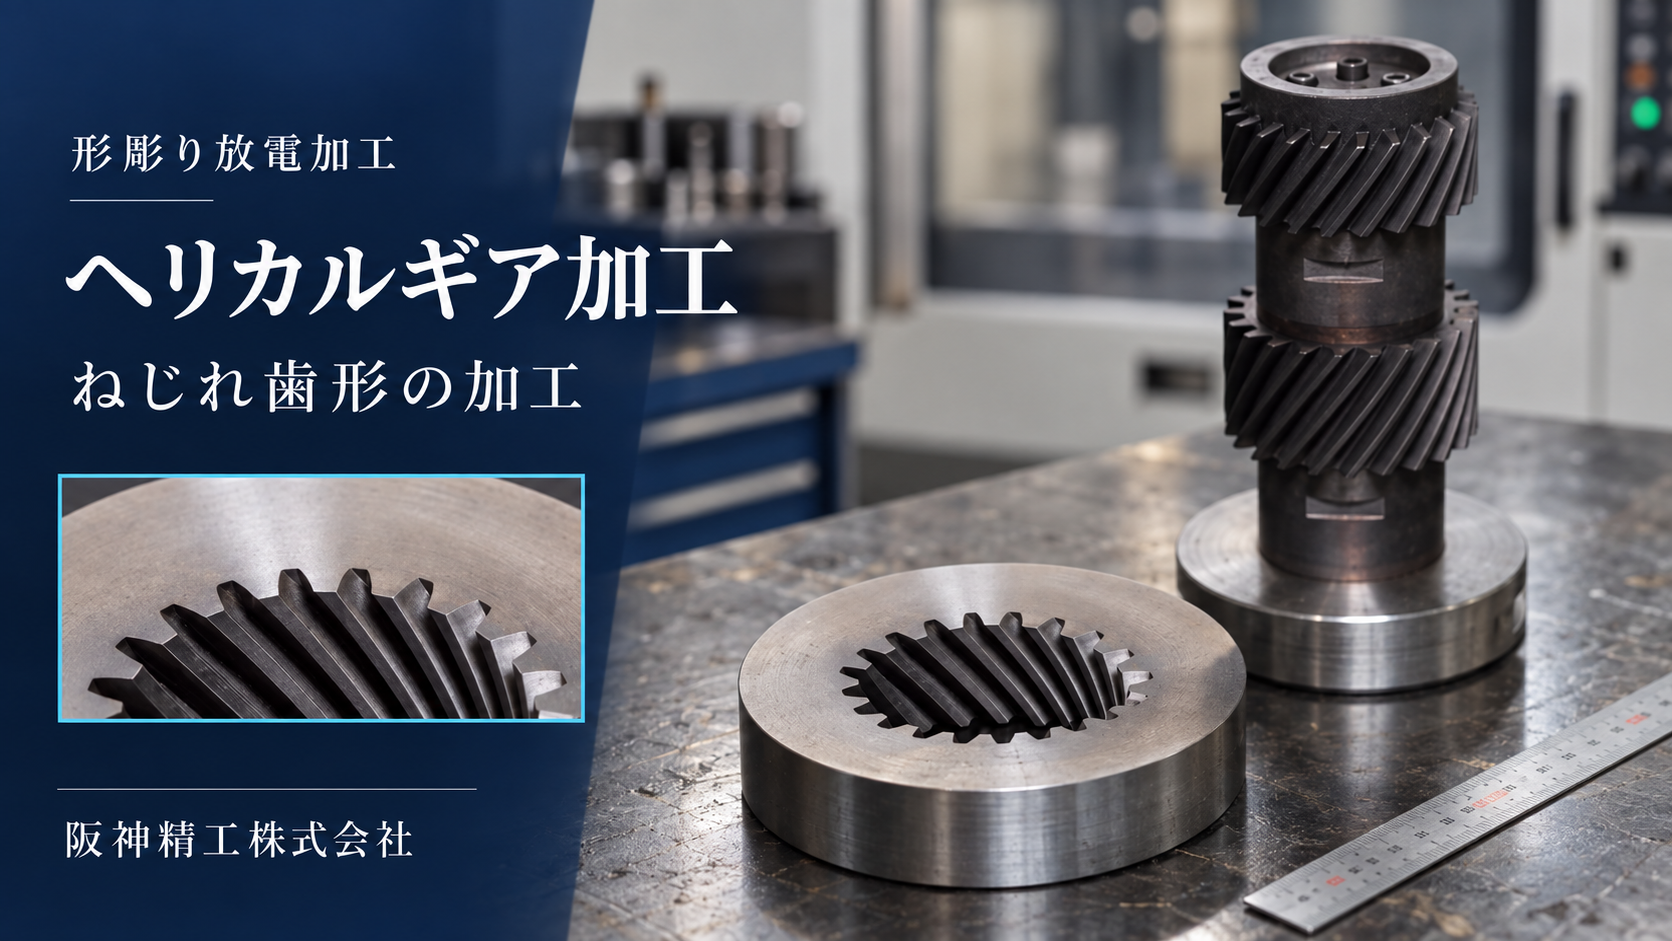
超硬合金G7に、ヘリカルギア(はすば歯車)のねじれ歯形を形彫り放電加工で形成した事例です。
電極には銅グラファイトを使用。片側の縮小代が0.3mm・0.15mm・0.07mmの電極を用い、加工段階に応じて形状を仕上げています。粗加工時の加工精度は±0.025mm、面粗さはRz10µm/Ra1.4µmです。
硬い材料に歯形を形成するだけでなく、入口から奥まで続くねじれ形状を整えるため、電極の動き・加工粉の排出・電極消耗に配慮した加工です。
加工概要
| 項目 | 内容 |
|---|---|
| 加工内容 | ヘリカルギア形状の加工 |
| 加工方法 | 形彫り放電加工 |
| 工作物材質 | 超硬合金 |
| 電極材質 | 銅グラファイト |
| 電極縮小代(片側) | 0.3mm/0.15mm/0.07mm |
| 面粗さ | Rz10µm/Ra1.4µm |
| 加工精度 | ±0.025mm(粗加工時) |
※電極縮小代は、放電ギャップや仕上げ工程を考慮して電極を小さく製作する量です。製品の寸法公差とは異なります。
難しかったこと|硬い超硬材に、奥までつながるねじれ歯形を形成する
ヘリカルギア形状は、軸方向に進むにつれて歯の位置が回転します。そのため、電極を単純に真下へ送り込むだけでは、狙った歯面を形成できません。
加工深さに対する回転量が適切でなければ、入口側と奥側で歯形の位置関係がずれ、意図したねじれ形状から外れてしまいます。
今回のポイントは、超硬に対して、歯形の寸法と深さ方向のねじれを合わせて加工することです。電極形状と加工軌道の両方を考慮し、複雑な歯面の形成に対応しています。
技術的な工夫①|ねじれに沿った送りと揺動を設定する
ねじれ歯形の加工では、電極の回転と軸方向の移動を対応させる必要があります。仕上げ時の揺動についても、必要な加工代と歯面形状を踏まえた設定が重要です。
単純に横方向へ広げるのではなく、上下の位置関係とねじれのつながりを考慮して加工軌道を検討します。電極を退避させる動作でも、歯面との干渉を避ける必要があります。
削り込む動きと、加工位置から抜ける動きまで含めて考えることが、ねじれ形状を加工するうえでの重要なポイントです。
技術的な工夫②|3段階の電極縮小代で、加工を進める
本事例では、片側0.3mm・0.15mm・0.07mmという3段階の縮小代を設定しています。
粗加工と仕上げでは、放電条件や必要な加工代が異なります。それぞれの段階に合った電極を用い、加工量と電極消耗を考慮しながら、狙った形状へ近づけていきます。
歯先や角部の形状は、電極の消耗による影響を受けやすい部分です。電極縮小代だけでなく、加工中の消耗も踏まえて工程を組み立てることが、歯形と面粗さを整えるために重要になります。
技術的な工夫③|歯溝の奥にたまる加工粉を排出する
放電によって生じる微細な加工粉を、スラッジと呼びます。ねじれた歯溝の奥にスラッジが滞留すると、放電が不安定になり、歯面の荒れや寸法の乱れにつながることがあります。
そのため、加工液が流入する経路だけでなく、加工粉を含んだ液が外へ抜ける経路も考慮します。電極を一時的に退避させるジャンプ動作とあわせて、歯面と干渉せず、液が入れ替わる条件を検討することが大切です。
加工速度だけを優先せず、歯溝の奥でも安定して放電できる状態を保つことを重視します。
技術的な工夫④|電極交換後も、中心と回転位置を合わせる
段階的に電極を使い分ける加工では、交換後の中心位置と回転方向の基準が重要です。
前工程で形成した歯形に対して次の電極の位置がずれると、歯面の片側だけが余分に加工されるなど、形状に影響する可能性があります。ねじれ形状では、加工開始位置と回転位相の関係にも配慮が必要です。
電極設計・位置決め・加工軌道・放電条件を一連の工程として管理することが、複雑な歯形加工を支えています。
超硬の歯形加工・ヘリカル形状の加工をご相談ください
阪神精工では、超硬合金への複雑形状加工や、ヘリカルギア形状の形彫り放電加工についてご相談を承ります。
材質・歯形・加工深さ・必要精度・面粗さなどの条件を確認し、電極製作を含めた加工方法を検討します。図面や3Dデータをご用意のうえ、ご希望数量・納期とあわせてお知らせください。
[図面を添付して超硬・ヘリカル形状の加工を相談する]
加工をご相談の際は、図面とあわせて、材質・硬度・歯数・モジュール・ねじれ角・加工深さ・要求精度をお知らせください。3Dデータがある場合は、その旨もお伝えください。
形状と加工条件を確認し、電極製作を含めた加工方法とお見積りをご案内します。
[図面を添付してヘリカルギアの放電加工を相談する]