形彫り放電による小R加工|微細な凹形状・焼入れ材の加工相談

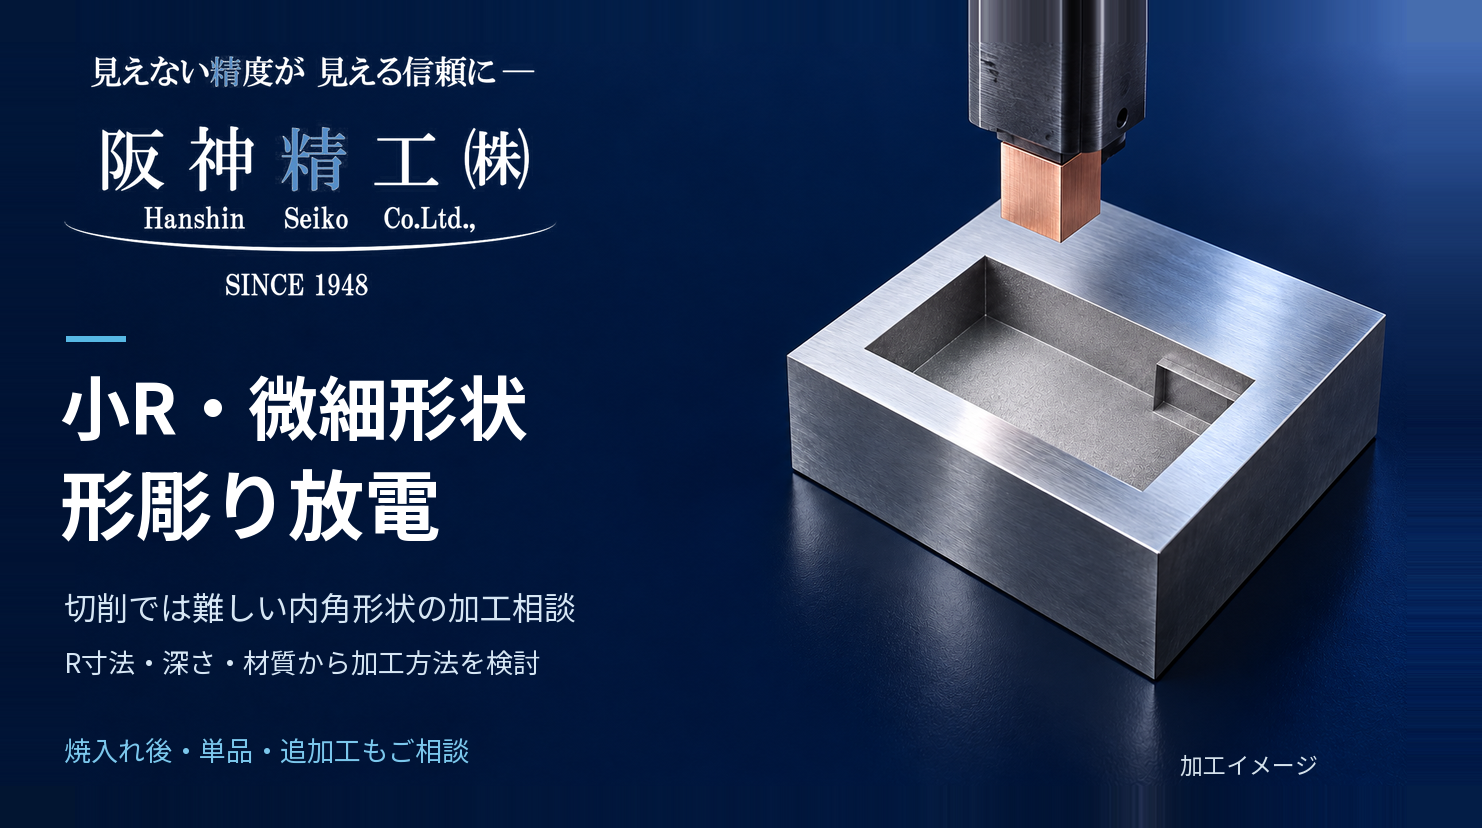
形彫り放電加工を使用して、切削工具の形状による制約を受ける小R・微細形状を加工した事例です。
コーナー部の小Rや細かな凹形状は、エンドミルの工具半径、工具の届き方、周囲との干渉などによって加工が難しくなる場合があります。
阪神精工では、加工形状に合わせた電極を用いる形彫り放電加工を活用し、図面のR寸法・深さ・材質・要求精度から加工方法を検討します。
加工事例の概要
| 項目 | 内容 |
|---|---|
| 加工方法 | 形彫り放電加工 |
| 加工内容 | 小R・微細形状の加工 |
以下では、小R加工で形彫り放電を検討する理由と、ご相談時に確認したい条件をご紹介します。
エンドミル加工では工具半径が内角Rの制約になる
通常のエンドミルによる輪郭加工では、穴やポケットの内側に工具半径に応じたRが残ります。
例えば、Φ2mmのエンドミルの半径は1mmです。同じ工具を使った通常の輪郭加工だけでは、それより小さな内角Rを形成できません。
より細い工具を使用する方法もありますが、深い位置では突出し長さや工具剛性、ホルダーとの干渉も確認が必要です。
必要なRを形成できる工具が、その位置まで届くかが加工方法を選ぶポイントになります。
専用電極で小R・微細な凹形状を加工
形彫り放電加工では、加工形状に合わせて製作した電極とワークの間で放電を発生させ、材料を除去します。
回転工具の形状による制約を受けにくいため、次のような部分で加工方法の候補になります。
- ポケットや角穴の小さな内角R
- 深い位置にあるコーナー形状
- 細溝や微細な凹形状
- 底付きの特殊形状
ただし、形彫り放電でも、必要なRを無条件に形成できるわけではありません。電極の角形状・消耗・放電ギャップ・進入条件などを確認して検討します。
焼入れ鋼・SKD11などの加工もご相談ください
形彫り放電は、電気を通す高硬度材に対しても加工方法の候補になります。
「焼入れ後の金型に小Rを追加したい」
「高硬度材で切削工具の摩耗が大きい」
「細い工具では必要な深さまで加工しにくい」
といった場合は、材質・熱処理・硬度を図面とあわせてお知らせください。
SKD11などの焼入れ材についても、形状と要求精度を確認して加工可否を検討します。
深さや周囲の形状も確認
小R加工では、R寸法だけでは加工内容を判断できません。
同じRでも、浅いポケットの角と、深い凹部の奥にある角では、電極や加工条件が異なる場合があります。
また、狭い部分では電極の製作・保持、深い部分では加工くずの排出も検討が必要です。
R寸法・深さ・周囲の形状・要求精度をセットで確認します。
単品・試作・支給品への追加工
単品・試作・小ロットや、支給品への小R追加工についてもご相談いただけます。
追加工の場合は、現在の加工状態、位置の基準となる面・穴、残っている加工代が分かる資料をご提供ください。
切削で加工できる部分を先に加工し、小Rや微細形状を形彫り放電で仕上げるなど、部品全体から工程を検討します。
加工相談に必要な情報
| 確認項目 | ご提供いただきたい内容 |
|---|---|
| 材料・状態 | 材質、熱処理、硬度 |
| 形状 | R寸法、加工深さ、周囲の輪郭、断面図 |
| 品質 | 寸法公差、表面粗さ |
| 加工基準 | 基準面・基準穴、加工位置 |
| 追加工 | 現在の加工状態、残っている加工代 |
| 製作条件 | 数量、希望納期 |
複雑な凹形状の場合は、図面に加えてCADデータがあると形状を確認しやすくなります。
小R・微細形状の加工可否を図面から検討します
阪神精工では、形彫り放電をはじめ、ワイヤーカット・細穴放電・マシニング・研磨などを組み合わせ、形状と要求精度に応じた加工方法を検討します。
切削では形成しにくい小R、深い位置の微細形状、焼入れ後の追加工でお困りの場合は、図面・CADデータを添えてお問い合わせください。