止まり六角穴の形彫り放電加工|底付き形状・高硬度材

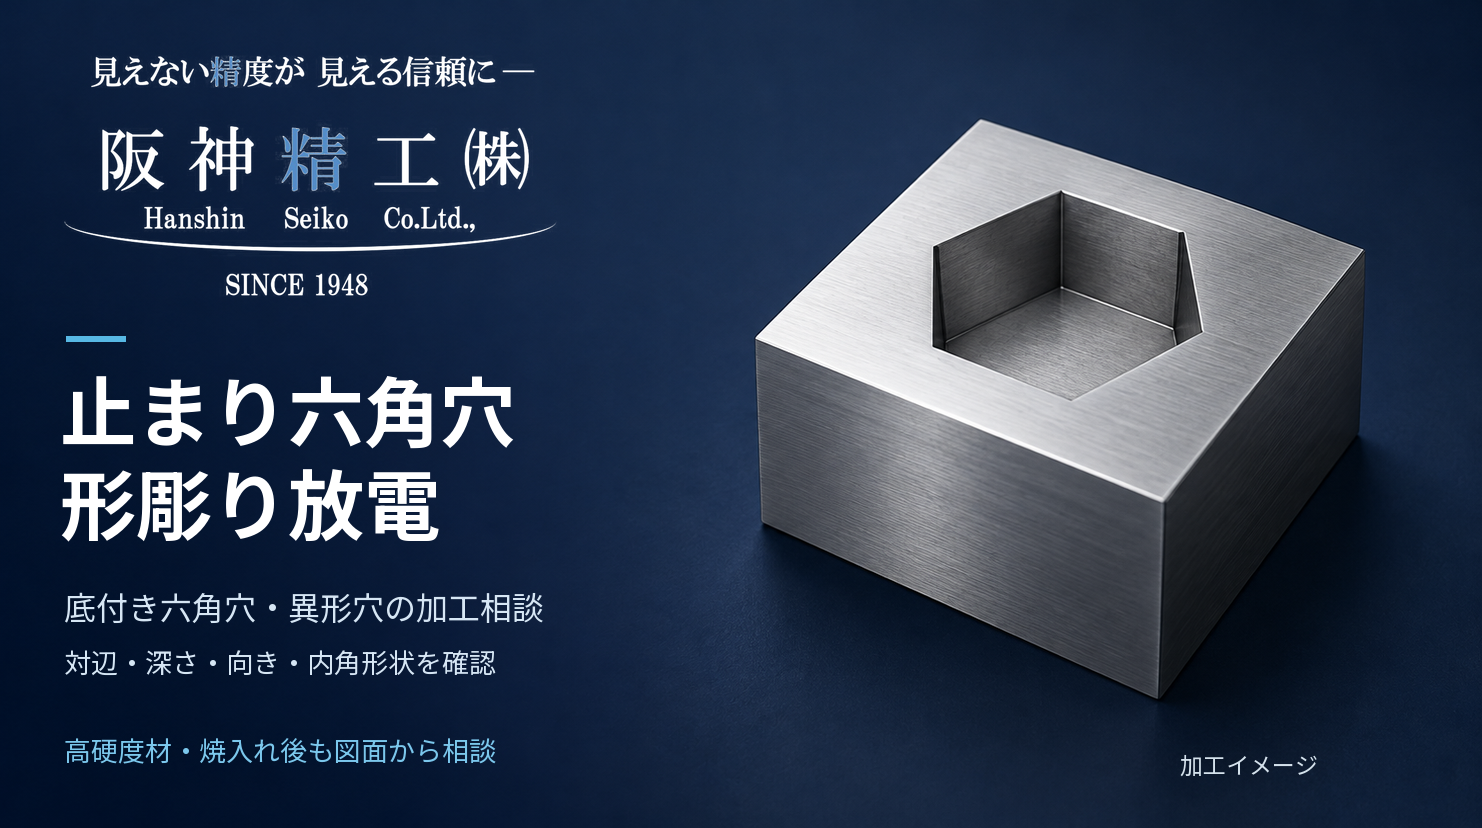
「六角形の穴を加工したい」
「貫通させず、指定した深さで底を残したい」
「エンドミルでは内角にRが残り、相手部品と干渉する」
このような止まり六角穴では、入口の六角形だけでなく、深さ・底面・内角形状まで確認して加工方法を検討する必要があります。
阪神精工では、形彫り放電加工を含め、図面に応じた加工方法を検討します。高硬度材や焼入れ後の部品への六角穴追加工についてもご相談ください。
六角穴は六つの面と内角を持つ機能形状
六角穴は、六つの平面と内角で構成されています。
回り止めや相手部品とのかみ合わせに使用する場合は、対辺寸法だけでなく、内角の丸みや有効な挿入深さも確認が必要です。
通常のエンドミルによる輪郭加工では、内角に工具半径に応じたRが残ります。用途によっては許容できますが、相手部品の角形状によっては干渉する場合があります。
穴側と相手部品側の形状を合わせて、必要な内角Rやすきまを確認することが大切です。
貫通六角穴と止まり六角穴の加工方法
六角穴の加工方法は、貫通の有無によっても異なります。
| 穴の条件 | 主な検討方法 |
|---|---|
| 貫通六角穴 | ワイヤーカット放電加工など |
| 底付きの止まり六角穴 | 形彫り放電加工など |
| 内角Rを許容でき、工具が届く形状 | マシニング加工など |
通常のワイヤーカットでは、ワイヤーを通して輪郭を切断します。底を残す六角穴には、その貫通加工を適用できません。
止まり六角穴では、六角形状に合わせた電極を使用する形彫り放電加工が候補になります。
六角形の電極で底付き穴を加工
形彫り放電加工では、電極とワークの間に放電を発生させ、材料を除去します。
六角穴では、必要な凹形状に合わせた電極を製作し、放電ギャップや電極消耗を考慮して加工します。
回転工具の半径で内角が決まる加工とは異なるため、内角形状が重要な止まり六角穴で加工方法の候補になります。
ただし、加工できる内角Rや精度は、電極形状・消耗・加工条件などによって変わります。必要なR寸法と公差を図面に指定してください。
対辺寸法・深さ・向きまで確認
止まり六角穴では、次の仕様を確認します。
- 対辺寸法と公差
- 穴の深さ・必要な挿入深さ
- 内角Rと底面形状
- 六角形の向き
- 基準面・他の穴との位置関係
- 入口の面取り
- 表面粗さ
六角形の頂点や平面を、特定の方向へ合わせる指定がある場合は、基準と角度位置を明記してください。
対辺寸法が合っていても、向きや深さが合わなければ、部品の機能を満たせない場合があります。
底面形状と加工深さを断面図で確認
同じ六角形の入口でも、底面が平らなのか、段差があるのか、別の穴へつながるのかによって加工内容が異なります。
深い穴では、電極の進入・保持、加工くずの排出なども検討が必要です。
上面図に加えて、深さと底面形状が分かる断面図をご提供ください。複雑な形状では、CADデータも形状確認に役立ちます。
高硬度材・焼入れ後の六角穴追加工
形彫り放電は、電気を通す高硬度材や焼入れ後の鋼材でも加工方法の候補になります。
ただし、材質・硬度だけで加工可否を判断することはできません。六角穴の寸法・深さ・加工位置・要求精度を確認して検討します。
既存部品への追加工では、現在の加工状態と、位置決めに使用できる基準面・穴もお知らせください。
ご相談・お見積りに必要な情報
| 確認項目 | ご提供いただきたい内容 |
|---|---|
| 材料・状態 | 材質、熱処理、硬度 |
| 全体寸法 | ワーク寸法、穴下に残す底厚 |
| 穴形状 | 対辺寸法、深さ、貫通/止まり |
| 細部形状 | 内角R、底面、入口面取り |
| 位置・向き | 加工基準、六角形の角度位置 |
| 品質・条件 | 公差、表面粗さ、数量、希望納期 |
相手部品を挿入する用途では、相手側の寸法・角形状・必要なすきまも分かる資料をご提供ください。
止まり六角穴・異形穴をご相談ください
阪神精工では、形彫り放電に加え、ワイヤーカット・マシニング・研削などの設備を保有しています。
「六角穴を貫通させられない」
「内角形状が重要」
「焼入れ後に六角穴を追加したい」
「六角形の向きまで指定したい」
といった場合は、図面・CADデータをお送りください。
形状・材質・要求精度を確認し、止まり六角穴の形彫り放電加工を含めて加工方法を検討します。