小Rの四角穴加工|Φ0.15mmワイヤーカットによる精密角穴加工

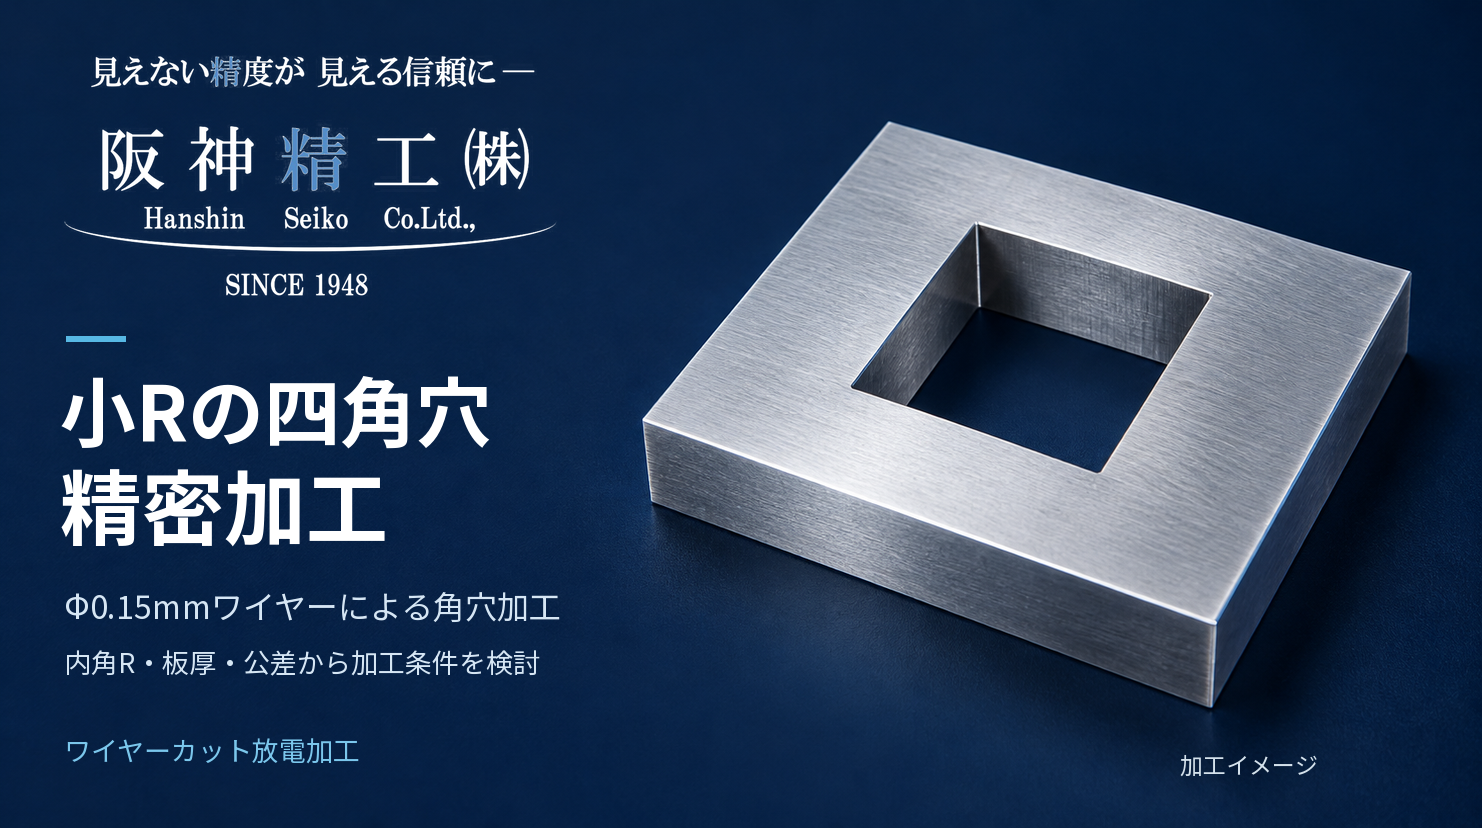
「四角穴の内角Rをできるだけ小さくしたい」
「エンドミルでは角に大きなRが残る」
「焼入れ材に精密な角穴を加工したい」
こうした課題に対して、ワイヤーカット放電加工が加工方法の候補になります。
阪神精工株式会社では、最小Φ0.15mmのワイヤーに対応しています。必要な内角R、材質、板厚、穴寸法、公差を確認し、小Rが求められる四角穴・長方形穴の加工条件を検討します。
四角穴加工で重要な「内角R」
内角Rとは、四角穴の内側の角にある丸みです。
通常のエンドミルによる輪郭加工では、回転工具の半径に応じたRが残ります。例えば、Φ2mmのエンドミルを使用する場合、工具半径は1mmです。同じ工具の通常の輪郭加工だけでは、それより小さな内角Rを形成できません。
相手部品の角形状によっては、この丸みが組み付け時の干渉につながります。
ワイヤーカットでは細いワイヤー電極を使用するため、エンドミルでは難しい小R形状を検討できる場合があります。
Φ0.15mmワイヤーの半径と仕上がり内角Rは異なる
Φ0.15mmワイヤーの半径は、次のとおりです。
0.15mm ÷ 2 = 0.075mm(75μm)
ただし、この数値はワイヤー自体の半径です。仕上がり内角Rを保証する値ではありません。
ワイヤーカットでは、ワイヤーと工作物の間に放電ギャップが必要です。内角Rの幾何学的な目安は、次のように考えます。
内角Rの目安 ≒ ワイヤー半径 + 片側の放電ギャップ
そのため、Φ0.15mmワイヤーを使えば必ずR0.075mmに仕上がる、ということではありません。
実際には、材質・板厚・加工条件・ワイヤーの挙動・形状公差などを確認して判断します。必要なR寸法を図面に指定してご相談ください。
小Rの四角穴にワイヤーカットを検討する理由
小さな内角Rを形成する加工方法の候補
ワイヤーカットは、回転する刃物ではなく、細いワイヤー電極による放電で輪郭を加工します。
四角穴や長方形穴などで、内角Rを小さくする必要がある場合に候補になります。ただし、ワイヤー径だけで加工可否は決まりません。
焼入れ材などの高硬度材にも適用を検討
ワイヤーカットは、電気を通す材料を放電によって除去する方法です。焼入れ鋼など、切削工具による加工が難しい材料にも適用を検討できます。
材質・熱処理状態・板厚・要求精度をご提示ください。
穴寸法と位置関係を図面から確認
精密角穴では、内角Rだけでなく、穴の幅・長さ・位置、基準面や他の穴との関係も重要です。
金型部品・位置決め治具・精密機械部品などの用途に応じて、図面の基準と公差を確認します。
貫通穴と止まり穴では加工方法が異なる
通常のワイヤーカットによる閉じた四角穴の加工では、ワイヤーを通す貫通した開始穴が必要です。
一方、底を残す四角穴では、形彫り放電加工などの別工法を検討します。
| 穴の条件 | 主な検討方法 |
|---|---|
| 貫通する四角穴・異形穴 | ワイヤーカット放電加工 |
| 底を残す四角穴・凹形状 | 形彫り放電加工・切削加工 |
| 内角Rを許容でき、工具が届く形状 | マシニング加工など |
「四角穴」という輪郭だけでなく、貫通/止まり、穴深さ、底面形状もお知らせください。
加工相談で確認したい仕様
| 確認項目 | ご提供いただきたい内容 |
|---|---|
| 内角R | 必要なR寸法、許容範囲 |
| 材料 | 材質、熱処理、硬度 |
| 部品寸法 | 全体寸法、板厚 |
| 穴形状 | 幅・長さ、貫通/止まり、開始穴の有無 |
| 精度 | 穴寸法・位置の公差、表面粗さ |
| 製作条件 | 数量、希望納期 |
相手部品との組み付けに関わる場合は、相手側の角形状や必要なすきまも分かると、確認しやすくなります。
必要な機能に合わせて内角Rを設定
内角Rは、小さくするほどよいとは限りません。小径ワイヤーの使用は、加工条件や時間に影響する場合があります。
相手部品との関係によっては、角部に逃げを設けるなど、設計側の判断で形状を変更できる場合もあります。
必要な機能を満たすR寸法・公差を明確にすることが、適切な加工方法と費用の検討につながります。
小Rの四角穴・精密角穴加工をご相談ください
阪神精工株式会社では、最小Φ0.15mmのワイヤーに対応し、小Rが求められる四角穴・角穴加工についてご相談を承っています。
エンドミルでは内角Rが大きくなる形状や、焼入れ材の角穴加工をご検討の場合は、図面をご提供ください。
材質・板厚・穴寸法・内角R・公差・数量を確認し、加工可否と条件を検討します。